Cara Pembuatan Alat Potong Karbida Tungsten: Dari Pertambangan hingga Coating
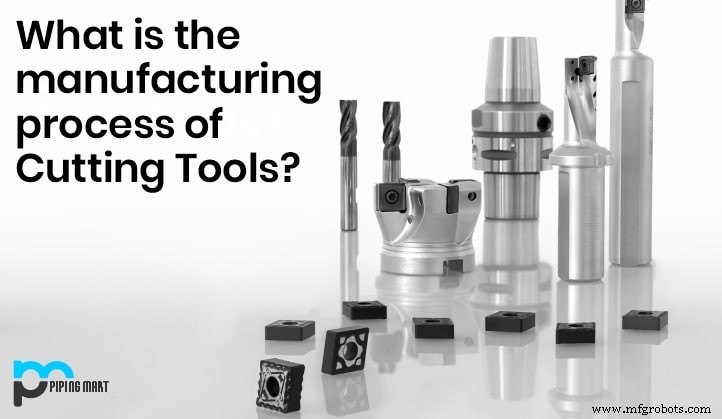
Alat potong adalah setiap perangkat yang menghapus material dari workpiece melalui deformasi geser. Bergantung pada operasi, alat dapat menggunakan satu tepi pemotongan—seperti dalam spinning atau forming—atau banyak tepi, seperti yang terlihat dalam milling, drilling, dan grinding. Bahkan grain abrasif dapat bertindak sebagai mikro single-point cutter, memotong material dengan presisi tinggi.
Untuk aplikasi pemotongan logam, material alat harus lebih kuat dari workpiece dan menahan panas serta gaya yang dihasilkan selama pemotongan. Ini membutuhkan geometri yang dirancang dengan presisi, dengan sudut keong yang memungkinkan tepi untuk menghubungi workpiece tanpa menyeret bagian alat. Otomatisasi kecepatan dan feed pemotongan esensial untuk memaksimalkan umur alat dan mempertahankan performa yang konsisten.
Tungsten carbide—sering disebut “carbide”—adalah standar industri untuk alat potong berkinerja tinggi. Kombinasi unik tungsten dan carbon memberikan kekerasan, resistensi panas, dan daya tahan aus yang superior, memungkinkan kecepatan pemotongan yang lebih cepat, feed yang lebih tinggi, dan umur alat yang lebih lama.
Perjalanan manufaktur alat potong tungsten carbide dimulai dengan ekstraksi bijih tungsten dan berakhir pada coating permukaan yang canggih yang melindungi tepi di bawah kondisi ekstrim. Di bawah ini adalah penjelasan rinci setiap tahap.
Pertambangan
Bijih tungsten ditambang dari berbagai deposit di seluruh dunia. Bijih mengalami crushing, grinding, dan perawatan kimia untuk menghasilkan tungsten oxide. Dalam reaksi suhu tinggi (di atas 1200 °C), oksida di-carburize—dicampur dengan graphite—sehingga oksigen dihilangkan dan carbon terikat dengan tungsten, membentuk tungsten carbide.
Pencampuran
Bubuk tungsten carbide yang dihasilkan biasanya berkisar dari 0,5 µm hingga 10 µm. Ia dicampur dengan bubuk cobalt, yang bertindak sebagai binder, dan secara opsional dengan carbide sekunder seperti titanium, tantalum, atau niobium untuk menyesuaikan properti mekanis. Setelah pencampuran yang menyeluruh, material dikeringkan dalam spray dryer—kamber stainless steel yang menghilangkan sisa pelarut.
Pemanasan (Sintering)
Pressing campuran yang telah kering ke dalam cetakan menghasilkan green compacts yang kemudian disinter di furnace pada substrat graphite atau molybdenum. Suhu sintering 1100–1300 °C diterapkan di bawah atmosfer hydrogen-udara tekanan rendah untuk mempromosikan densifikasi sambil meminimalkan oksidasi. Setelah pendingin, komponen melalui tes kontrol kualitas, diikuti oleh grinding atau polishing untuk mencapai dimensi yang diperlukan dan tepi pemotongan yang tajam.
Coating
Untuk memperpanjang umur alat di bawah kondisi pemotongan agresif, coating permukaan diterapkan menggunakan Chemical Vapor Deposition (CVD) atau Physical Vapor Deposition (PVD). Teknik ini menempatkan film tipis yang meningkatkan kekerasan, mengurangi gesekan, dan menahan suhu tinggi.
Chemical Vapor Deposition (CVD)
Coating CVD biasanya berkisar dari 5 hingga 20 µm. Insert milling dan drilling sering menerima lapisan 5–8 µm, yang meningkatkan finishing permukaan dan keawetan tepi untuk aplikasi yang menuntut.
Physical Vapor Deposition (PVD)
Lapisan PVD biasanya 2–4 µm tebal, tetapi beberapa produsen menerapkan beberapa lapisan untuk mencapai tujuan performa tertentu. PVD sangat efektif untuk pemotongan legasi suhu tinggi seperti nickel, cobalt, titanium, dan berbagai stainless steels.
Dengan terus menyempurnakan desain alat tungsten carbide dan memperkembang teknologi coating, produsen memenuhi tuntutan industri untuk feed yang lebih tinggi, kecepatan yang lebih cepat, umur mesin yang lebih lama, dan biaya operasional yang lebih rendah.



