Casting Investasi: Membuka Presisi dan Produksi Hemat Biaya
Cetak lupakan, cetakan satu kali menciptakan produk presisi dengan permukaan yang lebih halus
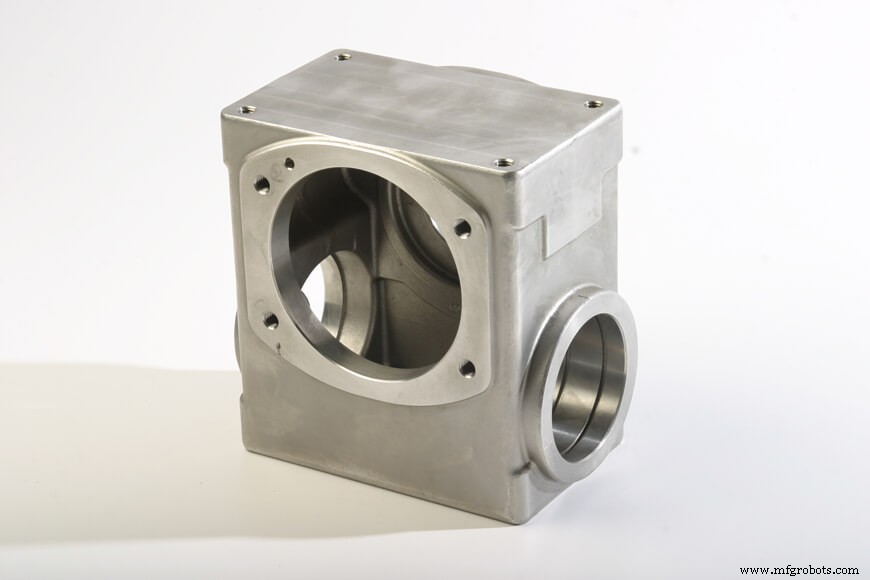
Apa itu casting investasi?
Casting investasi, sering disebut sebagai "lost-wax" casting, menggunakan proses cetakan ekspendable untuk menciptakan produk kompleks dengan permukaan yang sangat halus. Ini adalah teknik presisi karena keahlian yang dapat diciptakan dalam desain cetakan. Pola cetak pasir harus dibelah menjadi dua, dan memiliki inti internal yang dapat didukung di dalam cetakan terbelah tertutup. Cetakan investasi dapat dibuat dalam hampir bentuk apa pun yang dapat diukir dalam lilin dan dilapisi. Proses dan cetakan lebih mahal, tetapi produk yang dihasilkan dapat lebih kompleks dan presisi. Permukaan semua cetakan logam mencerminkan material yang mereka cetak. Cetakan pasir oleh karena itu memiliki tekstur yang bergerindil. Cetakan investasi dapat berasal dari cetakan dengan finishing yang lebih halus.
Apa produk casting investasi umum?
Produk casting investasi sering ditemukan sebagai bagian operasional mesin presisi. Dalam mobil, misalnya, penutup mesin mungkin dicetak pasir. Kiam, cam, dan bagian lain dengan bentuk kompleks, terutama yang bergerak dan memerlukan permukaan halus, sering dicetak investasi.
Casting investasi juga umum untuk patung yang sangat detail, perhiasan, atau item dekorasi lain yang memiliki detail yang sangat halus dan finishing permukaan yang mulus.
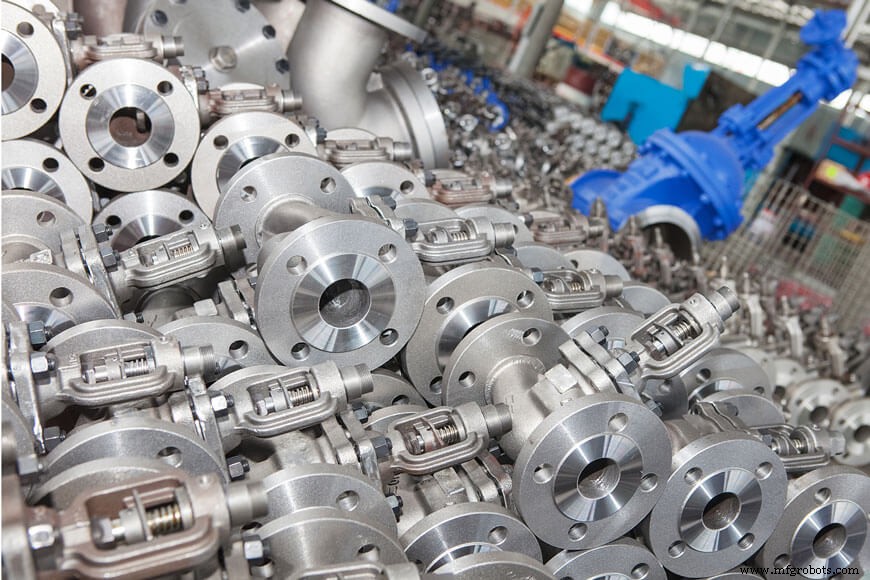
Proses casting investasi
Proses casting investasi memerlukan pola ekspendable, biasanya terbuat dari lilin; material cetakan keramik; pemanggang; dan proses foundry untuk melelehkan logam dan mengisi cetakan.
Pola Ekspendable atau Lilin
Pola adalah replika eksak dari produk akhir yang akan dibuat. Secara humoris, pola dibuat dengan mengisi cetakan injeksi yang sering terbuat dari aluminium atau steel. Cetakan ini dapat dipesan, dicetak 3D, atau bahkan diukir tangan. Membuat setiap bagian dengan proses-proses ini akan lebih mahal daripada membuat cetakan dan kemudian beralih ke proses foundry. Lost-wax casting lebih mahal daripada cetak pasir, tetapi masih mampu menskala untuk produksi industri dengan putaran tinggi. Setelah cetakan injeksi telah dibuat, pola lilin dapat dibuat dengan cepat dan dalam kuantitas besar, karena mereka memerlukan waktu minimum untuk mendingin dan mengeras.
Pola assembly
Setelah terbentuk, pola lilin dirakit menjadi pohon, atau sistem cetakan, yang akan memungkinkan beberapa item dicetak pada saat yang sama. Bentuk pohon dibuat dari serangkaian gerbang dan sprue, juga terbuat dari lilin padat. Cabang lilin padat ini pada akhirnya akan membentuk saluran kosong yang membawa logam cair untuk membentuk setiap produk akhir. Struktur pohon harus dirakit dengan hati-hati untuk memastikan produk berkualitas dan alur kerja yang efisien. Bergantung pada fasilitas situs dan ukuran produk, banyak pola dapat dirakit dalam pohon yang sama untuk produksi massal. Item yang lebih besar juga dapat dicetak sendiri.
Cetakan "investasi" keramik
Setelah struktur pohon dirakit, itu dicelupkan ke dalam mandi keramik cair. Keramik melapisi seluruh pohon dan dibiarkan kering. Mandi ini diulang beberapa kali, memungkinkan setiap lapisan mengeras, hingga cetakan tebal dibuat. Pohon kemudian dipanaskan untuk melelehkan lilin, yang mengalir keluar dari cetakan sepenuhnya. Setelah lilin dihapus, cetakan dipanaskan ke suhu yang lebih tinggi dan logam cair dituang di dalam, mengisi rongga yang sebelumnya ditempati oleh pola lilin. Proses pelapisan slurry keramik disebut sebagai aspek "investasi" dari casting investasi.
Pembersihan cetakan
Setelah logam mendingin dan mengeras, cetakan keramik dipecahkan untuk mengungkapkan produk cetakan. Gerbang dan sprue kemudian dihapus, dan prosedur finishing atau perawatan tambahan kemudian diterapkan.
Aplikasi serbaguna
Pola lilin dapat dibuat dalam bentuk apa pun, tanpa kemiringan dan tanpa mempengaruhi kualitas produk akhir.
Casting investasi dapat digunakan untuk berbagai produk dan material. Bergantung pada fasilitas cetakan situs, produk dapat berat setidaknya sebagian ons, hingga seribu pound. Cetakan keramik investasi juga cocok untuk penuangan suhu tinggi.
Material umum yang digunakan dalam casting investasi meliputi steel dan alloy lain berdasarkan iron, aluminium, nikel, kobalt, titanium, dan tembaga. Bergantung pada aplikasi, casting investasi dapat cocok untuk produksi pendek dan panjang, dan dapat menghasilkan beberapa ratus produk pada satu waktu.
Material lilin dan keramik dapat digunakan kembali selama proses casting investasi. Lilin yang digunakan direset kembali menjadi gerbang dan riser, dan cetakan keramik dapat diproses ulang untuk digunakan dalam cetakan baru—biasanya lapisan keramik luar di mana presisi yang lebih rendah diperlukan.
Manfaat casting investasi dibanding cetak pasir
Semua metode cetakan menawarkan banyak manfaat desain: kemampuan untuk meminimalkan input material, dan untuk membentuk struktur yang jika tidak akan sulit dicapai tanpa pemesinan atau perakitan yang signifikan.
Manfaat utama casting investasi, however, adalah serbaguna cetakannya. Karena cetakan ekspendable, dan karena pola lilin dapat dihapus tanpa gangguan dalam bentuk cair, produsen memiliki kebebasan luar biasa saat merancang produk casting investasi. Casting investasi menyediakan kemampuan desain yang jauh lebih kompleks daripada sebagian besar metode cetak dan cetakan lainnya.
Casting investasi versus cetak pasir
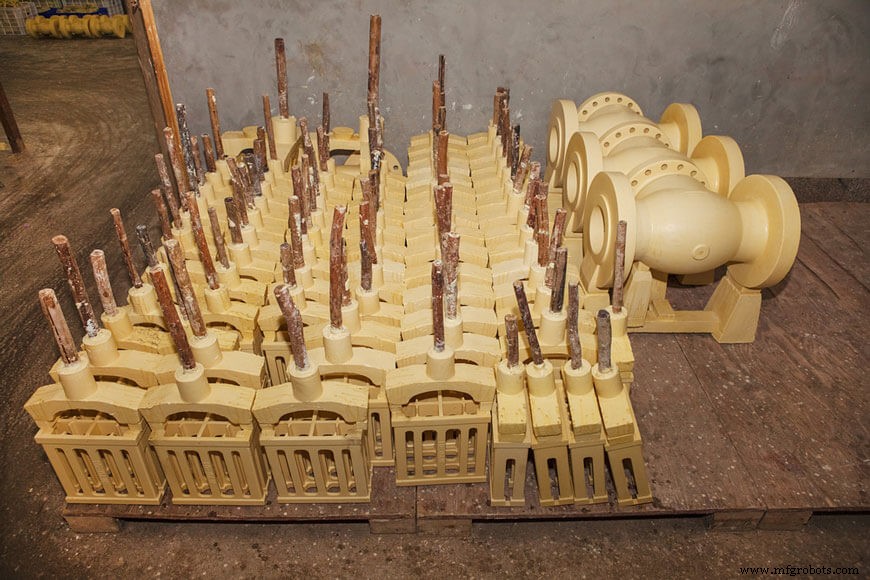
Cetak pasir adalah metode cetakan lain yang efektif yang menggunakan pasir untuk membentuk cetakan ekspendable. Ini adalah metode cetakan yang paling banyak digunakan di Amerika Utara, tetapi ada beberapa perbedaan utama.
Saat memilih metode cetakan terbaik untuk proyek, pertimbangkan hal berikut:
- Cetakan pasir harus ditarik terpisah untuk menghapus pola sebelum penuangan. Untuk memastikan cetakan yang tepat, pola perlu dirancang dengan kemiringan, atau draft, untuk meminimalkan gesekan—dan untuk mencegah cetakan pasir terganggu—ketika bagian-bagian dibelah. Karena cetakan pasir terdiri dari dua potongan, produk akhir akan selalu memiliki garis perpotongan, yang mungkin perlu digosok setelah mendingin.
- Cetakan cetak pasir dapat dengan mudah disesuaikan untuk mengakomodasi perubahan desain. Ini memberikan kebebasan pada insinyur untuk mengubah bagian dengan cepat dan mudah setelah diuji.
- Rongga internal juga bisa menjadi tantangan untuk cetak pasir, yang bergantung pada penggunaan core. Core adalah bentuk yang telah dibentuk yang dimasukkan ke dalam cetakan untuk membentuk interior bagian yang tidak menyentuh permukaan cetakan. Bergantung pada bentuk dan kompleksitas core—yang dapat menjadi satu komponen atau perakitan beberapa core—dapat memakan waktu untuk dibentuk dan diamankan dalam cetakan.
- Dalam cetak pasir, cetakan baru diproduksi lebih cepat daripada dalam casting investasi karena kegunaan ulang pola.
- Itu juga patut dicatat bahwa cetakan pasir, bahkan dengan aditif sintetis dan kompaksi tinggi, tidak dapat mencapai kekerasan keramik. Akibatnya, permukaan cetakan pasir sering memiliki toleransi yang lebih tinggi dan memerlukan pemesinan gosok untuk mencapai finishing.
- Itu juga patut dicatat bahwa cetakan pasir, bahkan dengan aditif sintetis dan kompaksi tinggi, tidak dapat mencapai kekerasan keramik. Akibatnya, permukaan cetakan pasir sering memiliki toleransi yang lebih tinggi dan memerlukan pemesinan gosok untuk mencapai finishing.
- Cetak pasir dapat menghasilkan komponen logam dengan semua ukuran dan berat, sementara casting investasi memerlukan potongan akhir untuk berat kurang dari 100 pound.
- Dengan casting investasi, pola lilin dapat dibuat dalam bentuk apa pun.
- Cetakan keramik juga sangat keras, yang menciptakan permukaan halus dengan toleransi rendah, seringkali dengan dinding yang sangat tipis. Setelah gerbang dan sprue dihapus, banyak produk tidak memerlukan pekerjaan tambahan untuk perawatan atau finishing.
- Dengan casting investasi, pola lilin dapat dibuat dalam bentuk apa pun—tanpa kemiringan dan tanpa mempengaruhi kualitas produk akhir.
- Cetakan keramik juga sangat keras, yang menciptakan permukaan halus dengan toleransi rendah—seringkali dengan dinding yang sangat tipis. Setelah gerbang dan sprue dihapus, banyak produk tidak memerlukan pekerjaan tambahan untuk perawatan atau finishing.
Merencanakan proyek casting investasi
Menentukan metode manufaktur terbaik tergantung pada berbagai faktor. Inilah beberapa hal yang perlu dipertimbangkan dengan profesional desain produksi Anda:
- Tipe produk akhir: Berapa ukuran dan bentuk yang diinginkan dari produk? Berbagai metode cetakan akan lebih cocok untuk dimensi tertentu, dan mereka juga akan mempengaruhi jumlah pemesinan yang diperlukan untuk mencapai dimensi akhir.
- Kuantitas: Saat mempertimbangkan kuantitas, terbaik untuk melihat sejauh mungkin ke depan. Apa yang mungkin lebih hemat di jangka pendek mungkin ternyata lebih mahal jika merencanakan beberapa batch untuk jangka panjang. Investasi awal yang lebih besar dalam tooling dan cetakan seringkali dapat menghemat uang di jalan. Namun, produksi pendek atau satu kali tidak akan memerlukan investasi yang sama.
- Toleransi: Seberapa tepat dimensi Anda perlu? Toleransi minimal seringkali dapat dicapai dengan casting investasi, terutama untuk produk dengan dinding yang sangat tipis.
- Aplikasi mekanis: Cetakan dapat mengurangi jumlah perakitan yang diperlukan untuk aplikasi mekanis—seringkali menghemat waktu dan tenaga kerja di jalan.
- Persyaratan material: Cetakan keramik yang digunakan dalam casting investasi cocok untuk berbagai macam material, termasuk alloy berdasarkan steel dan iron yang dicairkan pada suhu tinggi.
- Pasca produksi: Seperti dengan bentuk cetakan lain, bergantung pada aplikasi akhir mereka, produk casting investasi dapat mengalami berbagai perawatan panas atau finishing permukaan lain jika diperlukan.
Foundry casting investasi
Sebagian besar foundry yang menghasilkan casting investasi tidak selalu menyediakan metode produksi cetakan lainnya, memilih untuk spesialisasi dalam satu metode produksi foundry. Perbedaan signifikan ada antara metode produksi seperti cetak pasir versus casting investasi, membuatnya tidak mungkin satu perusahaan akan memiliki infrastruktur yang diperlukan untuk menawarkan lebih dari satu metode produksi cetakan.
Normal untuk casting investasi untuk biaya lebih dari cetakan yang dihasilkan menggunakan metode lain yang lebih sederhana, seperti cetak pasir. Manfaat yang dicapai, however—termasuk kerumitan, keandalan, reproduktivitas, finishing permukaan, dan lainnya—lebih dari cukup untuk menutupi perbedaan biaya.
Penting untuk benar-benar memahami parameter desain cetakan yang Anda rancang atau coba beli. Misalnya, jika casting investasi dapat menawarkan bagian net shape tanpa pemesinan, tetapi cetak pasir perlu dipesan, maka biaya tambahan untuk casting investasi dapat dipertimbangkan.
Sumber
- Grote, Karl-Heinrich and Erik K. Antonsson. Springer Handbook of Mechanical Engineering, Volume 10. Pasadena, CA: Springer Science & Business Media, 2009.
- Hunt, L.B. "The Long History of Lost Wax Casting: Over Five Thousand Years of Art and Craftmanship." Gold Bulletin. Juni 1980, Volume 13, Issue 2, pp 63-79.
- Rundman, Karl B. Metal Casting (Reference Book for MY4130). Michigan Tech. University: Department of Materials Science and Engineering.



