Meningkatkan Desain Kotak Sayap OOA-Infused untuk Penerbangan Ramah Lingkungan

Saat industri penerbangan mengantisipasi pemulihan dari pandemi COVID-19, dorongan untuk produksi tingkat tinggi telah beralih ke dorongan mendesak untuk mengurangi ancaman lingkungan terhadap planet dan orang. Upaya ini termasuk batas emisi gas rumah kaca (GHG), penggunaan energi dan air, serta pembuangan limbah yang tidak dapat didaur ulang. Meskipun inisiatif ini berlangsung sebelum COVID, penekanannya kini ditingkatkan, seperi kebutuhan akan biaya produksi struktur komposit yang jauh lebih rendah. Program penerbangan Eropa Clean Sky 2 telah mendanai penelitian dan pengembangan di semua area ini dan telah secara signifikan maju berbagai teknologi komposit terpeluru serat.
Termasuk dalam panggilan usulan ketujuh Clean Sky 2 (CFP07, Oktober 2017) adalah permintaan Airbus Defence and Space (Airbus DS, Cadiz, Spanyol) untuk pabrik pilot inovatif dan fleksibel untuk memproduksi demonstrator sayap yang sangat terintegrasi menggunakan automated fiber placement (AFP) dan infusi resin cair.
Telah ada demonstrator sayap yang diinfusi resin dan/atau keluar klave (OOA), termasuk sayap OOA “blended” yang diperkenalkan oleh GKN Aerospace (Redditch, AS) pada 2013; sayap Airbus A220 yang diproduksi oleh Spirit AeroSystems Belfast di Utara Irlandia menggunakan resin transfer infusion dalam autoclave; dan sayap OOA yang diproduksi oleh AeroComposit (Moskow, Rusia) untuk jetliner MS-21. Namun, semua itu telah merakit kulit dan penutup komposit terpisah dengan pengikat mekanis (lihat “The path to OOA wings with minimal fasteners”).
Sayap yang diminta oleh Airbus DS dalam Clean Sky 2 bertujuan untuk maju lebih jauh dengan mengintegrasikan kulit bawah yang diperkuat dengan balok depan dan belakang yang diperkuat, memungkinkan modul yang lebih lengkap tanpa pengikat untuk diteruskan untuk perakitan dengan komponen sayap yang tersisa.
Sayap ini juga akan menggunakan pita serat karbon kering sempit (0,25- atau 0,5-inci lebar) dan resin pengering suhu tinggi (180°C Tg), tetapi dengan sistem pemanas hemat energi dan biaya rendah serta kontrol dan simulasi digital berbasis sensor untuk memprediksi dan mengelola proses, mempersingkat loop percobaan dan kesalahan selama pengembangan, dan memungkinkan pelatihan cepat personel manufaktur. Digitalisasi ini akan berkembang untuk mencakup aplikasi mobile augmented reality (app) yang juga menyediakan manual pengguna dan pemeliharaan, definisi urutan proses, pelacakan bagian dan proses tanpa kertas, dan proyeksi model CATIA pada bagian untuk membantu penempatan yang tepat preform penguat, insert alat cetak, dan caul plate komposit terpeluru serat karbon (CFRP).
Mungkin paling menuntut, proyek ini mengharuskan semua alat cetak dan peralatan manufaktur portable dan fleksibel, mudah diterapkan di setiap lokasi manufaktur, dan dapat disesuaikan untuk desain bagian dan peningkatan lain seiring hadirnya teknologi kontrol proses komposit 4.0, pemanas, dan alat cetak yang lebih canggih.
Seperti dijelaskan oleh topik manager Luis Rubio, kepala engineering pengembangan komposit – teknologi dan proses di Airbus DS, “Tujuan akhir proyek ini adalah untuk menunjukkan bahwa teknologi alternatif (ke prepreg dan autoclave) dengan biaya lebih rendah, waktu lead yang lebih pendek dan jejak lingkungan dapat mencapai toleransi desain dan tingkat kualitas yang serupa.”
MTorres (Torres de Elorz, Spanyol) merespons, melamar tanpa mitra. “Kami memiliki semua kemampuan internal: AFP, infusion, material pita kering dan otomatis,” menjelaskan Sebastian Diaz, senior manager composite applied technologies di MTorres. Perusahaan diberi proyek Innovative Infusion Airframe Manufacturing System (IIAMS), yang dibiayai melalui program Horizon 2020 Uni Eropa di bawah grant agreement No 820845, dan memulai kerja pada Oktober 2018.
Demonstrator Kotak Sayap Luar
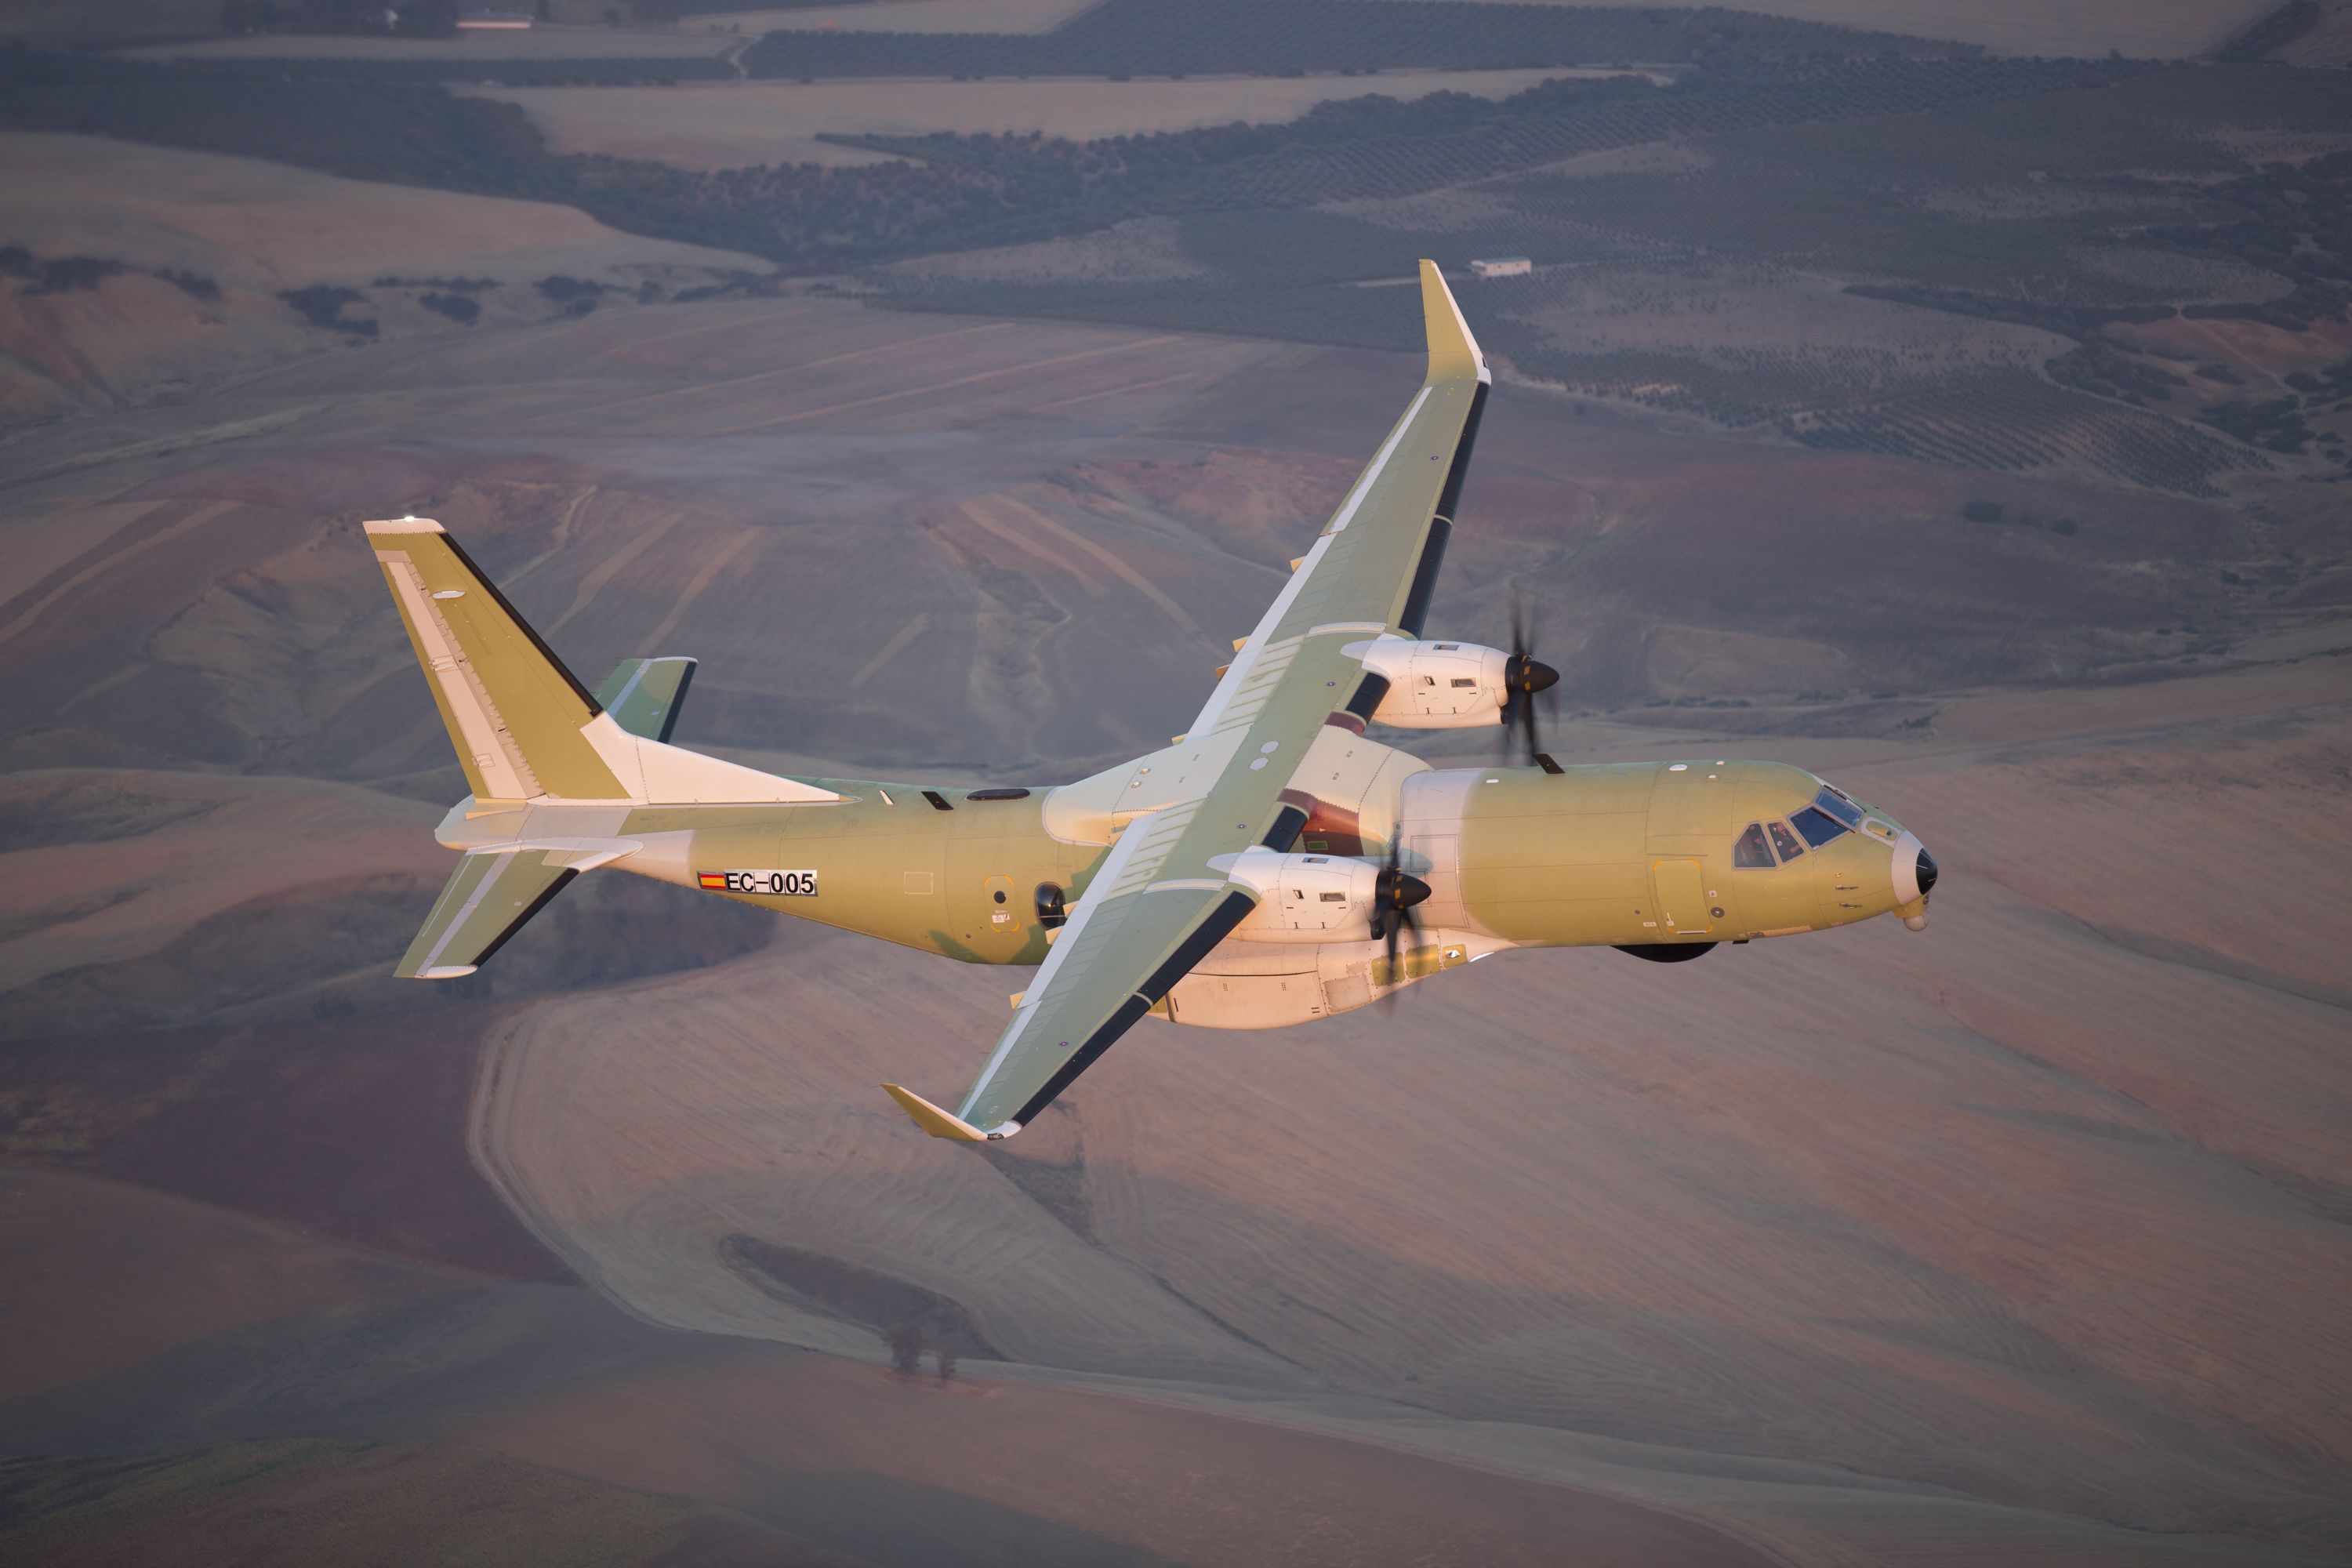
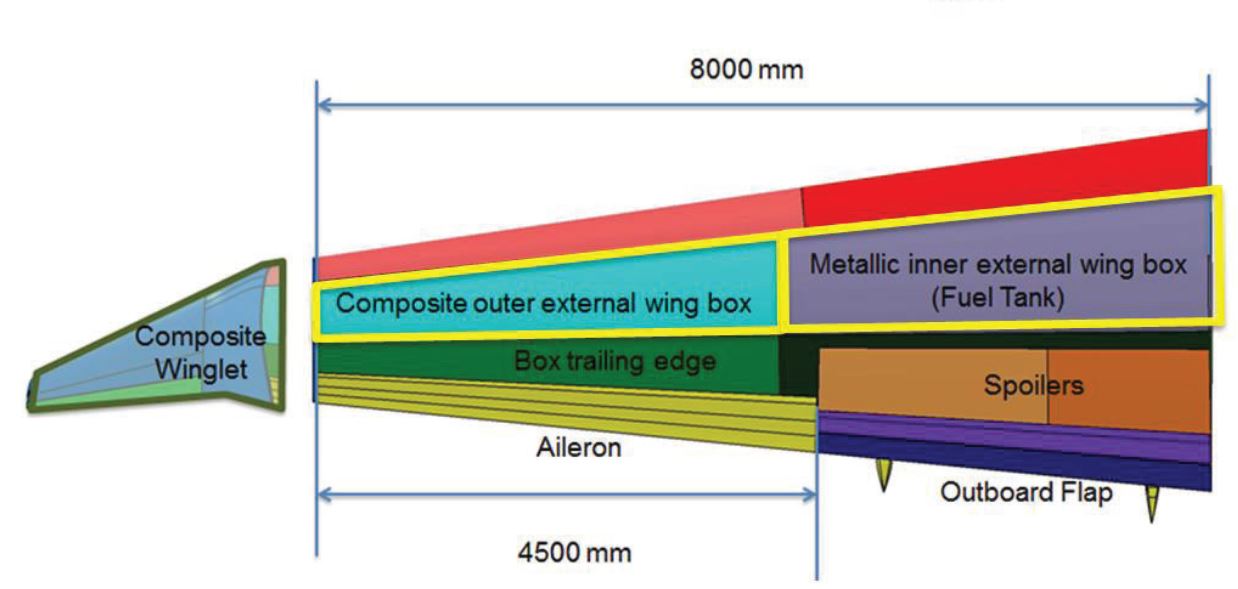
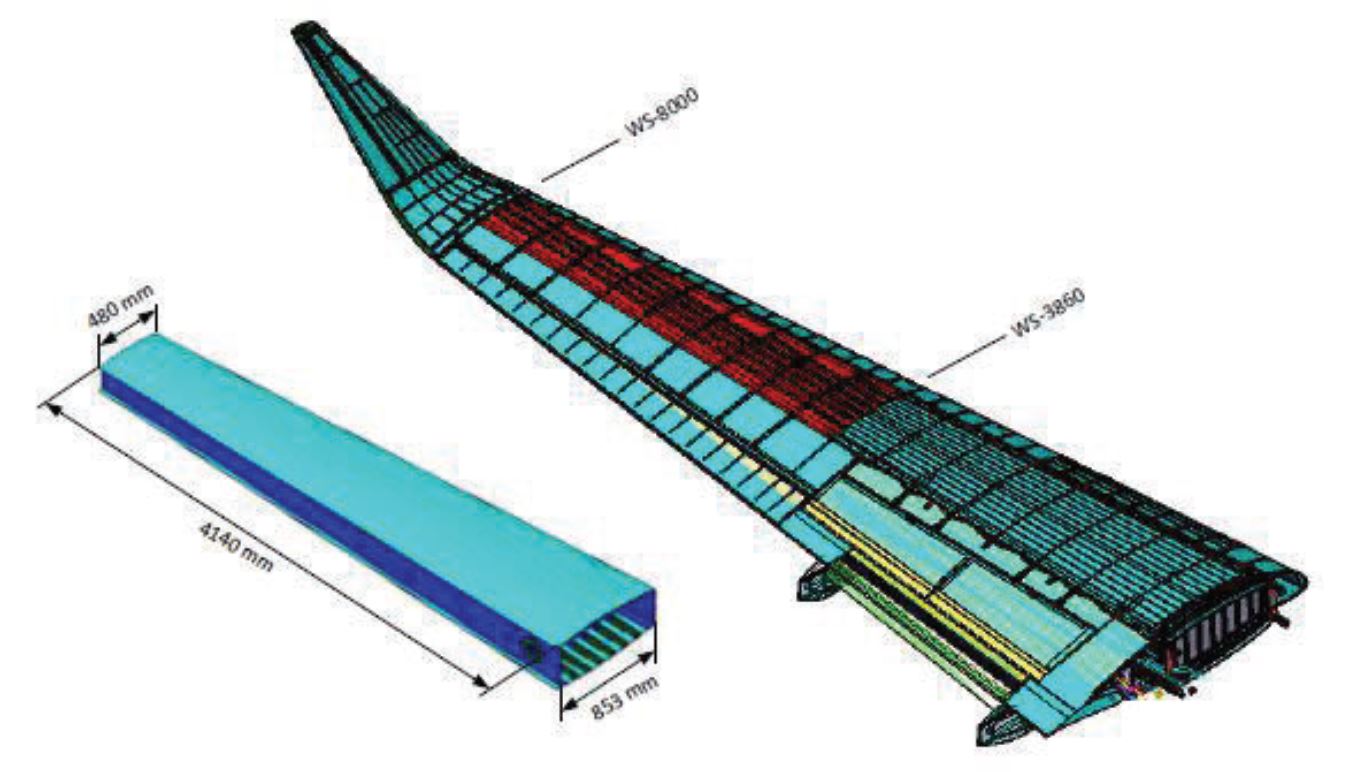
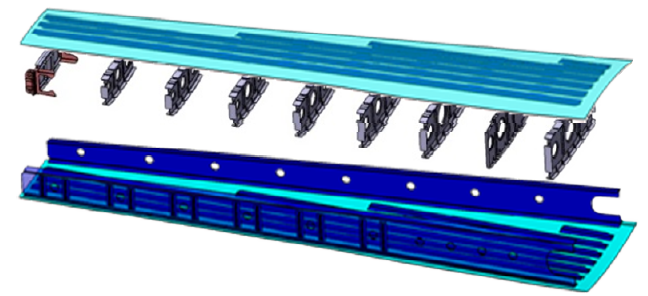
Demonstrator yang dipilih oleh Airbus DS adalah kotak sayap luar berdasarkan transport militer twin turboprop C-295-nya, diproduksi di San Pablo, Sevilla, Spanyol. Kotak sayap komposit luar panjang 4,14 meter ini terhubung dengan logam torsion box dalam. Kotak sayap komposit juga terhubung dengan winglet, leading edge dan trailing edge.
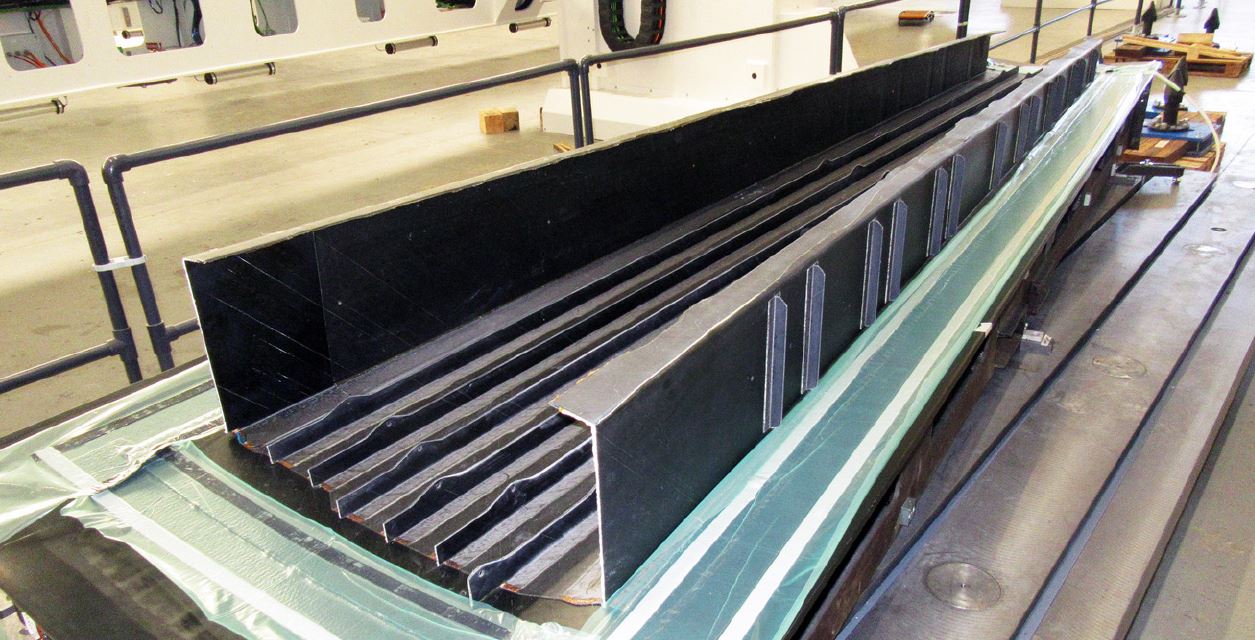
“Kami harus memproduksi dua demonstrator panjang 4 meter, sayap kanan dan kiri, yang akan dipasang untuk uji penerbangan,” kata Diaz. “Pembuatan harus menjadi proses satu kali, tanpa bonding sekunder. Kami hanya membuat ‘U,’ yang terdiri dari kulit bawah dengan enam stringer terintegrasi dan balok di setiap sisi. Kulit, stringer dan balok semuanya bervariasi dalam ketebalan. Bentuk J-shape dari balok dan integrasi penguatnya cukup sulit untuk diproduksi. Kami juga menghadapi tantangan bagaimana mempertahankan toleransi yang ketat dan geometri yang akurat dengan proses pembuatan ini. Akurasi ini kritis, terutama di akar untuk perakitan dengan kotak sayap dalam dan kemudian juga di winglet.”
Desain manufaktur industri inovatif dikembangkan di MTorres, sementara Airbus DS menyediakan spesifikasi desain bagian. “Kami bekerja sama dengan mudah untuk merancang proses pembuatan terbaik, memverifikasi bahwa desain ini dapat diproduksi oleh proses kami dan sebaliknya,” kata Diaz.
Automated Center for Thermo Infusion (ACTI)
Menurut spesifikasi Airbus DS, semua alat cetak dan peralatan manufaktur yang digunakan untuk memproduksi kotak sayap harus portable, dapat diangkut ke fasilitas lain dengan kendaraan standar dan dipasang dengan cepat tanpa langkah khusus. Ini mengarah pada pengembangan automated center for thermo infusion (ACTI), yang melakukan hot drape forming dari stringer dan balok; infusion dari stringer, balok dan kulit; dan cure cycles. Hot drape forming (HDF) — yang dikembangkan sebagai heated debulking dalam aerostructures dan sebagai heated preforming di luar penerbangan — menghilangkan void dalam layups dan mengonversi blank 2D untuk stringer dan balok menjadi preform yang dibentuk (lihat “Hot drape forming”).
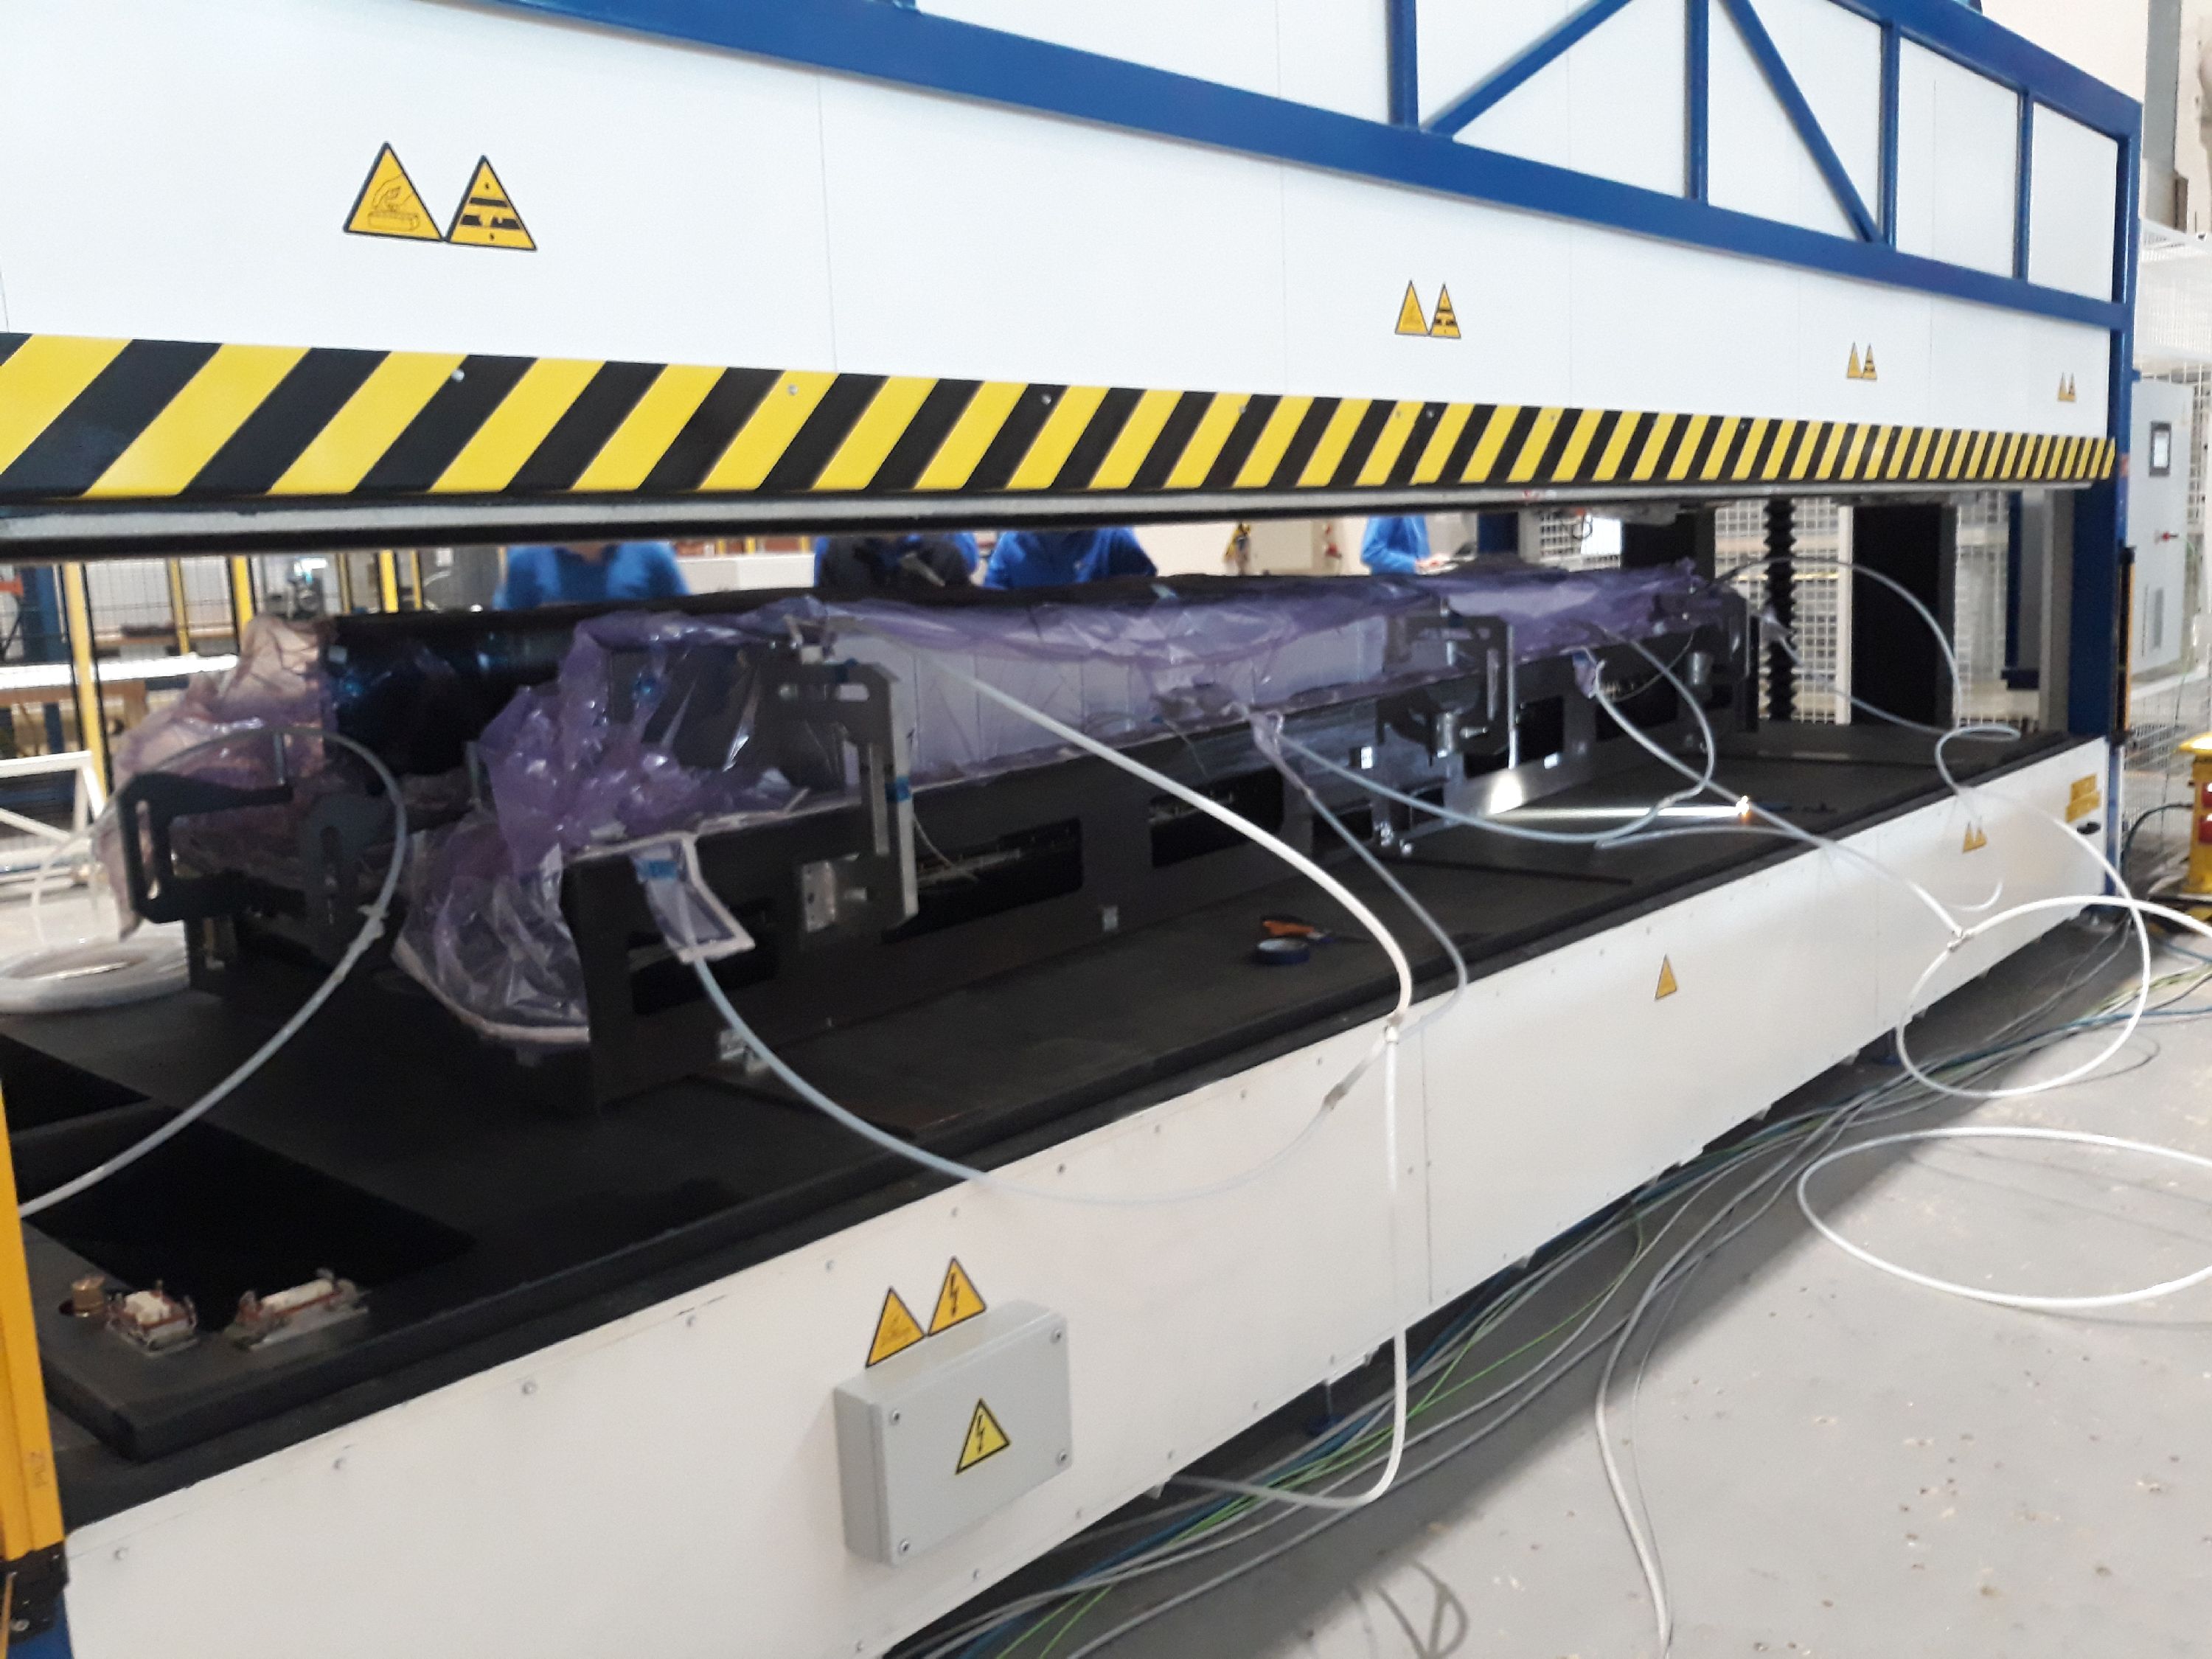
ACTI memiliki area dalam yang berguna sekitar 5,5 x 2,2 meter dan tampak mirip dengan sistem HDF tradisional, dengan kerangka baja dan separuh atas yang diangkat dan diturunkan secara elektronik, lengkap dengan locking dan perangkat keselamatan lainnya. Cure tool dan berbagai alat HDF diletakkan di dalam ACTI. “Tidak ada tekanan yang diterapkan, hanya vacuum,” catat Diaz. “ACTI menggunakan udara panas dengan aliran udara yang ditetapkan untuk memberikan transfer panas yang cepat baik dalam proses hot drape forming dan infusion.”
Dia juga menyebut sistem ini self-leveling. “Kekakuan struktur ACTI (dan cure tool) dirancang untuk mematuhi toleransi di bawah beban operasional pada kondisi didukung sederhana hanya pada dua bagian pendukung,” Diaz menjelaskan. “Ini berarti akurasi dimensi tetap saat beristirahat di lantai, tanpa perlu leveling atau tuning geometris lainnya. ACTI juga memiliki energi rendah dan biaya manufaktur rendah.”
Yang terakhir disebabkan, sebagian besar, oleh penggantian perakitan beberapa bagian yang telah dicure dengan perakitan beberapa preform, yang kemudian diinfuse dan dicure menjadi satu struktur terintegrasi. “Cure tool juga adalah assembly tool,” kata Diaz. “Semua elemen adalah preform kering yang dirakit ke dalam cure tool dan kemudian co-infused bersama dalam proses satu kali. Tidak diperlukan assembly jig, dan toleransi yang ketat dicapai melalui elemen inovatif dalam tooling.”
Aspek kunci lain dari pendekatan ini adalah untuk menghilangkan tes destruktif dan non-destruktif (NDT), alih-alih mengandalkan data proses yang dikumpulkan selama berbagai langkah manufaktur untuk memverifikasi kualitas proses dan menandai parameter yang tidak spesifikasi. Sensor yang digunakan dengan ACTI mengumpulkan suhu, vacuum, aliran resin dan state of cure. “Kedua suhu udara dan suhu bagian dipantau,” kata Diaz. “Tooling memiliki termokopel terintegrasi yang melacak suhu untuk cetakan dan permukaan bagian. Semua data direkam, dianalisis dan digunakan untuk mencetak grafik dan membantu memandu keputusan manufaktur.”
“Baik di IIAMS dan di proyek masa depan, data membantu untuk meningkatkan setup proses pada tahap awal,” Diaz menjelaskan. Aliran resin dan state of cure dipantau menggunakan dielectric sensors Netzsch (Selb, Jerman), yang dipasang langsung ke dalam CFRP cure tools. “Kami membutuhkan sensor non-kontak untuk kulit karena tidak ada kontak langsung antara resin dan cetakan,” kata Diaz. “Sensor memantau perubahan medan dielectric saat resin tiba dan kemudian menjadi padat selama cure. Kami menggunakan data ini untuk mempersingkat cure cycle.”
Nanti dalam proyek, sensor dan ACTI digabungkan dengan human machine interface (HMI) yang dikembangkan oleh MTorres, yang memungkinkan kontrol proses yang benar dari komputer, termasuk vacuum dan suhu, serta aliran resin melalui feed valve. Tujuan, menurut Airbus DS, adalah untuk memajukan produksi massal struktur primer komposit terintegrasi dengan membuat proses lebih terstruktur dan cerdas.
Alat Cetak Ringan dan Portabilitas
MTorres memproduksi dua set cetakan — satu untuk sayap kanan dan satu untuk sayap kiri. “Bagian dengan geometri yang sama, seperti stiffener, hanya memiliki satu set,” catat Diaz. “Alat lain dibagikan, jika memungkinkan.”
Satu alat cetak cure satu potongan digunakan untuk membentuk bentuk 3D kulit, di atasnya semua preform lainnya ditempatkan. Ukurannya sekitar 4,5 meter panjang, versi kanan dan kiri alat ini dibuat menggunakan CFRP, kata Diaz. “Ini membuatnya lebih mudah untuk mempertahankan toleransi karena kami merancang alat cetak dengan layup dan pemrosesan yang sama seperti bagian, jadi CTE sangat dekat dengan bagian akhir. CFRP cure tools ini juga ringan, sekitar 200 kilogram, dan dapat dipindahkan dengan forklift listrik kecil. Ini akan mustahil jika kami menggunakan logam untuk alat panjang 4,5 meter.”
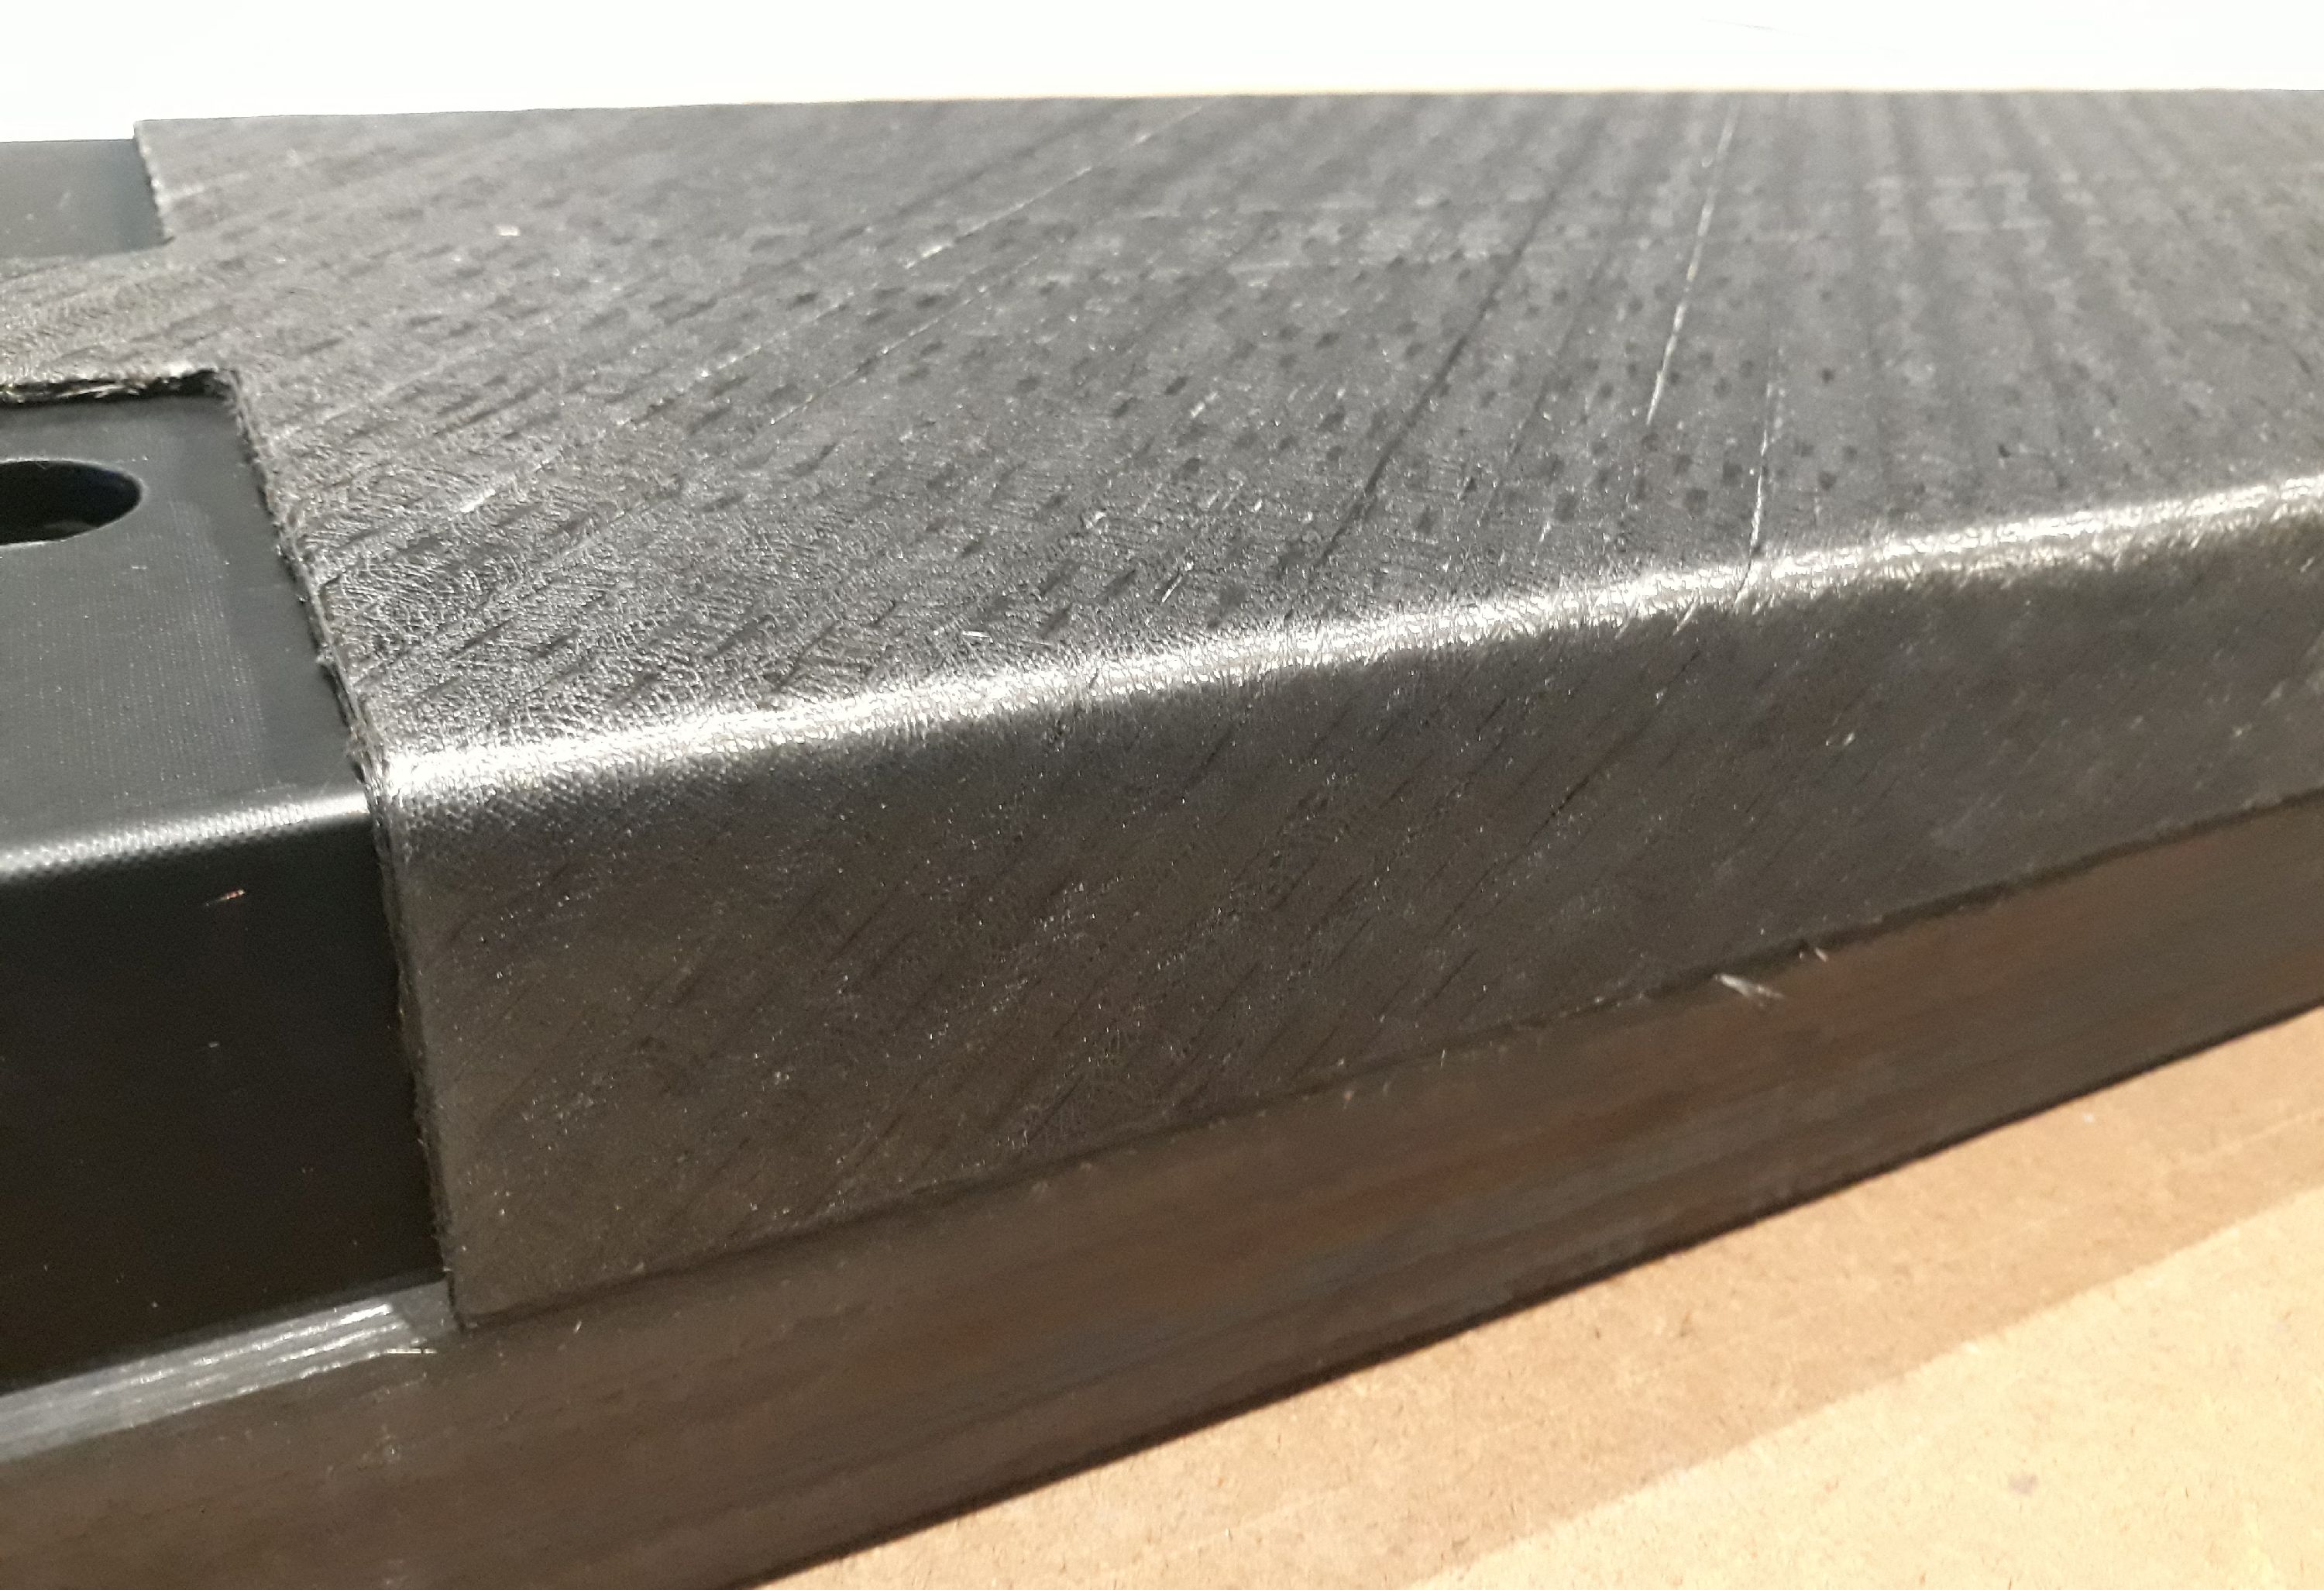
Sisa tooling — cauls, positioners dan HDF tools — dapat dengan mudah dikelola secara manual. HDF dari stringer, balok dan spar stiffener preforms menggunakan male (IML) tools, juga terbuat dari CFRP. Saat digunakan, alat ini dipasang pada meja aluminium dan diletakkan di dalam ACTI.
AFP menggunakan dry fiber tape baru
Semua elemen struktural kotak sayap — kulit, stringer, balok, balok penguat — diproduksi menggunakan teknologi AFP MTorres untuk dry fiber tapes. “Panggilan usulan mengatakan untuk menggunakan material yang cepat dan murah,” kata Diaz. “Tapi dry fiber tapes yang tersedia secara komersial, terutama dari pemasok yang lebih besar, tidak mudah dibeli dan kami memiliki keahlian untuk membuat material kami sendiri (lihat “Novel dry tape for liquid molded composites”). Jadi, kami menggunakan pita serat karbon kering lebar 0,5 inci, 300 gram per meter persegi (gsm) yang terbuat dari Mitsubishi Rayon (Tokyo, Jepang) 50K high-strength (HS) fiber. Pita kami dirancang untuk memudahkan dan berfungsi baik selama infusion, tetapi juga selama layup menggunakan AFP heads kami. Kami mengetahui semua parameter untuk AFP layup, hot drape forming dan resin infusion, dan jika kami perlu membuat perubahan kecil, kami bisa karena kami memiliki garis pembuatan pita yang tersedia.”
MTorres juga menguji proses pembuatan kotak sayap dengan pita 200-gsm dari Hexcel (Les Avenières, Prancis) yang terbuat dari intermediate modulus (IM) fiber. “Meskipun proses kami dapat bekerja baik dengan kedua jenis pita,” kata Diaz, “selama fase pengembangan, lebih mudah dan lebih murah untuk meletakkan dengan material kami dibandingkan material yang tersedia secara komersial — lebar dan kekakuan dirancang sehingga perilaku dari gulungan ke meja mulus dan cepat. Ini juga mudah didapatkan.”

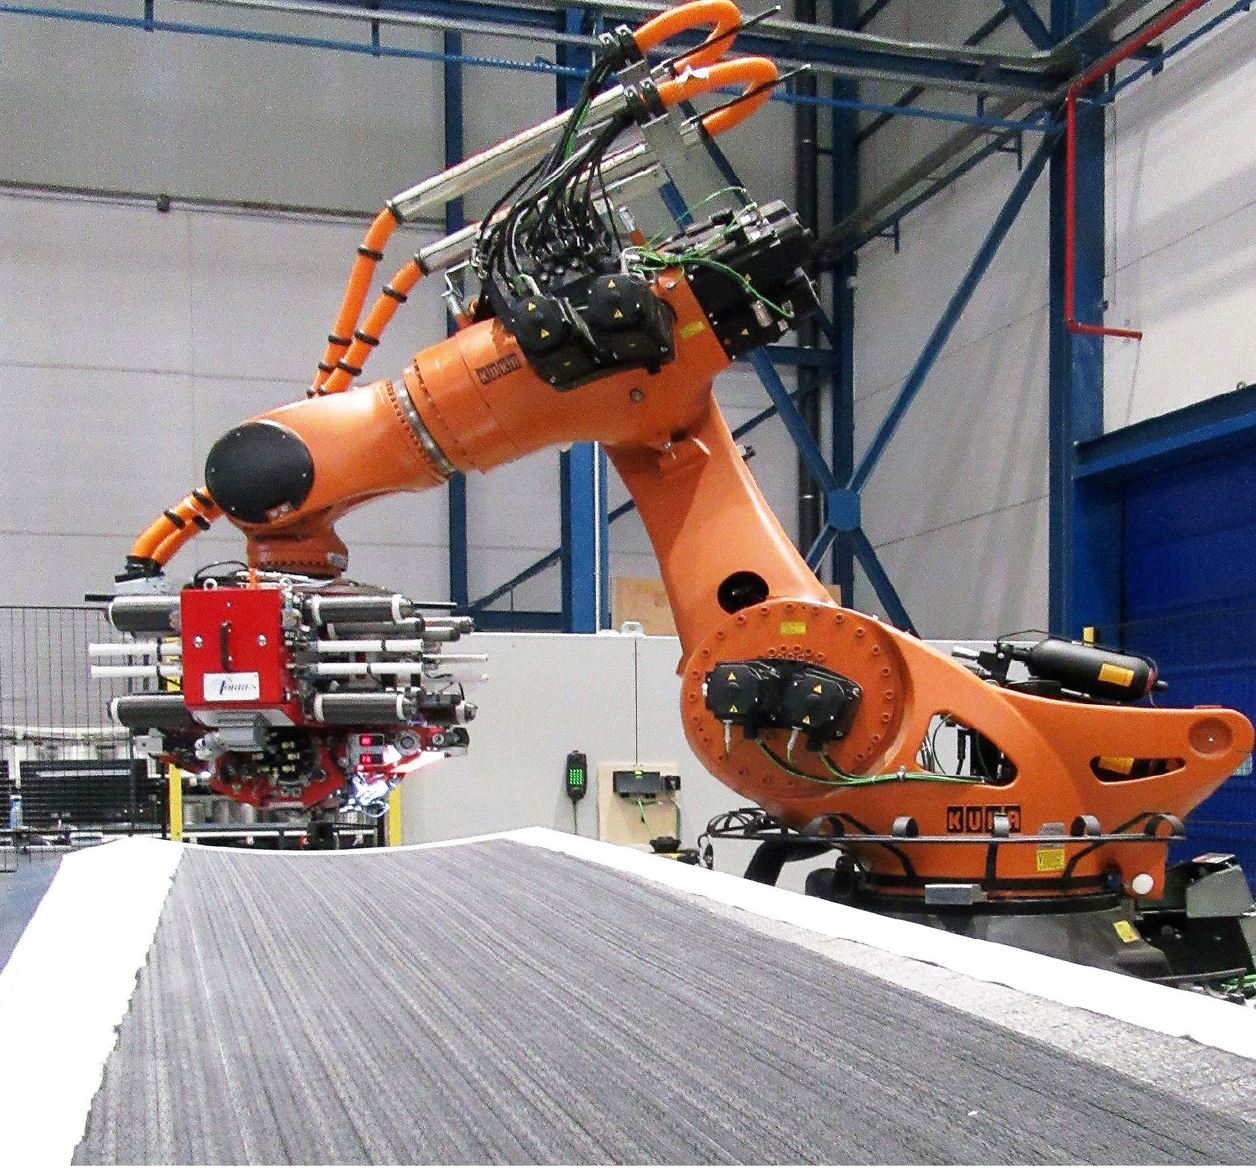
Step 1. AFP digunakan untuk meletakkan kulit kotak sayap (ditampilkan di sini) serta blank 2D untuk stringer, balok dan balok penguat. Photo Credit, semua langkah: Proyek IIAMS, Airbus Defense and Space, MTorres.
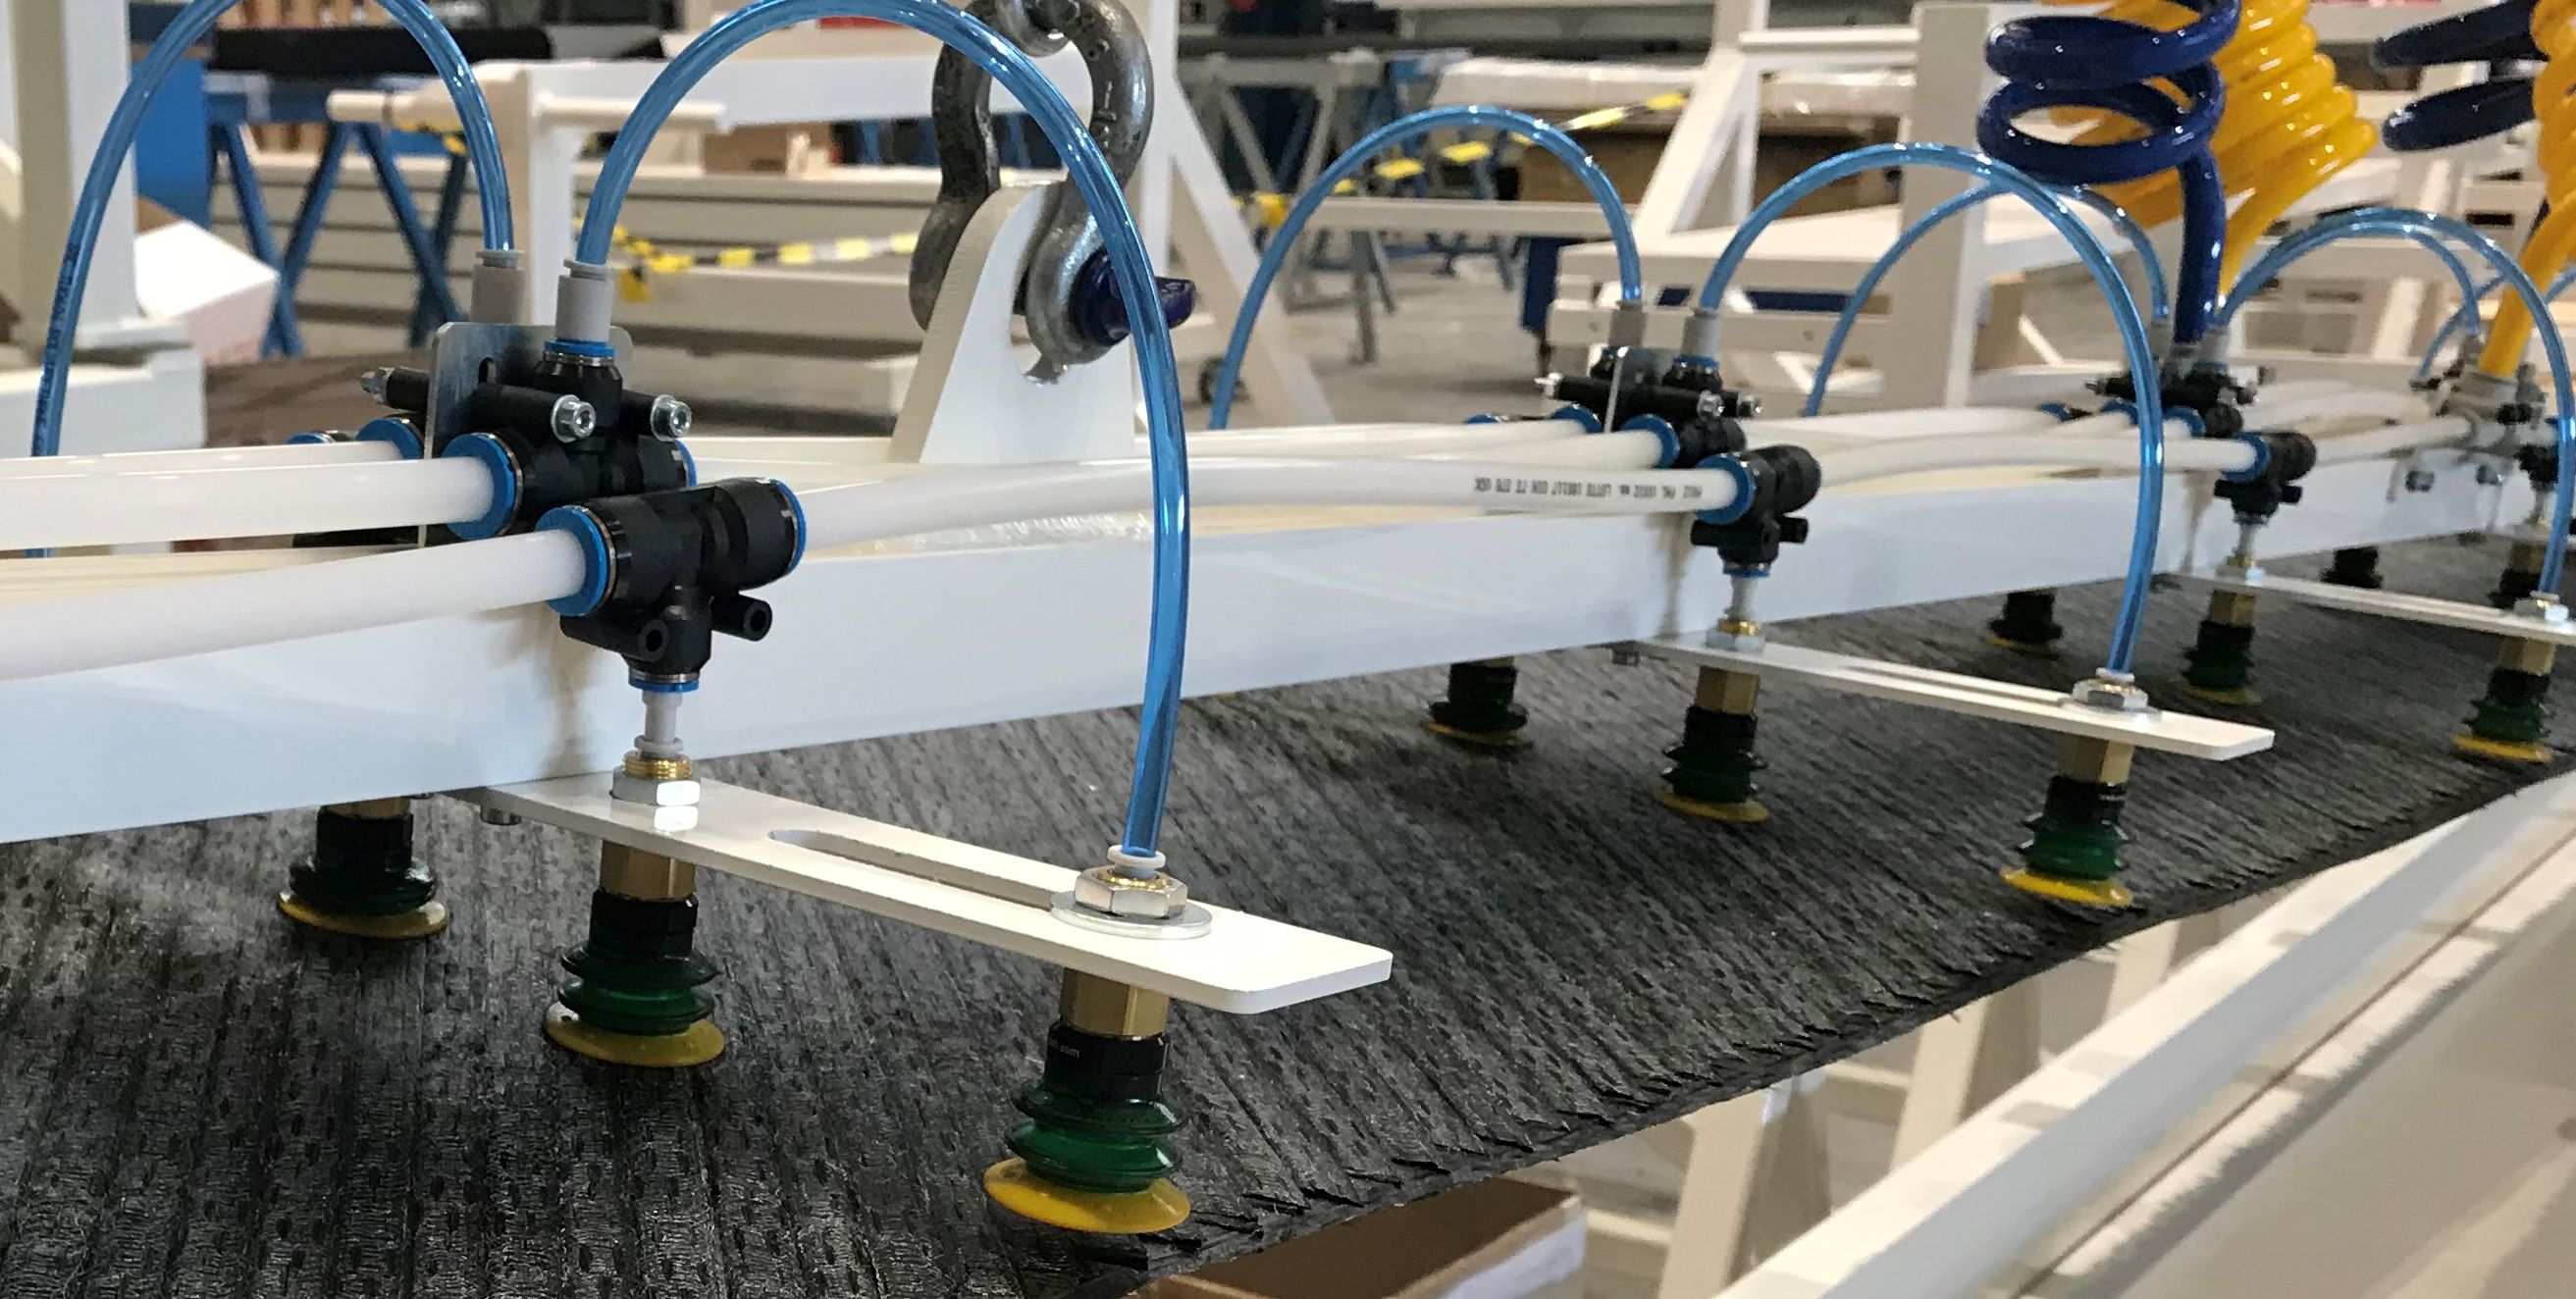
Step 2. Blank pita datar diangkut dari meja layup ke alat hot drape forming.
Dia mencatat bahwa dua strategi diikuti untuk AFP: satu untuk kulit bawah dan yang lain untuk stringer, balok dan balok penguat. Kulit (3-6 milimeter tebal) diletakkan ke bentuk 3D akhir di atas alat cure (Step 1), menggunakan semipermeable membrane — yang dipatenkan oleh Airbus dalam proses Vacuum Assisted Process (VAP) infusion. Stringer, balok dan balok penguat diletakkan sebagai blank datar (2D) pada vacuum table dan kemudian dipindahkan ke alat HDF untuk mencapai bentuk 3D akhir mereka (Step 2).
Preforming yang dipanaskan
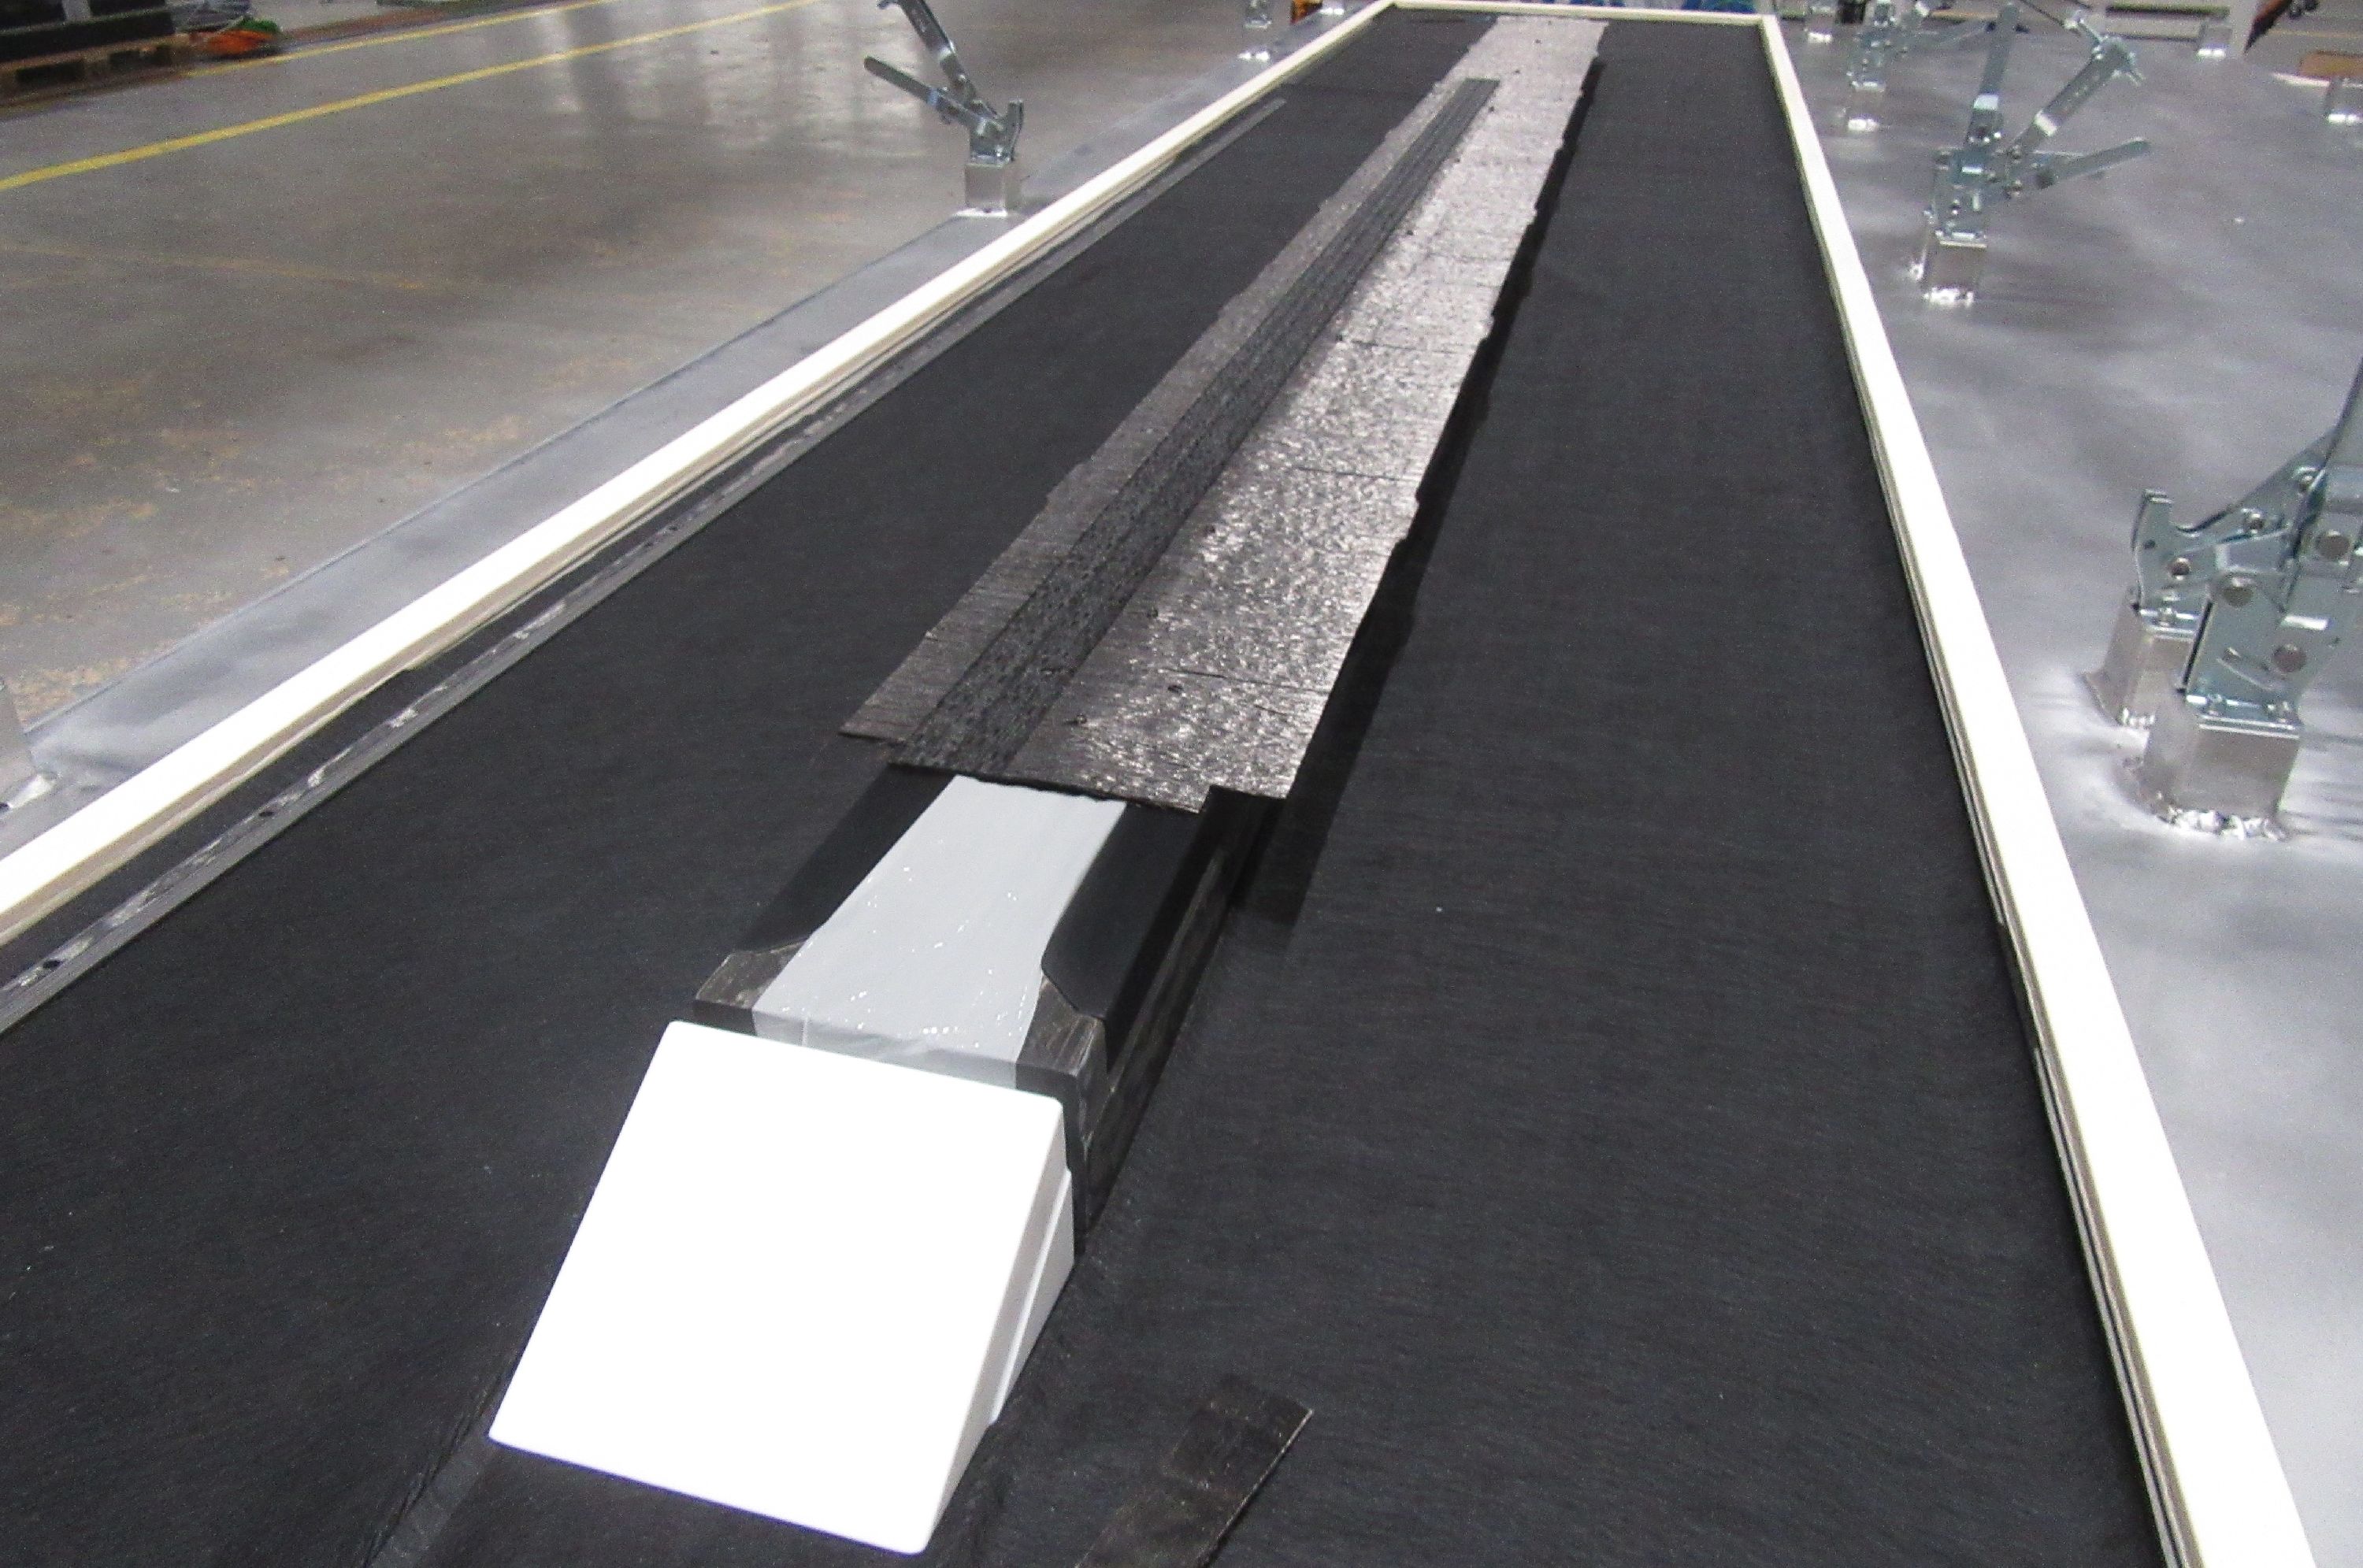
Step 3. Stringer blank ditempatkan di atas male HDF tool.
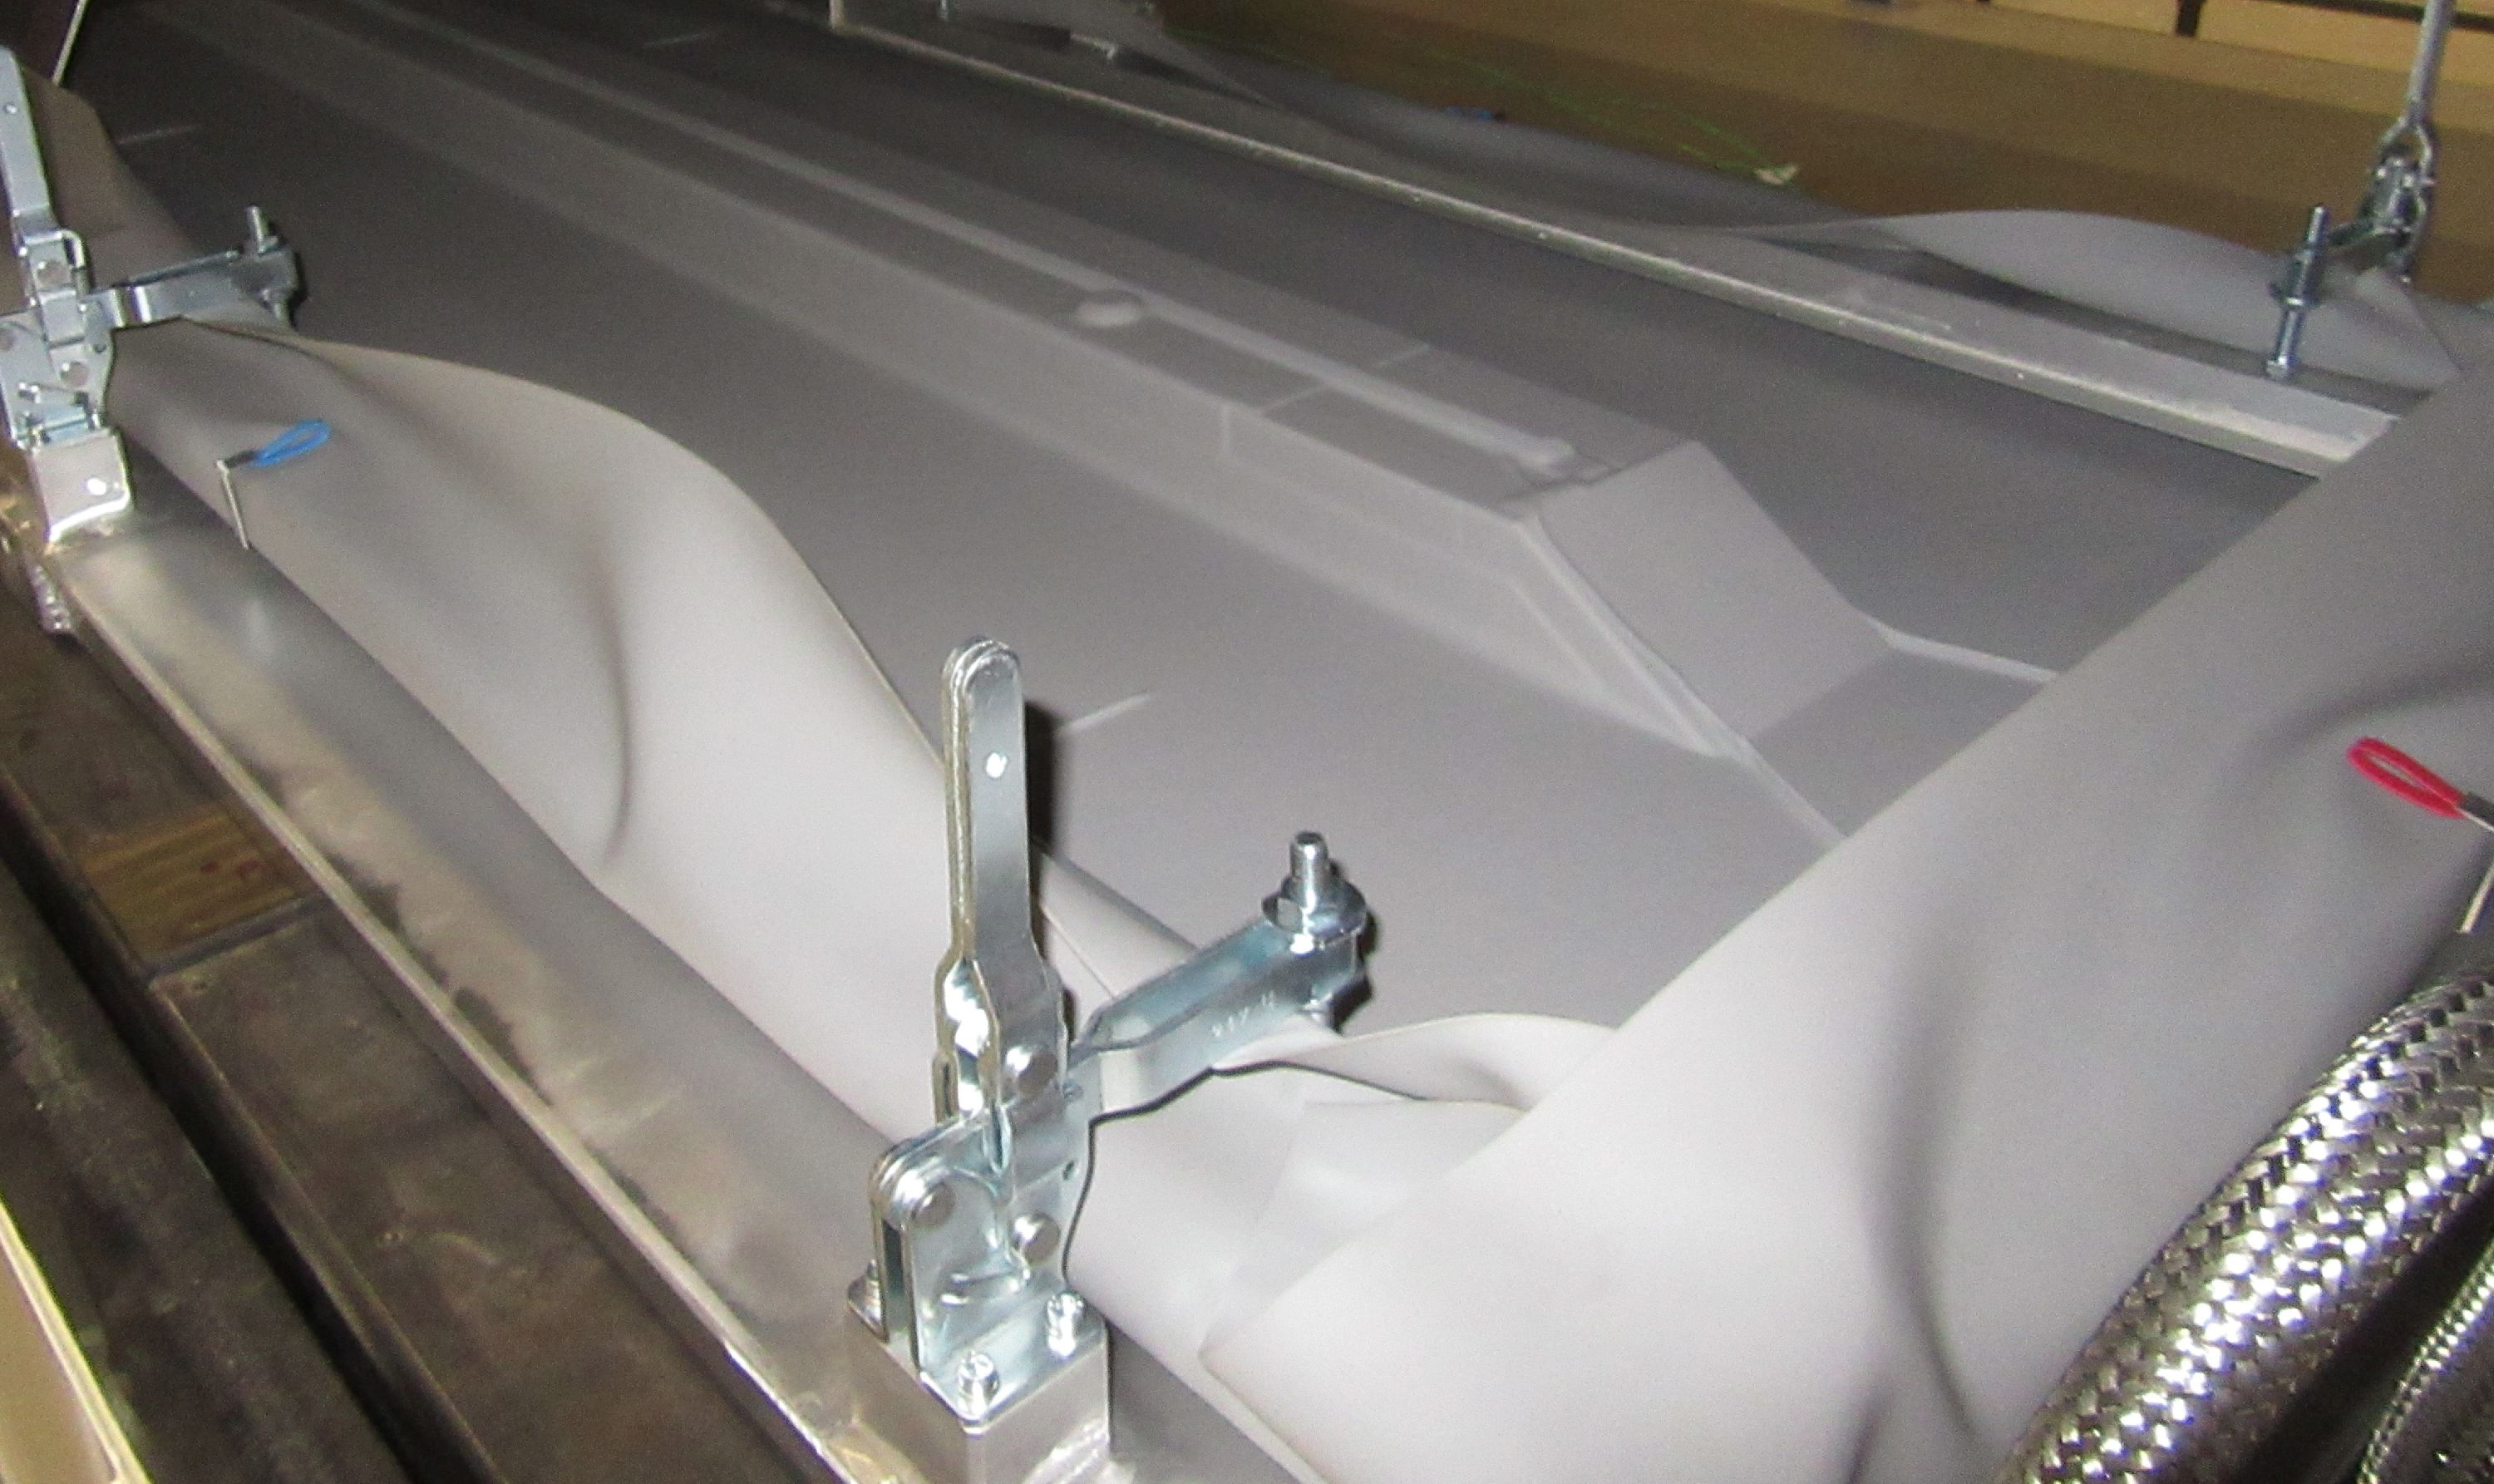
“Kami memindahkan blank datar untuk stringer, balok dan balok penguat dari meja layup ke stasiun forming panas menggunakan gantry dengan vacuum grippers,” Diaz menjelaskan. “Sistem otomatis dapat memindahkan blank dalam keadaan datar dan menempatkannya pada alat forming male [Step 3] tanpa membuat kerutan.” Alat forming dipasang pada meja forming aluminium, yang kemudian dimasukkan ke dalam ACTI. Silikon vacuum bag yang dapat digunakan kembali (Mosites Rubber Co., Fort Worth, Texas, AS) diletakkan di atas blank, yang kemudian dipanaskan di ACTI hingga 130°C dan dibentuk menggunakan tekanan vacuum (Step 4). “Vacuum diterapkan dengan lancar mengikuti ramp yang telah ditentukan melalui kontrol valve saat suhu setpoint tercapai,” kata Diaz.
Dia mencatat bahwa pita kering lebih mudah untuk dipreform/hot drape form, “karena ikatan antara lapisan lebih lembut dibandingkan prepregs. Meskipun material kering, ini adalah HDF/heated debulking di mana preform yang dihasilkan mempertahankan bentuknya berkat pengikat yang termasuk dalam pita.”
Untuk stringer dan spar stiffeners, blank dibentuk menjadi dua L, yang kemudian ditempatkan back-to-back pada curing tool untuk membentuk T-stringer/stiffener. Setiap enam stringer kulit berbeda dan memerlukan blank dengan bentuk berbeda untuk membuat preform. Setiap 24 spar stiffener juga berbeda panjangnya.
Balok J depan dan belakang terdiri dari satu blank yang dibentuk menjadi C, yang menghadap ke dalam kotak sayap, dan blank lain yang dibentuk menjadi Z yang menghadap ke luar — keduanya ditempatkan back to back. Balok juga memiliki kaki berupa sinus di luar kotak sayap (panah di Step 7). “Kami memotong bentuk untuk kaki balok pada meja layup datar sebelum kami memindahkan blank ke stasiun forming,” kata Diaz. “Tidak ada yang dapat dipotong atau dipoles setelahnya di area ini. Blank ditempatkan langsung pada male forming tool dengan kaki balok di sisi kiri alat dan flange atas di sisi kanannya.”
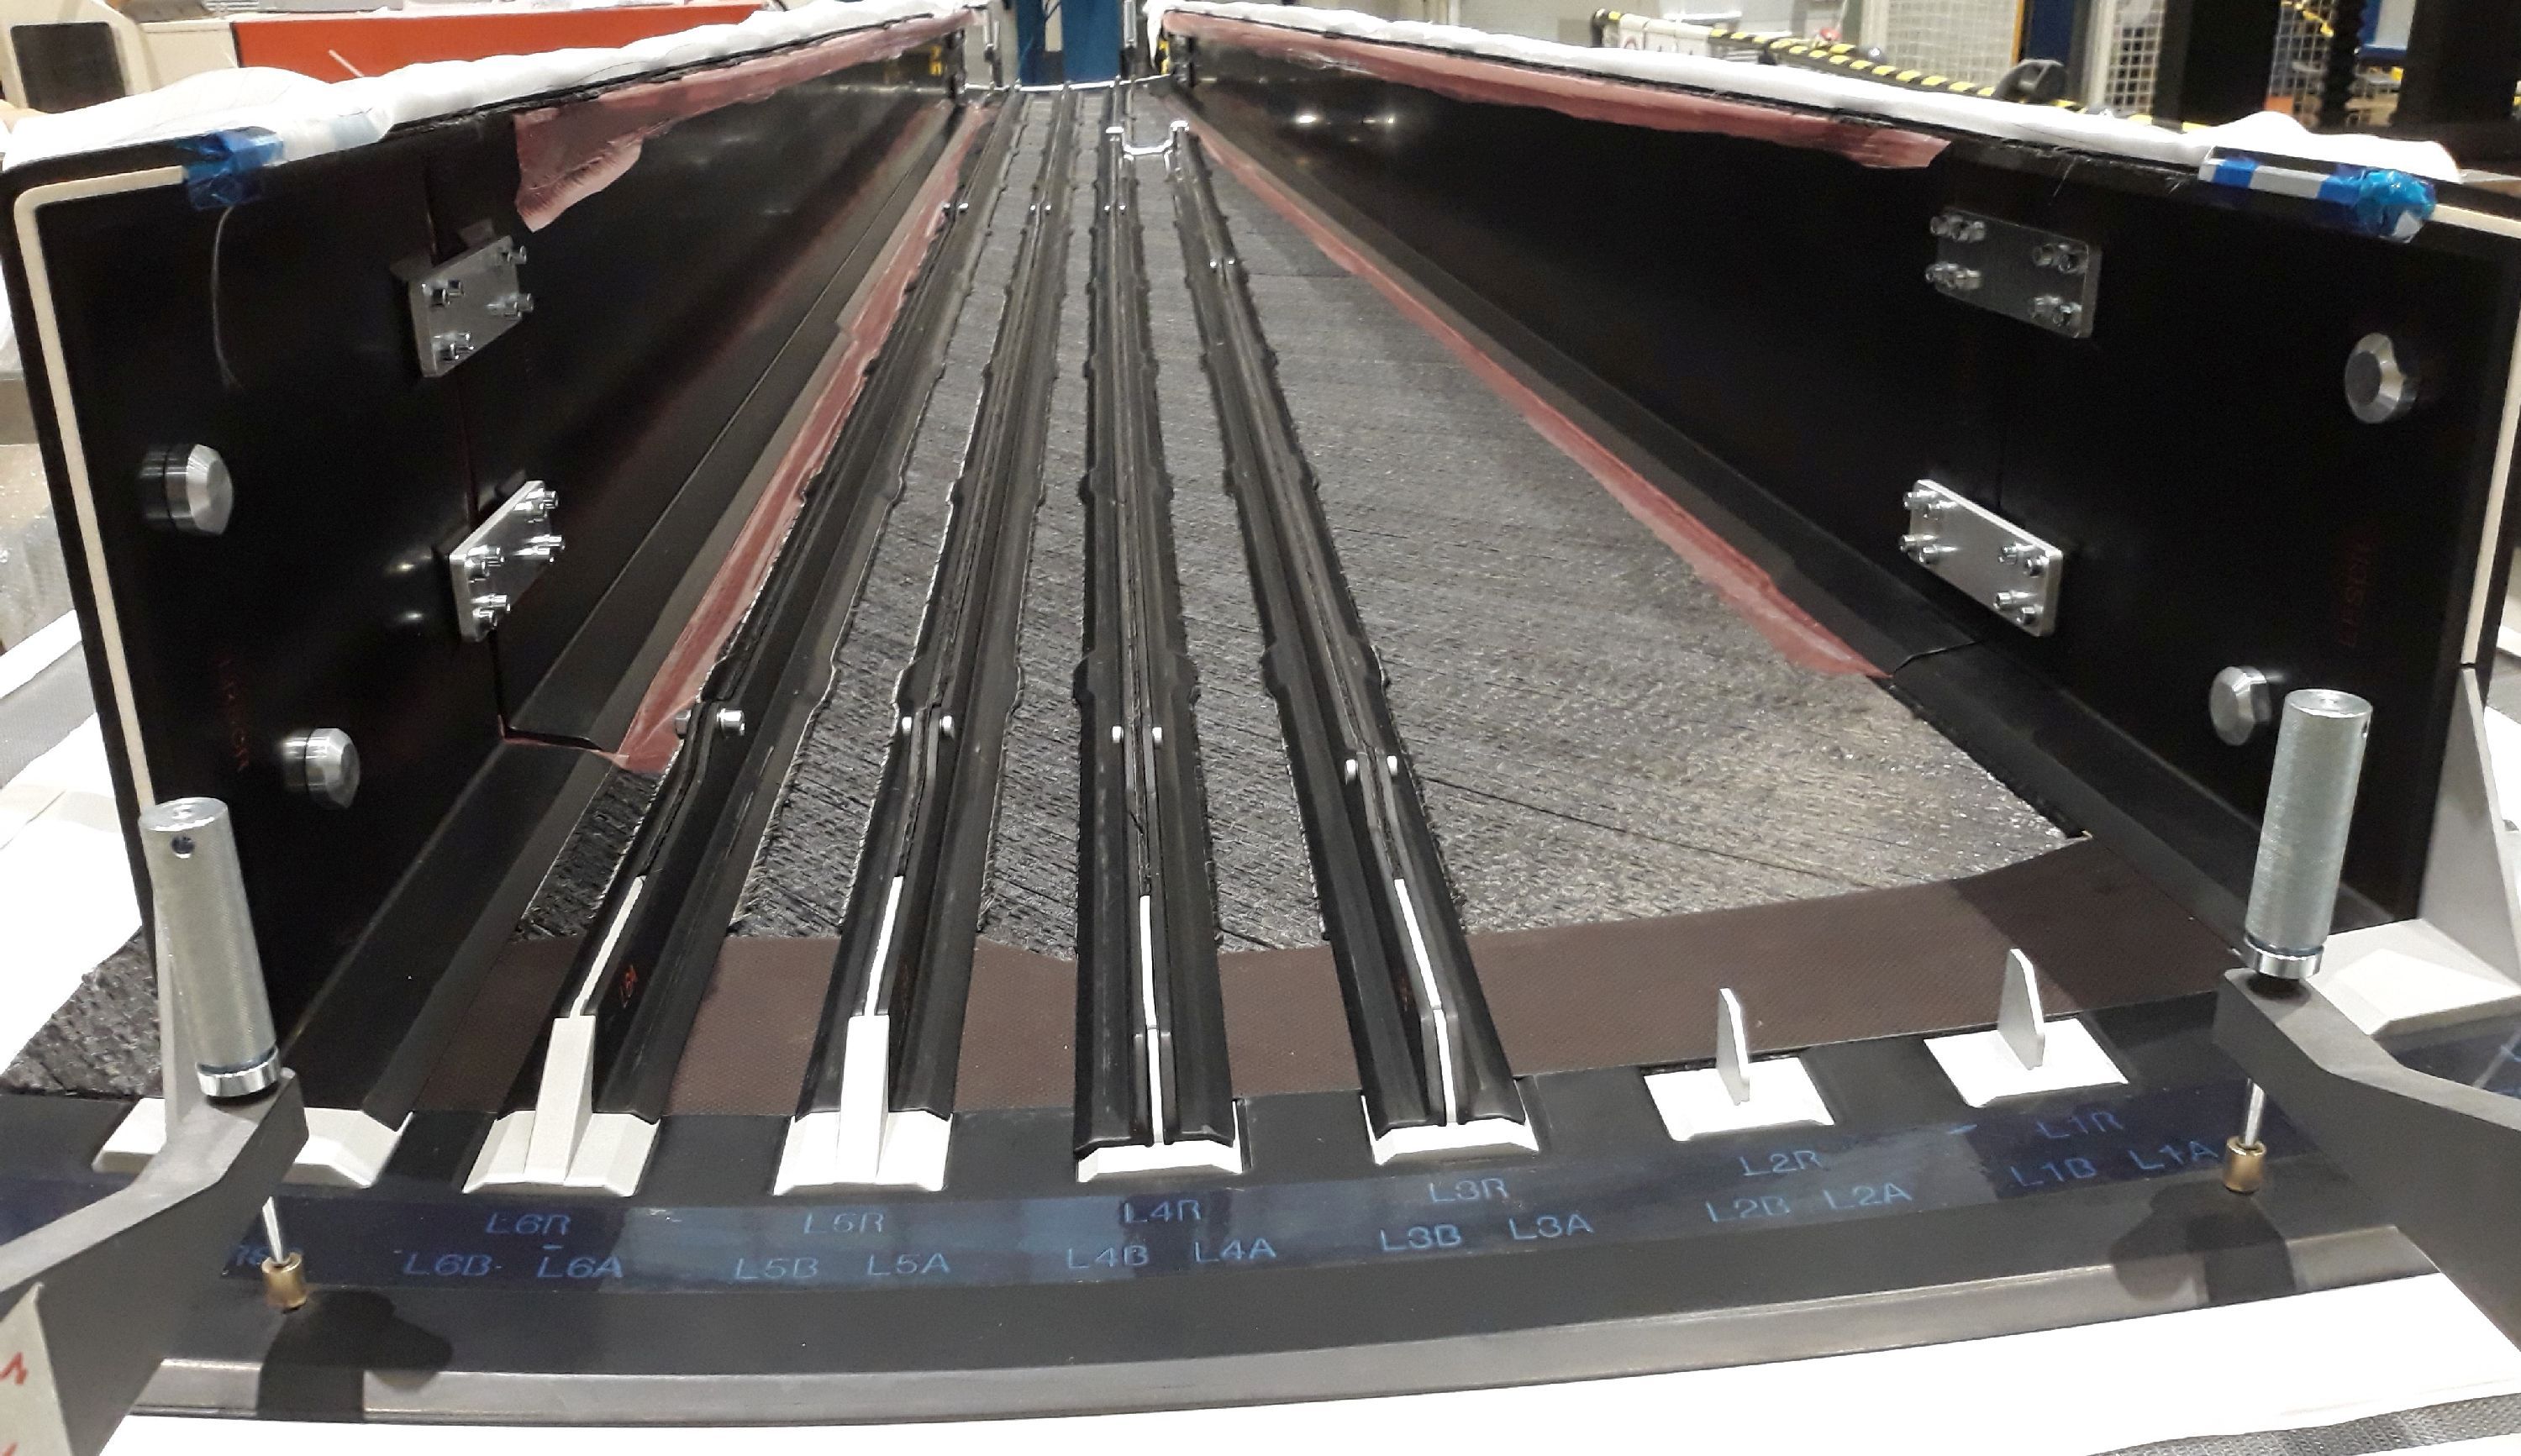
Fig. 3. Penempatan preform yang presisi. Preform untuk J-spars dan stringer diposisikan menggunakan silinder logam ganda (terlihat di kiri dan kanan jauh), positioner putih dan caul CFRP dengan lubang untuk stringer/positioner. Photo Credit: IIAMS project, Airbus Defense and Space, MTorres.
One-shot infusion
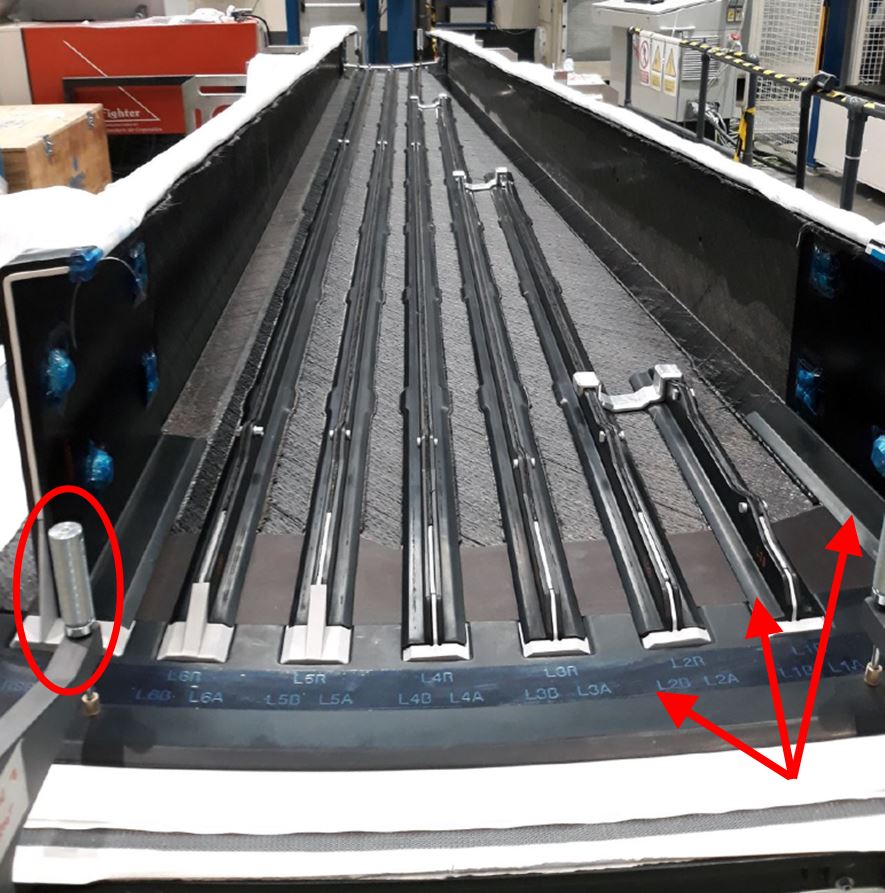
Step 5. Stringer dan spar preform ditempatkan pada lower skin, dengan bantuan elemen positioning silindris (dilingkari) dan putih. Caul CFRP hitam (panah) juga digunakan untuk membantu memosisikan stringer dan ditempatkan di atas stringer dan J-spars.
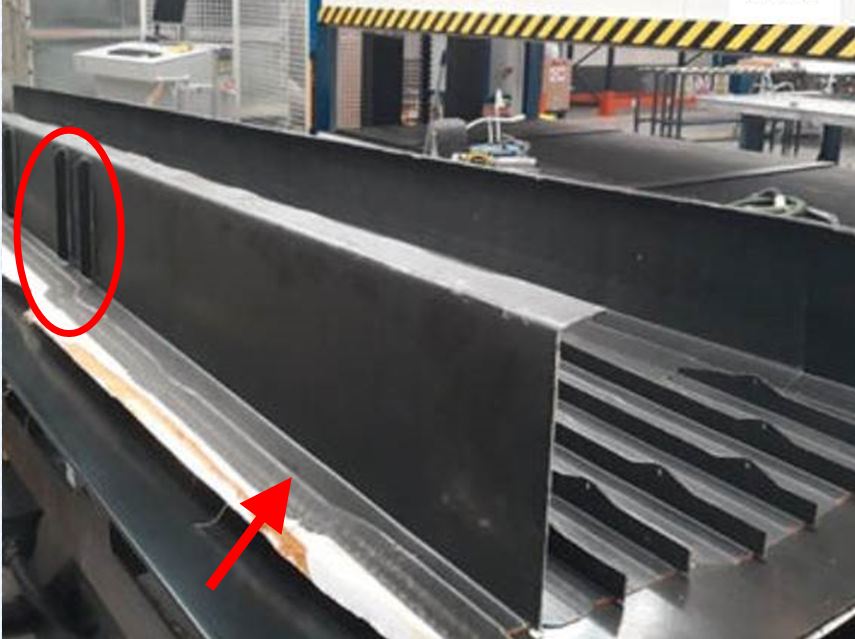
Step 7. Demonstrator awal yang selesai di MTorres menunjukkan J-spar dengan dua rib stiffener (dilingkari) dan kaki sinusnya (panah).
Langkah berikutnya adalah menempatkan stringer, spar dan spar stiffener preform pada lower wing skin yang telah diletakkan (Step 5). “Kami mengindex setiap preform saat kami meletakkannya pada skin dan cure tool,” kata Diaz. Silinder yang bertindak sebagai elemen lokasi dapat dilihat di akhir spar di kiri Step 5 dan di akhir kedua spar di Fig. 3. Gambar-gambar ini juga menunjukkan perangkat positioning putih untuk stringer dan J-spars. Ada 13 positioner ini dalam assembly preform akhir, dan masing-masing berbeda.
Caul plate juga merupakan bagian penting dari sistem lokasi dan penempatan preform. Mereka melayani tujuan tradisional untuk mempertahankan tekanan dan suhu yang seragam di seluruh area layup dan/atau geometri kompleks, tetapi juga akan menjadi kunci untuk infusion, seperti dibahas di bawah. Caul plate CFRP hitam dengan lubang untuk stringer preform dapat dilihat di akhir stringer dan spars di Step 5 dan Fig. 3.
“Lokasi stringer preform tergantung pada lokasi caul itu,” Diaz menjelaskan. “Teknologi digital yang kami kembangkan untuk memantau dan mengontrol proses manufaktur mencakup aplikasi augmented reality yang memproyeksikan model CATIA ke layup. Ini digunakan untuk membantu memandu penempatan caul plate, elemen positioning dan kemudian preform. Ini juga menunjukkan langkah berikutnya yang akan dilakukan. App ini memungkinkan self-support pada tablet komputer sehingga semua pekerja memiliki akses mudah ke semua informasi.”
Sebuah set akhir caul plate CFRP hitam kemudian ditempatkan di atas L preform untuk T-stringer dan juga di dalam dan luar setiap J-spar, menjalar ke atas flange dan ke bawah kaki di luar kotak sayap, seperti ditunjukkan di Step 5 dan Fig. 3. “Spars juga menggunakan sejenis caul plate di sisi dalam di ujung, untuk meningkatkan akurasi di area join,” kata Diaz. “Semua caul plate ini digunakan selama proses HDF dan tetap terlampir pada preform melalui layup.”
Assembly dry preform yang lengkap dengan caul plate kemudian ditutupi dengan peel ply dan vacuum bag film. Assembly keseluruhan skin, stringer dan spars kemudian dimasukkan ke dalam ACTI dan tooling dipanaskan hingga 120°C. Hexcel RTM6 epoxy resin dipanaskan hingga 70°C dan degassed sebelum infusion melalui satu lokasi feed resin. “ACTI disiapkan untuk memberi resin dari empat lokasi,” catat Diaz, “tetapi setelah simulasi dan tes yang luas, kami memutuskan lebih mudah dan lebih murah untuk memiliki satu inlet resin.”
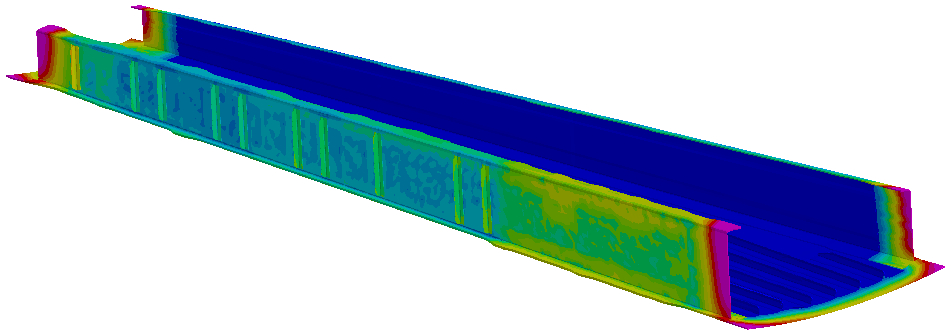
Bahkan dengan satu inlet, proses infusion sangat kompleks, terdiri dari tiga mode yang berbeda. “Kami pertama melakukan flow simulation, menggunakan software PAM-RTM [ESI Group, Paris, Prancis],” kata Diaz. “Ada campuran yang sangat kompleks dari flow front dan parameter yang diperlukan untuk complete wetout. Misalnya, aliran resin lebih cepat di tengah kotak sayap, tetapi menjadi tantangan untuk wet out semua stiffener.”
VAP, dengan semi-permeable membrane, bekerja baik untuk lower skin, tetapi ini diganti dengan high-temperature flow mesh di sepanjang stringer dan di dalam spar. “Sudut adalah area yang paling menantang untuk wet out,” catat Diaz, “tetapi juga paling kritis untuk mempertahankan toleransi untuk assembly, serta di sepanjang tepi.” Ini dapat dilihat di area merah dari flow simulation di Fig. 4. “Di area ini, pendekatan yang disesuaikan dikembangkan untuk mencapai dimensi yang tepat yang diperlukan,” dia menjelaskan. Kami juga menggunakan vacuum port di sepanjang perimeter dan di atas spar.”
Infusion relatif cepat, seperti yang diprediksi oleh simulasi, diikuti oleh cure dua jam pada 180°C, hanya menggunakan udara panas, dan bukan tooling yang dipanaskan. Setelah demolded, setiap demonstrator kotak sayap kemudian diperiksa menggunakan ultrasonic testing (UT). Ini dilakukan sebagai bagian dari deliverables proyek IIAMS, untuk menganalisis kualitas demonstrator. Namun, aplikasi industri proses ini akan mengurangi NDT tradisional untuk mendukung sensor digital dan alat inspeksi inline yang lebih cepat seperti vision system.
Menurut Diaz, meskipun infusion cure cycle mirip dengan prepreg wing box yang dicure di autoclave, overall cycle time harus lebih rendah. “Kami telah menghilangkan sebagian besar assembly setelahnya dan kami juga tidak perlu shim apapun seperti dengan prepreg, namun kualitas kami sama. Misalnya, bonding antara lapisan terakhir kulit dan lapisan pertama stringer tidak perlu adhesive film di tengahnya untuk meningkatkan properti mekanis dan menjamin toleransi.” Ini jelas lebih efisien, namun dia mencatat bahwa tingkat produksi bagian bukanlah faktor penggerak awal. “Metode ini tidak bersaing dengan manufaktur bagian individu tetapi dengan assembly kotak sayap yang selesai.”
Demonstrator yang Lengkap, Jalur ke Sertifikasi
“Kami hanya memiliki 18 bulan untuk menyelesaikan proyek ini, yang mencakup merancang proses dan alat cetak dan memproduksi alat cetak dan demonstrator,” kata Diaz. “Pada bulan 14, kami memiliki demonstrator pertama siap untuk ditampilkan di JEC pada akhir Februari 2020 [Step 3], tetapi kemudian JEC dibatalkan karena pandemi. Meski proyek selesai pada akhir September 2020, jika Anda mengurangi bulan yang tidak bisa kami kerjakan karena COVID-19, kami sebenarnya selesai pada bulan 16. Kami dapat menjaga jadwal yang sangat ketat ini karena kemampuan desain internal kami dan kemampuan untuk memproduksi prototype alat cetak menggunakan mesin AFP dan CNC milling kami.”
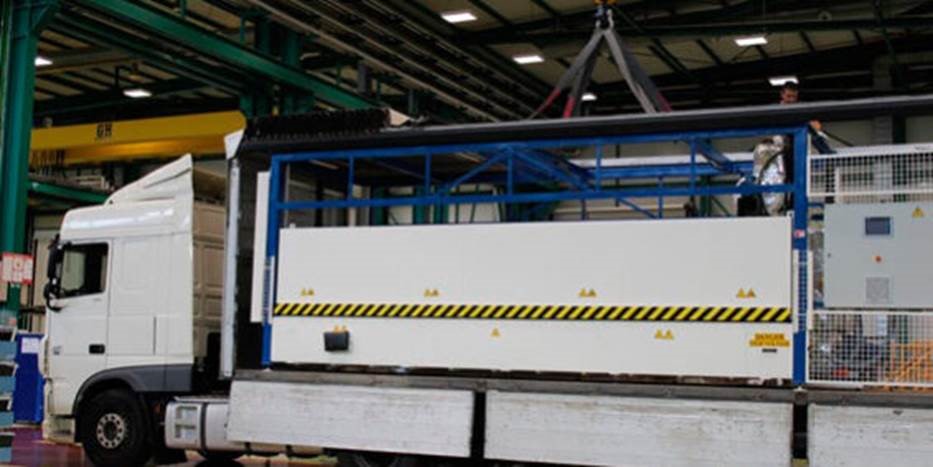
Step 8. ACTI forming/curing equipment dan kotak sayap tooling diangkat ke mobil truk standar dan dipindahkan ke Airbus DS di Cadiz, Spanyol.
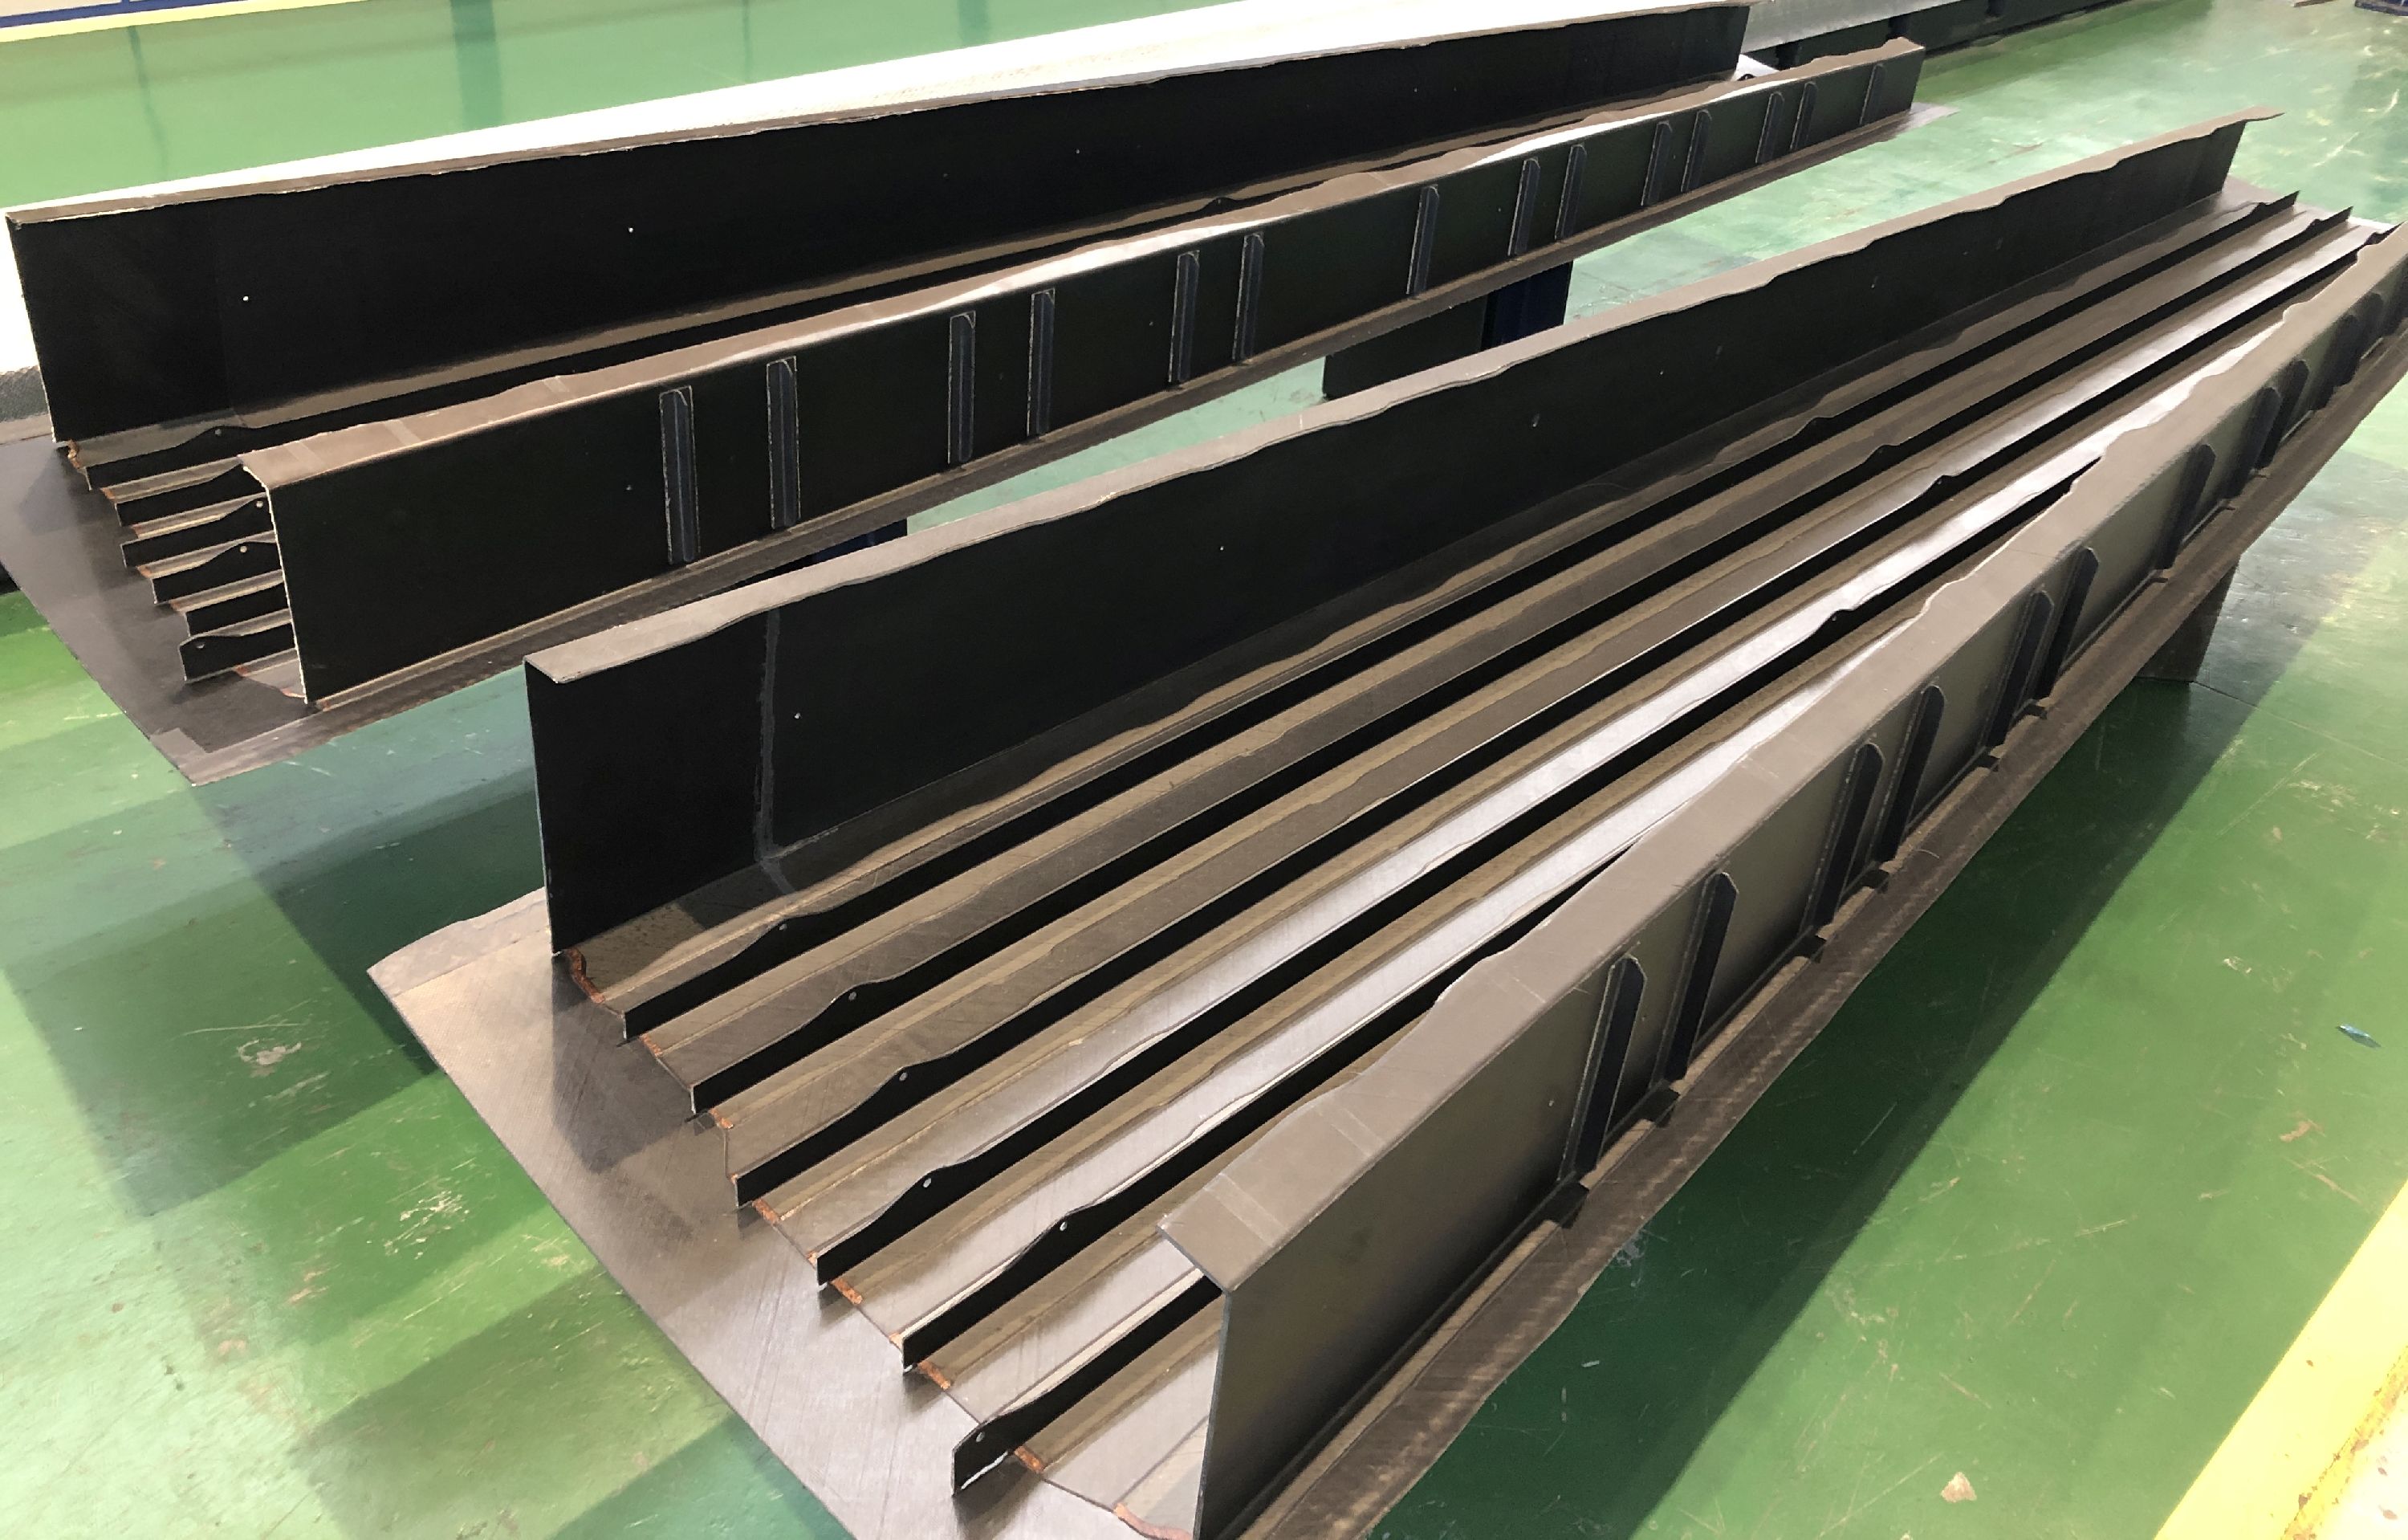
Sebuah demonstrator yang disederhanakan, panjang 1 meter, dibuat di MTorres untuk memeriksa semua parameter proses. Kemudian, demonstrator ukuran penuh pertama diproduksi. Alat cetak dan peralatan manufaktur kemudian dipindahkan ke Airbus DS di Cadiz (Step 8), tempat demonstrator akhir diproduksi. Ini juga adalah bagian dari deliverables proyek, membuktikan bahwa peralatan dapat dengan mudah diangkut dan dipasang di beberapa lokasi.
Seperti dijelaskan dalam sidebar, “IIAMS wing box road map to certification,” Airbus DS telah memainkan peran kunci dalam program Clean Sky, berkembang dari co-leader dari Green Regional Aircraft (GRA) integrated technology demonstrator (ITD) di Clean Sky, menjadi co-leader dari AIRFRAME ITD, serta leader untuk flight testbed 2 (FTB#2) di REGIONAL integrated aircraft demonstrator platform (IADP) dalam Clean Sky 2. FTB#2 akan mencakup komposit dan pengembangan fuselage lainnya, termasuk di cockpit dan komponen sayap lainnya.
Semua proyek untuk mempersiapkan FTB#2 sebenarnya adalah bagian dari strategi yang lebih luas dan jangka panjang di Airbus. Tujuan adalah untuk mengembangkan fuselage turboprop masa depan yang lebih ringan dan lebih efisien, dan proses produksi yang lebih murah dan menggunakan lebih sedikit energi, bahan cair manufaktur dan material pendukung, namun juga menghasilkan lebih sedikit scrap dan menawarkan kemampuan daur ulang yang lebih tinggi.
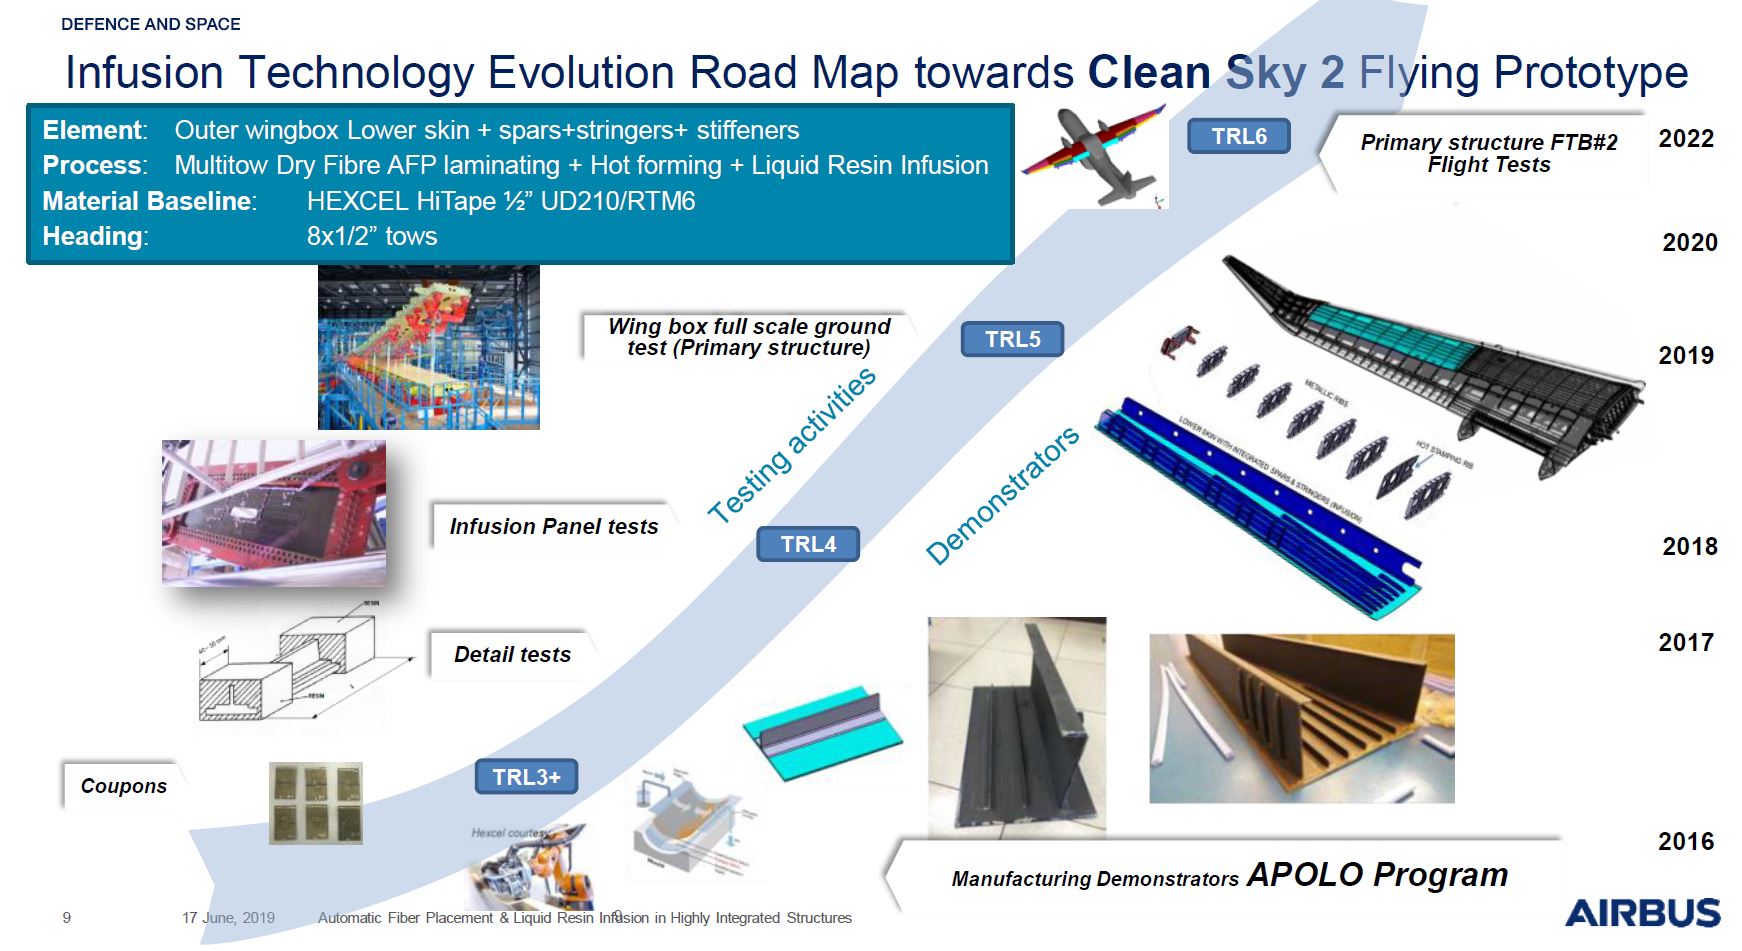
“Langkah demi langkah kami [Airbus DS] melalui seluruh piramida tes struktur fuselage dari coupons hingga tes struktural skala penuh sayap luar,” menjelaskan A.E. Jiménez Gahete dalam artikel September 2020 Materiales Compuestos berjudul, “Airbus Defence and Space highly integrated wing box section manufactured by dry fiber placement and liquid resin infusion.” Pengujian karakterisasi material, matriks tes detail desain dan tes subkomponen untuk design allowables semuanya telah selesai dengan hasil positif. MTorres membantu dalam pengujian ini, termasuk pembuatan coupon tes dan bagian, serta demonstrator untuk memvalidasi proses pembuatan kotak sayap dan detail desain. Hanya tes statis dan fungsional skala penuh sayap luar akhir yang tersisa, kata Gahete, untuk mendapatkan kualifikasi FTB#2 untuk penerbangan.
“One-shot infusion mengurangi join, mengurangi bobot dan meningkatkan keandalan,” kata Diaz. “Pita kering baru yang dikembangkan MTorres memberikan hasil yang luar baik, baik dalam pemrosesan — AFP, hot drape forming dan infusion — maupun dalam properti struktural bagian.” Dia mencatat bahwa, secara historis, ada keraguan bahwa komposit yang diinfusi resin dapat cocok dengan performa struktural dan toleransi yang sama seperti prepreg yang dicure di autoclave.
“Untuk mendapatkan toleransi yang sama dalam proses satu kali dengan tooling lunak [non-logam] adalah tantangan terbesar kami,” dia mengakui. “Tetapi kami telah membuktikan teknologi ini bekerja dan dapat menghasilkan struktur primer besar yang diperlukan untuk pesawat masa depan. Langkah berikutnya kami adalah untuk terus maju dalam teknologi digital dan portabilitas sistem produksi.”



