Kekuatan Presisi: Teknik Modern dalam Produksi Sayap Pesawat
Apakah yang dibutuhkan untuk membuat sayap pesawat di industri penerbangan yang sangat produktif saat ini? Sebagai bagian 2 dari seri kami tentang manufaktur penerbangan dan pertahanan, pembuat alat menjelaskan bagaimana mereka membantu industri menghemat lebih dan lebih jam dari proses.
Sayap tidak selalu dianggap bagian paling sulit dari pesawat untuk diproduksi—namun mereka besar dan memerlukan pemesinan horizontal besar serta beberapa hari untuk dibuat. Seperti semua manufaktur penerbangan dan pertahanan, tantangan bisnis adalah menemukan efisiensi sambil mempertahankan kualitas produksi tertinggi.
Permintaan tinggi—dan bisnis sedang melonjak. Pembuat pesawat besar memproduksi antara 40 hingga 60 pesawat komersial per bulan, tergantung pada model, menurut pembuat alat yang kami wawancarai.
Pembuatan sayap itu sendiri tidak berubah banyak selama bertahun-tahun, tidak seperti komponen mesin, yang telah memiliki banyak variasi. Dalam beberapa kasus, insinyur telah memodifikasi beberapa material sayap—kadang menggunakan titanium yang lebih eksotis.
Secara keseluruhan, material untuk sayap tetap dalam golongan titanium, seperti Ti-6AL-4V, atau dalam golongan aluminium, di mana 6061 prevalen—dengan sedikit 7075. Beberapa sayap juga dibuat dengan polimer terstabil serat karbon (CFRP) dan aluminium lithium—yang ditemukan di roket dan kapal angkasa.
Better MRO berbicara dengan insinyur dari tiga pembuat alat besar di Kennametal, Sandvik Coromant dan Seco Tools tentang praktik terbaik dalam tooling untuk sayap dan bagian yang terpasang pada sayap—termasuk pylons.
Desain Sayap Pesawat: Rib Sayap, Spar Sayap, Stringers
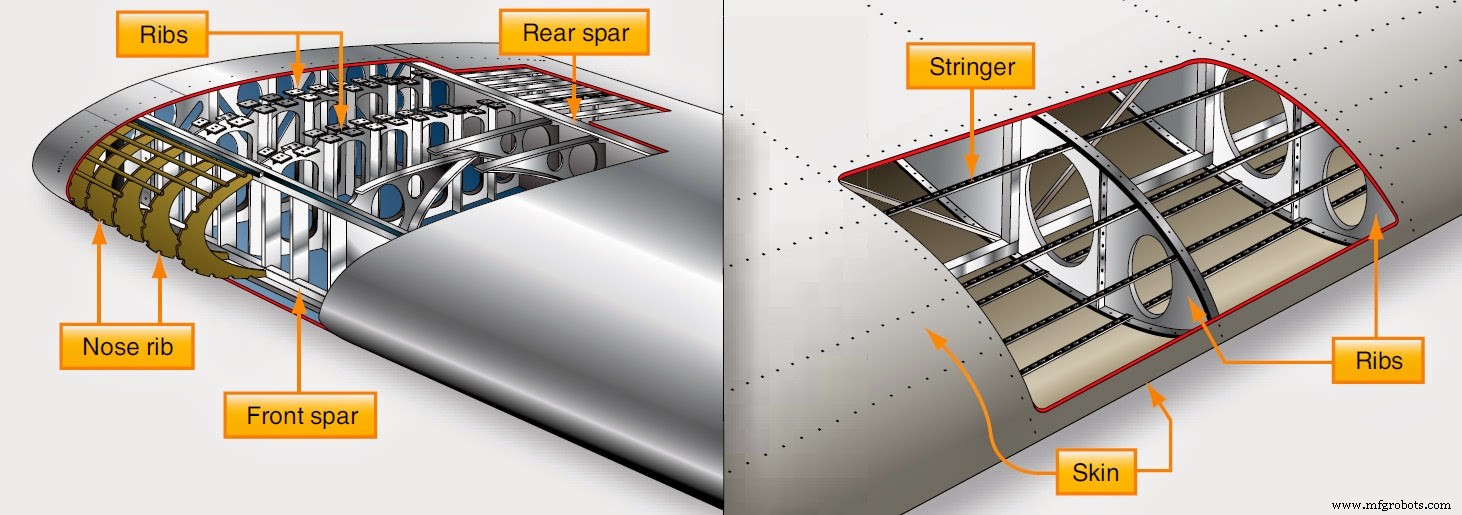
Struktur sayap pesawat terdiri dari kerangka dan kulit luar. Kerangka sayap terdiri dari tiga komponen utama: spar, rib dan stringer. Spar melintasi rentang sayap dan membantu mengontrol jumlah fleksi, sementara rib membentuk bentuk aerodinamis sayap dan berjalan dari tepi depan hingga tepi belakang.
Stringer melintasi antar rib, sejajar dengan spar dan digunakan untuk mengakak sayap. Bersama-sama, kerangka ini tidak hanya harus mendukung beban penerbangan, ia juga mendukung mesin, menempatkan banyak komponen internal dan menampung volume besar bahan bakar.
“Beberapa alloy aluminium yang lebih keras, seperti 7075, membutuhkan grade karbida yang sangat tahan untuk memotong dan mempertahankan umur alat yang dapat diterima,” kata Mark Francis, staf insinyur, penerbangan dan pertahanan, di tim solusi teknik Kennametal.
“Untuk kulit sayap, ini adalah alat gaya face mill. Tergantung pada ukuran sayap, Anda ingin alat dengan diameter sangat besar sehingga Anda dapat mencakup lebih banyak permukaan dalam waktu yang lebih singkat. Ada juga banyak fitur untuk dipotong di dalam sayap untuk hal-hal yang akan terpasang,” jelas Francis.
Tujuannya di sini adalah dapat memotong semua fitur pemasang dengan jumlah alat yang paling sedikit untuk membatasi waktu penggantian alat. Saat menghapus material dari kulit, semuanya tentang mencapai permukaan yang sangat halus menggunakan mesin tipe gantry besar. Ini bukan tentang menggunakan alat tangan. Ini dimaksudkan untuk semakin otomatis dan akurat sebanyak mungkin.
“Detail geometri alat potong dapat memiliki dampak pada laju pengelupan logam (MRR),” kata Eric Gardner, spesialis aplikasi Amerika Utara di Seco Tools. “Dengan geometri yang dapat disesuaikan yang tepat, produsen dapat melihat peningkatan MRR hingga 30 persen, yang sering kali dapat diterjemahkan menjadi peningkatan produktivitas pembuatan bagian 15 hingga 20 persen.”
“Permukaan finishing harus sangat, sangat halus di area spar dan fitur pemasang ini,” kata Francis. “Kami umumnya menggunakan pemotong gaya slotting atau pemotong finishing di sini … Tidak boleh ada ‘lap lines,’ yaitu garis yang berjalan sepanjang permukaan pemotongan yang bisa disebabkan oleh ketidakcocokan beberapa insert di lebar pemotongan.”
Lap lines adalah peninggi stres—dan ada banyak stres di dalam sayap, jadi jika ada peninggi stres atau lap lines, itu situasi buruk. Sayap akan ditolak dan harus diproses ulang atau dibuang. Untuk bagian yang sangat penting dan besar ini, membuang satu adalah pilihan yang buruk dan mahal.
Pelajari lebih lanjut tentang panel sayap: Tonton konstruksi sayap ini. Sumber: Airbus A380
Untuk membantu menghilangkan lap lines, produsen penerbangan sering menggunakan pemotong roda yang dapat disesuaikan dengan diameter 10 hingga 12 inci, dengan insert karbida yang dirancang khusus untuk alloy aluminium grade penerbangan dengan beberapa konfigurasi untuk badan pemotong, kata Francis.
“Dan insert karbida harus berjalan dengan sempurna sejajar dengan yang berikutnya, jadi runout harus nol. Satu-satunya cara kami benar-benar mencapai itu adalah dengan membuat alat yang dapat disesuaikan,” kata Francis. “Pelanggan menyesuaikan setiap insert tersebut ke diameter tertentu, sehingga saat alat berjalan di sepanjang spar, lap lines dihilangkan. Dan itu adalah keharusan pasti ... Kami tidak bisa memiliki ketidakkonsistensi apa pun.”
Pelajari lebih lanjut tentang pekerjaan kualitas yang diperlukan untuk menguji sayap. Tonton “How Boeing Tests the Wing Spars of the 777X” Sumber: Boeing
Area Potensi Masalah: Evakuasi Chip pada Kulit Sayap
Saat menghapus logam pada kulit sayap, sayap itu sendiri untuk pesawat sangat besar bisa berpanjang ratusan kaki. Ini tidak persis datar, tetapi ada banyak logam untuk dipotong di atas tempat kerja datar besar—dan untuk dijadikan halus.
“Dalam banyak kasus, sistem vakum digunakan untuk menarik chip dari permukaan kulit sayap,” kata Francis. “Chip tersebut bisa macet saat insert kembali putar lagi, dan dipotong ulang serta dilapisi ke dalam material. Dan itu adalah hal yang sangat dilarang. Kami tidak menginginkannya.”
Untuk membantu menghindari situasi tersebut, pembuat alat menyesuaikan geometri untuk memungkinkan chip dievakuasi dengan cepat dan disedot dengan vakum tanpa bawa kembali ke pemotongan. Sering di tempat kerja datar ini, produsen menggunakan kabut ringan untuk membantu evakuasi chip atau pemotongan kering—karena ini adalah area yang begitu besar dan terbuka untuk kulit sayap besar ini.
Ada banyak yang perlu dipahami tentang pembuatan pesawat. Jauh lebih dalam. Baca “Built for Speed: Making Quality Aircraft Engines On Time.”
Sektor Pertahanan Mendorong Perubahan Material dalam Desain Sayap Pesawat
“Di area militer, misalnya, kami telah melihat perubahan pada sayap pesawat untuk pesawat yang mendarat di kapal pesiar,” kata Bill Durow, manajer teknik global dengan fokus pada penerbangan di Sandvik Coromant. “Ada lebih banyak permintaan pada sayap saat mereka mendarat. Jadi mereka telah mengubah dan bereksperimen dengan material untuk mendapatkan material yang lebih kuat.”
Material yang lebih kuat itu termasuk opsi titanium seperti Ti-5553 dan Ti-1033, yang lebih sulit untuk diproses, menurut Durow. Material ini dapat menyebabkan masalah dengan umur alat dan harus diproses pada kecepatan lebih rendah, jadi produktivitas bisa menurun.
“Material titanium 5553, yang merupakan titanium beta, sebagai aturan umum, akan memberikan Anda sekitar 50 persen lebih sedikit umur alat daripada titanium alpha-beta tipis seperti 6AL-4V,” kata Durow.
Sebagian besar tooling untuk aplikasi ini termasuk alat bulat, end mill karbid padat, pemotong tepi panjang dan banyak pemotong persegi tipe bahu.
“Dalam sifat geometri yang Anda proses, Anda akan mendapatkan aus kerusuk yang sering di alat, jadi ada berbagai teknik yang dapat Anda terapkan untuk mencoba mengurangi itu,” kata Durow.
Hybrid Aluminium Baru yang Semakin Populer: Aluminium Lithium
Bandingkan dengan aluminium seri 7000, aluminium lithium akan menyusutkan umur alat 50 hingga 70 persen, menurut Gardner di Seco Tools.
“Ia lebih kuat dengan berat lebih rendah daripada aluminium lain, membuatnya ideal untuk penerbangan dan pertahanan—serta untuk roket dan kapal angkasa,” kata Gardner.
Seiring berkembangnya teknologi spindle, throughput meningkat dan beberapa sistem mampu mencapai hingga 30.000 rpm pada 120 kilowatt percepatan tinggi dengan tooling yang tepat.
“Ia relatif abrasif, jadi membutuhkan alat tajam dan positif untuk memotongnya dengan lapisan tahan aus seperti DLC—atau ‘diamond-like coating,’” kata Gardner.
 Apakah Anda memerlukan jawaban pertanyaan teknis? Tanya kepada Tim Teknik Logam MSC di forum.
Bagaimana Mengurangi Setup pada Beberapa Mesin Hemat Waktu dan Meningkatkan Akurasi
Salah satu area yang pembuat alat coba untuk membantu produsen penerbangan dan pertahanan menemukan efisiensi adalah dengan mengurangi setup dan pergantian dalam memindahkan bagian ke mesin yang berbeda. Sandvik Coromant memiliki contoh kuat tentang pylon, bagian yang terpasang pada sayap, yang dipindahkan ke tiga mesin berbeda dan memiliki empat setup.
Tantangannya? Meyakinkan pelanggan untuk menggunakan satu mesin 5-axis dan menghentikan semua setup. Saat dioptimalkan pada satu mesin, akurasi dapat dikontrol lebih erat sambil sekaligus mendapatkan banyak waktu kembali dalam throughput.
“Jadi tantangan terbesar adalah meyakinkan pelanggan dalam kasus ini, biarkan pada satu mesin,” kata Durow. “Mari kita keluarkan sebanyak mungkin sisi. Anda tidak kehilangan akurasi, karena itu terkunci di tempat dan semuanya relatif terhadap tempat Anda memulai. Lalu balikkan, selesaikan bagian bawah dan Anda selesai.”
Pada akhirnya, mereka mampu membantu mengurangi bagian pylon ini dari 22 jam menjadi 6 jam hanya dengan mempertahankan bagian pada satu sistem—dan akhirnya menggunakan lebih sedikit tooling secara keseluruhan. Waktu ini tidak menghitung bagian yang dipindahkan dari satu mesin ke berikutnya—hanya aspek pemesinan.
Apakah Anda pernah melakukan analisis getaran mesin? Bagaimana rasanya? Bergabunglah dalam percakapan di forum logam. [pendaftaran diperlukan]



