Cetakan Alat Besar Format Hibrida: Cetakan Ringan, Lebih Cepat, dan Hemat Biaya untuk Bagian Besar
Selama lebih dari tiga dekade, penerbangan komersial semakin mengadopsi bahan komposit. Faktanya, lebih dari setengah komponen struktural kritis pada beberapa model pesawat komersial besar saat ini adalah komposit. Seiring pertumbuhan penggunaan bahan ini baik dalam volume maupun ukuran bagian, semakin sulit membangun alat — terutama alat yang terjangkau — untuk memprototipe dan memproduksi bagian ini dengan lebih cepat. Misalnya, sayap A350 XWB dari Airbus SE (Leiden, Belanda) masing-masing panjang 32 meter dan lebar 6 meter dan mewakili beberapa struktur komposit penerbangan terbesar yang pernah dihasilkan.
“Sekarang ada teknologi manufaktur terobosan di pasar sehingga kita dapat mengharapkan langkah besar dalam evolusi alat, membantu kita menghadapi tantangan yang kami hadapi dalam pengembangan komponen pesawat komposit,” kata M. Pilar Muñoz Lopez, insinyur manufaktur komposit di pabrik Airbus di Illescas, Spanyol. “Penting bagi kami untuk menyelidiki teknologi, kemampuan dan keterbatasan ini sehingga kami dapat siap untuk masa depan.”
Mengingat alat mewakili proporsi besar dari total biaya program untuk bagian aerostruktur, dan mengingat ukuran bagian yang semakin besar, opsi alat baru dengan biaya dan waktu produksi yang lebih rendah diperlukan. Studi menarik tentang alat hibrida, besar format, yang diproduksi aditif (LFAM) untuk bagian aerostruktur prototipe dan produksi volume rendah baru-baru ini diselesaikan oleh Airbus, Northrop Grumman Aeronautics Systems – Aerospace Structures Business Unit (Clearfield, Utah, AS) dan University of Dayton Research Institute (UDRI, Dayton, Ohio, AS) dengan hasil yang mengesankan.
Mengatasi masalah ekspansi termal
Sebagian besar struktur aerostruktur yang diuat plastik serat karbon (CFRP) diproduksi dari prepreg matriks epoksi. Untuk mencetak bagian tersebut, alat harus bertahan suhu curing oven atau autoclave hingga 180°C/356°F. Juga, mengingat koefisien ekspansi termal (linier) (CLTE atau CTE) CFRP yang sangat rendah, penting untuk mencocokkan — seerat mungkin — CLTE alat dan bahan cetakan pada suhu kamar dan suhu tinggi. Ini memastikan cetakan mempertahankan dimensi sehingga bagian yang dihasilkan juga memenuhi persyaratan dimensi. Untuk menghindari distorsi atau stres dalam struktur akhir, juga penting untuk menghindari penggunaan bahan alat yang mendingin lebih cepat dari bahan bagian. Akibatnya, alat yang paling umum digunakan untuk mencetak struktur aerostruktur CFRP besar terbuat dari CFRP itu sendiri atau Invar, logam ferro dari nikel dan besi yang dikenal karena CLTE rendahnya. Keduanya mahal dan dapat memiliki waktu produksi yang signifikan. Selain itu, Invar sulit dan memakan waktu untuk dimesin dan berat untuk dikirim. Sementara alat baja atau aluminium dapat mengurangi biaya, nilai CLTE yang relatif lebih tinggi membatasi penggunaan dalam banyak aplikasi — terutama saat mencetak bagian yang besar atau panjang.
Banyak studi sektornya dan swasta telah mengevaluasi alat yang dicetak aditif dalam bahan termoplastik dan menyimpulkan bahwa mereka potensialmente menawarkan manfaat termasuk biaya lebih rendah dan waktu produksi lebih pendek untuk menghasilkan komposit laminat termo set. Sayangnya, alat LFAM berbasis polimer memiliki masalah seperti porositas alat, yang dapat mengakibatkan kehilangan vakum yang signifikan pada suhu/tekanan curing. Memecahkan ini memerlukan rework pengisian alat tambahan dan pelapis permukaan. Tantangan yang lebih besar adalah nilai CLTE yang sangat anisotropis, akibat perataan filler masukan dalam bidang selama ekstrusi/pencetakan, yang dapat mengakibatkan perbedaan ekspansi/kontraksi 5-10 kali lebih besar pada sumbu Z daripada pada sumbu cetakan X dan Y. Hal ini membuatnya sulit untuk mendapatkan bagian yang akurat dimensinya secara berulang dan dapat direproduksi — terutama ketika bagian besar, memiliki rasio aspek tinggi dan/atau memiliki permukaan kompleks.
“Semua orang yang tertarik dengan alat aditif telah menghadapi masalah yang sama mengenai porositas dan ekspansi termal yang tidak terkontrol dengan cara yang efektif untuk mengatasi masalah-masalah ini,” menjelaskan Scott Huelskamp, tim leader UDRI, advanced manufacturing process development, Structural Materials Division. “Ada banyak orang yang ingin menggunakan alat AM, tetapi mereka menunggu seseorang untuk menyelesaikan masalah ini.”
Mengingat potensi AM untuk mengurangi biaya dan waktu produksi alat, industri telah berusaha keras untuk mengatasi masalah ekspansi dengan mengeksplorasi bahan cetak baru, modifikasi hardware printer dan pendekatan pemodelan inovatif. Misalnya, beberapa kelompok telah mengembangkan “nilai kompensasi” untuk mendesain alat AM untuk mengatasi perbedaan CLTE. Namun, Huelskamp mencatat bahwa menentukan nilai kompensasi mana yang akan digunakan sulit dan rawan kesalahan. Juga, pendekatan tersebut tidak efektif untuk alat ruang cetak betina, dan alat dengan fitur penangkap sepanjang panjangnya yang menciptakan kondisi die-lock yang dapat merusak bagian selama siklus termal dalam alat.
“Tidak ada faktor kompensasi yang akan memperbaiki masalah seperti itu,” katanya tambah. “Hingga saat ini, tidak ada studi alat AM yang sepenuhnya mengatasi kebutuhan akan nilai CTE rendah dan isotropik pada suhu tinggi. Tanpa sifat ini, ukuran dan geometri alat akan selalu terbatas, dan alat yang lebih besar akan menderita kesalahan dimensi yang lebih tinggi pada suhu curing.”
Dalam upaya mencoba pendekatan baru untuk mengatasi tantangan alat LFAM, proyek selama 18 bulan dilakukan oleh beberapa perusahaan anggota di bawah naungan Institute for Advanced Composites Manufacturing Innovation (IACMI, Knoxville, Tennessee, AS) dan didukung oleh U.S. Department of Energy dan JobsOhio (Columbus, Ohio). Tim dipimpin oleh UDRI dan termasuk Airbus dan Northrop Grumman. Organisasi-organisasi ini sebelumnya telah bekerjasama pada penelitian lain, baik di dalam maupun di luar IACMI, dan thus akrab dengan kemampuan satu sama lain.
Pendekatan “brute-force”
UDRI sudah memiliki pengalaman yang cukup besar dalam studi alat AM dan adalah anggota aktif America Makes (Youngstown, Ohio, AS), konsorsium AM AS. Selain itu, institusi telah melakukan penelitian untuk U.S. Air Force yang melibatkan struktur AM dengan backing logam, dan telah bekerja sama dengan Cincinnati Inc. (Harrison, Ohio, AS), produsen printer Big Area Additive Manufacturing (BAAM), pada alat AM murni.
“Kami juga telah bekerja sama dengan compounder kustom pada masukan baru untuk printer 3D, tetapi apa yang kami lakukan tampaknya tidak membuat banyak kemajuan, dan kami tidak tahu tentang siapa pun yang memiliki lebih banyak keberhasilan daripada kami,” ingat Huelskamp. “Itulah saat kami mendapat ide untuk mendekati masalah dengan cara yang berbeda. Jika kami tidak dapat mengubah cara bahan AM berperilaku atau memprediksi perilaku itu secara langsung, maka mungkin kami dapat memaksa mereka untuk berperilaku seperti yang kami inginkan secara tidak langsung.” Mengambil apa yang disebut Huelskamp sebagai pendekatan “brute-force”, UDRI mengusulkan studi LFAM hibrida yang akan menghasilkan alat aerostruktur dengan menerapkan kulit muka CFRP konvensional pada inti AM komposit termoplastik termoplastik.
Tujuan proyeknya sederhana: menemukan metode yang lebih murah dan lebih cepat untuk membuat alat besar untuk aerostruktur. Tim mencari opsi yang mengurangi biaya 50% dan menghasilkan setidaknya 10 bagian prototipe atau produksi volume rendah yang dapat diterima untuk pengujian selanjutnya
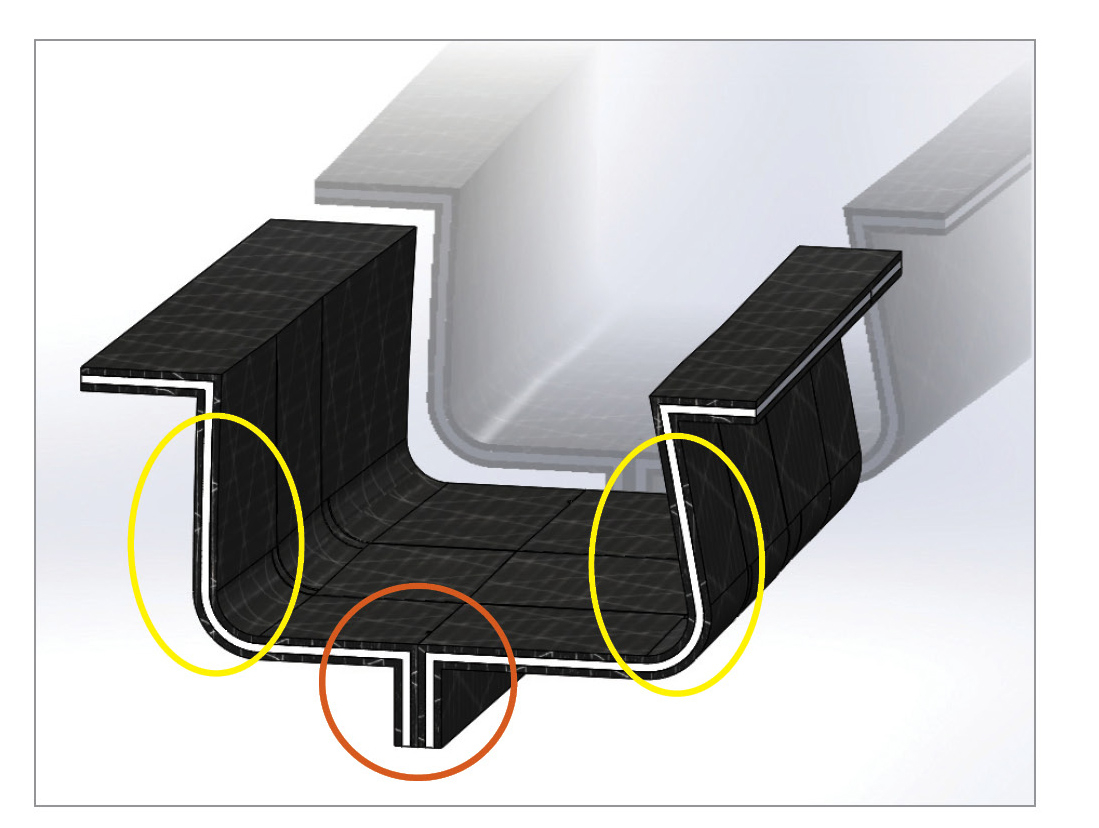
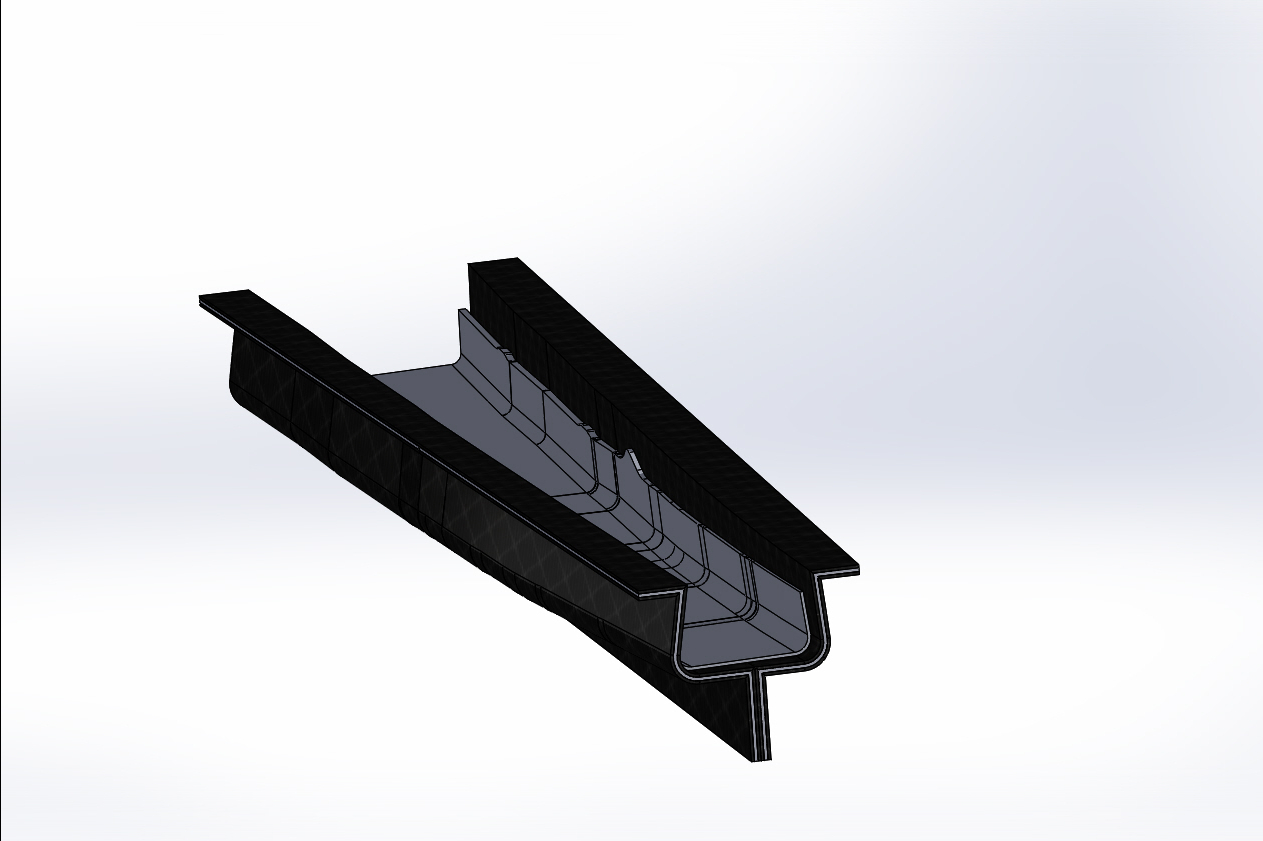
Tim memutuskan untuk menggunakan struktur sandwich untuk menghasilkan alat satu sisi untuk bagian spar sayap generik menggunakan data alat dari Airbus. Selain menghasilkan alat untuk mencetak hanya bagian dari C-spar skala penuh — akibat keterbatasan ruang di fasilitas UDRI — tidak ada perubahan desain besar yang dilakukan.
Alat betina dirancang untuk memastikan geometri bagian kritis dibentuk menggunakan permukaan cetak keras. Alat cap spar ini memiliki sudut sedikit ke dalam yang menciptakan draft negatif dan kondisi die-lock, merupakan alat satu potongan. Hal ini membawa peneliti untuk memodifikasi desain menjadi alat terpisah yang dicetuskan menggunakan gasketing/cordstock. Untuk mengurangi risiko, tim mulai dengan alat subskala 0,6 meter/2,0 kaki untuk membuktikan konsep. Setelah proses pengembangan alat dan bagian prototipe yang dihasilkan pada alat tersebut diuji dan ditemukan bekerja, tim membangun alat yang lebih besar 3,3 meter/11 kaki panjang untuk mencetak bagian yang lebih besar dari spar untuk pengujian prototipe.
Karena alat CFRP memiliki nilai CLTE yang sangat rendah, lebih ringan dari Invar dan alat adalah untuk bagian prototipe/produksi volume rendah, tim memutuskan untuk menggunakan kulit muka CFRP untuk membatasi inti AM. Kulit muka dibuat dengan epoxy tooling prepreg Hextool M81 dari Hexcel (Corp., Stamford, Connecticut, AS).
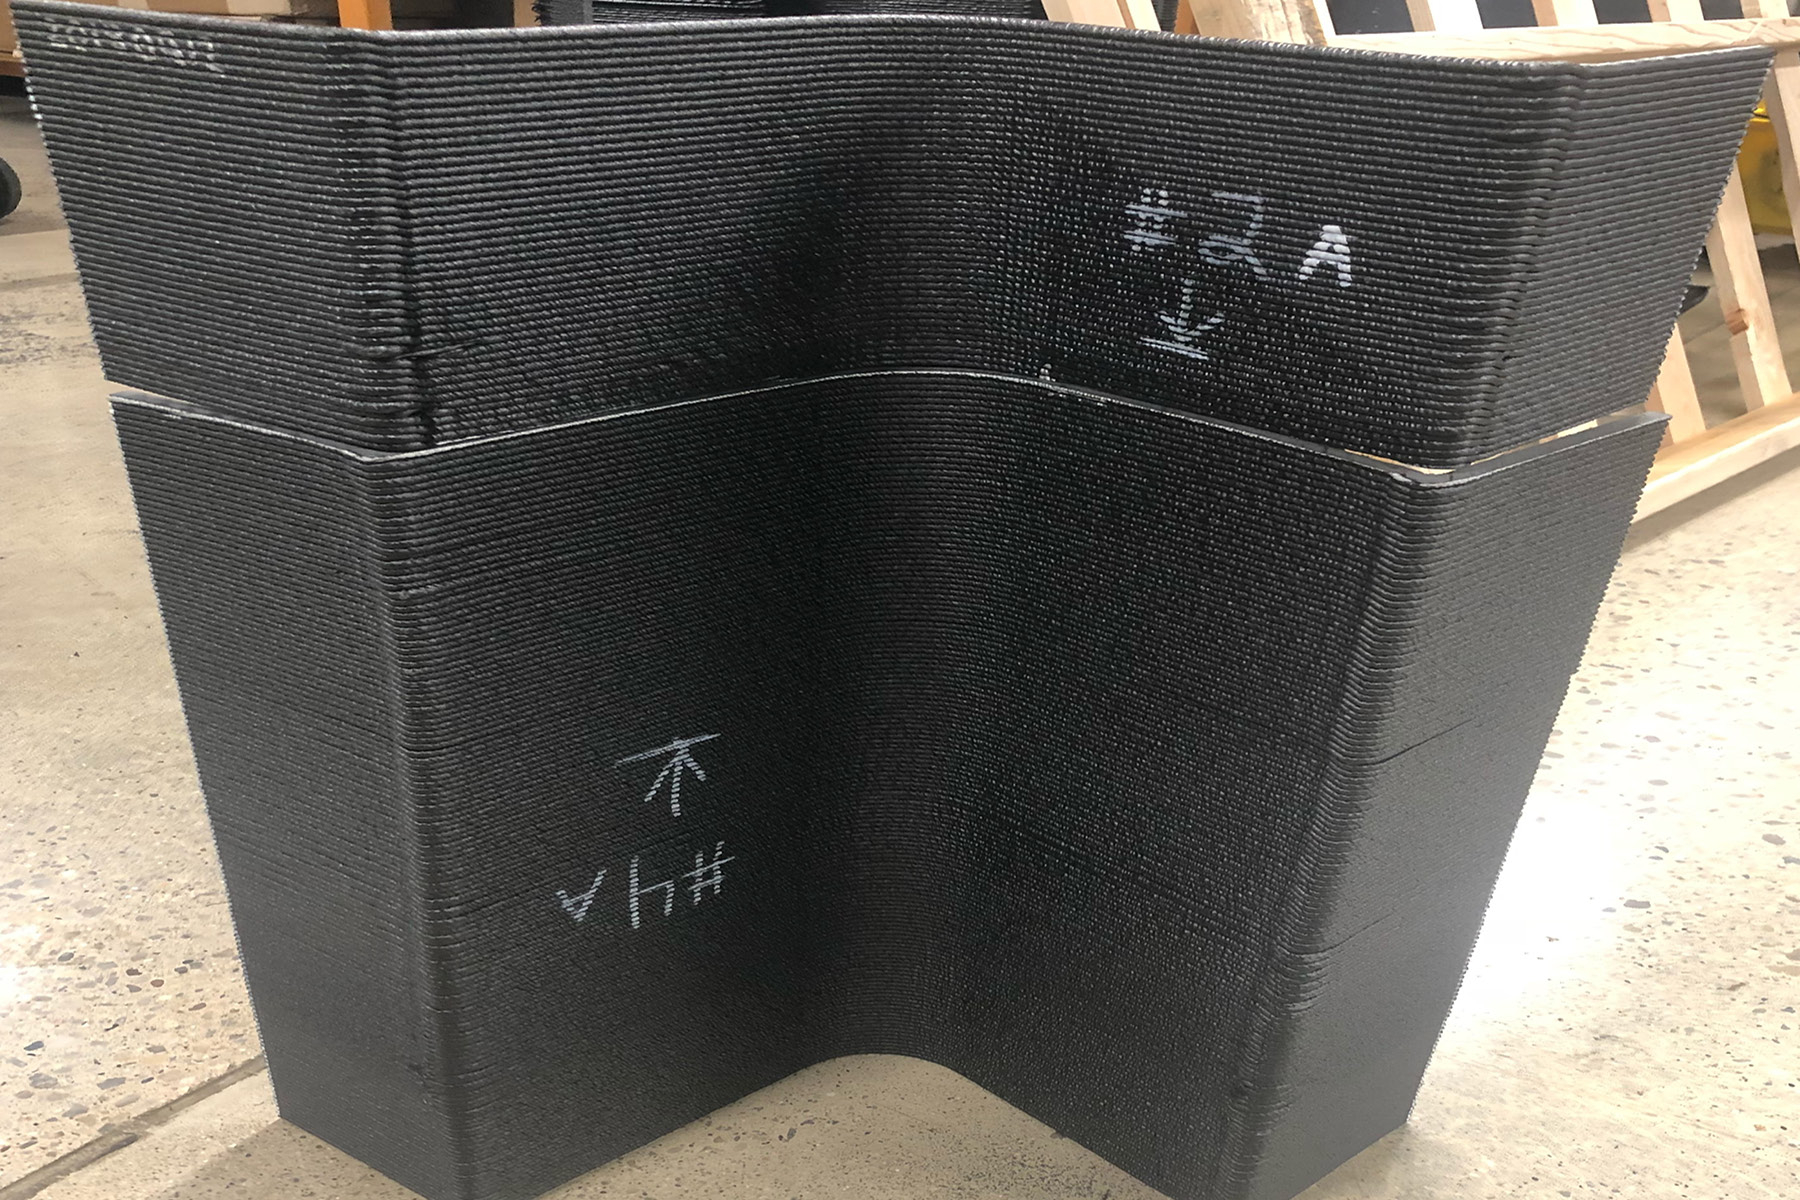
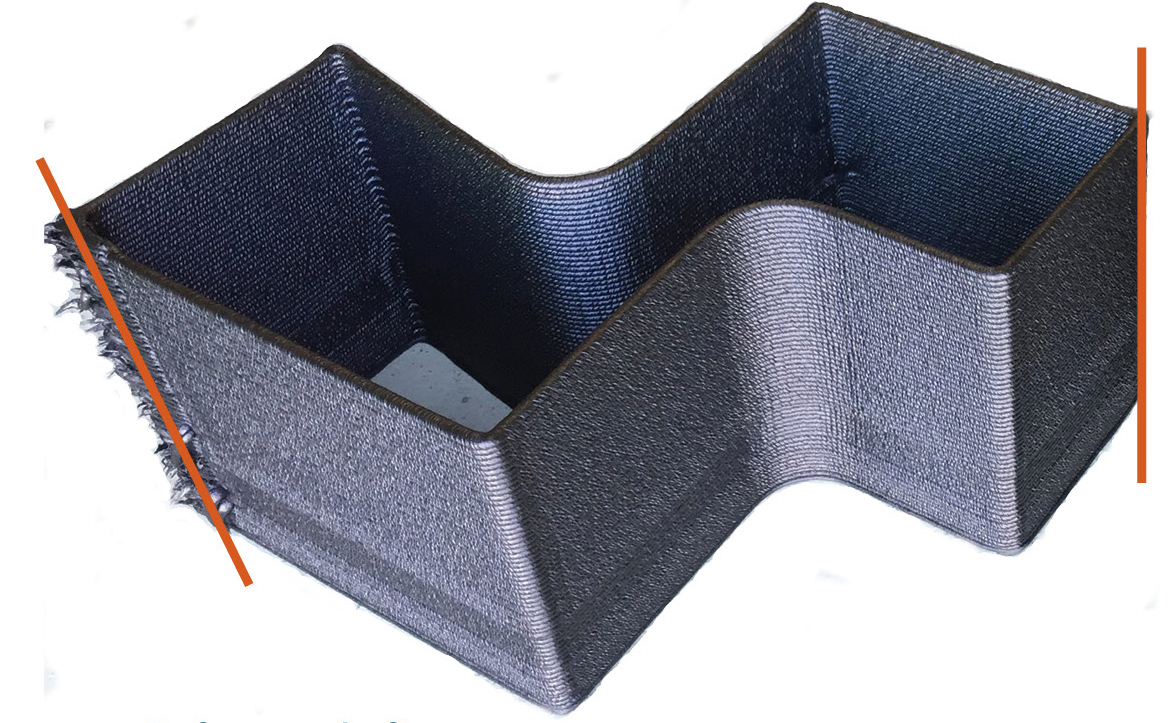
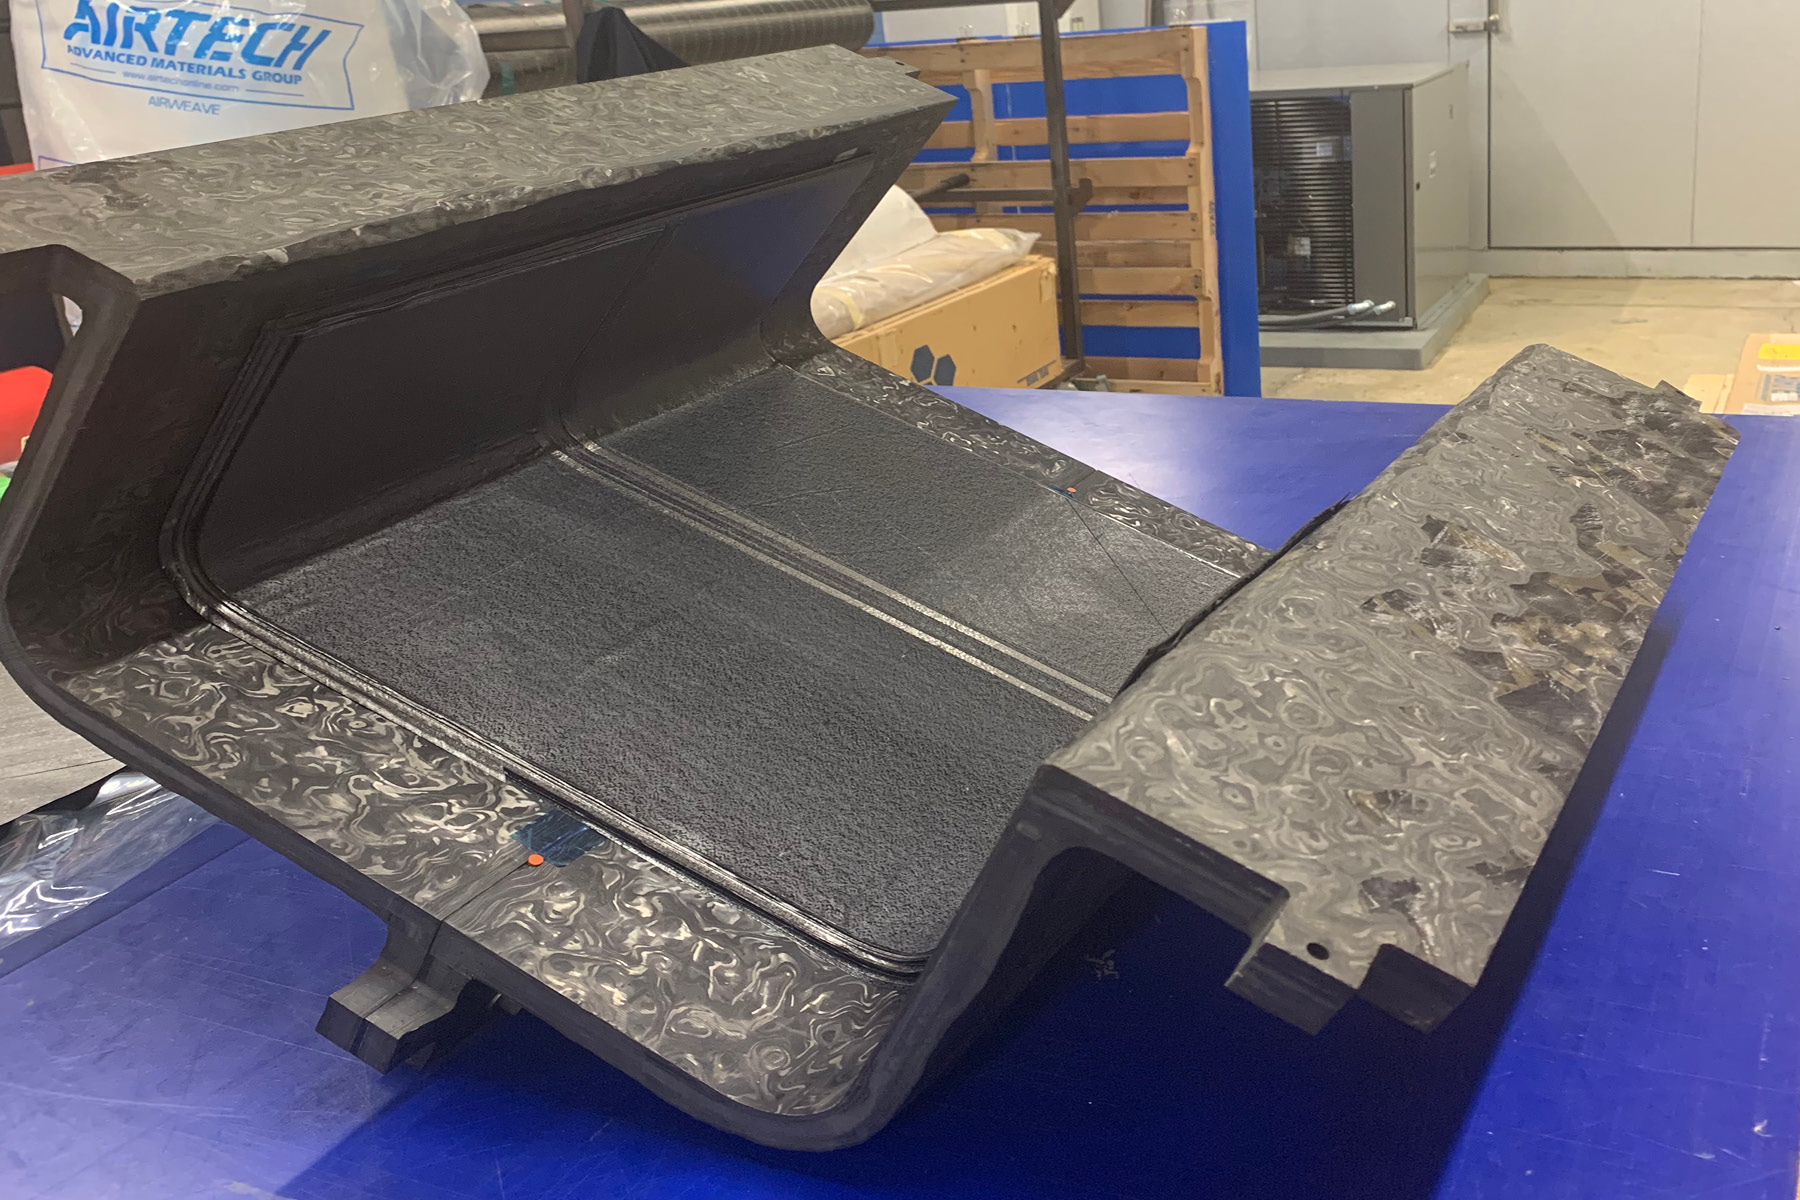
Gambar atas menunjukkan satu bagian dari separuh kanan alat subskala yang dicetak BAAM dengan garis merah yang menunjukkan garis potong setelah pencetakan. Gambar bawah menunjukkan separuh kanan alat setelah bagian-bagian dilekatkan bersama. Foto Kredit: University of Dayton Research Institute.
Format bahan adalah mat serat karbon potong 2.000 gram per meter persegi/59 ons per meter persegi yang diimpregnasi dengan epoxy toughened 8552 milik Hexcel. Bahan ini sering digunakan untuk alat komposit karena properti hampir isotropiknya, yang memungkinkan pemesinan pasca cetakan tanpa pergerakan alat yang mungkin disebabkan oleh relaksasi stres sisa.
Mengingat inti akan dicetak pada printer Cincinnati Inc. BAAM 1000 di Additive Engineering Solutions (Akron, Ohio, AS), dan mengingat UDRI dan Cincinnati memiliki pengalaman yang signifikan bekerja dengan thermoplastic polyetherimide (PEI) suhu tinggi, mereka memilih PEI 20% serat karbon pendek yang diuat (Thermocomp EX004EXAR1 Ultem) dari SABIC, (Riyadh, Arab Saudi) untuk mencetak inti near-net-shape. (Kehadiran serat karbon menyimbolkan polimer selama pencetakan dan mencegahnya loncat; dalam struktur yang jadi, serat mengurangi CLTE pada arah pencetakan.) Untuk menjaga biaya rendah, inti berfungsi sebagai master alat dan kulit muka dilaminasi langsung ke inti tanpa perekat, tetapi dengan beberapa modifikasi pada permukaan inti yang dilindungi oleh kekayaan intelektual (KI) yang dikembangkan selama proyek. Pendekatan tersebut efektif, tanpa delaminasi bahkan setelah beberapa siklus termal.
Pembuatan padat
Dalam pembuatan konvensional alat CFRP aerostruktur, master biaya rendah dibuat terlebih dahulu. Ini biasanya melibatkan penyatukan blok papan alat dalam oven atau autoclave, kemudian memesin struktur monolitik ke geometri bagian yang diinginkan. Bahan alat kemudian ditumpuk, dibungkus dan di-cure pada master dalam autoclave. Setelah demold dan pembersihan, struktur pendukung dilekatkan ke alat dan permukaan alat dimesin sekali lagi untuk memastikan toleransi geometri yang baik dan finishing permukaan.
Dengan alat AM hibrida, tim mengembangkan proses pembuatan padat untuk mengurangi waktu produksi dan biaya. Pertama, inti near-net-shape (master alat) dicetak 3D (dalam serat karbon pendek/PEI). Selanjutnya, prepreg alat CFRP secara langsung dilaminasi ke kedua sisi inti (dengan hot debulks antara plies satu, empat, dan tujuh sesuai rekomendasi pemasok). Seluruh struktur kemudian dibungkus vakum dan di-cure autoclave.
Proses pembuatan padat untuk alat C-spar subskala.
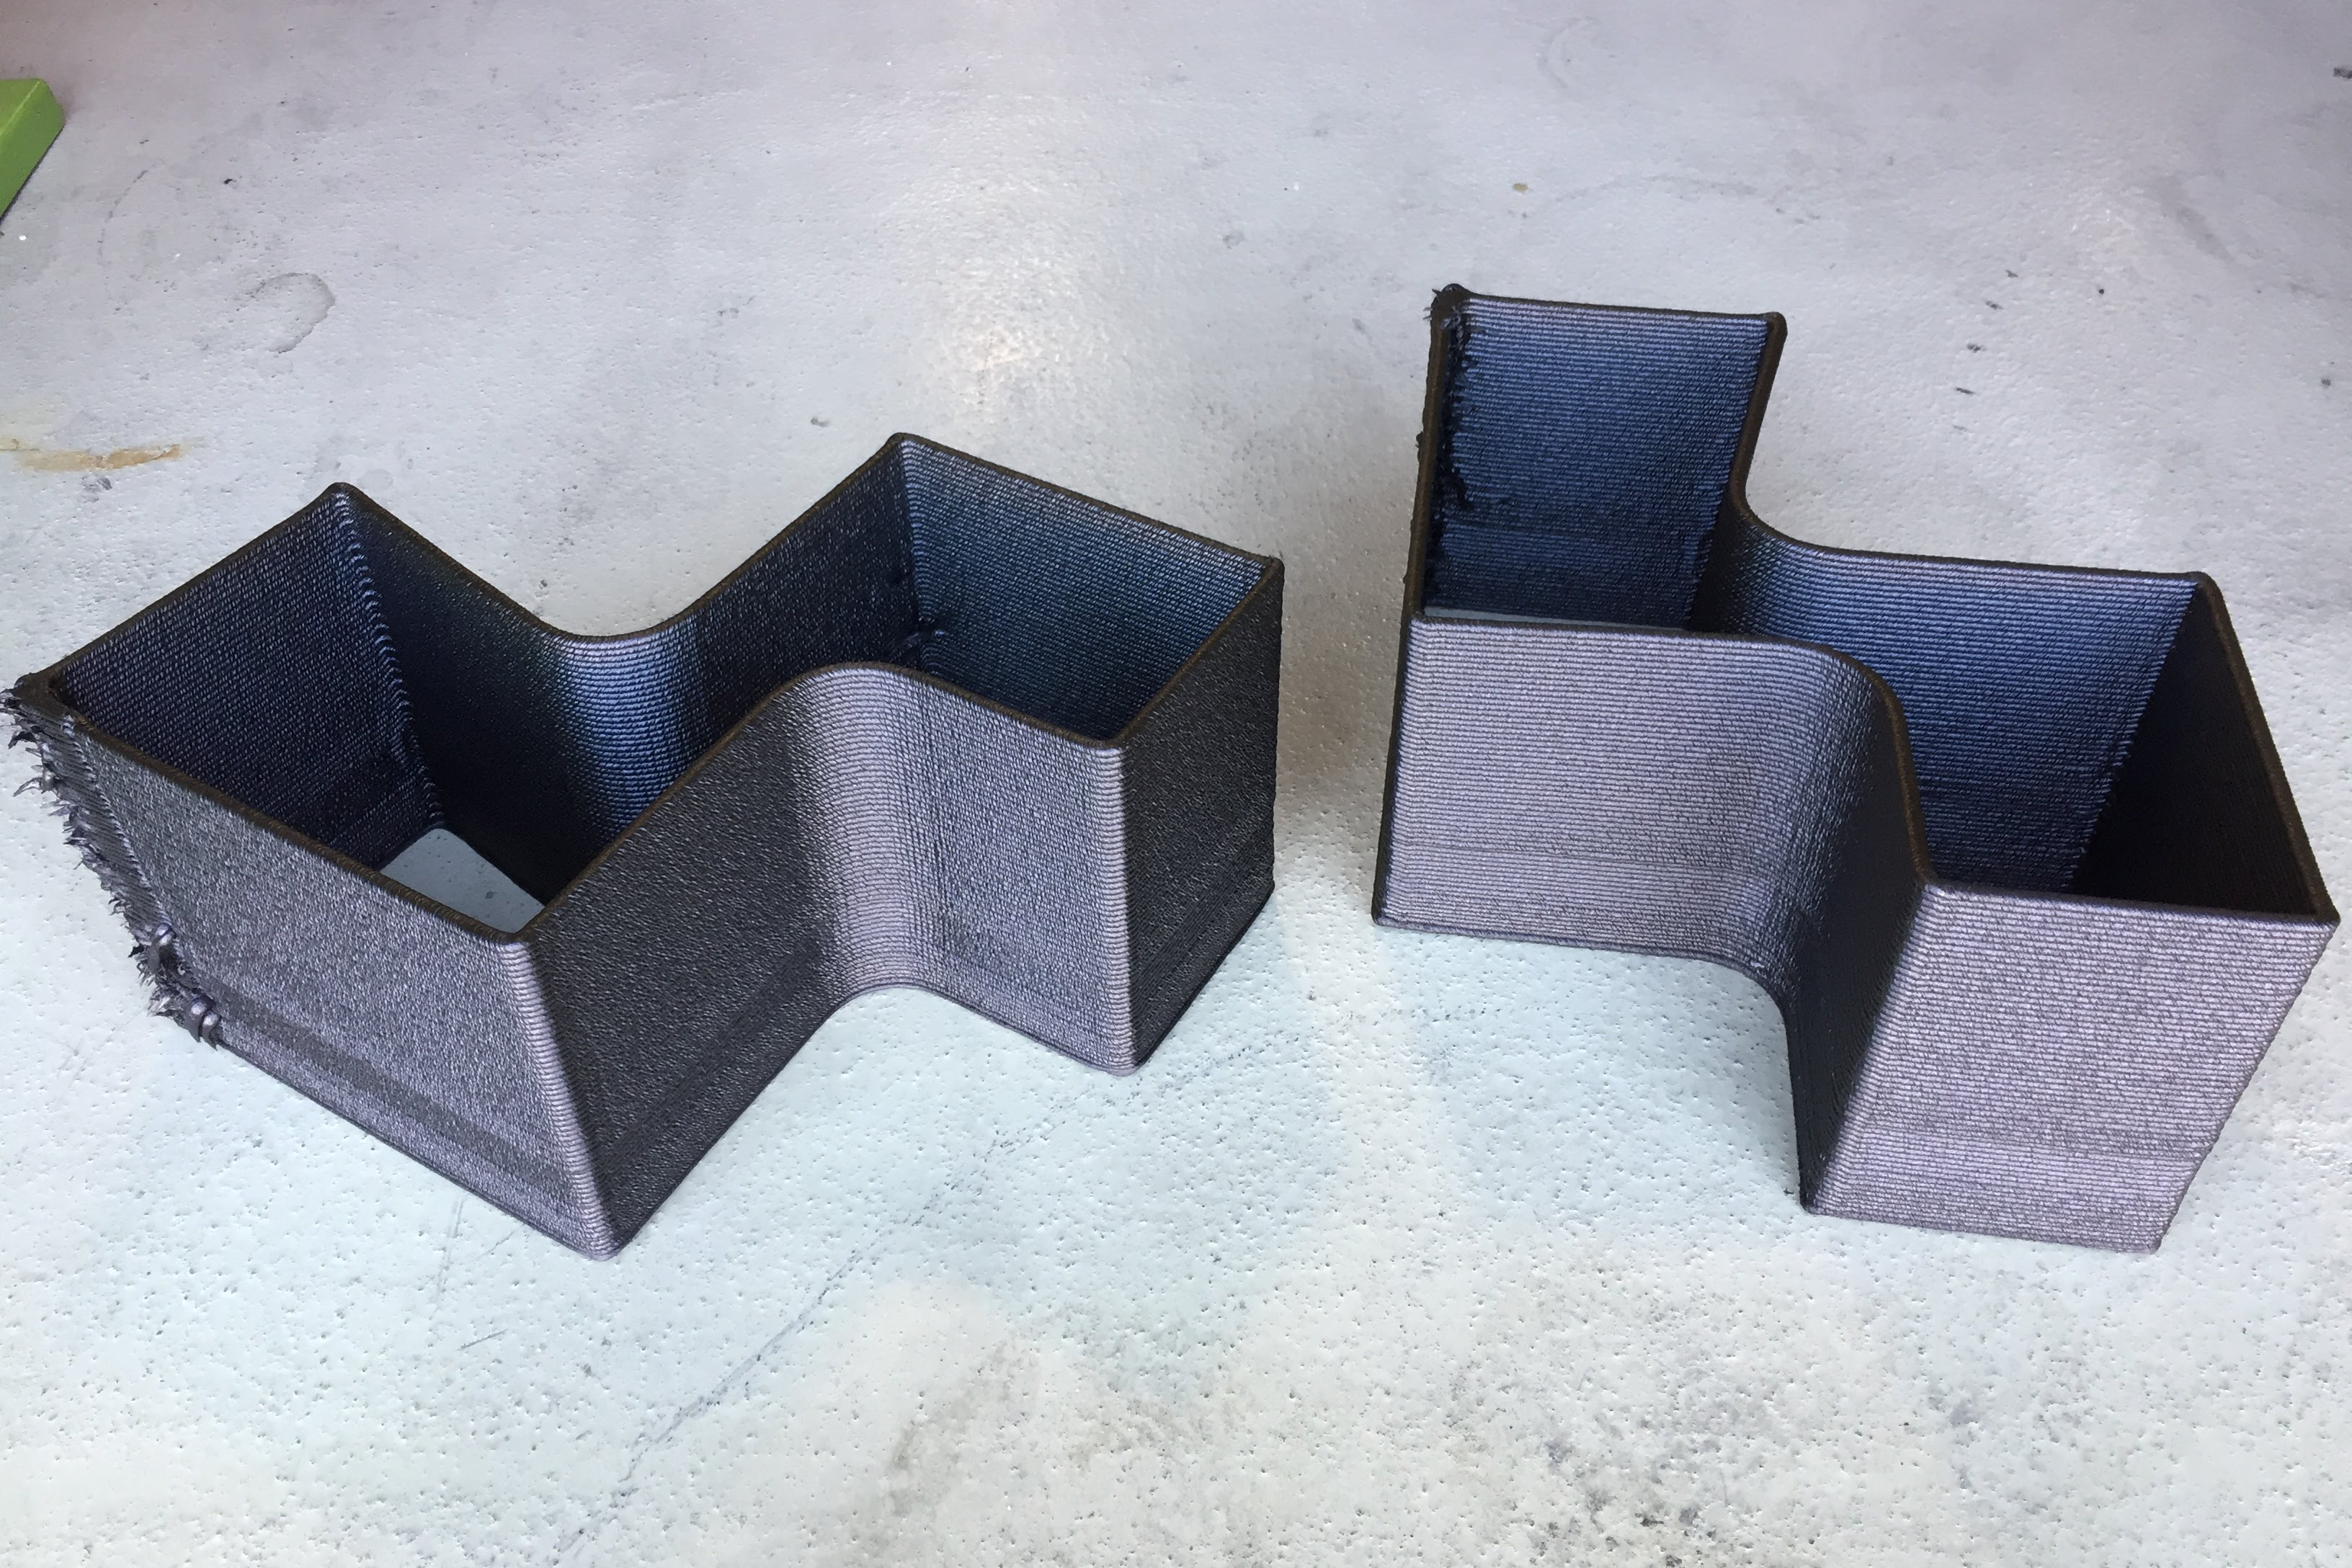
Step 2: Potong cetakan BAAM di tengah dan ke separuh kiri dan kanan.

Step 3: Lekatkan cetakan BAAM untuk mencapai panjang yang diperlukan dan biarkan cure.

Step 4: Laminasi prepreg alat ke kedua sisi inti dengan hot debulks sesuai instruksi produsen.
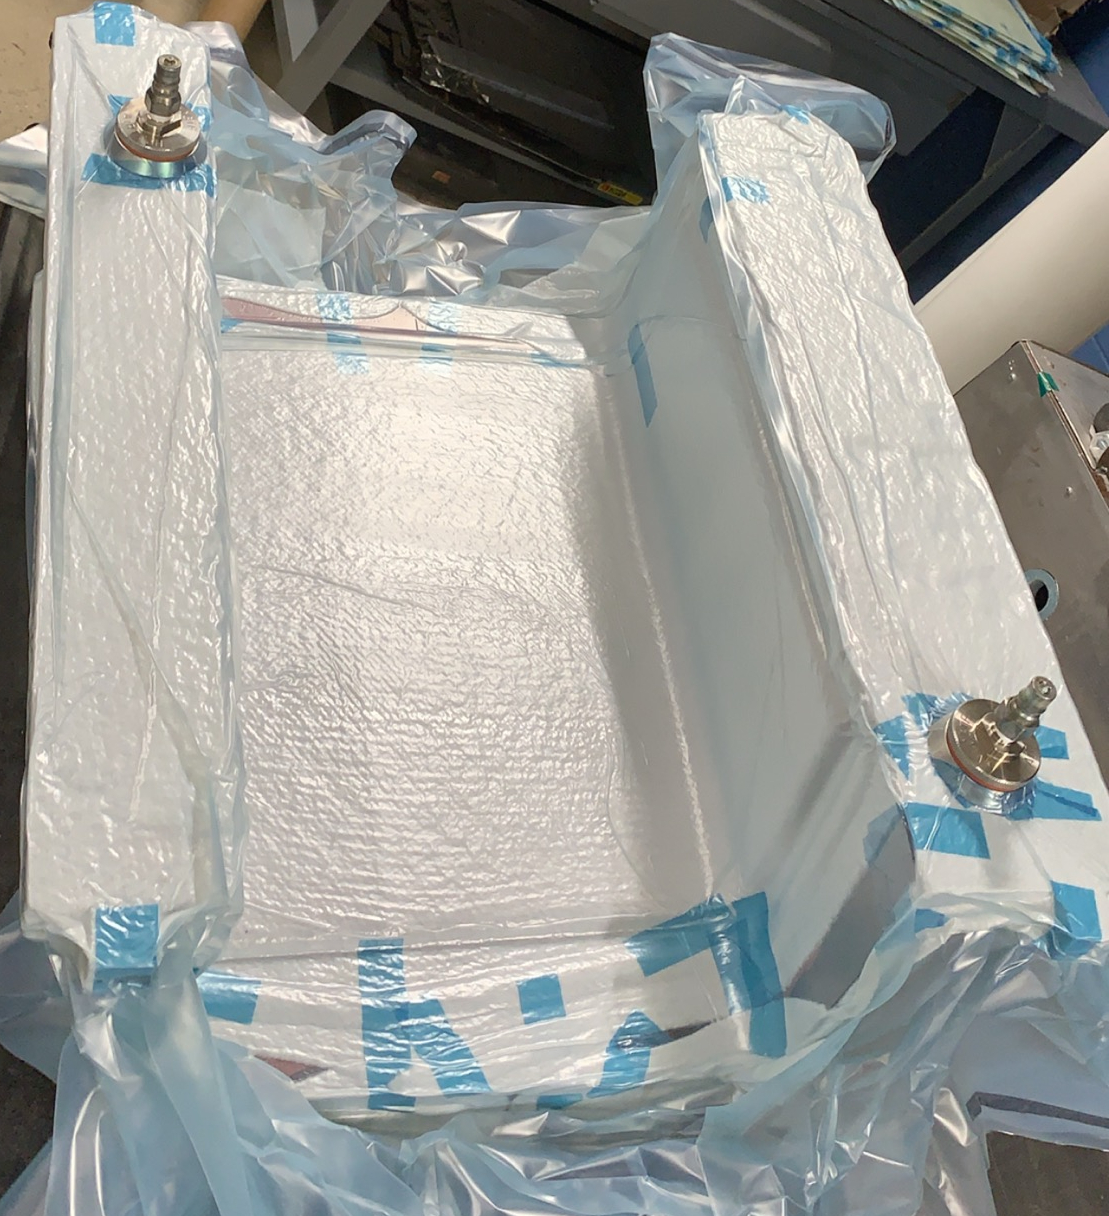
Step 5: Bungkus vakum dan cure di autoclave.

Step 6: Mesin alat yang telah cure untuk mencapai dimensi dan finishing permukaan akhir.
Previous Next
Adhesi yang baik tercapai antara inti PEI dan kulit epoksi selama cure laminasi, jadi perekat tidak diperlukan. Tidak hanya kulit CFRP non-poros dan lebih awet dari inti AM, mereka juga secara fisik membatasi gerakan inti selama fluktuasi suhu karena nilai CLTE yang jauh lebih rendah. Hanya satu cure dan satu operasi pemesinan — kedua biaya utama selama produksi alat tradisional — diperlukan untuk mencapai dimensi dan finishing permukaan akhir. Juga, tidak diperlukan backing, karena struktur sandwich dan bentuk alat, yang mencakup flange pengembalian di atas cetakan untuk kekakuan lateral dan sendi baut di tengah cetakan untuk kekakuan vertikal — menghapus operasi perekatan.
Tantangan awal
Peneliti menghadapi beberapa tantangan yang dapat diatasi dengan proses baru.
Untuk kemudahan manufaktur pada BAAM, arah manufaktur yang disukai untuk inti adalah mencetak cross-section sebagai bangunan vertikal. Itu bukan masalah untuk alat 0,6 meter; namun, untuk alat yang lebih besar, 3,3 meter lebih tinggi dari yang dapat dicetak BAAM 1000 secara vertikal. Akibat keterbatasan ruang pencetakan sumbu Z printer, peneliti memilih untuk membagi dua alat subskala sepanjang panjangnya lalu membaginya lagi ke bagian kiri dan kanan (untuk mengatasi masalah undercut cap spar dan memfasilitasi demolding).

Untuk meningkatkan efisiensi pencetakan, bagian alat dicetak satu sama lain lalu dipotong menjadi bagian kanan dan kiri. Untuk mencapai panjang 3,3 meter, dua bagian kanan dilekatkan bersama diikuti oleh dua bagian kiri menggunakan perekat epoksi Loctite EA9394 milik Henkel Corp. (Rocky Hill, Connecticut, AS). Tim membiarkan inti AM tidak dimesin, merasa itu penting untuk mencapai biaya alat rendah dan waktu produksi pendek, serta untuk menciptakan interlock mekanis antara inti AM dan kulit CFRP di setiap sisi. Sisi belakang setiap separuh alat dilaminasi dengan lima plies prepreg sementara sisi depan dilaminasi dengan sembilan plies untuk menyediakan bahan tambahan yang dapat dihapus selama pemesinan pasca-cure.
Hasil awal
Selain mengontrol CLTE inti AM, prepreg menyediakan permukaan bebas lubang yang mempertahankan integritas vakum tanpa perlu sealant/pelapis. Pendekatan ini sangat sukses sehingga memungkinkan penggunaan desain alat multi-pieces yang dicetuskan dengan gasket, yang menurut peneliti belum pernah ditunjukkan sebelumnya dalam alat AM yang digunakan pada suhu tinggi. Selain itu, massa alat berkurang secara signifikan; alat subskala seberat satu dari tiga dari berat yang dihitung untuk desain Invar yang dapat dibandingkan. Tidak hanya alat CFRP yang lebih ringan lebih mudah ditangani dan disimpan pada rak, tetapi mereka juga membutuhkan siklus pemanasan/pemendaman autoclave yang lebih pendek. Pada alat untuk mencetak C-spar skala penuh, keuntungan berat itu dapat membuat perbedaan antara berada di bawah atau melebihi batas berat gantry/krane di beberapa ruang manufaktur.
Penting, biaya alat hibrida 0,6 meter dihitung selama manufaktur, menggunakan tarif tenaga kerja standar industri, sebesar $24.136 USD dengan pembagian sekitar 50/50 antara biaya pemesinan dan biaya pencetakan/laminasi. Sebaliknya, alat Invar yang identik ditawarkan sebesar $46.775 USD — penghematan hampir 50%. Biaya untuk alat 3,3 meter belum lengkap tetapi diharapkan menghasilkan sekitar 30% penghematan pada dasar biaya/unit panjang, karena biaya bahan/pencetakan skalir linier, tetapi biaya pemesinan menikmati ekonomi skala yang mengurangi dampaknya. Pendekatan hibrida menghasilkan alat yang memenuhi persyaratan performa operasional Airbus dan Northrop Grumman dan dianggap sebagai alternatif yang viable untuk Invar untuk alat prototipe cepat atau alat penggunaan rendah. Penyelidikan umur alat bukan bagian dari studi ini, tetapi kemungkinan akan memperpanjang jauh di luar 12 siklus yang telah ditunjukkan.
Program diperpanjang dari 18 hingga 30 bulan, tetapi masih ada area yang membutuhkan lebih banyak studi, seperti memahami bagaimana geometri inti cetakan akhir berbeda dari yang diprediksi dalam model CAE. Tim juga ingin meningkatkan akurasi prediktif sehingga cukup plies ditambahkan di area kritis untuk memastikan tidak ada punch-through selama pemesinan. Masih, tim menganggap ini proyek yang sukses dengan peluang yang besar untuk alat LFAM di masa depan.
“Northrop Grumman menantikan untuk membangun bagian demonstrasi spar 3 meter menggunakan alat hibrida panjang 3,3 meter yang dibangun oleh UDRI dan proses forming stiffener otomatis (ASF) milik sendiri untuk mengevaluasi daya tahan dan stabilitas dimensi alat,” tambah Vern Benson, technical fellow Northrop Grumman.



