Memajukan RAPM dengan PtFS: Mempercepat Manufaktur Komposit
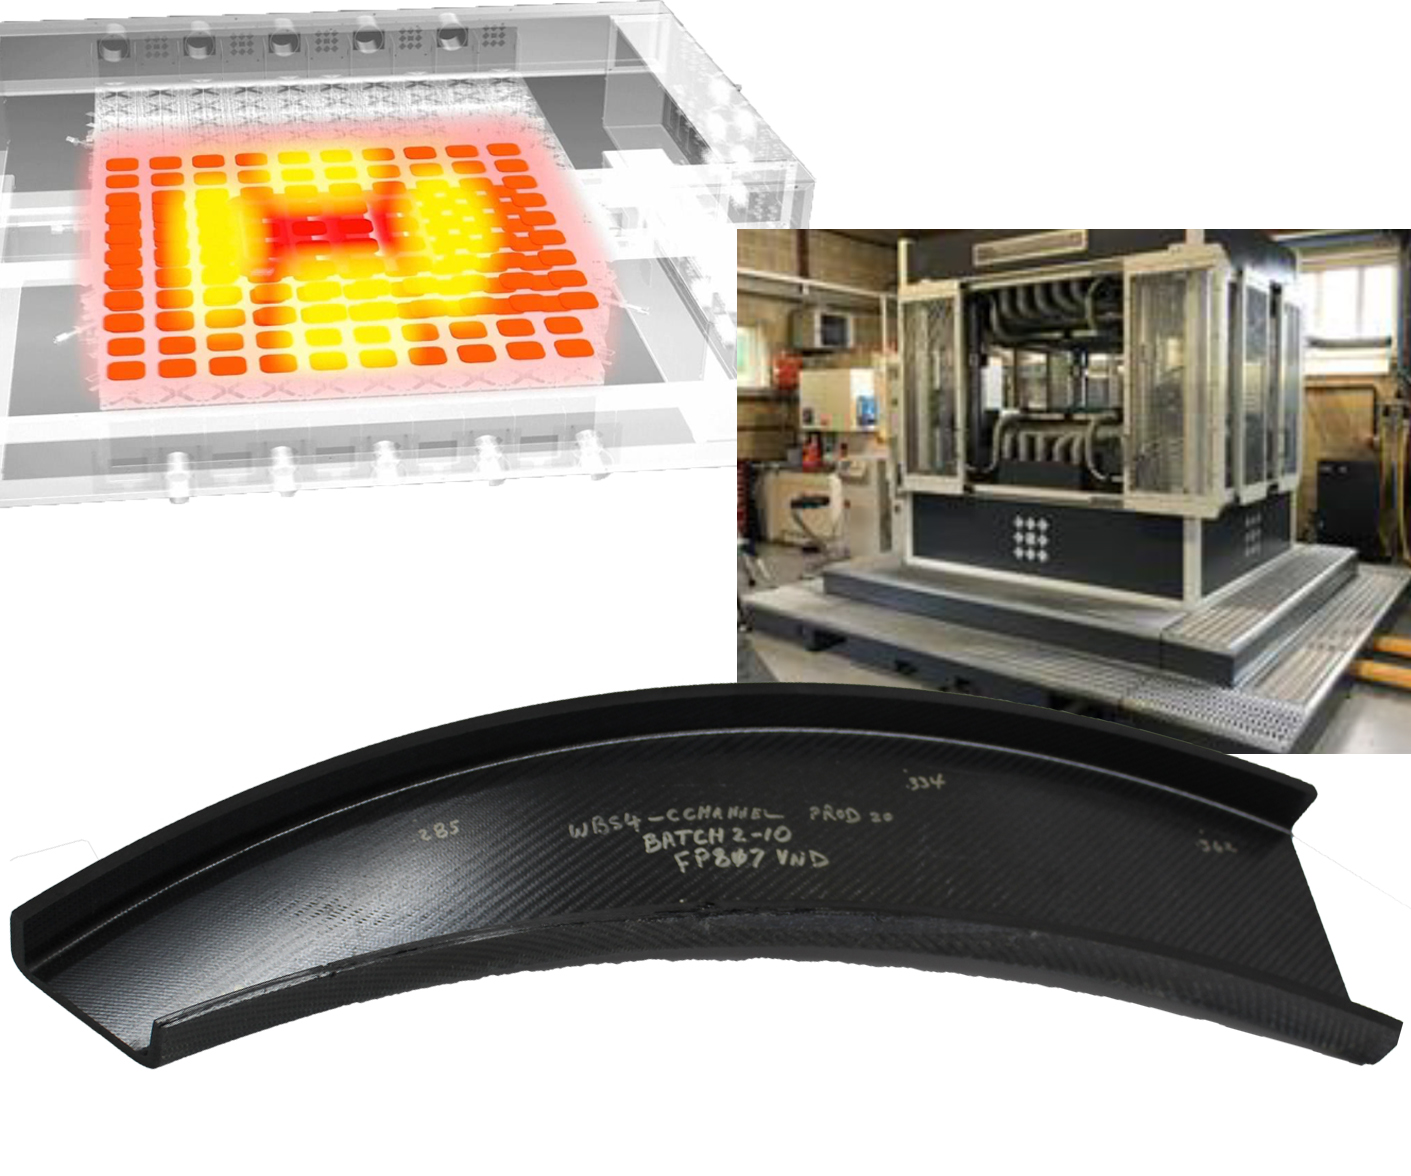
Blog ini adalah sidebar online untuk fitur Mei 2020, "Revolutionizing the composites cost paradigm, Part 2: Forming", yang membahas program RApid high-Performance Manufacturing (RAPM, diucapkan "wrap-em") yang dipimpin oleh The Boeing Co. (Chicago, Illinois, AS), bagian "pembentukan" dari program Tailorable Feedstock and Forming (TFF) DARPA untuk memungkinkan manufaktur cepat, biaya rendah dan cepat tanggap bagi bagian komposit kecil berbentuk kompleks.
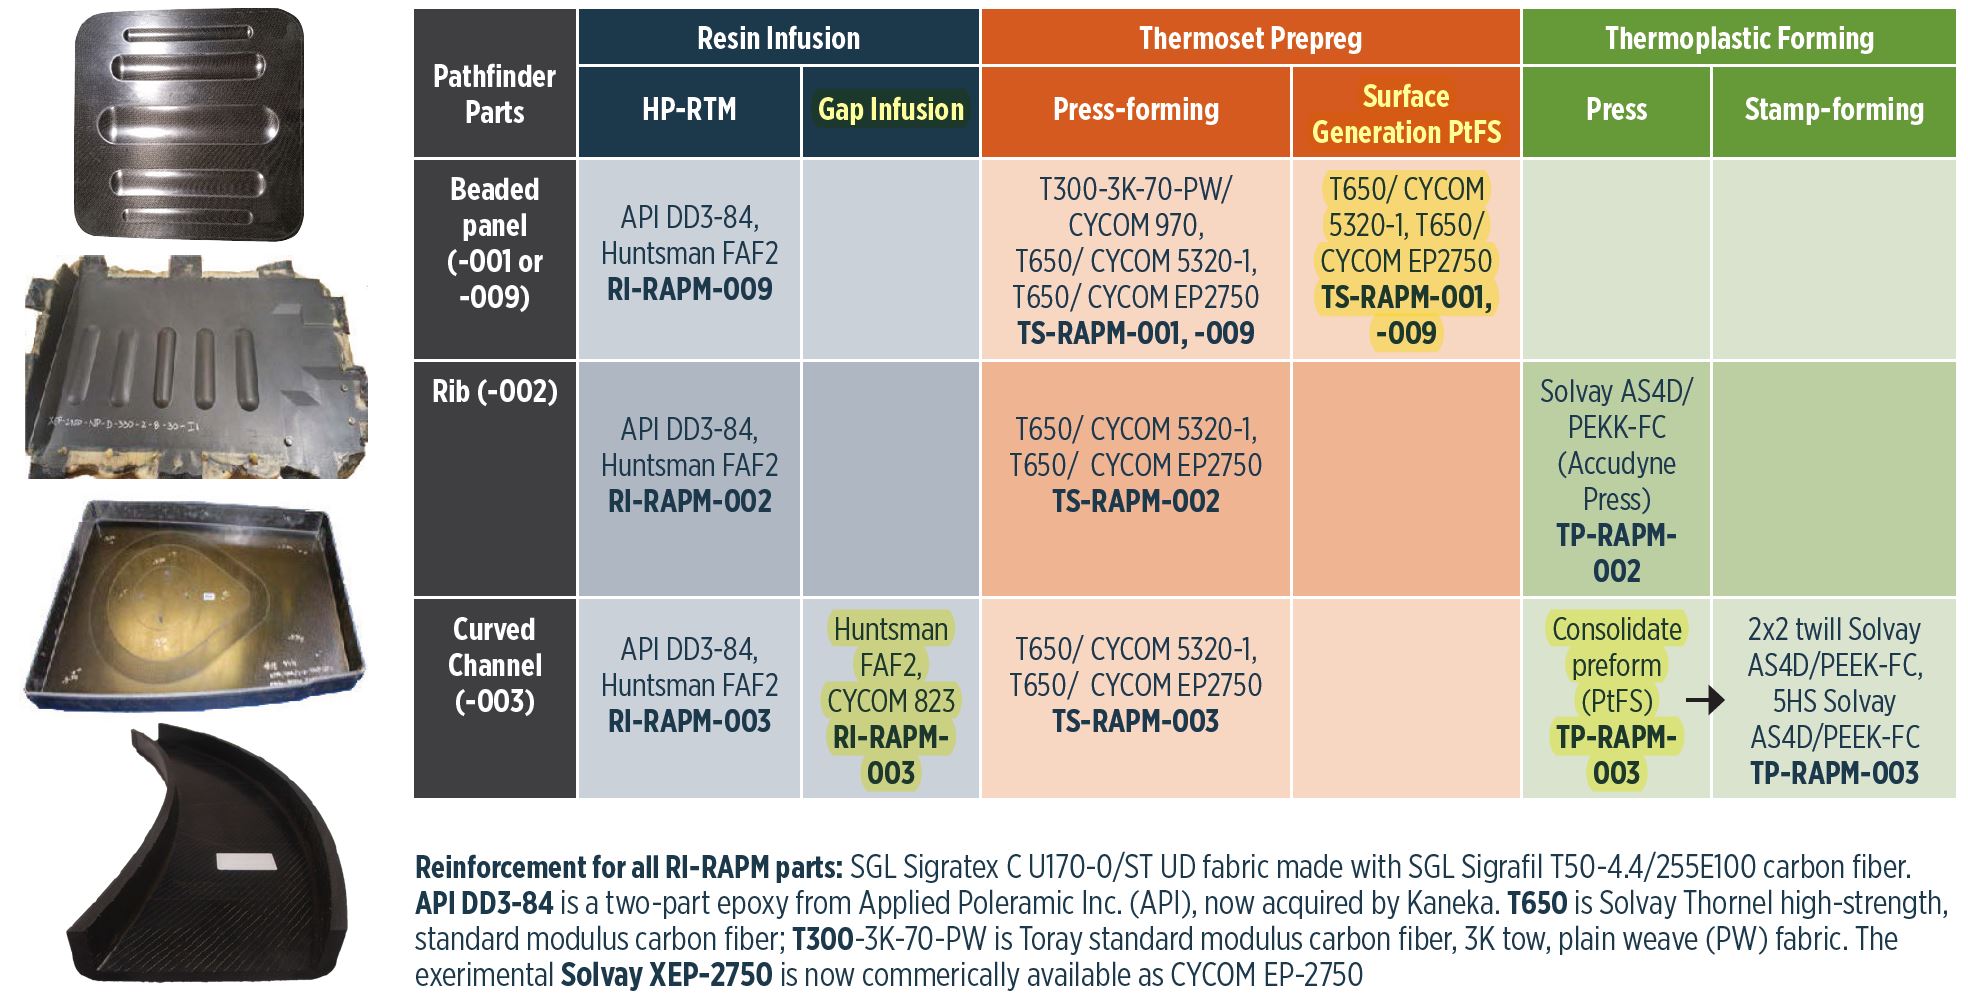
Ketiga jalur bahan dan proses dalam program RAPM—infusi resin, prepreg termo-set dan pembentukan termoplastik—termasuk uji menggunakan sistem kontrol dan cetakan pemanasan piksel Production to Functional Specification (PtFS), yang disuplai oleh Surface Generation, dan terletak di Boeing R&T di St. Louis (lihat tabel di bawah).
Perlu dicatat bahwa PtFS telah dikomselkan selama bertahun-tahun. Blog ini mengenai pengembangan proses RAPM menggunakan sistem PtFS. Referensi untuk blog ini meliputi:
- Makalah teknis dan presentasi slide SAMPE 2019 (20-23 Mei, Charlotte, Carolina Utara), "Development of Scalable Dynamic Control Architectures for Flexible Composites Manufacturing Work Cells" oleh Steven M. Shewchuk1, Ben Halford2, Michael P. Matlack1, Andrew Sharpe2 dan Pete Massey2. 1The Boeing Company, St. Louis, Missouri, AS. 2Surface Generation Ltd. (Rutland, Inggris).
- Makalah teknis SAMPE 2020, "Compression Molding of Complex Thermoset Laminates" oleh Travis R. Adams, Timothy J. Luchini, Jared B. Hughes, Steven M. Shewchuk, Adam Martinez dan Gail Hahn, The Boeing Company.
Komponen Sistem PtFS
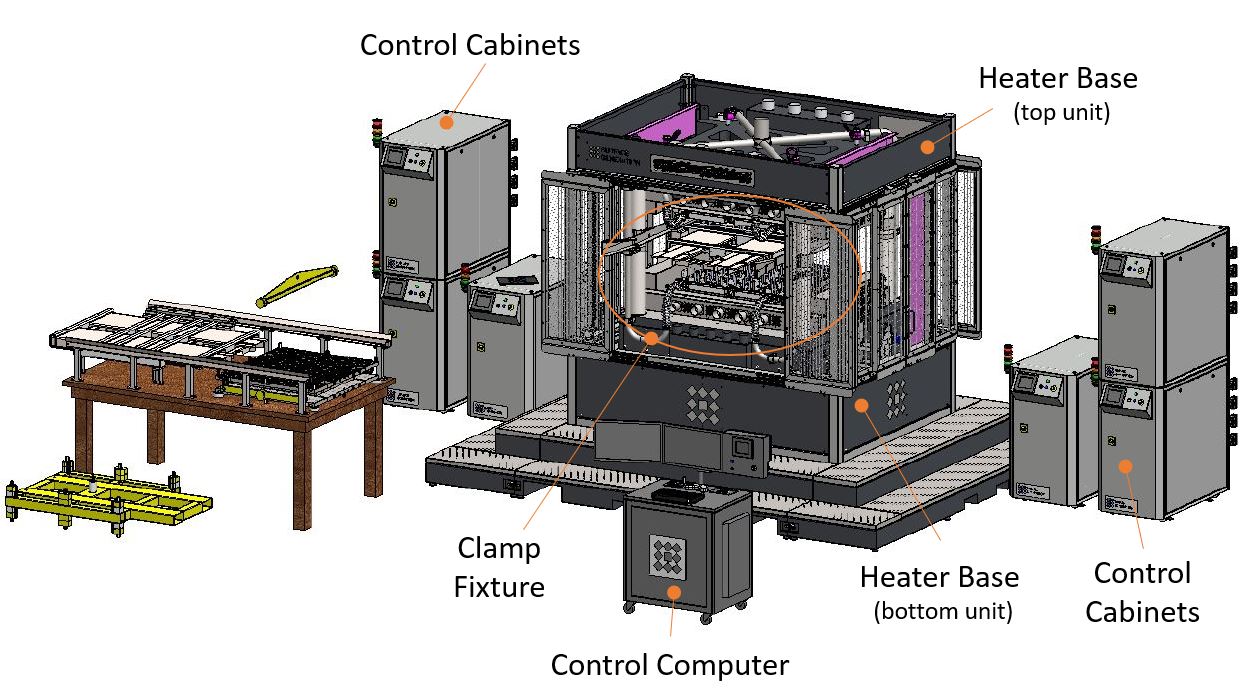
Sistem PtFS modular dan dapat sepenuhnya mandiri atau menggunakan sebagian infrastruktur yang ada. Untuk tekanan kompak/konsolidasi, sistem dapat menggunakan pres hidraulik yang ada atau fitting klem cetakan yang diacu hidraulik. Sel PtFS Boeing St. Louis dilengkapi dengan yang terakhir, fitting klem 150 metrik ton clamping fixture yang dirancang oleh Surface Generation. Sel pencetakan ini menampung volume bagian 750 kali 750 kali 100 milimeter.
Sel PtFS Boeing St. Louis mencakup kontrol posisi dan tekanan. "Perangkat lunak Orchestrator Surface Generation digunakan untuk mengontrol sel kerja CF-OaO-RAPM PtFS," kata rekan teknis Boeing dan manajer program RAPM Gail Hahn. "Setiap alat dikalibrasi dalam sistem melalui pengaturan perpindahan dan tekanan. Kalibrasi tekanan dilakukan untuk menyesuaikan hidraulik dengan tekanan yang diharapkan yang akan dialami alat selama pemrosesan. Kalibrasi pemisahan dan perpindahan alat dilakukan untuk menentukan posisi buka/tutup alat serta daerah tutup cepat/lambat, yang melindungi muka alat selama kontrol manual dan otomatis." Pengukuran posisi diselesaikan dengan empat potensiometer tali, menjelaskan insinyur bahan komposit Boeing dan peneliti RAPM Steven Shewchuk. "Satu terletak pada tiang panduan fitting klem untuk mengukur posisi platen serta memberikan metode keamanan untuk mengidentifikasi racking platen selama operasi. Kontrol tekanan diselesaikan dengan satu transmuden tekanan inline untuk memberikan kontrol umbal balik ke pompa hidraulik fitting klem."
Di atas dan di bawah fitting klem ada unit dasar pemanas atas dan bawah heater base units. Ini berisi semua komponen pemanas/pendingin dan beroperasi sebagai respons dari output dari control cabinets (tiga kabinet untuk setiap unit dasar pemanas dalam pengaturan Boeing). Muka alat dirancang untuk setiap unit dasar pemanas dan dipasang menggunakan sistem rel dan pemuatan.
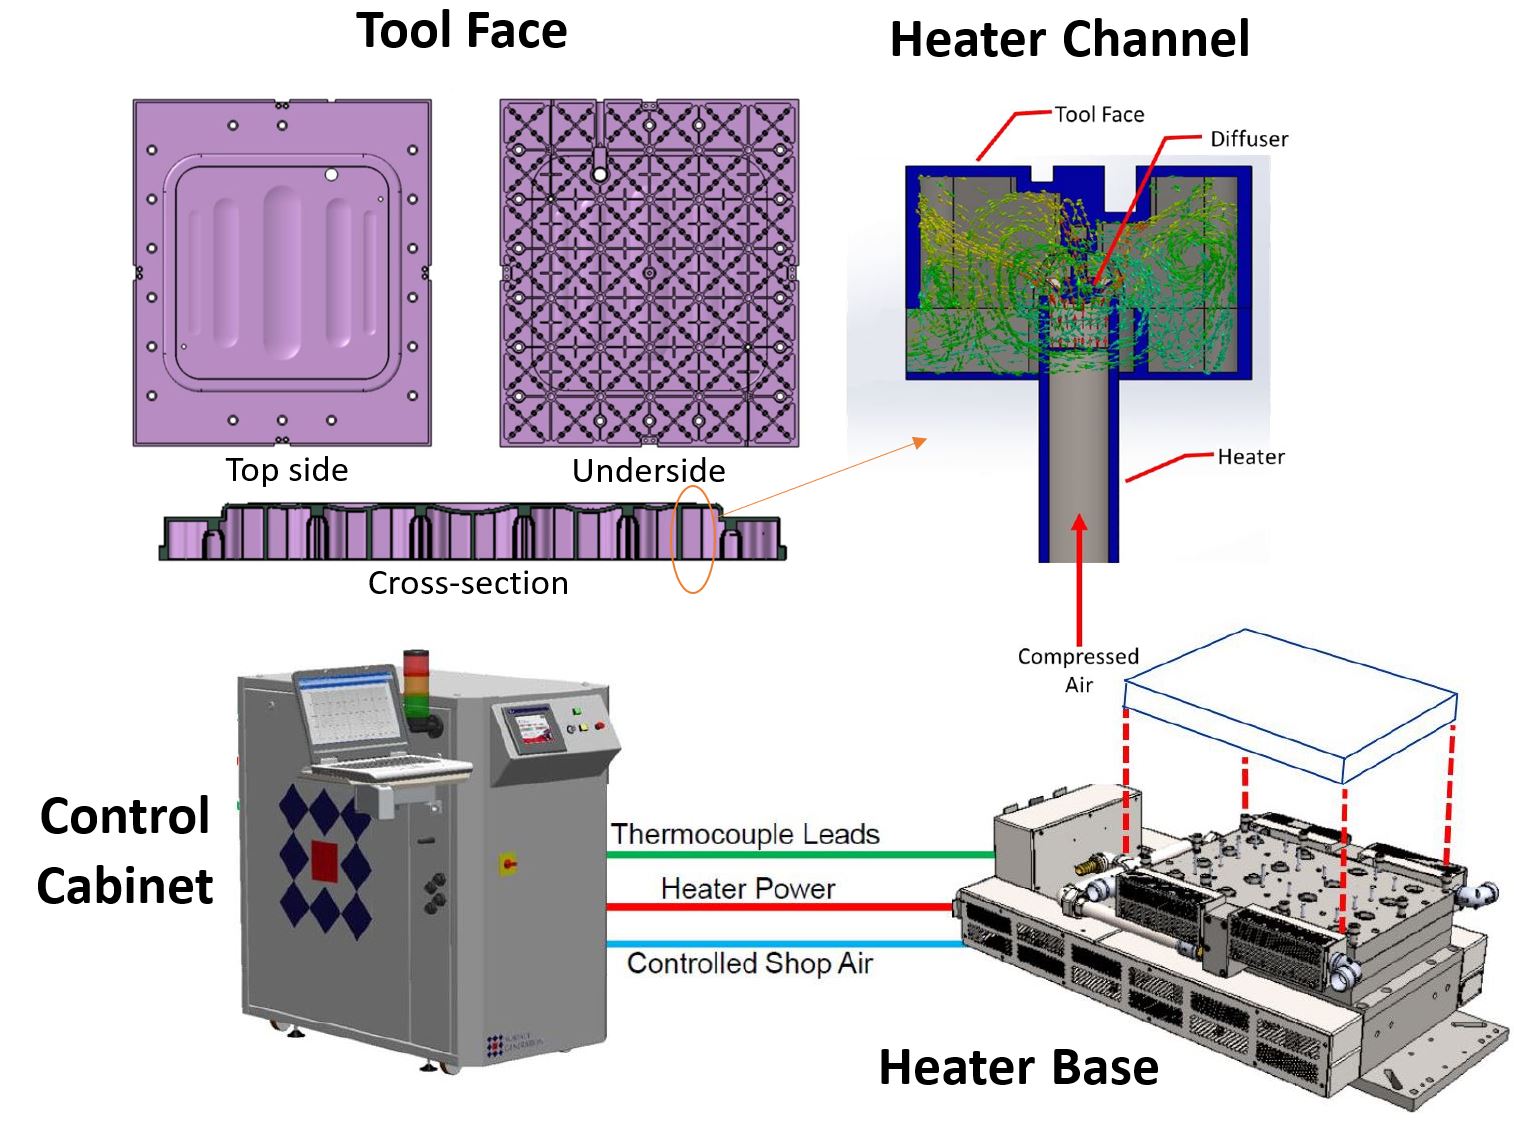
Setiap muka alat dipanaskan dan didinginkan menggunakan udara terkompresi yang diarahkan ke bawah setiap muka alat dan didisperse melalui difuser. Setiap pasang matched metal tool faces dibagi menjadi 180 heater channels yang dapat dikontrol secara individu—90 untuk muka alat atas dan 90 untuk muka alat bawah. Saluran pemanas jaraknya 10,0 sentimeter dalam grid di seluruh muka alat. Setiap saluran memiliki pemanas, sumber udara terkompresi dua tahap dan dua feedback thermocouples yang diberi spring untuk memastikan kontak intim dengan sisi belakang muka alat. Pemanasan muka alat RAPM menggunakan 1 kaki kubik per menit udara terkompresi per saluran pemanas sementara pendinginan menggunakan 3 kaki kubik per menit.
Muka Alat
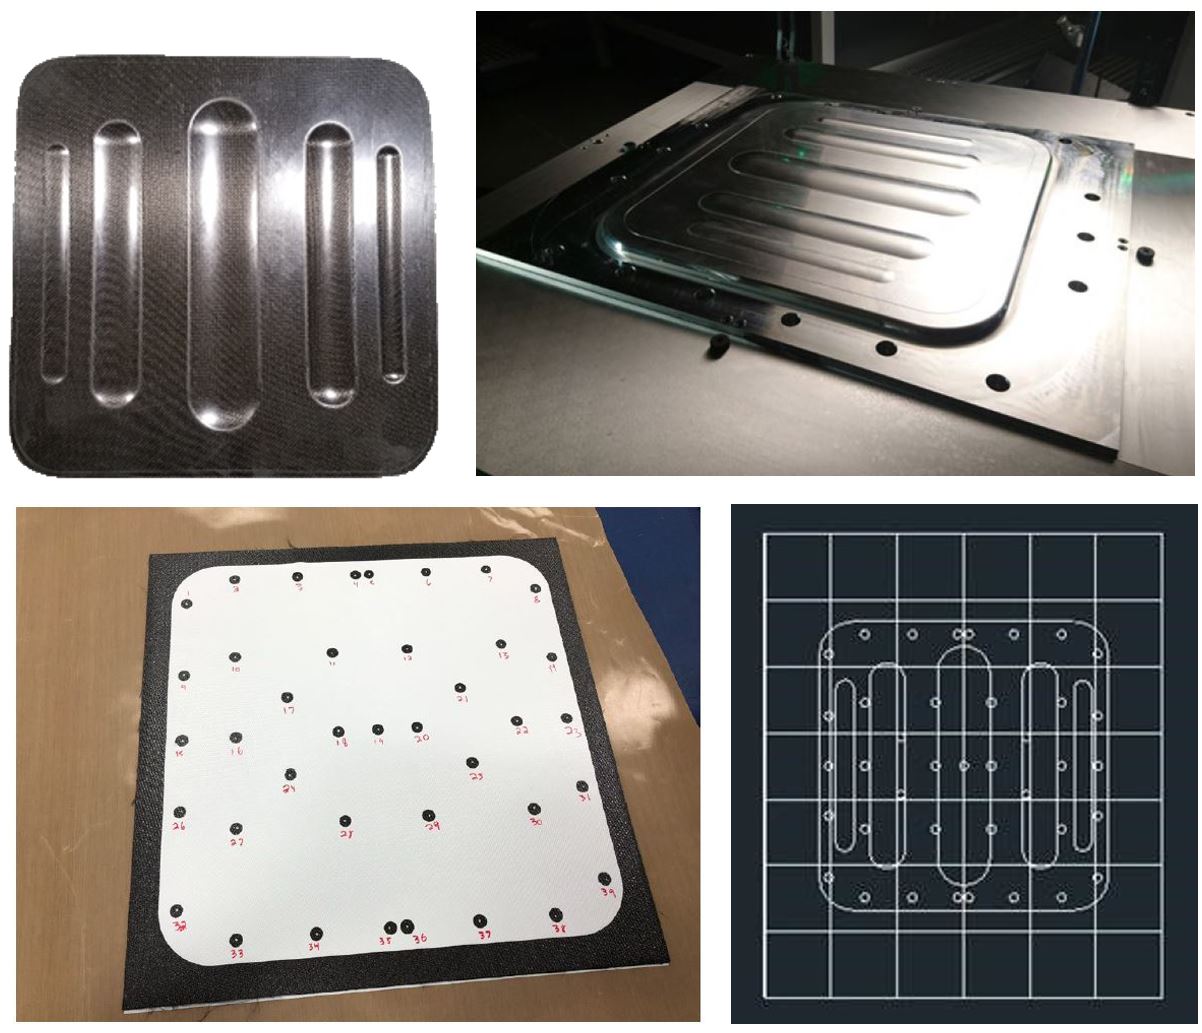
Muka alat dalam RAPM dipesan dari cetakan baja dengan ketebalan sekitar 3 milimeter. Muka alat bawah untuk TS-RAPM-001-201 ditunjukkan di kiri atas dalam gambar di atas. Bagian atas muka alat terlihat seperti alat stempel konvensional, tetapi bagian bawahnya mengungkapkan saluran pemanas.
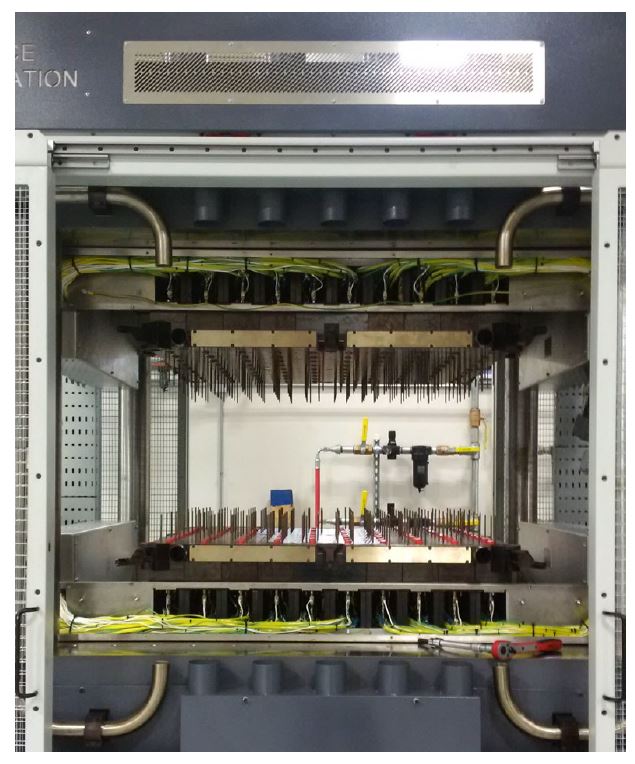
Muka alat dengan geometri yang dapat diterima dapat diganti dengan muka alat lain yang dirancang untuk unit dasar pemanas yang sama. Alat akan memerlukan dimensi saluran pemanas yang sama, penempatan termokopel perkiraan dan kedalaman yang akan jatuh dalam perjalanan termokopel diberi spring.
Sistem pemuatan rel yang digunakan untuk mengganti muka alat meratakan semua 180 termokopel umbal balik diberi spring dalam telengan di sisi belakang muka alat. Pin menyelaraskan muka alat dan memungkinkan pemuatan alat dilakukan tanpa kontrol forklift yang presisi. Pergantian alat dapat diselesaikan dalam 2-4 jam dengan dua operator termasuk membongkar dan merakit kembali muka alat ke dalam bingkayanya.
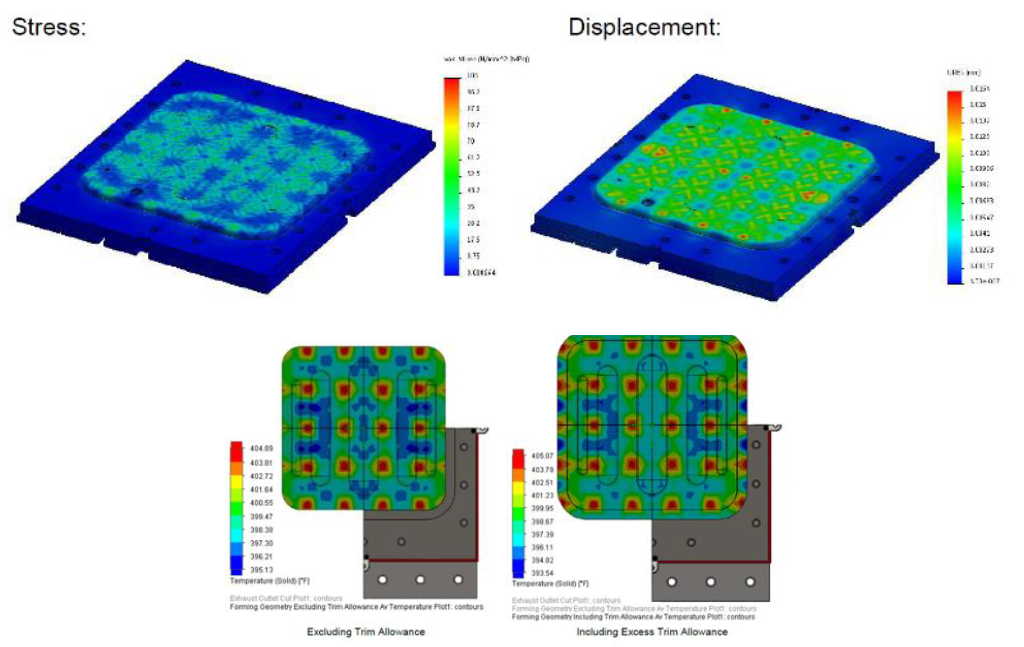
Sama banyak material yang mungkin dipesan untuk mengurangi massa termal dan meningkatkan laju pemanasan dan pendinginan. Karena alasan ini, setiap muka alat yang digunakan dalam RAPM memerlukan analisis elemen hingga (FEA) struktural untuk menentukan apakah muka alat dapat bertahan pada suhu dan tekanan pemrosesan. Muka alat dioptimalkan menggunakan FEA linear dan non-linear serta analisis termal CFD steady-state dan transient. Yang terakhir membantu memastikan pemanasan alat yang seragam. Kedalaman muka alat dan difuser udara di dalam setiap saluran pemanas dimodifikasi untuk meningkatkan keseragaman suhu. Loop iteratif antara FEA dan CFD memungkinkan penyesuaian geometri untuk membantu mempertahankan suhu muka alat yang diinginkan sambil memenuhi faktor keamanan yang diperlukan untuk dukungan muka alat.
Zona Pemanas dan Kontrol Suhu
Saluran pemanas biasanya digabungkan dalam zona, dengan jumlah saluran pemanas per zona ditetapkan per bagian. Setiap zona memiliki profil pemanas yang terkait dan toleransi dapat ditetapkan di antara dan di antara zona sesuai kebutuhan. Ini memungkinkan semua pemanas di setiap zona untuk memanaskan, memendam atau mempertahankan suhu sesuai profil pemanas yang ditetapkan dengan mengubah secara dinamis tingkat daya pemanas dan laju aliran udara terkompresi.
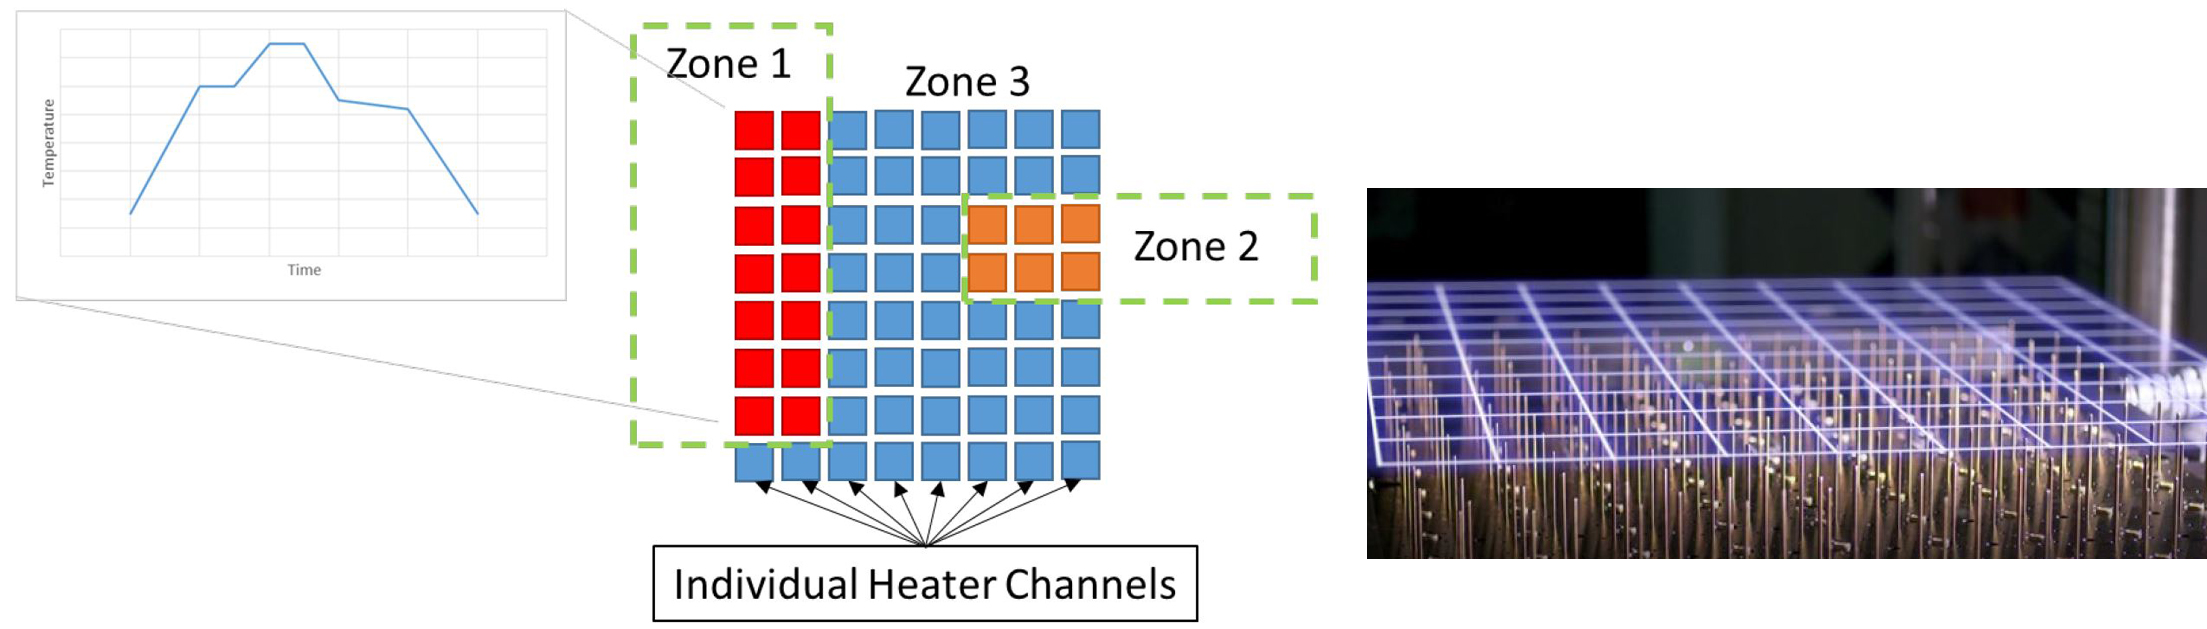
Meskipun perangkat lunak kontrol peralatan PtFS memiliki strategi pemanasan analog dan digital yang dapat disesuaikan dengan berbagai skenario pemanasan, sel RAPM menggunakan kontrol analog. Ini memerlukan auto-tuning sistem untuk menentukan tingkat daya pemanas pada suhu target. Tingkat daya untuk setiap pemanas diatur untuk mencegah overshoot atau undershoot selama rampe pemanasan/pendinginan dan untuk mempertahankan titik set suhu. Auto-tune secara otomatis menentukan nilai konstan untuk metode kontrol Proporsional Integral Derivatif yang dimodifikasi untuk setiap saluran pemanas pada setiap suhu yang ditentukan. Setelah auto-tune selesai, profil pemanasan dapat ditulis untuk setiap zona. Semua profil termal diverifikasi untuk memastikan bagian komposit terpapar suhu dalam ±5,5°C (±10°F) dari titik set yang diinginkan.
Sel PtFS Boeing memiliki suhu maksimum 440°C. Awalnya, saat Boeing memproses beberapa siklus suhu tinggi dalam sehari, ada kekhawatiran bahwa komponen tertentu mungkin rusak karena kurangnya pendinginan antara siklus pemrosesan. Namun, sistem pendingin ditingkatkan pada Sep-Okt 2019, termasuk kapasitas kipas tambahan untuk ekstraksi panas. Dengan pendinginan yang ditingkatkan ini, sel dapat memroses secara berkelanjutan pada 440°C.
Menggunakan volume besar udara terkompresi suhu ruang sebagai metode pendinginan, pendinginan muka alat cepat di dekat ujung atas rentang suhu tetapi melambat secara signifikan saat mencapai 60°C (140°F). Tijdens pemanasan ke suhu termoplastik (>350°C), suhu muka alat naik dengan laju rata-rata 41°C/menit (74°F/menit). Tijdens pendinginan siklus yang sama, laju pendinginan rata-rata puncak adalah 36°C/menit (65°F/menit). Menggunakan udara terkompresi untuk pendinginan memberikan rampe pendinginan yang lebih berkelanjutan dan dikombinasikan dengan manajemen termal aktif (yaitu, pemanasan saat diperlukan), suhu cukup linear selama pendinginan.
Pembentukan Stempel Prepreg TS Isothermal
Uji bagian pertama menggunakan sel kerja PtFS adalah untuk panel tutup akses berbenang TS-RAPM-001 yang dibuat dengan pencetakan kompresi prepreg termo-set (stempel). Alat untuk bagian ini menempati 112 dari 180 saluran dalam sel kerja PtFS RAPM. Ini mencakup 56 saluran pada muka alat atas dan 56 saluran pada muka alat bawah. Bagian sebenarnya, however, tidak menutupi seluruh alat tersebut—tetapi hanya menutupi 30 dari 56 saluran tersebut untuk setiap muka alat, atas dan bawah. Gambar di bawah menunjukkan penempatan 78 termokopel (TC) yang digunakan untuk bagian RAPM-001—39 untuk muka atas dan 39 untuk muka bawah dengan penempatan yang sama untuk keduanya. Jumlah TC terdiri dari satu per sel (saluran pemanas) ditambah TC tambahan di zona panas dan dingin yang diidentifikasi dalam analisis termal CFD.
Muka alat kosong diuji untuk keseragaman suhu dan uji kemudian diulang setelah menyematkan termokopel di tengah-tengah laminat serat karbon/epoksi 16 lapis. Setelah material komposit ditambahkan, distribusi suhu muka alat menjadi lebih rapat karena komposit bertindak sebagai jalur transfer panas. Selain itu, keseragaman suhu dalam laminat komposit lebih rapat dari pembacaan muka alat. TC tunggal dalam Run 1 (lihat gambar di bawah, atas diagram di kanan) yang berosilasi di atas rentang suhu yang diinginkan berada di dekat tepi bagian dan diduga disebabkan oleh fluktuasi suhu sel tetangga di luar garis potong bagian.
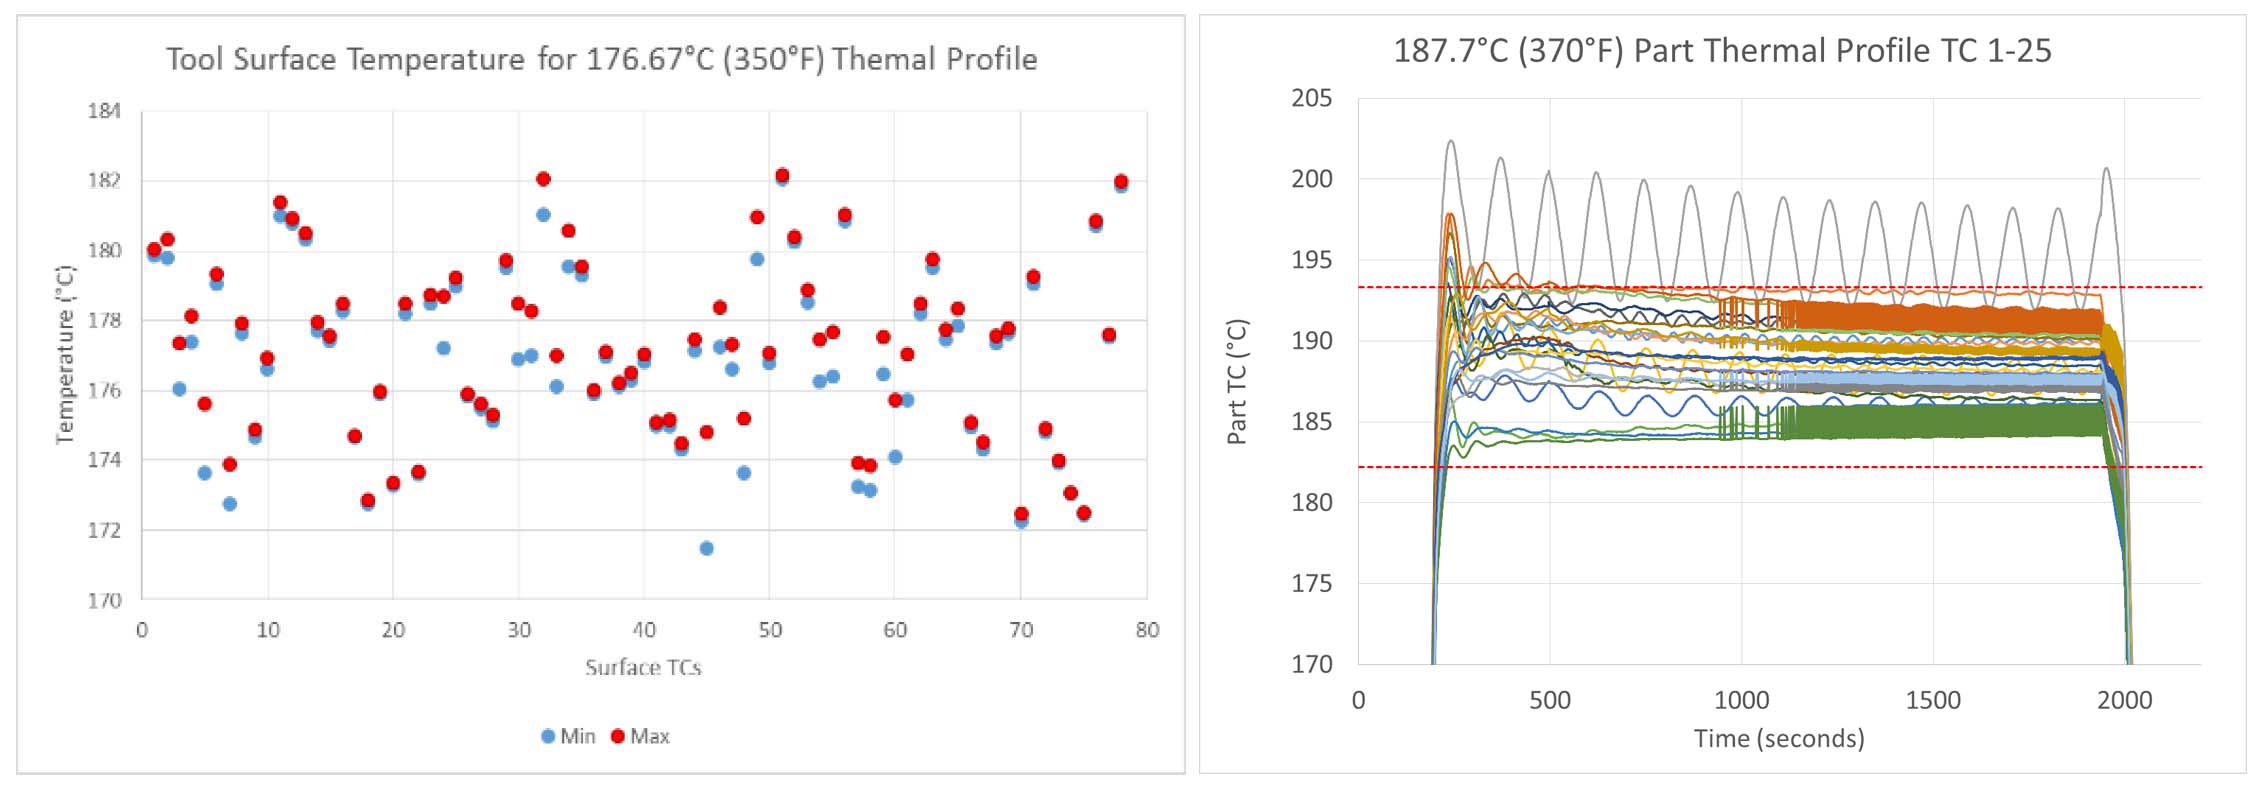
Pencetakan kompresi isothermal pemrosesan memegang alat pada 176,7°C (350°F) dalam toleransi ±5,5°C (±10°F). Untuk TS-RAPM-001, urutan berikut diikuti:
- Sistem memanaskan ke 187,7°C dalam sekitar 8 menit
- Blank komposit dimuat ke dalam alat panas
- Alat ditutup pada 12:09 (contoh)
- 30 menit waktu pada alat untuk menggel komposit
- Tahap tekanan pertama: pemanasan awal cepat blank sambil meminimalkan peras resin
- Tahap tekanan kedua: rampe ke 300 psi untuk memastikan konsolidasi yang baik dan mencegah pertumbuhan void
- Hapus komposit "green" dari alat panas untuk post-cure
Proses ini berhasil menghasilkan bagian berkualitas tinggi dan menunjukkan waktu siklus lebih rendah daripada proses komposit saat ini. Suhu proses yang lebih tinggi dapat menggel komposit lebih cepat tetapi mungkin juga menyebabkan degradasi material dan risiko exotherm. Ini menjadi kekhawatiran karena alat PtFS tidak menggunakan massa termal besar tradisional untuk menyerap exotherm melainkan bergantung pada pendinginan aktif di sisi belakang alat massa termal rendah untuk mendissipasi exotherm.
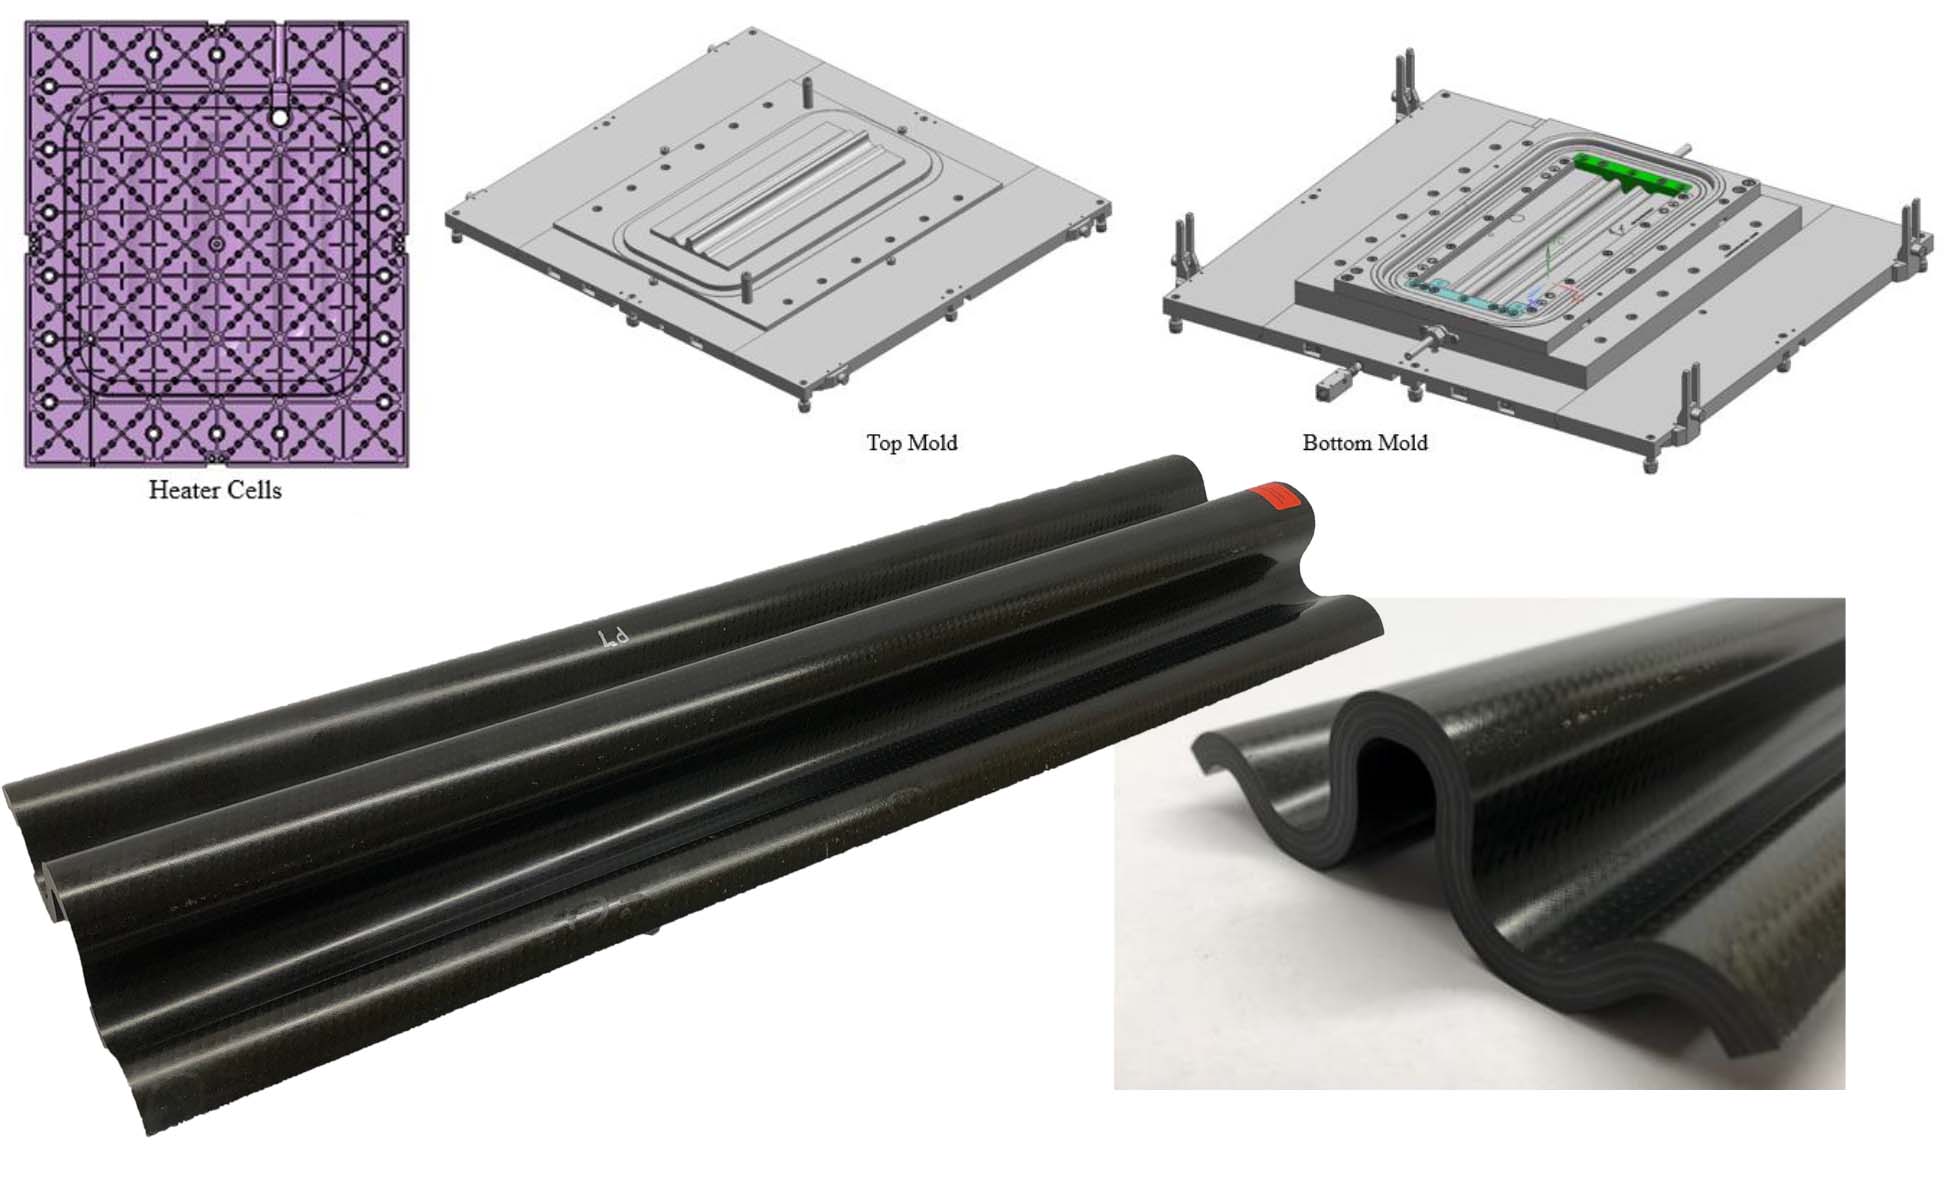
Sel PtFS juga digunakan untuk membuat bagian tantangan "wave" TS-RAPM-012. Menggunakan uji pengembangan sebelumnya, ditentukan untuk menyembuhkan bagian ini dengan siklus isothermal 30 menit pada 177°C diikuti oleh post-cure 2 jam pada suhu yang sama. Perbedaan dari uji sebelumnya, however, meliputi geometri yang lebih agresif dan tata letak quasi-isotropis menggunakan epoksi CYCOM 5320-1—standar untuk bagian aerospace luar autoklaf—dikombinasikan dengan lapisan serat karbon satin 8-harness dan serikat satu arah serta lapisan luar kain serat kaca gaya 108 di satu sisi. Pengontrol PtFS RAPM diprogram untuk memberikan jumlah tekanan minimal pada laminat hingga viskositas yang tepat tercapai. Setelah langkah awal ini, tekanan akhir diterapkan untuk menyelesaikan penyembuhan. Satu uji dilakukan post-cure dalam oven, sementara sisanya dilakukan post-cure dalam fitting klem PtFS untuk mengurangi waktu antar uji. Beberapa bagian berkualitas tinggi diproduksi.
Siklus Suhu Dinamis untuk Infusi Resin
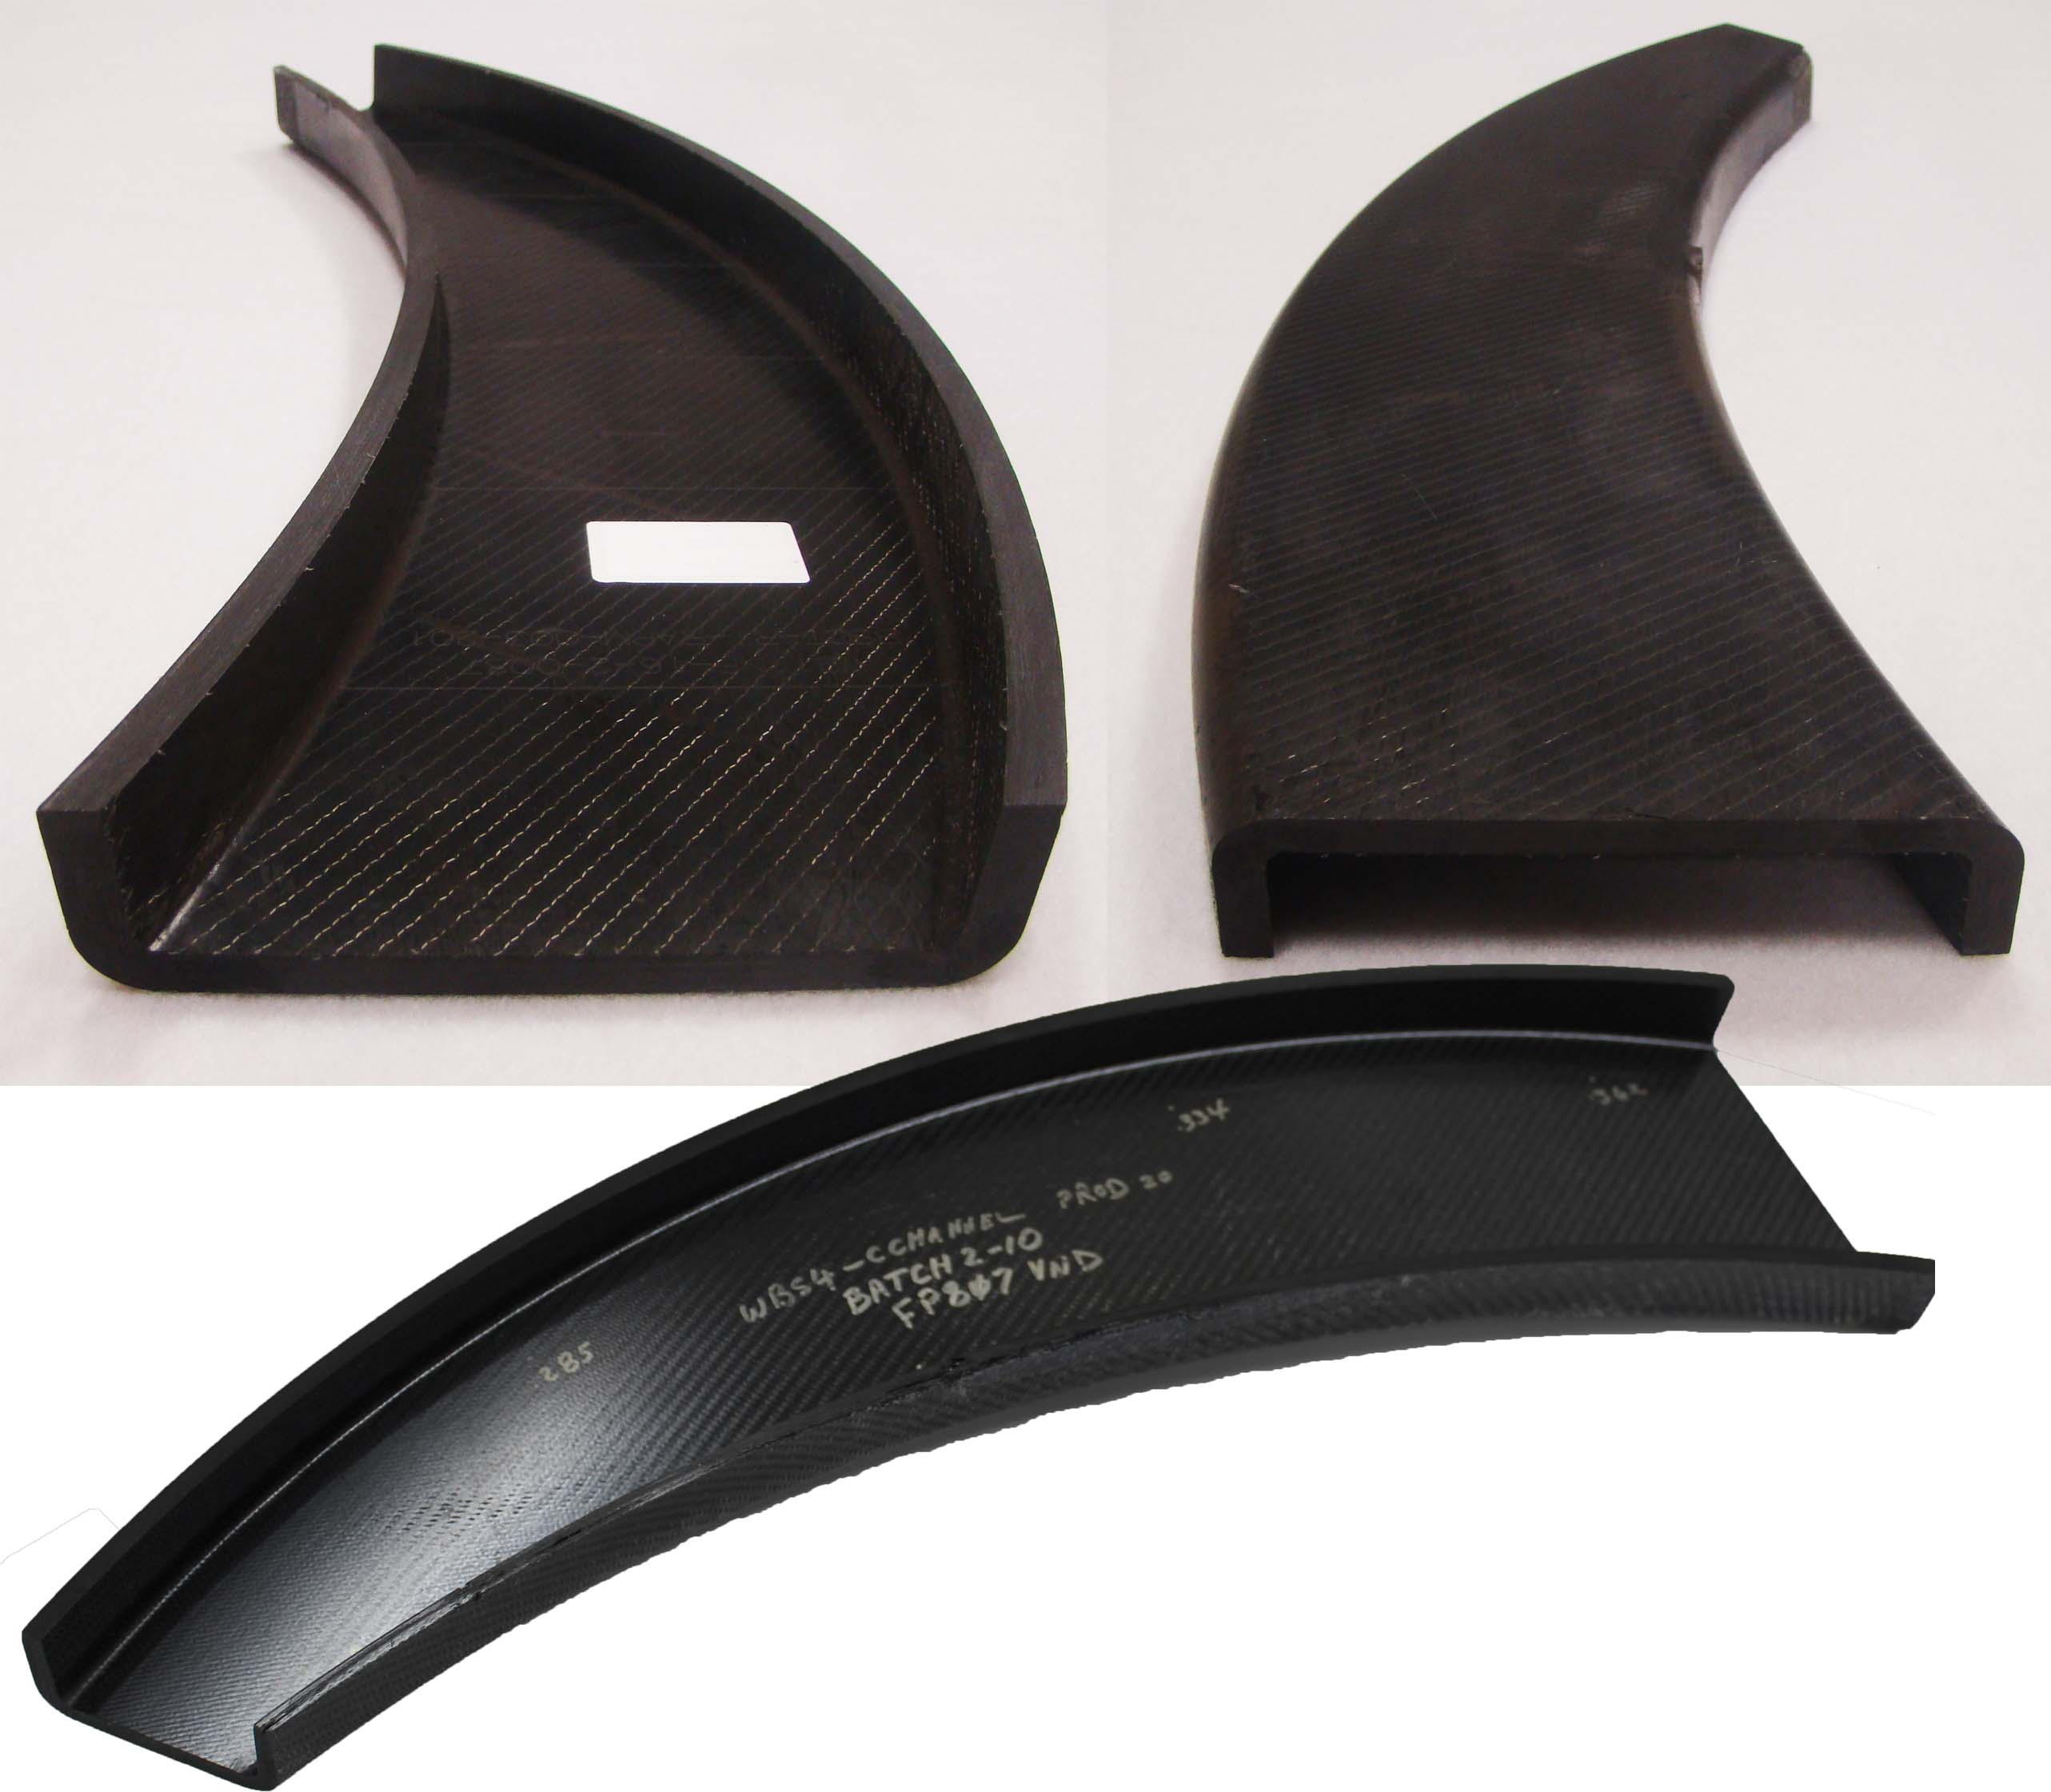
Uji bagian infusi resin menggunakan sel kerja PtFS dimulai dengan bagian saluran C lengkung RI-RAPM-003. Tiga sistem epoksi berbeda awalnya diuji:
- Solvay CYCOM 823, diinfusi pada 80°C dan kemudian dinaikkan ke diam pada 125°C
- Huntsman FAF2 (sistem penyembuhan cepat) diinfusi pada 100°C dengan diam 150°C
- Applied Poleramic (sekarang diakuisisi oleh Kaneka) API DD3-84 (sistem penyembuhan cepat juga) diinfusi pada 60°C dengan suhu diam 160°C.
Preform kain non-crimp diinfusi, dinaikkan pada 2°C/menit ke suhu diam yang ditentukan dan kemudian dipegang selama 60 menit sebelum pendinginan. Untuk resin penyembuhan cepat, seiring berjalannya reaksi exothermic, PtFS secara otomatis memberikan pendinginan aktif pada wilayah alat tertentu untuk mempertahankan suhu bagian yang ditentukan.
Peralatan PtFS juga mampu memberikan kontrol posisi untuk mendukung metode infusi jarak untuk bagian RI-RAPM-003. Dalam metode ini, alat ditutup hingga ketinggian awal getaran vakum, memungkinkan alat tetap terbuka 1,3 milimeter selama infusi. Setelah infusi selesai, alat kemudian ditutup sisa jarak untuk mendorong resin ke dalam preform dalam arah z. Bagian berhasil dibuat menggunakan proses ini.
Kontrol Suhu Dinamis untuk Pembentukan Stempel Termoplastik
Peralatan PtFS juga digunakan untuk membuat saluran C lengkung RAPM-003 dalam komposit termoplastik. Secara spesifik, digunakan untuk mengonsolidasikan preform kompleks, yang menurun dari 32 menjadi 24 lapisan sepanjang bagian, menjadi blank datar dengan penampang runcing. Blank yang dikonsolidasikan kemudian dikirim ke ATC Manufacturing (Post Falls, Idaho, AS) yang mencetak bagian akhir dengan flange vertikal.
Material yang dikonsolidasikan untuk saluran C lengkung TP-RAPM-003 adalah kain twill serat karbon 2x2 yang dilapis bubuk dengan polyetheretherketone (PEEK). Sel kerja PtFS digunakan untuk membentuk superplastik kantung udara magnesium AZ31 di atas muatan termoplastik, memanaskan kantung udara dan muatan ke suhu proses PEEK 400°C dalam sekitar 55 menit.
Pada suhu pembentukan ini, gas argon diterapkan ke kantung udara, yang memberikan tekanan konsolidasi pada material komposit termoplastik. Sel kemudian memendam kantung udara dan muatan di bawah suhu kristalisasi PEEK dalam 30 menit, untuk waktu siklus total 3 jam.
Slide 11 di atas menunjukkan perkembangan tekanan yang diterapkan selama pembentukan superplastik kantung udara dan konsolidasi termoplastik—menaik dari 20 psi ke 140 psi setelah kantung udara mencapai suhu pembentukan superplastik, yang dipelihara selama pendinginan. Preform berhasil dikonsolidasikan dan dikirim ke ATC Manufacturing di mana bagian dicetak untuk geometri yang sangat menantang ini.
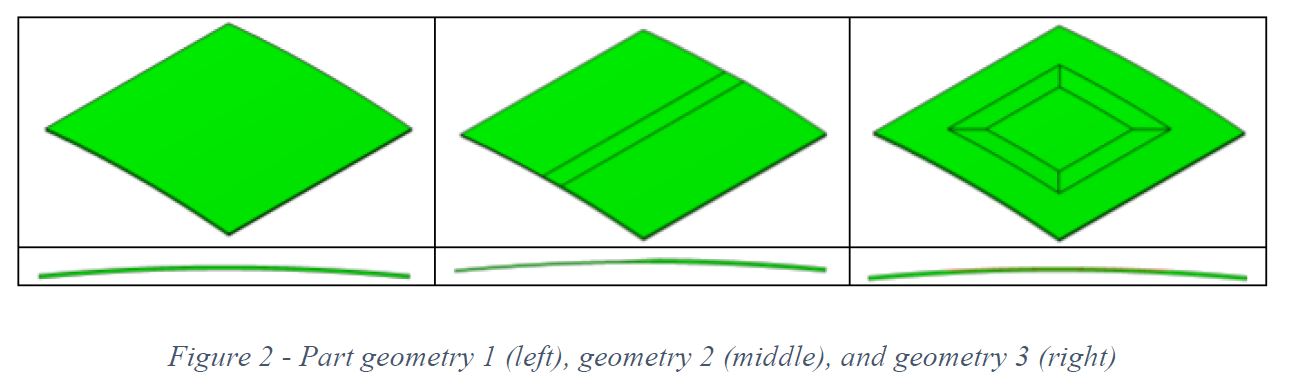
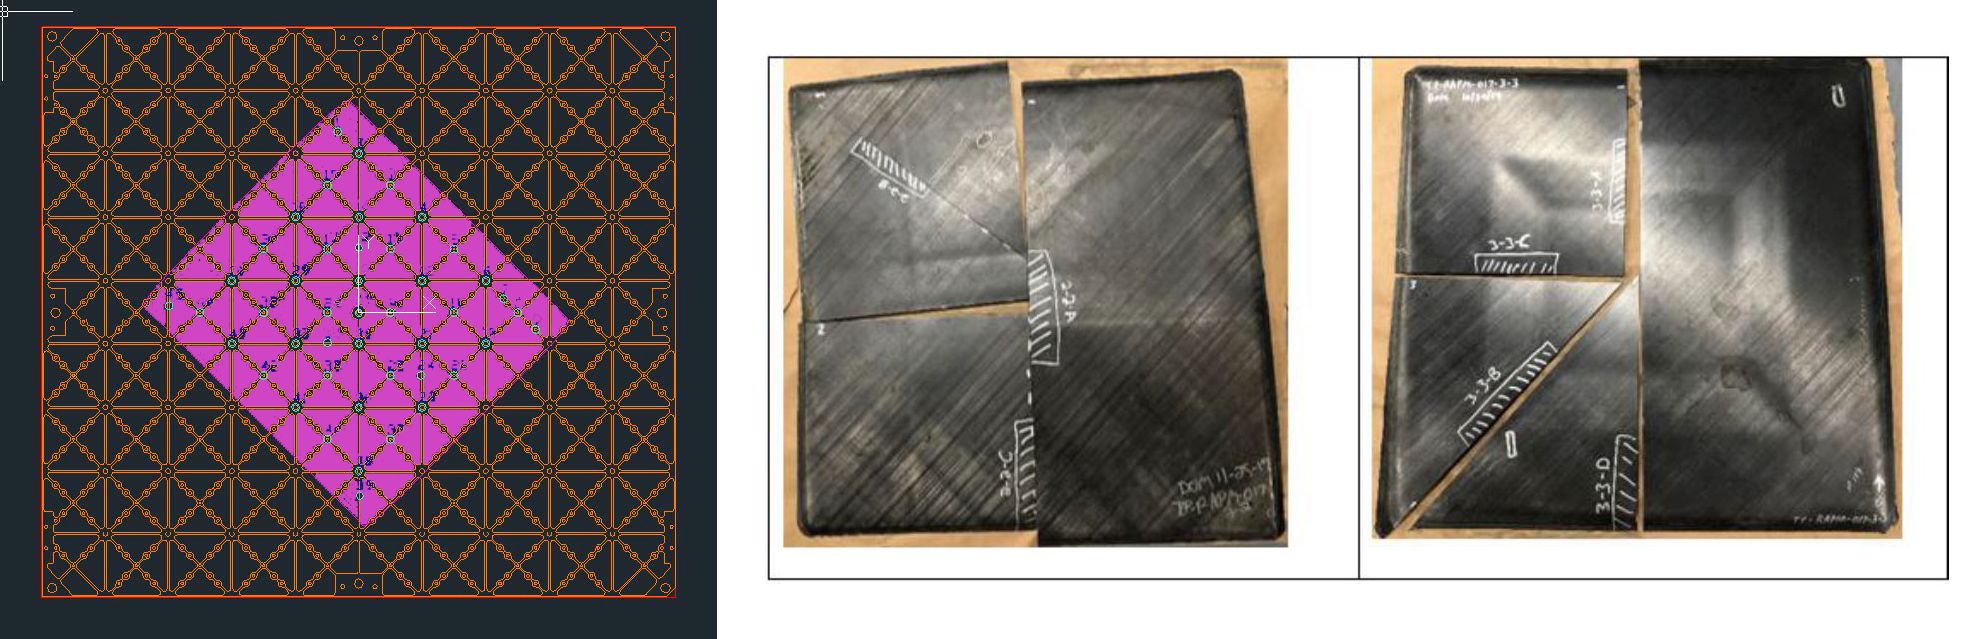
Sel PtFS juga digunakan untuk pencetakan stempel blank-ke-bagian satu langkah panel TP-RAPM-017 yang dibuat dari tata letak seimbang dan simetris tape serat karbon/polyetherketoneketone (PEKK) serikat satu arah (UD) dalam studi tentang bagaimana berbagai opsi dan fitur bagian mempengaruhi pembentukan kantung udara. Panel TP-RAPM-017 berukuran 40,6 kali 40,6 sentimeter dengan kontur halus mencapai ketinggian 1,3 sentimeter. Tiga geometri bagian yang berbeda dievaluasi—datar (tanpa pengurangan lapisan), pengurangan lapisan satu arah dan bingkai gambar—dengan 32 lapisan di daerah tebal, 16 lapisan di daerah tipis dan rasio pengurangan lapisan 20:1 di antaranya. Waktu siklus bagian adalah 1,5 jam untuk semua geometri.
Muka alat dipesan dari Invar 42 untuk paling cocok dengan ekspansi termal tape komposit termoplastik UD. Kit lapisan tape UD dipotong dan dikumpulkan, dijalin secara ultrasonik dan ditempatkan ke dalam alat penyembuhan, di mana dipanaskan ke 385 ± 15°C. Berbagai siklus tekanan diuji, dan bagian kemudian didinginkan di bawah 220°C, setelah itu tekanan dilepaskan dan bagian dikeluarkan dari cetakan.
Satu contoh siklus tekanan untuk geometri 1 adalah 20 psi pada suhu ruang, naik ke 140 psi setelah termokopel tertunda mencapai suhu leleh 310°C dan kemudian pendingin pada 10°C/menit di bawah tekanan hingga termokopel bagian mengukur di bawah 220°C. Tekanan awal 20 psi, 30 psi, 50 psi dan 70 psi diuji. Rampe tekanan juga bervariasi dari 10 psi per menit hingga 10 psi per 15 detik, hingga tekanan maksimum 140 psi.
Hasil yang layak diperhatikan adalah semua panel menunjukkan hasil pemindaian C-scan yang buruk di tempat lapisan dijalin secara ultrasonik. Oleh karena itu, untuk hasil terbaik, tali-sol seperti itu harus terletak di luar garis potong bersih bagian. Bagian yang dapat diterima diproduksi tetapi beberapa bagian menunjukkan konsolidasi yang buruk di tepi lapisan. Ini diatasi dengan meningkatkan tekanan kompak awal ke 30 psi sebelum pemanasan. Namun, peningkatan tekanan ini menyebabkan beberapa kekasaran permukaan/finishing mulus pada sisi kantung udara bagian. Juga, beberapa panel geometri 2 yang dibuat menggunakan tekanan kompak awal 50 dan 70 psi menunjukkan kerut di tengah bagian. Dipercaya tekanan yang lebih tinggi ini mungkin mencegah lapisan menggeser satu sama lain selama pemrosesan, sehingga menangkap kerut dalam bagian.
Variasi lain yang dicoba adalah mengganti gas argon dengan gas nitrogen yang lebih murah untuk menekan kantung udara, tetapi ini juga mengurangi kualitas bagian, termasuk kekasaran permukaan/finishing mulus yang menyebabkan tingkat attenuasi yang lebih tinggi dalam hasil pemindaian C-scan, meskipun tidak ada porositas yang ditemukan dalam penampang lintang.
Keuntungan dan Kerugian PtFS dalam RAPM
Sel kerja PtFS memang menunjukkan pemanasan cepat (<10 menit untuk penyembuhan epoksi pada sekitar 180°C). Ketika digabungkan dengan pergantian alat otomatis, ini dapat mengaktifkan pergantian bagian cepat dan mengurangi biaya bagian komposit untuk pendekatan produksi pendek. PtFS juga cocok untuk jalur dinamis suhu tinggi (berlawanan dengan siklus bagian isothermal).
Kemampuan sel PtFS Boeing St. Louis ditingkatkan secara signifikan selama program RAPM, berkat peningkatan perangkat lunak untuk keseragaman termal yang lebih baik dan kontrol fitting klem, kemampuan pendingin yang ditingkatkan dan kontrol termokopel, serta sistem kontrol tekanan pressclave otomatis. Peningkatan kemampuan lebih lanjut mungkin mungkin dari penggunaan sejumlah besar data yang dihasilkan dan dicatat oleh sistem setiap detik, termasuk titik set setiap saluran pemanas, tuas daya pemanas, tingkat udara terkompresi, dll. Penerapan pembelajaran mesin pada data ini dapat menghasilkan peningkatan kualitas bagian dan proses. Peningkatan perangkat lunak lebih lanjut juga dapat memungkinkan data ini mengidentifikasi anomali pemrosesan seperti energi yang berlebihan yang diperlukan dan responsivitas yang rendah dari lokasi alat tertentu.
"PtFS menyediakan banyak kustomisasi seperti yang namanya implikasikan: Production to Functional Specification," kata Hahn, "tetapi kustomisasi itu dapat membutuhkan investasi waktu untuk mendirikan dan 'menyesuaikan' sistem untuk konfigurasi alat/bagian baru." Sebagian besar desain muka alat logam yang dipesan untuk RAPM diproduksi oleh Surface Generation di Inggris. Namun, Boeing dan Surface Generation telah "melatih" seorang desainer alat di AS dan seorang produsen alat di AS untuk menunjukkan bahwa desain muka cetakan dapat dilakukan di AS oleh sumber selain Surface Generation. Alat muka cetakan tersebut, CMD-TP-RAPM-008-503, telah digunakan dengan sukses untuk membuat panel akses serkat pendek TP-RAPM-008-203.
Sementara beberapa bentuk kontrol suhu dalam alat dan/atau bagian membantu dalam semua pencetakan bagian komposit," menjelaskan Hahn, "yang sebenarnya diperlukan adalah kontrol suhu pada area dan waktu kritis, dan ini bervariasi per bagian dan proses. Oleh karena itu, memahami kontrol suhu yang sebenarnya diperlukan untuk membentuk bagian tertentu adalah kunci. 180 zona dalam PtFS membantu, tetapi juga mahal karena setiap satu memerlukan saluran yang dipesan dalam alat. Jika bagian hanya memerlukan zona luar dan dalam atau zona tertentu di sepanjang geometri titik pemicu, maka solusi yang berbeda mungkin lebih terjangkau. Ini, however, membuka perdebatan tentang pendekatan terbaik untuk mengembangkan sel manufaktur bagian komposit yang fleksibel di berbagai jenis proses dan bagian."
Boeing dan DARPA akan terus menambahkan informasi ke perdebatan ini saat mereka menyelesaikan program RAPM pada tahun 2020 dan menerbitkan hasil lebih lanjut.



