Prepreg Lanjutan untuk Pencetakan Kompresi Cepat dalam RAPM
Prepreg serat karbon/epoksi telah menjadi bahan dasar komposit aerospace selama bertahun-tahun karena memberikan properti mekanik tinggi dan kandungan resin/serat yang tepat, serta kemudahan penanganan untuk tata letak dan penyembuhan autoklaf. Namun, seiring produsen pesawat dan mobilitas udara perkotaan (UAM) mengeksplorasi tarif produksi yang lebih tinggi dan biaya lebih rendah, pencetakan kompresi menarik, memotong waktu siklus dan meningkatkan efisiensi dibandingkan autoklaf. Dalam bentuk paling sederhana, pencetakan kompresi mencakup pemanasan bahan cetakan, menempatkannya ke dalam rongga cetakan terbuka dan mengonsolidasikan dengan tekanan hidraulik pada suhu, di mana material termo-set cair dikonversi menjadi padat. Bagian yang disembuhkan kemudian dikeluarkan untuk langkah pemotongan dan finishing yang diperlukan.
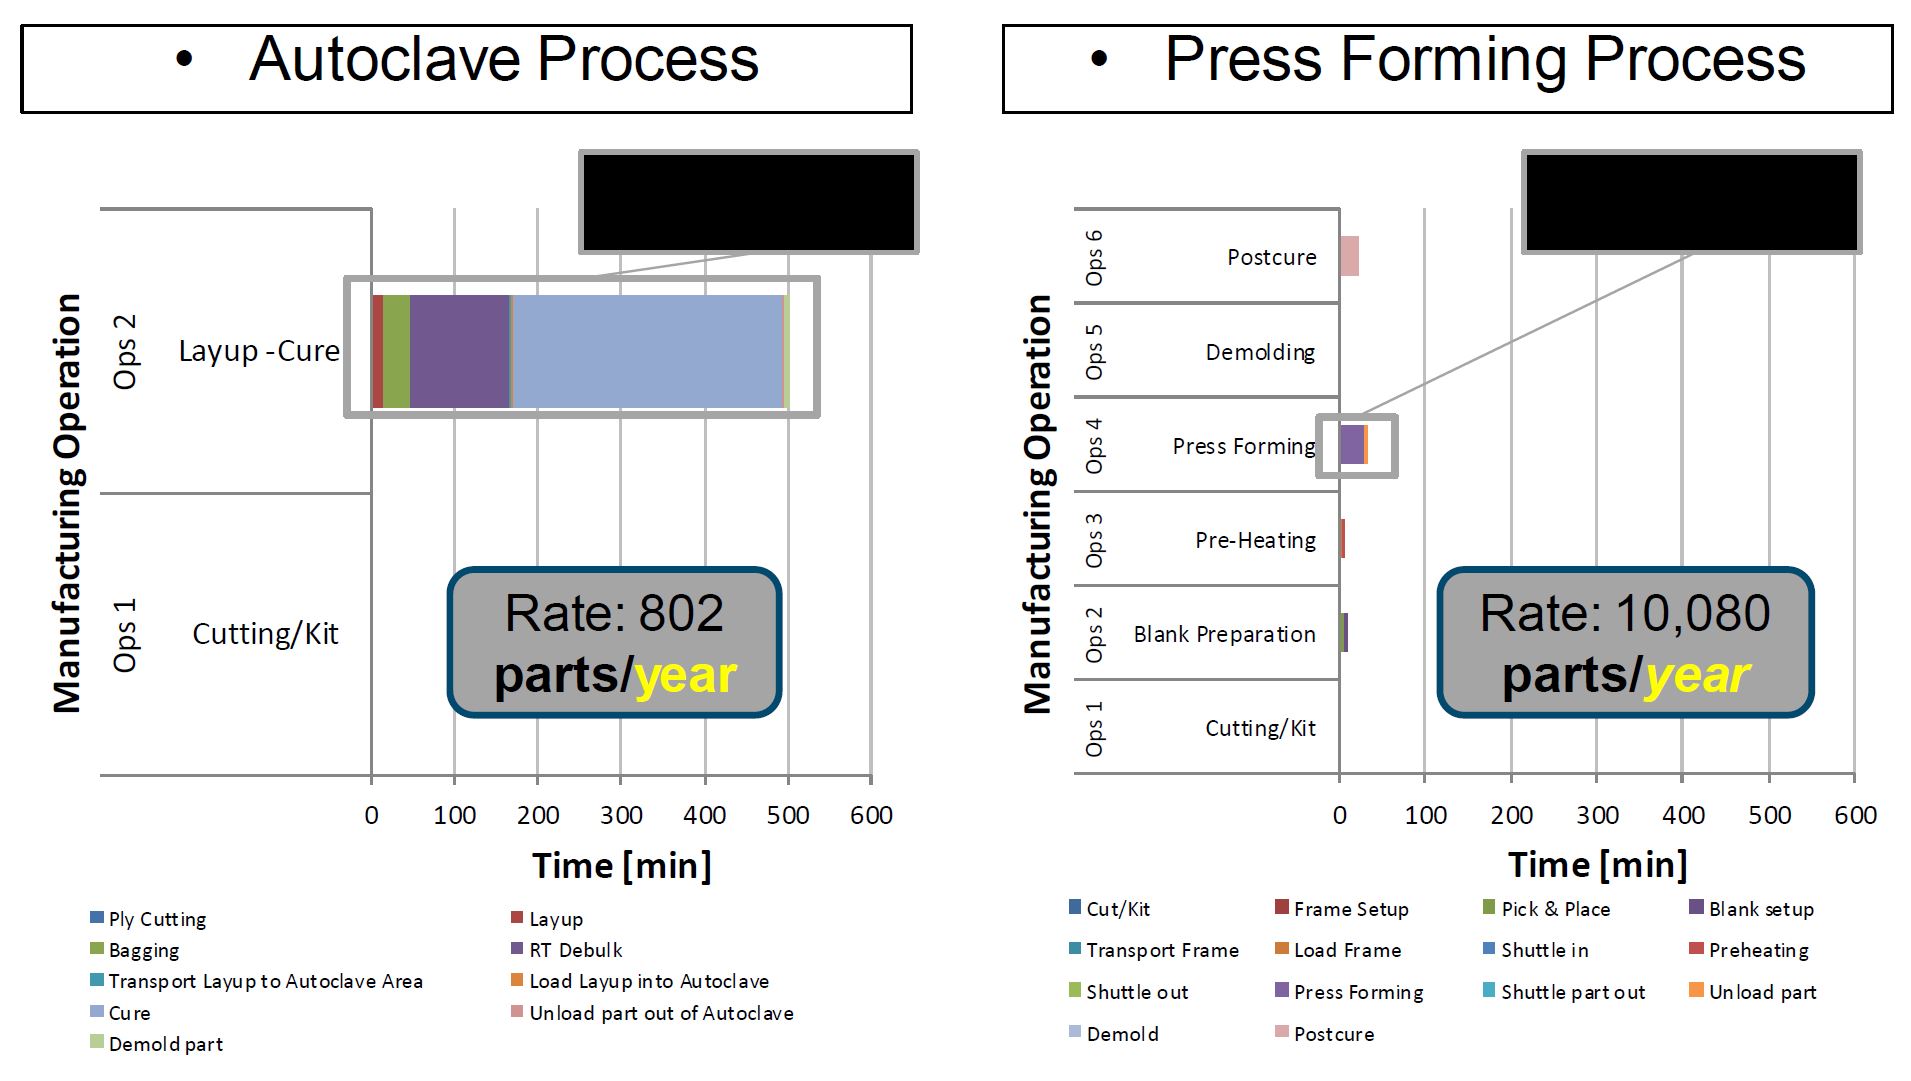
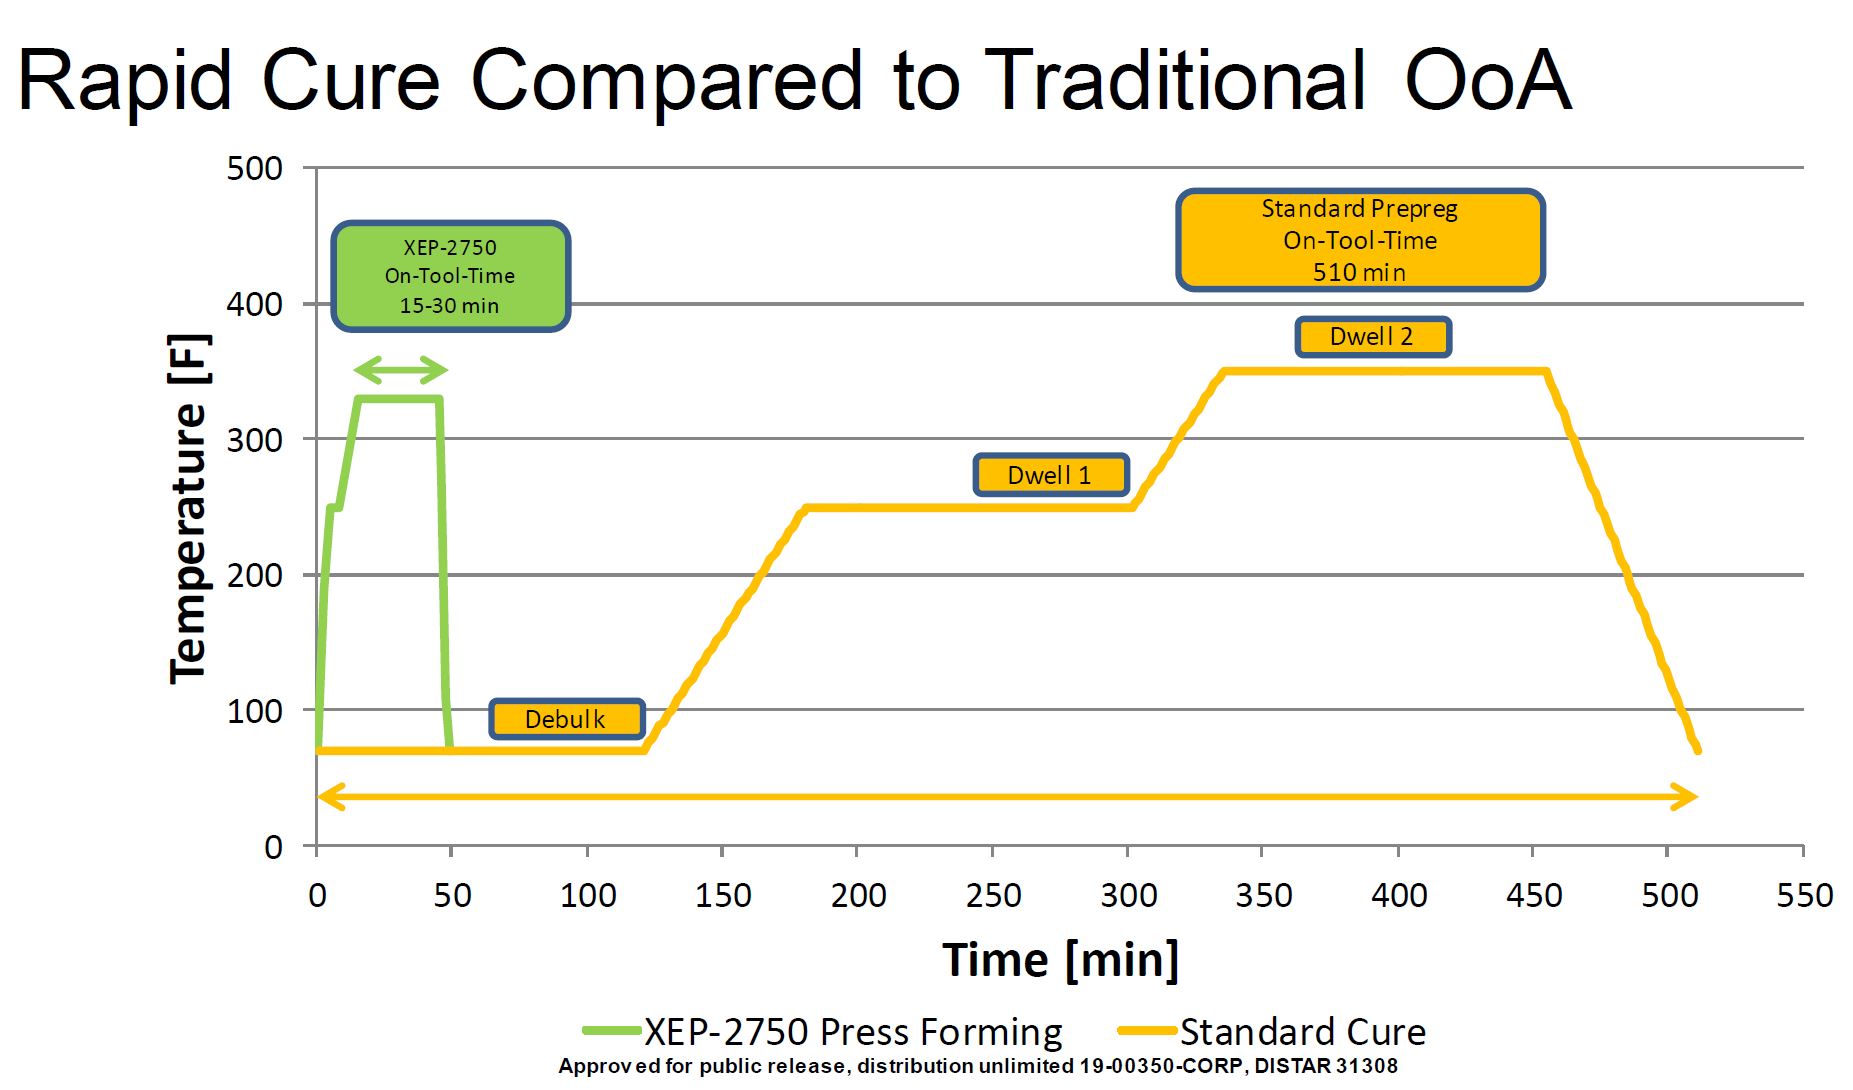
Menggabungkan pencetakan pres dan prepreg tidak hanya menghasilkan proses efisien, tarif tinggi dengan performa dan penanganan yang mudah dari prepreg, tetapi juga menghindari beberapa dinamika proses kompleks dari pengisi penguat kering dengan resin cair selama proses seperti infusi resin dan resin transfer molding (RTM). Untuk struktur aerokit kecil khususnya, pencetakan pres prepreg menawarkan potensi waktu takt <30 menit sambil tetap mencapai bagian geometri kompleks berkualitas tinggi.
Solvay Composite Materials (Alpharetta, Georgia, AS) adalah mitra kunci dalam program RApid high-Performance Manufacturing (RAPM) yang dipimpin oleh The Boeing Co. (Chicago, Illinois, AS). RAPM adalah bagian "pembentukan" dari program Tailorable Feedstock and Forming (TFF) yang diluncurkan oleh Defense Advanced Research Projects Agency (DARPA, Arlington, Virginia, AS) pada tahun 2015. Tujuannya adalah untuk memungkinkan manufaktur cepat, biaya rendah dan cepat tanggap bagi bagian komposit kecil berbentuk kompleks dan meningkatkan kemampuan komposit untuk bersaing dengan aluminium yang dipesan dalam aplikasi pertahanan.
Suplier lama Boeing untuk aplikasi pertahanan, Solvay juga telah menjadi pemimpin dalam solusi baru untuk komersial aerospace, seperti prepreg epoksi luar autoklaf (OOA) CYCOM 5320-1, dan untuk otomotif juga, seperti prepreg hybrid vinyl SolvaLite 730 dengan waktu takt 1 menit.
RAPM adalah kesempatan yang sempurna bagi Solvay untuk menguji dan menyempurnakan sistem eksperimental XEP-2750, yang kini dikomselkan sebagai CYCOM EP2750, yang dikembangkan untuk menjembatani produksi komposit aerospace dan otomotif. Blog ini—sidebar online untuk fitur Mei 2020 "Revolutionizing the composites cost paradigm, Part 2: Forming"—meninjau pengembangan itu serta proses pencetakan kompresi yang digunakan dan apa yang ditawarkan CYCOM EP2750 kepada produsen komposit aerospace dan otomotif.
Referensi untuk blog ini meliputi:
- "Spring Frame Press Fabrication of Aerospace Production Components" oleh Timothy J. Luchini1, Alejandro J. Rodriguez2, Scott A. Rogers2, Aurele Bras3, Adam Whysall3, Richard Russell3, Scott Lucas2, Gail L. Hahn1. SAMPE Conference Proceedings. Charlotte, NC, 20-23 Mei 2019.
- "Challenges of Aerospace Structural Part Geometries for High-Rate Compression Molding" oleh Aurele Bras1, Alejandro J. Rodriguez2, Richard Russell1, Timothy J. Luchini3, Travis Adams3, Adam Whysall1, Scott A. Rogers2, Scott Lucas2, Gail L. Hahn3. Society for the Advancement of Material and Process Engineering – North America. SAMPE Conference Proceedings. Seattle, WA, 4-7 Mei 2020.
- "Rapid High Performance Molding of Structural xEP-2750 Prepreg for Compression Molding" oleh Timothy J. Luchini1, Alejandro J. Rodriguez2, Scott A. Rogers2, Aurele Bras2, Adam Whysall2, Richard Russell2, Scott Lucas2, Gail L. Hahn1. SAMPE 2019.
1The Boeing Company, Saint Louis, MO 63134, 2Solvay Composite Materials, Anaheim, California, AS dan 3Solvay Composite Materials, Heanor, Inggris.
- Webinar CompositesWorld: "Automotive Processes for High-rate Aerospace Composites Manufacturing" oleh Alejandro Rodriguez, Solvay Composite Materials, Anaheim, California, AS.
Target Bahan dan Proses
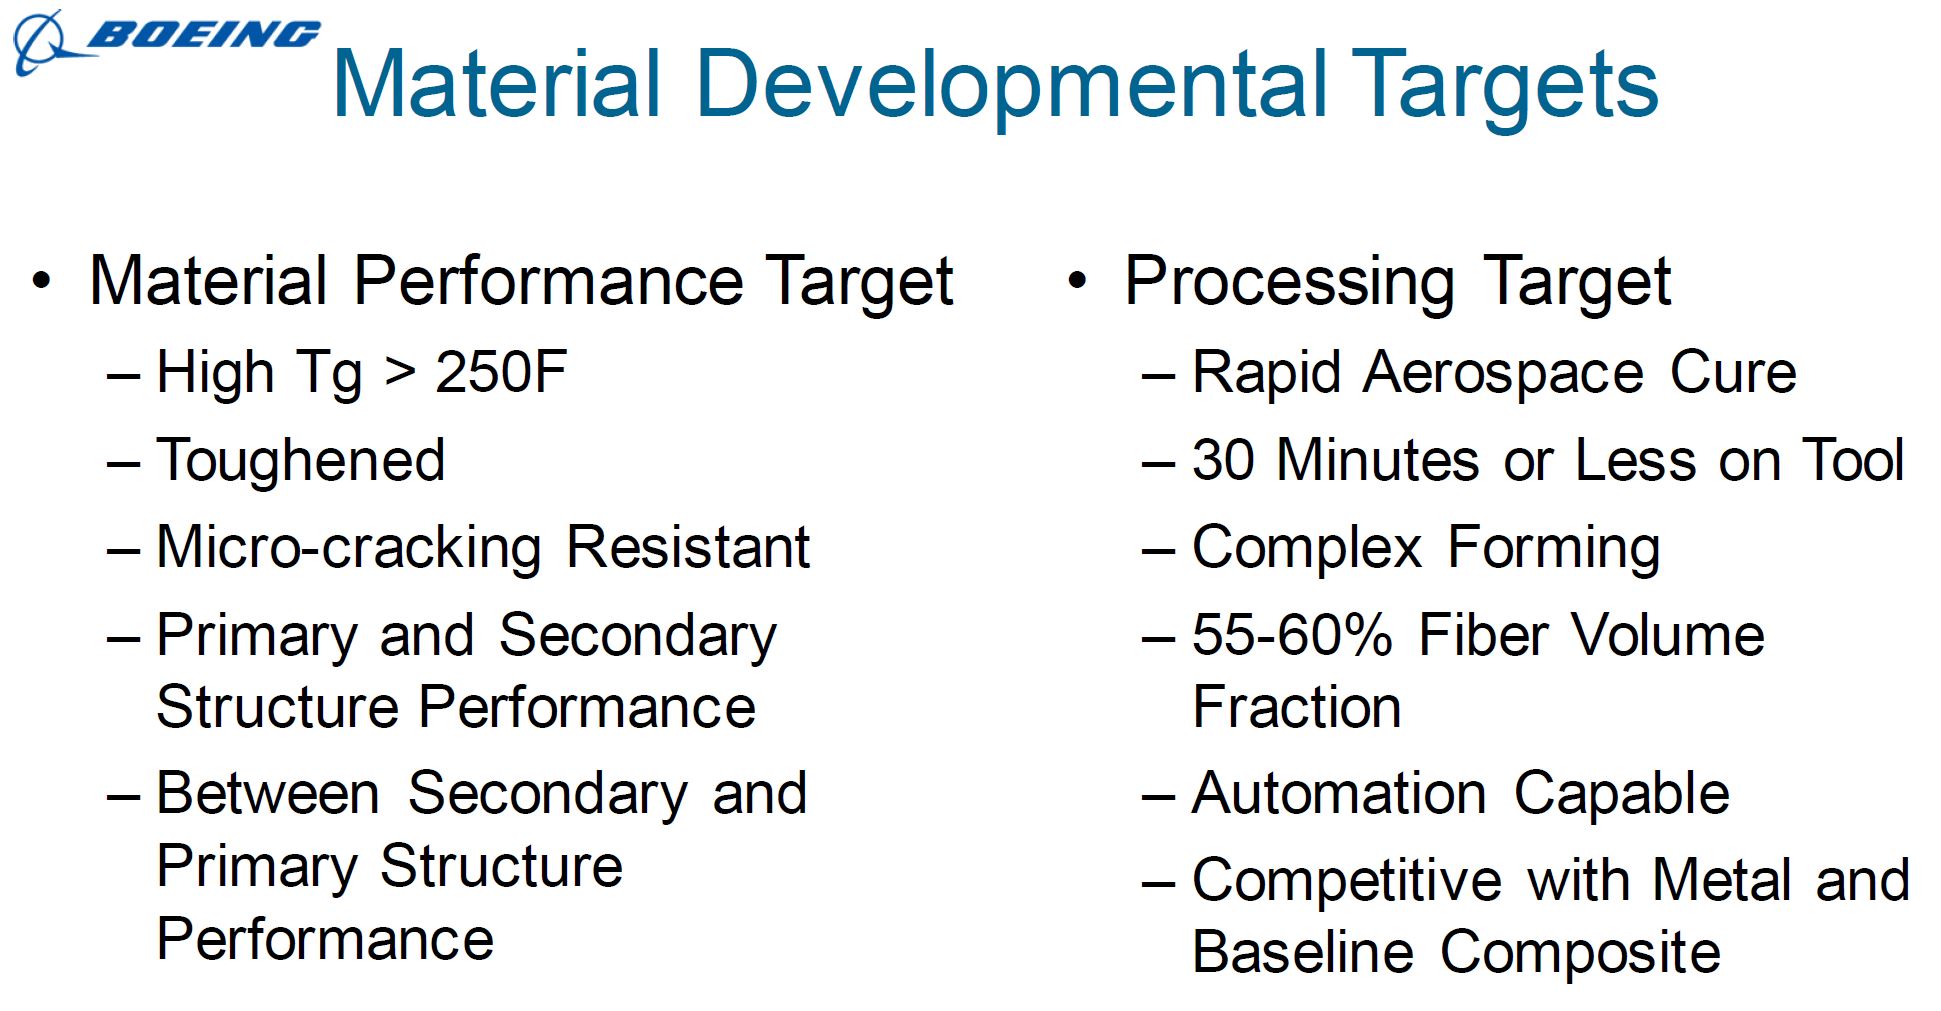
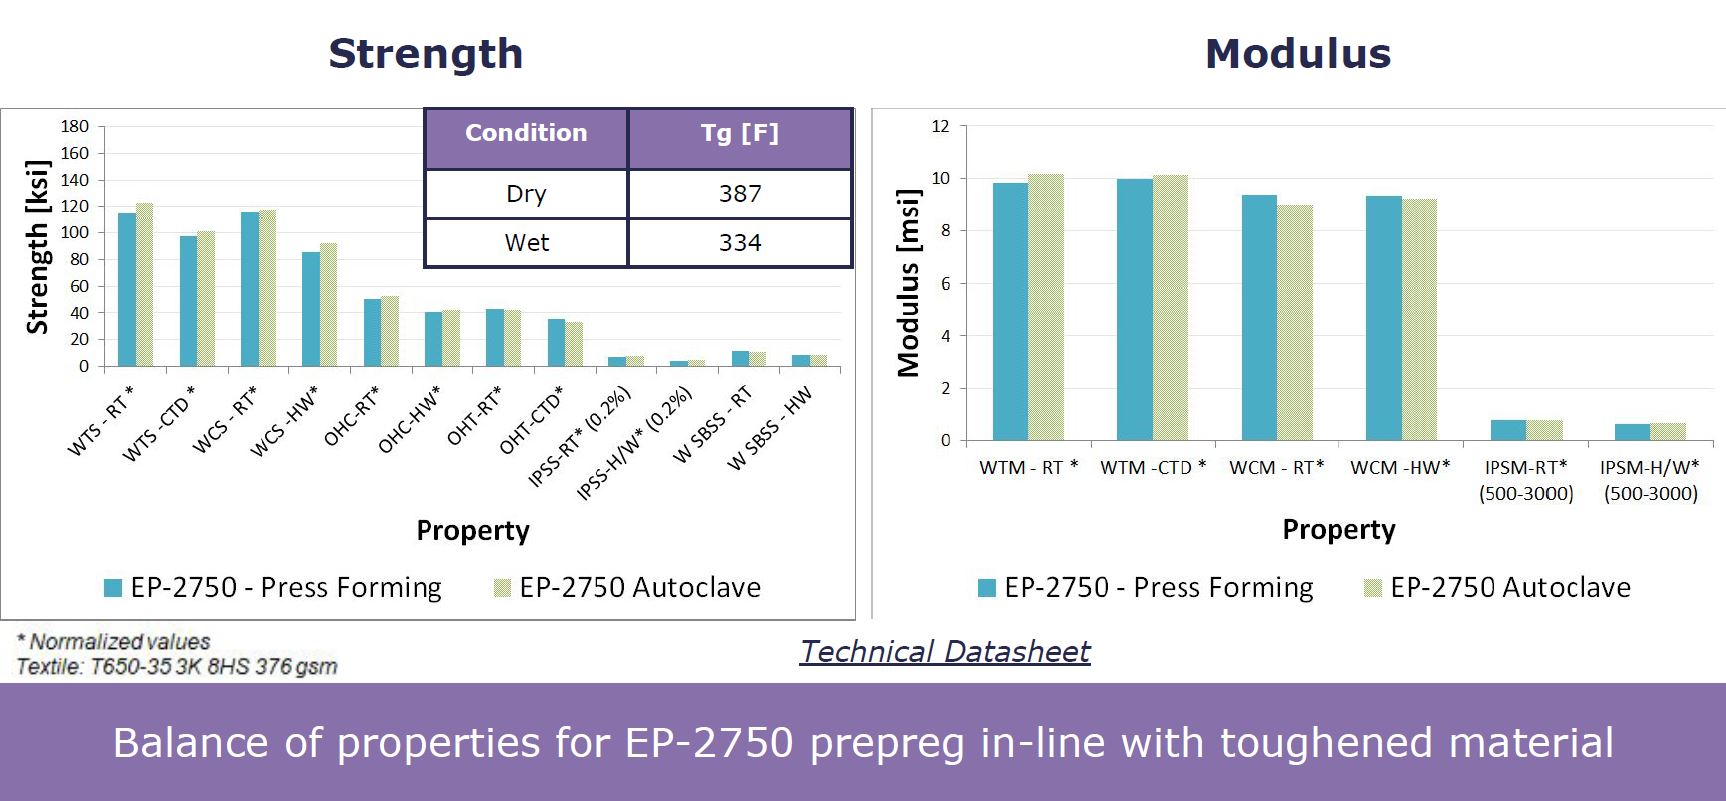
CYCOM EP2750 dikembangkan untuk memenuhi target performa yang ditetapkan Boeing untuk epoksi aerospace yang tahan retakan, menampilkan keseimbangan suhu transisi kaca (Tg) hingga 350°F, properti notch yang baik—misalnya, open hole compression (OHC) dan open hole tension (OHT)—dan resistensi pelarut. Kelas prepreg baru ini berlaku untuk struktur aerokit primer dan sekunder dan kompatibel dengan berbagai penguat (misalnya, serat karbon dan kaca).
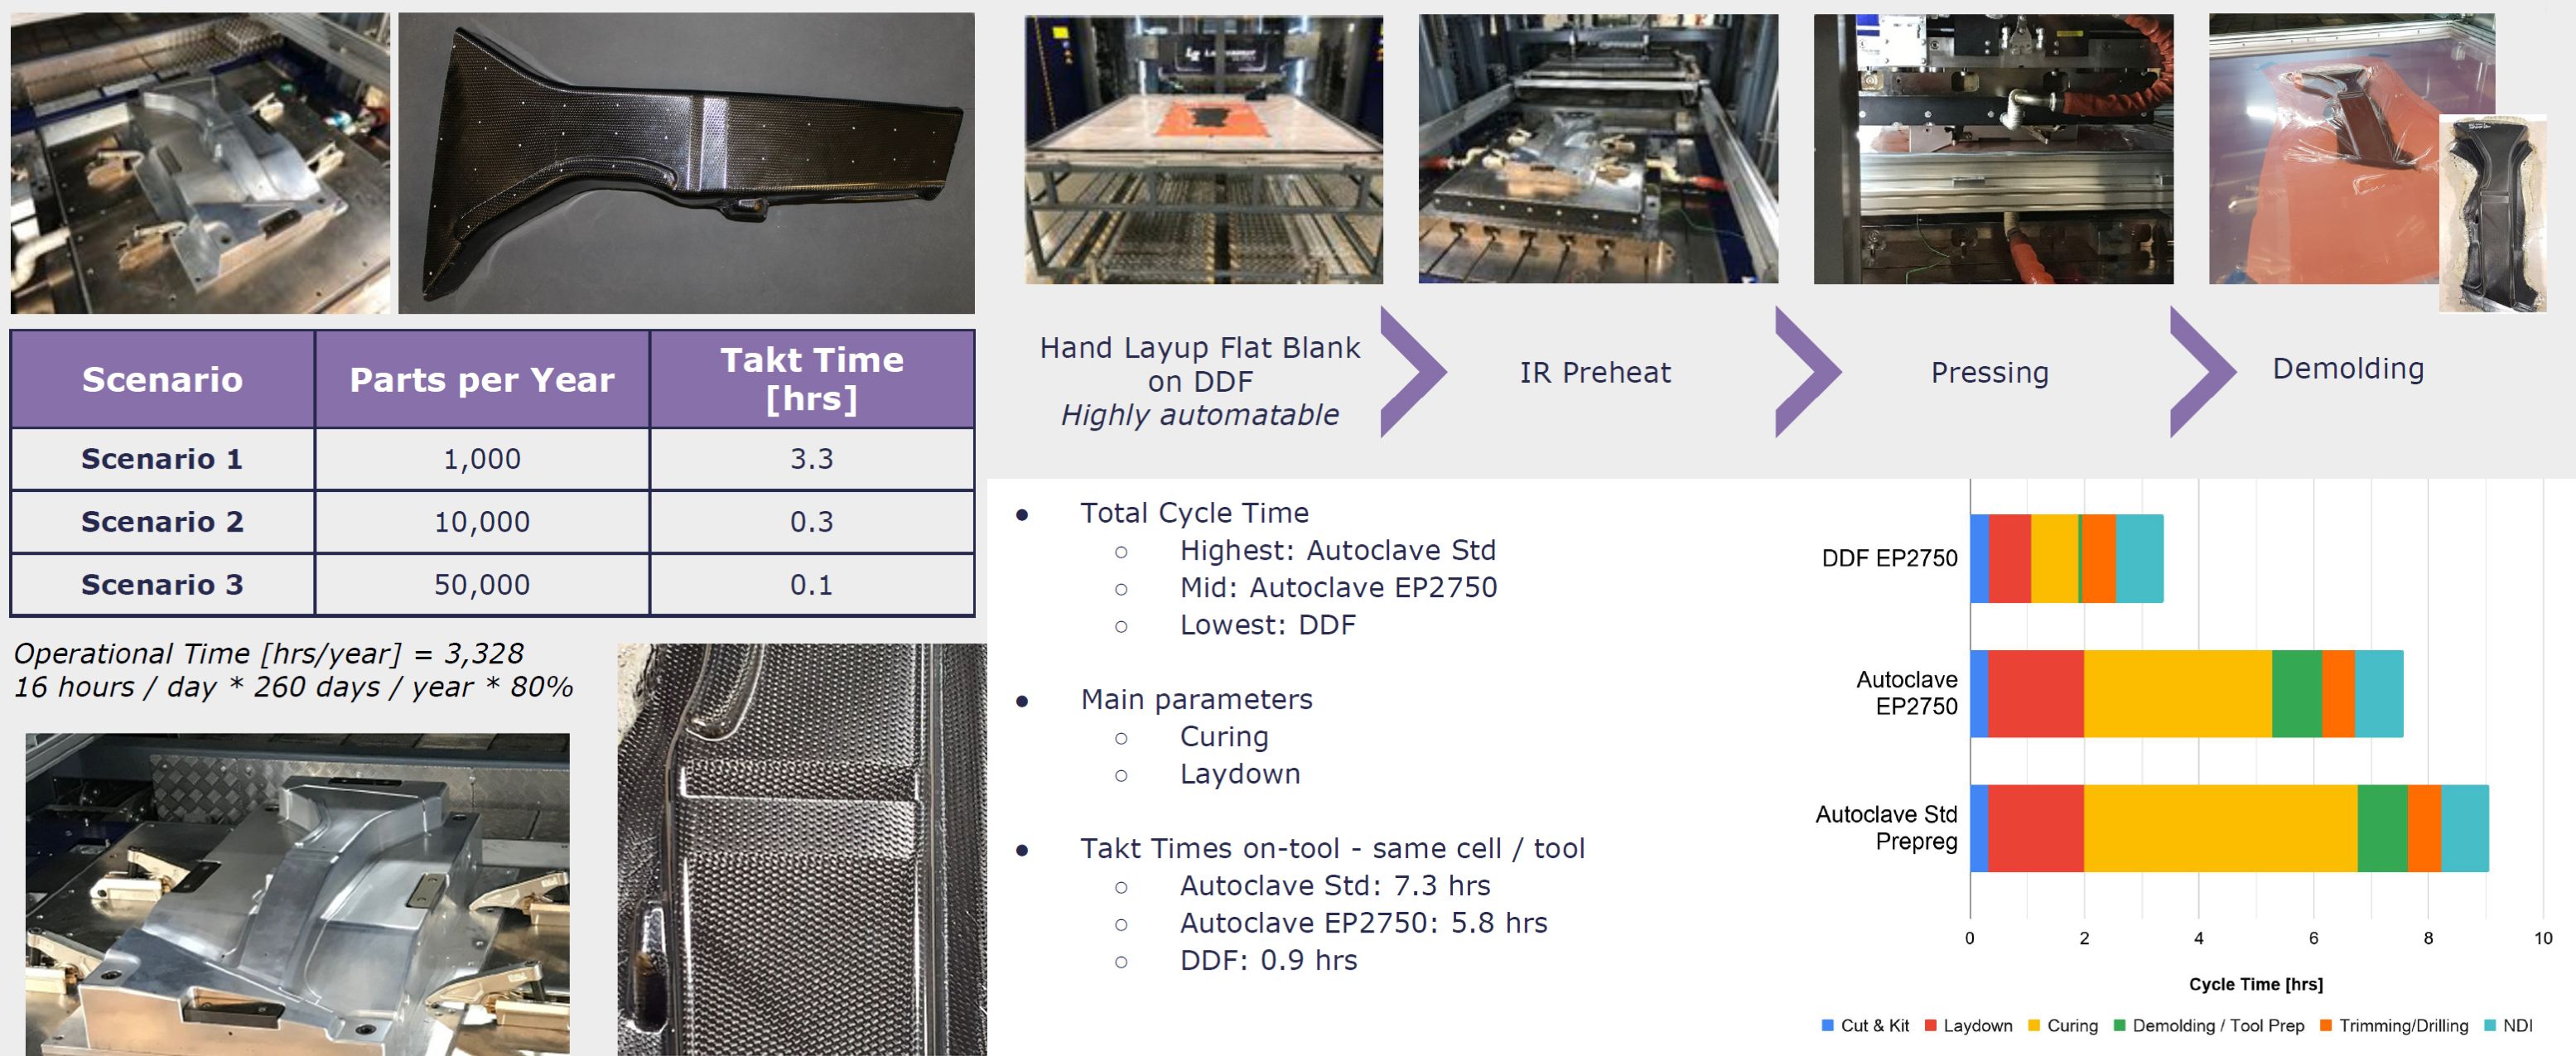
CYCOM EP2750 juga dikembangkan dengan kemampuan untuk meningkatkan produksi menggunakan penanganan otomatis dan pencetakan kompresi. Ini mencakup waktu penyembuhan pada alat 15-30 menit pada 330-370°F, dengan post-cure 1 jam pada 350°F. Waktu takt 30 menit atau kurang ini memungkinkan volume produksi tahunan 10.000 bagian per alat.
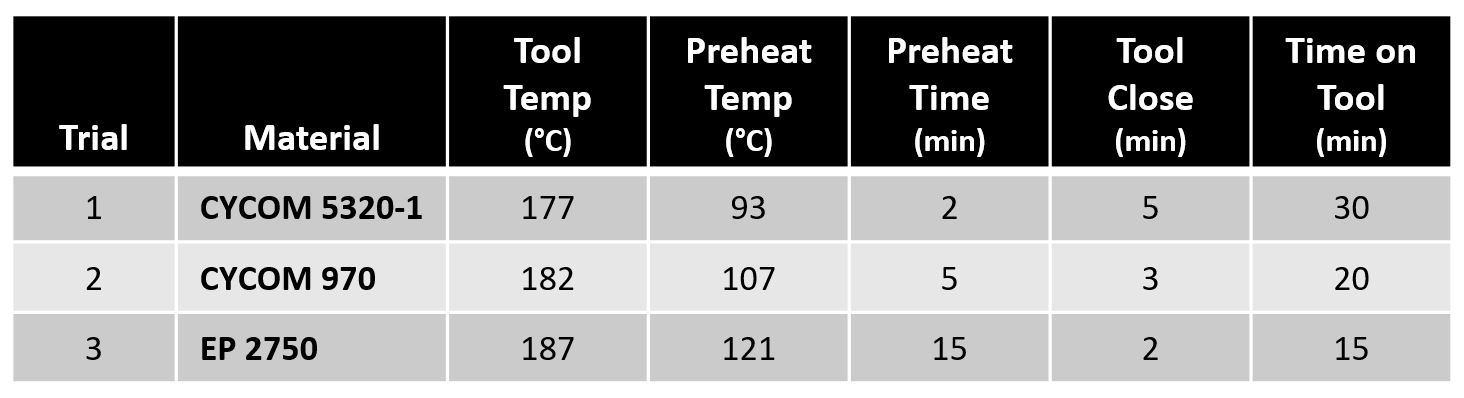
Solvay menggunakan dua variasi pencetakan kompresi selama program RAPM: pencetakan bingkai pegas dan pembentukan diafragm ganda (DDF). Keduanya menggunakan prinsip memegang blank datar dan mengangkutnya melalui tahap prerinjaman inframerah (IR) sebelum dialirkan ke rongga cetakan logam yang cocok. Pres kemudian menutup cetakan baja mengikuti program otomatis dan memberikan tekanan penuh pada prepreg untuk waktu yang tersisa pada alat.
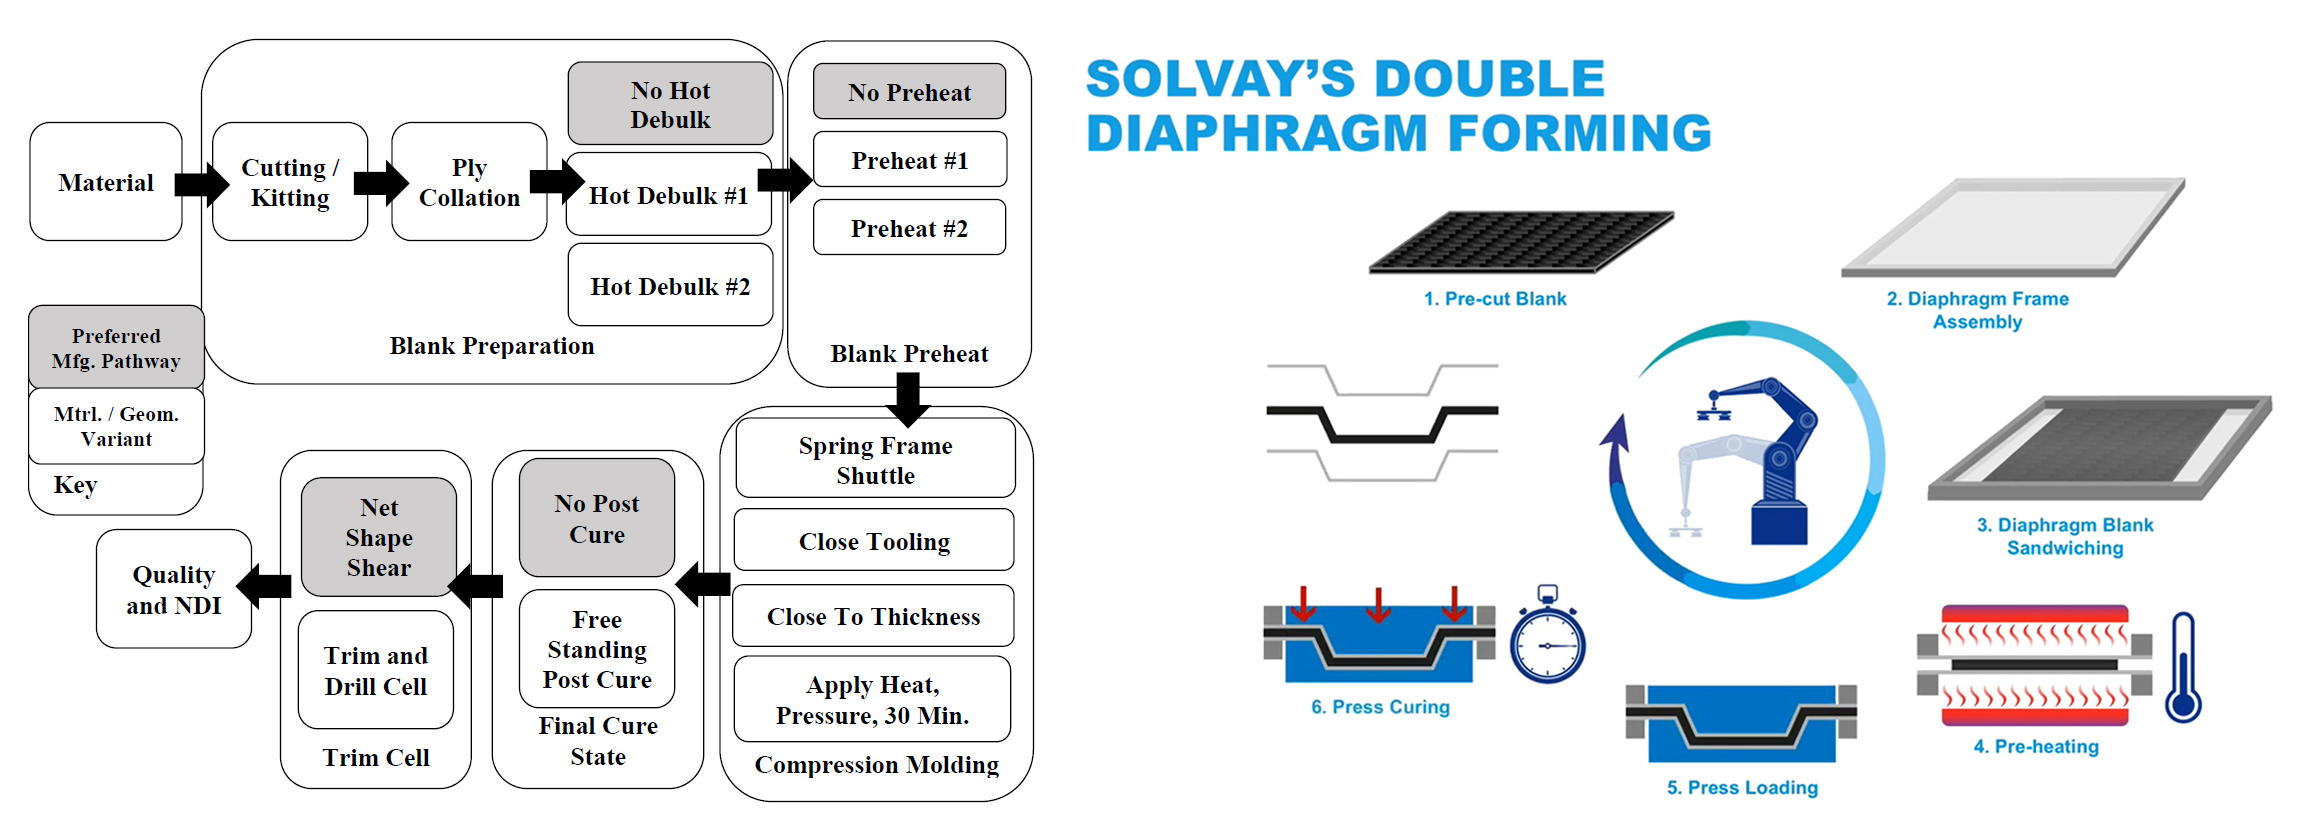
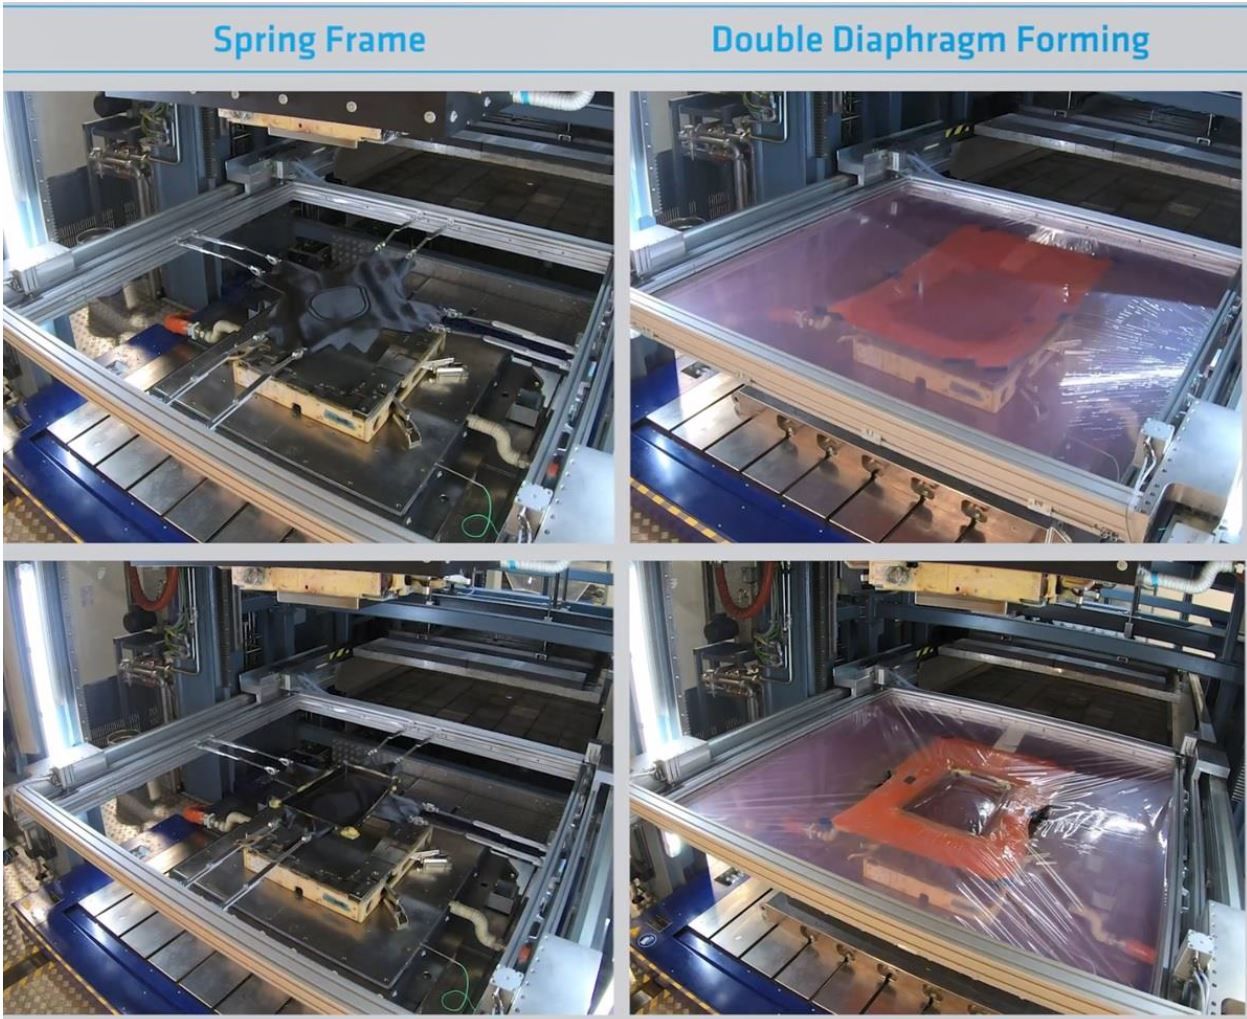
Kedua pencetakan bingkai pegas dan DDF menggunakan cetakan logam yang cocok dan menawarkan pendekatan panas-masuk, panas-keluar, menghilangkan pemanasan dan pendinginan alat, untuk produksi tarif tinggi. Keduanya digunakan untuk mencetak dengan sukses berbagai jenis bagian geometri kompleks dengan pad-up, flange vertikal dan variasi ketebalan dari 3,8 hingga 8,9 milimeter. Bagian ini dibuat di Pusat Aplikasi Solvay di Heanor, Inggris. Meskipun tidak tersedia selama RAPM, Heanor kini memiliki garis pencetakan kompresi otomatis sepenuhnya dari gulungan prepreg hingga bagian yang dicetak, mencapai waktu takt 15 hingga 60 menit untuk bagian aerospace yang dibuat dengan EP2750 dan waktu takt 3 menit atau kurang untuk bagian kecil hingga menengah menggunakan prepreg otomotif. Solvay melihat banyak manfaat dalam proses DDF termasuk:
- Eliminasi tahap preforming—blank 2D menjadi bagian 3D
- Tidak ada pelepasan atau pembersihan cetakan yang diperlukan
- Pengurangan material tambahan (misalnya, penapas, pemborosan, kemasan, tape) dibandingkan autoklaf
- Peningkatan buy-to-fly dibandingkan pencetakan bingkai pegas karena kurang material berlebihan yang diperlukan untuk melekatkan klem pegas.
Impregnasi Penuh vs. Parsial Mempertahankan Tekanan
Karakteristik EP2750 yang memfasilitasi pencetakan kompresi meliputi kekencangan rendah untuk penanganan pick and place otomatis dan sifatnya yang sepenuhnya diimpregnai versus CYCOM 5320-1, yang diimpregnai sebagian untuk memfasilitasi pernapasan tepi, yang diperlukan untuk laminat tanpa void menggunakan proses OOA. Pencetakan kompresi, however, mengeksploitasi aliran resin yang sangat cepat dan dipaksa karena tekanan yang lebih tinggi yang diterapkan—misalnya, hingga 350 psi (maksimum tipikal untuk EP2750) dibandingkan 35 psi yang umum dalam pemrosesan autoklaf dan 14,7 psi dalam pemrosesan OOA hanya vakum.
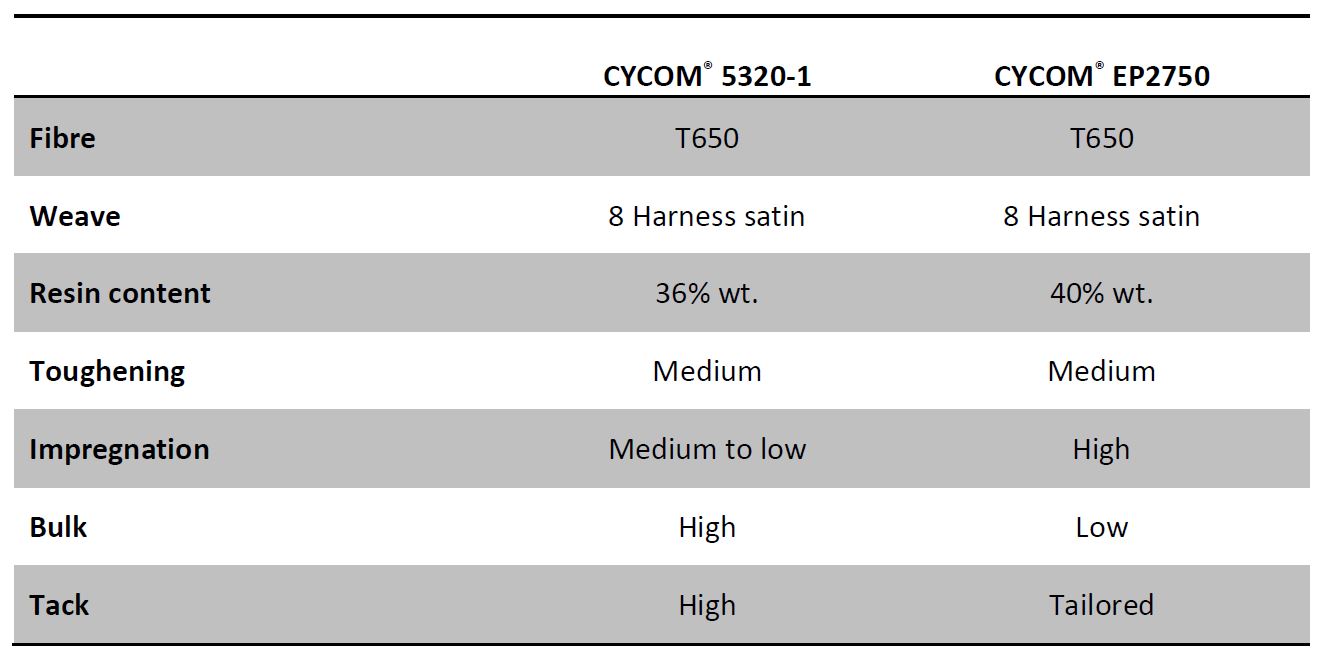
Memiliki prepreg yang lebih sepenuhnya diimpregnai, meskipun kandungan resin hanya sedikit lebih tinggi—40% dalam CYCOM EP2750 dibandingkan 36% dalam CYCOM 5320-1—mempertahankan tekanan hidrostatik selama kompak dan penyembuhan di rongga cetakan logam yang cocok, menghasilkan risiko lebih rendah untuk area kering, ketebalan bagian yang disembuhkan tidak konsisten (CPT), kerut dan cacat lain sambil memastikan kualitas permukaan yang baik.
Secara menonjol, Solvay mengembangkan Transformer Film yang terpaten untuk meningkatkan tekanan hidrostatik saat menggunakan prepreg CYCOM 5320-1 dengan kandungan resin lebih rendah. Diterapkan pada tata letak bagian sebelum pencetakan kompresi, Transformer Film meningkatkan kandungan resin dan membantu membawa CPT hingga ke persyaratan dalam uji pencetakan bagian RAPM.
Uji Pencetakan Bagian RAPM
Seperti yang dijelaskan dalam fitur Mei 2020 CW, CYCOM EP2750 adalah salah satu bahan utama yang diuji dalam jalur prepreg termo-set RAPM. Bagian penjelajahan yang diuji dalam fase Manufacturing & Development awal meliputi
Panel akses berbenang TS-RAPM-001 dan -009, tulang rusuk TS-RAPM-002 dan saluran C lengkung TS-RAPM-003. Bagian dirancang di Boeing (beberapa lokasi secara global), cetakan dibuat di C-Con GmbH (Munich, Jerman), bagian diproduksi di Pusat Aplikasi Solvay di Heanor, Inggris dan kemudian diuji di Solvay Anaheim, California, AS dan Boeing St. Louis, Missouri, AS.
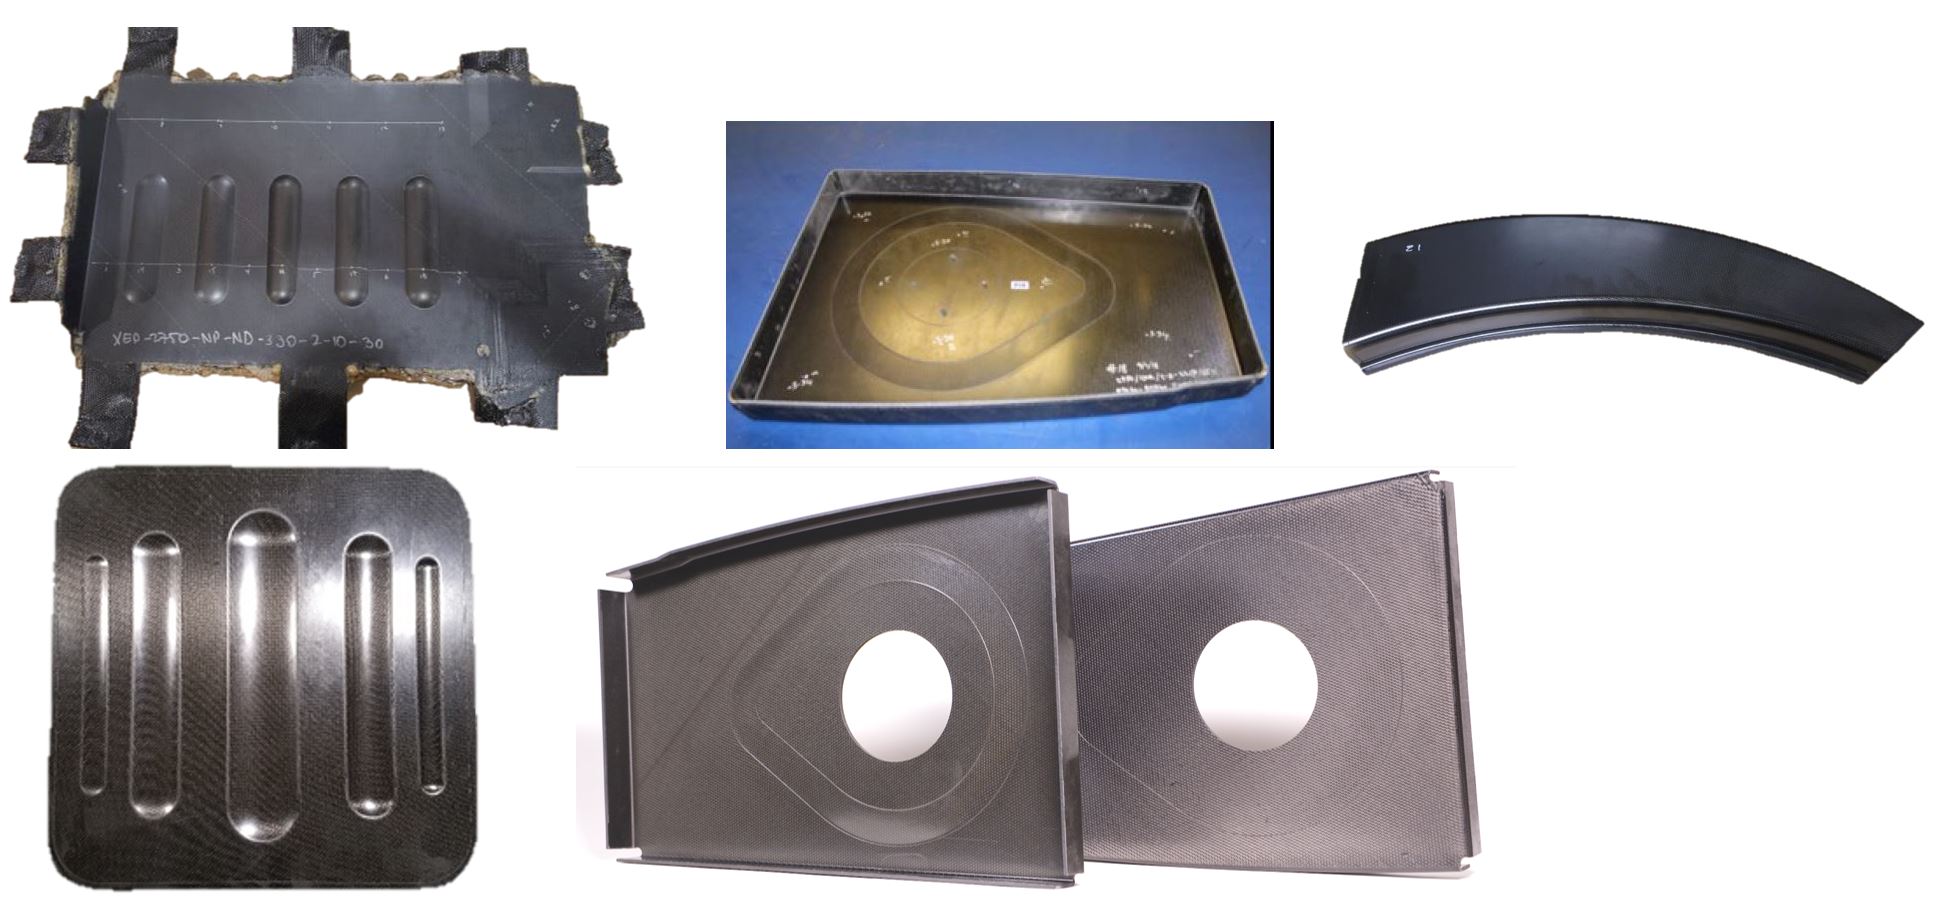
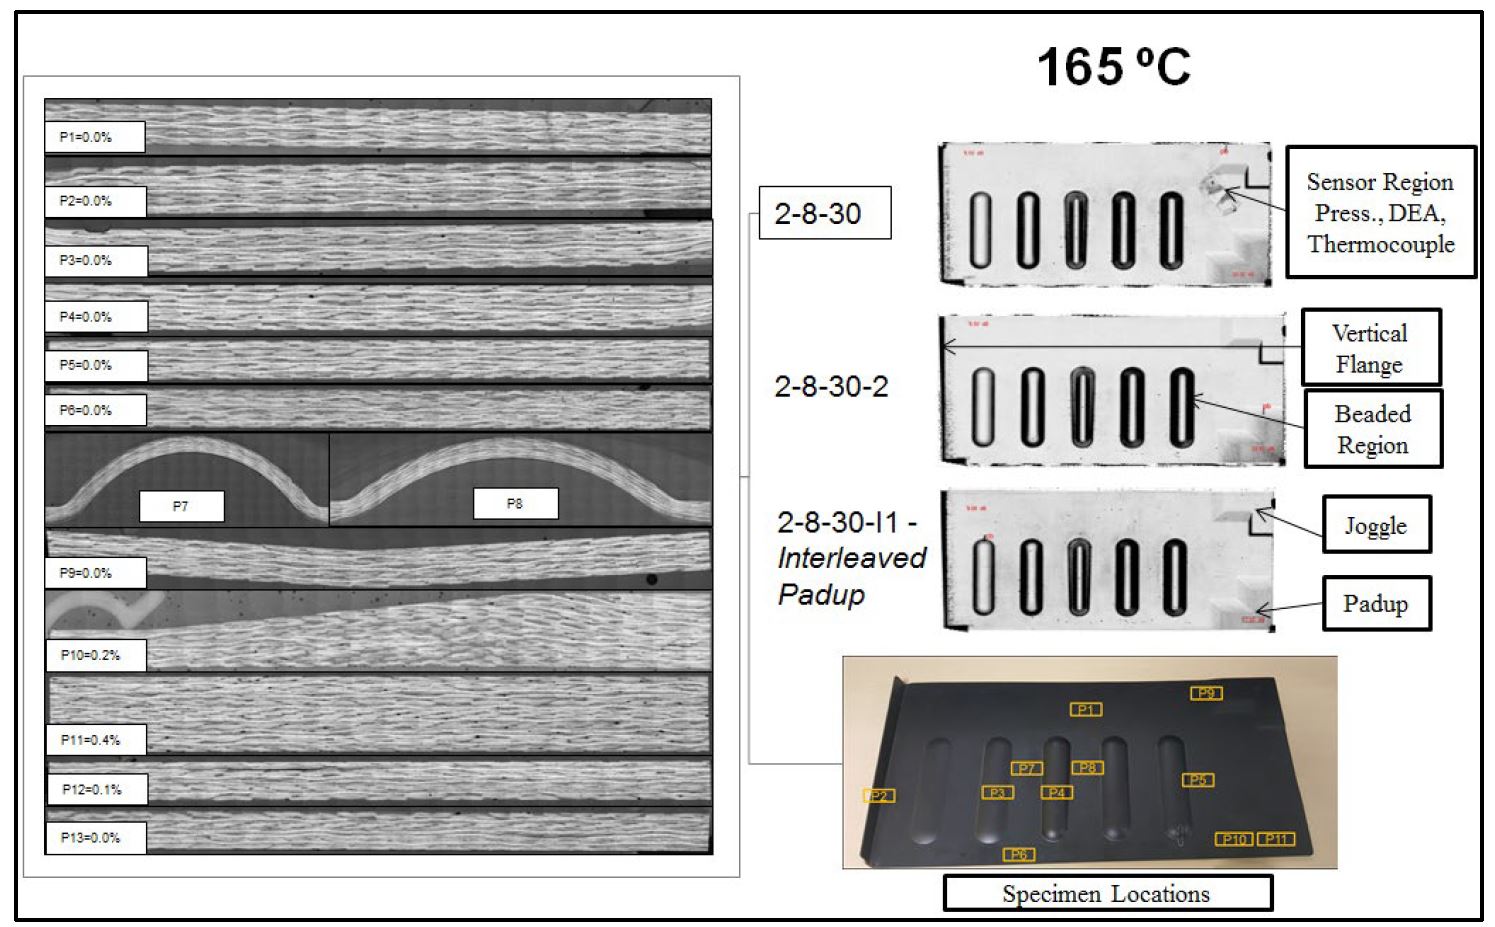
Kualitas permukaan dievaluasi menggunakan pemeriksaan non destruktif (NDI) dan panel terpilih dipotong lintang untuk porositas, geser balok pendek, fraksi volume serat, kandungan resin, tingkat penyembuhan dan suhu transisi kaca.
Tingkat porositas di bawah 0,5% dengan mudah tercapai, dikaitkan dengan tekanan konsolidasi tinggi dari pencetakan kompresi. Meskipun parameter proses harus dioptimalkan untuk setiap bagian yang berbeda, setelah terkunci, proses terbukti dapat diulang.
Panel Berbenang TS-RAPM-009
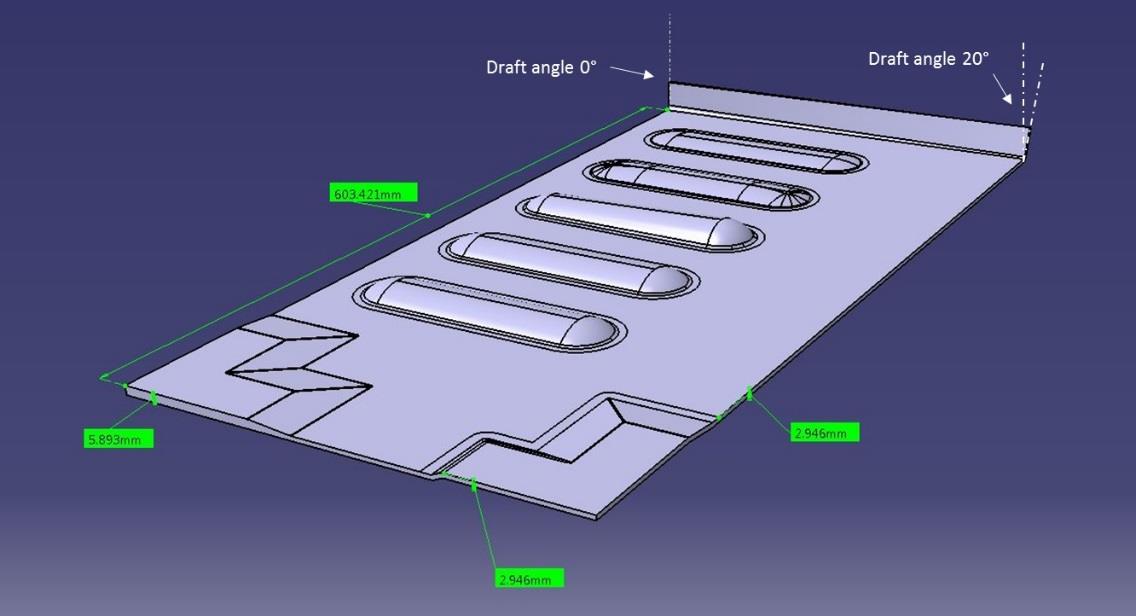
Bagian datar panjang 600 milimeter ini menampilkan benang sejajar dengan berbagai geometri. Ketebalan meningkat dari 3 hingga 6 milimeter di satu sudut (pad-up) sementara sudut yang berlawanan memiliki joggle konstan. Tepi yang berlawanan terdiri dari flange vertikal dengan sudut celah yang bervariasi secara linier dari 0° hingga 20°.
Gelinding Pad-up
Uji awal dijalankan dengan pad-up ditumpuk di permukaan tata letak. Namun, karena plies pad-up terletak di dekat tepi bagian, mungkin bagi mereka untuk terkekang keluar dari bagian, menghasilkan area tekanan rendah selama penyembuhan dan porositas. Solusinya adalah menyisipkan plies pad-up dalam tumpukan laminat. Risiko gelinding dan porositas tidak terlihat pada bagian kemudian di mana pad-up terletak jauh dari tepi dan terkunci secara efektif oleh material di sekitarnya.
Porositas dengan Waktu Diam
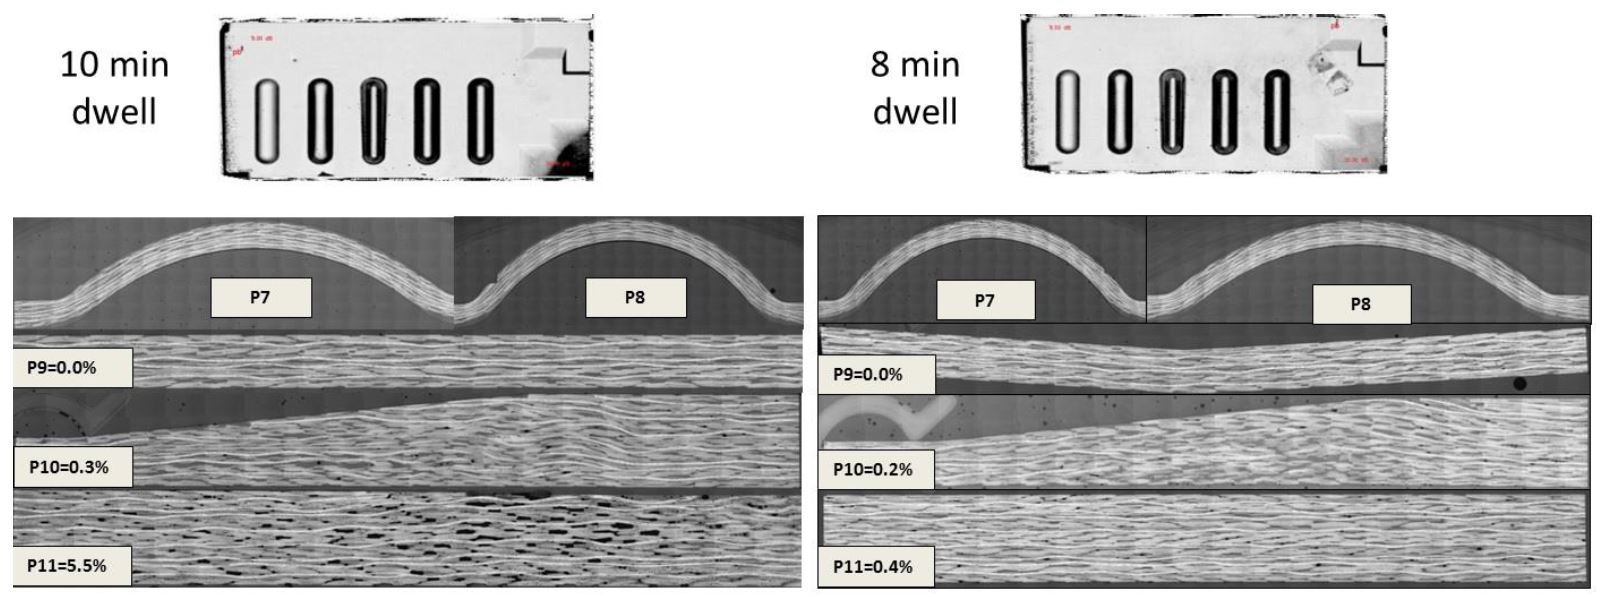
Porositas yang meningkat juga terlihat jika waktu diam terlalu panjang. Panel berbenang yang dibuat dengan 8 menit diam memiliki konten void lebih rendah daripada yang dibuat dengan 10 menit diam. Ini terutama benar di area pad-up, di mana konten void adalah 5,5% untuk diam 10 menit dan 0,4% untuk diam 8 menit. Diam yang lebih pendek mempertahankan aliran resin tinggi, membasahi serat secara efektif dan mempertahankan tekanan di rongga cetakan selama penyembuhan.
Diam yang lebih panjang memungkinkan aliran resin dan tekanan untuk berkurang, terutama di area pad-up, karena kedekatannya dengan tepi rongga cetakan, yang tidak memiliki tepis geser atau pengurangan penampang. Oleh karena itu, tekanan di rongga cetakan berkurang di tepi bagian, terutama di daerah yang lebih tebal di mana penampang lebih besar. Abaunya tekanan di sini juga memperburuk risiko gelinding plies pad-up. "Saat merancang alat, pengurangan penampang di sekitar rongga cetakan akan membantu membangun dan mempertahankan tekanan, terutama untuk bagian dengan ketebalan yang bervariasi," menjelaskan Gail Hahn, rekan penelitian Boeing dan penyelidik utama proyek RAPM. "Anda perlu menyajikan beberapa bentuk kencang atau penggenangan untuk mendorong keadaan tekanan hidrostatik dalam rongga."
Tulang Rusuk TS-RAPM-002
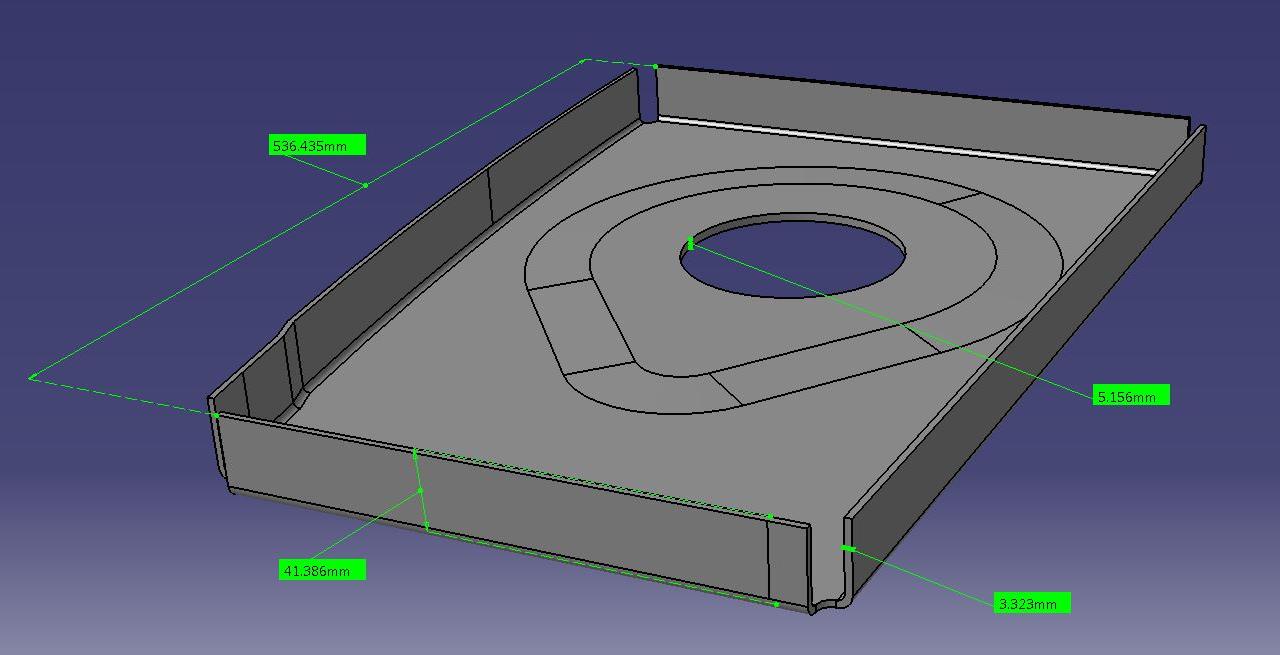
Setelah parameter pemrosesan ditetapkan untuk panel berbenang TS-RAPM-009, proses diulang untuk tulang rusuk TS-RAPM-002, yang mengukur 540 milimeter pada tepinya yang paling panjang. Tulang rusuk menebalkan di tengah dari 3,3 hingga 5,2 milimeter dan kedalaman gambarnya adalah 42 milimeter pada bagian yang telah dipotong akhir. Keempat tepi memiliki flange vertikal. Perhatikan bahwa sudut kompensasi spring-in ditentukan selama uji panel berbenang dan kemudian diterapkan pada geometri alat tulang rusuk. Uji panel berbenang juga menyebabkan kemampuan tegangan yang lebih tinggi dan modularitas lokasi pegas pada bingkai pegas.
Material Berlebihan untuk Klem
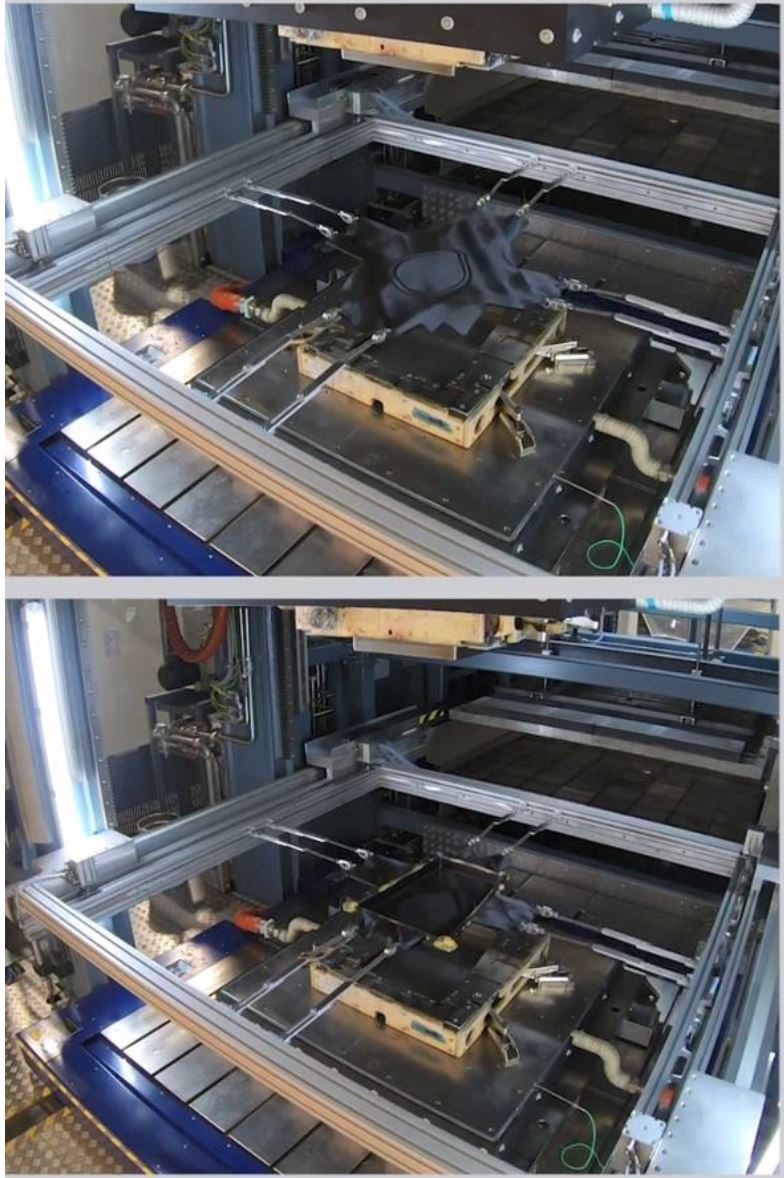
Tulang rusuk dibuat menggunakan baik pencetakan bingkai pegas maupun DDF. Karena gambar dalam yang dalam tulang rusuk, material berlebihan diperlukan untuk melekatkan klem bingkai pegas, tetapi ini dapat dikurangi saat menggunakan DDF. Masalah lain adalah desain alat membatasi ruang untuk klem pegas berada dalam lingkungan yang dekat di dalam rongga cetakan.
Variasi CPT
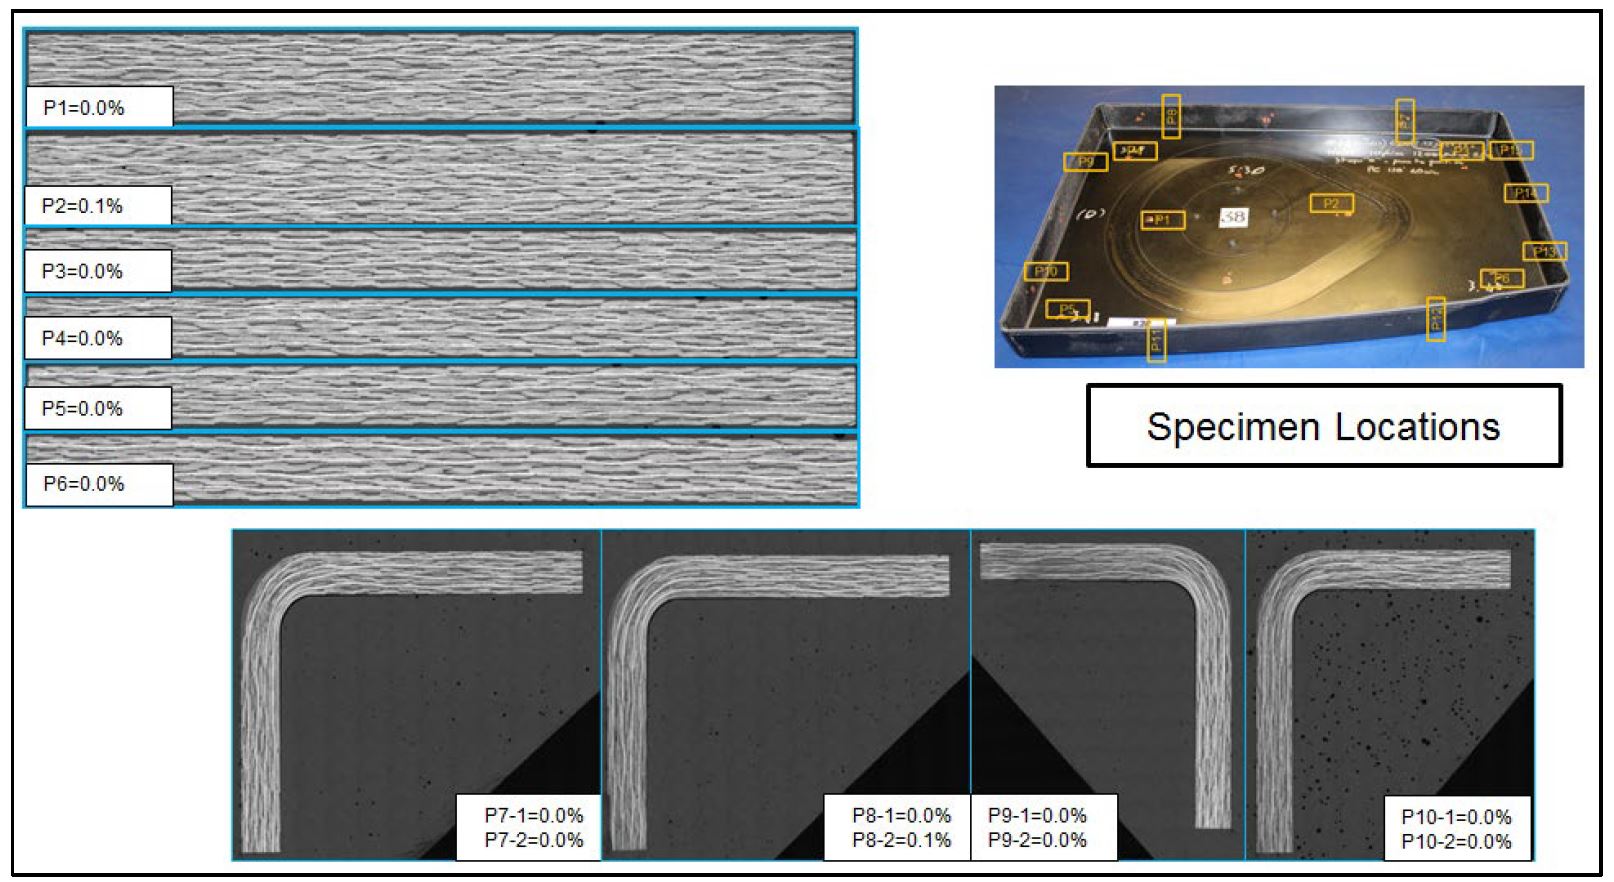
Ketebalan lapisan yang disembuhkan (CPT) lebih tinggi pada bagian datar tulang rusuk dibandingkan pada tepinya yang vertikal. Dianggap bahwa geometri bagian menjaga resin di dalam area datar pusat, dengan catatan bahwa flange vertikal bertindak sebagai segel resin. Ini membantu kompak dan finishing bagian di area datar pusat. Namun, flange vertalik menderita geser kuat saat penutupan alat, yang menyebabkan kekasaran permukaan tetapi tidak porositas (lihat data porositas di bawah). CYCOM EP2750, bahan bobot lebih rendah, membantu mengurangi efek ini—ketebalan yang lebih rendahnya mengurangi geser.
Variasi Ketebalan Jaringan dengan Kandungan Resin Prepreg
Investigasi kualitas menunjukkan tulang rusuk yang dapat diulang dengan porositas <0,1% dan kerut/gelombang serat minimal. Namun, sementara diasumsikan variasi ketebalan bagian akan diminimalkan dengan pemrosesan cetakan yang cocok, tinjauan parameter pemrosesan material dan CPT bagian yang selesai menunjukkan bahwa sementara jarak alat pada flange vertikal tulang rusuk tetap dan konsisten, ketebalan jaringan dapat bervariasi sebagai fungsi dari kandungan resin prepreg (kurang dari +/-2%) dan proses—CPT dapat bervariasi di antara flange dan jaringan saat resin diizinkan untuk bermigrasi di dalam rongga.
Saluran C Lengkung TS-RAPM-003
Bagian ini panjang 640 milimeter dengan bagian U dalam 40 milimeter pada bagian yang telah dipotong akhir. Radius dalam bagian lebih besar dari radius luar, dan ketebalan meningkat dari 6,6 milimeter di bagian sempit hingga 8,8 milimeter di ujung lebar. Karena ketebalannya, bagian saluran C jauh lebih berat daripada bagian-bagian sebelumnya yang dibahas. Oleh karena itu, bingkai pegas memerlukan lebih banyak titik penambatan daripada bagian-bagian sebelumnya.
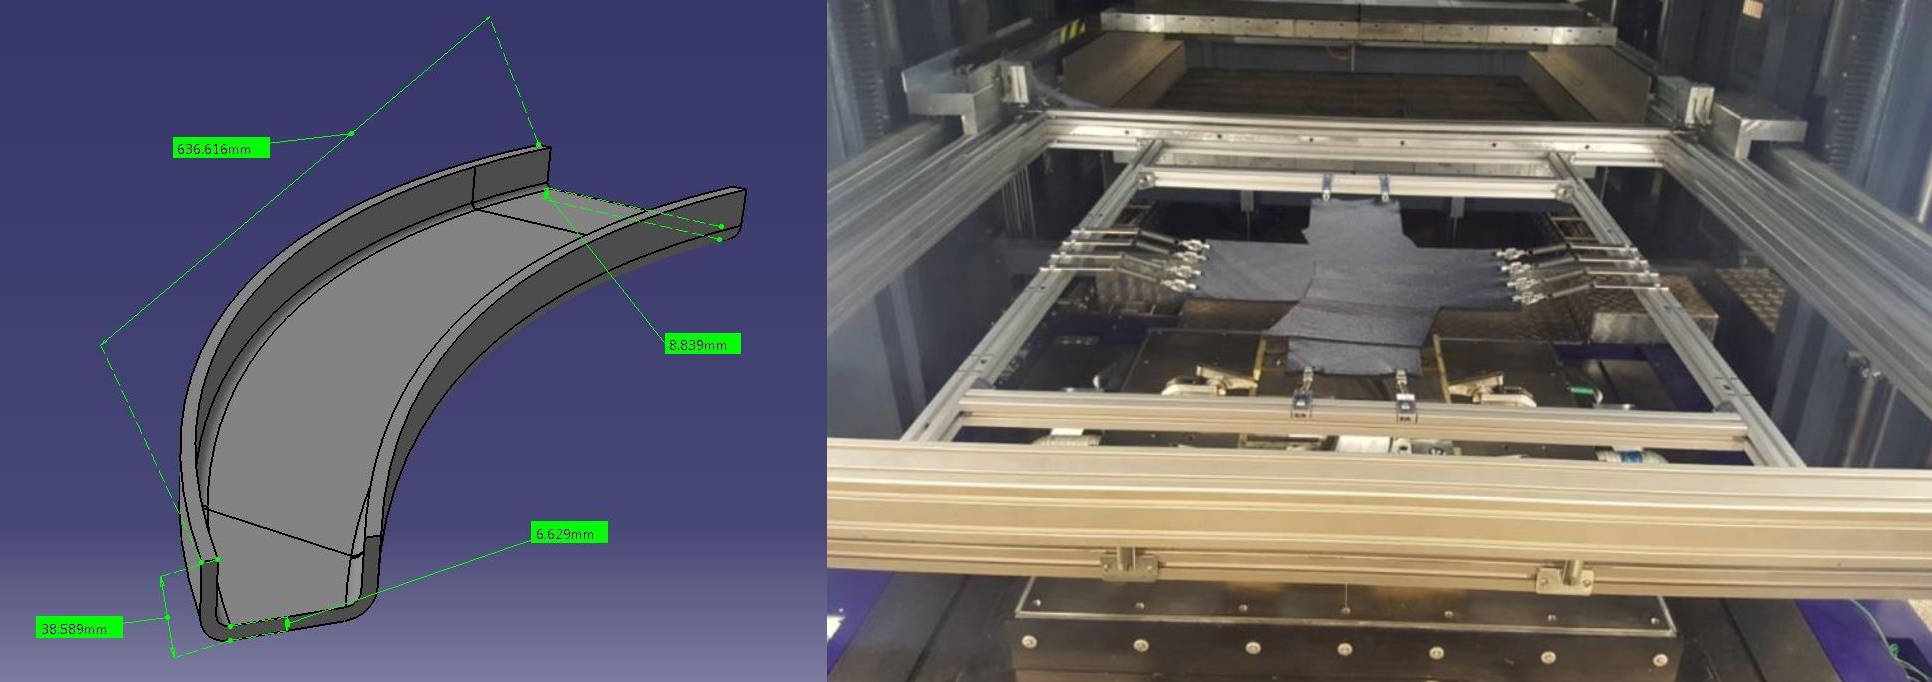
Double Diam untuk Mempertahankan Tekanan pada Bagian Tebal
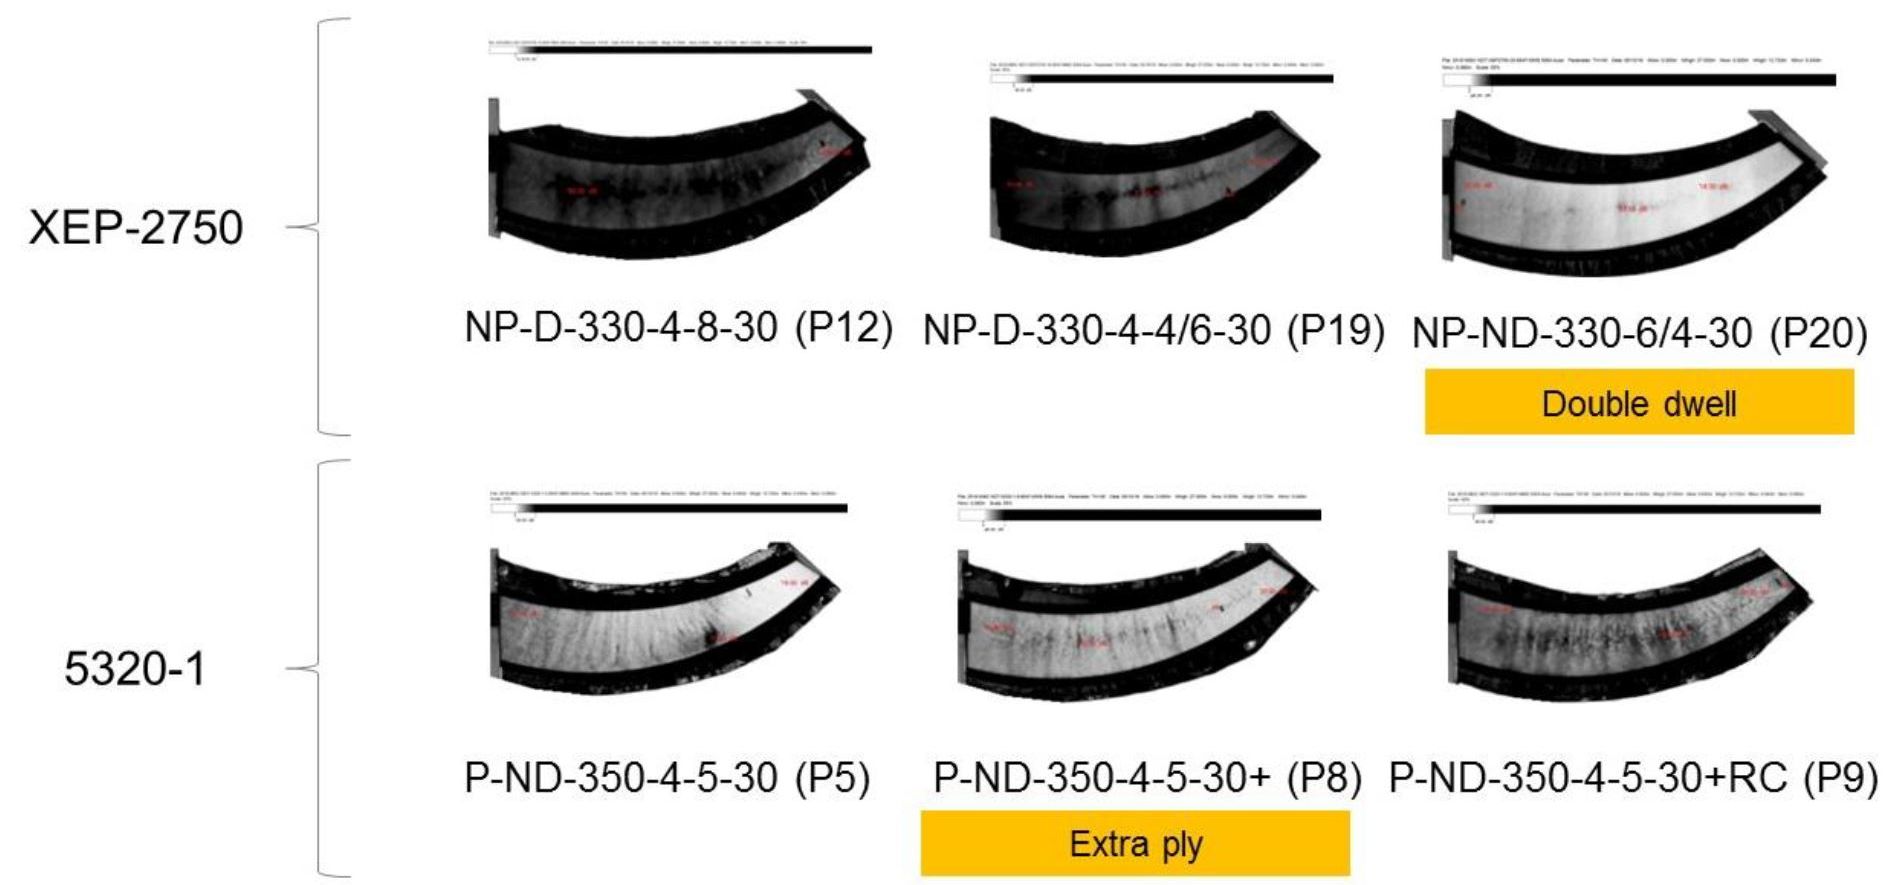
Pemindaian C-scan bagian yang dicetak menyoroti kerut yang menyebar dari radius dalam ke radius luar untuk bagian yang menggunakan blank pre-konsolidasi. Skala abu-abu menunjukkan bahwa kerut juga membawa porositas.
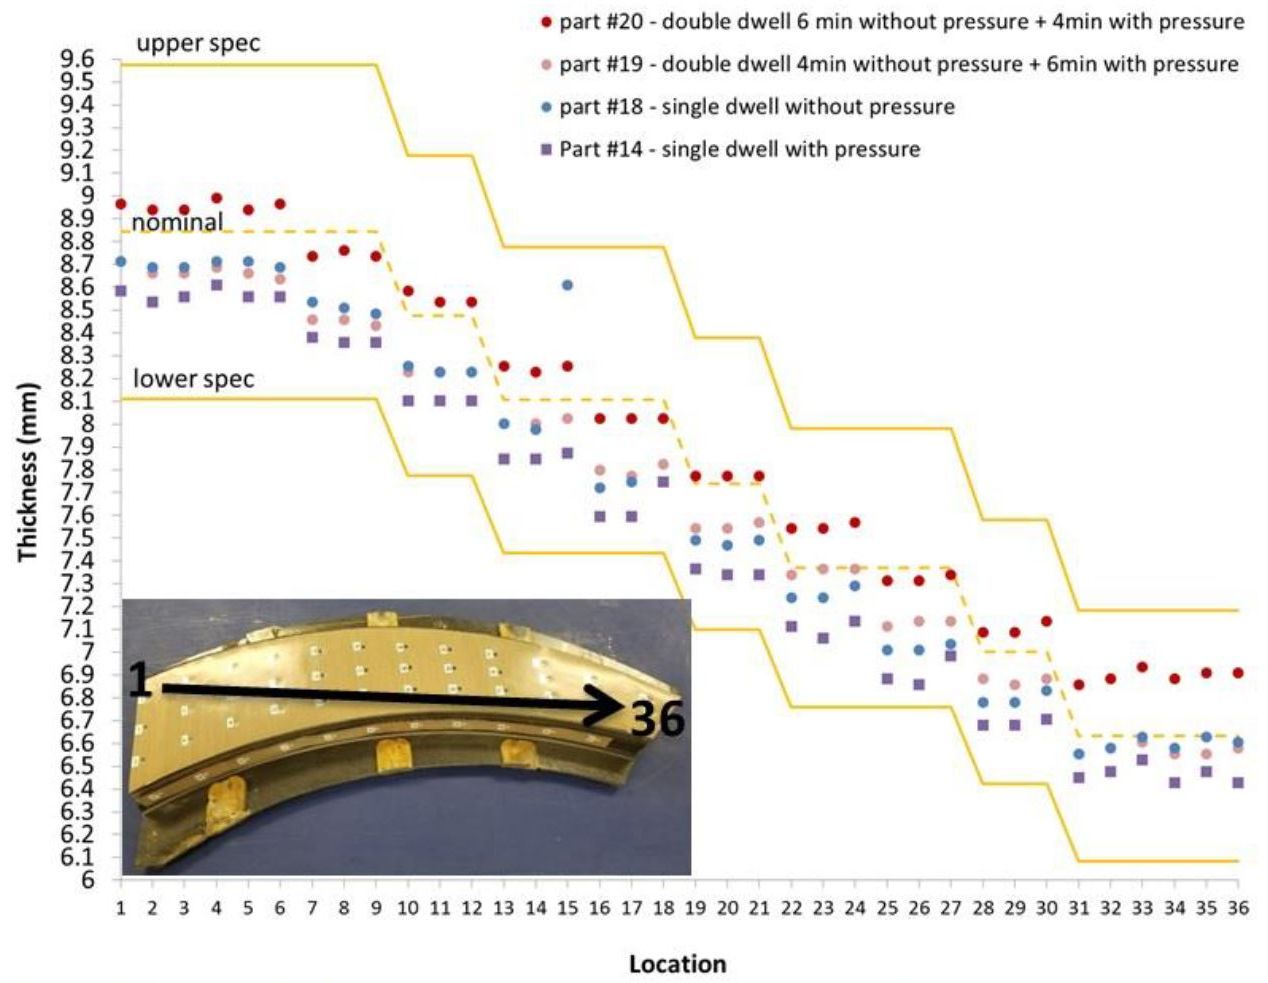
Kerut dan porositas ini dihapus untuk bagian prepreg CYCOM EP2750 dengan menggunakan proses "double dwell". Ini terdiri dari memberikan sejumlah tekanan selama diam segera setelah pembentukan viskositas material. "Ini ditentukan menggunakan data yang diberikan oleh pres dan alat selama pengembangan proses," kata Hahn. "Pada dasarnya, ada dua tahap pembentukan tekanan progresif sebelum aplikasi tekanan penuh. Sebagai hasilnya, profil tekanan-vs-waktu memiliki bentuk yang mirip dengan profil viskositas resin. Diam awal pada ketebalan bulk digunakan untuk mendorong viskositas resin naik untuk mencegah penipisan muatan material [blank atau preform]. Jika muatan berketebalan signifikan, dua diam digunakan untuk mencegah kehilangan tekanan karena penyusutan resin. Diam pertama pada jarak X, dan yang kedua pada jarak Y, dengan Y < X."
Fig. 18 di atas menunjukkan efek double dwell pada ketebalan bagian saluran C. Mencocokkan tekanan dengan viskositas resin memungkinkan lebih banyak resin untuk dipertahankan dalam bagian, yang membasahi serat untuk porositas rendah dan membangun ketebalan untuk mencapai nominal sambil mempertahankan distorsi serat rendah. Namun, tim RAPM menekankan bahwa proses double dwell ini disukai hanya untuk bagian yang lebih tebal, dengan catatan bahwa dapat menyebabkan ketidakteraturan CPT pada bagian dengan ketebalan yang bervariasi.
Pelajaran RAPM dan Uji Bagian Lebih Lanjut
Uji bagian RAPM yang dibahas di sini telah berkontribusi pada pengetahuan terhadap manufaktur tarif tinggi bagian struktural aerospace menggunakan pencetakan kompresi prepreg. Pelajaran yang dipetik meliputi:
- Bobot rendah bermanfaat untuk kualitas bagian, khususnya untuk mengandung tingkat porositas dan meningkatkan finishing permukaan pada tepi vertikal. Prepreg kandungan resin yang lebih tinggi, seperti CYCOM EP2750, memungkinkan jendela manufaktur yang lebih luas, serta keulangan proses yang meningkat
- Idealnya, alat pres harus mencakup stasiun prerinjaman inframerah (IR), bingkai carrier otomatis untuk mengangkut blank/preform yang dipanaskan sebelumnya ke cetakan, toleransi paralelisme yang ketat di antara platen atas dan bawah pres, kemampuan untuk mengontrol dan memantau posisi platen dengan toleransi yang ketat dan kemampuan untuk mencetak dengan gaya rendah serta tinggi
- Pre-konsolidasi blank/preform memungkinkan mengurangi gangguan serat pada dinding vertikal dan berkontribusi pada pengurangan tingkat porositas keseluruhan dalam bagian yang dicetak. NOTE ini adalah debulking, BUKAN preforming pada alat berbentuk
RAPM telah menunjukkan bahwa pencetakan kompresi prepreg dapat menghasilkan struktur kelas aerospace berkualitas tinggi sambil mengurangi waktu siklus dan tenaga kerja. Ini memungkinkan komposit untuk lebih baik bersaing dalam studi trade untuk aplikasi aerospace sambil memberikan penghematan bobot yang lebih besar dan performa komponen (misalnya, resistensi terhadap korosi, retakan dan kelelahan, dll.).
Solvay dan Boeing telah bekerja sama untuk menyempurnakan sistem prepreg EP2750 yang baru, menunjukkan waktu takt hingga 20 menit, berkat kombinasi kimia material, pengetahuan prepreg dan proses serta otomatisasi.
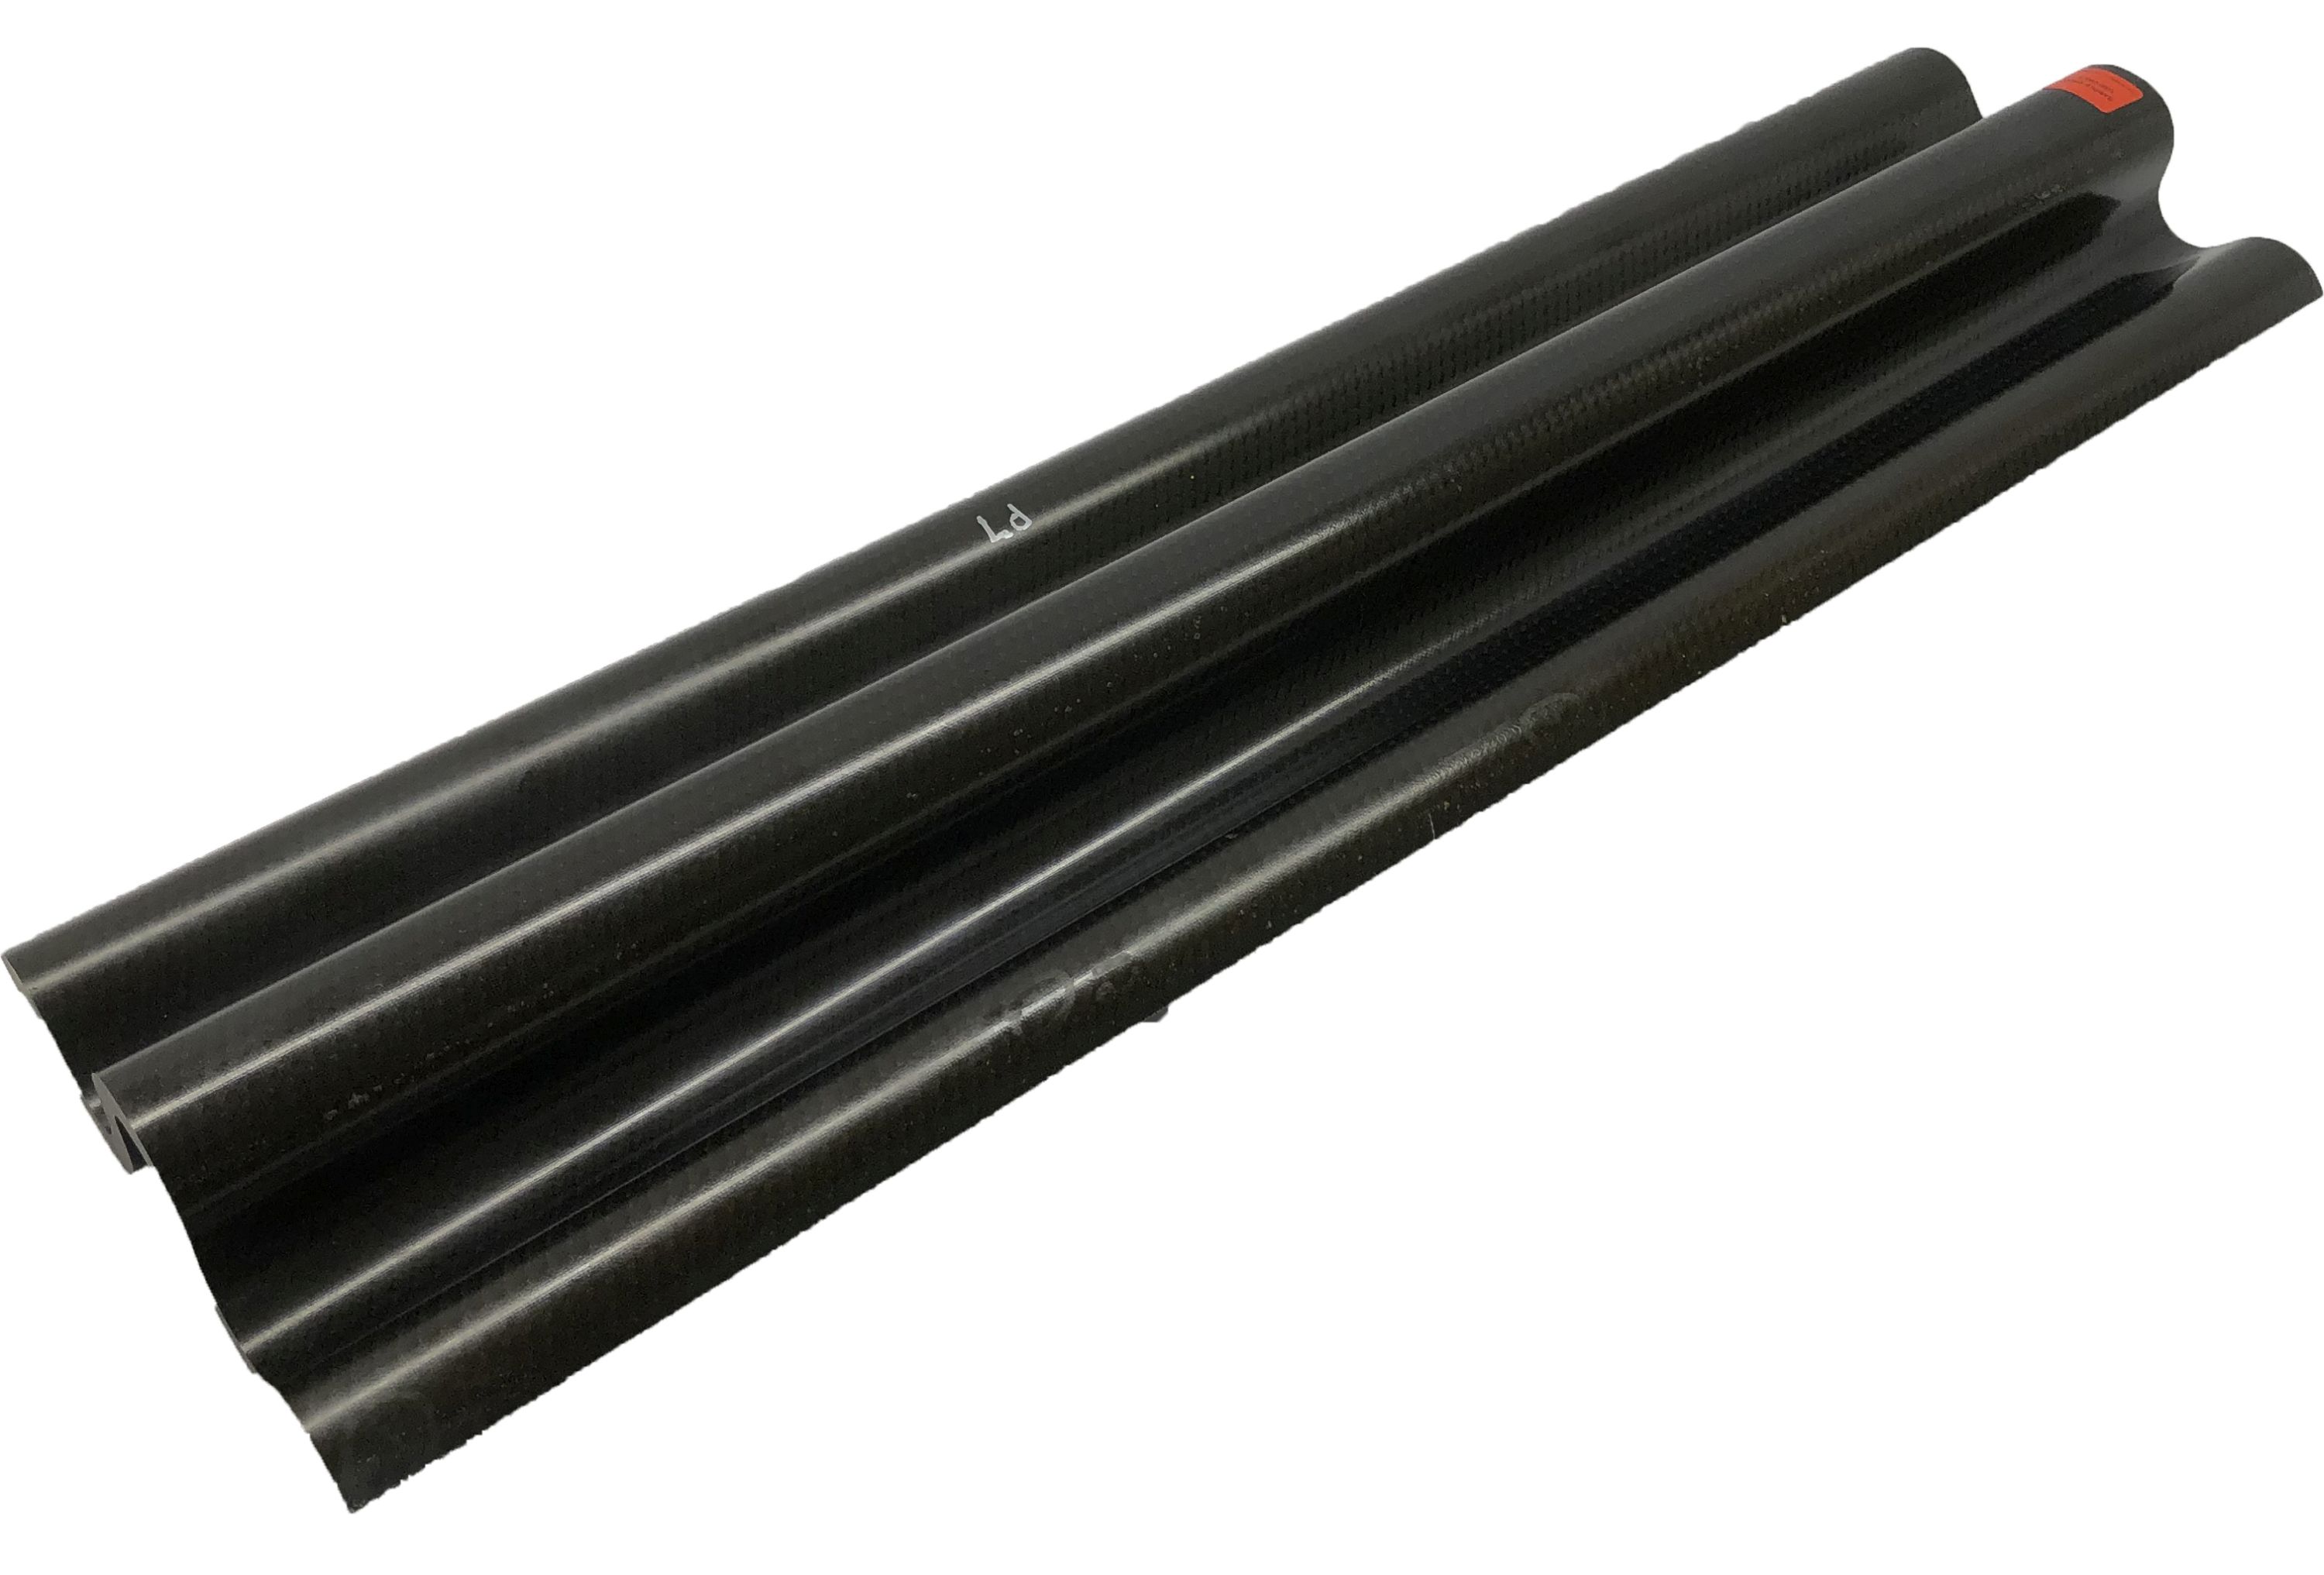
Selain bagian Manufacturing Development yang dibahas di atas, RAPM juga telah memproduksi beberapa bagian Challenge and Transition, yang bertujuan untuk menantang perkembangan awal dan mentransisikan calon dengan potensi untuk mengalahkan aluminium yang dipesan dalam aplikasi pertahanan. Ini meliputi:
- Bagian tantangan Solvay TS-RAPM-007
- Panel akses kulit TS-RAPM-008
- Boeing "wave" TS-RAPM-012
- Lengan motor TS-RAPM-014
- Sirip TS-RAPM-015
Hasil dan pelajaran yang dipetik dari uji bagian ini dan studi fitur manufaktur RAPM lainnya akan diterbitkan pada 2020/2021.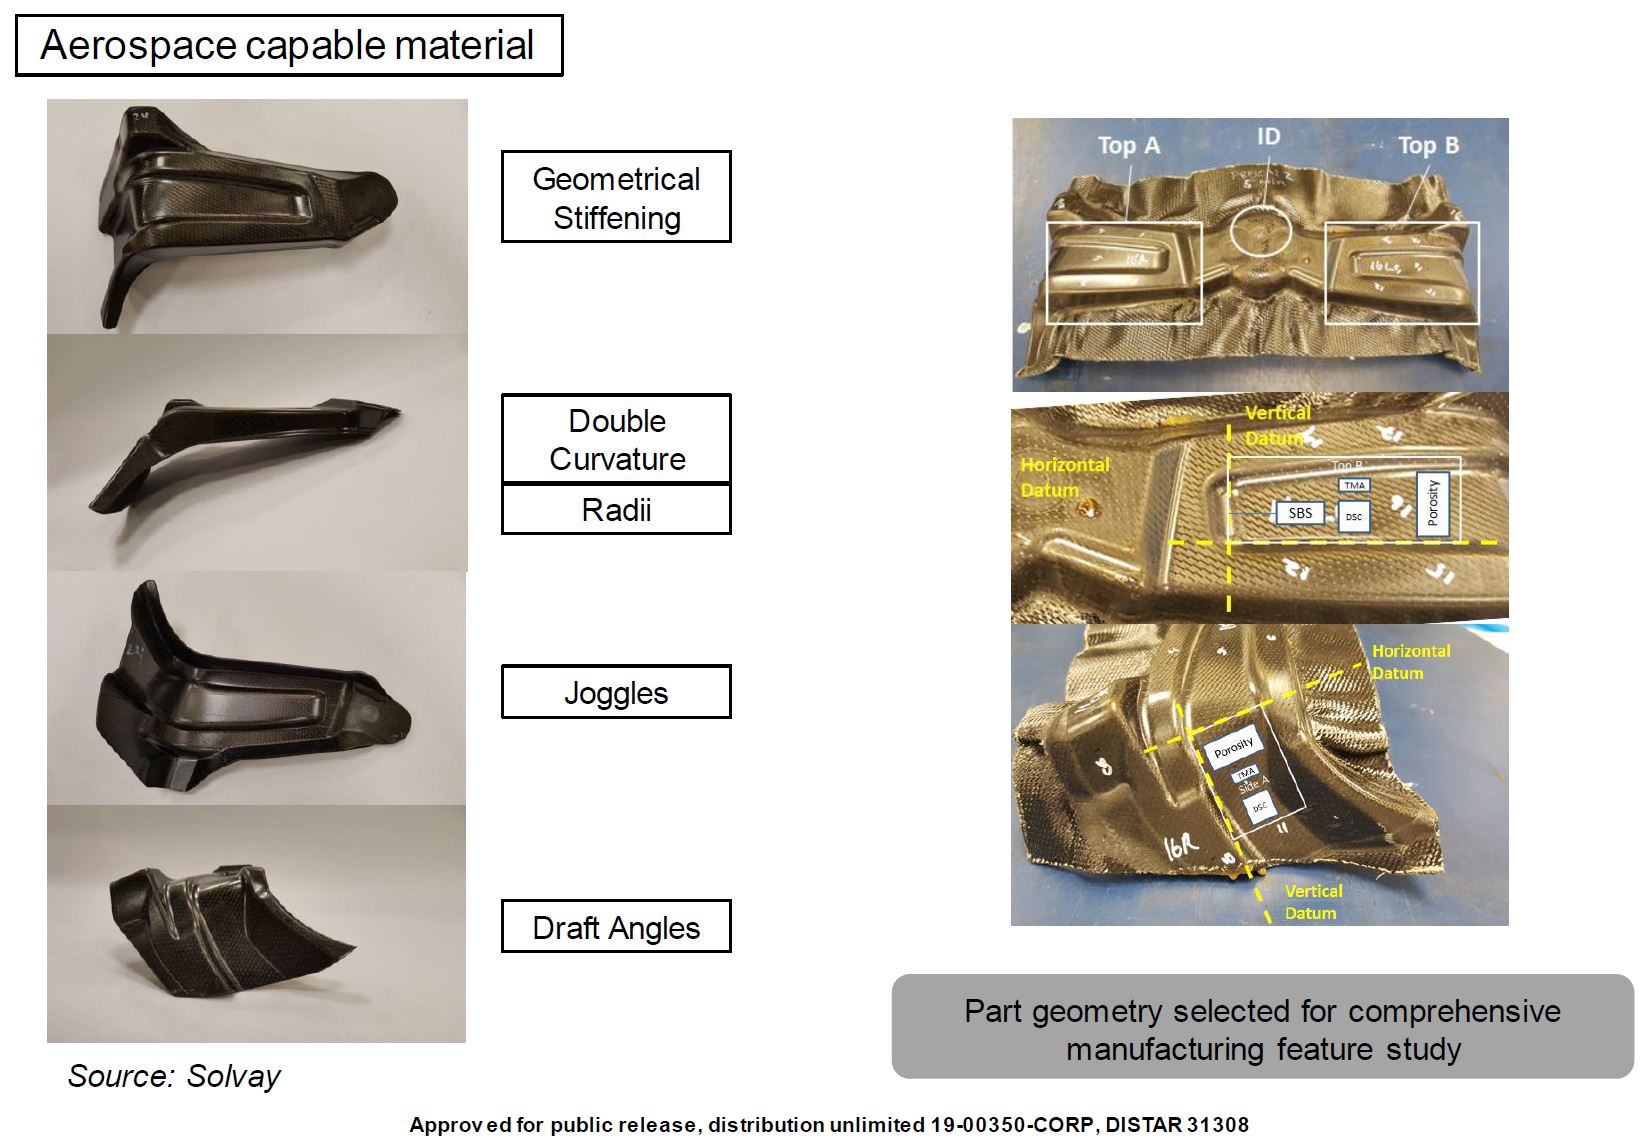
Uji Bagian Otomotif Solvay
Solvay juga telah menggambarkan bagaimana EP2750 berperforma dalam bagian otomotif, seperti B-pillar berukuran 36 kali 16 kali 2 inci dengan ketebalan .0725 inci, yang terdiri dari 5 lapisan serat karbon modulus standar 3K tow Solvay THORNEL T650-35 dalam kain satin 8-harness 376 gram per meter persegi. Bagian ini dibuat di Solvay Heanor, Inggris menggunakan DDF. Ketika dibandingkan dengan prepreg standar yang dioklaf, kombinasi CYCOM EP2750 dan DDF menawarkan pengurangan waktu siklus 60% dan waktu takt 85% (waktu antara memulai satu bagian dan bagian berikutnya pada garis produksi—yaitu, detak garis).