Validasi Pengelasan LM PAEK untuk Demonstrator Fuselase Multifungsi

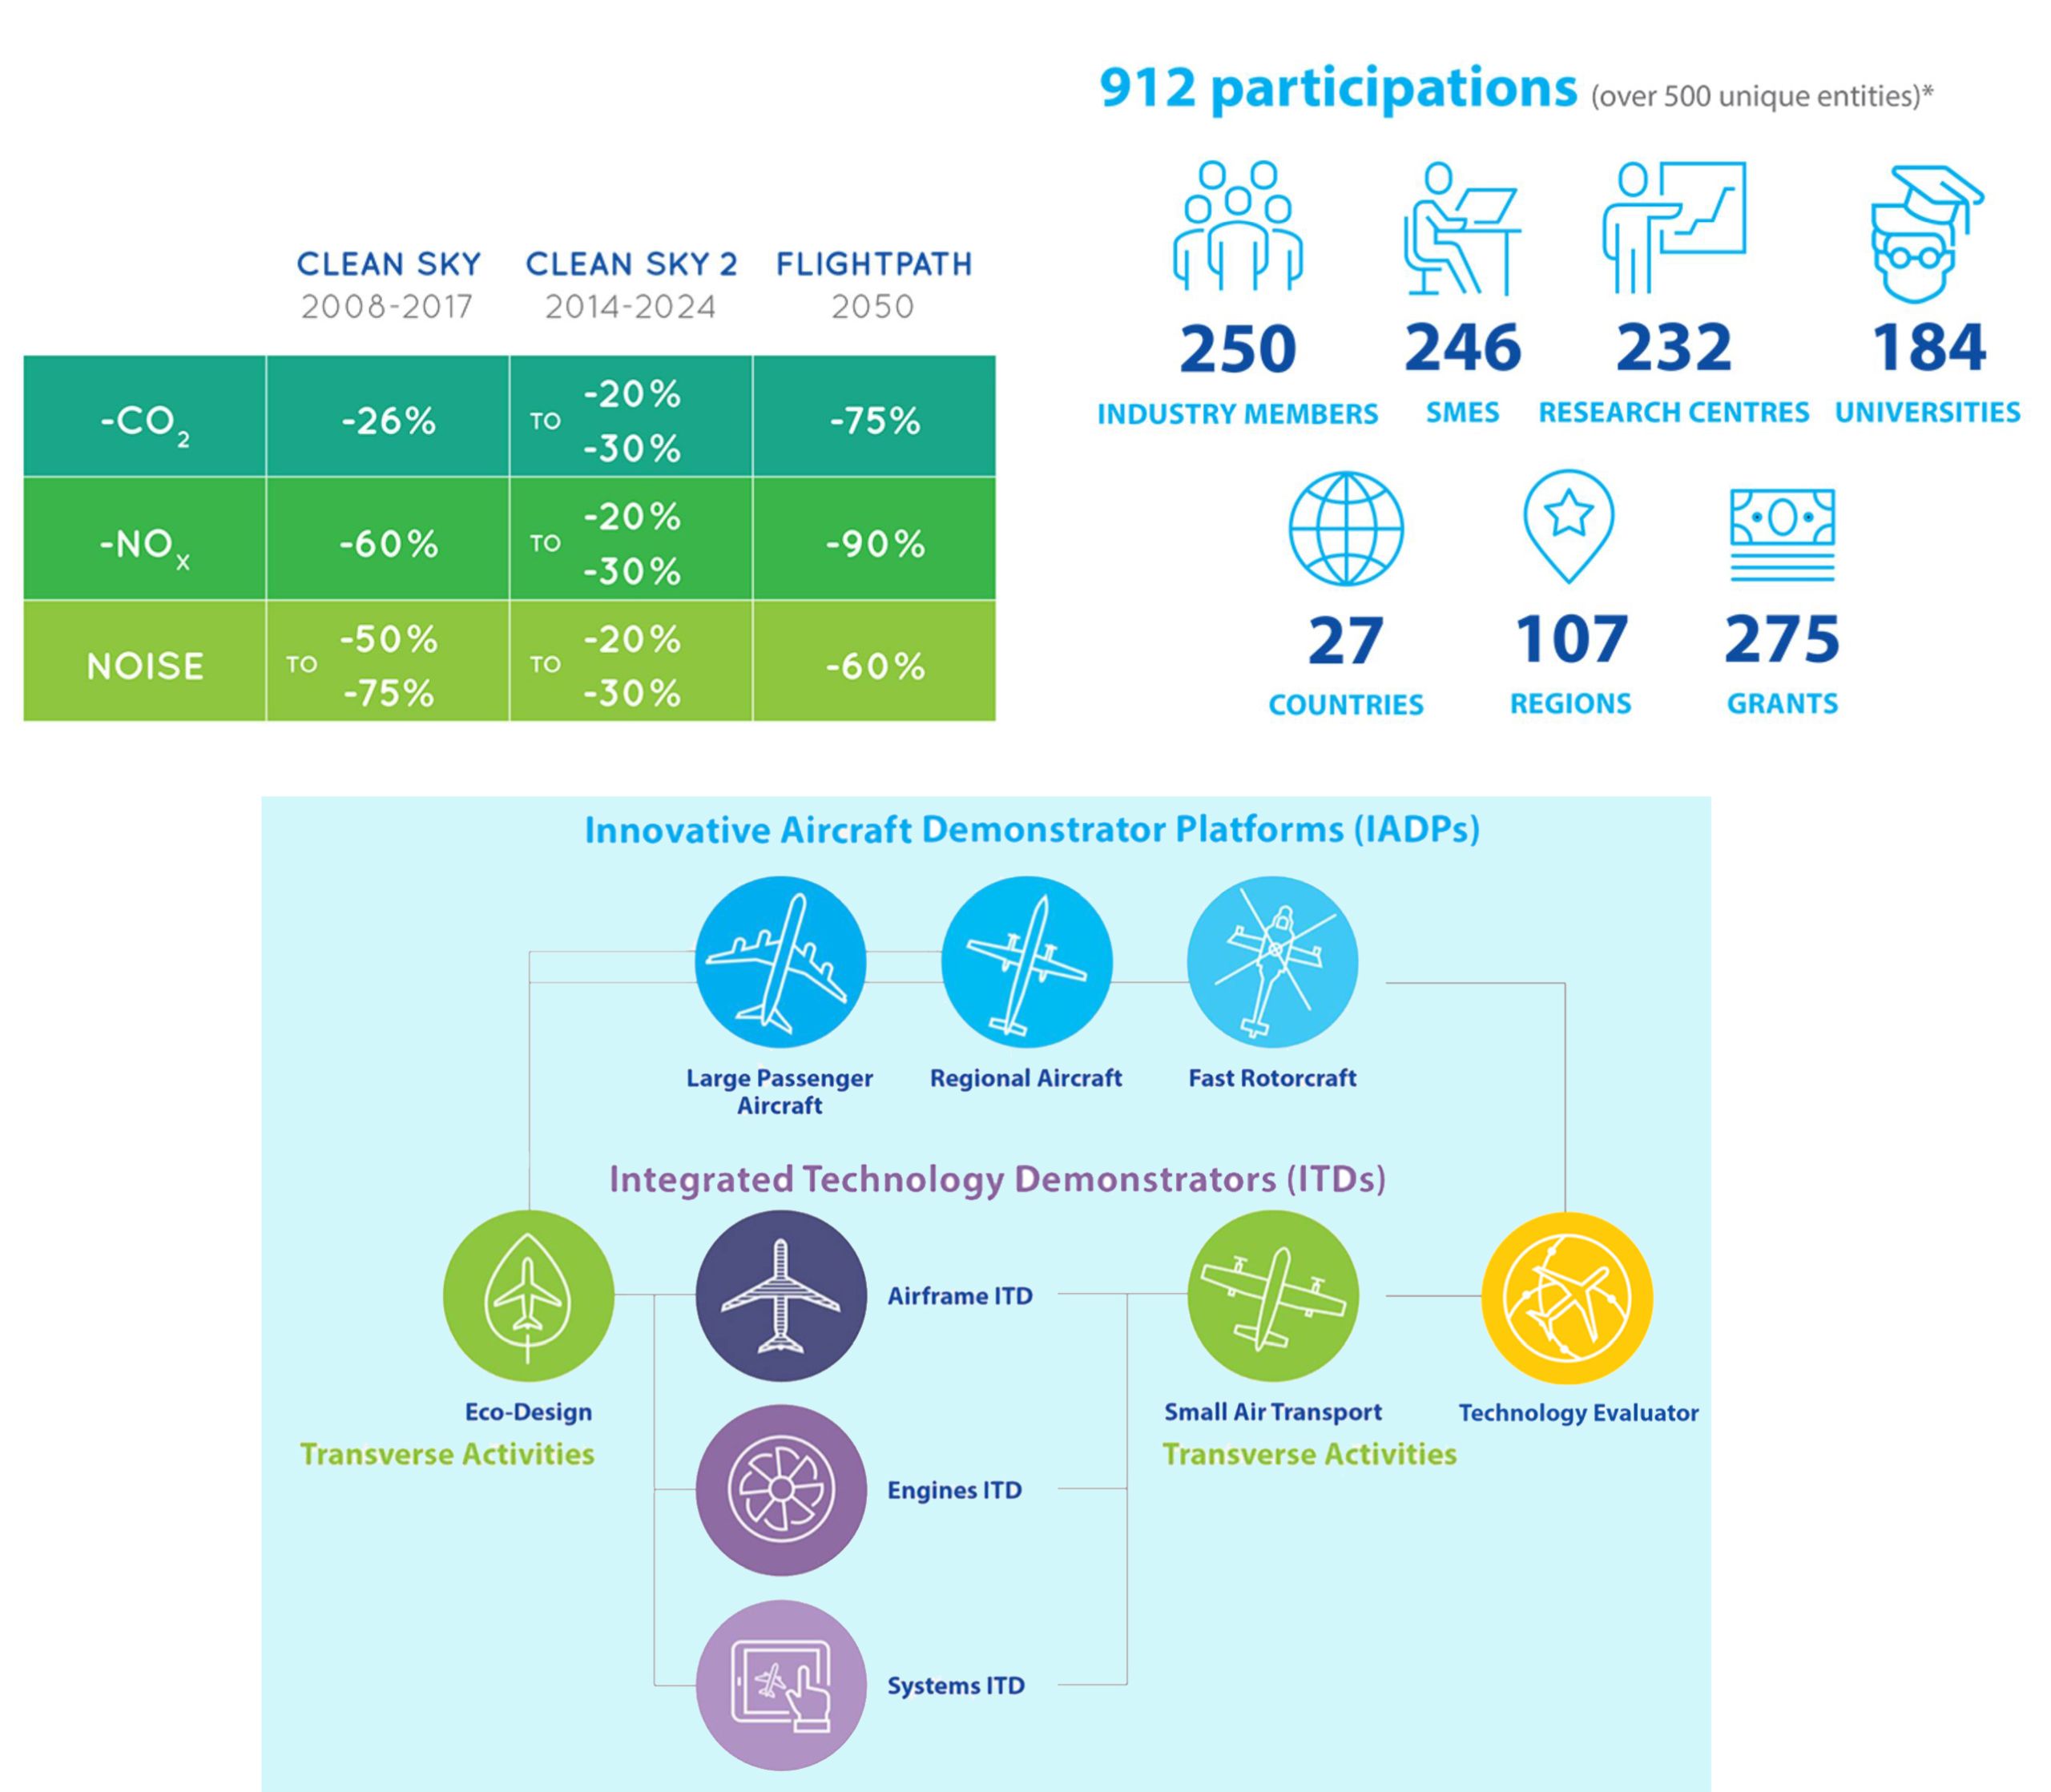
Penelitian penerbangan jenis ini dimulai dengan Program Kerangka Komis Eropa (FP) untuk pendanaan R&D, meliputi FP2 (1987-1991) hingga FP7 (2007-2013). Program-program ini telah berkontribusi secara substansial untuk mematangkan berbagai macam teknologi hingga tingkat kesiapan teknologi (TRL) 6 dan implementasi dalam pesawat seperti Airbus A350.
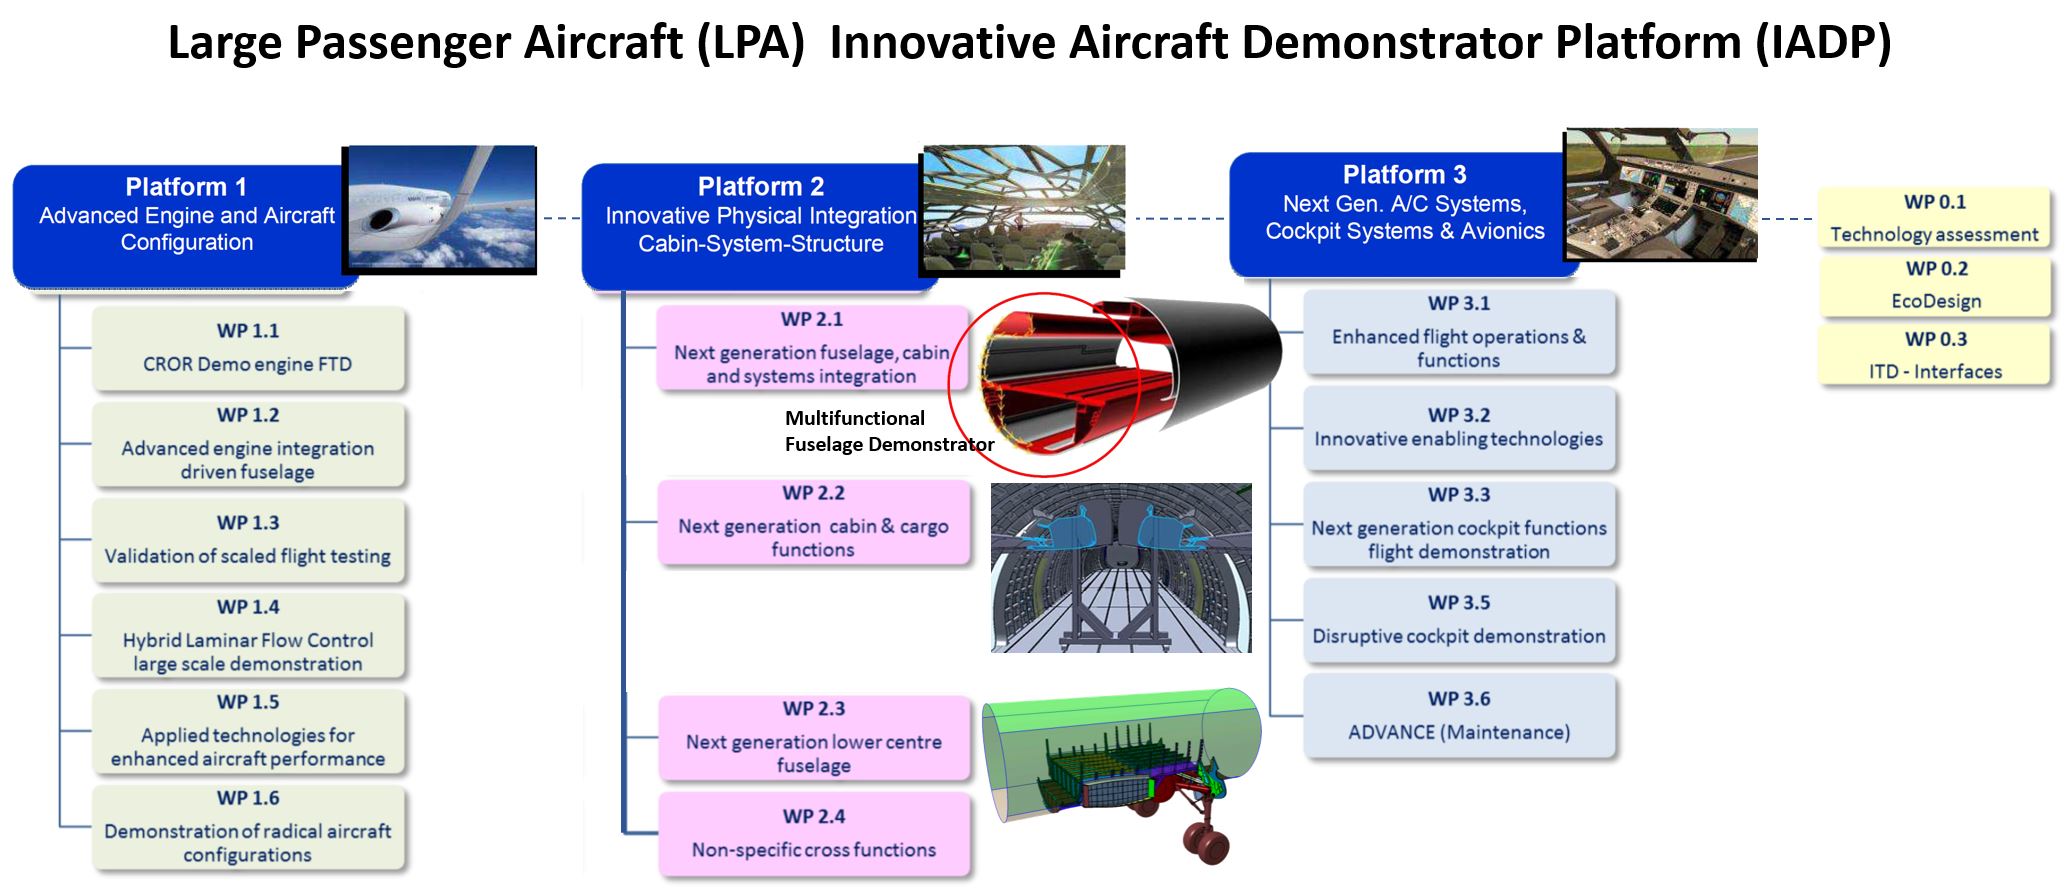
Salah satu perbedaan dalam Clean Sky 2 adalah organisasinya di sekitar demonstrator besar. MFFD adalah salah satu dari tiga bagian fuselage skala penuh yang diproduksi dalam Platform Inovasi Demonstrator Pesawat Inovatif (IADP) Pesawat Penumpang Besar (LPA). Dalam LPA IADP ada tiga platform. MFFD berada dalam Platform 2 “Integrasi Fisik Inovatif Kabin-Sistem-Struktur,” yang menampilkan dua demonstrator besar lainnya.
Untuk memahami artinya, saya kembali pada sesuatu yang dikatakan insinyur Riset dan Teknologi Kerangka Pesawat Airbus dari Getafe, Spanyol, saat saya meneliti komposit multifungsi pada 2015. Mereka berkata, pada intinya, “Kami tidak lagi ingin duplikasi dan pemborosan membuat silinder struktural eksterior dan silinder interior; kami ingin mengintegrasikan kerangka struktural dengan sistem kabin.” Saya kesulitan membayangkan artinya — hingga saya melihat sketsa MFFD.
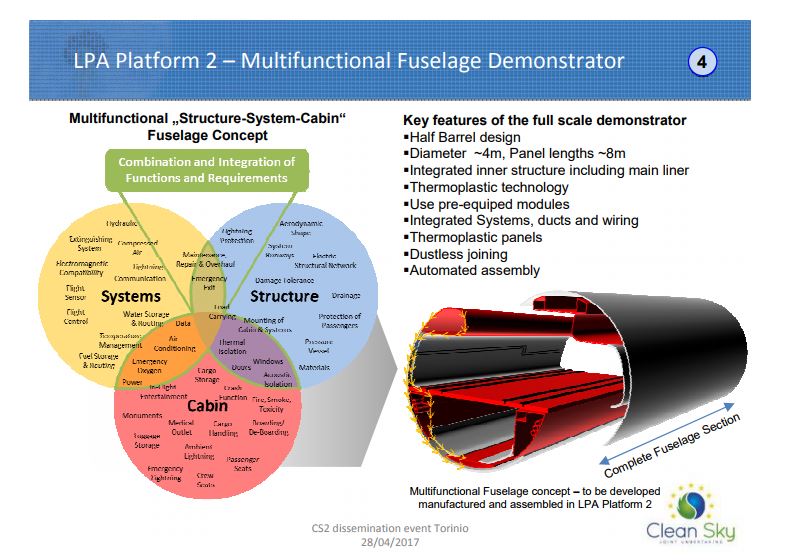
SUMBER | Clean Sky 2 (CS2) disseminasi dan “Thermoplastic composite demonstrators — EU roadmap for future airframes”.
“Modularitas, integrasi dan menciptakan platform umum adalah kunci,” kata Ralf Herrmann, Airframe R&T Fuselase Biasa di Airbus Operations GmbH (Bremen, Jerman) dan pemimpin program MFFD. Saya mengutip dari halaman MFFD di situs web Clean Sky 2:
Herrmann: "Kami telah lama mengetahui bahwa manfaat pengurangan bobot dan penurunan biaya berulang dalam produksi pesawat — saat menggunakan komposit termoplastik — hanya dapat dicapai dengan integrasi beberapa disiplin. Ini berarti bahwa fokus pada struktur saja tidak dapat mencapai manfaat penuh dari teknologi komposit.”
Keberagaman termoplastik perlu diterapkan dalam kombinasi dengan pendekatan desain, menurut pegawai proyek Clean Sky 2 Paolo Trinchieri: “Perlu untuk menghapus pemisahan buatan fungsi pada tahap pre-desain pesawat dan merencanakan tingkat produksi tinggi untuk manufaktur, perakitan dan pemasangan pesawat sejak awal.”
Herrmann sebelumnya adalah manajer proyek proyek FP7 MAAXIMUS (More Affordable Aircraft structure through eXtended, Integrated, & Mature nUmerical Sizing). Berjalan dari April 2008 hingga September 2016, MAAXIMUS mencakup 60 mitra dan bertujuan untuk mendemonstrasikan pengembangan cepat dan validasi benar-pada-kali-pertama — dengan mematangkan penguat virtual dan fisik secara bersamaan — dari fuselage komposit yang sangat dioptimalkan untuk mencapai pengurangan waktu perakitan bagian fuselage besar sebesar 50 persen, potongan biaya berulang sebesar 10 persen, bobot struktural lebih rendah sebesar 10 persen dan siklus pengembangan lebih pendek sebesar 20 persen. Tujuan MFFD dapat dilihat sebagai perluasan:
- Aktifkan tingkat produksi 70-100 pesawat/bulan
- Kurangi bobot fuselage sebesar 1.000 kg
- Kurangi biaya berulang sebesar 20 persen.
Salah satu kunci pendukung adalah penggabungan tanpa debu (tidak ada lubang, tidak ada pengikat) melalui komponen komposit termoplastik yang dihasilkan las. Herrmann menjelaskan bahwa pendekatan berurutan saat ini untuk manufaktur pesawat — di mana struktur fuselage harus cukup lengkap sebelum sistem plus kabin dan fitur muatan dapat dipasang — memakan waktu dan “rawan kegagalan”. Sebaliknya, MFFD mengejar elemen struktural terintegrasi tinggi dan modul sistem yang sudah dilengkapi sebelumnya yang dapat dipasang cukup awal, lama sebelum perakitan akhir.
Perubahan ke Lubang Panjang dan LM PAEK
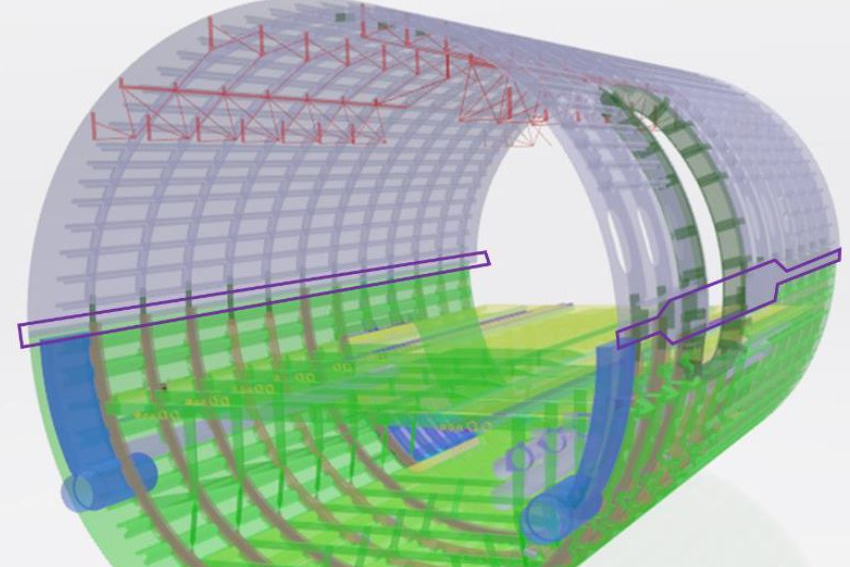
Aktivitas proyek MFFD dimulai pada 2017. Setiap tahun setidaknya ada satu ajuan usulan (CFP) di mana pemimpin proyek garis besar topik yang perlu dikembangkan lebih lanjut. Seperti yang dapat dilihat di gambar di bawah ini, desain lubang bias yang ditunjukkan dalam CFP08 (April 2018) telah berubah menjadi lubang panjang pada CFP09 (September 2018).
“Lubang bias mempresentasikan masalah mengenai aksesibilitas dan pemasangan struktur lantai yang kami sadari akan sulit diatasi dalam waktu yang diberikan,” Herrmann menjelaskan. “Jadi, kami memutuskan untuk kembali ke desain konvensional untuk menurunkan risiko. Minat utama kami adalah untuk menunjukkan bagaimana mengintegrasikan semua sistem dan elemen kabin yang dapat dipasang sebelum Perakitan Komponen Utama (MCA). Ini juga akan menjadi pertama kalinya bahan komposit termoplastik ini diterapkan dalam struktur fuselage primer skala penuh untuk pesawat penumpang besar.”
Desain MFFD berubah dari desain lubang bias menjadi lubang panjang yang lebih konvensional pada 2018. SUMBER | CFP08 hal. 87 (kiri) dan CFP09 hal. 133 (kanan).
Perubahan lain ada pada bahan matriks komposit termoplastik (TPC). Topik MFFD dalam CFP08 dan CFP09 merujuk pada serat karbon/PEKK (polyetherketoneketone), tetapi pada CFP10 (Maret 2019), bahan dasar dijelaskan sebagai serat karbon dan PAEK (polyaryletherketone). PAEK adalah keluarga keseluruhan polimer tempat PEEK, PEKK dan LM PAEK berada.
Seperti yang dijelaskan dalam blog saya tentang PEEK vs. PEKK vs. PAEK, penyuplai bahan Cetex TenCate, sekarang Toray Advanced Composites, menghasilkan ketiga polimer ini sebagai pita terkuat serat karbon dan mengklaim properti pada dasarnya sama. Namun, pita Cetex TC1225 CF/LM PAEK meleleh pada 305°C sementara pita TC1320 CF/PEKK meleleh pada 340°C. Dan, menurut CTO global Toray Advanced Composites Scott Unger, “LM PAEK memiliki aliran yang jauh lebih baik … dan juga dapat diproses dengan kecepatan lebih tinggi daripada PEKK dan PEEK.” TC1225 juga lebih murah.
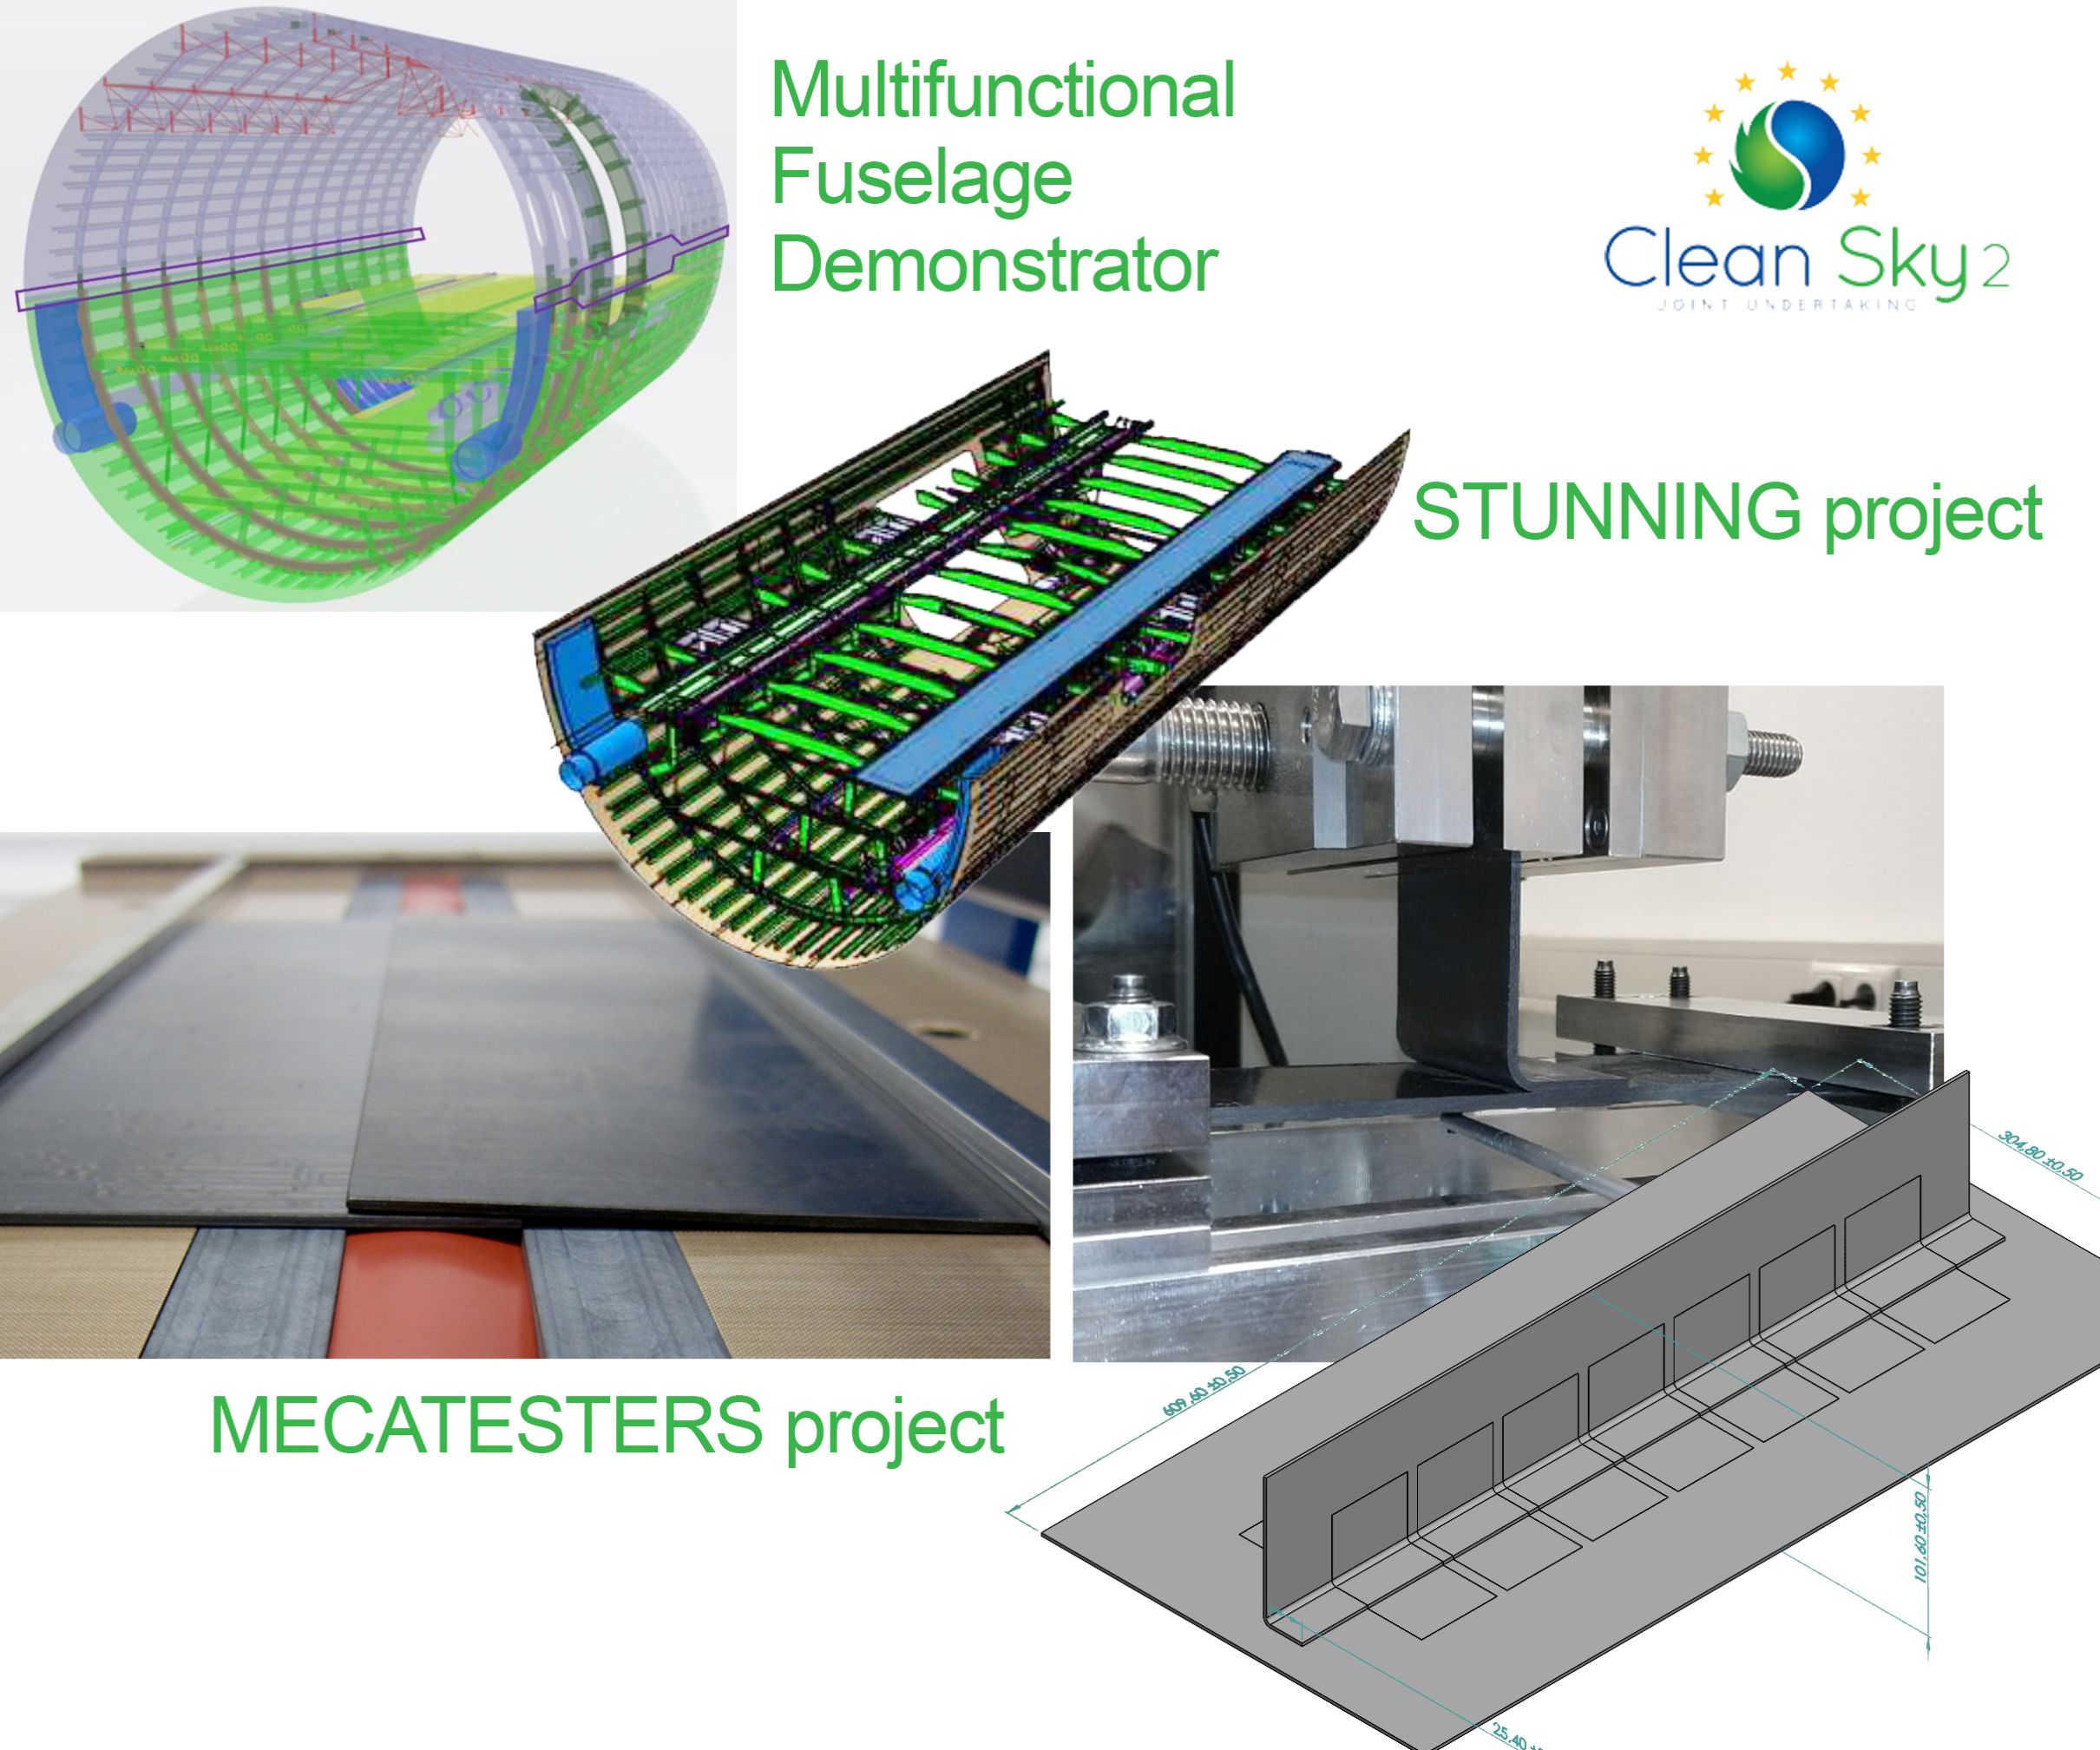
Fuselase Bawah MFFD: Proyek STUNNING
STUNNING adalah nama proyek untuk pengembangan dan manufaktur separuh bawah yang sepenuhnya dilengkapi dari MFFD. Proyek bertujuan untuk mematangkan lebih lanjut:
- Proses perakitan otomatis
- Teknologi manufaktur dan perakitan termoplastik
- Teknologi pengembangan desain dan manufaktur terintegrasi
- Pengembangan arsitektur sistem listrik canggih.
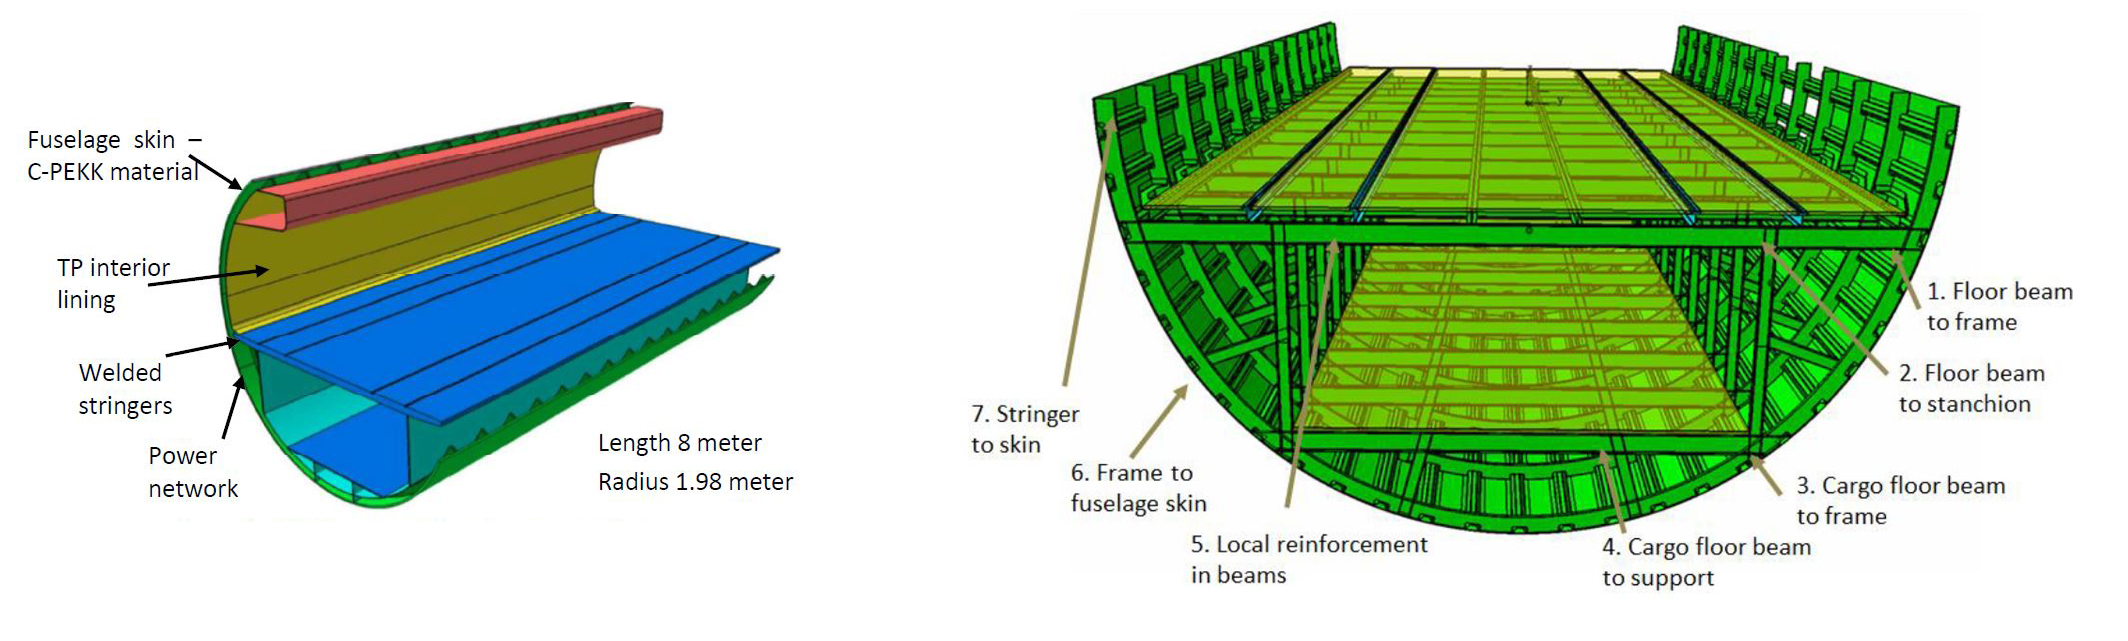
Bas Veldman, manajer program di GKN Fokker (Hoogeveen, Belanda) dan manajer proyek untuk STUNNING, menjelaskan bahwa MFFD akan berpanjang 8 meter dan lebar 4 meter dengan radius 2 hingga 2,5 meter, yang merupakan skala nyata untuk pesawat keluarga A320 satu koridor. “Ini serupa dengan A321, yang tidak tepat bulat tetapi berbentuk telur (sedikit lebih tinggi dari lebar),” tambahnya.
Bagian fuselage bawah 180° akan terdiri dari cangkang fuselage bawah dengan stringer dan kerang yang dihasilkan las, struktur lantai kabin dan muatan, dan elemen interior dan sistem utama yang relevan. “Kami akan memberikan modul besar yang sudah dilengkapi sebelumnya untuk perakitan plug-and-play yang sangat cepat,” kata Veldman.
GKN Fokker adalah mitra utama dalam STUNNING dan memiliki empat divisi yang berpartisipasi, termasuk Aerostructures (Papendrecht, Belanda), Fokker ELMO (Hoogerheide, Belanda), GKN Fokker Engineering Romania (Bukarest) dan GKN Fokker Technologies (Papendredcht, Belanda). GKN Fokker ELMO adalah penyuplai kabel pengait pesawat dan teknologi sistem listrik. “Ia bertanggung jawab atas arsitektur sistem dalam STUNNING dan akan fokus pada optimasi sistem listrik,” Veldman menjelaskan, “dan bekerjasama dengan konsorsium CFP08 MISSION pada pengembangan sistem bus daya inovatif.”
“Diehl Aviation (Laupheim, Jerman) bertanggung jawab atas struktur interior, termasuk subsistem dan lantai, panel dinding samping dan cara mereka digabung, antarmuka monumen dan port multi sistem pintar,” Veldman lanjut. “NLR (Pusat Penerbangan Belanda, Amsterdam) bertanggung jawab untuk memproduksi kulit fuselage dan stringer, dan TU Delft membantu dengan perakitan, berdasarkan keahliannya dengan pengelasan ultrasonik.” (Lihat “Pengelasan Komposit Termoplastik” untuk lebih lanjut tentang pengelasan ultrasonik.)
Program Pengujian Pengelasan MECATESTERS
“STUNNING telah meluncurkan sepuluh topik CFP dan lima telah memulai pekerjaan, termasuk MAYA, MISSION, EMOTION, TCTool dan MECATESTERS,” kata Veldman. Yang terakhir adalah program pengujian pengelasan besar dengan KVE Composites (The Hague, Belanda) dan Rescoll (Pessac, Prancis) yang dimulai pada April 2019 dengan durasi 30 bulan. Veldman menjelaskan bahwa meskipun KVE memiliki sejarah panjang dengan pengelasan induksi kain dan pita UD komposit termoplastik, bagian yang dihasilkan las induksi yang terbang pada pesawat hingga saat ini telah menggunakan kain. “Dalam STUNNING kami menetapkan praktik terbaik dengan penguat UD dan bahan LM PAEK, dan juga membandingkan pengelasan induksi dengan pengelasan konduksi dalam kondisi beban dan lingkungan dalam layanan yang umum.” Meskipun pengelasan resistensi dan pengelasan ultrasonik termasuk dalam paket kerja MFFD dan CFP lainnya (lihat “Menggabungkan Dua Setengah” di bawah), pengelasan induksi dan pengelasan konduksi adalah dua teknik tunggal dalam MECATESTERS.
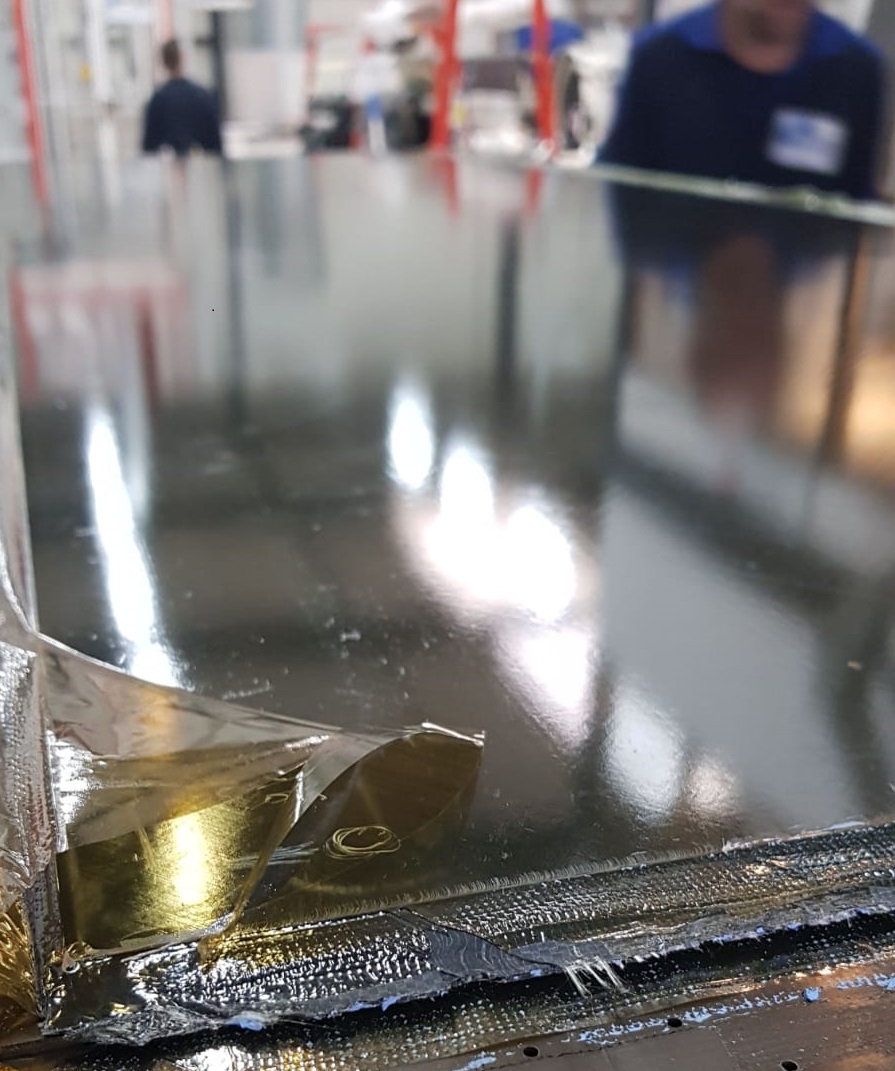
Labordus di KVE menjelaskan bahwa untuk tiga paket kerja MECATESTERS (WP 1, 2 dan 3), KVE akan membuat semua laminat uji menggunakan pita serat karbon UD TC1225 LM PAEK yang dikeringkan autoklaf (lihat “Laminat LM-PAEK Toray Pertama untuk Proyek Clean Sky MECATESTERS project”). KVE juga akan menyiapkan sampel yang dihasilkan las induksi untuk pengujian, sementara GKN Fokker akan menghasilkan sampel yang dihasilkan las konduksi dan Rescoll akan melakukan semua pengujian fisik. “Nama Rescoll berasal dari penelitian dan kolase, yang berarti perekat dalam bahasa Prancis,” kata Labordus. “Mereka dikenal untuk penelitian mereka tentang semua jenis perekat dan menawarkan laboratorium pengujian yang lengkap untuk polimer dan komposit, termasuk pengujian mekanis, lingkungan, kebakaran dan setiap tes yang mungkin untuk kualifikasi di industri penerbangan, otomotif, kereta api dan industri lainnya.”
Parameter Proses dan Pengujian
“Kami sebenarnya memulai dengan WP 2 untuk menetapkan parameter proses, seperti batas atas dan bawah untuk suhu dan tekanan pengelasan induksi,” kata Labordus. “Misalnya, kami memiliki tekanan nominal yang kami gunakan biasanya, tetapi kami akan pergi ke tekanan lebih rendah hingga kami mulai melihat cacat seperti rongga, lalu kami akan mengevaluasi properti las tersebut untuk menetapkan batas tekanan bawah.” Pengujian juga akan mengevaluasi kecepatan las, yang mempengaruhi kadar pendinginan las dan kristalinitas, dan potensial properti mekanik. Parameter yang sama akan diselidiki di Fokker untuk pengelasan konduksi.
Untuk evaluasi, program MECATESTERS akan melakukan beberapa pengujian, termasuk:
- Tes geser lipat tunggal per ASTM D5868–01
- Tes tarik lepas dan geser pada kupon profil L
- GIC dan GIIC per ISO 15024 dan ISO 15114, masing-masing
(pengujian keawetan ini sebenarnya akan diselesaikan dalam WP 1)
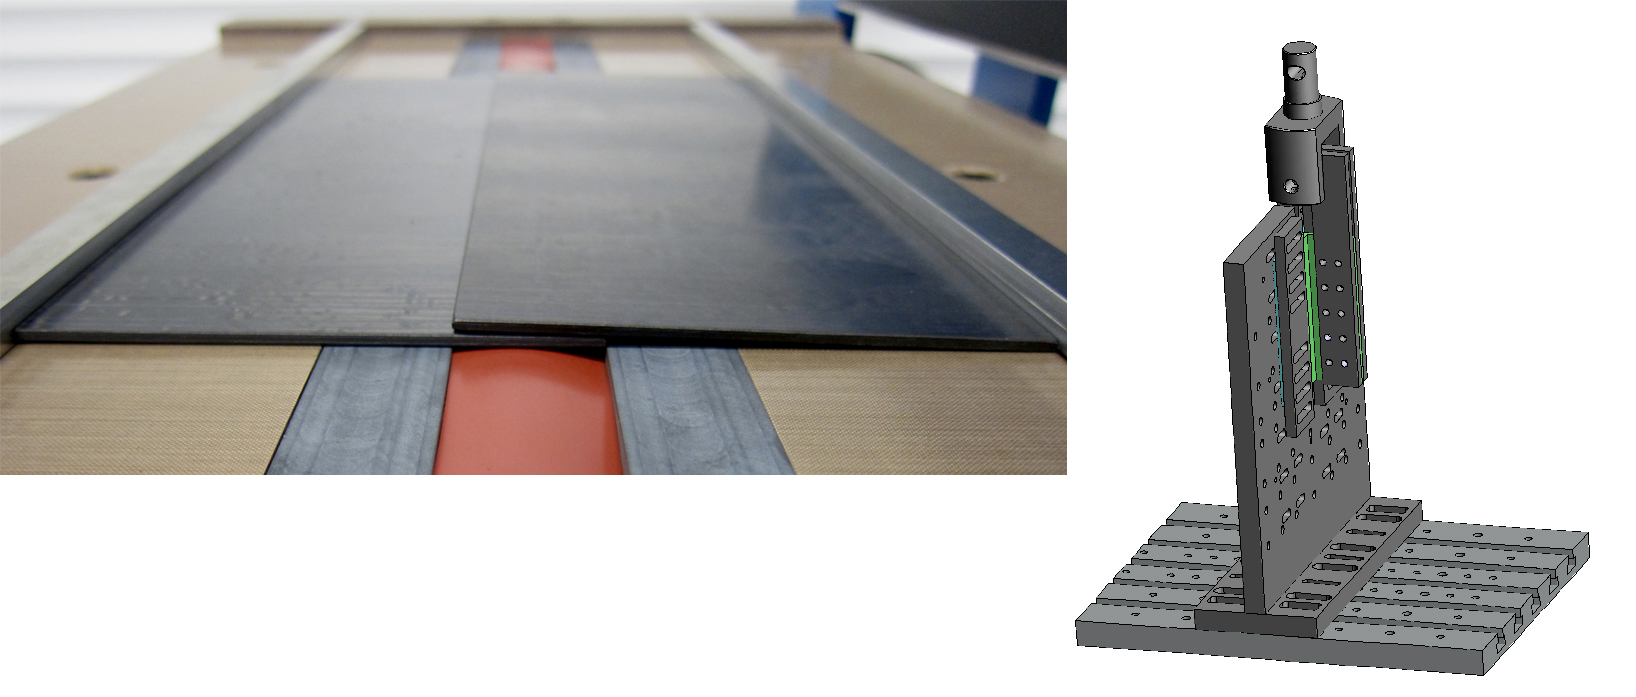
Kupon geser lipat tunggal dari laminat pita UD siap untuk pengelasan induksi (kiri) dan alat uji untuk pengujian gabungan geser dan pelupasan kupon profil L yang dihasilkan las menggunakan alat yang dikembangkan Rescoll (kanan). SUMBER | KVE Composites, Rescoll.
“Metode tarik lepas berasal dari standar internal yang dikembangkan GKN Fokker,” menjelaskan insinyur Rescoll Thomas Salat. “Pengujian tarik lepas profil yang dihasilkan las adalah tegak lurus terhadap kulit untuk beban pelupasan,” catat Labordus, “dan sejajar dengan kulit untuk beban geser. Pelupasan dan geser adalah dua ekstrim, tetapi kami juga akan menguji kombinasi baru dari keduanya yang mencerminkan kondisi beban dalam layanan yang praktis.” Pengujian ini akan diselesaikan untuk dua ketebalan laminat yang berbeda yang berasal dari desain fuselage MFFD — 2,2 dan 2,8 milimeter — pada suhu ruangan (RT), suhu dingin (-55°C) dan suhu tinggi (80°C) menggunakan beban statis.
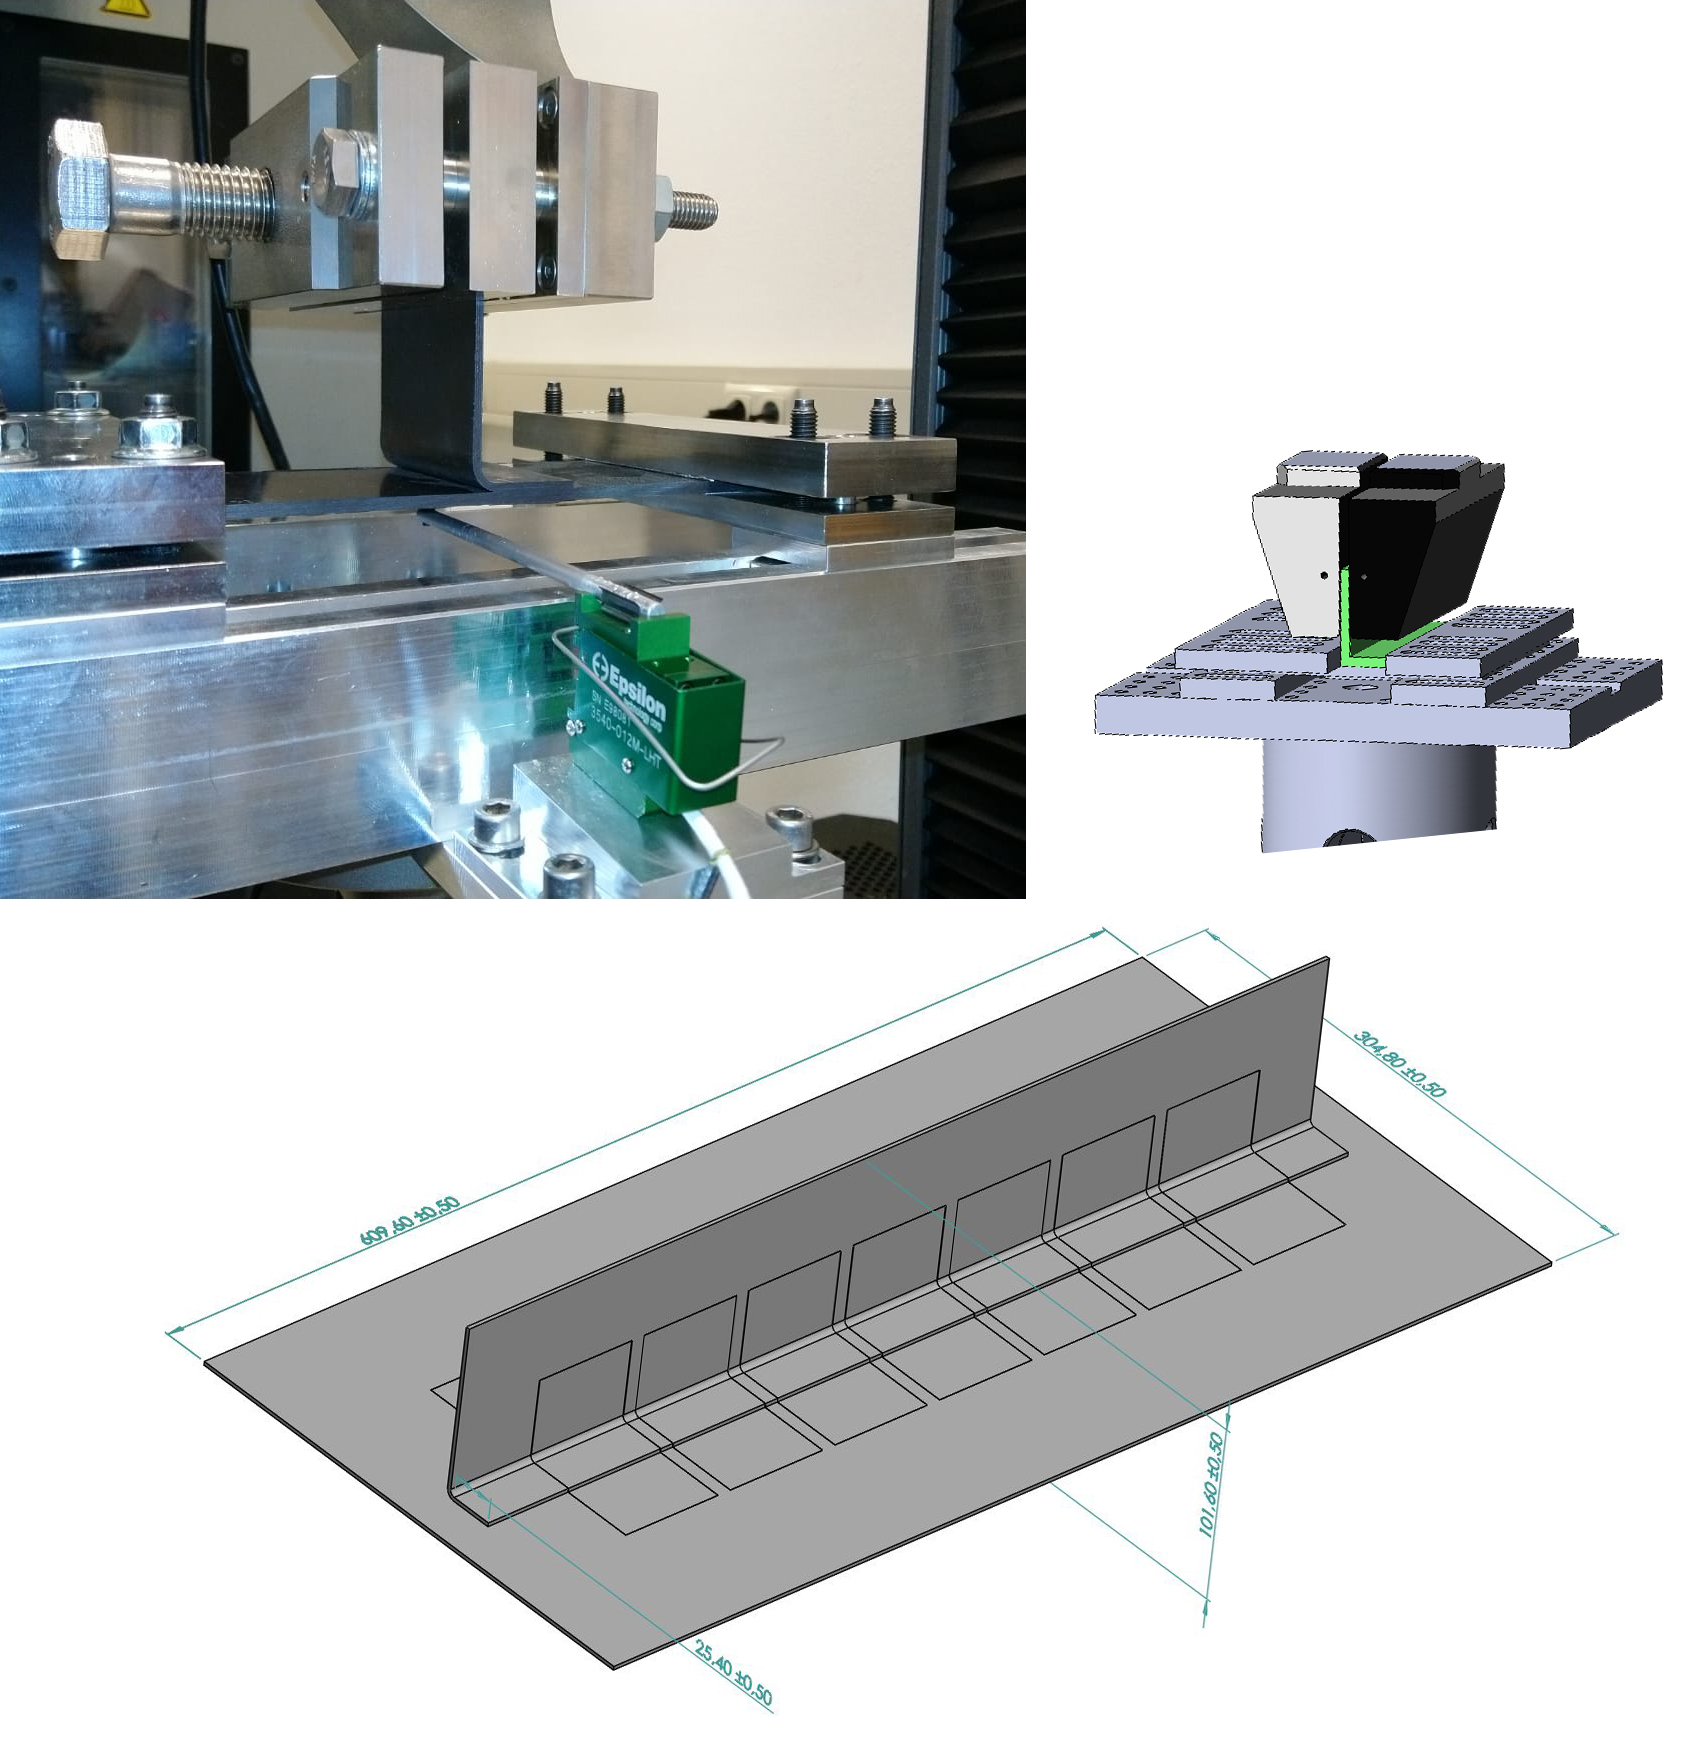
Pengujian tarik lepas pada kupon profil L di KVE Composites (kiri atas). Dalam MECATESTERS, jenis pengujian ini akan menggunakan pegang dan setup uji yang dikembangkan Rescoll untuk menghilangkan lenturan kulit (kanan atas). Kupon uji akan dipotong dari panel yang dihasilkan las (bawah). SUMBER | Rescoll, KVE Composites.
Persiapan Permukaan, Pengelasan dan Kelelahan
WP 1 akan dimulai dengan pengujian keawetan. “Untuk pengujian pecahan (GIC dan GIIC), kami akan memulai retakan dalam komposit dan mengukur bagaimana retakan ini berperilaku saat diberi beban,” menjelaskan Salat. “Salah satu adalah tes statis yang meningkatkan beban hingga kegagalan. Kami juga akan melakukan tes dinamis di mana kami mengulang beban statis satu juta kali, yang membutuhkan satu hingga dua minggu untuk diselesaikan. Kami akan melihat apakah las komposit dapat menahan kelelahan ini. Mode II ini adalah jenis tes siklus baru. Kami sedang mengembangkan metode yang diambil dari makalah teknis yang diterbitkan oleh Universitas Eropa dan menyelesaikan parameter sekarang.”
Juga dalam WP 1, parameter pengelasan yang ditetapkan dalam WP 2 akan digunakan untuk mengecek efek persiapan permukaan serta pengelasan dan kelelahan. “Kami akan melihat kontaminan permukaan dan bagaimana itu dapat mempengaruhi las,” kata Labordus. “Kami juga akan menyelidiki tiga jenis agen pelepasan yang umum digunakan dalam pemrosesan pres dan autoklaf; jenis spesifik persiapan permukaan termasuk penggerindaan, abrasif dan perlakuan plasma; dan juga penggunaan film resin tambahan pada permukaan yang akan dihasilkan las. Selain itu, kami akan mempelajari pengaruh orientasi serat, misalnya plus/minus 45 derajat pada antarmuka las.”
Rescoll juga akan menggunakan kamera kondisi pada 70°C dan 90 persen kelembaban untuk mensimulasikan penuaan dalam layanan, kata Salat. “Kami kemudian akan melakukan tes standar untuk melihat apakah itu mempengaruhi performa las.” Labordus menambahkan bahwa sejumlah terbatas sampel akan diambil hingga 100°C dan 120°C, “untuk memvalidasi klaim bahwa komposit termoplastik tidak memiliki penurunan tajam di atas 80°C.”
Selain tes dinamis pecahan/GIIC, pengujian kelelahan akan dilakukan dalam mode geser lipat tunggal dan tarik lepas. “Kami akan memulai pada 80 persen beban kegagalan statis dan pergi ke 50 atau 75 persen dari ini dalam kelelahan untuk satu juta siklus,” kata Labordus. “Kami akan melakukan tes lain juga tetapi masih membahasnya,” tambah Salat.
Pengelasan ke Bracket Senyawa Pendek
Meskipun detail WP 3 masih dalam tahap penyelesaian, ia bertujuan untuk menyelidiki las bracket cetak pres yang terbuat dari bahan serat pendek ke kulit laminat UD. “Kami akan membenchmark parameter proses lagi dan mengkarakterisasi properti mekanik las,” kata Labordus, “tapi kami masih bekerja untuk menentukan geometri untuk pengujian.”
Stringer dan klip yang dihasilkan las ke fuselage termoplastik. SUMBER: Clean Sky 2 11th Ajuan Usulan JTI-CS2-2020-CfP11-LPA-02-35, “Fitur penahan lepas inovatif untuk las komposit termoplastik panjang”, Gambar 2, hal. 94.
Klip dan Bracket yang Dihasilkan Las
Seperti yang diuraikan dalam topik CFP10 JTI-CS2-2019-CfP10-LPA-02-31, semua klip kerang dan bracket sistem untuk fuselage bawah MFFD akan diproduksi melalui cetak injeksi senyawa serat pendek yang dibuat dengan menggunakan kembali limbah pabrik dari manajer topik produksi GKN Fokker dari laminat TPC serat berkelanjutan. CF/PAEK adalah bahan dasar dan pengelasan adalah metode penggabungan dasar, meskipun metode pengelasan spesifik tidak ditentukan.
Menurut teks CFP10, fuselage bawah MFFD akan memiliki 13 kerang dan sekitar 36 stringer, yang membutuhkan kira-kira 500 klip kerang (catat ini adalah struktur primer yang memerlukan tes struktural dan total ini termasuk klip yang digunakan untuk pengujian) dan sekitar 270 bracket sistem (yang merupakan struktur sekunder) dibagi menurut jenis yang ditunjukkan di bawah ini: 20 bracket sistem (1), 120 bracket sistem (2), 50 bracket sistem (3) dan 80 bracket sistem (4).
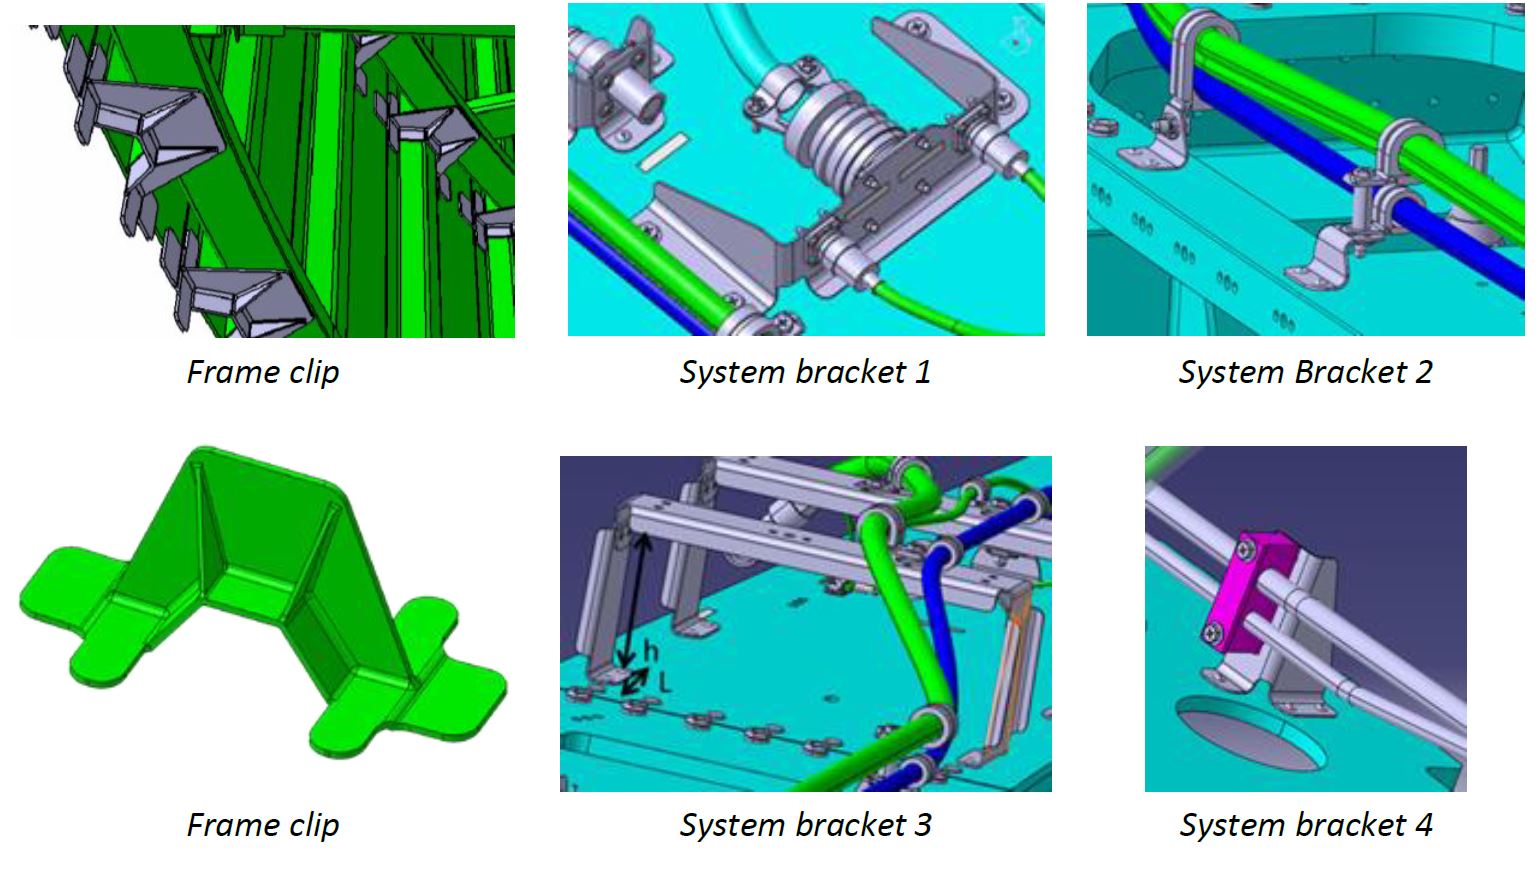
Contoh bagian yang akan dikirim dalam topik Clean Sky 2 JTI-CS2-2019-CfP10-LPA-02-31, Gambar 2. SUMBER | Clean Sky 2 CFP10, hal. 146.
Juga dalam CFP10 adalah topik fuselage atas MFFD JTI-CS2-2019-CfP10-LPA-02-30, “Pengembangan sistem pengelasan inovatif untuk gabungan struktural Komposit berbasis Matriks Termoplastik” yang dipimpin oleh Aernnova Composites Illescas (Illescas, Spanyol). Direncanakan untuk dimulai setelah 1Q 2020, cakupannya adalah mengembangkan sistem pengelasan untuk mencapai ikatan struktural antara bagian penguat (penutup, penyepit, fitting) dan kerang struktural untuk mendapatkan Struktur Pinting Pintu (DSS) yang sangat terintegrasi. Saya harap dapat memberikan lebih banyak detail tentang fuselage atas MFFD dalam blog mendatang. Untuk saat ini, cukup untuk memahami mengapa paket kerja 3 MECATESTERS penting dan seberapa banyak yang akan tercapai setelah MECATESTERS, STUNNING dan MFFD selesai.
Menggabungkan Dua Setengah
Setelah selesai, separuh bawah MFFD akan pergi ke Fraunhofer Institute for Manufacturing Techanology and Advanced Materials IFAM (Stade, Jerman) untuk digabungkan dengan separuh atas, Veldman menjelaskan. “Kami berkomitmen untuk menyerahkan separuh fuselage kami pada akhir 2021,” tambahnya.
Seperti yang disebut di atas, Ralf Herrmann di Airbus adalah pemimpin proyek MFFD; sehingga Airbus mengintegrasikan pekerjaan Fraunhofer IFAM dan konsorsium CFP07 MultiFAL (Multifunctional automation system for Fuselage Assembly Line) yang bertanggung jawab untuk menggabungkan dua separuh fuselage, bekerja sama dengan tim STUNNING dan fuselage atas —untuk mengembangkan solusi untuk tantangan-tantangan yang beraneka ragam.
Beberapa dari ini terungkap dalam dua topik dalam Ajuan Usulan ke-11 (November 2019), keduanya dipimpin oleh Airbus untuk dimulai setelah Q4 2020 dan berjudul “Alat, Peralatan dan Auxiliaries untuk penutupan lubang Barrel Longitudinal”:
- JTI-CS2-2020-CfP11-LPA-02-33, “:Butt strap integration dan Lightning Strike Protection continuity”
- JTI-CS2-2020-CfP11-LPA-02-34, “:Overlap joint dan Frame Coupling integration”
Ditulis oleh Piet-Christof Woelcken, manajer topik di Airbus Bremen dan pemimpin paket kerja MFFD, tantangan utama dalam topik ini meliputi:
JTI-CS2-2020-CfP11-LPA-02-33
- Sambungan penutup sambungan (Gambar 3 di bawah):
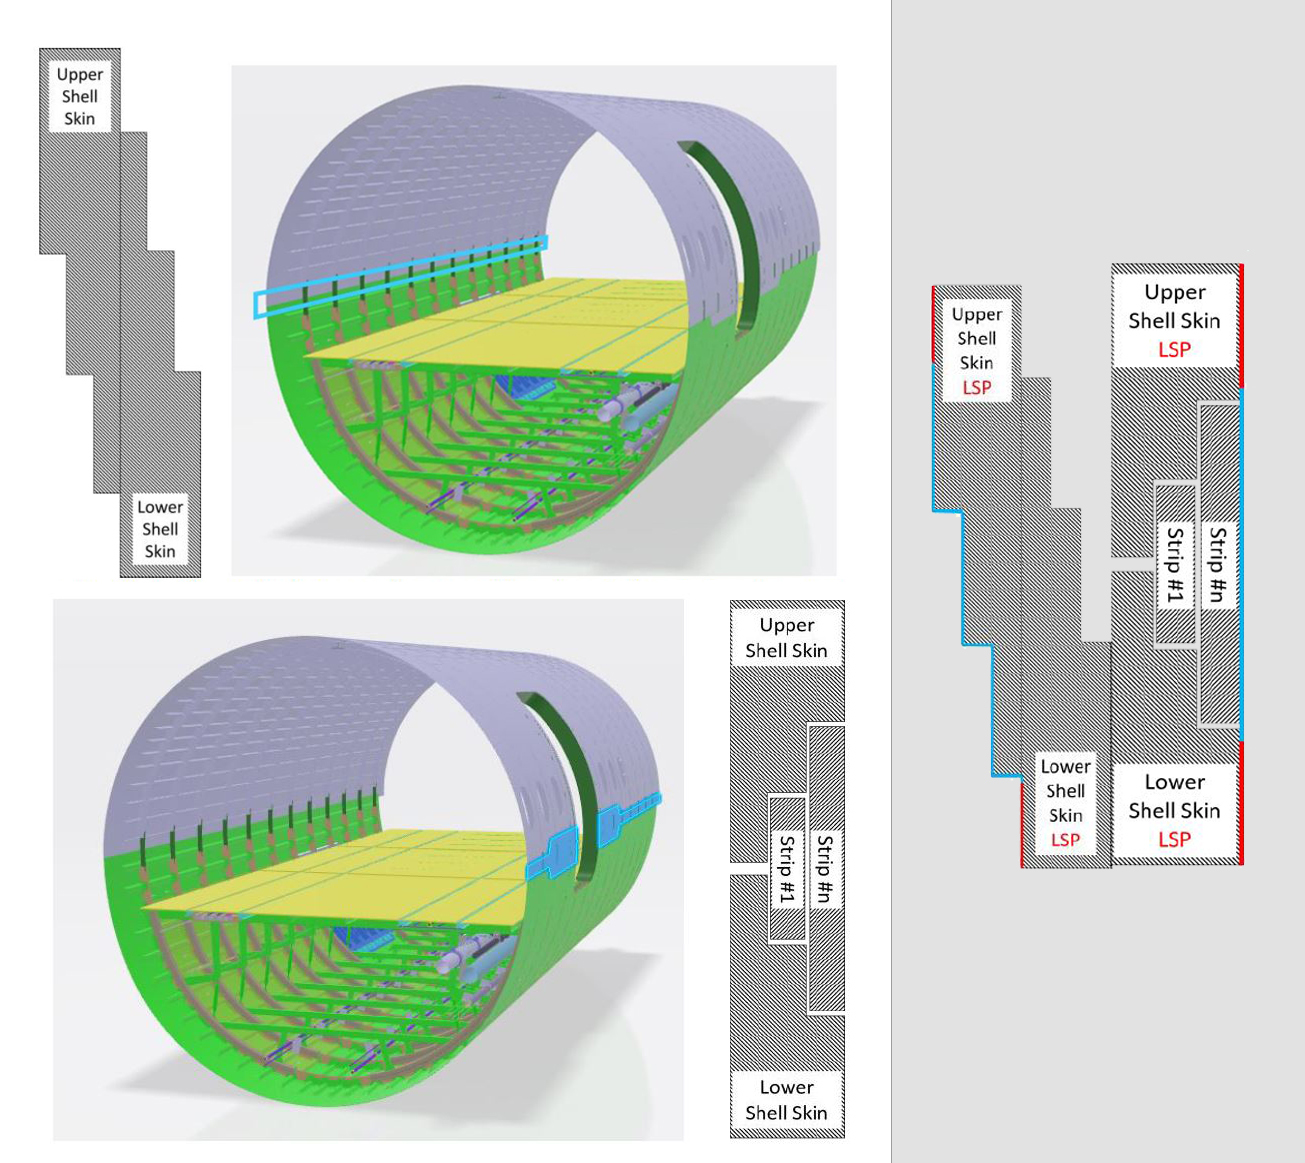
- Sisi kiri demonstrator (arah penerbangan) mencakup Pinting Pintu Penumpang. Variasi ketebalan kulit di area ini memerlukan integrasi penutup sambungan bertingkat, menggabungkan kulit atas dan bawah.
- Diberikan kompleksitas sambungan, pengelasan konduksi menggunakan plat tekanan panas adalah teknologi penggabungan yang diutamakan.
- Kesinonan perlindungan petir (Gambar 4 di bawah):
- Kesinonan perlindungan petir logam (LSP) harus dicapai di seluruh kedua lubang panjang di luar fuselage.
- Diperkirakan bahwa kepala alat yang disediakan untuk integrasi penutup sambungan dapat digunakan untuk tujuan ini.
JTI-CS2-2020-CfP11-LPA-02-34
- Lubang tumpang tindih (Gambar 2 di bawah):
- Lubang tumpang tindih panjang 8 meter di sisi kanan demonstrator (arah penerbangan) menghubungkan kulit fuselage atas dan bawah. Dalam arah panjang, ketebalan kulit di bawah 3mm konstan di zona las. Dalam arah lingkar, kulit memiliki geometri bertingkat untuk performa struktural yang ditingkatkan.
- Pengelasan ultrasonik adalah penggabungan yang diutamakan untuk mencapai tingkat produksi tinggi.
Gambar 2 (Kiri Atas): Lubang tumpang tindih: Pendekatan bertingkat telah diambil dalam desain lubang tumpang tindih. Perhatikan bahwa cangkang bawah terletak di sisi dalam fuselage. Gambar 3 (Kiri Bawah): Integrasi penutup sambungan: Sejumlah pita tumpang tindih memerlukan integrasi di seluruh sambungan bertingkat. Perhatikan bahwa penutup sambungan berada di luar fuselage. Gambar 4 (Kanan): Kesinonan perlindungan petir logam harus dicapai di seluruh lubang panjang di luar fuselage CFRP. Merah menunjukkan LSP yang sudah dilengkapi, biru menunjukkan LSP yang akan diterapkan sebagai bagian dari topik ini. SUMBER | Clean Sky 2 11th Ajuan Usulan JTI-CS2-2020-CfP11-LPA-02-33 dan -34, “Butt strap integration dan Lightning Strike Protection continuity”, hal. 78 dan 86.
JTI-CS2-2020-CfP11-LPA-02-34
- Integrasi pengikat kerang (Gambar 5):
- Lubang tumpang tindih: Pengikat kerang di bawah lubang tumpang tindih perlu secara struktural mengikat kerang cangkang atas dan bawah.
- Penutup sambungan: Pengikat kerang di bawah penutup sambungan perlu secara struktural mengikat kerang cangkang atas dan bawah serta terhubung ke kulit.
- Pengelasan resistensi adalah teknologi yang diutamakan untuk tantangan teknis ini.
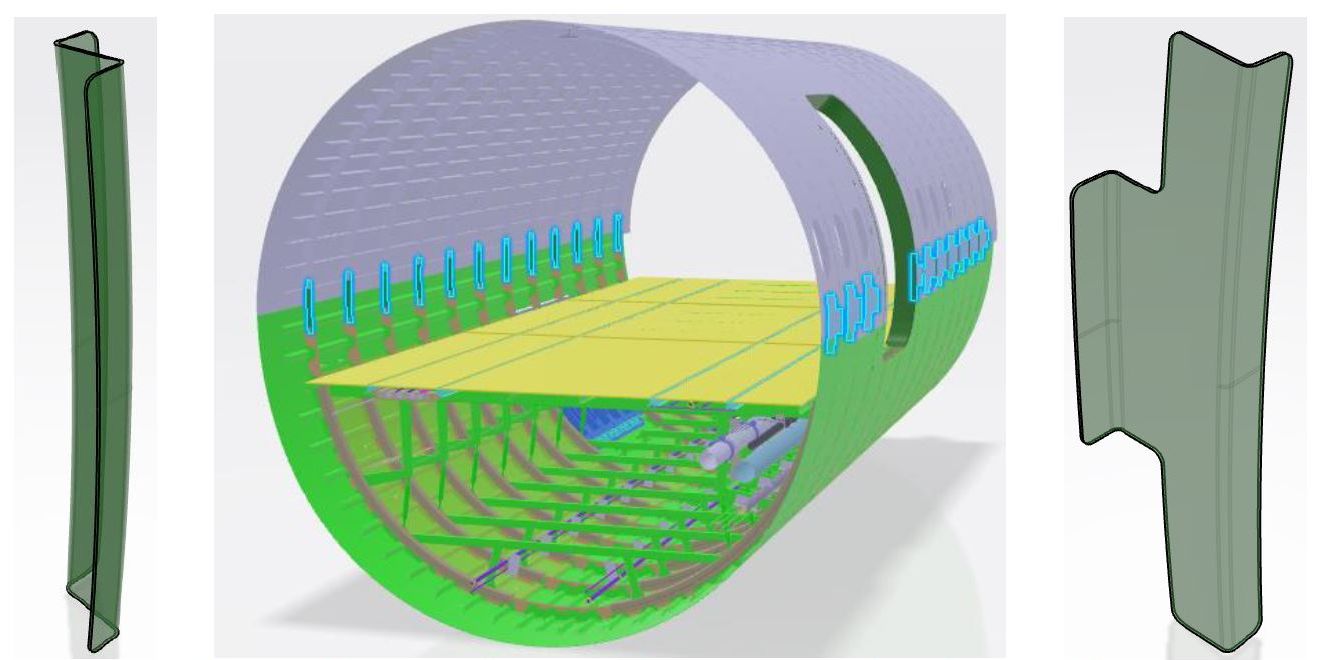
Integrasi pengikat kerang. Perhatikan bahwa pengikat kerang berbeda per sisi sebagai bagian dari demonstrasi teknologi. SUMBER | Clean Sky 2 11th Ajuan Usulan JTI-CS2-2020-CfP11-LPA-02-34, “Alat, Peralatan dan Auxiliaries untuk penutupan lubang Barrel Longitudinal: Overlap joint dan Frame Coupling integration”, Gambar 5, hal. 86.
Metode Pengelasan, Kepala Alat dan Toleransi
Herrmann menjelaskan bahwa pengelasan konduksi akan divisualisasikan di sisi kiri melalui sambungan penutup sambungan dan pengelasan ultrasonik di sisi kanan melalui lubang tumpang tindih sementara pengelasan resistensi akan digunakan untuk pengikat kerang. “MFFD akan menunjukkan banyak pendekatan teknis, jadi ini tidak sama seperti dalam manufaktur fuselage aktual, melainkan dirancang sebagai kendaraan untuk demonstrasi dan pematangan teknologi,” tambahnya.
Mengembangkan Kepala Alat Pengelasan
Tujuan dari dua topik yang ditulis oleh Woelcken adalah untuk mengembangkan kepala alat yang diperlukan untuk sambungan yang dihasilkan las ini. “Ketika Anda menghasilkan las dua bagian bersama, Anda harus menerapkan panas dan tekanan,” jelasnya. “Jadi, ini diterapkan oleh kepala alat selama pengelasan. Untuk proses pengelasan konduksi tipe Fokker, Anda secara aktif menerapkan panas dan tekanan di satu sisi dan tekanan pasif dari dukungan ditekan di sisi lainnya. Sambungan sambung adalah tumpukan enam pita, dan dalam penggabungan, kami akan menempatkan tumpukan dan memanaskannya selama pengelasan. Namun, karena bahan pita UD LM PAEK relatif baru dalam pengelasan, kami harus memahami kondisi proses dan bagaimana kami dapat mengkompensasi toleransi. Jadi, kami harus menentukan bahan dan ketebalan, serta geometri kepala alat.”
“Perhatikan bahwa penggunaan jenis sambungan sambung ini adalah proses standar untuk apa yang kami lakukan pada sambungan lain dalam pesawat kami,” Woelcken menekankan. “Untuk MFFD, kami ingin membiarkan fuselage atas dan bawah tidak berubah dari praktik standar ini untuk meminimalkan jumlah bahan yang harus kami sesuaikan.”
Fleksibilitas dalam Toleransi
Woelcken mencatat bahwa karena permukaan pengelasan teratas pada dasarnya dilelehkan menjadi cair lalu ditekan bersama, “ini memberikan banyak fleksibilitas untuk menyesuaikan toleransi.” Perhatikan, saat ini, dengan sayap dan fuselage polimer terkuat serat karbon termo-set (CFRP), masalah toleransi ini diatasi dengan menerapkan perekat penyepit cair. Meski sedikit orang yang ingin membahas ini secara publik, masalah umum penyepit dalam struktur aerokomposit telah diakui secara luas dan inisiatif untuk mengurangi dan/atau mengeliminasinya telah dipublikasikan, seperti metode perakitan Flexmont untuk penangkal vertikal.
“Kami memang berharap untuk mendapatkan keuntungan dalam mengatasi toleransi dengan menggunakan komposit termoplastik,” kata Woelcken, “terutama dengan mengeksploitasi konsep desain kami dan mengandalkan pengalaman kami dengan CFRP termo-set dan pengelasan logam. Kunci akan berada dalam pemantauan in situ selama pemanasan dan penerapan tekanan.” Dia menekankan bahwa panas adalah parameter nomor satu. “Saya terkejut seberapa toleran proses pengelasan komposit termoplastik terhadap tekanan. Tantangan utamanya adalah penahanan tekanan itu dan bagaimana turunannya. Saat ini, kami memantau sisi belakang sambungan yang dihasilkan las.”
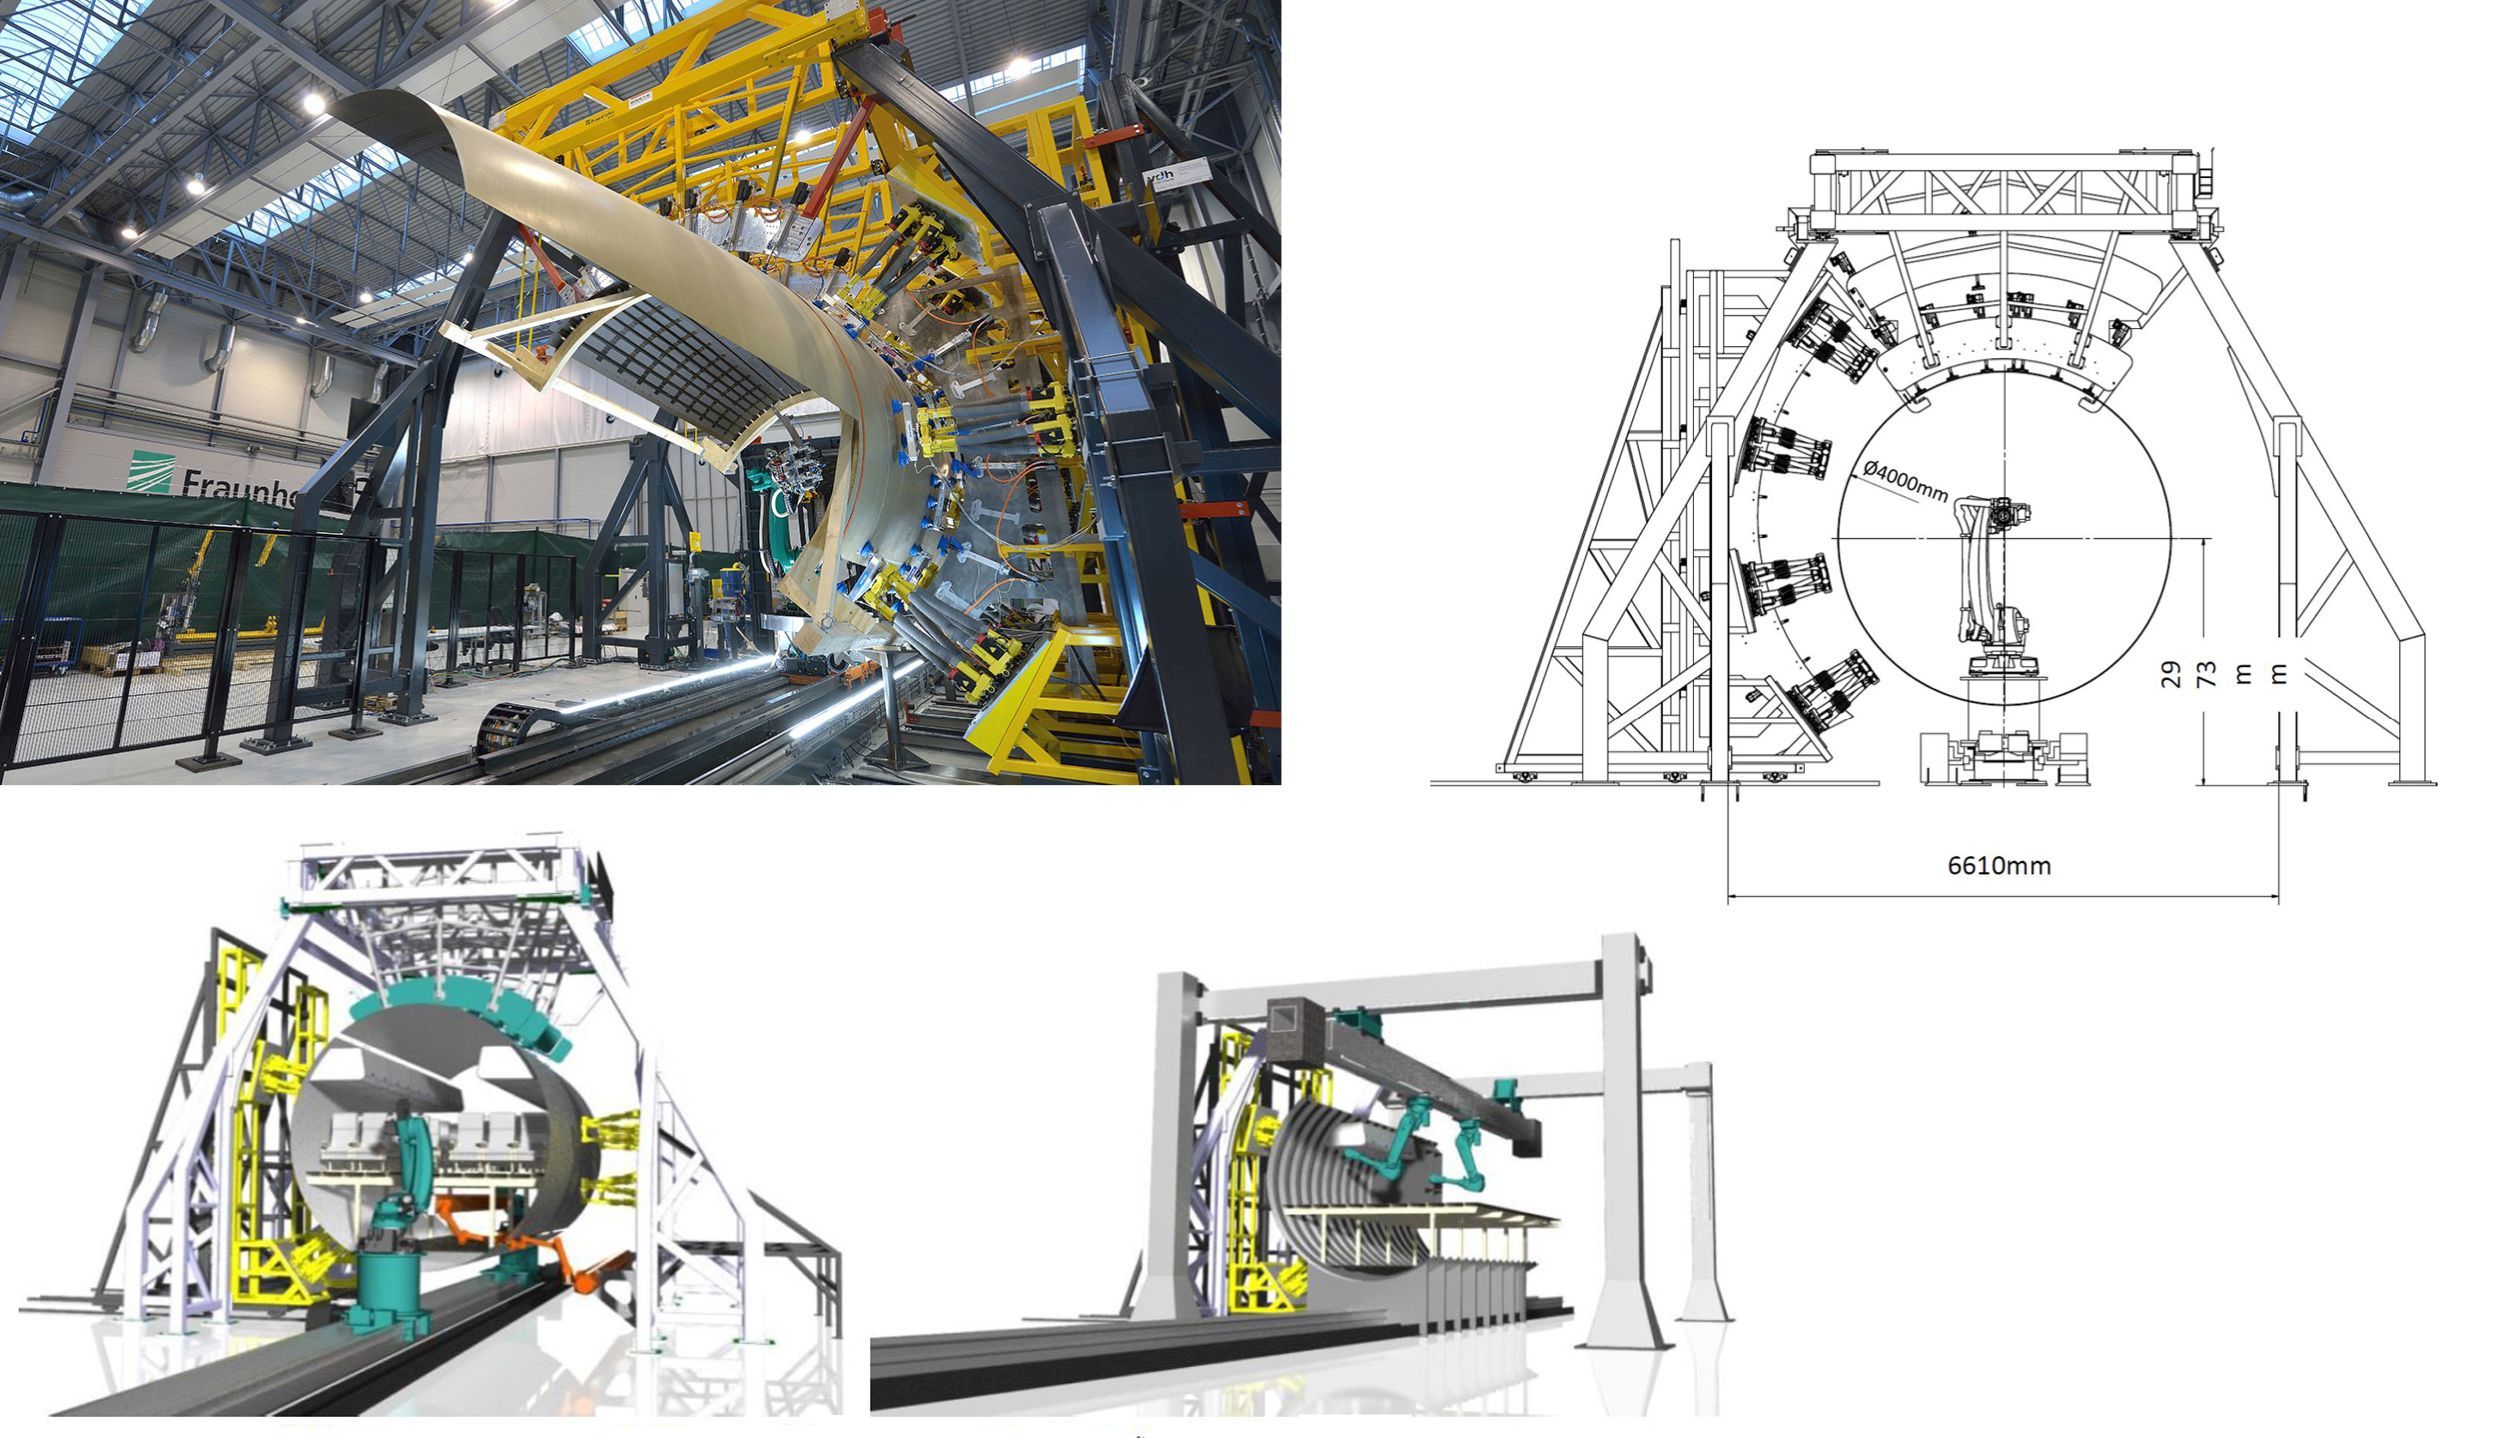
Sistem perakitan otomatis pabrik Fraunhofer IFAM (kiri atas) dengan dimensi pada awal topik kerja CFP07 (kanan atas) sedang dimodifikasi untuk menampung fuselage 360° untuk pengelasan lubang panjang dan lingkar MFFD. SUMBER | Fraunhofer IFAM dan cfk-valley.com, Clean Sky 2 7th Ajuan Usulan, JTI-CS2-2017-CfP07-LPA-02-22, hal. 76.
Otomatisasi Perakitan
Dalam Ajuan Usulan ke-7, topik JTI-CS2-2017-CfP07-LPA-02-22, “Pengembangan sistem pabrik otomatis skala penuh untuk lubang panjang dan lingkar fuselage” dipimpin oleh Fraunhofer IFAM dalam konsorsium MultiFAL. Cuplikan di bawah ini memberikan beberapa lampu pada bagaimana kepala alat pengelasan yang dibahas di atas, kini dalam pengembangan, mungkin diimplementasikan:
“Untuk merealisasikan proses perakitan fuselage termoplastik, toleransi menjadi topik utama. Posisi dan orientasi cangkang fuselage, serta deformasi yang dihasilkan yang dihasilkan oleh proses pengelasan, perlu tetap dalam toleransi. Akurasi yang dapat dibandingkan dapat diarahkan ke proses standar terkini untuk lubang panjang. Di sini, kesalahan posisi dalam setiap arah harus dalam 0,5 mm (dalam beberapa pengecualian hingga 1 mm). … dapat diasumsikan bahwa beban pratengah pada permukaan sambungan dari kedua sisi sekitar 1000N (terlepas dari teknologi pengelasan) untuk sambungan lebar 20 mm diperlukan oleh sistem otomatisasi.”
Fraunhofer IFAM — yang juga merupakan mitra CTC Stade dalam mengembangkan proses perakitan VTP Flexmont — menggambarkan titik awalnya: sistem pabrik perakitan internal yang dapat memanipulasi bagian dengan panjang 2 hingga 8 meter dan tinggi hingga 6 meter, termasuk cangkang 180° pesawat satu koridor. Sistem diaktifkan oleh susunan fleksibel 10 hexapod yang bekerja sama (lihat “Alat Konfigural: Merevolusi Manufaktur Komposit”), 24 unit linier dan elemen rak modular. Pegang vakum dengan sensor gaya dan torsi 6 sumbu menyesuaikan pose dan bentuk bagian, sesuai kebutuhan, untuk mengelola toleransi selama perakitan. Pengawasan dan pemantauan penyesuaian cepat, iteratif ini dicapai melalui perangkat ukur optik.
Menurut teks CFP07, Fraunhofer IFAM akan memodifikasi sistem pabrik perakitan ini untuk menahan fuselage 360° lengkap, dengan pekerjaan direncanakan untuk dimulai pada Q2 2018 dan diselesaikan dalam 36 bulan.
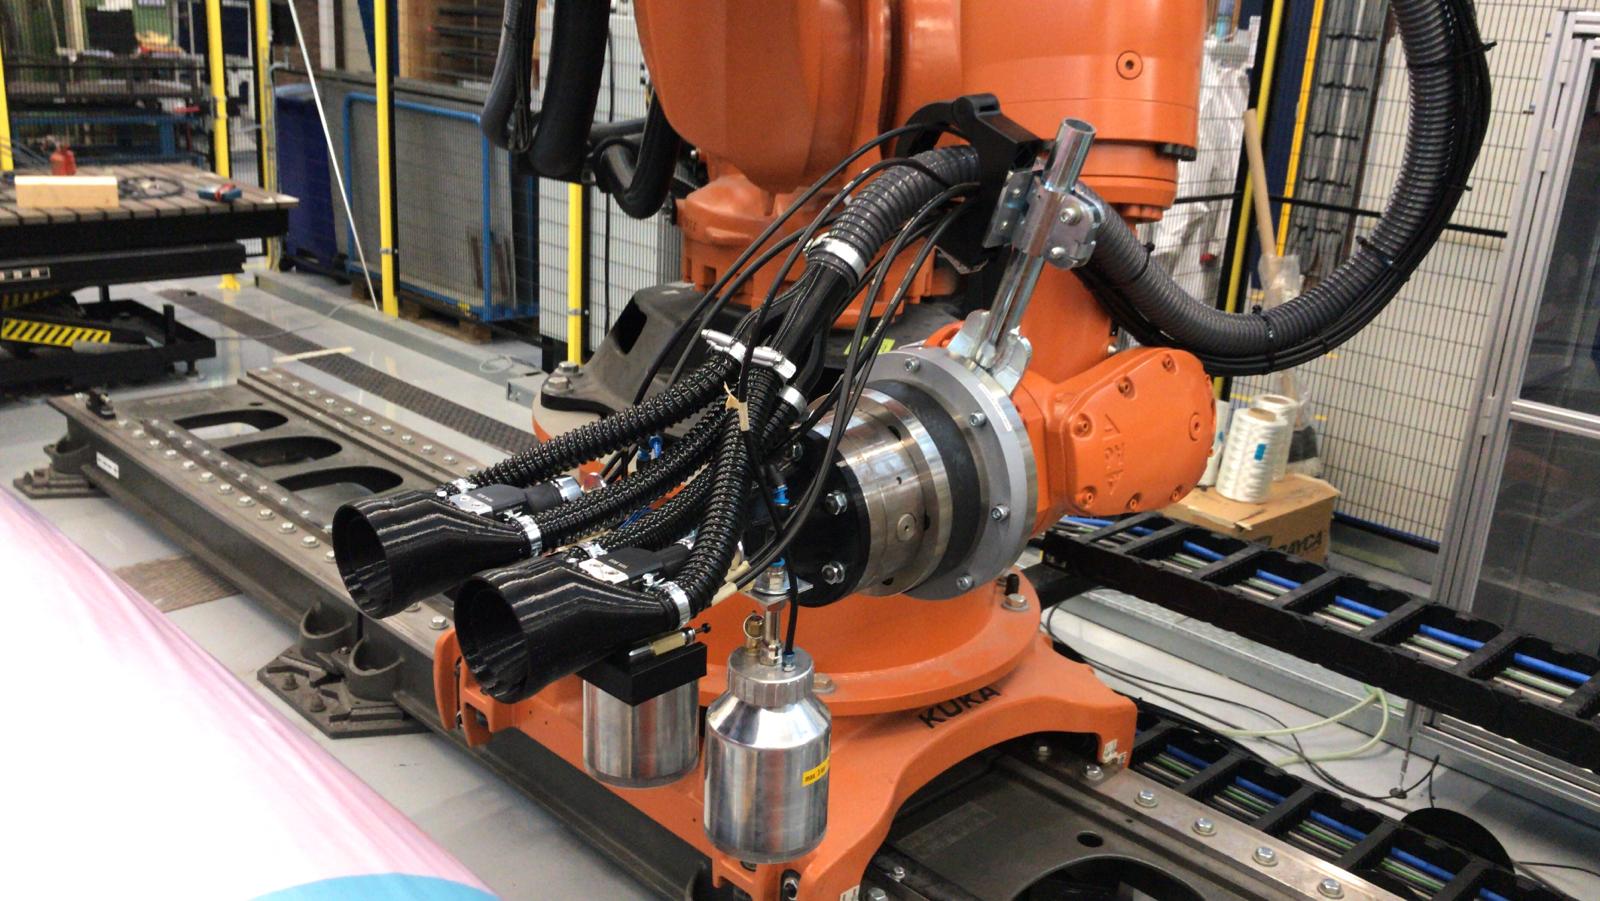
Konsorsium STUNNING bekerja dengan SAM|XL untuk mengembangkan otomatisasi untuk merakit fuselage bawah MFFD. SUMBER | samxl.com
Dalam STUNNING, aktivitas direncanakan dengan pusat penelitian kolaboratif SAM|XL (Smart Advanced Manufacturing XL, Delft, Belanda) untuk menunjukkan teknik pengelasan otomatis untuk merakit fuselage bawah. Spesialisasi dalam otomatisasi untuk manufaktur struktur komposit ringan besar, SAM|XL membawa bersama kelompok Teknik Penerbangan TU Delft dan Institut Robotika. GKN-Fokker adalah peserta utama. Salah satu metode yang diteliti adalah pengelasan spot ultrasonik berurutan, yang terbukti dalam proyek Eco Design Clean Sky 1 dan TAPAS 2 sebagai cara cepat dan efektif untuk menghubungkan bracket atau klip terkuat serat pendek ke struktur fuselage.
Dalam makalah 2016nya, berjudul “Pengelasan ultrasonik pintar komposit termoplastik,” Villegas menyatakan bahwa mungkin untuk meningkatkan skala proses pengelasan ultrasonik melalui pengelasan berurutan — yaitu, membiarkan garis berurutan spot pengelasan yang bersebelahan melayani tujuan yang sama seperti sabut las kontinu. Pengelasan spot berurutan skala laboratorium digunakan dalam panel kerang TPC demonstrator Eco Design Clean Sky, menggunakan pengarah energi datar untuk menghasilkan las engkol CF/PEEK dan klip CF/PEKK ke kerang C CF/PEEK (Gambar 6). Perbandingan eksperimental dengan sambungan terikat mekanis dalam tes geser lipat ganda dan tarik melalui menunjukkan janji. Proses lebih ditelajahi dalam makalah 2018 {dan makalah 2019} oleh tim TU Delft anggota Villegas Tian Zhao {dan dalam makalah Villegas 2019}.
— “Pengelasan Komposit Termoplastik”, G. Gardiner, 2018.
Pekerjaan konsorsium STUNNING dengan TU Delft dan SAM|XL sedang menyesuaikan teknologi ini untuk menghasilkan las banyak bracket sistem dan semi-struktural, elemen pengaku dan stringer ke cangkang fuselage bawah MFFD.
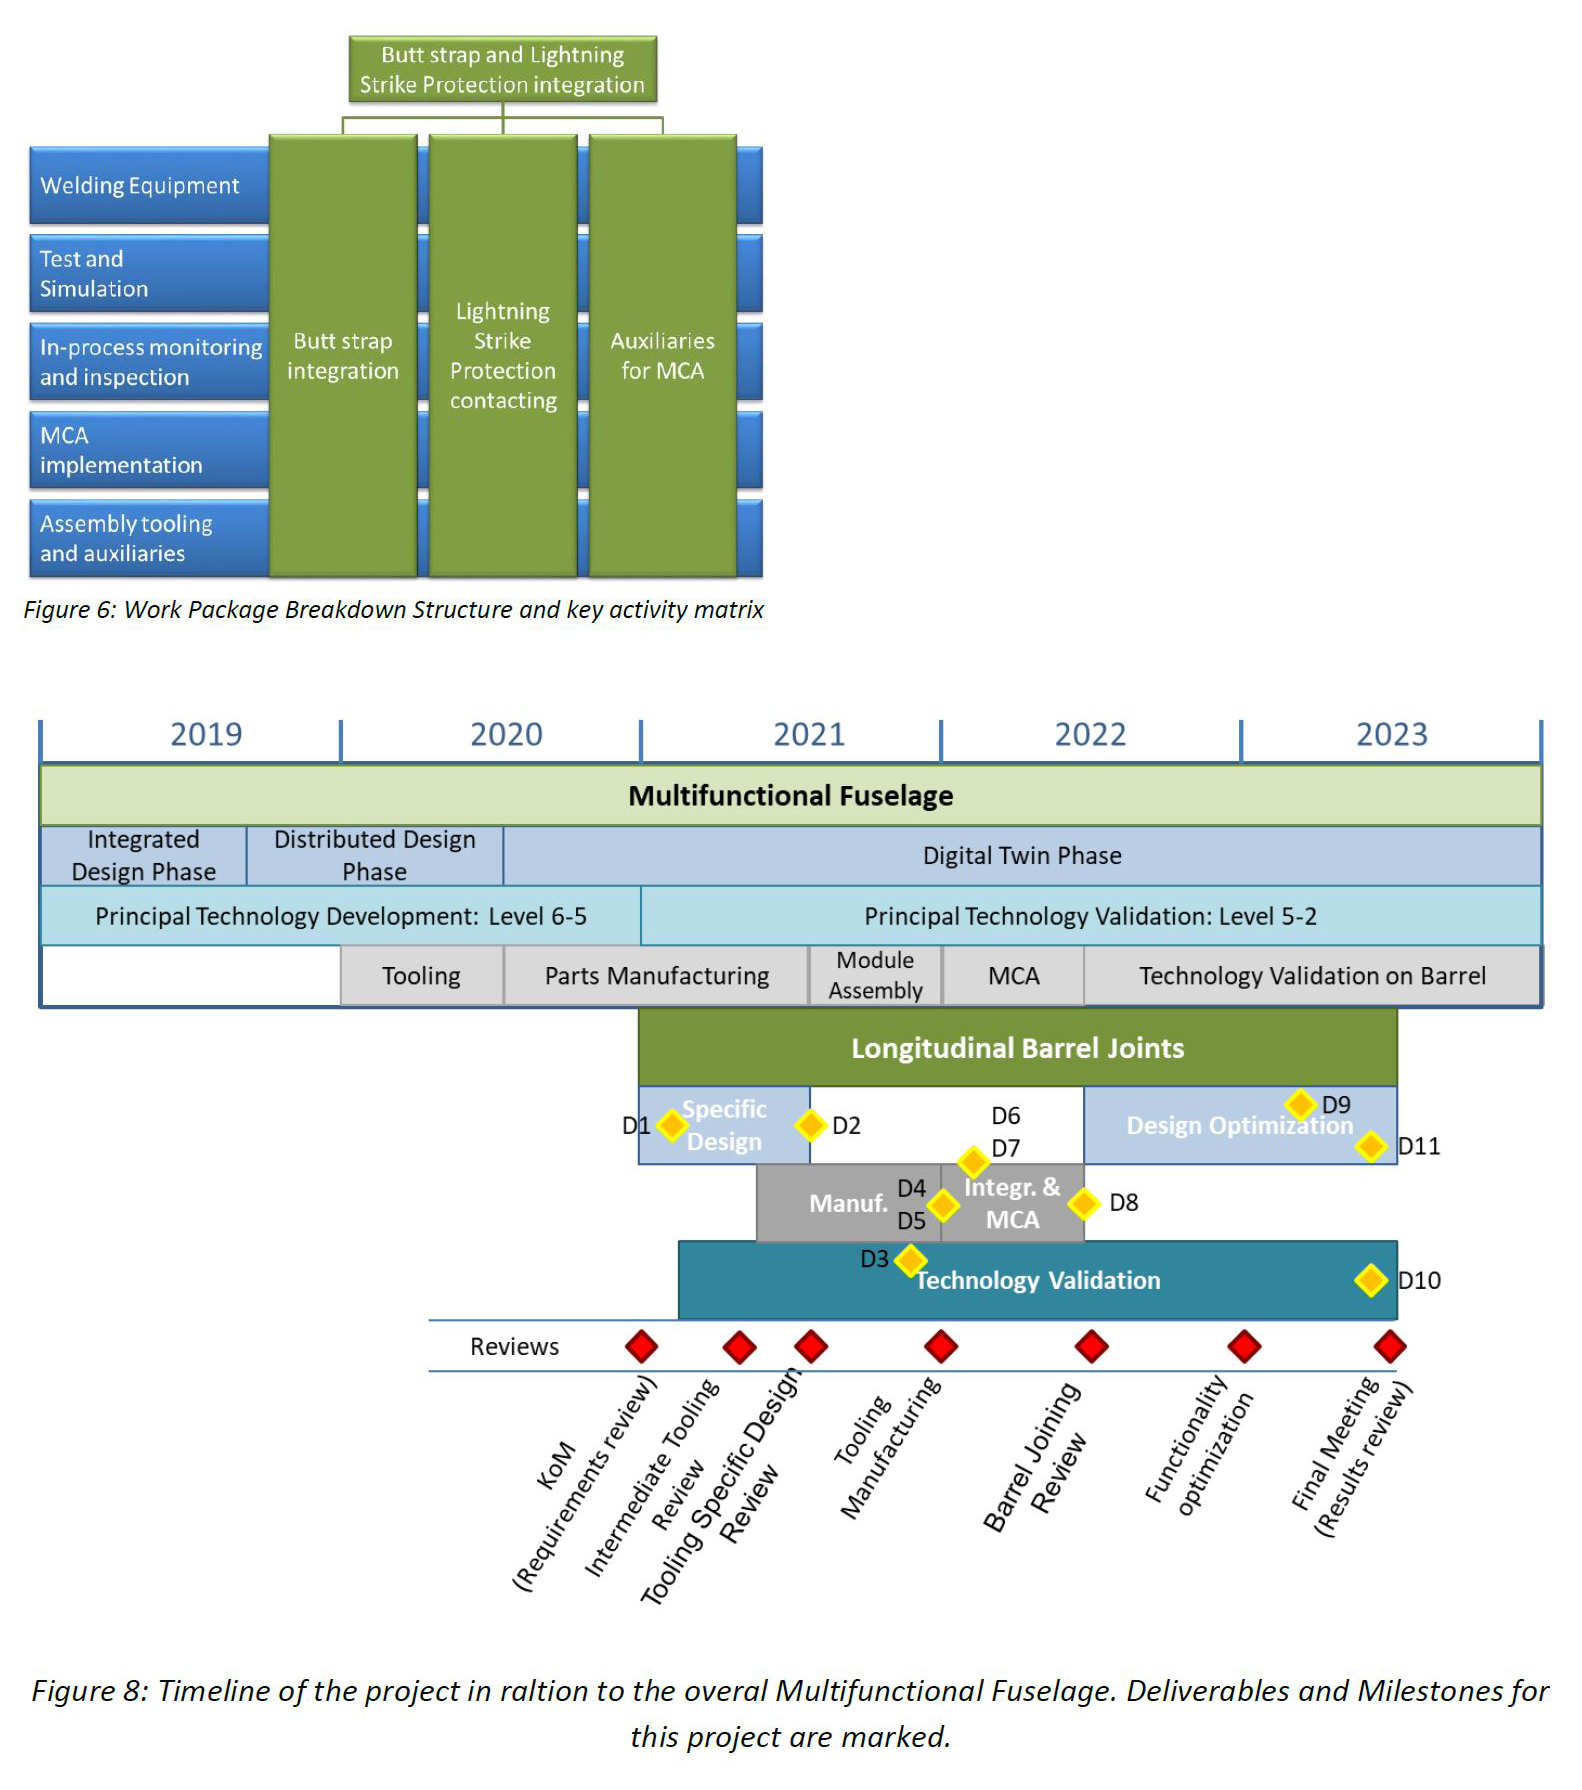
Rencana waktu dan uraian pekerjaan untuk perakitan MFFD. SUMBER | Clean Sky 2 11th Ajuan Usulan JTI-CS2-2020-CfP11-LPA-02-33, “Alat, Peralatan dan Auxiliaries untuk penutupan lubang Barrel Longitudinal: Integrasi penutup sambungan dan Lightning Strike Protection continuity”, hal. 79 dan 82.
Fase Digital Twin, 2020 dan seterusnya
Menurut situs web Clean Sky, program MFFD mencapai tonggak penting pada November 2019 dengan lulusnya Critical Design Review (CDR) yang berhasil. Dalam rencana waktu di atas, desain MFFD memasuki fase “Digital Twin” pada 2020-2021. Apa artinya? “Meskipun kami telah menyelesaikan mayoritas fase desain, kami mengambilnya sedikit lebih jauh dengan bekerja dengan pendekatan manajemen siklus hidup tertentu,” menjelaskan Herrmann. “Kami memodelkan ketidaksempurnaan dan ketidakkonalian dari hasil NDT dan parameter proses selama manufaktur komponen. Kami ingin menggabungkan data Industri 4.0 ini dengan manajemen siklus hidup sehingga kami terus menyesuaikan desain sesuai dengan apa yang kami produksi sebenarnya. Kami ingin melihat sejauh mana kami dapat mendorong ini dan apa yang dapat kami capai pada akhir Clean Sky 2.”
Untuk 2020, agenda utama adalah manufaktur. “Kami berharap dapat menyajikan berbagai bagian saat mereka berkumpul tahun ini,” kata Veldman. Apa yang akan menjadi tantangan terbesar untuk program STUNNING? “Perakitan,” jawabnya. “Tidak begitu dalam STUNNING, tetapi fuselage bawah kami memiliki antarmuka dengan struktur pinting pintu, berbagai komponen yang dikirim Airbus dan seluruh fuselage atas. Mendapatkan semua yang dikirim pada waktu yang tepat lalu menggabungkannya semuanya akan membutuhkan sejumlah perkembangan lagi.”
Itu membawa kita pada pertanyaan terbesar: Apakah komposit termoplastik akan digunakan pada pesawat berikutnya yang memasuki produksi pada 2030-35? “Tentu, kami ingin mencoba menggunakan teknologi yang kami kerjakan,” kata Herrmann, “tapi saya tidak dapat mengatakan apakah atau kapan komposit termoplastik akan ada pada pesawat masa depan. Bagian terpenting bagi kami adalah mereka adalah pendukung untuk penggabungan tanpa debu terkait meningkatkan produksi menjadi lebih dari 70 pesawat per bulan. Kami harus menunjukkan bahwa itu dapat dilakukan, tidak hanya dengan logam tetapi juga dengan komposit termoplastik.”
“Pada akhir proyek ini, kami akan memiliki pemahaman yang lebih lengkap tentang pengelasan komposit termoplastik dan akan mendapatkan persetujuan untuk penggunaan dalam struktur primer pesawat besar,” kata Salat. “Jika kami dapat menggunakan ini untuk pesawat masa depan, kami dapat mencapai penghematan bobot yang signifikan dan keberlanjutan yang ditingkatkan.” Tapi mungkin sama pentingnya adalah kemampuan Clean Sky untuk membawa pemangku kepentingan penelitian dan inovasi penerbangan Eropa lebih dekat bersama. “Kami memiliki rapat triwulanan di mana saya duduk dengan semua komite pengarah LPA,” kata Veldman. “Saya berbicara dengan seluruh industri penerbangan Eropa, dan ini paling tentu membantu untuk membuka peluang untuk masa depan, tidak hanya untuk perusahaan yang dapat menyuplai kepada kami, tetapi untuk berbagai kolaborasi.”



