Produksi CFRP Ujung-ke-Ujung BMW: Dari Tow hingga Tape dan Bagian Akhir
Pada awal kemajuan saat ini komposit serat karbon ke dalam aplikasi otomotif, produsen BMW Group (Munich, Jerman) tampaknya berdiri terpisah. Kerja awal untuk mempercepat resin transfer molding (RTM) untuk produksi atap model M sportnya telah mendirikan rantai pasok lengkap untuk bagian plastik terpelapis serat karbon (CFRP) pada kendaraan i3 dan i8 dan kemudian ke semua sel fabrikasi dan rakitan baru untuk badan putih multi-bahan Carbon Core pada 7 Series.
BMW berkomitmen pada i3 pada 2009 dengan sorotan besar, namun tahun yang sama, Audi AG (Ingolstadt, Jerman) mendirikan pusat teknikal yang khusus untuk plastik diuat serat. Pada 2011, Audi mengumumkan kemitraan dengan Voith Composites (Garching, Jerman) untuk mengembangkan dan memproduksi bagian CFRP pada volume tinggi. Tahun berikutnya, ia mempublikasikan pengembangan B-pillar baja yang diuat CFRP, yang dibuat menggunakan resin transfer molding (RTM), dan kemitraannya dengan SOGEFI (Guyancourt, Prancis) untuk mengkomersilkan pegas suspensi pita komposit. Pada 2012, Audi juga menjadi pendiri kluster terdepan MAI Carbon, yang termasuk BMW, Voith Composites, SGL Group (Wiesbaden, Jerman) dan lainnya.
Sangat menonjol, narasi Audi sendiri tentang pengembangan CFRP dimulai dengan mobil sport generasi pertama R8 yang dirilis pada 2006. Mobil ini mencakup penutup kompartemen atap konvertibel serta sideblades yang dibuat oleh resin transfer molding (RTM). Perusahaan berkembang dari eksterior estetika dan struktur kecil ke Modular Sportscar System (MSS) dalam Audi R8 e-tron. Meskipun struktur utama mobil super listrik ini terdiri dari balang aluminium ekstrusi yang digabungkan dengan cetakan aluminium, semua panel dan isian adalah CFRP, termasuk insert bagasi dengan struktur tabrakan berombak yang memungkinkan modul belakang menyerap energi lima kali lebih banyak dari bingkai logam.
Tulang punggung MSS adalah dinding belakangnya, yang berkembang dari konsep awal pada 2011 ke modul yang saat ini diproduksi untuk R8 non-listrik oleh SGL Technologies (sebelumnya BENTELER-SGL, Ort im Innkreis, Austria; lihat “Plant Tour: BENTELER SGL”). Namun Audi sudah merencanakan langkah berikutnya: mengulang dinding belakang untuk digunakan dalam sedan mewah volume lebih tinggi A8 dengan Voith Composites sebagai mitra manufaktur.
Voith Composites adalah anak perusahaan berusia 10 tahun dari Voith GmbH & Co. KGaA multinasional, yang didirikan pada 1867. Perusahaan induk kini memiliki 19.000 karyawan, pendapatan tahunan €4,2 miliar (US$5,2 miliar) dan menyediakan peralatan serta teknologi manufaktur melalui empat divisi: Voith Digital Solutions, Voith Hydro, Voith Paper dan Voith Turbo. Voith Composites berkembang dari produksi gulungan CFRP yang digunakan dalam pembuatan kertas menjadi manufaktur driveshaft/cardan shaft CFRP otomotif dan industri serta laminat datar.
Pada 2011, Voith Composites memulai pekerjaan pada rantai proses CFRP yang sangat terotomatisasi, yang bertujuan untuk memproduksi dinding belakang A8. Di intinya adalah Voith Roving Applicator (VRA), yang, dalam satu baris, menyebarkan tow serat karbon 35K dari Zoltek (St. Louis, MO, AS) menjadi tape UD yang diikat perekat, yang kemudian dipotong dan ditumpuk untuk membentuk blank yang disesuaikan. VRA menerima JEC Innovation Award pada 2017. Ia juga mendirikan dasar yang kuat untuk operasi preforming dan molding selanjutnya. Penghargaan terbaik kategori otomotif berhasil diraih lagi untuk Voith Composites dan Audi di JEC World 2018 untuk lini produksi digital 4.0 berbasis VRA yang selesai yang digunakan untuk memproduksi modul dinding belakang Audi A8. Bekerja sama dengan pemasok resin Dow Automotive (Auburn Hills, MI, AS) dan Zoltek, para mitra ini tidak hanya mengembangkan bahan, proses dan sistem inspeksi inline terintegrasi yang diperlukan untuk memproduksi bagian CFRP berkinerja tinggi pada tarif volume tinggi, tetapi juga menciptakan rangkaian lengkap alat bantu komputer desain/manufaktur (CAD/CAM) dan simulasi yang sudah diterapkan untuk mengembangkan bagian masa depan.
Evolusi desain yang didorong efisiensi
“Kami mulai bekerja sama dengan Audi sejak awal,” kata Dr. Jaromir Ufer, kepala pengembangan bisnis Voith Composites. Prioritas pertama adalah mengembangkan desain dinding belakang A8 baru, yang akan mengarahkan bagaimana bagian harus diproduksi.
“Ketika kami mulai rekayasa untuk produksi ini, kami tidak dapat menemukan produk [perangkat lunak] off-the-shelf yang memiliki segala yang kami butuhkan,” jelas Ufer. “Jadi kami menyatukan alat desain seperti ABAQUS, tetapi membangun kartu bahan kami sendiri dan mengembangkan metode simulasi kami sendiri.” Audi telah mengidentifikasi penurunan bobot badan putih dan peningkatan kekakuan torsi sebagai tujuan kunci untuk desain dinding belakang R8 (lihat “Audi R8 seat wall: A prelude to production”). Untuk modul A8, desain terintegrasi diusulkan untuk mengurangi rakitan multi-komponen MSS menjadi satu panel CFRP yang dibentuk dengan sejumlah kecil lampiran yang ditempel dan dicetuk. Desain ini mendorong pengembangan laminat sangat anisotropik dengan jalur beban lokal, yang memungkinkan bagian akhir menyediakan 33% kekakuan torsi sel drive pada 50% bobot dibandingkan rakitan tiga hingga lima bagian aluminium yang dielas.
“Preform komposit untuk panel dinding belakang Audi A8 bervariasi dari dasar 6 lapis hingga 19 lapis di tempat penguatan lokal ditambahkan — misalnya, di tempat ada lubang atau beban titik, seperti lampiran penahan penahan anak,” jelas Ufer (Fig 2).
Voith Roving Applicator
Ufer mencatat pengembangan desain ini dan VRA berjalan bersamaan. “Hanya dengan kebebasan desain yang ditawarkan VRA, performa dinding belakang A8 baru ini mungkin.” Penting juga adalah fakta bahwa pemasok serat Zoltek membuat komitmen harga 7 tahun untuk program ini.
Proses VRA dimulai dengan creel serat karbon PX 35 milik Zoltek. Beberapa gulungan tow 50K diumpankan ke setiap baris VRA dan disebarkan untuk menghasilkan tape lebar 50 mm. Selanjutnya, perekat berbasis epoksi diterapkan yang nantinya akan bereaksi dengan resin epoksi snap-cure Dow VORAFORCE selama resin transfer molding (RTM) dari bagian komposit. Secang kecil panas inframerah (IR) diberikan untuk melelehkan perekat cukup untuk memegang tape bersama melalui langkah konsolidasi, pemotongan dan penumpukan berikutnya (Step 1).
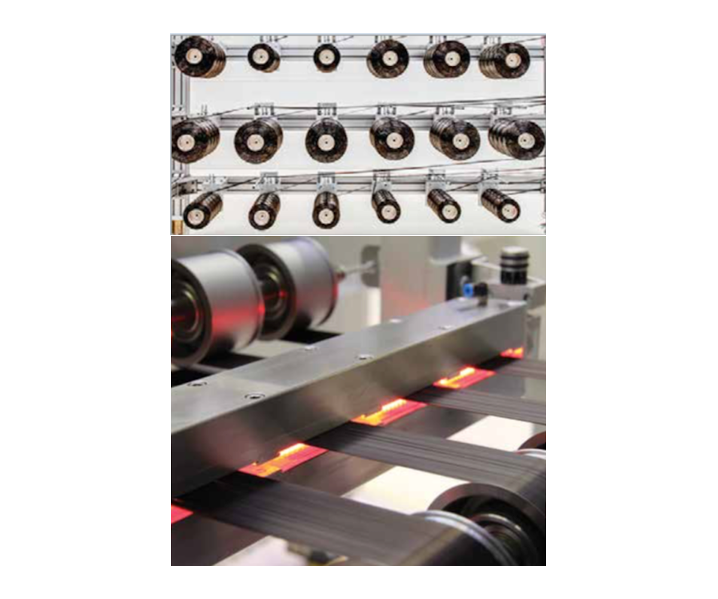
Step 1: Serat karbon 50K Zoltek diumpankan ke Voith Roving Applicator (VRA), tempatnya pertama disebarkan, kemudian dilapisi perekat berbasis epoksi dan selanjutnya dipanaskan IR untuk melelehkan perekat secara parsial.
“Ini adalah proses berkelanjutan yang sepenuhnya terotomatisasi,” kata Ufer. “Jika untuk alasan apa pun diperlukan untuk menghentikan baris, peralatan bereaksi secara otomatis. Misalnya, pemanas IR segera dimatikan dan ditarik untuk mencegah tape rusak karena terlalu panas. Ada ratusan detail seperti itu dalam peralatan, dan kontrol digital yang memungkinkan teknologi ini.”
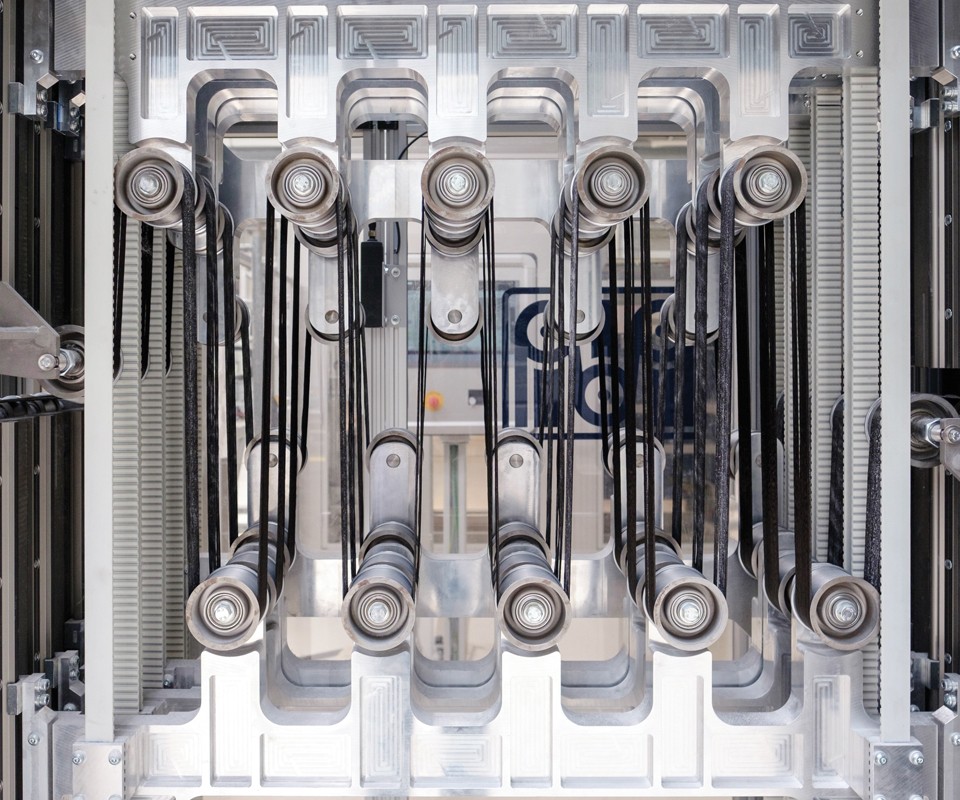
Step 2: Tape spread tow kemudian dikonsolidasikan saat melewati beberapa roller di bawah tegangan.
Setelah aplikasi perekat, konsolidasi tape tercapai saat melewati beberapa roller di bawah tegangan (Step 2). Ufer menjelaskan hal ini juga membangun buffer untuk baris. “Kami memiliki unit yang mengganggu aliran serikat serat yang berkelanjutan, menyediakan transisi ke format pulsa dari mekanisme pemototan dan penempatan tape.” Mekanisme berbasis gantry ini memotong tape ke panjang yang disesuaikan dan menempatkannya pada sudut yang ditentukan dari 0-360° pada meja putar (Step 3). Setiap tumpukan yang disesuaikan, terdiri dari 6 hingga 19 lapis tape, berkisar dalam ketebalan dari 1.5 hingga 3.7 mm, masing-masing.
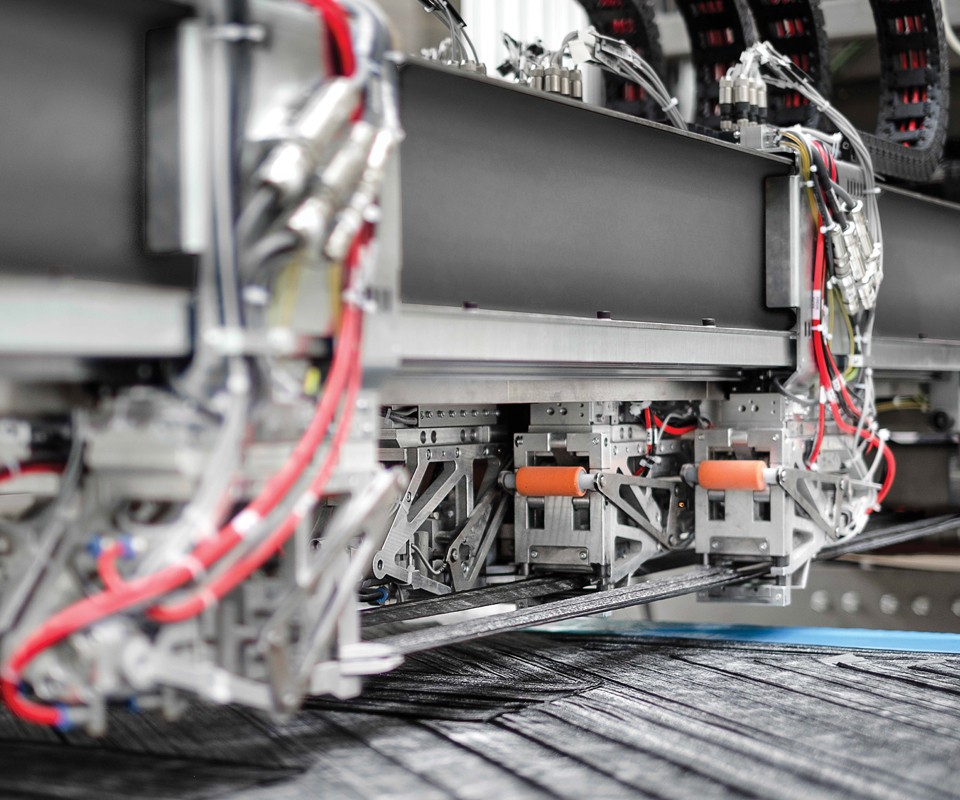
Step 3: VRA kemudian memotong tape dan menempatkan hingga empat potongan sekaligus pada meja putar, menyesuaikan panjang tape dan sudut orientasi dalam tumpukan laminat (misalnya, 45°/90°/30°).
Voith telah memasang empat baris VRA (lihat foto pembuka), dan meskipun setiap baris menerapkan hingga empat tape lebar 50 mm sekaligus, Ufer menyarankan, “baris memiliki pendekatan modular, jadi mereka dapat menerapkan 10 atau lebih tape sekaligus. Ini tergantung pada ukuran bagian dan tarif produksi.”
Otomatisasi mencakup inspeksi kualitas. Pindai tape dan preform dibandingkan dengan algoritma penolakan. “Pemindaian 100% VRA pada tape memastikan distribusi serat yang benar untuk seluruh baris produksi,” jelas Ufer. “Kami juga menggunakan termografi dan sensor laser untuk memeriksa preform di area yang ditetapkan.” VRA kemudian dapat bereaksi terhadap masalah apa pun yang terdeteksi. “Jika satu tape tidak benar,” katanya, “VRA akan memotong panjang yang kurang dan memproduksi yang lain untuk menggantinya.” Kode QR ditempatkan pada preform selesai untuk pelacakan. (Kode QR dipilih dibandingkan tag identifikasi frekuensi radio (RFID) karena reportedly lebih tahan terhadap proses injeksi resin.)
Pembentukan, cetakan dan rakitan
Tumpukan 2D keluar dari VRA dan dialihkan ke bagian pembentukan, cetakan dan rakitan baris produksi. Pres pertama tempatnya ditempatkan, yang disediakan oleh spesialis otomatisasi komposit FILL (Gurten, Austria), menggunakan panas dan tekanan untuk membentuk tumpukan tape 2D menjadi preform 3D (Step 4). Ufer menjelaskan karena preform bervariasi dalam ketebalan dan bentuk, pres dapat menyesuaikan tekanan yang diterapkan saat membentuk terpisah wilayah preform yang dipegang dalam alat pembentukan. ALPEX Technologies (Mils bei Hall, Austria) membuat cetakan RTM baja yang cocok, berdasarkan desain yang disediakan oleh Voith Composites. “Kami mengembangkan alat dan proses pres secara virtual,” kata Ufer. “Meski tidak ada loop pengujian aktual yang diperlukan, kami memvalidasi dan memverifikasi model simulasi pada bentuk dan bagian lain sebelum memesin alat produksi dinding belakang A8. Simulasi proses cetakan ini berjalan langsung ke produksi aktual, dan membantu mempercepat optimasi.”
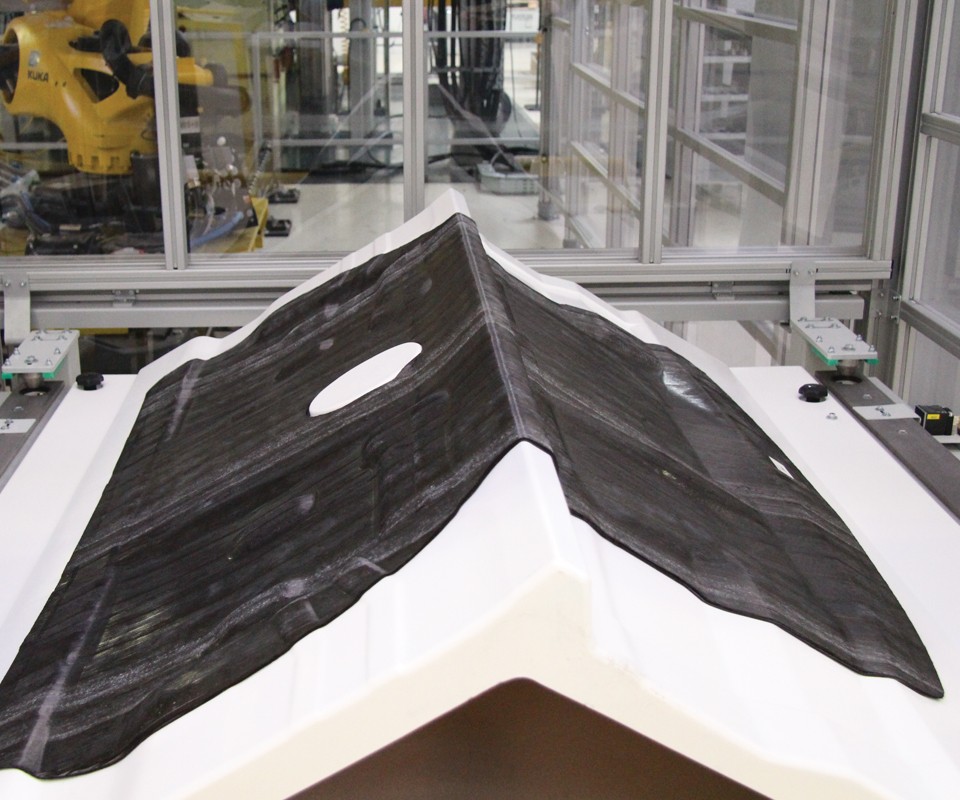
Step 4: Tumpukan tape dialihkan ke pres, tempatnya dibentuk menjadi bentuk bagian 3D akhir.
Pres menahan selama beberapa detik untuk bereaksi bubuk perekat dan menetapkan bentuk, menghasilkan preform stabil yang dapat menahan pencucian serat selama injeksi resin. “Partikel perekat juga berfungsi untuk memisahkan serat untuk aliran resin yang lebih baik selama RTM,” catat Ufer. “Ini berguna karena tidak ada jahitan dalam preform untuk membantu aliran resin, jadi partikel perekat ini bertindak sebagai saluran aliran mikro.”
Preform yang dibentuk selanjutnya dipindahkan oleh robot ke sel CNC EiMa Maschinenbau GmbH (Frickenhausen, Jerman), tempat pis ultrasonik memotong kontur akhir luar. Kemudian ditempatkan secara robotik ke pres RTM (Step 5) yang disediakan oleh ENGEL (Schwertberg, Austria). Semua robot dalam baris disediakan oleh KUKA Robotics (Augsburg, Jerman).
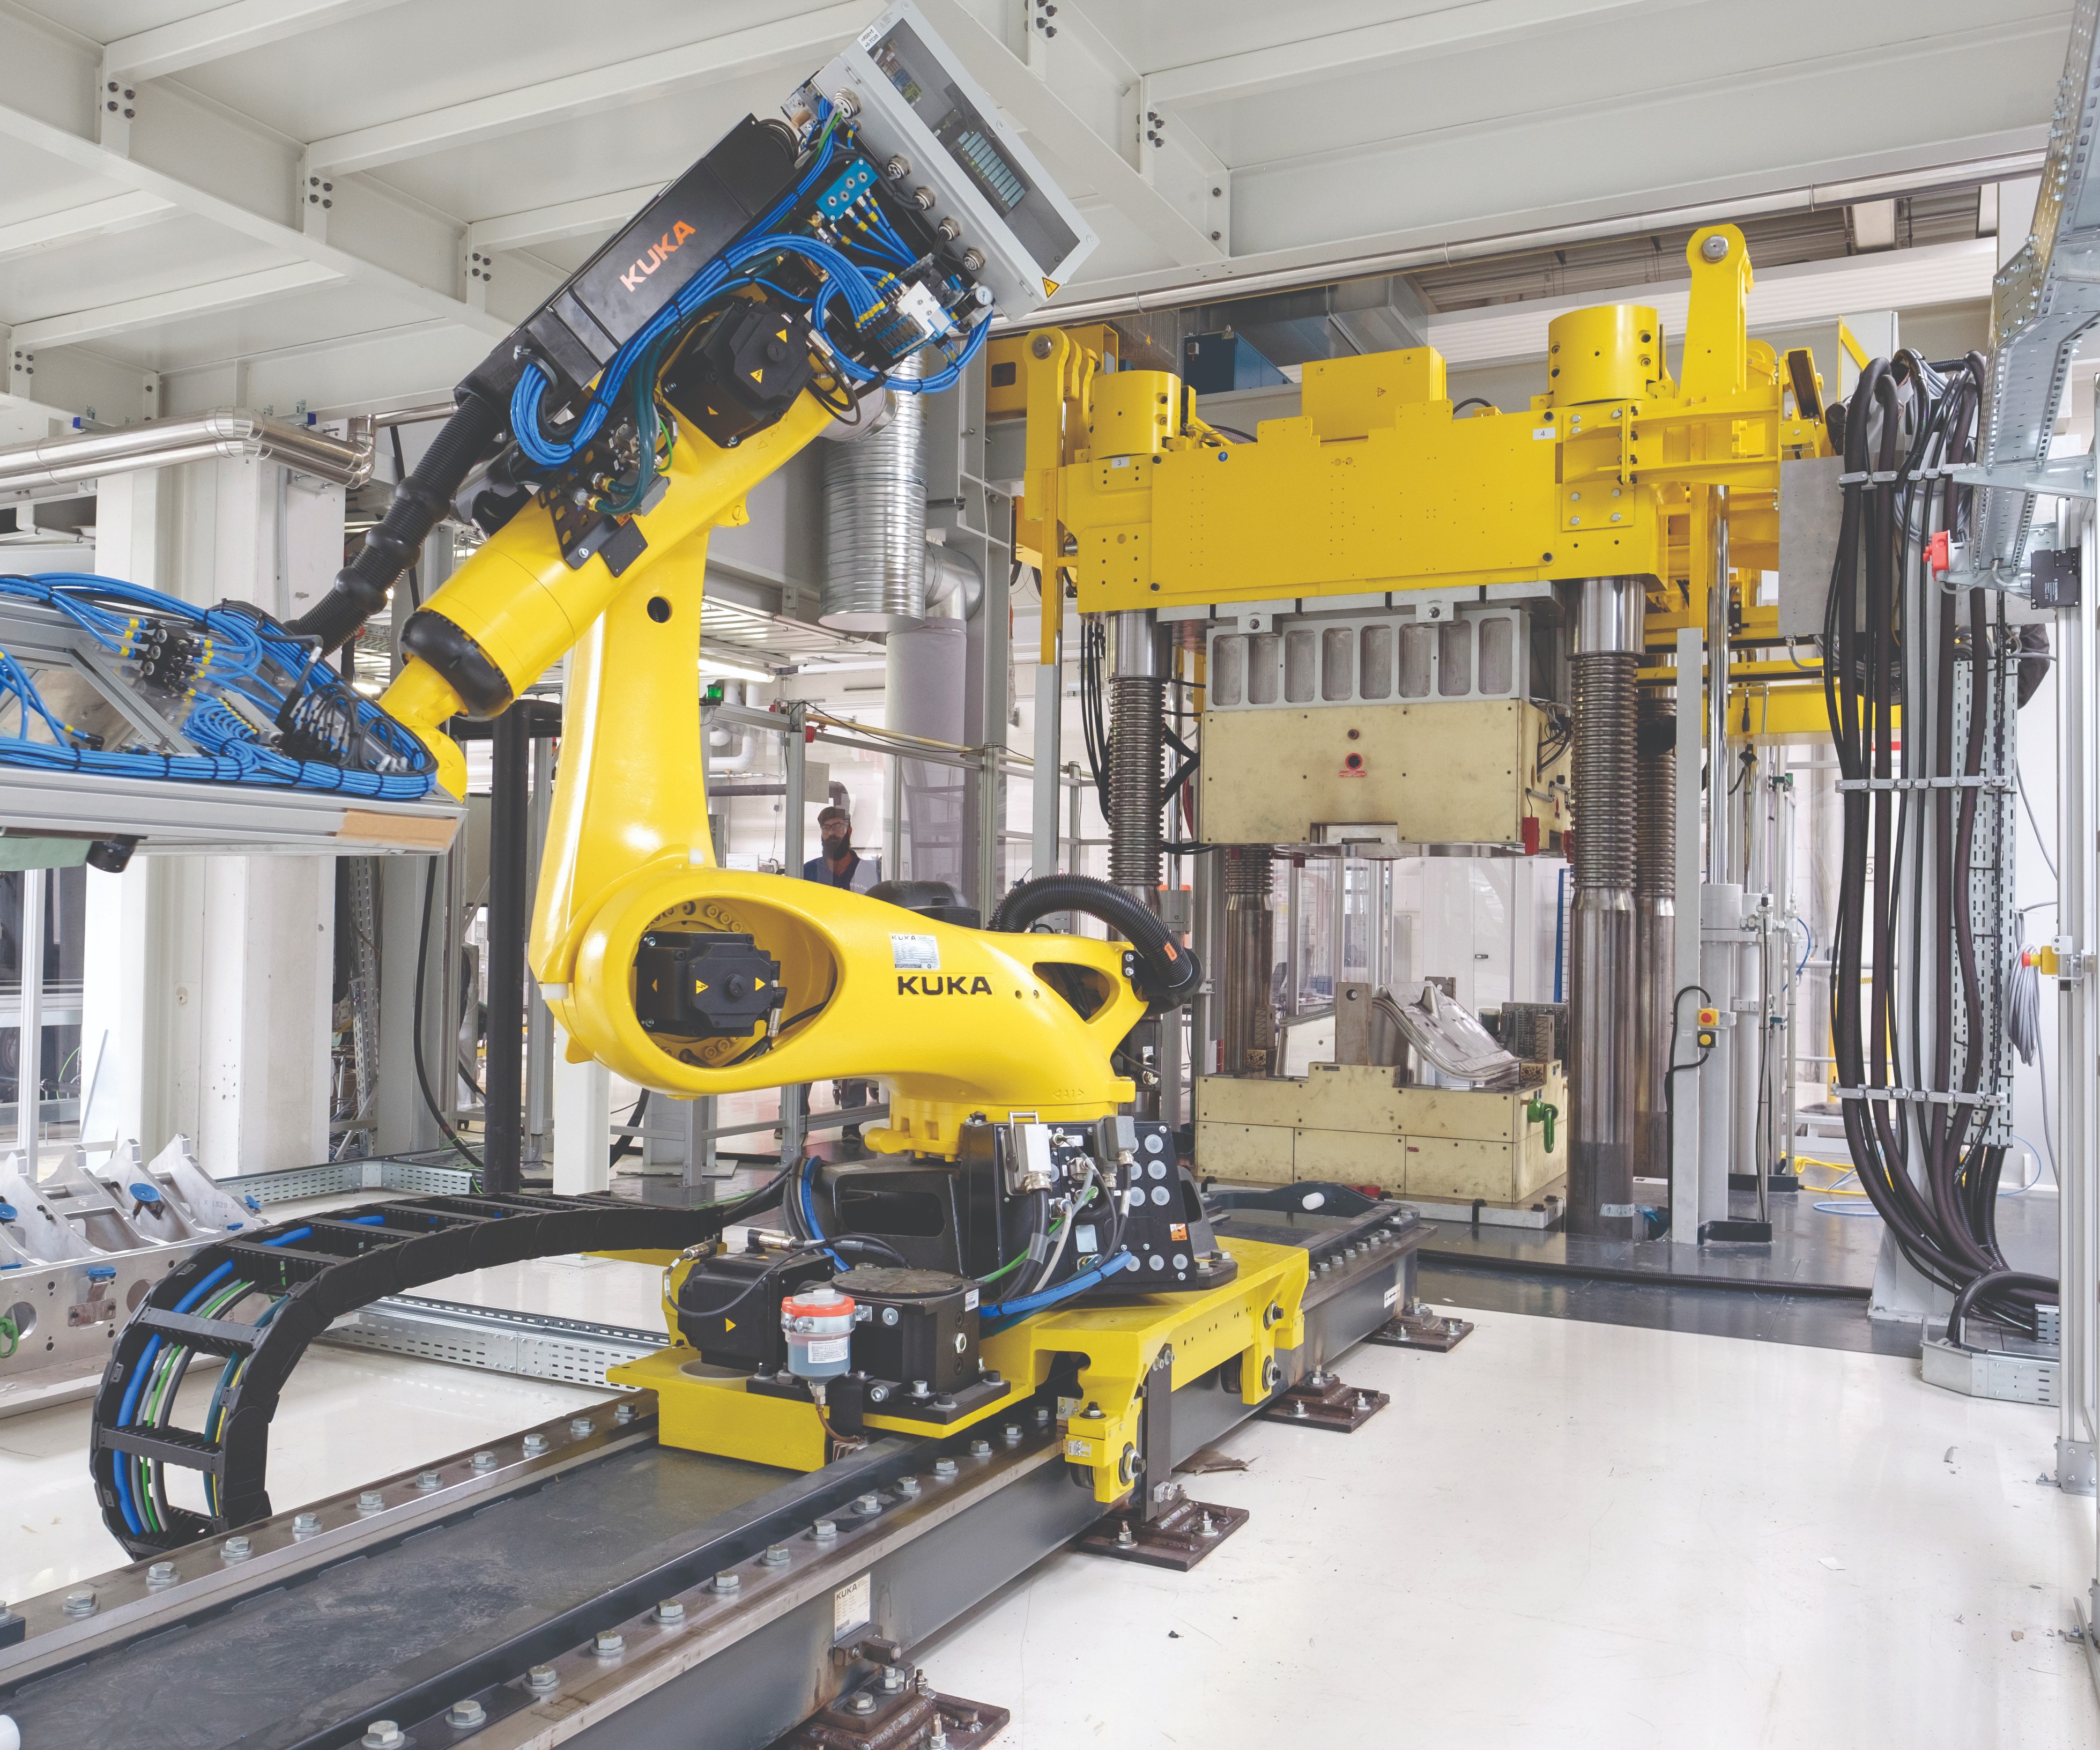
Step 5: Preform yang dibentuk ditempatkan ke pres 350-kN dan dicetak, menggunakan ultra-RTM.
Proses RTM yang digunakan untuk mencetak dinding belakang A8 sama dengan yang dikembangkan di Audi Lightweight Center untuk dinding belakang R8 sebelumnya, yang disebut ultra-RTM. Ini memungkinkan pencetakan bagian besar menggunakan injeksi cepat tetapi tekanan rendah. Dibandingkan dengan 140 bar yang tipikal dari HP-RTM, tekanan injeksi resin dalam cetak selama ultra-RTM dari dinding belakang Audi A8 adalah <15 bar, bahkan lebih rendah dari R8. Sebagai hasilnya, alih-alih 2.500 kN gaya pres, hanya 350 kN yang diperlukan. Oleh karena itu, pres yang lebih kecil dan lebih murah dapat digunakan untuk memproduksi bagian berkualitas tinggi dengan volume serat tinggi.
Resin epoksi VORAFORCE 5300, sistem tiga komponen yang termasuk mold release, menyuling dalam 90-120 detik pada 120°C dan memiliki viskositas proses 20 cps. Untuk dinding belakang A8, injeksi resin 1.3 kg disuntikkan ke preform, diikuti oleh penyulingan 120 detik.
Bagian yang telah menyuling dilepaskan secara robotik dan dimuat ke sel gerinda CNC tertutup untuk pemesinan lubang. Selanjutnya, bagian yang telah digerinda ditempatkan ke mesin cuci otomatis untuk membersihkan debu CFRP yang tersisa.
Dinding belakang yang telah dicuci dialihkan ke sel rakitan yang dilengkapi dengan dua robot. Robot pertama meletakkan bagian yang dicetak ke mesin riveting otomatis, yang mendokumentasikan gaya yang diterapkan selama pemasangan rivet. Ini adalah bagian dari kecerdasan manufaktur yang terintegrasi dalam proses keseluruhan dan ditambahkan ke catatan pemrosesan digital setiap bagian (i.e., digital thread). Bagian kemudian dipindahkan ke area perekat dan robot kedua menyiapkan area untuk perekatan, menggunakan pemoles pelarut otomatis. Robot yang sama kemudian menerapkan perekat struktural poliuretana dua komponen Dow BETAFORCE 9050M yang cepat menyuling (Step 6), yang kompatibel dengan epoksi tiga bagian. Bagian selanjutnya ditempatkan ke oven untuk siklus penyulingan perekat yang singkat.
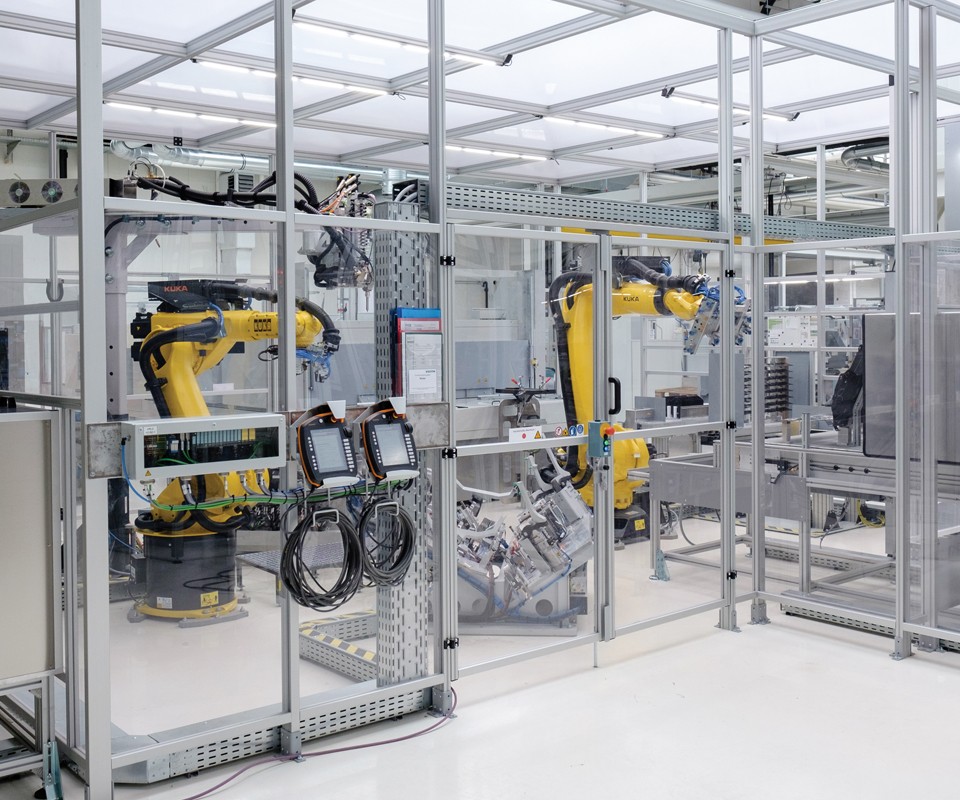
Step 6: Perekat poliuretana BETAFORCE diterapkan secara robotik untuk lampiran yang ditempel dan kemudian menyuling dalam siklus oven yang singkat.
Lini produksi ini mempertahankan waktu siklus 5 menit untuk bagian yang selesai dan permintaan saat ini untuk bagian dapat terpenuhi dalam satu atau dua shift 8 jam. Alat pemindaian laser 3D digunakan secara berkala untuk memeriksa bentuk dan ukuran 3D bagian. Bagian yang selesai kemudian disiapkan untuk pengiriman ke lini rakitan akhir Audi A8 di Neckersalm, Jerman, sekitar 3 jam perjalanan darat (Step 7).
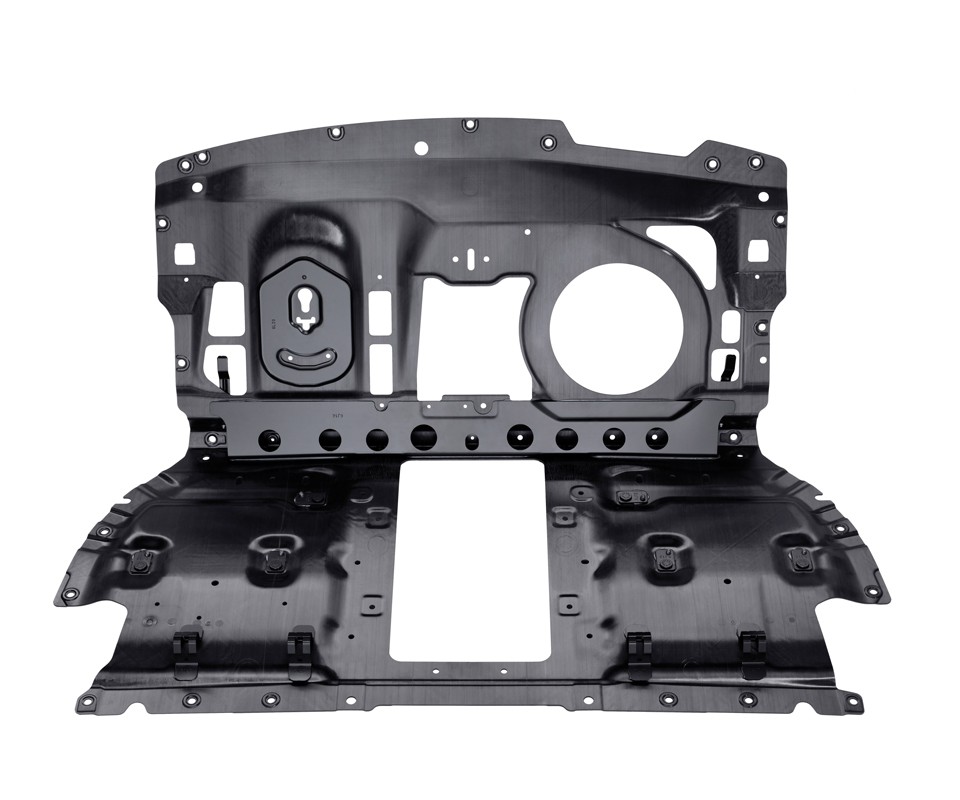
Step 7: Bagian yang selesai kemudian disiapkan untuk pengiriman ke lini rakitan akhir Audi A8.
Penempatan serat langsung = fleksibilitas masa depan
Dengan semua investasi yang telah dilakukan, mengejutkan untuk mengetahui bahwa Voith Composites tidak dijamin mendapatkan bisnis ini, namun memang perusahaan menyelesaikan pengembangan dan kemudian berpartisipasi dalam proses licitasi kompetitif untuk memenangkan produksi. “Kami dapat memenuhi biaya bagian target yang ditentukan oleh Audi, serta persyaratan kualitas dan performa bagian,” kata Ufer. Ini bukan hal kecil, mengingat cukup banyak perusahaan yang bersaing untuk program ini.
Voith Composites telah mematenkan beberapa bagian dari prosesnya. “VRA telah menunjukkan industrialisasi menggunakan penempatan serat langsung [DFP] dari tape, yang mengurangi sisa serta bahan yang digunakan melalui tata letak yang sangat dioptimalkan,” kata Ufer. Ia juga menggunakan bahan yang paling hemat biaya — serat berat tanpa pengawal dan perekat bubuk. Proses generasi kedua mengganti perekat bubuk dengan aplikasi resin langsung, menghilangkan lebih banyak langkah proses. Namun, perusahaan telah mengembangkan proses DFP lain, termasuk Voith Longfiber Preformer dan Voith Prepreg Winding.
“Kami menetapkan standar baru untuk bagian serat karbon untuk produksi serial otomotif volume tinggi,” kata Dr. Lars Herbeck, manajer utama Voith Composites. “Pabrik pintar yang kami dirikan membawa produksi otomatis komponen CFRP ke tingkat efisiensi dan fleksibilitas baru, termasuk hampir setiap bentuk serta ukuran lot individual.” Ini, memang, arah industri.



