Memahami Teknik Penyebaran Tow dalam Manufaktur Komposit
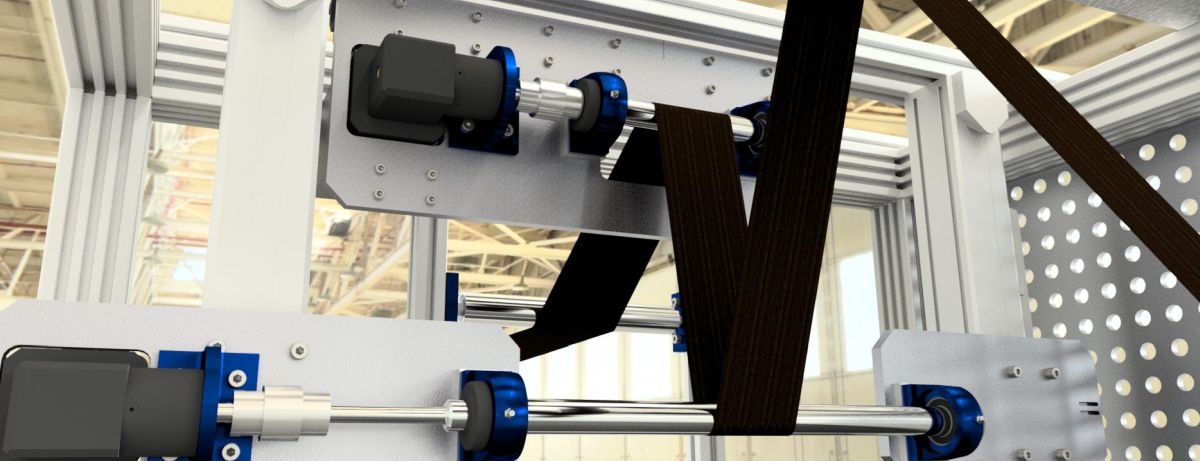
Seartikel unggulan “The spread of spread tow” menuju cetak, Side Story ini sangat berbeda, terutama membahas seberapa sedikit kita tahu tentang bagaimana tow disebarkan. Kemudian saya menemukan artikel dalam newsletter AZL NewsLIGHT #7: ITA berjudul “Proses penyebaran ultrasonik baru untuk pemrosesan serat penguat tow”. Ternyata Institute for Textile Technology (ITA) di RWTH Aachen University (Aachen, Jerman) telah mempelajari metode spread tow sejak 2011. “Kami mulai menguji semua metode untuk menyebarkan tow menjadi tape dan melakukan banyak penelitian tentang faktor yang mempengaruhi masing-masing serta cara mengoptimalkannya,” kata Wilko Happach, kepala grup penelitian Tapes dalam Divisi Komposit ITA. Sebagai hasilnya, ITA telah mengembangkan teknologi baru yang memungkinkan produksi kecepatan tinggi — hingga 100 m/min — dari tape spread tow dengan banyak variasi lebar yang lebih sedikit berkat kontrol terintegrasi. ITA menyebut teknologi ini AutoTow.
Memahami teknik spread tow
ITA memulai penelitiannya dalam usaha untuk membuat tape. “Kami telah melihat bahwa kain benang dan noncrimp menghasilkan limbah potongan yang signifikan dan juga tidak memungkinkan desain yang dioptimalkan,” ingat Happach. “Karena serat tidak semua diterapkan dalam arah beban, serat sia-sia.” Jadi, timnya mulai melihat penempatan tape otomatis, namun pada saat itu ketersediaan tape dan pengetahuan terbatas, kata Happach. “Jadi kami membuatnya sendiri, memilih untuk mengembangkan tape serat kering dengan perekat terlebih dahulu.” Untuk melakukan ini, namun, mereka pertama harus memahami penyebaran.
Happach menggambarkan tiga metode dasar untuk menyebarkan roving menjadi tape yang lebih lebar dan lebih tipis:
- Menarik serat melalui bar pengunci dengan tegangan tinggi.
- Penyebaran udara menggunakan nozil celah.
- Menerapkan ultrasonik atau getaran lain pada serat.
Teknologi Penyebaran dan Parameter Proses
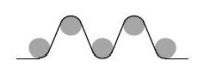
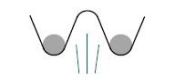 Penyebaran ultrasonik
- Jumlah bar penyebaran (3-5)
- Sudut pengeliling di sekitar bar (90-180°)
- Suhu bar
(22-150°C) - Permukaan bar (dipolir, dilapisi TopoCrom atau Bechem)
- Tegangan pra-roving (hingga 2.000 centiNewton)
- Tekanan udara
(0-6 bar) - Sudut aliran udara (0-180°)
- Jumlah bar penyebaran aktif (3-5)
- Sudut pengeliling di sekitar bar (1-120°)
- Frekuensi ultrasonik (30 kHz)
- Intensitas amplitudo
(50-100%) - Tegangan pra-roving (hingga 2.000 centiNewton)
SUMBER: ITA Tape Center, RWTH Aachen University.
Bar pengunci tampaknya merupakan teknik tertua dan paling dasar, yang digunakan dalam paten 2001 yang diajukan oleh produsen serat karbon Zoltek. Happach mencatat bahwa pemasok peralatan Karl Mayer juga telah mengandalkan bar pengunci dalam mesin tape dan kain spread tow mereka. “Masalah dengan metode ini adalah ia membatasi kecepatan produksi hingga 25 m/min,” katanya. “Jika Anda mencoba melebihi itu, gesekan terlalu tinggi dan merusak filamen roving. Penyebaran bar juga terbatas dalam lebar penyebaran maksimum. Anda dapat menyebarkan roving paling banyak hingga 3 kali lebar awalnya.”
Penyebaran udara, kata Happach, digunakan ketika lebar penyebaran maksimum diinginkan untuk bobot permukaan lebih rendah. “Aliran udara memisahkan filamen dan memungkinkan penyebaran hingga 6-7 kali lebar roving awal dengan kerusakan filamen yang jauh lebih rendah karena ada lebih sedikit gesekan,” jelasnya. “Tidak ada penarikan serat melalui bar dengan tegangan tinggi.”
Namun, ada keterbatasan tergantung pada ukuran yang diterapkan pada serat kaca atau karbon. Happach menjelaskan, “Serat yang diukir untuk epoksi dan resin termoset lainnya dapat lengket, sehingga proses penyebaran udara tidak dapat memisahkan filamen dengan mudah.” Dalam kasus ini, pra-proses mungkin diperlukan untuk memecah ukuran sedikit. Namun, ukuran yang kompatibel dengan resin matriks termoplastik, yang juga termoplastik, sama sekali tidak lengket dan bertindak hampir seperti serat tanpa ukuran. Dengan kata lain, tidak ada adhesi antar-filamen. “Jadi ini mudah disebarkan tetapi sulit ditangani karena cenderung runtuh,” catat Happach.
Penyebaran ultrasonik menggunakan prinsip dasar yang sama dengan bar pengunci tetapi dengan sonotrode berbentuk setengah silinder, yang, kata Happach, “menyampaikan sejumlah besar energi. Roving melilit di sekitar sonotrode dan dengan menerapkan ultrasonik, filamen bergetar dan merendah pada permukaan, menyebar.” Teknik ini dapat menghasilkan rasio penyebaran yang lebih tinggi (yaitu, tow serat yang lebih besar disebarkan menjadi tape yang sangat tipis dan lebar) tetapi tidak dapat digunakan dengan serat kaca atau serat karbon berbahan pitch karena mereka terlalu rapuh dan akan patah.
“Anda juga dapat menggunakan getaran frekuensi rendah yang diinduksikan secara mekanis,” kata Happach, “dan panas dapat digunakan untuk melembutkan ukuran serat, memungkinkan filamen bergerak dengan lebih mudah.”
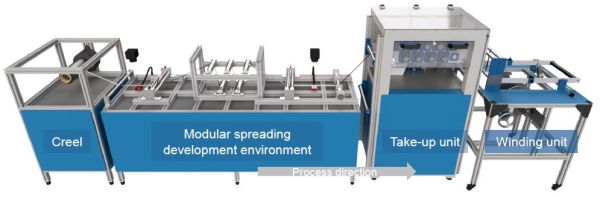
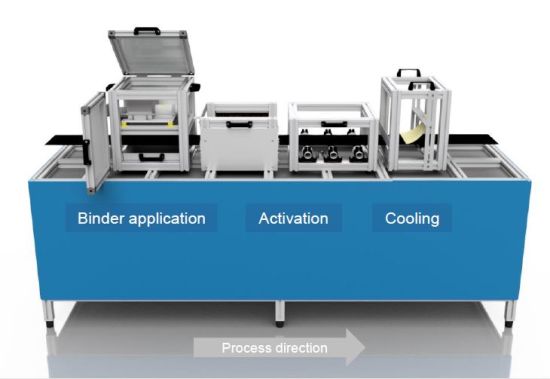
AutoTow
ITA mengembangkan AutoTow untuk mengatasi masalah dengan metode penyebaran dasar ini. Happach mencatat Tape Center bekerja terutama dengan tow 24K, 50K dan 60K (yang menurutnya berasal dari Mitsubishi) karena efek penyebaran paling tinggi. “Kami dapat mencapai kecepatan produksi lebih tinggi hingga 100 m/min karena kami dapat memutar bar penyebaran individu hingga 80 m/min,” jelasnya. “Jadi, kecepatan relatif adalah 20 m/min, yang baik untuk penyebaran tanpa kerusakan filamen.”
Happach menyarankan bahwa karena rovings/tow input memiliki variasi, lebar output spread tow juga bervariasi. “Dengan tape prepreg, pemasok cukup memotong tepi. Namun kami memulai dengan tape kering yang diikat perekat, yang memiliki lebih sedikit resin, jadi terlalu sulit untuk memotong tepi.” Tim Happach menyadari mereka memerlukan cara yang lebih baik untuk mengontrol lebar penyebaran.
“Kami menggunakan kamera untuk mengukur lebar yang masuk dan keluar dari penyebar,” jelasnya. “Sebuah algoritma menggunakan pengukuran lebar ini, kecepatan proses dan beberapa faktor yang diketahui tentang setiap bahan untuk menghitung dan mengontrol kecepatan dari masing-masing 5 bar berputar untuk menyesuaikan lebar tape secara berkelanjutan. Kami dapat mengurangi variasi menjadi kurang dari 1 milimeter.”
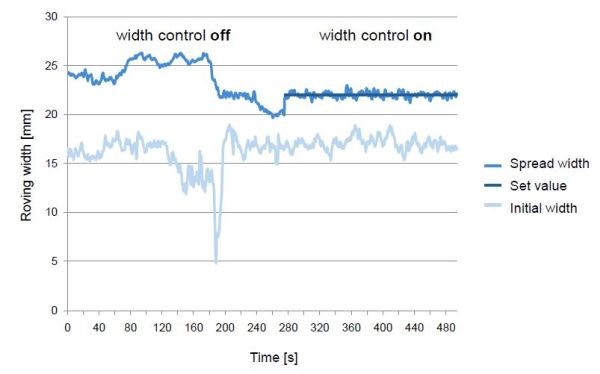 AutoTow kontrol lebar terintegrasi menggunakan pengukuran kamera untuk mengurangi variasi lebar menjadi kurang dari 1 mm. SUMBER: ITA Tape Center, RWTH Aachen University.
“Kami juga dapat menyesuaikan sudut pengeliling roving di sekitar setiap bar penyebaran,” lanjut Happach, “tetapi tidak secara real-time.” Jadi, ini lebih seperti kalibrasi untuk setiap lari produksi. “Semua yang lain dilakukan secara inline,” tegasnya. “Jika Anda ingin pergi dari 25 mm ke 30 mm lebar spread tow, cukup masukkan angka itu dan dalam beberapa detik itu akan berubah selama produksi, dan pada kecepatan tinggi, bahkan 100 m/min.”
Pengembangan masa depan
Tujuan ITA Tape Center adalah untuk memiliki rantai proses tape penuh untuk mendukung pengembangan industri. “Tujuan kami adalah untuk menarik mitra pengembang untuk mengembangkan solusi baru untuk mereka,” jelas Happach. “Kami sedang membangun lini produksi tape dan lini produksi bagian juga. Kami ingin memiliki semua operasi: ukiran, penyebaran, produksi tape, penempatan tape otomatis dan penyulingan.” Katanya ITA tidak akan pernah menjadi pemasok mesin atau pembuat bagian. “Kami ingin mencapai produksi bagian tipis ringan karena kami telah melihat semakin tipis lapisannya, semakin tinggi properti mekaniknya. Sekarang setelah kami dapat memproduksi tape kering yang diikat perekat pada kecepatan tinggi dan tingkat kualitas yang baik, tujuan kami adalah untuk turun ke bobot permukaan lebih rendah dan kemudian untuk memproduksi termoplastik dan termoset prepreg tapes.”
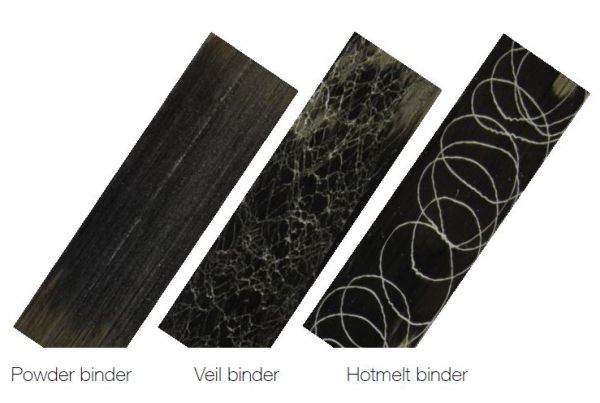 ITA Tape Center telah meneliti berbagai teknologi perekat kompatibel termoset dan termoplastik. SUMBER: ITA Tape Center
Sama seperti ITA Tape Center telah mendefinisikan ruang produksi untuk proses spread tow dan parameter mereka, ia juga telah mengembangkan pengetahuan signifikan tentang dampak dari ukuran serat dan perekat tape . “Kami memiliki pemasok yang ingin menguji resep ukuran yang berbeda untuk melihat yang terbaik untuk penyebaran,” kata Happach.
Untuk bahan perekat, ia menekankan bahwa faktor terpenting adalah kompatibilitas dengan resin matriks. “Perekat termoset akan mencapai properti tertinggi untuk matriks termoset.” Demikian pula, untuk matriks termoplastik perekat harus termoplastik, dan dapat diterapkan menggunakan bubuk, veil atau hot melt. Keduanya memungkinkan aplikasi yang sangat cepat dan memberikan stabilitas tinggi pada tape, namun Happach mencatat bahwa veil akan memberikan kadar perekat sedikit lebih tinggi. Ini mungkin atau mungkin tidak diinginkan tergantung pada pertimbangan desain dan proses pembuatan bagian. Penelitian tentang parameter perekat dan bagaimana mereka mempengaruhi bagian akhir akan lanjut saat ITA membangun rantai proses penuhnya.



