Siapkan Desain Injection Molding Anda untuk Produksi: Daftar Periksa Lengkap
Injection molding memungkinkan produksi volume tinggi bagian identik dengan harga per-part yang rendah. Proses ini melibatkan injeksi material cair ke dalam cetakan logam tahan lama melalui nozel tekanan, mengeluarkan bagian setelah material mengeras, dan mengulang. Berbagai macam item sehari-hari, termasuk botol air, mainan plastik, dan perumahan elektronik dibuat dengan injection molding. Sementara termoplastik dan thermoset adalah material yang paling umum digunakan dalam injection molding, logam juga dapat di-injection mold.
Saat Anda membuat bagian dengan injection molding, Anda perlu mempertimbangkan sejumlah variabel yang mempengaruhi kualitas dan fungsionalitas produk akhir. Ada banyak cara sebuah bagian injection molding dapat gagal — termasuk flow lines, sink marks, dan warping — tetapi Anda dapat menghindari sebagian besar masalah dengan mengikuti beberapa prinsip desain kunci.
Di sini di Fast Radius, kami bekerja dengan pelanggan pada bagian injection molding mereka setiap hari. Insinyur sering datang ke kami dengan desain bagian yang bagus yang perlu disesuaikan sebelum dapat dibuat secara efektif. Ahli design for manufacturing (DFM) kami telah mengevaluasi dan menyesuaikan ribuan desain bagian, dan mereka telah mengidentifikasi dan mengumpulkan masalah paling umum yang mereka lihat. Memperbaiki kesalahan umum ini dalam desain Anda dapat mencegah kesalahan yang mahal dan menghemat banyak waktu dalam revisi desain.
Sebelum Anda mengajukan desain bagian Anda untuk di-injection mold, periksa terhadap daftar aturan desain ini:
Gunakan sudut draft yang sesuai
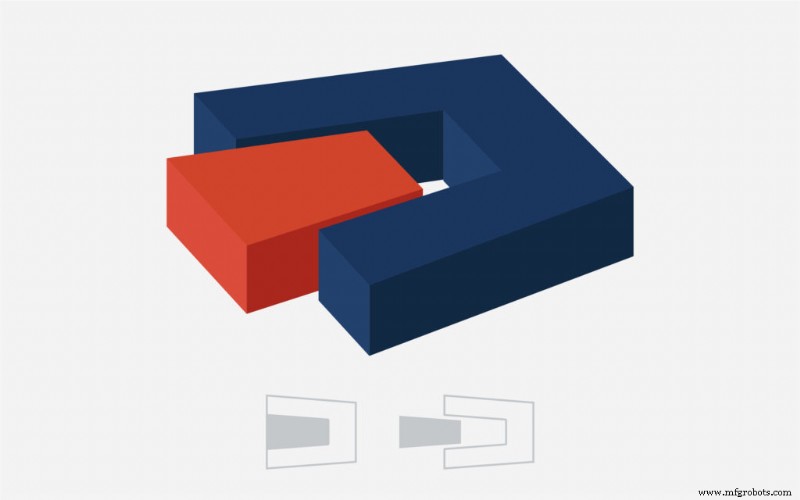
Sudut draft 1,5-2 derajat biasanya merupakan minimum yang aman untuk sebagian besar bagian.
Sudut draft merujuk pada penurunan halus yang ditambahkan pada permukaan bagian injection molding yang selaras dengan arah penarikan, memungkinkan bagian untuk dikeluarkan dari cetakan tanpa kerusakan karena gesekan atau sedotan.
Sudut draft yang diperlukan untuk bagian bergantung pada beberapa faktor, termasuk ketebalan dinding, tingkat penyusutan material bagian, kedalaman draw, dan apakah bagian akan memerlukan finishing permukaan atau teksturasi selama purna produksi. Sementara sudut draft rata-rata harus meningkat 1 derajat untuk setiap inci tambahan kedalaman bagian, sudut draft 1,5-2 derajat biasanya merupakan minimum yang aman untuk sebagian besar bagian.
Pertahankan ketebalan dinding yang seragam, jika memungkinkan
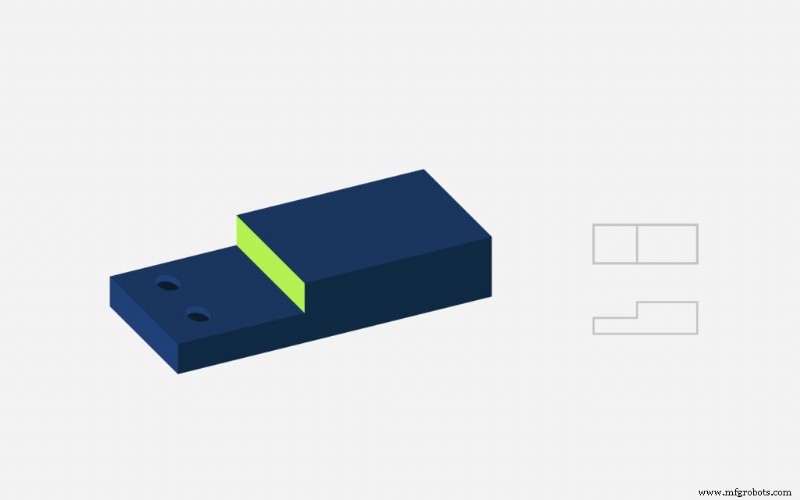
Jika memungkinkan, komponen injection molding harus memiliki ketebalan dinding yang seragam di seluruh bagian. Variasi dalam ketebalan dinding dapat menyebabkan material yang di-injeksi mendingin dengan laju yang berbeda, yang dapat menyebabkan sink marks, voids, dan warping.
Secara umum, ketebalan dinding antara 1,2mm dan 3mm ideal (meskipun beberapa variasi dapat diharapkan tergantung pada material). Ketebalan dinding hampir selalu harus di bawah 5mm karena dinding yang lebih tebal meningkatkan waktu siklus produksi dan mungkin juga berdampak negatif pada properti mekanis bagian.
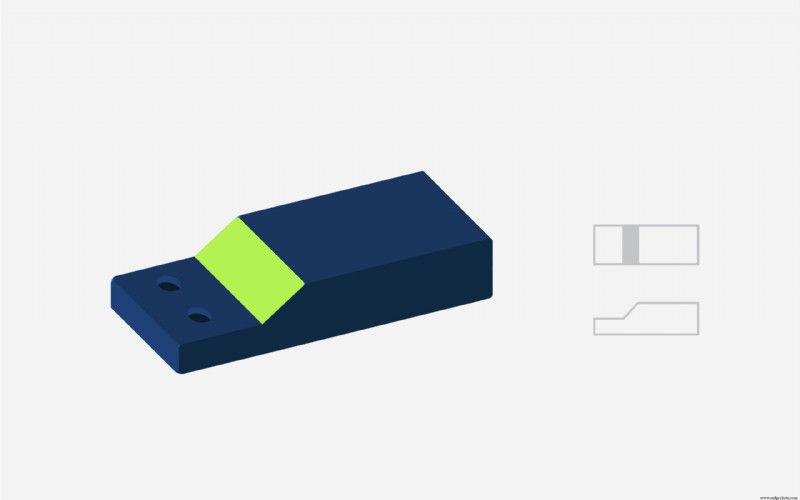
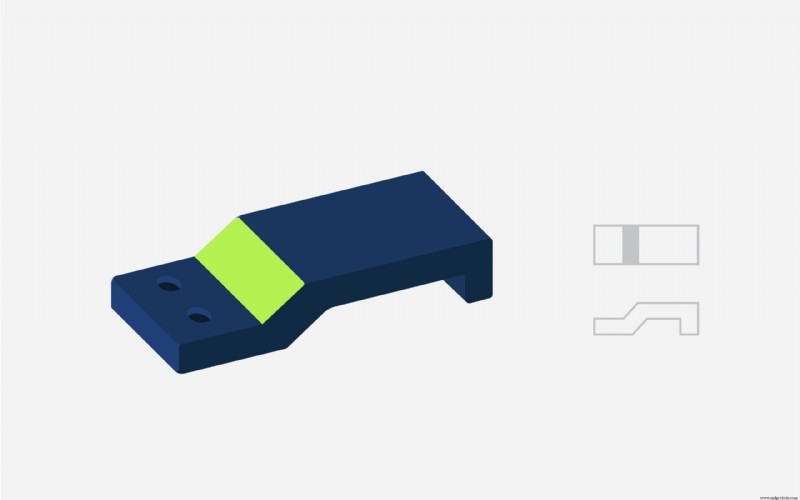
Jika bagian memerlukan variasi dalam ketebalan dinding, maka Anda harus membuat transisi antara bagian-bagian sehalus mungkin. Anda dapat melakukan ini dengan menyisipkan chamfer (sudut atau tepi miring) atau fillet (sudut atau tepi melingkar) ke dalam desain bagian, yang membantu memastikan bahwa shot plastik cair mengisi cetakan sepenuhnya, mendingin dengan menyeluruh dan merata, dan mencegah warping atau penyusutan yang tidak seragam.
Sebagai aturan umum, panjang transisi antara bagian dengan ketebalan dinding yang berbeda harus 3x perubahan dalam ketebalan dinding (misalnya, jika ketebalan dinding berkurang 1mm, transisi harus terjadi di sepanjang 3mm).
Hindari undercuts
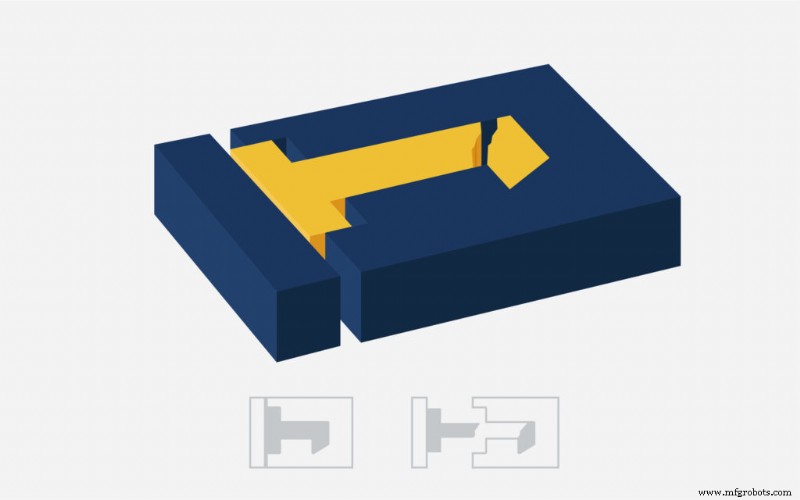
Undercuts adalah permukaan atau fitur yang terbenam atau melingkar — seperti threaded, grooves, atau snap-fits — yang mencegah bagian untuk dikeluarkan dari cetakan dengan satu penarikan satu arah tanpa kerusakan. Tidak mungkin untuk menghindari undercuts baik dengan mengarahkan fitur paralel dengan garis draw atau dengan menyisipkan aksi ke dalam desain cetakan Anda.
Bulatkan sudut dan sudut tajam
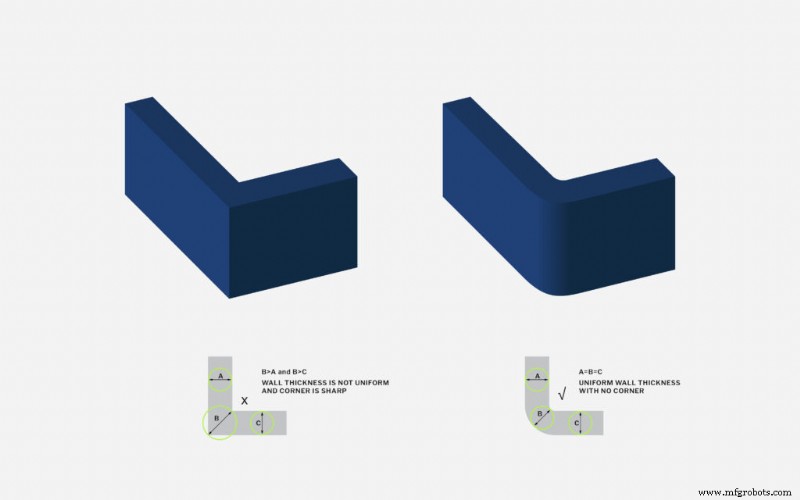
Sekali lagi, desainer dan insinyur harus memilih fitur bulat daripada sudut dan sudut tajam. Sudut membutuhkan tekanan tambahan untuk diisi, yang membuatnya lebih sulit untuk shot mengalir secara efisien dan merata ke dalam cetakan. Sudut tajam juga cenderung menempel pada cetakan selama ejection, meningkatkan risiko kerusakan dan cacat pada bagian. Anda dapat menghindari kedua masalah ini dengan radius internal dan external.
Sudut internal, atau tempat dinding bagian bertemu dengan lantai, harus memiliki radius minimal 50% ketebalan dinding yang berdekatan. Sudut external, atau di bagian atas dinding bagian, harus memiliki radius 150% ketebalan dinding yang berdekatan untuk memungkinkan plastik mengalir secara lebih efisien dan efektif. Ini juga membantu meminimalkan stres sisanya dan retakan.
Dasar dari semua fitur vertikal dalam bagian (seperti boss, ribs, atau snap fits) juga harus dibulatkan. Radius boss harus 25% dari dinding yang berdekatan, dengan radius minimal 0,015” (atau 0,381mm).
Letakkan garis pemisah secara strategis
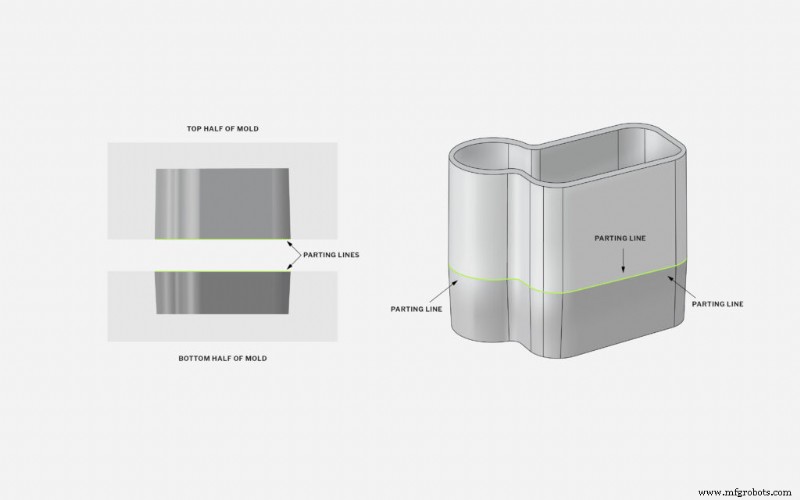
Tanda fisik, dikenal sebagai garis pemisah, akan muncul di tempat kedua setengah cetakan bertemu. Dalam banyak kasus, garis pemisah dapat dengan mudah dilihat dan dirasakan, tetapi ini lebih dari sekadar masalah estetika. Penempatan garis pemisah menentukan bagaimana cetakan terbuka (dan oleh karena itu arah di mana Anda perlu menambahkan draft pada fitur bagian), dan dapat mempengaruhi baik biaya alat cetakan maupun purna proses yang diperlukan.
Anda sering dapat meningkatkan penampilan dan fungsionalitas bagian dengan menempatkan garis pemisah sepanjang tepi daripada pada permukaan datar. Ini membantu menyembunyikan lem dan juga mengurangi kemungkinan flash (material berlebih di sekitar tempat cetakan berkabung).
Pertimbangkan penempatan ejector pin
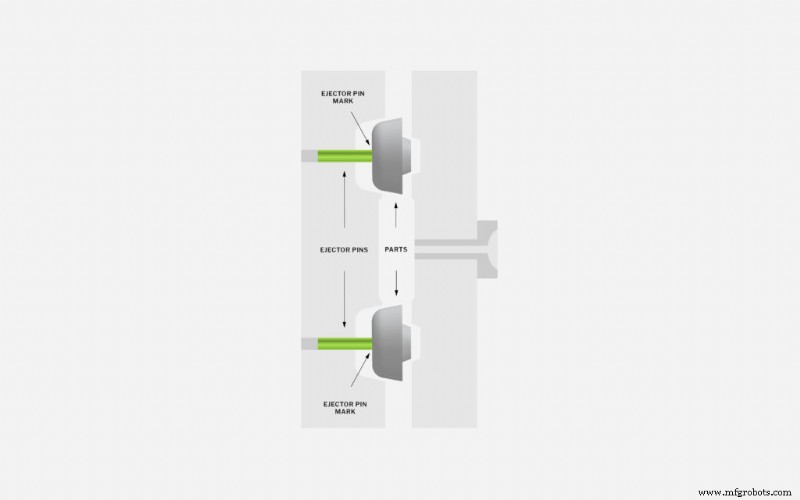
Untuk bekerja dengan benar, ejector memerlukan permukaan datar, atau pad, yang ditempatkan tegak lurus terhadap arah gerakan pin. Penempatan dan jumlah pin harus diinformasikan oleh bentuk bagian, sudut draft, tekstur dinding samping, dan kedalaman dinding — semuanya mempengaruhi bagaimana bagian akan menempel pada dinding cetakan.
Pilihan material juga harus dipertimbangkan dalam penempatan atau ukuran pin. Misalnya, resin yang lengket cenderung membutuhkan lebih banyak gaya untuk dikeluarkan. Demikian pula, plastik yang lebih lunak kemungkinan akan memerlukan jumlah pin yang lebih besar atau pin yang lebih lebar untuk secara efektif mendistribusikan gaya ejection dan menghindari kerusakan pada bagian.
Optimalkan ukuran support rib
Ribs sering digunakan untuk memperkuat dinding bagian dalam situasi di mana dua dinding bagian bertemu dengan sudut 90 derajat, atau di mana panjang bagian tertentu melemah oleh ketebalan dinding bagian tersebut.
Penting untuk dicatat bahwa rib yang lebih tebal tidak selalu berarti dukungan yang lebih besar — sebaliknya, rib yang terlalu tebal sering menyebabkan sink marks. Ketebalan dasar support rib harus maksimal dua pertiga ketebalan dinding yang berdekatan.
Waspadai ketebalan dinding cetakan
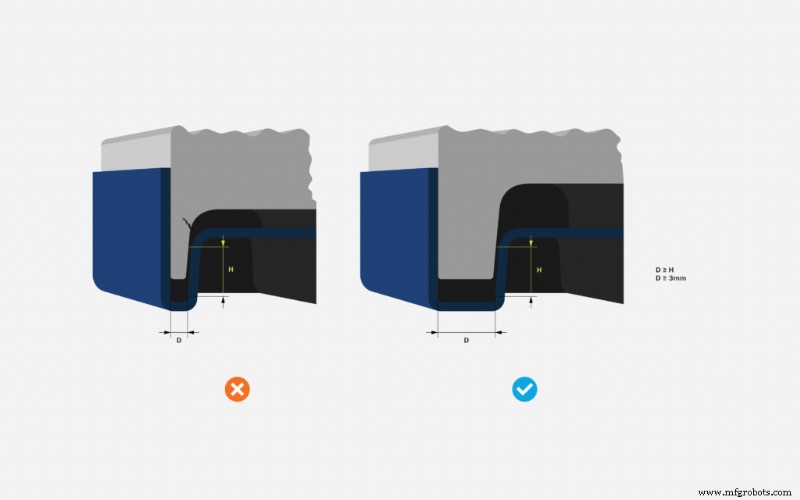
Ketebalan dinding cetakan adalah pertimbangan penting lainnya — dan akan ditentukan terutama oleh ruang antara fitur bagian. Pastikan bahwa fitur vertikal seperti ribs dan boss tidak terlalu dekat satu sama lain, dengan dinding bagian, atau dengan area tipis, karena hal ini menyulitkan proses pendinginan.
Ketebalan dinding cetakan juga dapat mempengaruhi biaya tooling. Mayoritas cetakan injeksi dibuat melalui CNC machining dan dinding logam yang lebih tipis dalam cetakan lebih sulit untuk di-alat dengan benar. Dinding yang lebih tipis juga menghasilkan siklus hidup cetakan yang lebih pendek.
Sementara ketebalan dinding cetakan minimum yang diizinkan ditentukan oleh kualitas fisik dan mekanis material bagian, jarak 3mm antara fitur bagian umumnya dapat diterima.
Mendesain bagian injeksi-molding secara efisien dan efektif
Kesalahan desain mahal. Memotong ulang alat untuk memperbaiki kesalahan desain dapat menggeser tim produk mingguan dan menghabiskan ribuan dolar. Mitra manufaktur yang baik akan membantu Anda menghindari revisi yang mahal dengan DFM, tetapi proses itu juga menambah jadwal waktu Anda. Memeriksa desain Anda untuk masalah dalam panduan ini sebelum Anda mengajukannya kepada mitra manufaktur akan membantu Anda mendapatkan bagian yang lebih baik dengan lebih cepat.
Ada banyak hal yang bisa salah dalam injeksi molding, jadi Anda perlu menemukan mitra yang dapat dipercaya untuk mendapatkan bagian Anda dengan benar. Di sini di Fast Radius, kami di sini untuk memudahkan hal bagi Anda, dan kami terinvestasi dalam keberhasilan proyek Anda. Hubungi kami hari ini untuk memulai proyek injeksi molding berikutnya Anda.
Untuk mempelajari lebih lanjut tentang injeksi molding — dari pemilihan material hingga perbedaan antara cetakan single-cavity dan multi-cavity hingga bagaimana kami memanfaatkan proses untuk memproduksi masker wajah yang mencegah penyebaran COVID-19 — kunjungi pusat pembelajaran Fast Radius.
Siap untuk membuat bagian Anda dengan Fast Radius?
Mulai penawaran Anda



