Hindari 4 Kesalahan Desain Umum dalam Pengecoran Injeksi
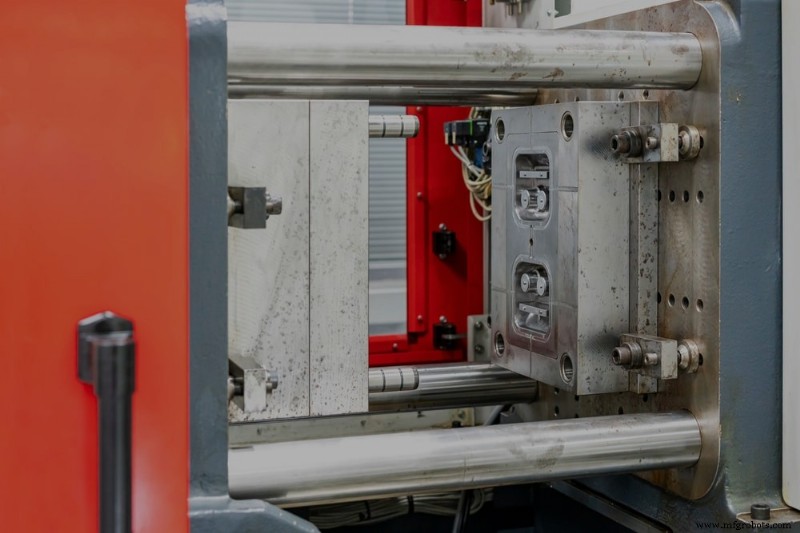
Banyak perusahaan beralih ke layanan pengecoran injeksi untuk memproduksi secara hemat biaya volume besar bagian identik. Pengecoran injeksi plastik melibatkan melelehkan termoplastik dalam tabung panas sebelum menyuntikkan material cair ke dalam cetakan logam yang kuat dan presisi melalui nozel bertekanan. Setelah material pendingin dan mengeras, bagian dikeluarkan, dan proses diulang. Perusahaan menggunakan proses manufaktur ini untuk memproduksi segalanya dari casing elektronik hingga botol air.
Pengecoran injeksi adalah proses yang kompleks, dan satu kesalahan dapat menyebabkan cacat estetika, mengorbankan integritas produk, dan mengarah pada redesign yang mahal. Berita baik adalah sebagian besar masalah ini dapat dihindari selama Anda mengikuti praktik terbaik desain. Ini adalah 4 kesalahan paling umum yang perlu Anda waspadai saat merancang bagian untuk pengecoran injeksi.
4 kesalahan pengecoran injeksi paling umum dan cara mengatasinya
1. Merancang dengan undercut
Undercut adalah setiap permukaan terbenam, protuberansi, saluran, overhang, ul, klip snap-fit, atau fitur lain yang mencegah pengeluaran bagian dari cetakannya. Undercut dapat mengarah pada biaya manufaktur yang meningkat, kompleksitas bagian, dan persyaratan pemeliharaan cetakan, jadi lebih baik untuk menghilangkan potensi undercut di mana saja mungkin.
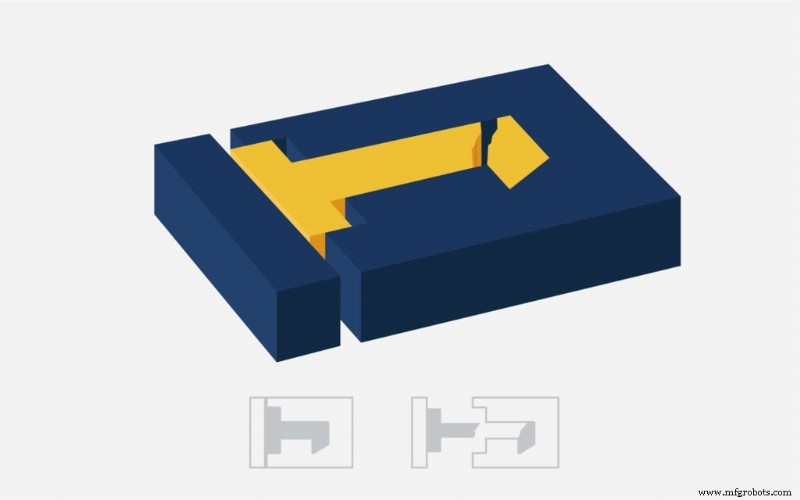
Jika Anda memiliki undercut yang esensial untuk desain bagian Anda, ada beberapa cara untuk meningkatkan pengeluaran bagian. Mengubah orientasi fitur yang bermasalah sehingga mereka sejajar dengan garis gambar adalah solusi hemat biaya. Ini memungkinkan bagian untuk dikeluarkan tanpa mengalami kerusakan, menghilangkan undercut. Jika Anda memiliki bagian dengan undercut internal atau muka tanpa sudut draf, Anda juga dapat menggunakan lifter untuk memudahkan proses pengeluaran. Anda mungkin dapat membentuk fitur undercut dengan desain cerdas lubang dan slot dalam bagian, yang insinyur Fast Radius kami dapat membantu memandu Anda melalui.
2. Memiliki ketebalan dinding yang tidak seragam
Memiliki ketebalan dinding yang seragam membantu plastik cair mengalir melalui rongga cetakan dalam satu arah, memungkinkan material untuk mengisi rongga dengan lebih presisi. Namun, karena dinding yang lebih tipis pendingin lebih cepat dari dinding yang lebih tebal, variasi dalam ketebalan dinding dapat menyebabkan sink, rontok, short shots, dan lebih banyak.
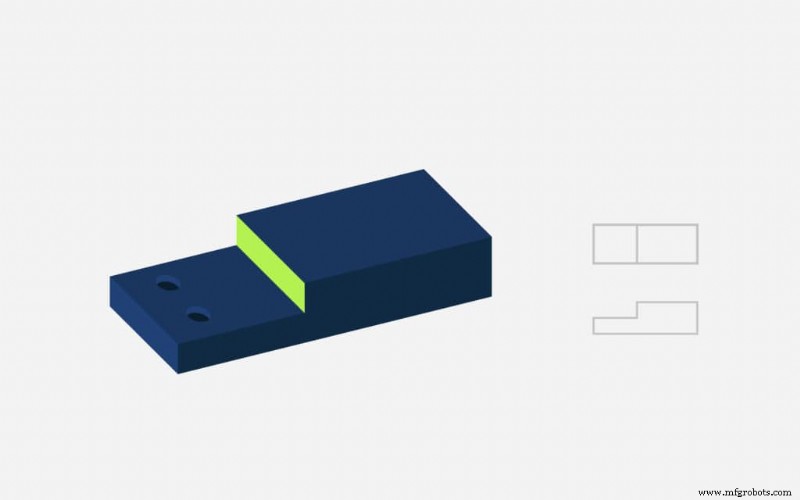
Untuk menghindari masalah ini dan memastikan semua area bagian Anda pendingin dengan laju yang sama, gunakan ketebalan dinding yang konsisten. Ketebalan dinding antara 1,2 mm dan 3 mm adalah yang terbaik dalam kebanyakan kasus. Jika Anda harus memiliki dinding dengan ketebalan bervariasi, Anda harus:
- Buat transisi antara bagian tipis dan tebal sehalus mungkin — Praktik desain terbaik adalah menggunakan coring dan ribbing sebagai pengganti perubahan ketebalan dinding atau meminimalkan perubahan saat diperlukan.
- Gunakan ketebalan rib dan boss yang benar — Rib dan boss tidak boleh melebihi 40 – 80% dari ketebalan dinding dasar dengan radius dasar 25 – 40% dari ketebalan dinding.
- Hapus plastik dari area tertebal — Ini disebut coring, dan dapat membantu menjaga bagian dinding Anda tetap seragam.
3. Melupakan sudut draf
Menambahkan draf, kemiringan ringan pada setiap permukaan vertikal bagian, esensial untuk pengeluaran yang halus. Bagian yang dirancang tanpa draf mungkin menempel pada cetakan, dan kurangnya draf juga dapat menyebabkan garis drag yang tidak indah jika dinding vertikal bagian menggosok cetakan logam selama pengeluaran. Dengan menambahkan kemiringan lembut, Anda dapat melindungi bagian Anda dari gesekan, memastikan finishing yang seragam, dan mengurangi aus, retakan, dan rontok selama pengeluaran.
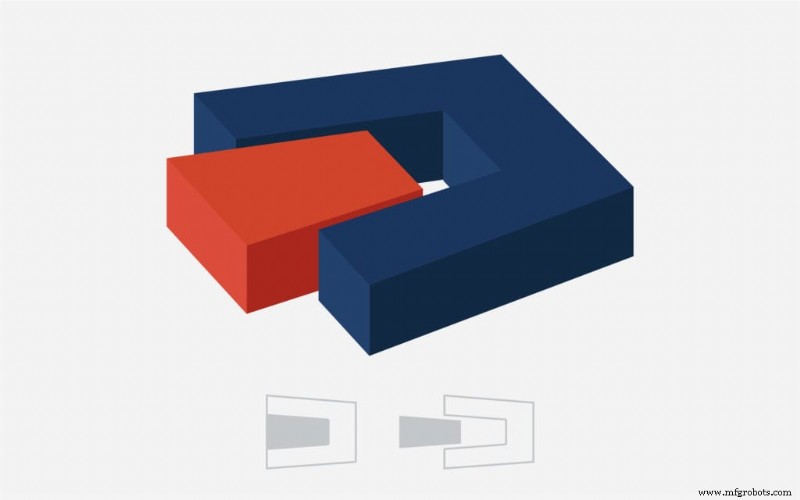
Derajat sudut draf bergantung pada beberapa faktor, dari ketebalan dinding hingga tekstur permukaan. Anda perlu mempertimbangkan laju penyusutan material, fungsi penggunaan akhir bagian, dan kedalaman gambar untuk menentukan sudut draf yang tepat, jadi lebih baik untuk terhubung dengan mitra manufaktur berpengalaman untuk mendapatkan penilaian yang akurat. Sebagai aturan umum, Anda harus menggunakan setidaknya 1,5 hingga 2 derajat draf dan menambahkan 1 derajat untuk setiap inci kedalaman rongga. Jika bagian Anda memiliki permukaan yang sangat bertekstur, Anda mungkin memerlukan sudut draf 5 derajat untuk mencegah garis drag.
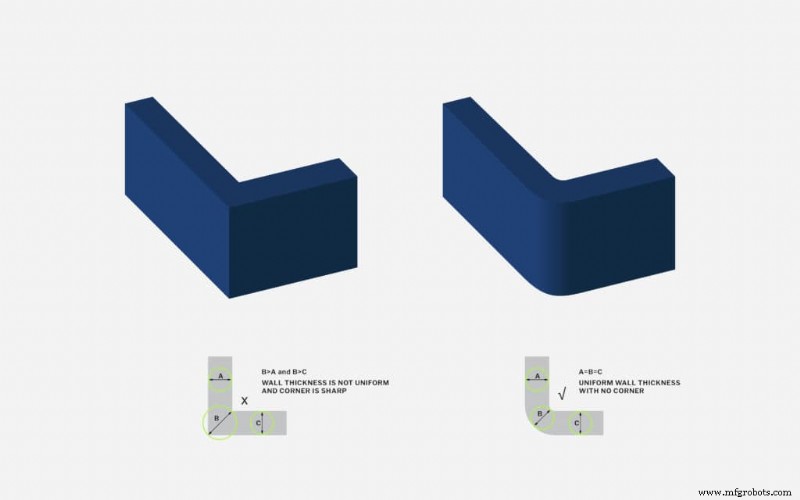
4. Memasukkan sudut tajam
Tidak hanya tepi dan sudut tajam memerlukan lebih banyak tekanan untuk diisi, tetapi mereka sering menyebabkan bagian menempel pada cetakan selama pengeluaran. Karena sudut tajam juga membuatnya lebih sulit untuk shot mengalir melalui cetakan, mereka dapat menghasilkan vacuum voids, atau area di mana gelembung udara terperangkap. Ini dapat menyebabkan kerusakan estetika, meningkatkan konsentrasi stres, dan mengarah pada kegagalan bagian, jadi penting untuk membulatkan tepi dan sudut internal dan eksternal Anda di mana saja mungkin.
Saat merancang sudut, ingatlah untuk memodelkan sudut Anda untuk memiliki ketebalan dinding yang konsisten. Itu berarti sudut internal difillet menjadi 50% dari ketebalan dinding dan sudut eksternal adalah 150%.
Mencegah cacat pada bagian pengecoran injeksi dengan Fast Radius
Kesalahan desain pengecoran injeksi dapat menunda produksi selama mingguan, meningkatkan biaya, dan menghasilkan bagian yang kurang baik atau bahkan tidak dapat digunakan. Meluangkan waktu untuk membuat keputusan desain yang cermat di awal proyek Anda adalah esensial dan akan menghemat waktu dan uang Anda di jangka panjang. Namun, ada banyak hal yang perlu diingat, jadi bekerja dengan mitra pengecoran injeksi berpengalaman seperti Fast Radius dapat membantu Anda mendapatkan desain yang benar pada pertama kalinya.
Saat Anda bekerjasama dengan Fast Radius, Anda akan mendapatkan akses ke tim kami yang terdiri dari insinyur, penasihat, dan ahli desain yang dapat membantu Anda melalui seluruh proses manufaktur. Baik Anda membutuhkan bantuan untuk secara halus menyisipkan draf ke dalam desain Anda atau memutuskan ketebalan dinding yang sesuai, Fast Radius dapat membantu Anda merancang bagian yang paling mungkin. Hubungi kami hari ini untuk memulai desain untuk proyek pengecoran injeksi Anda berikutnya.
Ingin mempelajari lebih lanjut? Kunjungi pusat sumber daya kami untuk membaca lebih banyak tentang memilih material, kapan menggunakan cetakan satu rongga versus multi-rongga, dan lebih banyak.
Siap membuat bagian Anda dengan Fast Radius?
Mulai penawaran Anda



