Menanam Mur dalam Bagian 3D Print untuk Kekuatan Penyalut Tingkat Industri
Sebagian besar plastik 3D print kesulitan menghasilkan lubang bersulut atau berbentuk sekrup yang andal, terutama dalam rongga yang kecil. Kekuatan material intrinsiknya ketinggalan dari fastener logam konvensional, dan dimensi kecil dari uliran sering mendorong batas printer kelas konsumen. Bahkan ketika polimer diperkuat serat seperti Mark Two atau X7 digunakan, serat penguatan tidak secara substansial meningkatkan kekuatan uliran karena terlalu kecil untuk mempengaruhi geometri uliran. Sebaliknya, uliran logam secara inherent lebih presisi dan memberikan pengikatan yang lebih dapat diandalkan.
Studi Kasus Tentara AS
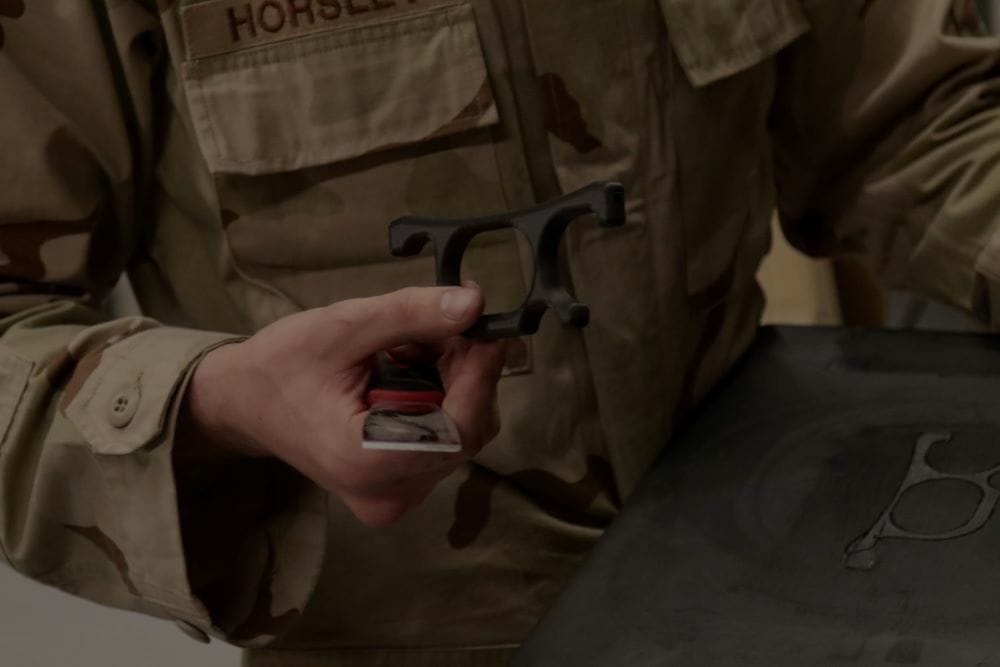
Baca cerita keberhasilan pelanggan terbaru kami tentang dasar pelatihan besar untuk Tentara AS.
Sementara insert bersulut heat-set dapat menambahkan logam ke bagian plastik dan mereflow material di sekitarnya untuk kekuatan yang lebih besar, mereka datang dengan keterbatasan desain. Insert harus rata dengan permukaan bagian, dan kekuatan tarik keluarnya tidak boleh melebihi properti material plastik di sekitarnya.
Overprinting—atau co-processing dan embedded printing—menawarkan alternatif praktis. Konsepnya mencerminkan over-molding dalam injeksi cetak: sebuah komponen ditempatkan di dalam cetakan, dan plastik dicetak di sekitarnya. Dalam pencetakan 3D, Anda menjeda pembangunan, memasukkan komponen, dan melanjutkan, secara efektif melapisi komponen dalam struktur yang dicetak.
Ringkasan
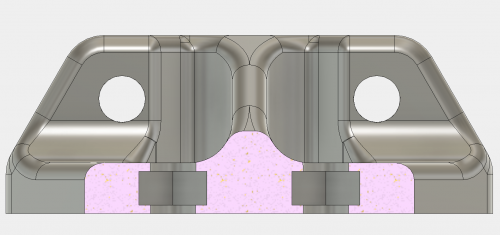
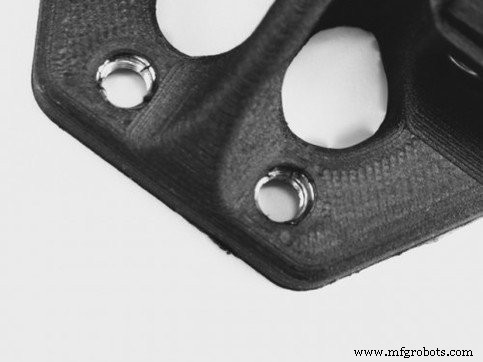
Dengan menanam mur dalam bagian 3D print, Anda menciptakan koneksi baut tersembunyi tingkat industri yang melebihi performa insert konvensional. Material tambahan antara baut dan mur, coupled dengan penguatan serat opsional, menghasilkan persilangan yang lebih kuat dan lebih andal. Proses melibatkan merancang rongga seukuran mur, menjeda cetak sebelum lapisan atas rongga, memasukkan mur, dan melanjutkan pembangunan.
Panduan Desain
Toleransi: Pada Mark Two, clearance 0.05–0.08 mm di semua sisi biasanya menghasilkan fit yang rapat. Over-engineer ukuran rongga sedikit untuk mengakomodasi toleransi manufaktur dan variabilitas printer.
Permukaan Atas: Atap rongga harus tetap di bawah kepala cetak setelah mur dimasukkan. Jika rongga memiliki langit-langit datar, kepala cetak dapat menempatkan langsung di atasnya. Untuk langit-langit tidak datar, rancang rongga sehingga tidak bersinggungan dengan jalur perjalanan kepala cetak.
Bahan Dukungan: Hindari dukungan jika memungkinkan, karena dapat menghalangi rongga. Jika dukungan tidak dapat dihindari, rencanakan untuk menghapusnya selama jeda sebelum memasukkan mur.
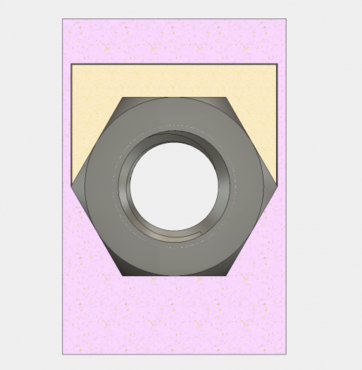
Memilih Jenis Mur: Mur persegi menahan stripping dinding rongga di bawah torsi, tetapi mur sekskop lebih umum dan akan berfungsi baik untuk sebagian besar aplikasi.
Menanam Mur di Bidang XY
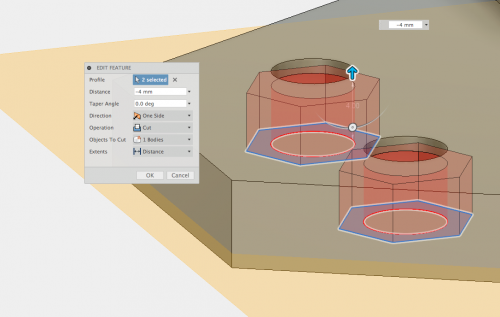
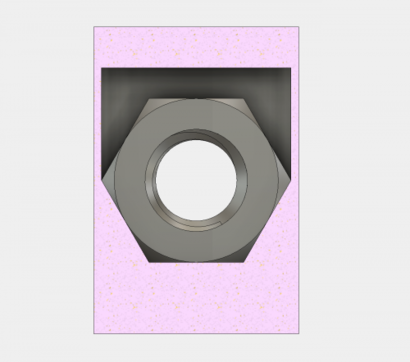
1. Merancang Rongga – Ukur dimensi mur dengan pao kaki dan sketsa rongga yang berpusat di lubang baut. Tambahkan ~0.05 mm clearance di setiap sisi (total +0.10 mm) untuk memastikan fit yang aman. Misalnya, mur sekskop M5 yang diukur 7.85 mm × 3.85 mm menjadi rongga 8.0 mm × 4.0 mm setelah dibulatkan.
Ekstrusikan sketsa ke kedalaman rongga yang diinginkan. Hindari chamfer atau fillet di dalam rongga, karena dapat menghalangi pemasangan mur.
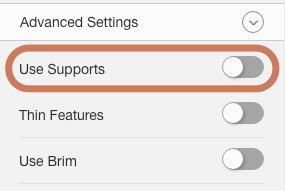
2. Menambahkan Jeda – Di Eiger, aktifkan opsi “pause after layer” tepat sebelum lapisan atas rongga. Nonaktifkan dukungan kecuali absolut diperlukan (Advanced Settings).
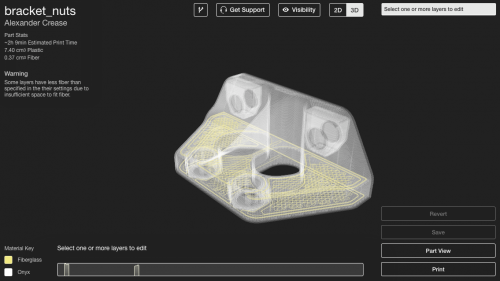
3. Menambahkan Serat – Perkuat bagian yang berdekatan dengan rongga dengan serat. Lapisi serat di sisi mur atau di dinding rongga untuk meningkatkan kekuatan tarik keluar.
4. Mencetak Bagian – Mulai pembangunan. Ketika jeda terpicu, masukkan mur (dan bagian sekunder opsional, jika diperlukan), terapkan lapisan lem tempat cetak tipis di wajah atas untuk meningkatkan lekat, lalu lanjutkan.
5. Mengelola Dukungan dan Geometri Kompleks – Jika dukungan diperlukan, hapus dengan tang cipuk selama jeda. Untuk rongga dengan langit-langit tidak datar, pertimbangkan untuk menggunakan overhang sudut atau bagian sekunder untuk memberikan permukaan pemasangan datar.
Mencetak Bagian Sekunder untuk Menanam Mur pada Bidang Lain
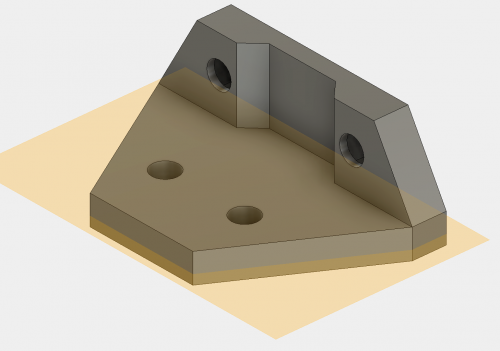
Menanam mur di bidang non-XY memerlukan fitur sekunder yang menawarkan permukaan atas datar untuk kepala cetak. Misalnya, untuk menanam mur sekskop dengan sumbunya sejajar dengan tempat cetak, rancang bagian sekunder yang mengisi rongga di atas mur, menyisakan sedikit clearance.
Cetak bagian sekunder dan komponen utama bersama-sama. Saat pembangunan jeda, masukkan baik mur maupun bagian sekunder, lalu lanjutkan sehingga nozel mencetak di atas langit-langit datar bagian sekunder.
Menggunakan teknik ini, Anda dapat menanam mur pada sudut dan bidang mana pun, membuka kemungkinan baru untuk assembly kompleks. Silakan bereksperimen dan bagikan temuan Anda di Twitter, Facebook, atau Instagram!