Mengoptimasi Traksi Robot: Roda 3‑D‑Printed Custom dengan Pencetakan Markforged
Catatan Editor: Postingan tamu ini ditulis oleh Charles Guan, lulusan Teknik Mesin MIT dan ex‑instruktur bengkel mesin & desain MIT. Ia juga pembangun robot Overhaul di BattleBots ABC. Ia bekerja sebagai konsultan rekayasa di robotika dan transportasi, dan disponsori oleh Markforged untuk bertanding di BattleBots dan kompetisi robotika lainnya. Lihat situs web dan Equals Zero Robotics untuk lebih banyak!
Desain Roda
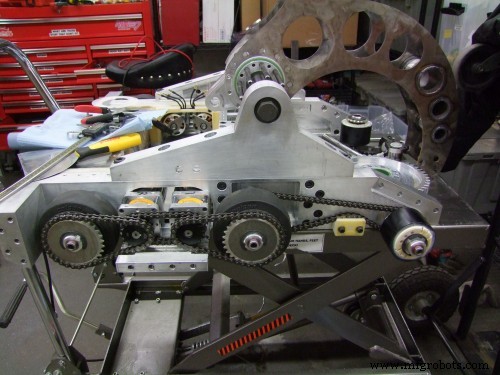
Roda telah ada selama lebih dari 6.000 tahun, namun dalam robotika kompetitif mereka masih bisa menjadi sumber ketidaknyamanan. Di Musim 2 BattleBots, saya membangun Overhaul 2.0 di sekitar chassis empat roda persegi enam, bertujuan untuk mengalahkan lawan dengan kecepatan murni. Saya memilih roda caster industri kekekalan sedang dengan tread termoplastik elastomer (TPE), pilihan yang terbukti dalam pertempuran robot. Namun, motor brushless 16‑kuda cepat membebani TPE, menyebabkan roda meleleh dan tergelincir di arena puing. Menonton pertandingan terhadap Beta menunjukkan bagaimana asumsi saya bahwa BattleBots setara dengan D1 Grand Prix salah.
Setelah turnamen, saya menyadari kebutuhan akan roda yang dapat mentransfer daya dengan andal. Itu membawa saya untuk menyelidiki kompuen karet cetak, terinspirasi dari pesaing yang mencurahkan roda urethane di lokasi. Meski tidak memiliki pengalaman sebelumnya dalam desain ban, saya memulai untuk menciptakan roda cetak cetakan menggunakan model skala 30‑lb Overhaul.
Merancang Cetakan
Menghubungi perwakilan Smooth‑On di Detroit Maker Faire, mereka merekomendasikan ReoFlex dan Simpact series karena daya tahan retar dan kekuatan tarik tinggi—esensial untuk roda yang terus menyisir tread. Saya memperoleh ReoFlex 50 (durometer 50A, comparable dengan sole sepatu) dan mulai merancang cetakan dan tangga.
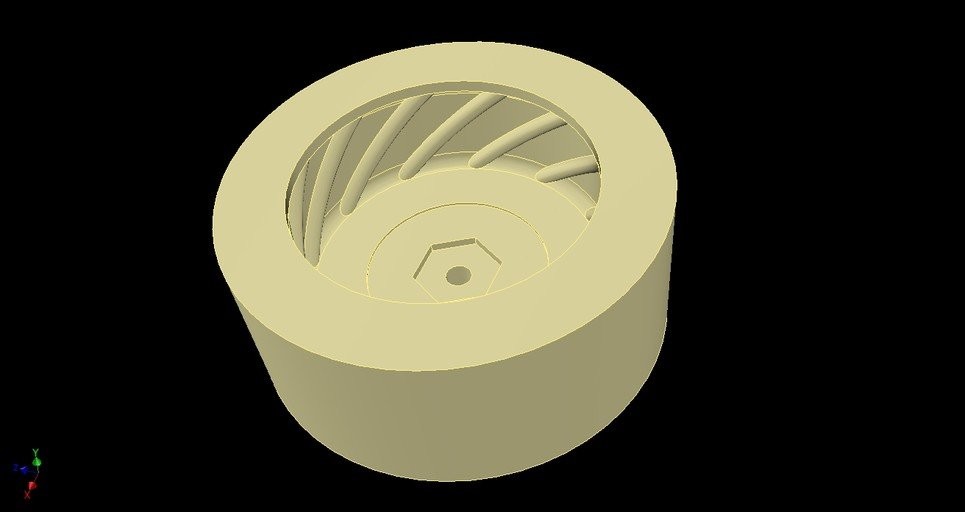
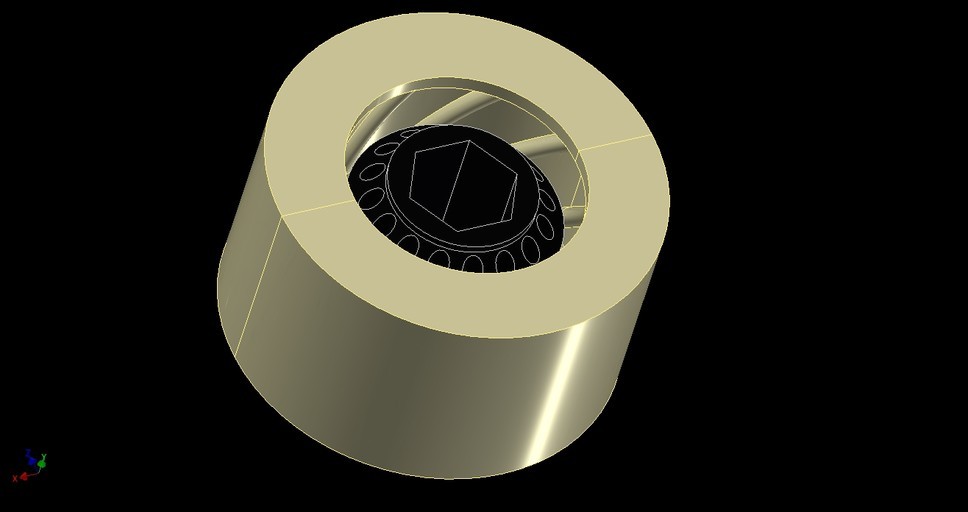
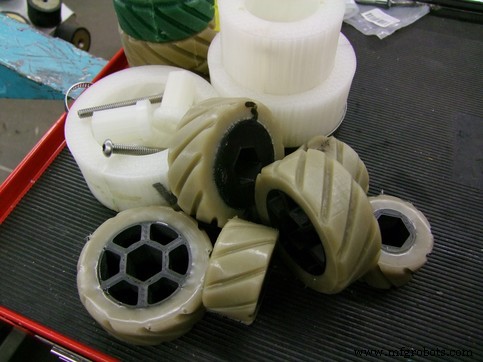
Mengamati puing arena, saya menambahkan pola tread spiral sederhana untuk membersihkan flak cat dan partikel longgar. Meskipun tidak dioptimalkan, gulungan helix mengarahkan puing keluar dari area kontak. Untuk tangga, saya mengambil inspirasi dari roda skuter dan skateboard, menggabungkan lubang melalui dan tulang tengah meruncing. Saya memilih Onyx untuk bahan tangga karena kekakuan yang lebih tinggi dan adhesi yang lebih baik ke permukaan mikroskopis yang kasar dari resin, memungkinkan tangga yang ringan namun kokoh.
Menggunakan fitur parametrik Autodesk Inventor, saya menghasilkan cetakan roda depan 2‑inci untuk mengevaluasi bagaimana resin mengalir melalui rongga yang lebih kecil.
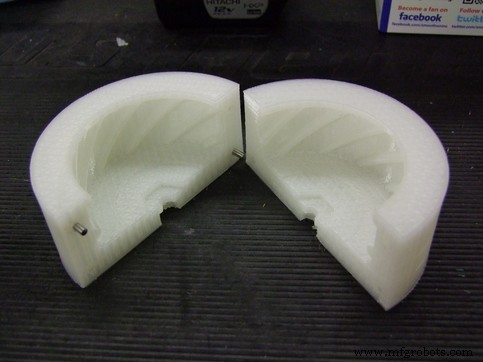
Untuk tes pertama, saya mencetak cetakan nylon yang tidak diperkuat pada printer Mark Two: 4 dinding, 4 lapis atap/lantai, 25 % infill, ketebalan lapisan 0,2 mm. Lubang pin pendaftaran ditambahkan untuk presesi.
Menuang Cetakan
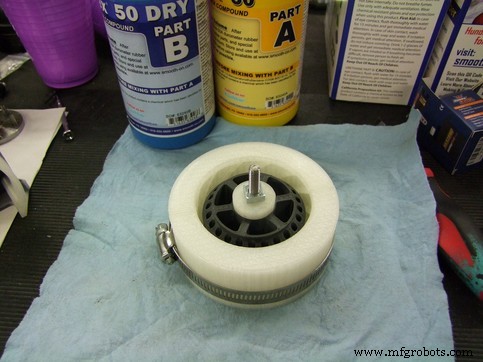
Setengah cetakan dijamin dengan satu klem selang. Di dalam, tangga duduk pada bushing adapter yang menjaganya tetap terpusat dan memungkinkan nut pengunci untuk melubangi permukaan bawah. Sebelum perakitan, saya menyemprot cetakan dengan agen pelepasan cetakan.
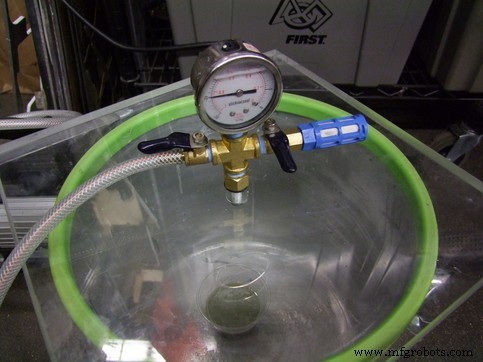
Untuk menghilangkan gelembung udara, saya mengeluarkan gas resin yang dicampur dalam pot vakum—Smooth‑On beriklan udara terjebak minimal, tetapi saya menemukan gelembung masih terjadi. Mengeluarkan gas cangkir, bukan seluruh cetakan, mencegah deformasi cetakan dan memastikan tread yang halus.
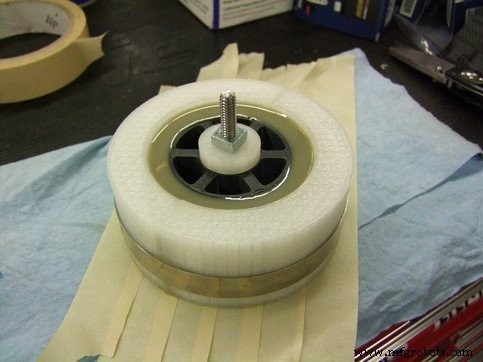
Pencurian memakan waktu sekitar dua menit. Dengan membelah cangkir pencampuran cukup untuk menjaga aliran berkelanjutan, resin menyatu secara merata tanpa membentuk gelembung besar.
Setelah batch pertama yang berhasil dari roda 3 inci dan 2 inci, saya meningkatkan produksi dengan mencetak cetakan tambahan yang dapat menampung empat roda per pencurian. Satu cangkir pencampuran dapat menangani dua roda 3 inci dan dua roda 2 inci, yang menjadi ukuran batch standar saya.
Proses Pengeringan
ReoFlex 50 merekomendasikan pengeringan suhu kamar yang lambak diikuti dengan pemanasan ke 65 °C selama 4–8 jam. Saya menggunakan kamar panas yang diatur ke sekitar 70 °C; pengeringan yang dipercepat menghasilkan roda yang secara terlihat lebih tahan dan lebih lentur saat disentuh.
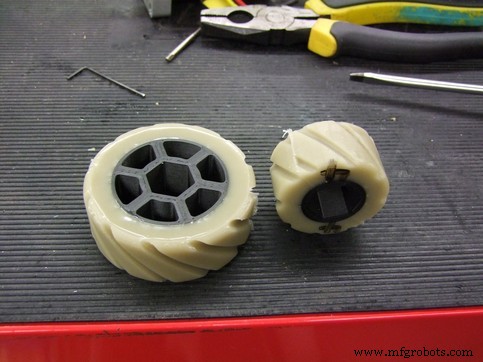
Setelah seminggu eksperimen, saya memiliki sepulang dari setiap ukuran roda. Kehabisan ReoFlex 50, saya berhenti untuk mengevaluasi performa sebelum berinvestasi lebih lanjut. Rutinitas saya menjadi: tuang cetakan malam hari, keluarkan dari cetakan pagi hari, panaskan siang hari. Roda akhir ditunjukkan di bawah.
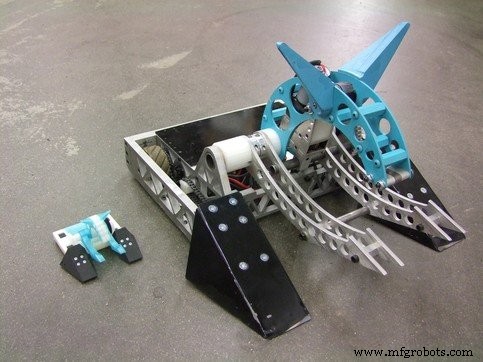
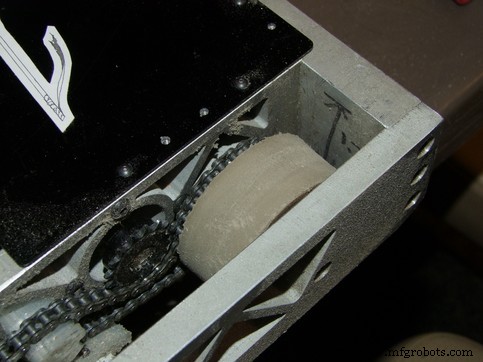
Roda ini sekarang dipasang pada varian “30‑Haul” Overhaul. Untuk detail pembangun, kunjungi situs web saya.
Apa selanjutnya? Dengan alur kerja produksi yang telah terbentuk, saya akan menjelajahi kompuen alternatif dan menguji traksi pada lantai baja cat dalam Bagian II dari seri ini. Sampai saat itu, nikmati hasil dari beberapa pertandingan yang keras!
Pelajari lebih lanjut tentang printer Markforged dan bagaimana mereka dapat sesuai dengan aplikasi Anda!