Cara Memilih Proses Cetak 3D Ideal untuk Proyek Anda
Pendahuluan
Cetak 3D atau Manufaktur Aditif adalah istilah induk yang mencakup beberapa proses. Setiap proses cetak 3D memiliki manfaat dan keterbatasan dan masing-masing lebih cocok untuk aplikasi tertentu daripada yang lain.
Dalam artikel ini, kami memberikan beberapa alat yang mudah digunakan untuk membantu Anda memilih proses Cetak 3D yang tepat untuk kebutuhan Anda. Gunakan grafik dan tabel berikut sebagai referensi cepat untuk mengidentifikasi proses yang paling memenuhi persyaratan desain Anda.
Kami mendekati pemilihan proses dari tiga sudut pandang yang berbeda:
- Bahan yang diperlukan sudah diketahui
- Karakteristik bagian akhir (fisik atau visual) sudah didefinisikan
- Beberapa kemampuan proses (akurasi, ukuran bangunan dll) diperlukan
Untuk membuat informasi dalam artikel ini dapat ditindaklanjuti bagi pembaca dan selalu relevan dalam lanskap cetak 3D yang terus berkembang, beberapa generalisasi tingkat tinggi diperkenalkan yang akan dibahas di setiap bagian ketika diperlukan.
Memilih proses berdasarkan bahan
Bahan cetak 3D biasanya datang dalam bentuk filamen, bubuk atau resin (tergantung pada proses cetak 3D yang digunakan). Polimer (plastik) dan logam adalah dua kelompok bahan cetak 3D utama, sementara bahan lain (seperti keramik atau komposit) juga tersedia. Polimer dapat dibagi lebih lanjut menjadi termoplastik dan termoset.
Jika bahan yang diperlukan sudah diketahui, memilih proses cetak 3D relatif mudah, karena hanya beberapa teknologi yang memproduksi bagian dari bahan yang sama. Dalam kasus tersebut, proses pemilihan biasanya menjadi perbandingan biaya versus properti.
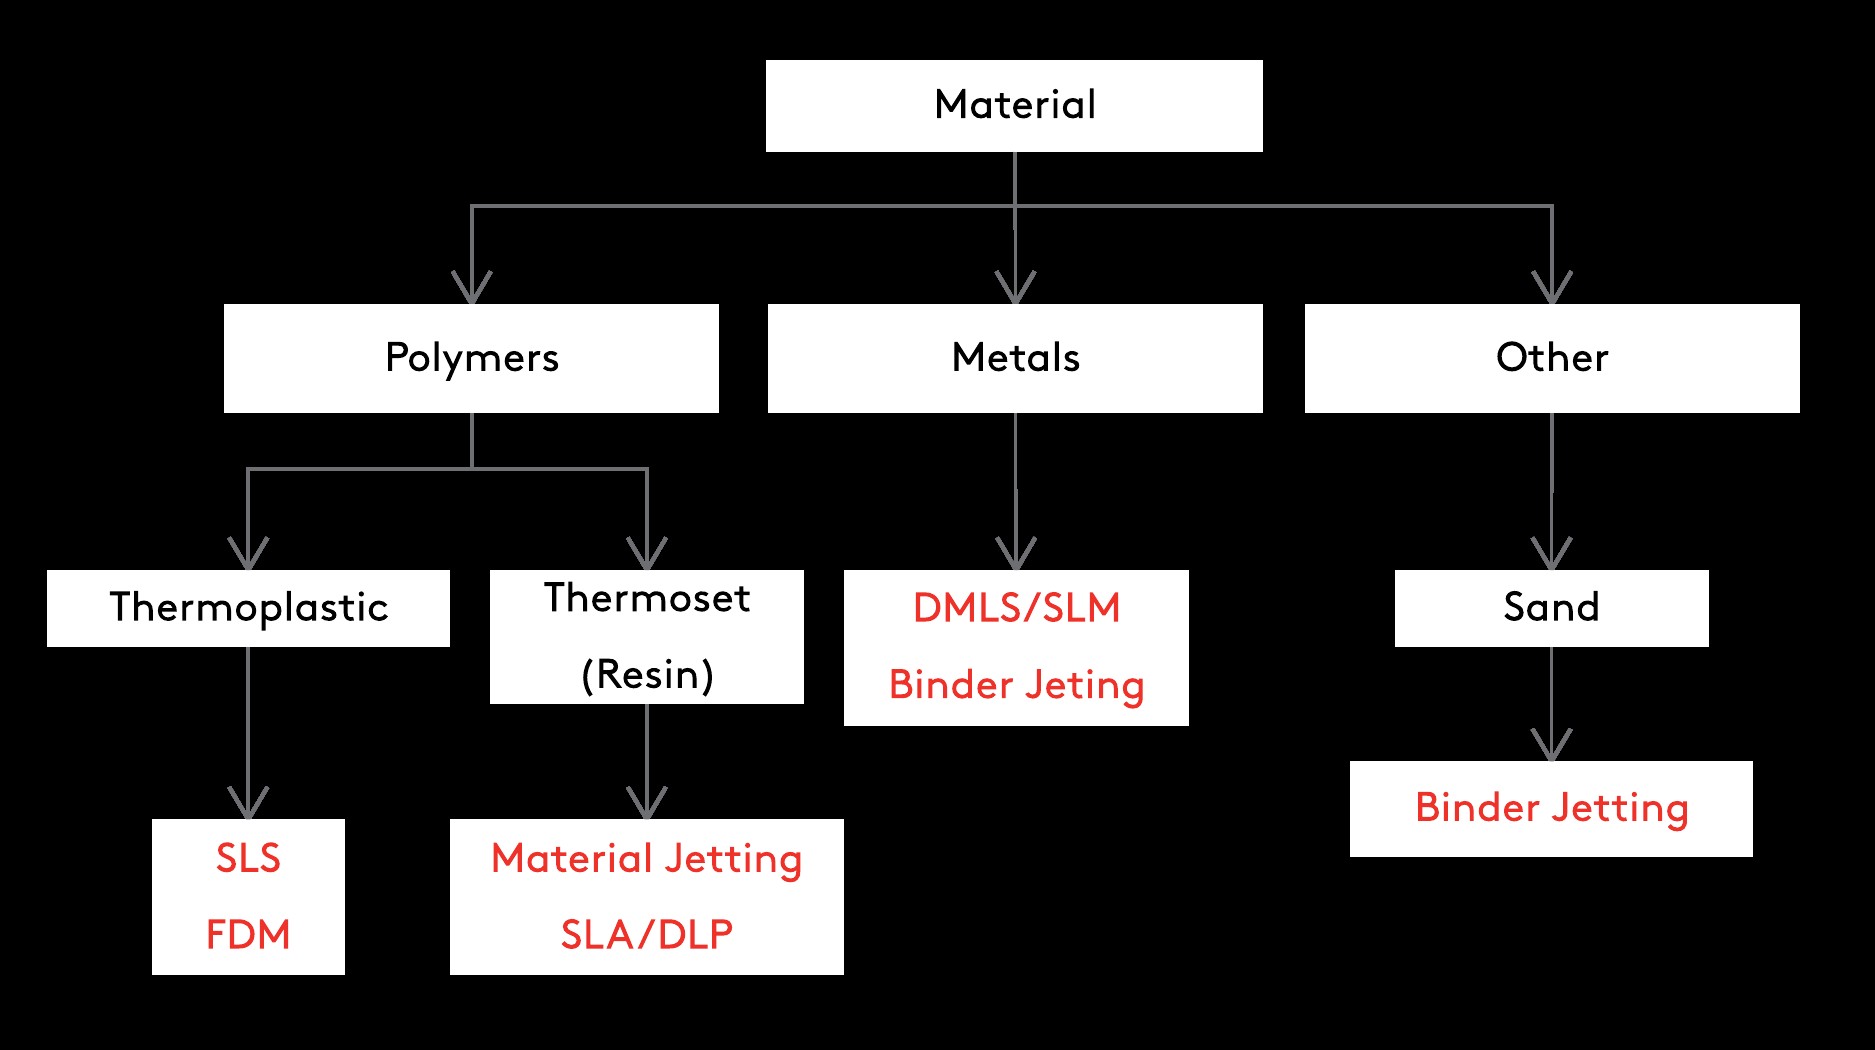
Termoplastik:
Termoplastik paling cocok untuk aplikasi fungsional, termasuk pembuatan bagian akhir dan prototipe fungsional.
Mereka memiliki properti mekanik yang baik dan resistensi benturan, geser, dan kimia yang tinggi. Mereka juga dapat diisi dengan karbon, kaca atau aditif lainnya untuk meningkatkan properti fisik mereka. Termoplastik rekayasa yang dicetak 3D (seperti Nylon, PEI dan ASA) banyak digunakan untuk memproduksi bagian akhir untuk aplikasi industri.
Bagian SLS memiliki properti mekanik dan fisik yang lebih baik dan akurasi dimensi yang lebih tinggi, tetapi FDM lebih hemat biaya dan memiliki waktu tunggal yang lebih pendek.
| Termoplastik cetak 3D umum |
|---|
| SLS | Nylon (PA), TPU |
| FDM | PLA, ABS, PETG, Nylon, PEI (ULTEM), ASA, TPU |
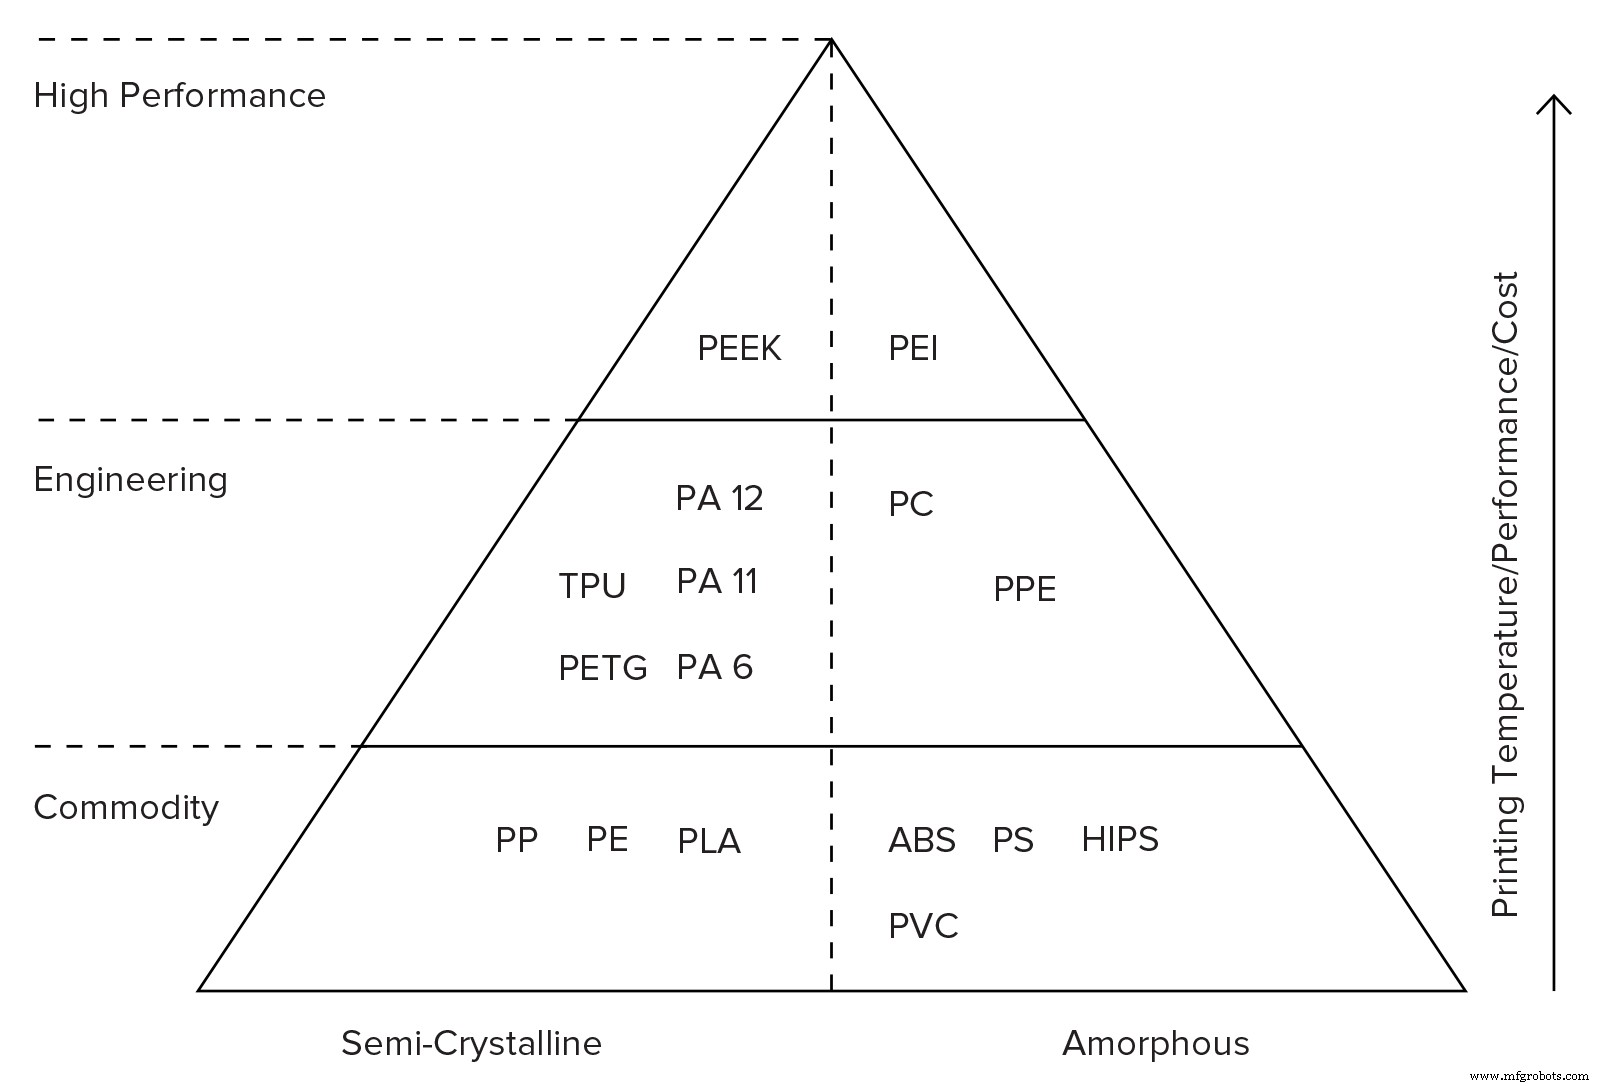
Piramida di bawah ini menunjukkan bahan termoplastik yang paling umum untuk cetak 3D. Sebagai aturan umum, semakin tinggi bahan dalam piramida, semakin baik properti mekaniknya dan semakin sulit umumnya untuk dicetak (biaya lebih tinggi):
Termoset (resin):
Termoset (resin) lebih cocok untuk aplikasi di mana estetika penting, karena mereka dapat menghasilkan bagian dengan permukaan halus seperti injeksi dan detail halus.
Secara umum, mereka memiliki kekakalan tinggi tetapi lebih rapuh daripada termoplastik, jadi tidak cocok untuk aplikasi fungsional. Resin khusus tersedia, yang dirancang untuk aplikasi rekayasa (meniru properti ABS dan PP) atau sisipan gigi dan implan.
Material Jetting menghasilkan bagian dengan akurasi dimensi yang unggul dan umumnya permukaan yang lebih halus, tetapi dengan biaya lebih tinggi daripada SLA/DLP. Kedua proses menggunakan resin akrilik berbasis fotokurable yang mirip.
| Termoset (resin) cetak 3D umum |
|---|
| Material Jetting | >Standard resin, Digital ABS, Durable resin (PP-like), Transparent resin, Dental resin |
| SLA/DLP | Standard resin, Tough resin (ABS-like), Durable resin (PP-like), Clear resin, Dental resin |
Bagian logam yang dicetak 3D memiliki properti mekanik yang luar biasa dan dapat beroperasi pada suhu tinggi. Kemampuan bentuk bebas dari cetak 3D membuatnya ideal untuk aplikasi ringan untuk industri penerbangan dan medis.
Bagian DMLS/SLM memiliki properti mekanik dan toleransi yang unggul, tetapi Binder Jetting dapat hingga 10x lebih murah dan dapat menghasilkan bagian yang jauh lebih besar.
| Logam cetak 3D umum |
|---|
| DMLS/SLM | Stainless Steel, Titanium, Aluminum |
| Binder Jetting | Stainless Steel (diisi bronze atau sintered) |
Bahan lain:
Bahan lain juga dapat dicetak 3D, tetapi tidak seumum digunakan, karena aplikasinya terbatas. Bahan ini termasuk keramik dan batu pasir dalam warna penuh dengan Binder Jetting.
| Bahan cetak 3D lain |
|---|
| Binder Jetting | Pasir, Keramik |
Tips Profesional:
Karena sifat aditif dari teknologi, bagian yang dicetak 3D seringkali akan memiliki properti mekanik anisotropik, artinya mereka akan lebih lemah di arah z. Untuk bagian fungsional, karakteristik ini harus dipertimbangkan selama desain.
Misalnya, lihat bagaimana properti nylon SLS dibandingkan dengan nylon massal dalam artikel ini.
Memilih proses berdasarkan use-case
Penting untuk menentukan sejak awal dalam proses pemilihan apakah pertimbangan desain utama adalah fungsi atau tampilan visual. Ini akan sangat membantu dalam memilih proses yang paling cocok.
Sebagai aturan umum, bagian termoplastik polimer lebih cocok untuk aplikasi fungsional sementara termoset paling cocok untuk tampilan visual.
Fungsional:
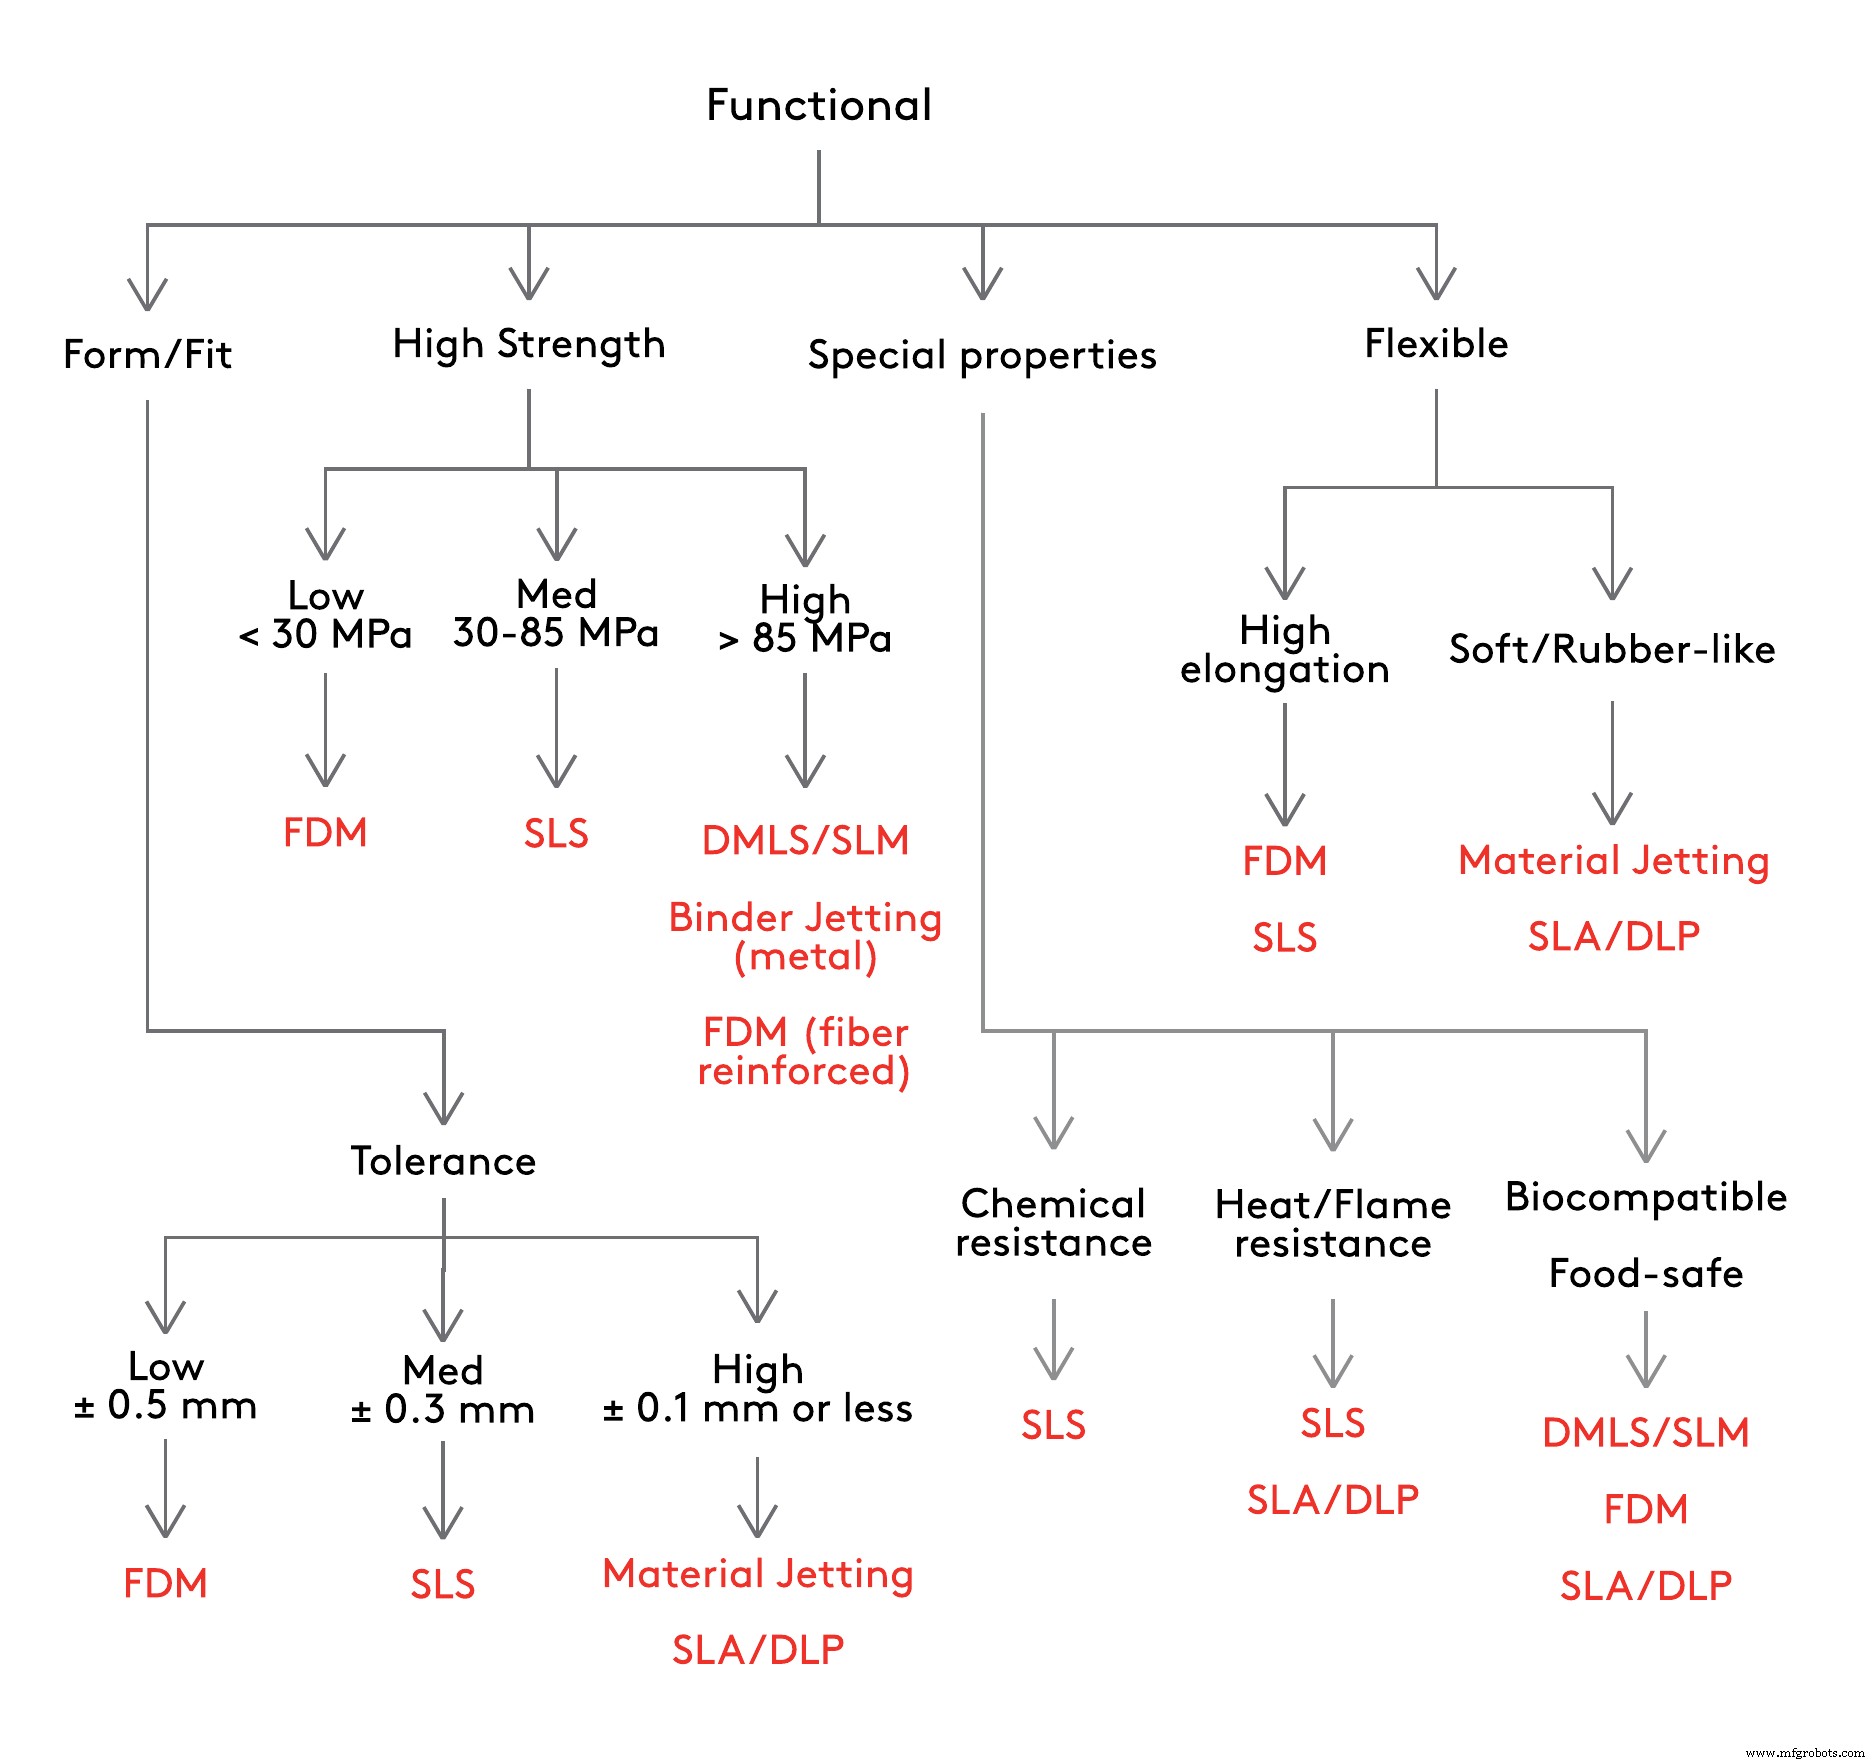
Flowchart di bawah ini dapat membantu Anda mengidentifikasi proses cetak 3D yang paling cocok berdasarkan persyaratan desain umum untuk bagian dan prototipe fungsional.
Berikut adalah beberapa detail lebih lanjut:
- Saat merancang bagian atau prototipe yang akan interfere dengan komponen lain, penting untuk menentukan tingkat toleransi yang diperlukan. Sebagai aturan umum, memilih proses dengan akurasi dimensi yang lebih tinggi akan meningkatkan biaya. Opsi lain adalah menyelesaikan fitur dengan dimensi kritis atau detail kecil setelah cetak 3D (misalnya dengan membuat lubang atau memotong benang).
- Kekuatan bagian secara keseluruhan tergantung pada berbagai properti mekanik dan fisik. Untuk menyederhanakan pemilihan, kekuatan tarik bahan dapat digunakan sebagai pedoman. Ketika kekuatan dan kekakalan tinggi diperlukan, cetak 3D logam atau pencetakan FDM yang diiringi serat karbon kontinu adalah solusi terbaik.
- Bahan cetak 3D rekayasa tersedia dengan properti khusus, seperti resistensi panas, resistensi api, resistensi kimia atau yang bersertifikat sebagai kompatibel biologis atau aman untuk makanan.
- Fleksibilitas dapat didefinisikan sebagai elongasi pada patah yang tinggi, di mana termoplastik seperti TPU tersedia dalam SLS dan FDM, atau sebagai kekerasan rendah, di mana bahan dengan sensasi seperti karet tersedia untuk SLA/DLP dan Material Jetting.
Tampilan Visual:
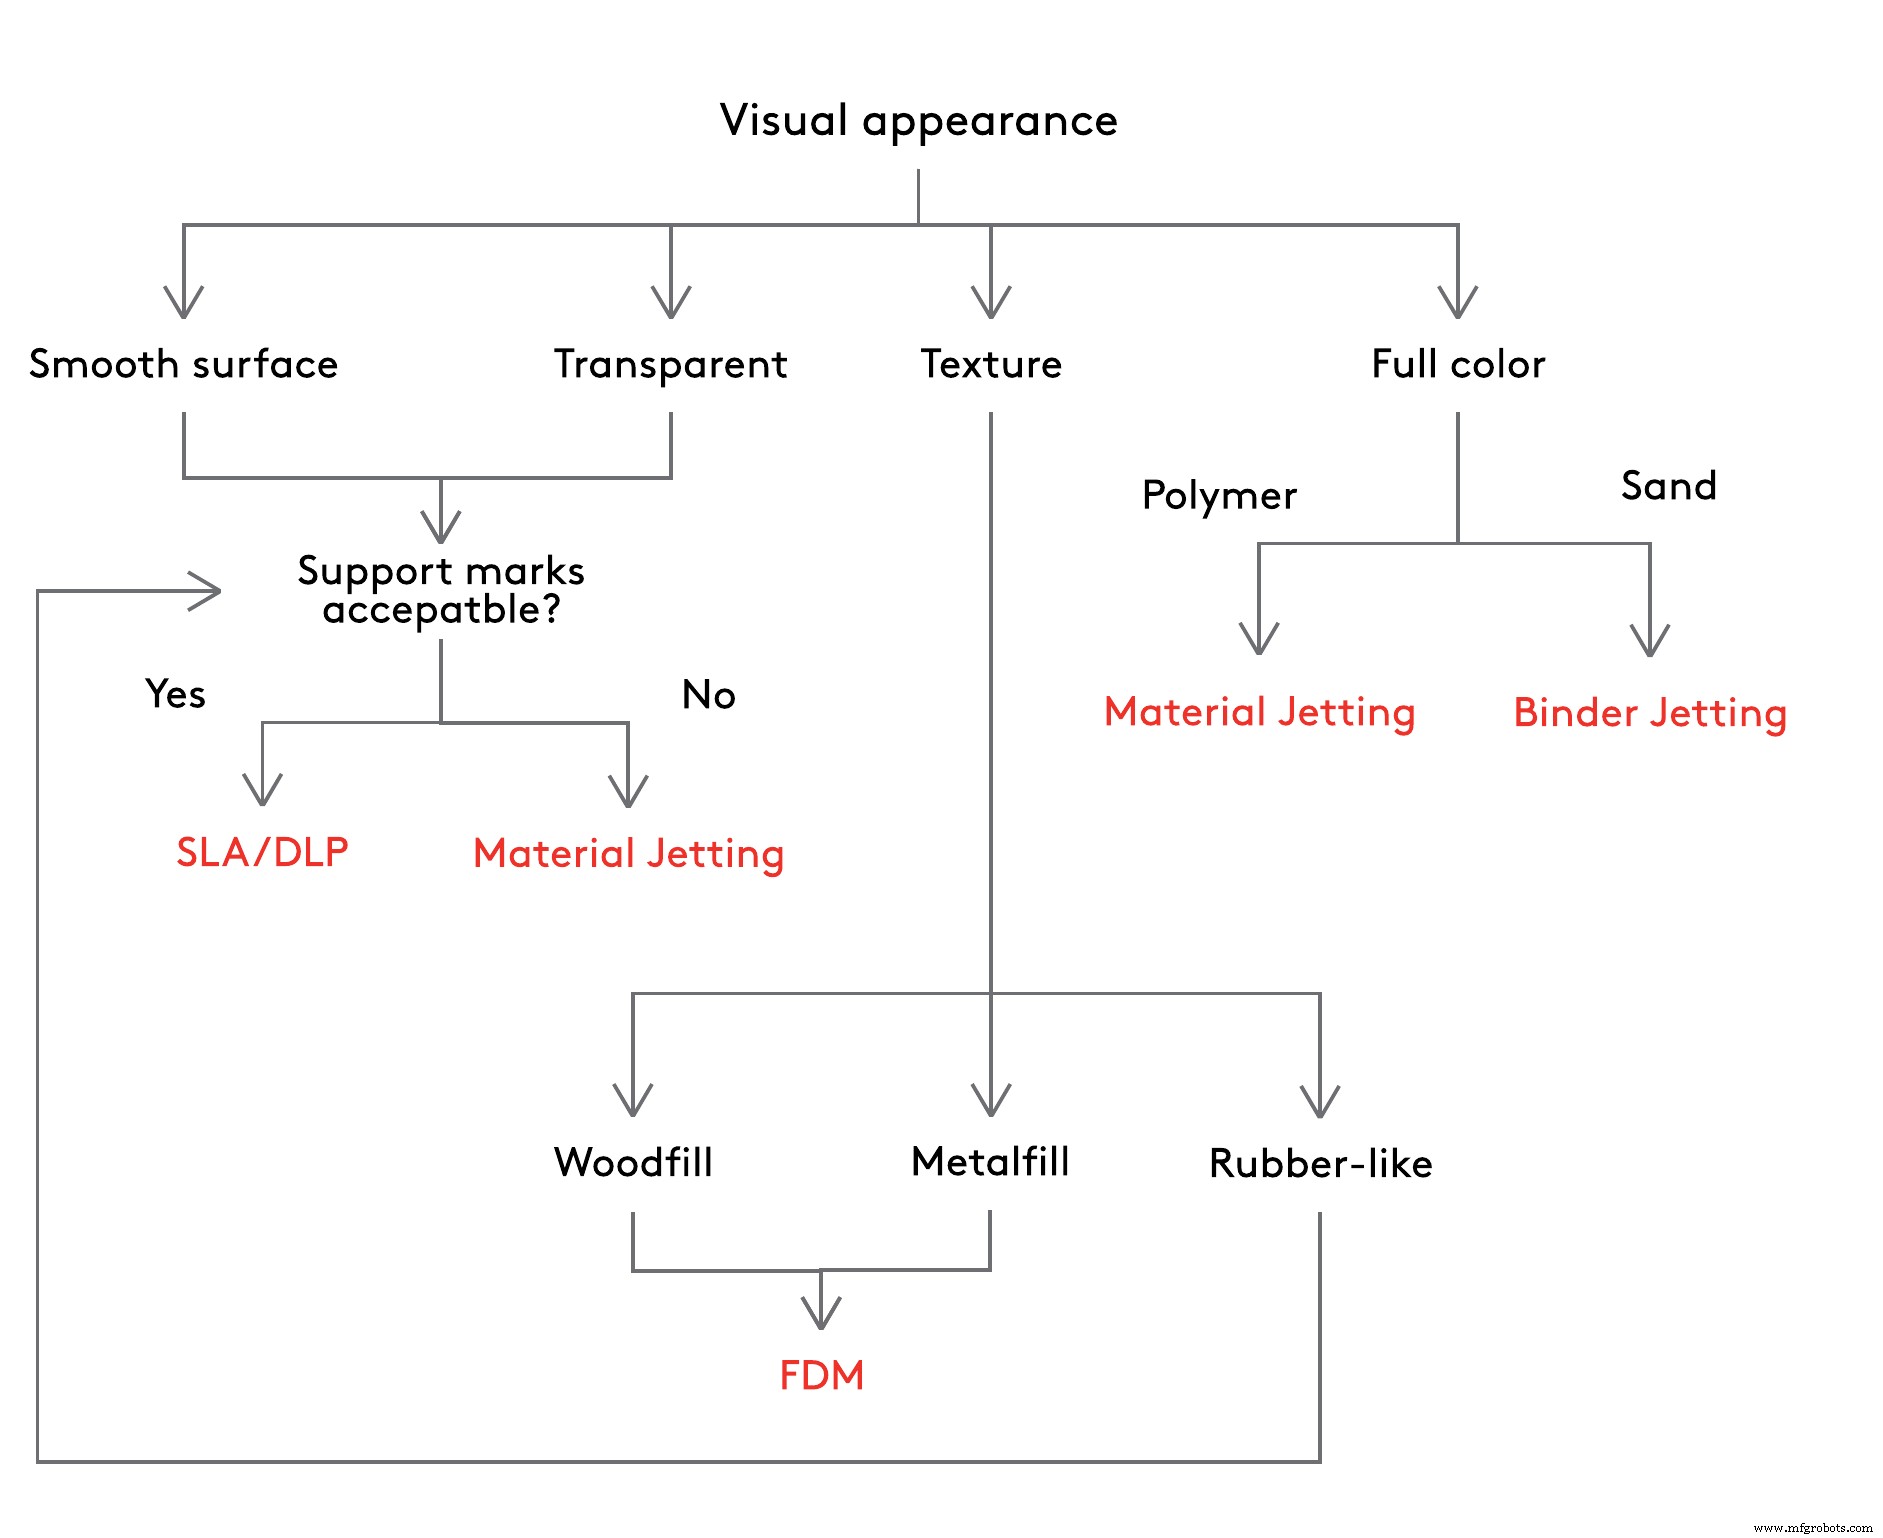
Saat tampilan visual adalah kekhawatiran utama, maka pemilihan proses cetak 3D dapat disederhanakan menggunakan flowchart di bawah ini.
Berikut adalah informasi lebih lanjut:
- Kedua SLA/DLP dan Material Jetting dapat menghasilkan bagian dengan permukaan halus seperti injeksi. Perbedaan utama antara kedua proses (selain biaya) adalah dukungan dalam Material Jetting larut, sementara dalam SLA/DLP perlu dihilangkan secara manual setelah pencetakan, meninggalkan tanda kecil pada permukaan yang perlu diproses pasca (disandingkan atau dipolir).
- Material Jetting menghasilkan bagian sepenuhnya transparan, sementara bagian SLA/DLP dicetak semi-transparan dan dapat diproses pasca untuk menjadi hampir 100% optik jernih.
- Bagian dengan tekstur khusus, seperti finishing seperti kayu atau logam, dapat dicetak menggunakan filament woodfill atau metalfill FDM. Bagian seperti karet lembut (kekakalan shore < 70A) dan dapat membungkuk serta ditekan, tetapi ketinggalan kinerja karet asli.
- Material Jetting dan Binder Jetting adalah satu-satunya proses cetak 3D yang saat ini menawarkan kemampuan cetak warna penuh. Material Jetting memiliki keuntungan, karena menawarkan bahan dengan properti fisik yang lebih baik serta kemampuan multi-bahan. Opsi lain adalah priming dan cat model setelah pencetakan atau menggunakan printer FDM dengan kemampuan ekstrusi dual (untuk dua warna saja).
Memilih proses berdasarkan kemampuan manufaktur
Saat desain model sudah selesai, kemampuan setiap teknologi cetak 3D seringkali akan memainkan peran utama dalam pemilihan proses.
Penting untuk memiliki gambaran umum tentang mekanika dasar dari setiap proses untuk memahami sepenuhnya manfaat dan keterbatasan utamanya. Untuk ini, lihat artikel pengantar khusus untuk setiap teknologi dalam bab berikutnya dari Knowledge Base.
Berikut adalah beberapa aturan praktis untuk membantu Anda menafsirkan data:
- Akurasi dimensi terhubung dengan tingkat detail yang dapat dicapai oleh setiap proses dan kualitas bangunan dari setiap printer 3D. Proses yang menawarkan akurasi lebih tinggi biasanya dapat membuat bagian dengan fitur yang lebih halus. Mesin kelas industri memiliki akurasi dan repeatabilitas yang lebih tinggi daripada printer desktop.
- Ukuran bangunan menentukan dimensi maksimum dari bagian yang dapat diproduksi oleh printer. Untuk komponen yang melebihi ukuran bangunan umum, pertimbangkan untuk bermigrasi ke teknologi alternatif atau memecah bagian menjadi beberapa komponen yang dapat dirakit nanti.
- Kebutihan akan struktur dukungan menentukan tingkat kebebasan desain. Proses yang tidak memerlukan dukungan, seperti SLS, atau dukungan yang larut, seperti Material Jetting atau dual-extrusion, memiliki keterbatasan yang lebih sedikit dan dapat menghasilkan struktur bentuk bebas dengan lebih mudah.
| Akurasi dimensi | Ukuran bangunan umum | Dukungan |
|---|
| FDM | ± 0.5% (batas bawah ± 0.5 mm) - desktop ± 0.15% (batas bawah ± 0.2 mm) - industri | 200 x 200 x 200 mm untuk printer desktop Hingga 900 x 600 x 900 mm untuk printer industri | Tidak selalu diperlukan (yang larut tersedia) |
| SLA/DLP | ± 0.5% (batas bawah: ± 0.10 mm) - desktop ± 0.15% (batas bawah ± 0.05 mm) - industri | 145 x 145 x 175 mm untuk desktop Hingga 1500 x 750 x 500 mm untuk printer industri | Selalu diperlukan |
| SLS | ± 0.3% (batas bawah: ± 0.3 mm) | 300 x 300 x 300 mm (hingga 750 x 550 x 550 mm) | Tidak diperlukan |
| Material Jetting | ± 0.1% (batas bawah dari ± 0.05 mm) | 380 x 250 x 200 mm (hingga 1000 x 800 x 500 mm) | Selalu diperlukan (selalu larut) |
| Binder Jetting | ± 0.2 mm (± 0.3 mm untuk pencetakan pasir) | 400 x 250 x 250 mm (hingga 1800 x 1000 x 700 mm) | Tidak diperlukan |
| DMLS/SLM | ± 0.1 mm | 250 x 150 x 150 mm (hingga hingga 500 x 280 x 360 mm) | Selalu diperlukan |
Ketinggian Lapisan
Aspek penting lain yang perlu dipertimbangkan saat memilih teknologi adalah dampak ketinggian lapisan.
Karena sifat aditif dari cetak 3D, ketinggian lapisan menentukan kehalusan permukaan seperti dicetak dan ukuran fitur minimum yang dapat diproduksi oleh printer (di arah z). Penggunaan ketinggian lapisan yang lebih kecil juga membuat efek tangga kurang mencolok dan membantu menghasilkan permukaan lengkung yang lebih akurat.
| Ketinggian lapisan umum |
|---|
| FDM | 50 - 400 μm (yang paling umum: 200 μm) |
| SLA/DLP | 25 - 100 μm (yang paling umum: 50 μm) |
| SLS | 80 - 120 μm (yang paling umum: 100 μm) |
| Material Jetting | 16 - 30 μm (yang paling umum: 16 μm) |
| Binder Jetting | 100 μm |
| DMLS/SLM | 30 - 50 μm |
Aturan Praktis
- Tentukan sejak awal dalam proses pemilihan apakah fungsi atau tampilan visual adalah prioritas pertama.
- Ketika lebih dari satu proses dapat menghasilkan bagian dalam bahan yang sama, proses pemilihan menjadi perbandingan biaya versus properti.
- Untuk bagian polimer fungsional, gunakan termoplastik (SLS atau FDM) daripada termoset.
- Untuk tampilan visual dan estetika, termoset (SLA/DLP atau Material Jetting) adalah opsi terbaik.
- Untuk bagian logam, pilih DMLS/SLM untuk aplikasi berkinerja tinggi dan Binder Jetting untuk biaya lebih rendah dan ukuran bagian lebih besar.
- Untuk bagian fungsional dalam logam atau plastik, pertimbangkan juga CNC machining.



