MJF vs. SLS: Membandingkan Kinerja Cetak 3D Poliamida
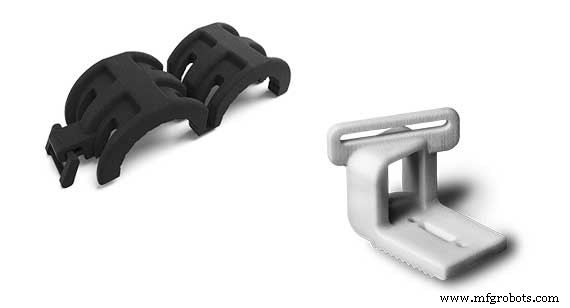 Bagian Multi Jet Fusion (kiri) biasanya akan memiliki finishing permukaan dan properti mekanis yang ditingkatkan dibandingkan bagian SLS (kanan).
Kemampuan cetak 3D terus berkembang dengan pengenalan teknologi baru HP, Multi Jet Fusion. Proses manufaktur aditif ini mengambil pendekatan unik dalam membangun bagian dari bubuk nylon termoplastik, yang menghasilkan waktu pembangunan yang lebih cepat, presisi yang ditingkatkan, dan properti mekanis yang lebih konsisten di seluruh bagian.
Jika Anda pikir proses ini terdengar sangat mirip dengan selective laser sintering (SLS), Anda tidak salah. Namun, ada beberapa perbedaan di antara teknologi yang harus dipahami sebelum membuat pilihan manufaktur Anda.
Bagaimana Multi Jet Fusion Membangun Bagian
Multi Jet Fusion menggunakan array inkjet untuk secara selektif menerapkan agen fusible dan detailing di seluruh tempat bubuk nylon, yang kemudian difuse oleh elemen pemanas menjadi padat. Setelah lapisan dibangun, lapisan bubuk segar didistribusikan di atas lapisan sebelumnya dan fase berikutnya dilanjutkan hingga bagian selesai.
Proses ini menggunakan bubuk nylon 12 kelas engineering, sehingga bagian awet dan cocok untuk pengujian fungsional dan akhir penggunaan. Kecepatan pembangunan yang dipercepat Multi Jet Fusion pada akhirnya mengarah pada pengurangan biaya manufaktur.
Perbandingan Sisi-sisi
Multi Jet Fusion tidak sepenuhnya menggantikan SLS, meskipun. Persyaratan bagian Anda seperti resolusi fitur, finishing permukaan, material, warna, properti mekanis, dan warna pada akhirnya akan menentukan proses terbaik untuk aplikasi Anda.
Resolusi Fitur. Bagian Multi Jet Fusion akan memiliki resolusi fitur yang lebih halus 0.020 in. dibandingkan 0.030 untuk SLS. Meskipun, harus dicatat bahwa SLS memiliki akurasi fitur kecil yang lebih baik ±0.001 dibandingkan ±0.004 in. untuk Multi Jet Fusion. Jika finishing permukaan yang halus adalah persyaratan, Multi Jet Fusion akan menjadi pilihan yang lebih baik daripada SLS. Namun kami merekomendasikan operasi sekunder untuk kedua proses, jika finishing permukaan sangat penting bagi aplikasi Anda.
Material dan Warna. SLS akan memberikan Anda berbagai opsi yang lebih luas dengan beberapa nylon serta TPU untuk prototipe elastomeric. Dan, bagian SLS dapat disemir berbagai warna. Saat ini, Multi Jet Fusion hanya menawarkan bagian yang dibangun dalam Nylon 12. Bagian ini keluar dari platform sebagai abu-abu, tetapi dapat disemir hitam untuk kosmetik yang ditingkatkan.
| Properti Material | Multi Jet Fusion - PA 12 | SLS - PA 650 | SLS - PA 850 |
| Heat Deflection | 205-350°F (95-175°C) | 186-350°F (86-177°C) | 118-370°F (48-188°C) |
| Tensile Strength | 6960 psi (48 MPa) | 6,962 psi (48 MPa) | 6,050-6,946 psi (42-48 MPa) |
| Elongation at Break | 15-20% | 24% | 14-51% |
Properti Mekanis. Cara unik Multi Jet Fusion membangun bagian menghasilkan properti mekanis yang lebih konsisten di seluruh arah geometri bagian. Kami sangat merekomendasikan Multi Jet Fusion, jika Anda memiliki fitur kunci pada banyak permukaan dan memerlukan properti mekanis yang seragam di seluruh bagian Anda.
Ukuran Bagian. Pertimbangan penting lainnya adalah ukuran bagian. SLS masih memberikan Anda ruang pembangunan yang lebih besar 19 in. oleh 19 in. oleh 17 in. Ruang pembangunan Multi Jet Fusion sedikit lebih kecil 14.9 in. oleh 14.9 in. oleh 11.1 in.
Jumlah Bagian. Seperti yang disebutkan sebelumnya, Multi Jet Fusion menawarkan kecepatan pembangunan yang dipercepat, yang berarti dapat mendukung jumlah yang lebih besar dalam waktu yang lebih singkat. Pengiriman umumnya satu hingga tiga hari.
Informasi Lebih Lanjut tentang Multi Jet Fusion
Jika Anda memiliki pertanyaan lebih lanjut tentang proses Multi Jet Fusion, kunjungi halaman pedoman desain kami atau hubungi engineer aplikasi kami di ADMIN@MFGROBOTS.COM.



