Memahami Pencetakan 3D FDM: Panduan Komprehensif oleh Hubs
Fused deposition modeling (FDM) 3D printing, juga dikenal sebagai fused filament fabrication (FFF), adalah additive manufacturing (AM) proses dalam ranah material extrusion. FDM membangun bagian lapis demi lapis dengan menyetorkan materi yang dilelehkan secara selektif dalam jalur yang ditentukan, dan menggunakan thermoplastic polymers yang datang dalam bentuk filamen.
Menyusun basis terpasang terbesar di dunia dari printer 3D desktop dan kelas industri, FDM adalah teknologi yang paling banyak digunakan dan mungkin proses pertama yang Anda pikirkan saat 3D printing muncul.
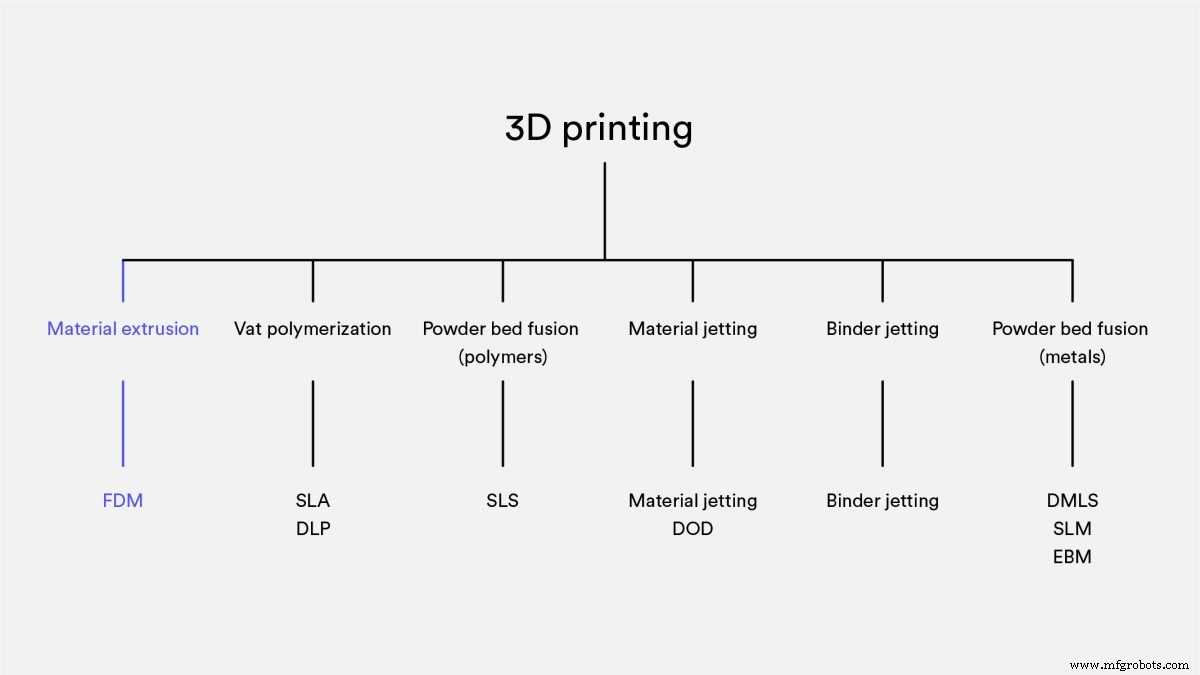
Dalam artikel ini, kami membahas prinsip dasar dan karakteristik utama dari teknologi aditif populer ini. Kami juga menjelajahi perbedaan antara mesin FDM yang dibuat untuk aplikasi desktop dan industri dan memberikan tips dan trik untuk insinyur untuk mendapatkan hasil terbaik dari pencetakan 3D FDM.
Tonton sebelum membaca: cara memprototipe seperti pro dengan pencetakan 3D FDM
Video ini menjelaskan cara menggunakan pencetakan 3D FDM untuk rapid prototyping.
Bagaimana cara kerja pencetakan 3D FDM?
Printer 3D FDM bekerja dengan menyetorkan filamen yang dilelehkan di atas platform pembangunan lapis demi lapis hingga Anda memiliki bagian yang selesai. FDM menggunakan file desain digital yang diunggah ke dalam mesin itu sendiri dan menerjemahkannya menjadi dimensi fisik. Bahan untuk FDM meliputi polimer seperti ABS, PLA, PETG dan PEI, yang mesin sediakan sebagai benang melalui nozzel yang dipanaskan.
Untuk mengoperasikan mesin FDM, Anda pertama kali memuat gulungan filamen termoplastik ini ke dalam printer. Setelah nozzel mencapai suhu yang diinginkan, printer memasukkan filamen melalui extrusion head dan nozzel.
Extrusion head ini terhubung ke sistem tiga sumbu yang memungkinkan gerak melintasi sumbu X, Y dan Z. Printer mengekstrusi bahan yang dilelehkan dalam benang tipis dan menyetorkannya lapis demi lapis sepanjang jalur yang ditentukan oleh desain. Setelah disetorkan, bahan mendingin dan membeku. Anda dapat memasang kipas di extrusion head untuk mempercepat pendinginan dalam beberapa kasus.
Untuk mengisi area, diperlukan beberapa kali laluan, mirip dengan mewarnai bentuk dengan pena. Setelah printer menyelesaikan lapisan, platform pembangunan turun dan mesin mulai bekerja pada lapisan berikutnya. Dalam beberapa pengaturan mesin, extrusion head bergerak ke atas. Proses ini diulang hingga bagian selesai.
Apa saja parameter pencetakan untuk printer 3D FDM?
Sebagian besar sistem FDM memungkinkan Anda menyesuaikan beberapa parameter proses. Ini meliputi suhu nozzel dan platform pembangunan, kecepatan pembangunan, tinggi lapisan dan kecepatan kipas pendingin. Jika Anda adalah desainer, Anda biasanya tidak perlu khawatir tentang penyesuaian ini, karena operator AM mungkin sudah mengatasinya.
Faktor yang penting untuk dipertimbangkan, namun, adalah ukuran pembangunan dan tinggi lapisan. Ukuran pembangunan umum printer 3D desktop adalah 200 x 200 x 200 mm, sementara mesin industri dapat mencapai ukuran 1.000 x 1.000 x 1.000 mm. Jika Anda lebih suka menggunakan mesin desktop untuk mencetak bagian Anda, Anda dapat memecah model besar menjadi bagian-bagian kecil dan kemudian reassemble it.
Tinggi lapisan FDM biasanya berkisar antara 50 dan 400 mikron. Pencetakan lapisan yang lebih pendek menghasilkan bagian yang lebih halus dan menangkap geometri lengkungan dengan lebih akurat, meski pencetakan lapisan yang lebih tinggi berarti Anda dapat membuat bagian dengan cepat dan dengan harga yang lebih rendah.
Design tip: Kompromi cerdas yang kami rekomendasikan adalah mencetak lapisan tebal 200 mikron. Ingin tahu lebih banyak? Periksa artikel kami tentang dampak tinggi lapisan pada bagian yang dicetak 3D .
Apakah ada perbedaan antara printer FDM desktop dan industri?
Printer FDM umumnya terbagi menjadi dua kategori utama: industri (juga disebut profesional) dan desktop (juga disebut prototyping) mesin. Keduanya memiliki aplikasi dan keuntungan yang berbeda, meski perbedaan utama antara dua teknologi ini adalah skala produksinya.
Printer 3D FDM industri, seperti printer 3D Stratasys, jauh lebih mahal daripada sekawan desktopnya - mesin desktop sebagian besar untuk penggunaan rumah tangga, konsumen - jadi menggunakannya untuk bagian kustom Anda akan membayar lebih tinggi. Karena mesin industri lebih efisien dan kuat daripada printer FDM desktop, mereka lebih sering digunakan untuk tooling, prototype fungsional dan bagian akhir.
Selain itu, printer FDM industri dapat menyelesaikan pesanan besar jauh lebih cepat daripada mesin desktop. Mereka dirancang untuk keberulangan dan keandalan dan dapat menghasilkan bagian yang sama berulang kali dengan campur tangan manusia yang minimal. Printer FDM desktop tidak setangguh itu. Dengan mesin desktop, Anda harus melakukan pemeliharaan pengguna yang sering dan kalibrasi berkala.
Dalam tabel di bawah, kami membagi perbedaan utama antara mesin FDM desktop umum dan satu industri.
| Property | Industrial FDM | Desktop FDM |
| Standard accuracy | ± 0.15% (lower limit ± 0.2 mm) | ± 1% (lower limit: ± 1.0 mm) |
| Typical layer thickness | 0.18 - 0.5 mm | 0.10 - 0.25 mm |
| Minimum wall thickness | 1 mm | 0.8 - 1 mm |
| Maximum build envelope | Large (e.g. 900 x 600 x 900 mm) | Medium (e.g. 200 x 200 x 200 mm) |
| Common materials | ABS, PC, ULTEM | PLA, ABS, PETG |
| Support material | Water-soluble/Break-away | Same as part (typically) |
| Production capabilities (per machine) | Low/Medium | Low |
| Machine cost | $50000+ | $500 - $5000 |
Apa saja karakteristik pencetakan 3D FDM?
Sementara printer 3D FDM bervariasi dalam hal sistem extrusionnya dan kualitas bagian yang Anda dapatkan dari berbagai mesin, ada karakteristik umum yang dapat Anda harapkan dari setiap proses pencetakan FDM.
Warping
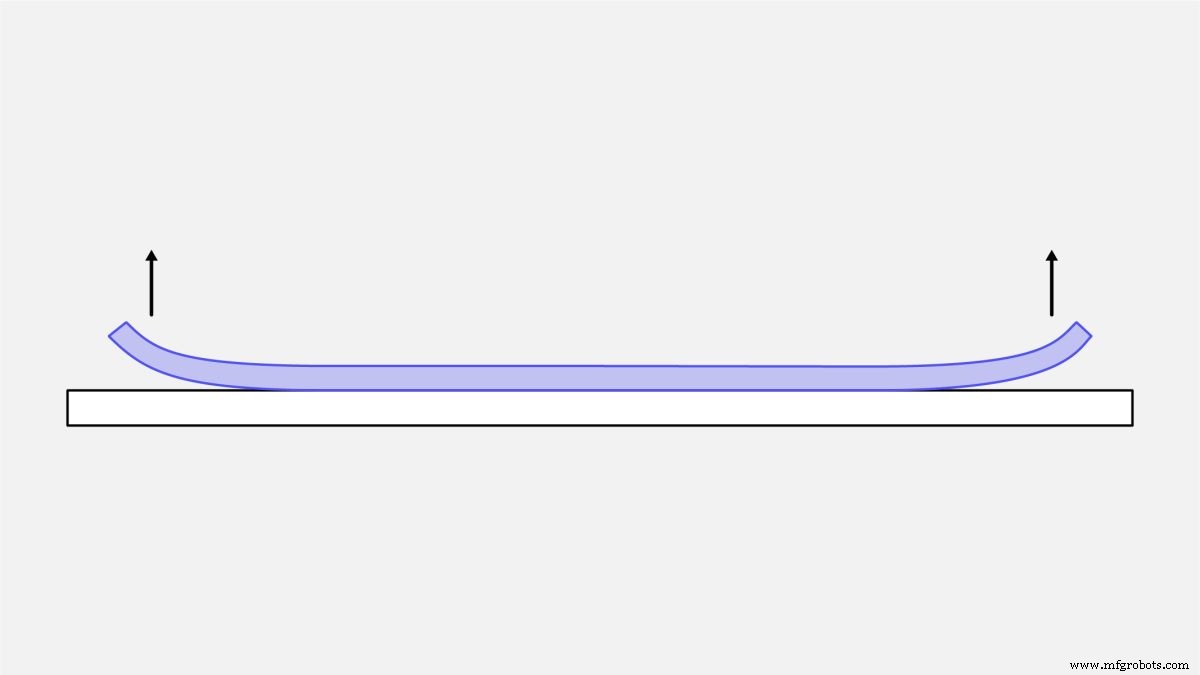
Warping adalah salah satu cacat paling umum dalam FDM. Saat bahan yang diekstrusi mendingin selama pembekuannya, dimensinya berkurang. Karena bagian-bagian yang berbeda dari bagian yang dicetak mendingin pada laju yang berbeda, dimensinya juga berubah pada kecepatan yang berbeda. Pendinginan yang berbeda menyebabkan pembentukan stres internal yang menarik lapisan dasar ke atas, menyebabkan bagian merinding.
Ada beberapa cara untuk mencegah warping. Salah satu metode adalah memantau suhu sistem FDM Anda dengan hati-hati, terutama platform pembangunan dan ruang. Anda juga dapat meningkatkan adhesi antara bagian dan platform pembangunan untuk mengurangi warping.
Memilih pilihan tertentu selama proses desain juga dapat mengurangi kemungkinan bagian Anda merinding. Berikut adalah beberapa contoh:
-
Area datar besar - seperti yang Anda lihat pada kotak persegi panjang - lebih rentan terhadap warping. Coba hindari ini sebanyak mungkin.
-
Fitur protruding tipis - bayangkan garpu pada garpu - juga rentan terhadap warping. Menambahkan materi panduan atau penguat stres tambahan di tepi fitur tipis untuk meningkatkan area yang berkontak dengan platform pembangunan membantu menghindari ini.
-
Sudut tajam merinding lebih sering daripada bentuk bundar, jadi kami menyarankan menambahkan fillet pada desain.
-
Setiap bahan memiliki sensitivitasnya sendiri terhadap warping. Misalnya, ABS secara umum lebih sensitif terhadap warping daripada PLA atau PETG, misalnya.
Layer adhesion
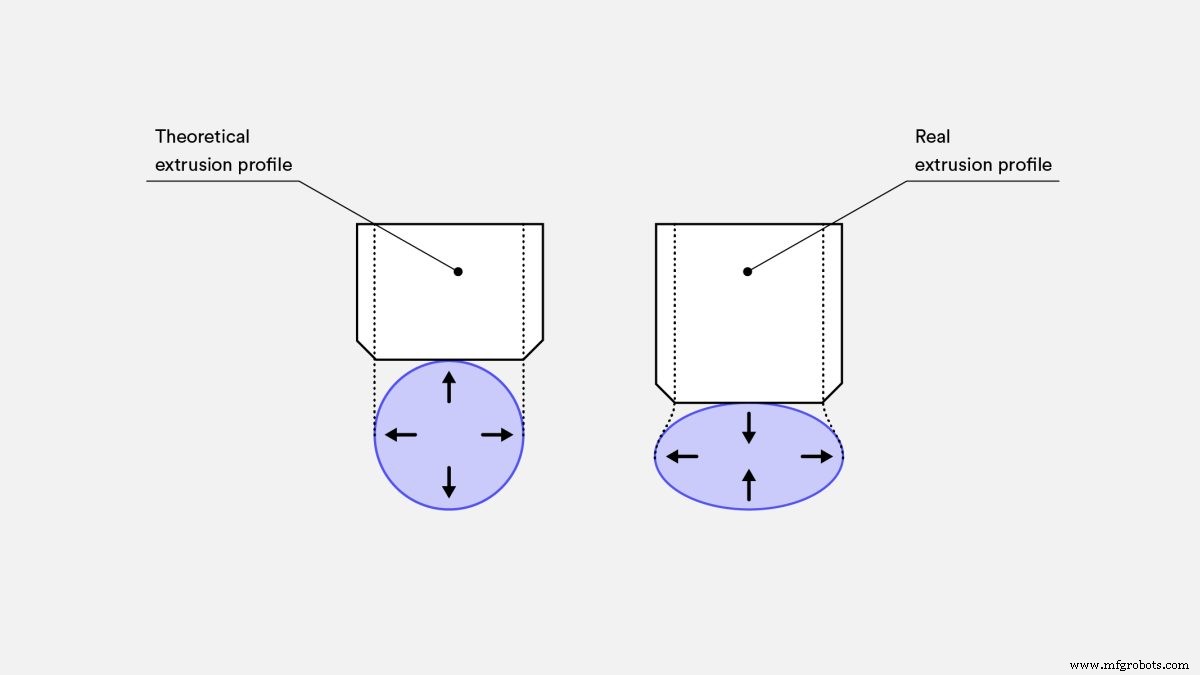
Adhesi yang aman antara lapisan yang disetorkan bagian sangat penting dalam FDM. Saat mesin FDM mengekstrusi termoplastik yang meleleh melalui nozzel, bahan ini menekan lapisan yang sebelumnya dicetak. Suhu dan tekanan tinggi menyebabkan lapisan ini meleleh kembali dan memungkinkan terikat dengan lapisan sebelumnya.
Dan karena bahan yang meleleh menekan lapisan yang sebelumnya dicetak, bentuknya berubah menjadi oval. Ini berarti bagian FDM selalu memiliki permukaan bergelombang, terlepas dari layer height yang digunakan, dan fitur kecil, seperti lubang holes atau ulir threads, mungkin memerlukan post-processing.
Support structure
Printer FDM tidak dapat menyetorkan termoplastik yang meleleh di udara kosong. Beberapa geometri bagian memerlukan support structures, yang biasanya dicetak dengan bahan yang sama dengan bagian itu sendiri.
Seringkali, menghapus bahan struktur dukungan dapat sulit, jadi biasanya jauh lebih mudah untuk mendesain bagian dengan cara yang meminimalkan kebutuhan akan struktur dukungan. Bahan dukungan yang larut dalam cairan tersedia, tetapi Anda umumnya menggunakannya bersama dengan printer 3D FDM kelas tinggi. Waspada bahwa penggunaan dukungan yang larut akan meningkatkan biaya keseluruhan pencetakan.
Infill and shell thickness
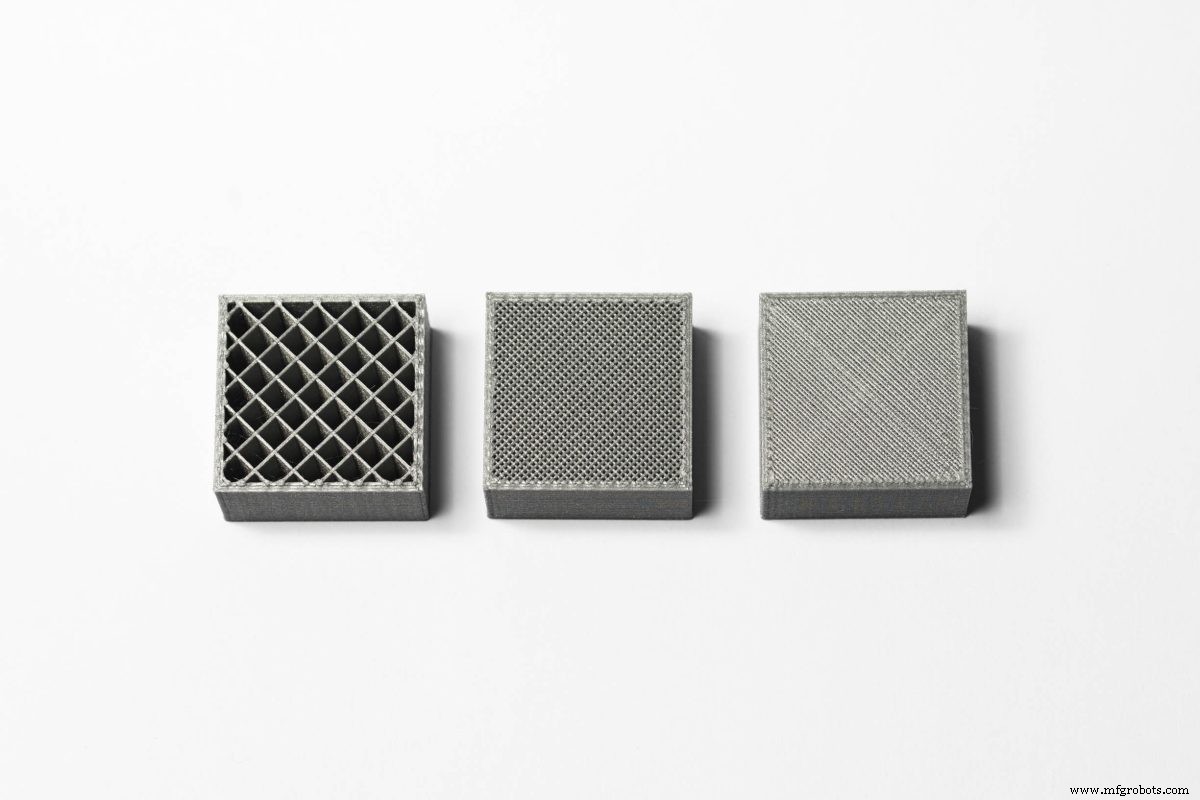
Untuk mengurangi waktu cetak dan menghemat bahan, printer FDM biasanya tidak menghasilkan bagian padat. Sebaliknya, mesin melacak perimeter luar - disebut shell - selama beberapa kali laluan, dan mengisi interior - disebut infill - dengan struktur internal, kepadatan rendah.
Infill and shell thickness secara signifikan mempengaruhi kekuatan bagian yang dicetak FDM. Sebagian besar printer FDM desktop memiliki pengaturan default kepadatan infill 20% dan tebal shell 1 mm, yang memberikan kompromi yang sesuai antara kekuatan dan kecepatan untuk pencetakan cepat.
Tabel di bawah merangkum karakteristik utama pencetakan 3D FDM.
| FDM |
| Materials | Thermoplastics (PLA, ABS, PETG, PC, PEI etc) |
| Dimensional Accuracy | ± 0.5% (lower limit ± 0.5 mm) - desktop
± 0.15% (lower limit ± 0.2 mm) - industrial |
| Typical Build Size | 200 x 200 x 200 mm - desktop
900 x 600 x 900 mm - industrial |
| Common layer thickness | 50 to 400 microns |
| Support | Not always required (dissolvable available) |
Apa bahan umum untuk pencetakan 3D FDM?
Salah satu keuntungan utama FDM (baik desktop maupun industri) adalah rentang bahan yang luas dari teknologi ini. Ini mencakup termoplastik komoditas seperti PLA dan ABS, bahan teknik seperti PA, TPU dan PETG dan termoplastik berkinerja tinggi, termasuk PEEK dan PEI.
Filamen PLA adalah bahan yang paling umum digunakan dalam printer FDM desktop. Mencetak dengan PLA relatif mudah dan dapat menghasilkan bagian dengan detail yang lebih halus. Ketika Anda memerlukan kekuatan, duktilitas dan stabilitas termal yang lebih tinggi, Anda biasanya menggunakan ABS. Namun, ABS lebih rentan terhadap warping, terutama jika Anda menggunakan mesin yang tidak memiliki ruang pemanas.
Alternatif lain untuk pencetakan FDM desktop adalah PETG, yang dapat dibandingkan dengan ABS dalam komposisinya dan seberapa mudah dicetak. Ketiga bahan ini cocok untuk sebagian besar aplikasi layanan pencetakan 3D, dari prototyping hingga form, fit dan function, hingga produksi volume rendah dari model atau bagian fungsional.
Sedangkan mesin FDM industri, sebaliknya, terutama menggunakan engineering thermo-plastics, termasuk ABS, polycarbonate (PC) dan Ultem. Bahan-bahan ini biasanya dilengkapi dengan aditif yang mengubah propertinya dan membuatnya sangat berguna untuk kebutuhan industri seperti kekuatan dampak tinggi, stabilitas termal, resistensi kimia dan kompatibilitas biologis.
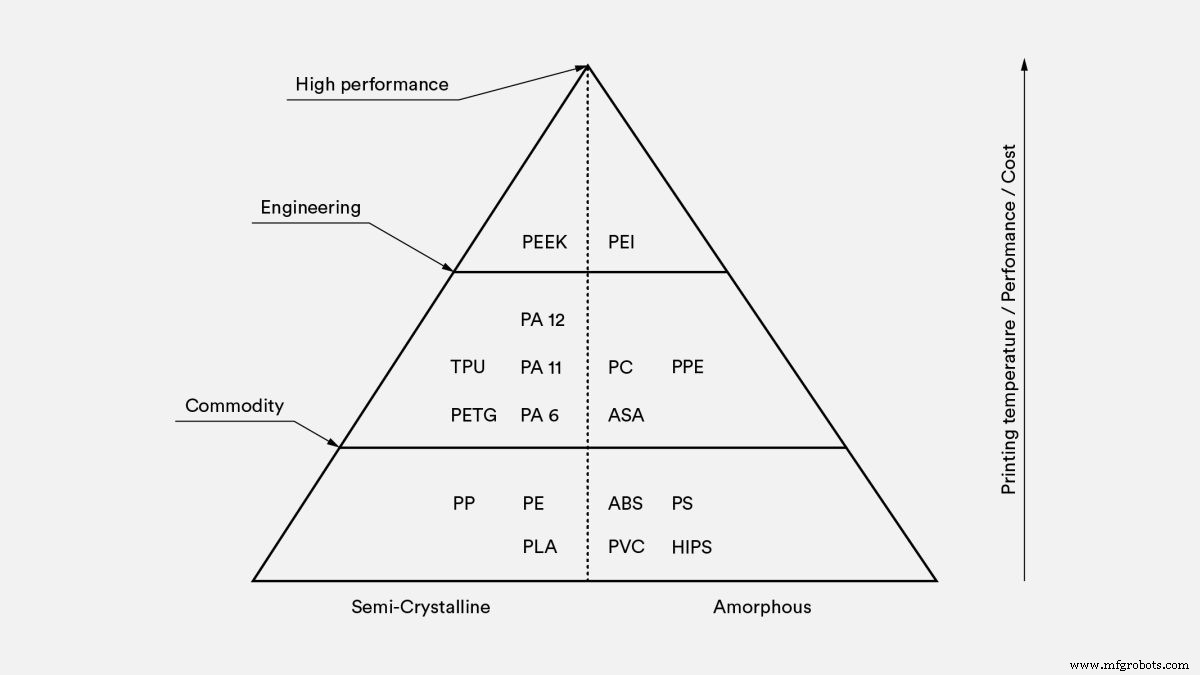
Mencetak dengan bahan yang berbeda akan mempengaruhi properti mekanik bagian Anda dan akurasinya, serta biayanya. Kami membandingkan bahan FDM paling umum dalam tabel di bawah.
| Material | Characteristics |
| ABS | + Good strength
+ Good temperature resistance
- More susceptible to warping |
| PLA | + Excellent visual quality
+ Easy to print with
- Low impact strength |
| Nylon (PA) | + High strength
+ Excellent wear and chemical resistance
- Low humidity resistance |
| PETG | + Food Safe*
+ Good strength
+ Easy to print with |
| TPU | + Very flexible
- Difficult to print accurately |
| PEI | + Excellent strength to weight
+ Excellent fire and chemical resistance
- High cost |
Untuk detail lebih lanjut, lihat ulasan tentang perbedaan utama antara PLA dan ABS —dua bahan FDM yang paling umum—dan perbandingan yang luas dari semua bahan FDM umum.
Post-processing untuk pencetakan 3D FDM
Bagian yang dicetak 3D FDM dapat diselesaikan dengan standar yang cukup tinggi melalui beberapa metode post-processing, termasuk sanding dan polishing, priming dan painting, cold welding, vapor smoothing, epoxy coating dan metal plating.
Tertarik untuk menjelajahi semua opsi post-processing untuk run produksi bagian FDM berikutnya Anda? Baca panduan lengkap kami tentang apa yang tersedia.
Apa praktik terbaik untuk mencetak dengan FDM?
-
FDM dapat menghasilkan prototype dan bagian fungsional dengan cepat dan hemat biaya.
-
Ada berbagai macam bahan yang tersedia untuk FDM.
-
Ukuran pembangunan umum printer 3D FDM desktop adalah 200 x 200 x 200mm. Mesin industri memiliki ukuran pembangunan yang lebih besar.
-
Untuk mencegah warping, hindari area datar besar dan tambahkan fillet pada sudut tajam.
-
FDM secara inherent anisotropik, jadi tidak cocok untuk komponen yang kritis secara mekanis.
-
Ukuran fitur minimum mesin FDM terbatas oleh diameter nozzel dan ketebalan lapisan.
-
Material extrusion membuat mustahil untuk menghasilkan fitur vertikal (dalam arah Z) dengan geometri yang lebih kecil dari tinggi lapisan (biasanya 0,1 - 0,2 mm).
-
FDM biasanya tidak dapat menghasilkan fitur planar (pada bidang XY) yang lebih kecil dari diameter nozzel (0,4 - 0,5 mm).
-
Dinding harus setidaknya 2 hingga 3 kali lebih besar daripada diameter nozzel (yaitu 0,8 - 1,2 mm).
-
Jika Anda ingin menghasilkan permukaan halus dan fitur yang sangat halus, Anda mungkin memerlukan post-processing tambahan, seperti sandblasting dan pemesinan. Teknologi AM lain seperti SLA mungkin lebih cocok dalam hal ini.
Siap untuk memproduksi bagian Anda? Ke platform Hubs dan kami akan membuat penawaran instan untuk semua kebutuhan pencetakan 3D FDM Anda.
Pertanyaan yang sering diajukan
Apa keuntungan pencetakan 3D FDM?
FDM lebih hemat biaya daripada teknologi manufaktur aditif lainnya dan menggunakan berbagai macam bahan termoplastik. Manufaktur dengan FDM berarti waktu tunggu yang lebih pendek, juga.
Apa kerugian pencetakan 3D FDM?
Sementara FDM sangat hemat biaya, ia juga memiliki resolusi terendah dibandingkan teknologi pencetakan 3D lainnya. Ini membuatnya opsi yang kurang feasible untuk bagian dengan detail yang sangat kecil.
Apakah FDM memerlukan post-processing?
Bagian yang dicetak menggunakan FDM kemungkinan memiliki garis lapisan yang terlihat, jadi post-processing diperlukan untuk memberikan bagian finishing yang halus.
Seberapa akurat FDM?
Secara umum, akurasi bagian tergantung pada bagaimana Anda telah mengkalibrasi printer FDM Anda dan kompleksitas model Anda. Printer FDM industri menghasilkan bagian yang lebih akurat daripada mesin desktop, tetapi teknologi printer 3D rumah tangga dengan cepat mengejar.
Seberapa mahal FDM?
FDM adalah cara paling hemat biaya untuk menghasilkan bagian termoplastik kustom dan prototype di pasaran saat ini. Desktop FDM adalah opsi paling hemat biaya, tetapi menghasilkan bagian berkualitas lebih rendah daripada sekawan industri.
Bahan apa yang tersedia untuk FDM?
Berbagai macam bahan tersedia untuk FDM, termasuk PLA, ABS, TPU, PETG dan PEI.
Seberapa cepat FDM?
Membuat bagian kustom dengan FDM relatif cepat, dengan waktu tunggu yang cenderung pendek (biasanya hanya beberapa hari).
Untuk apa FDM terutama digunakan?
Teknologi FDM cenderung paling cocok untuk aplikasi prototyping, modeling dan manufaktur volume rendah. FDM skala industri dapat digunakan untuk prototype fungsional dan bagian akhir, di antara aplikasi lainnya.
Mengapa FDM saat ini adalah teknologi pencetakan 3D yang paling populer?
Printer FDM menghasilkan bagian berkualitas tinggi dari bahan yang awet, mampu mempertahankan properti mekanik yang baik. Keduanya jenis mesin FDM menawarkan akurasi dimensi yang tinggi, dan bahkan pada tingkat industri, FDM cenderung lebih hemat biaya daripada proses AM lainnya.



