Panduan Desain HP Multi-Jet Fusion: Tips Ahli untuk Bagian Nylon Berkualitas Tinggi
Multi Jet Fusion memungkinkan produksi efisien bagian nylon untuk penggunaan akhir menggunakan teknologi aditif. Ini adalah daftar periksa untuk tim desain.
Pendahuluan
Apa itu Multi Jet Fusion?
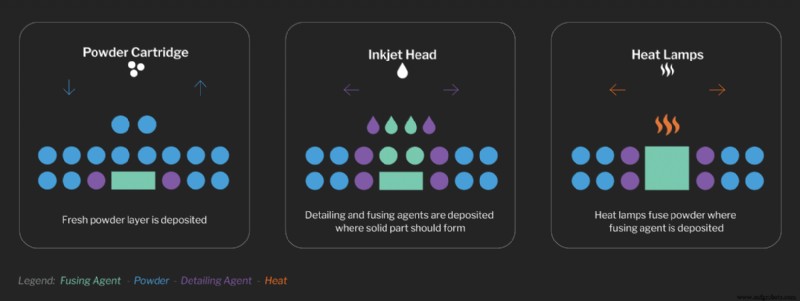
Multi Jet Fusion (MJF) adalah bentuk industri dari cetak 3D yang dapat digunakan untuk menghasilkan prototipe nylon fungsional hingga bagian produksi volume lebih tinggi dengan kebebasan desain yang luar biasa dan properti mekanis. Proses MJF bekerja dengan menggunakan nozel inkjet untuk secara selektif mendistribusikan agen perekat dan agen detail di seluruh sela bubuk nylon. Berbeda dengan sintering laser selektif, yang menggunakan laser untuk memfuse bubuk menjadi material padat, printer MJF menggunakan gerakan menyapu kontinu untuk mendistribusikan agen dan menerapkan panas di seluruh cetakan lapis demi lapis hingga bagian selesai, MJF dapat menghasilkan bagian berkualitas tinggi dengan kecepatan tinggi.
Proses manufaktur ini juga tidak memerlukan struktur pendukung untuk menghasilkan bagian, sehingga memungkinkan penciptaan geometri kompleks seperti saluran internal atau rangkaian dicetak bersama. Bagian MJF memiliki properti mekanis yang dapat dibandingkan dengan bagian pengecoran injeksi, tanpa memerlukan cetakan mahal.
Merancang untuk kemanufacturan akan membantu memastikan kualitas dan hasil bagian optimal, meminimalkan kebutuhan pemrosesan pasca, dan mendorong pengurangan biaya. Ini adalah daftar periksa cepat untuk membantu tim Anda memastikan bahwa Anda mengikuti praktik terbaik desain MJF.
1. Apakah MJF adalah proses yang cocok untuk proyek saya?
Sebelum memulai perubahan desain, penting untuk memastikan bahwa proses MJF akan memenuhi semua persyaratan produk. Berikut beberapa pertanyaan untuk ditanyakan pada diri sendiri:
Apakah salah satu penawaran material memenuhi persyaratan produk saya?
Meskipun MJF memiliki banyak kekuatan, ia memiliki daftar material yang disetujui yang terbatas. PA12 dan samaknya yang mengandung kaca cukup serbaguna untuk aplikasi plastik rigid. TPA, poliamida fleksibel, dapat digunakan di mana diperlukan material elastomerik. Jika material yang tersedia tidak memenuhi persyaratan tertentu, Anda mungkin perlu mempertimbangkan proses yang berbeda.
Apakah bagian saya muat dalam volume cetakan?
Salah satu faktor pembatas utama adalah volume cetakan mesin, yaitu 380 x 380 x 284 mm untuk Jet Fusion 4200. Dalam beberapa kasus, bagian besar dapat dicetak sebagai subkomponen yang lebih kecil dan dirakit menggunakan perekat atau sambungan mekanis. Dalam hal ini, fitur desain seperti sambungan gabung dapat memfasilitasi perataan dan adhesi.
Apakah saya memiliki toleransi ketat yang harus saya capai?
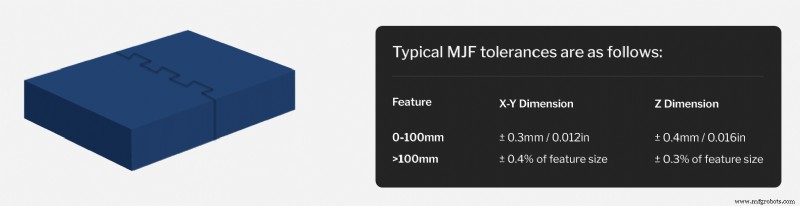
Meskipun selang antara toleransi aditif dan pengecoran injeksi semakin sempit, penting untuk memastikan bahwa toleransi MJF cukup dalam konteks rangkaian Anda.
2. Apakah ada area tempat saya dapat menggunakan lebih sedikit material?
Dalam kebanyakan kasus, cacat MJF disebabkan oleh gradien termal yang berkembang selama pembangunan. Jika material pendingin secara tidak merata, bagian mungkin meruncing atau mengembung. Bagian yang panjang dan tipis, memiliki perubahan tiba-tiba pada lintang, atau memiliki permukaan lentur tipis sangat rentan terhadap rontok yang disebabkan oleh penyusutan.
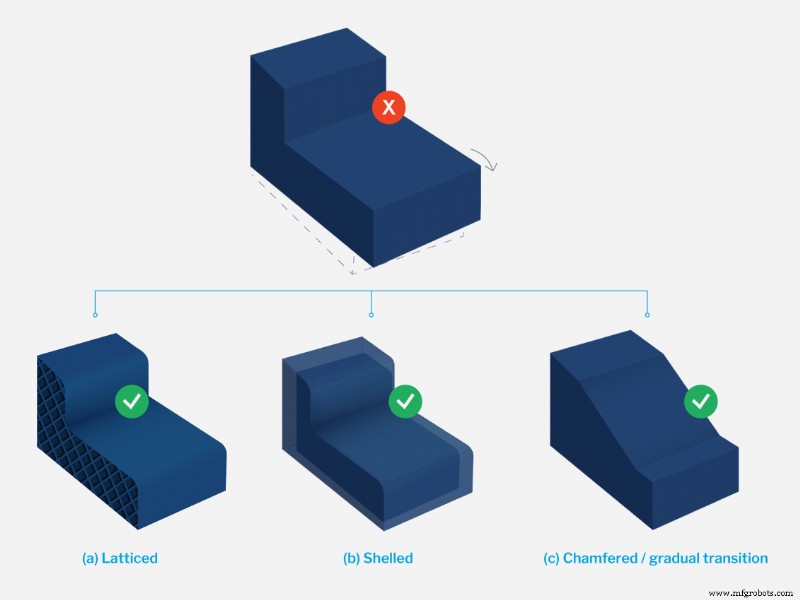
Menghapus material dari desain bagian di mana saja mungkin melalui penggunaan kantong, pelapis, struktur rangka, dan optimasi topologi adalah kunci untuk mengurangi dan mencegah cacat ini. Menghindari perubahan besar pada lintang adalah cara lain untuk membatasi rontok. Pastikan chamfer dan fillet diintegrasikan di mana diperlukan di seluruh desain bagian untuk membuat transisi antara berbagai fitur lebih halus.
3. Apakah fitur saya di atas ukuran ambang minimum?
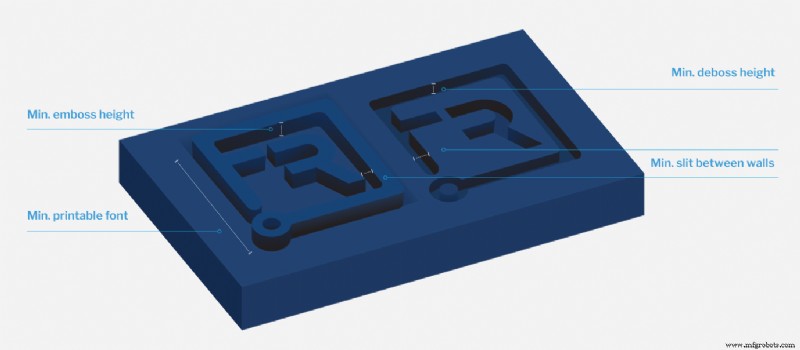
Secara umum, ketebalan dinding bagian yang dicetak MJF harus minimal 1,5 mm. Fitur desain kecil juga tidak boleh lebih kecil dari 1,5 mm, meskipun beberapa fitur seperti celah, embossing, engraving, atau diameter lubang dan poros dapat semkecil 0,5 mm. Untuk teks embossed atau debossed, font tidak boleh lebih kecil dari 6pt (sekitar 2 mm) dan harus minimal 0,3 mm dalam.
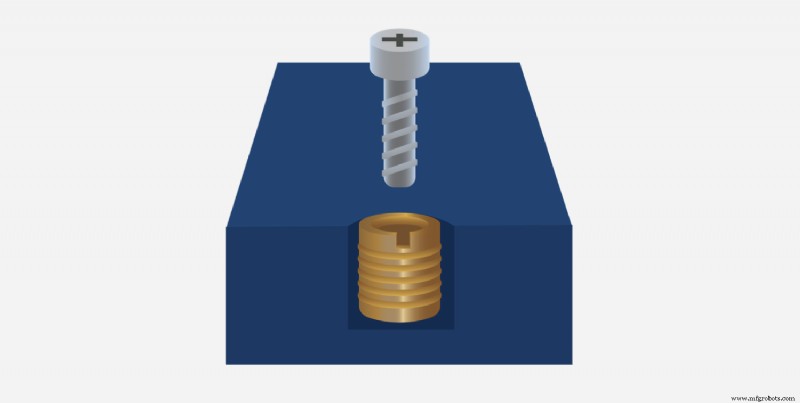
Jika bagian termasuk sprai sekrup, mereka harus M6 atau lebih besar. Di mana diperlukan sprai yang lebih kecil, lebih presisi, atau lebih awet, pertimbangkan untuk menggunakan sisip sprai. Melampaui resolusi fitur, Anda juga harus mempertimbangkan bagaimana fitur kecil dan ramping mungkin terlepas selama pemrosesan pasca.
4. Apakah saya telah mempertimbangkan toleransi perakitan?
Meski dengan fleksibilitas geometri yang lebih besar yang disediakan oleh proses MJF, beberapa aplikasi mungkin masih memerlukan bagian untuk dirakit dari beberapa komponen. Secara umum, muka yang berpasangan harus memiliki kelonggaran 0,4 – 0,6 mm untuk memastikan bahwa komponen dapat pas dengan baik.
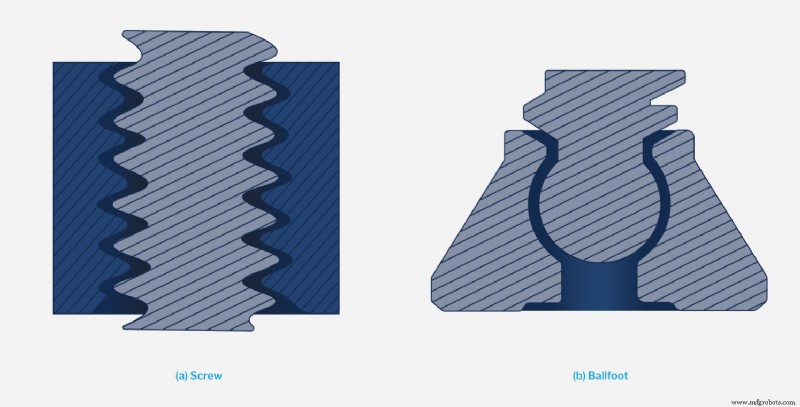
Jika proyek Anda melibatkan rangkaian dicetak bersama, komponen yang dicetak bersama harus memiliki setidaknya 0,5 mm kelonggaran, tetapi mungkin memerlukan lebih banyak, khususnya ketika ada lintang tebal atau ada luas kontak yang signifikan.
5. Apakah desain bagian saya dioptimalkan untuk pemrosesan pasca?
Jika bagian Anda memerlukan pemrosesan pasca, ada beberapa hal yang perlu diperiksa kembali dalam desain Anda untuk membantu membuat operasi sekunder lebih efektif.
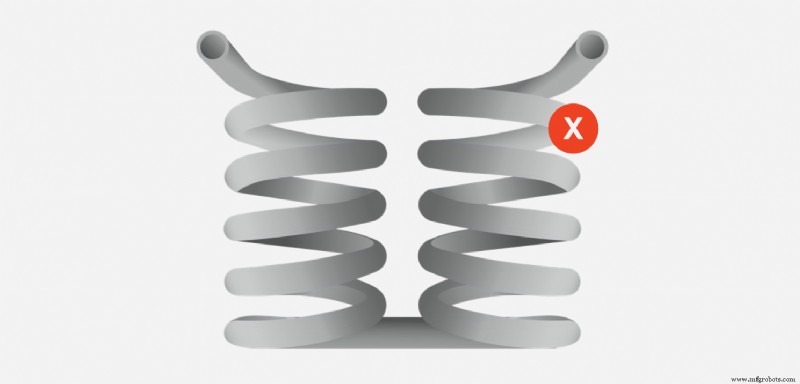
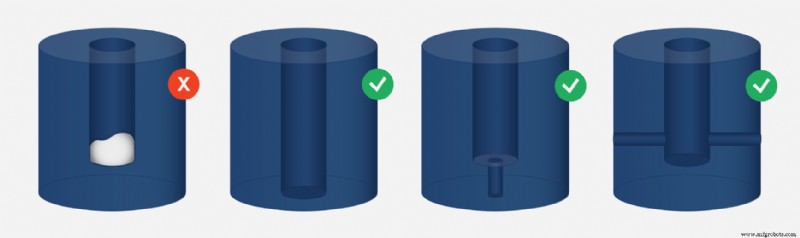
- Pastikan tidak ada volume yang tidak terbuka atau terperangkap dalam desain.
- Hindari lubang tirus di mana saja mungkin — ini sulit dibersihkan, yang dapat dengan cepat meningkatkan biaya.
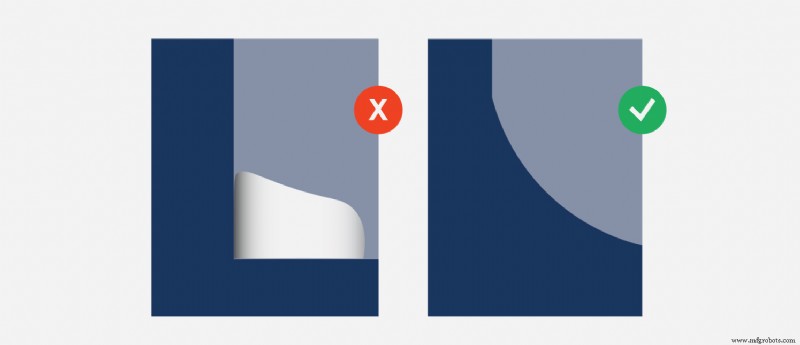
- Tambahkan fillet di sudut di mana bubuk dapat membeku dan sulit dihapus melalui penggosokan standar dan pengasupan kerikil.
6. Apakah saya telah mengambil setiap kesempatan untuk menurunkan biaya bagian?
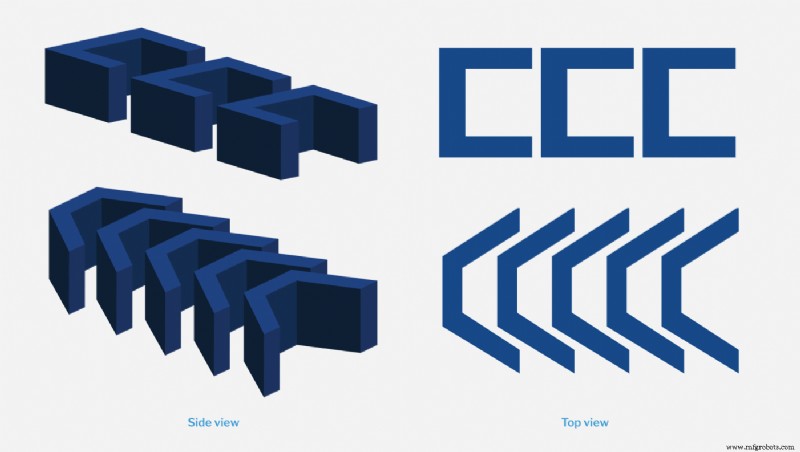
Selain meningkatkan kualitas bagian, perubahan DFM yang cerdas dapat mendorong penghematan biaya. Ringankan bagian Anda, misalnya, mengurangi risiko cacat dan menurunkan biaya material per bagian. Pertimbangan utama lain saat merancang untuk MJF dan biaya adalah mengoptimalkan kemampuan bersarang dalam cetakan. Menambahkan sudut draf atau mengubah posisi rangkaian yang dicetak mungkin meningkatkan jumlah bagian yang dapat muat per cetakan dan mendistribusikan biaya tetap atas lebih banyak bagian, menurunkan biaya bagian secara keseluruhan.
Selain mengoptimalkan desain untuk kemanufacturan, faktor lain yang perlu dipertimbangkan termasuk kosmetika bagian, finishing permukaan, dan kemudahan penyimpanan dan transportasi. Bagian MJF secara alami berwarna abu-abu, tetapi dapat dicat hitam dengan mudah. Jika pengecatan, prmer, atau proses lainnya tidak esensial untuk fungsi bagian, mereka dapat diabaikan untuk mengurangi biaya. Sebagian besar bagian yang dicetak MJF akan memiliki finishing permukaan 125-250 mikroinci RA — jika diperlukan permukaan yang lebih halus, bagian dapat melalui berbagai perawatan permukaan, termasuk penggosokan, penggosokan bola, atau smoothing uap. Tekstur dapat menjadi teknik desain yang efektif untuk meningkatkan estetika bagian tanpa pemrosesan pasca tambahan.
Memulai dengan Ahli DFM
Menepati prinsip DFM adalah kunci keberhasilan proses manufaktur dari beberapa alasan. Ini membantu menjaga biaya operasi Anda tetap rendah, memungkinkan Anda untuk mendeteksi dan mengatasi masalah desain sejak dini, dan meningkatkan kualitas bagian secara keseluruhan. Daftar periksa ini adalah sumber daya yang berharga untuk memastikan bagian MJF Anda dioptimalkan dan disempurnakan sebelum produksi dimulai.
Keuntungan tambahan dari bekerjasama dengan Fast Radius adalah tim Anda mendapatkan akses ke teknologi desain digital terbaru dan saran ahli. Tim kami siap membantu memandu setiap proyek dari desain dan prototipe hingga pemenuhan, memastikan Anda menerima bagian berkualitas tinggi tepat waktu dan dengan harga yang tepat.
Hubungi kami hari ini untuk mempelajari lebih lanjut dan memulai.
Untuk informasi lebih lanjut tentang MJF dan kemampuan manufaktur aditif kami, kunjungi pusat pembelajaran Fast Radius.
Unduh panduan desain HP Multi Jet Fusion.
Siap membuat bagian Anda dengan Fast Radius?
Mulai penawaran Anda



