Mengatasi Jerk dan Ghosting dalam Cetakan 3D: Teknik Terbukti untuk Print yang Lebih Halus
Anda mungkin baru saja membeli printer 3D dan mulai mendapatkan beberapa hasil setelah mengulang dan menyesuaikan beberapa pengaturan. Anda telah mengatasi menempel lapisan, suhu filamen, dan aspek dasar lainnya dan sekarang Anda fokus pada kualitas printer. Selamat! Mari kita lanjutkan ke masalah berikutnya dalam perjalanan Anda menuju menjadi legenda pencetakan: Bagaimana cara mengatasi jerk atau ghosting dalam cetakan 3D?
Ghosting dapat diatasi dengan mengurangi kecepatan cetak, mengatur jerk dan percepatan, dengan pengaturan ideal: kecepatan 60mm/s, percepatan 1500mm/s2, dan jerk 10mm/s. Bergantung pada printer yang Anda miliki, Anda mungkin perlu meningkatkan atau menurunkan nilai tersebut. Jika ghosting masih terjadi, pertimbangkan untuk menambahkan penahan getaran pada mesin dan periksa sabuk yang longgar yang perlu diperketat.
Apa itu Ghosting, Jerking, atau Ringing?
Ghosting, jerking, atau ringing pada cetakan 3D terjadi ketika bagian 3D Anda memiliki pola atau karakteristik yang berulang di seluruh permukaan cetakan sebagian besar dalam bentuk garis karena perubahan arah yang cepat dari printer 3D Anda selama pencetakan.
Kenyataannya adalah setiap garis ghosting biasanya ringan dan halus, tetapi semuanya bersama-sama membentuk gema yang merusak keindahan cetakan 3D Anda.
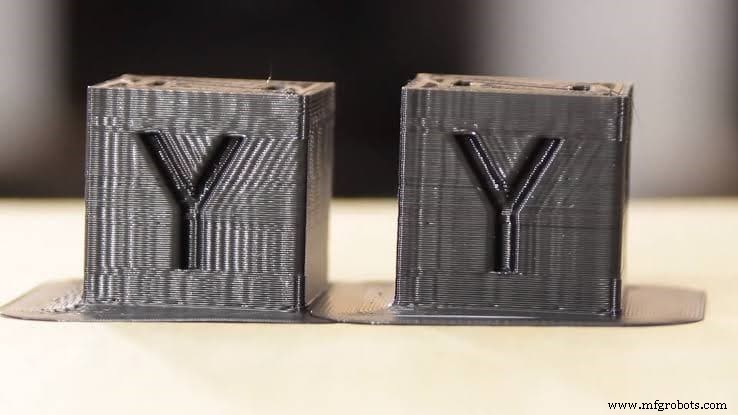
Mungkin berguna untuk melihat contoh jelas objek yang menjadi korban ghosting.
Cara Mendeteksi Ghosting pada Cetakan 3D Anda
Tidak jarang orang salah memahami anomali dan distorsi lain sebagai ghosting, terutama mereka yang baru dalam cetakan 3D.
Infill terlihat adalah salah satu ketidaksempurnaan yang mudah disalahpahami sebagai ghosting. Infill terlihat terjadi ketika garis dan pola sistem pendukung internal printer 3D Anda dicetak di permukaan cetakan 3D Anda.
Efek ini sangat terlihat saat kami mengatur cetakan Anda untuk memiliki cangkang luar yang sangat tipis. Jika dinding tidak cukup tebal, maka infill atau pola pencetakan akan terlihat melalui cangkang.
Dari penjelasan saya, jelas bahwa infill terlihat cukup berbeda dari ghosting. Anda dapat tahu bahwa cetakan Anda ghosting ketika fitur tertentu berulang, berbeda dari infill terlihat di mana struktur pencetakan menjadi terlihat pada cetakan 3D Anda.
Dalam kata lain, ghosting terjadi ketika Anda jelas melihat bahwa fitur tertentu dari cetakan Anda berulang di dekatnya. Kecuali dalam kasus ekstrim, ghosting cenderung cukup halus, karena namanya!
Mari kita terlebih dahulu melihat cepat kemungkinan penyebab utama ghosting untuk kemudian melihat bagaimana kita dapat mengatasinya. Anda juga dapat langsung pergi ke solusi, tetapi Anda akan merampas diri Anda dari informasi yang sangat berharga! Mengapa Anda ingin melakukan itu pada diri sendiri?
Apa yang menyebabkan ghosting pada cetakan 3D?
Membahagiakan hati Anda untuk mengetahui bahwa penyebab ghosting pada cetakan 3D relatif jelas dan logis.
Ghosting, gema, atau ringing disebabkan oleh getaran pada printer. Ketika kepala printer printer 3D Anda bergerak dan berubah arah dengan sangat cepat, bagian lain seperti gantung X, ekstruder, tempat tidur printer, dan nozel bergetar, menyisakan ketidakteraturan seperti lapisan tambahan detail tunggal pada cetakan 3D Anda.
Kenyataannya adalah tidak semua bagian bergerak printer 3D Anda dapat diperketat cukup untuk menyelesaikan masalah sepenuhnya.
Menguji Ghosting
Anda dapat dengan mudah menguji apakah printer Anda cenderung menunjukkan ghosting. Banyak pengguna berpikir ghosting adalah salah satu masalah yang hanya dapat diselesaikan oleh profesional dan hobiis berpengalaman. Ini tidak bisa lebih jauh dari kebenaran!
Faktor yang dapat mempengaruhi kualitas cetakan 3D Anda adalah berat gantung X Anda. Ini akan tergantung pada jenis bahan yang terbuat; serat karbon, baja, atau aluminium.
Semakin berat bahan yang digunakan, semakin tinggi risiko ghosting. Baja adalah bahan yang paling berat. Kemungkinan cetakan 3D Anda akan ghosting lebih rendah saat menggunakan gantung X serat karbon.
Berkaitan dengan bahan gantung X yang Anda gunakan, terjadi atau tidaknya ghosting tergantung pada pengaturan tertentu yang Anda berikan pada kecepatan, percepatan, dan jerk cetak. Pengaturan yang cukup wajar untuk memulai dapat sebagai berikut:
- Kecepatan- 60mm/s.
- Percepatan – 1500mm/s2.
- Jerk – 10mm/s.
Jika Anda menyukai pengaturan yang akan memungkinkan printer 3D Anda untuk mencetak sangat cepat, disarankan Anda menggunakan bahan serat karbon untuk gantung X Anda karena ringannya. Anda harus selalu memprioritaskan kecepatan cetak rendah dan sederhana, tidak peduli bahan gantung X yang Anda gunakan.
Hal pertama yang harus Anda lakukan adalah mencetak objek dengan bentuk dan ukuran apa pun. Saat mencetak, periksa bagian bergerak printer 3D Anda. Lihat ekstruder, nozel, dan sejenisnya. Jika mereka bergetar dengan kuat, ghosting akan terjadi.
Setelah cetakan selesai, Anda harus memeriksa tepi dan detail tajam cetakan Anda. Jika tepi dicetak berulang-ulang dan detail seperti huruf berulang, ini kemungkinan besar ghosting.
Lihat gambar berikut. Di kiri adalah yang dapat kita anggap cetakan berhasil. Di kanan jelas menunjukkan ghosting yang agresif!
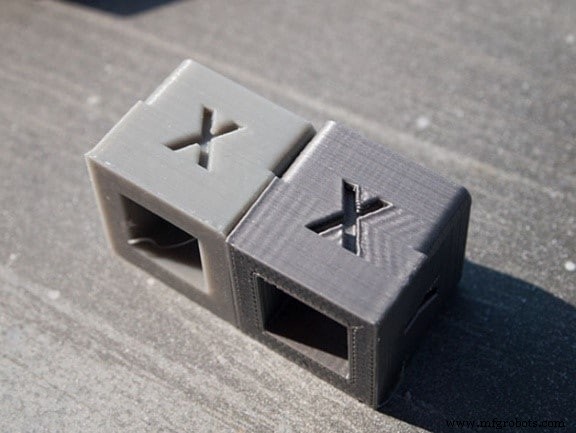
Anda mungkin memperhatikan bahwa objek yang dicetak di atas hampir tidak memiliki aplikasi dunia nyata, dan Anda benar lagi! Kotak kecil ini tidak akan meninggalkan sistem surya sebagai bagian dari upaya ilmiah baru, tetapi akan melakukan sesuatu yang lebih besar: mereka membantu kita membandingkan kualitas pencetakan pada sumbu X, Y, dan Z.
Anda dapat mengunduh tes ini dari Thingiverse dengan mengklik di sini.
Sebagai fitur bonus, ini juga akan memberitahu Anda apakah printer Anda terkalibrasi dengan baik dan mencetak sesuai skala. Dengan ini, saya berarti Anda harus dapat mengambil busur pengukur dan mengukur 20mm pada setiap dimensi.
Jelas bagaimana diagonal huruf diulang setelah gerak tiba-tiba yang diperlukan untuk mencetaknya. Ini juga layak disebutkan bahwa diagonal tersebut hanya berulang di sisi kanan huruf. Pembaca yang rajin dan tajam (yang akan Anda) mungkin menyimpulkan ini karena ekstruder mencetak dari kiri ke kanan, menyebabkan getaran terjadi setelah huruf.
Pastikan untuk menguji pencetakan Anda dengan berbagai macam filamen cetakan 3D, kecepatan, suhu, dan pengaturan jerking.
Perhatikan bahwa semakin tinggi suhu, semakin kuat efek getaran yang mengarah pada ghosting yang jelas. Selain itu, warna filamen yang lebih sejuk mengurangi efek ghosting. Anda harus mempertimbangkan semua parameter ini saat menguji ghosting pada printer 3D Anda.
Bahan gantung XY, percepatan, dan kecepatan jerking semuanya berkontribusi pada kualitas cetakan 3D Anda. Ini bisa membosankan dan sangat memakan waktu untuk meningkatkan gantung printer Anda, jadi mari kita pertama kali menyesuaikan pengaturan printer Anda dan lihat apakah kita dapat menghilangkan hantu-hantu yang menakutkan dan mengganggu tersebut.
Pengaturan Percepatan dan Jerk
Pengaturan percepatan merujuk pada pengaturan kecepatan kepala printer Anda saat mencetak. Pengaturan percepatan bervariasi sesuai dengan slicer pilihan Anda, tetapi semuanya lebih kurang melakukan hal yang sama.
Semakin tinggi kecepatan kepala printer, semakin cepat kepala printer meletakkan filamen. Satu hal yang harus Anda catat adalah percepatan tidak sepenuhnya digunakan saat mencetak model miniatur. Ini karena mereka biasanya sangat kecil sehingga tidak ada jarak yang cukup untuk ditempuh.
Jerk, di sisi lain, adalah pengaturan yang lebih teknis. Jerk printer 3D Anda menentukan kecepatan di mana kepala printer Anda akan bergerak dari posisi diam selama pencetakan 3D.
Pengaturan jerk menentukan jumlah kecepatan minimum yang diperlukan untuk perubahan tertentu dalam percepatan pencetakan keseluruhan.
Semakin tinggi pengaturan jerk, semakin cepat gerakan dari posisi diam dan sebaliknya. Secara analog, ini adalah kecepatan minimum yang akan dicapai printer Anda sebelum mulai bergerak ke arah lain.
Saya masih memiliki masalah untuk memahami tingkat abstraksi Jerk. Saya meyakinkan otak saya untuk memikirkannya dalam hal mobil yang melambat sebelum belokan, setelah itu akan bergerak lagi tetapi di arah baru. Anda mungkin lebih cerdas dari saya, jadi jangan menghakimi saya karena menemukan analogi primitif dan tidak elegan ini berguna!
Dampak pengaturan percepatan dan jerk pada kualitas cetakan 3D?
Pengaturan percepatan dan jerk dalam cetakan 3D memiliki efek kritis pada kualitas keseluruhan cetakan 3D Anda. Pengaturan ini berperan panjang dalam menentukan apakah cetakan 3D Anda akan memiliki ghosting atau tidak. Terkadang, banyak orang menyukai pengaturan jerk dan percepatan yang lebih tinggi saat mencetak karena menghemat waktu.
Anda mungkin bersedia menerima beberapa ghosting pada cetakan Anda untuk menghemat waktu yang berharga. Anda tidak akan menjadi orang pertama yang menempatkan waktu di atas kualitas.
Saya tidak akan pernah menghakimi Anda untuk melakukannya, tetapi Anda harus tahu sebelumnya jenis output yang ingin Anda peroleh. Jika Anda mencetak sekali, cetakan definitif, Anda sebaiknya pertimbangkan “membuang” waktu cetak tambahan dan biarkan printer memberi Anda objek indah sebagai imbalannya.
Pengaturan Percepatan dan Jerking yang Direkomendasikan
Pengaturan percepatan yang direkomendasikan untuk printer 3D standar adalah 60mm/s sedangkan pengaturan jerk adalah 10mm/s. Ini akan memberi Anda resonansi pencetakan yang dikurangi dan diatur, yang menghasilkan detail yang halus dan standar.
Ingatlah bahwa pengaturan ini hanya sebagai perkiraan kasar. Jika Anda memiliki mesin generik tanpa merek dan biaya rendah, Anda mungkin harus di bawah nilai ini. Sebaliknya, Anda mungkin memiliki printer luar biasa seperti Voron 2.4 dan tertawa pada pengaturan konservatif saya!
Masalah apa lagi yang diatasi pengaturan ini?
Dengan menyesuaikan pengaturan percepatan dan jerking printer 3D Anda, Anda dapat mengatasi masalah lain seperti permukaan cetak kasar, operasi cetak berisik, lompatan garis lapisan, kurva yang bengkok, Z-wobble dan sejenisnya akan menjadi masa lalu jika Anda mengatur pengaturan jerk dan percepatan yang tepat.
Solusi yang Mungkin untuk Ghosting
Kami sudah tahu cara mendefinisikan dan mendeteksi ghosting. Selain itu, kami juga menyadari penyebabnya. Sampai saat ini, saya rasa Anda merasa ingin menyelesaikan masalah ini. Mari kita lihat semua hal yang dapat kita lakukan untuk mencegah ghosting terjadi di bawah pengawasan kita!
• Menyesuaikan pengaturan percepatan dan jerk ke pengaturan standar yang dibahas di atas.
• Kecepatan cetak: Kenyataannya adalah saat Anda mengoperasikan printer 3D Anda pada kecepatan tinggi, getaran keras dan ringing cenderung terjadi. Kecepatan cetak tinggi tidak memberikan detail halus pada setiap pergerakan arah, dan meskipun akan memakan waktu lebih lama, perbedaan kualitas output akan jelas.
• Kekakuan printer: Ini berkaitan dengan gerakan seluruh printer saat bekerja. Mesin Anda harus kaku dalam posisinya untuk menghindari getaran berlebih. Satu hal yang dapat Anda lakukan adalah mendapatkan penahan getaran untuk empat sudut printer Anda. Ini akan membantu menjaga printer tetap di tempat dan mengurangi getaran serta kebisingan. “Pengupgrade” sederhana namun efektif ini dapat sangat membantu dalam meningkatkan cetakan Anda!
• Perketat sabuk longgar: Jika sabuk gerak printer 3D Anda longgar, Anda pasti akan melihat ketidakteraturan pada cetakan Anda. Mengencangkan sabuk printer 3D Anda akan mengurangi getaran dan meningkatkan kualitas keseluruhan.
Kesimpulan
Kunci untuk menghindari ghosting dalam cetakan 3D adalah mengatur percepatan dan kecepatan Anda sesuai dengan mesin Anda.
Sebagian besar masalah ghosting akan menghilang dengan mengatur dengan benar dua parameter ini. Peningkatan lanjutan juga dapat dilakukan, seperti meningkatkan kekakuan printer, mengencangkan sabuk longgar, dan menambahkan penahan getaran pada printer.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebak-takba dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau pengupgrade apa yang harus didapatkan, karena kami tahu ini dapat menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih beberapa printer 3D yang kami anggap baik untuk pemula serta menengah, dan bahkan para pakar, membuat keputusan lebih mudah, dan filamen, serta pengupgrade yang tercantum, semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu mana pun yang Anda pilih akan bekerja sesuai keinginan.



