Resin vs. Filament: Manakah Bahan Cetak 3D yang Lebih Kuat?
Komunitas cetak 3D telah lama berdebat mengenai kelebihan dan kekurangan printer resin dan filamen. Topik paling sering dibahas berkaitan dengan kualitas cetakan, biaya bahan, serta waktu cetak untuk setiap teknologi.
Mungkin juga terjadi bahwa kita perlu mencetak objek yang memerlukan properti struktural spesifik, seperti kekuatan regangan (tensile strength) dan resistensi terhadap pukulan, dan kita perlu mengetahui apakah bagian resin lebih kuat atau lebih lemah dibandingkan yang dicetak dengan filamen.
Ketika membicarakan kekuatan, bagian yang dicetak dengan FDM cenderung lebih kuat dibandingkan objek yang dicetak dengan resin. Hal ini benar baik dalam hal resistensi pukulan maupun kekuatan regangan. Hampir semua filamen populer seperti ABS, PLA, PETG, Nylon, dan Polycarbonat unggul dibandingkan cetakan resin standar. Meski demikian, perlu disebutkan bahwa Tough Resin lebih kuat dari ABS, PETG, dan Nylon.
Perbandingan Kekuatan Regangan Resin dan Filamen
Kekuatan regangan berbagai filamen dan resin (mega Pascal)
| Bahan | MPa |
| Polycarbonat | 67 |
| PLA | 64 |
| Tough Resin | 55 |
| PETG | 50 |
| Nylon | 48 |
| ABS | 38 |
| Resin | 23 |
Kekuatan regangan mengukur seberapa besar tekanan yang dapat ditahan bahan tertentu saat ditarik hingga titik patah. Kekuatan regangan bahan diukur pada titik patah dan akan bervariasi antara berbagai bahan yang digunakan untuk membuat komponen yang identik.
Ini adalah tes yang cukup umum dilakukan di sebagian besar industri; namun, untuk menghasilkan hasil yang cukup akurat, proses cetak sebenarnya harus dipertimbangkan dan diperhitungkan sebagai variabel.
Kesepakatan umum adalah cetakan resin 3D tidak begitu tahan terhadap pukulan; selain itu, terdapat tanda tanya besar tentang proses pengawetan berkelanjutan produk resin yang terpapar cahaya UV secara berkala. Di sisi lain, PLA adalah bahan relatif murah yang tahan suhu rendah dalam kotak berlabel “pilihan terakhir”.
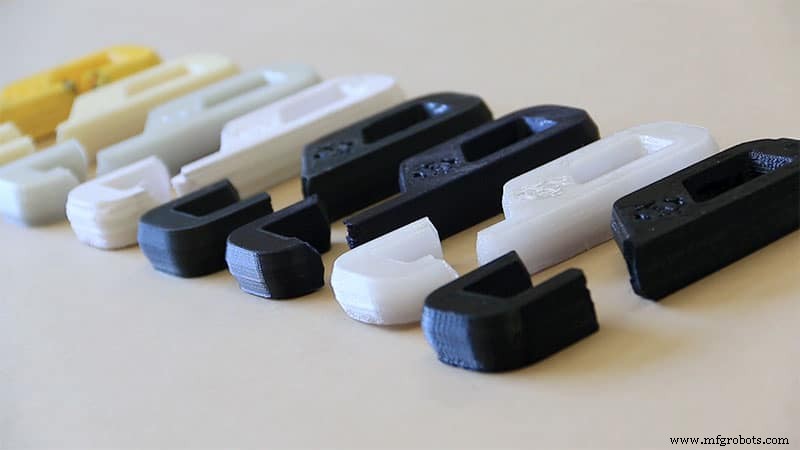
Asumsi-assumsi ini tidak bisa lebih jauh dari kebenaran, dan kebenaran terungkap dalam tes yang adil dan akurat. Berikut adalah gambaran dasar tentang tes kekuatan regangan yang dilakukan pada berbagai jenis filamen FDM, yang dilakukan oleh Airwolf 3D dan sesuai dengan standar ISO 527*. Sebuah kait dibuat dari berbagai bahan dan diuji.
*: Panduan ini menentukan kondisi umum untuk menentukan properti regangan termoplastik dalam kondisi yang ditentukan.
PLA
Tempat cetak diatur ke 60°C dan kait dicetak tanpa pelindung untuk menjaga suhu tetap moderat. Kait PLA berhasil menahan beban 285 pon, yang berarti kekuatan regangan 64.4 MPa, namun selalu ada pengecualian.
PLA akan kehilangan kekuatan regangannya seiring waktu dan, akibatnya, hanya boleh digunakan untuk tujuan yang ditetapkan, yaitu membuat mainan dan barang hias, bukan untuk tujuan yang memerlukan kekuatan regangan tinggi.
PETG
PETG terukur sebesar 50.0 MPa, yang mengejutkan karena seseorang akan mengharapkannya lebih kuat dari PLA. Tes berbeda yang dilakukan oleh toms3d.org mempertandingkan PLA dengan PETG, namun dua struktur tes dari masing-masing dicetak untuk menentukan efek arah lapisan. Kedua sampel dicetak secara vertikal dan horizontal.
Tes yang dilakukan adalah tes lentur untuk menentukan titik di mana sampel patah. Sampel yang dicetak vertikal diuji terlebih dahulu, dan ini juga akan menguji adhesi lapisan. Sampel PLA tahan tepat di bawah 8kg sementara PETG berhasil 5.9kg. Sampel kedua menguji kekuatan bahan, dan PLA mengukur 16.6kg, sementara sampel PETG tidak gagal karena tidak patah sama sekali, melainkan hanya melengkung.
Esensialnya, PETG lebih fleksibel dan tidak akan patah di bawah beberapa gaya seperti yang akan dilakukan PLA, namun sejauh kekuatan regangan, PLA lebih kuat.
ABS
Dengan tes ISO 527, ABS diberi rating 38.6 MPa, yang jauh lebih lemah dari PLA dan PETG. Dalam tes kait, ABS buruk dan langsung patah dengan beban 285 lb yang sama.
Meskipun ABS dianggap sebagai bahan teknik nyata yang digunakan dalam aplikasi sehari-hari, aplikasi-aplikasi ini tidak memerlukan kekuatan regangan. Kekuatan regangan ABS sebesar 4700 psi (32.4 MPa).
Polycarbonat
Dalam tes kait dasar, filamen polycarbonat dicetak pada suhu tinggi di mana suhu tempat cetak tidak boleh kurang dari 145° C dan suhu ekstruder tidak kurang dari 290°C.
Penting untuk diingat bahwa printer hobi normal tidak dapat mencapai suhu yang diinginkan ini. 685 pon digantung pada kait, yang mengukur 9800 psi (67.6MPa), menjadikan polycarbonat pemenang tanpa keraguan untuk kekuatan regangan.
Nylon
Nylon bukan filamen yang seragam, dan akibatnya, berbagai jenis filamen nylon memiliki kekuatan regangan yang bervariasi, namun kekuatan yang diestimasi ditetapkan pada 7000psi (48.3 MPa), yang jauh lebih baik dari ABS tetapi di bawah PLA. Dalam tes kait, nylon 910 digunakan dan dicetak pada 250°C dengan suhu tempat cetak antara 70-100°C. Nylon mulai melengkung, dan hanya setelah ratusan pon akhirnya patah pada 485 lbs.
Esensialnya, mirip dengan PETG, Nylon akan melengkung lebih banyak daripada PLA.
Resin
Meskipun tes kekuatan regangan tidak dilakukan oleh orang-orang yang sama yang melakukan tes sebelumnya, kondisi yang sama direplikasi, yang berarti hasilnya tidak hanya valid tetapi juga dapat dibandingkan.
Resin umumnya dikenal sebagai bahan yang sangat lemah ketika berkaitan dengan kekuatan regangan, dan hasilnya sejalan dengan gagasan ini. Resin reguler hanya mengukur 23.4MPa, nilai yang jauh di bawah semua filamen yang diukur.
Meski hasil buruk untuk resin reguler, saya harus menyebutkan bahwa telah terjadi kemajuan luar biasa dalam pencetakan SLA, dan kekuatan regangan tentu merupakan satu dimensi yang menerima banyak perhatian.
Semua produsen resin utama juga menawarkan resinya yang “tough”, dan ini bukan sekadar taktik pemasaran: ambil contoh tough resin eSun dengan kekuatan regangan 55MPa.
Ini menunjukkan bahwa produsen berusaha keras untuk memenuhi persyaratan yang terus meningkat yang dituntut oleh industri cetak 3D.
Perbedaan antara resin reguler dan tough resin
Jenis resin reguler dianggap terlalu lemah untuk menahan tekanan dan tidak disarankan untuk penggunaan di luar ruangan karena proses pengawetan berlanjut dari sinar UV matahari. Namun, terdapat resin di pasaran yang telah diformulasi untuk sangat kuat.
Teknologi yang berkembang pesat diperkenalkan dalam pengembangan resin, dan aplikasi berbeda terus ditemukan secara berkelanjutan. Resin cetakan digunakan dalam pembuatan perhiasan dan banyak digunakan dalam gigi.
Perbedaan utama antara resin reguler dan tough resin adalah kekuatan regangan, dengan tough resin memiliki sekitar dua kali kekuatan regangan resin reguler.
Resin UV berwarna Anycubic dipilih sebagai resin reguler yang diuji terhadap beberapa tough resin, yaitu, Formlab’s Tough 2000, eSun’s Hard-Tough, dan Siraya Tech’s Blu. Hasilnya tidak mengejutkan sama sekali karena resin standar mengukur 23.4MPa sementara tough resin mengukur 46MPa untuk Foamlab, 55MPa untuk eSun, dan 44MPa untuk Siraya Tech.
Seperti yang dapat Anda lihat dari hasil tes, tough resin benar-benar jauh lebih kuat dari resin reguler, namun hasil tes tidak akan secara otomatis diterjemahkan ke dalam proyek Anda. Alasan utama adalah desain struktural dan aplikasi, jadi meskipun tough resin lebih kuat, mereka tidak akan secara refleksi hasil tes ini.
Perbandingan Kekuatan Pukulan Resin dan Filamen
Kekuatan pukulan untuk berbagai bahan dan orientasi (Joules/Meter)
| Flat | Horizontal | Vertical |
| Polycarbonat | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| Prusa Tough Resin | 280 | 280 | 280 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
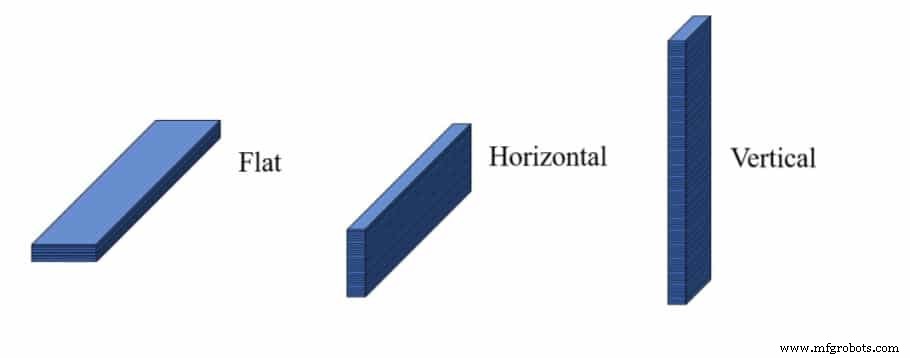
Kekuatan pukulan berbeda dari kekuatan regangan karena mengukur seberapa besar pukulan yang dapat ditahan model standar dan seberapa besar energi pukulan yang diserap dari gaya. Metode yang digunakan untuk melakukan tes adalah tes kekuatan pukulan IZOD. Tes dilakukan menggunakan tiga orientasi yang berbeda, Flat, vertikal, dan horizontal.
PLA
- Flat: 152.52 j/m
- Horizontal; 113.21 j/m
- Vertical: 77.42 j/m
PETG
- Flat: 238.98 j/m
- Horizontal; 178.09 j/m
- Vertical: 35.45 j/m
ABS
- Flat: 128.69 j/m
- Horizontal; 149.14 j/m
- Vertical: 55.14 j/m
Polycarbonat
- Flat: 354.15 j/m
- Horizontal; 514.90 j/m
- Vertical: 42.03 j/m
Nylon
- Flat: 324.90 j/m
- Horizontal; 248.86 j/m
- Vertical: 59.61 j/m
Seperti yang Anda lihat dari hasilnya, ada angka yang bercampur di antara jenis filamen serta orientasi sampel tes. PLA mendapatkan skor tertinggi pada tes vertikal dengan 77.42 j/m, dengan PETG mendapatkan skor terendah pada 35.45 j/m. Sampel tes polycarbonat dan nylon cukup seimbang, namun polycarbonat mendapatkan skor 514.90j/m pada tes horizontal, sedangkan nylon mencapai skor 248.86 j/m.
Perbedaan antara resin reguler dan tough resin
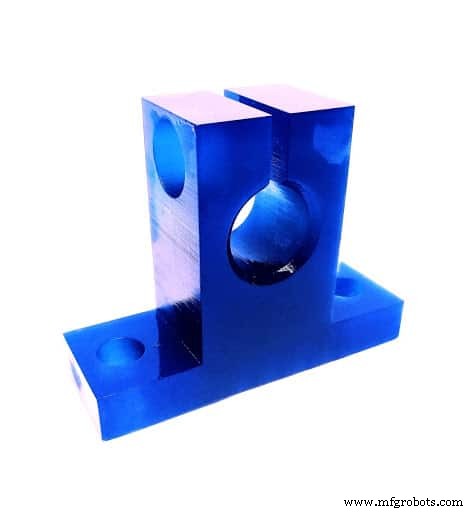
Kekuatan pukulan resin reguler dibandingkan tough resin dilakukan menggunakan tes kekuatan pukulan IZOD dengan Filaween scoring. Dalam tes Tom, ia menggunakan resin clear red Elegoo ABS-like dan resin “Tough” maroon Prusa, dan hasilnya berbicara sendiri.
Sebagai bahan isotropik, sampel tes resin hanya memerlukan satu sampel masing-masing. Hasil resin Prusa Tough adalah 280mJ. Resin ini dapat dibandingkan dengan hasil PLA.
Filamen Terkuat Apa?
Saya pikir ini adalah kesimpulan yang cukup umum di antara produsen, reviewer, dan pengguna akhir bahwa polycarbonat dianggap sebagai jenis filamen terkuat.
Ketika dicetak dengan benar dan pada suhu yang tepat, polycarbonat (atau PC) dapat menghasilkan komponen yang sangat kuat dan awet; namun, mencetak dengan PC bisa problematik karena tidak baik dengan overhang dan detail halus. PC memiliki resistensi termal tinggi dan juga cukup tahan pukulan, seperti yang ditunjukkan oleh hasil tes di atas.
Nylon juga mendapat rating tinggi dan menguntungkan dibandingkan PC. Filamen nylon 910 yang diuji oleh Airwolf menunjukkan kekuatan besar pada 7000 psi, dan klip yang dicetak mampu menahan 485 lb. MatterHackers melakukan tes serupa tetapi menggunakan filamen nylon mereka sendiri yang disebut Nylon X filament. Mereka mencetak kait dan dapat menahan 364 pon sebelum patah. Nylon telah menerima ulasan yang bagus, dengan banyak reviewer menilainya jauh lebih tinggi daripada PLA untuk kekuatan dan ketahanan.
Karena nylon higroskopis, yang berarti cenderung menyerap kelembaban, ini menimbulkan kesulitan cetak. Ini harus 100% kering; jika tidak, kesalahan cetak akan terjadi. Poin lemah lainnya adalah suhu cetak yang harus antara 220-270° C dan rentan terhadap penyerutan. Sisi baik nylon adalah tahan pukulan, tahan lelah, tahan panas, dan hiasan tambahan adalah lebih mudah dicetak dari PC.
Berikut beberapa rekomendasi Filamen Nylon dan Polycarbonat:
Bagaimana membuat bagian FDM lebih kuat?
Cetakan FDM yang kuat adalah cetakan yang diinginkan. Ada beberapa cara untuk meningkatkan kekuatan cetakan Anda, termasuk menggunakan infill rectilinear, mengurangi pendinginan, meningkatkan lebar ekstrusi, meningkatkan jumlah perimeternya, dan menggunakan lapisan yang lebih tipis. Petunjuk ini yang akan membantu Anda meningkatkan kekuatan cetakan FDM Anda telah dicoba dan diuji oleh banyak spesialis dan penggemar 3D.
Gunakan Pola Infill Rectilinear atau Honeycomb
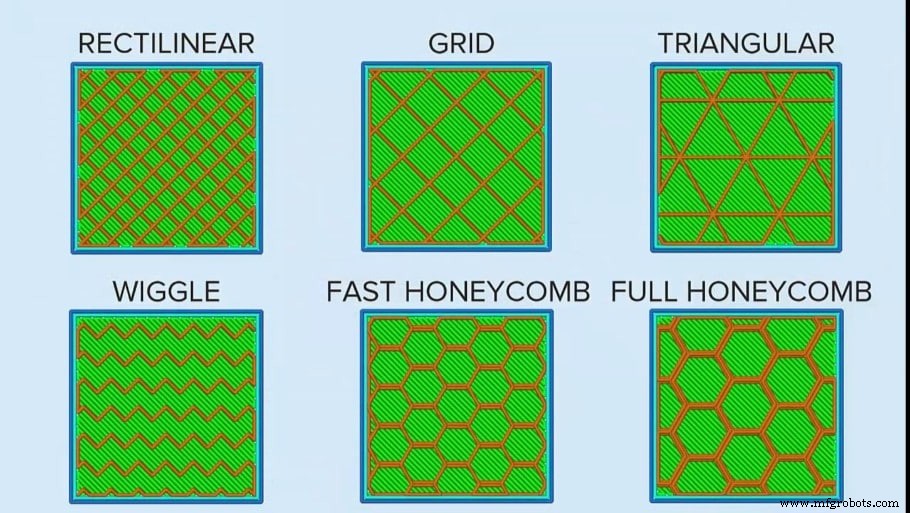
Pola infill adalah kelebihan pasti untuk memperkuat cetakan, namun sayangnya, tidak satu ukuran untuk semua. Struktur renteng madu terkenal karena kekuatannya dan bahkan digunakan dalam ban mobil run-flat. Dari sudut pandang teknis, pola rectilinear adalah pola terkuat, namun hanya ketika arah gaya dipertimbangkan, karena akan lemah di arah yang berlawanan.
Menggunakan pola infill rectilinear menghemat penggunaan plastik dan mencetak lebih cepat sebagai hasilnya. Ini mencetak hingga 30% lebih cepat daripada pola renteng madu. Di mana pola rectilinear terkuat dari satu arah, renteng madu sama kuatnya dari semua arah membuatnya pola yang andal untuk digunakan.
Anneal cetakan 3D Anda
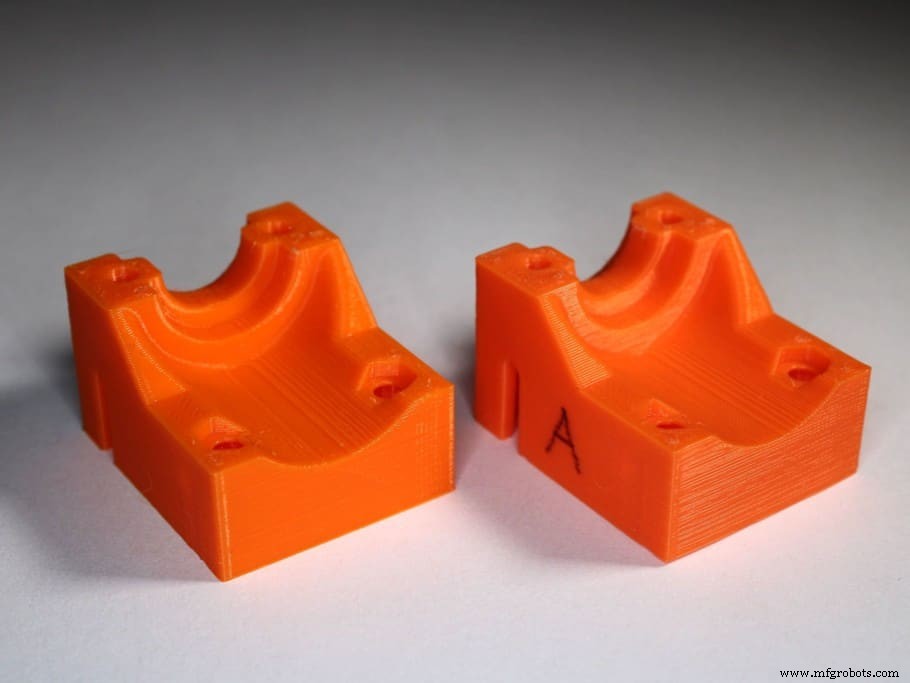
Annealing adalah proses umum dalam pembuatan bagian logam atau plastik injeksi. Sederhananya, ini adalah proses meningkatkan suhu untuk meningkatkan kekakalan, kekuatan regangan, dan resistensi panas. Meskipun tidak begitu populer di dunia cetak 3D, proses ini masih dapat diterapkan tetapi akan membutuhkan eksperimen untuk mendapatkan suhu optimal.
Di rumah, Anda dapat menempatkan cetakan Anda dalam oven, namun Anda harus memantau suhu dengan ketat dan memastikan ada distribusi panas yang merata di sekitar cetakan.
Annealing pada dasarnya memanaskan plastik hingga suhu transisi kaca karena, pada titik ini, objek akan tetap mempertahankan bentuknya, namun molekul akan diatur ulang ke dalam keadaan lebih fluida, sehingga mengurangi tekanan dalam dan memperkuat struktur dalam prosesnya.
Polimer memiliki rantai molekuler panjang dan berulang yang terdiri dari struktur molekuler amorf dan semi-kristal. Struktur molekuler ini membentuk polimer dan secara acak didistribusikan tanpa garis pemisah yang pasti. Struktur kristal keras dan kaku, sementara struktur amorf lebih elastis dan fleksibel.
Ketika filamen dipanaskan dalam nozel, kemungkinan besar akan amorf dan akan mempertahankan struktur ini melalui proses pendinginan cepat. Apa yang dicapai annealing adalah mengubah karakteristik plastik amorf menjadi plastik kristal.
Filamen PLA dan PETG menunjukkan hasil yang menjanjikan saat di-anneal, sementara ASA dan ABS tidak menunjukkan perubahan nyata selain penyerutan selama proses. Filamen PLA menunjukkan perbaikan besar dalam kekuatan regangan sementara PETG mendapatkan poin besar untuk ketahanan pukulan.
Intinya adalah annealing adalah alat yang efektif tetapi mungkin menyebabkan komplikasi saat menggunakan teknik dengan cetakan yang detail.
Pertimbangan Tambahan
Anda harus mempertimbangkan aplikasi cetakan untuk menentukan kelebihan dan kekurangannya. Selain filamen atau resin yang tepat, beberapa pertimbangan lainnya akan mempengaruhi kegunaan cetakan Anda.
Anisotropis vs Isotropis
Anisotropis pada dasarnya menghasilkan nilai yang berbeda ketika properti bahan diukur dari arah yang berbeda, yang merupakan kasus dengan infill rectilinear. Di sisi lain, isotropis berarti nilai yang konsisten terlepas dari arah pengukuran, dan dalam hal ini, kita dapat menggunakan struktur renteng madu sebagai contoh yang baik.
Dengan pencetakan 3D FDM, arah cetak atau pembangunan akan berkontribusi pada hasil anisotropis. Hal ini menjadi lebih jelas dengan adhesi yang lebih rendah antara lapisan di sumbu Z, yang menyebabkan kekuatan tarik yang lebih rendah dibandingkan sumbu X dan Y. Jadi, jika anisotropi tidak dipertimbangkan, maka produk yang dicetak tidak akan tahan saat tekanan diterapkan pada kelemahannya.
Dengan pencetakan SLA, tidak perlu khawatir tentang kelemahan struktural dari arah tertentu karena resin adalah isotropis, yang berarti objek memiliki kekuatan yang sama dari semua arah. Untuk kekuatan tambahan, model resin sebaiknya tidak berongkat untuk menghemat resin.
Pengaturan Slicer
Cetakan yang kuat dimulai dengan desain yang baik yang berfokus pada integritas struktural dengan mengalokasikan lebih banyak bahan pada area dengan tekanan terpusat. Optimasi topologi memungkinkan proses untuk diotomatisasi dan sering digunakan dalam pembuatan desain fungsional.
Proses pembuatan juga memiliki pengaruh besar pada kekuatan produk akhir, dan ini ditentukan oleh pengaturan cetak saat slicing. Misalnya, tinggi lapisan yang lebih tinggi akan menjamin kekuatan cetakan yang lebih besar, baik dalam cetakan FDM maupun SLA. Struktur dan pengaturan infill juga berkontribusi pada kekuatan cetakan, begitu pula kecepatan, ketebalan ekstrusi, dan suhu optimal.
Dengan resin SLA, printer biasanya mencetak dengan infill 100%, namun beberapa slicer memungkinkan Anda untuk mengeluarkan resin berlebih dari kantong interior sebagai opsi menghemat resin; namun, agar tidak mengorbankan integritas cetakan, desain sebaiknya tidak berongkat.
Bagaimana objek dicetak
Ketebalan lapisan dan adhesi memainkan peran dominan dalam kekuatan keseluruhan objek yang dicetak. Dalam tes yang dilakukan untuk menunjukkan efek ketebalan lapisan dan orientasi cetak, beberapa kait dicetak dengan berbagai ketebalan lapisan serta dicetak secara vertikal dan membaringkan.
Hasil tes tersebut sepakat mendukung kait yang dicetak membaringkan, yang menunjukkan bahwa integritas struktural dipengaruhi jika lapisan cetak berada dalam garis yang sama dengan gaya yang diterapkan pada objek.
Nozel 0.4mm digunakan untuk mencetak, dan kait dicetak dari 0.05 hingga 0.4mm. Dalam kedua orientasi cetak, kait yang dicetak dengan antara 0.1mm dan 0.2mm memberikan performa terbaik, sementara kait 0.3mm dan 0,4mm memberikan performa terburuk.
Dari tes ini, kita dapat menyimpulkan bahwa ketebalan lapisan tidak boleh melebihi setengah diameter nozel yang digunakan jika kekuatan bagian relevan untuk aplikasi kami. Untuk detail tentang tes, lihat video dari CNCKitchen
Lihat bagian produk rekomendasi kami
Kami membuat bagian produk rekomendasi yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade apa yang harus didapatkan, karena kami tahu ini bisa menjadi tugas yang sangat menakutkan dan biasanya mengarah pada banyak kebingungan.
Kami telah memilih hanya sejumlah printer 3D yang kami anggap baik untuk pemula, menengah, bahkan para ahli, sehingga membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan hati-hati, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



