Memperbaiki Pemisahan Infill-Dinding dalam Pencetakan 3D: Solusi Cepat dan Terpercaya
Seperti yang diketahui setiap penggemar pencetakan 3D yang layak namanya, infill adalah aspek yang sangat penting dan esensial dari kualitas, kekuatan, dan waktu pencetakan objek. Kadang-kadang, kita menghabiskan banyak jam, listrik, dan filamen untuk mencetak objek hanya untuk menemukan bahwa infill sebenarnya tidak menyentuh cangkeruk (atau dinding) model, sehingga struktur infill menjadi hampir sia-sia.
Dalam artikel ini, saya akan memandu Anda melalui alasan yang mungkin menyebabkan masalah ini dan cara menyelesaikannya. Singkatnya, apa saja penyebab yang mengarah pada infill yang tidak menyentuh cangkeruk atau dinding objek yang dicetak 3D?
Dinding dan infill yang tidak menyentuh dapat disebabkan oleh under-extrusion, yang pada gilirannya dapat disebabkan oleh suhu nozel rendah, kecepatan gerakan tinggi, atau kalibrasi printer yang tidak tepat, dan dapat diperbaiki dengan menyesuaikan pengaturan infill overlap. Direkomendasikan untuk meningkatkan pengaturan ini dalam kenaikan 1% dan menguji hasilnya.
| Solusi | Deskripsi | Indikasi |
| Infill overlap | Persentase infill yang akan tumpang tindih dengan perimeter terdekat | Tingkatkan sebesar 2% hingga 14% |
| Suhu nozel | Suhu nozel rendah dapat menyebabkan under-extrusion. | Atur pada suhu maksimum yang ditentukan oleh produsen |
| Kecepatan gerakan | Jika terlalu cepat, ekstruder mungkin tidak dapat mengeksstrusi filamen yang diperlukan, menyebabkan under-extrusion | Kurangi kecepatan gerakan menjadi 25mm/s |
| Masalah Pengisi | Gesekan dalam tabung Bowden dapat menyebabkan under-extrusion | Bersihkan seluruh sistem pakan dan atur tegangan pengisi |
| Masalah Kalibrasi | Kalibrasi yang tidak tepat dapat menyebabkan printer mengonsumsi lebih sedikit filamen dari yang ditunjukkan. | Kalibrasikan langkah ekstruder atau tingkatkan debit aliran |
Alasan dinding tidak menyentuh infill
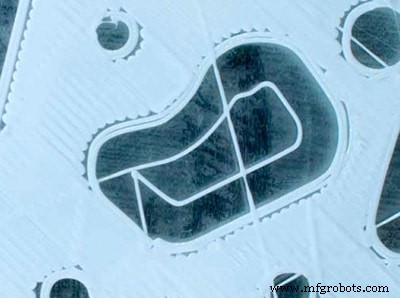
Ada sejumlah alasan yang menyebabkan dinding cetakan tidak menyentuh infill, dan untuk mengatasi masalah Anda akan perlu melalui proses eliminasi.
Berikut adalah peta jalan dasar untuk mendiagnosis masalah. Setelah Anda mengonfirmasi bahwa ini pasti bukan kesalahan desain cetakan, Anda akan perlu melalui hal-hal berikut secara sistematis.
Pengaturan Slicer (Berbeda untuk setiap profil printer)
Hal yang paling jelas untuk diperiksa adalah pengaturan slicer Anda, karena ini akan menjadi cara termudah dan tercepat untuk menyelesaikan masalah.
Anda akan perlu melihat persentase Infill Overlap. Menurut Cura, pengaturan ini menentukan "jumlah tumpang tindih antara infill dan dinding sebagai persentase lebar garis infill. Tumpang tindih sedikit memungkinkan dinding terhubung kuat dengan infill."
Apparently, Cura memiliki pengaturan default Infill overlap yang berbeda tergantung pada profil printer. Pada Ender 3 saya diatur ke 30%, pada beberapa printer lain diatur ke 10% atau bahkan 0%, jadi pengaturan Anda mungkin sedikit bervariasi.
Jika Infill Overlap Anda sudah diatur pada 10% (Pengaturan default Cura). Saya akan menyarankan menjalankan beberapa tes dengan kenaikan 2% setiap kali untuk melihat apakah itu menyelesaikan masalah; jika tidak, maka Anda dapat membuang parameter ini sebagai kemungkinan penyebab.
Dalam hal itu, atur ulang persentase tumpang tindih kembali ke persentase default 10%, atau persentase default apa pun untuk printer Anda, dan lanjutkan diagnosa Anda.
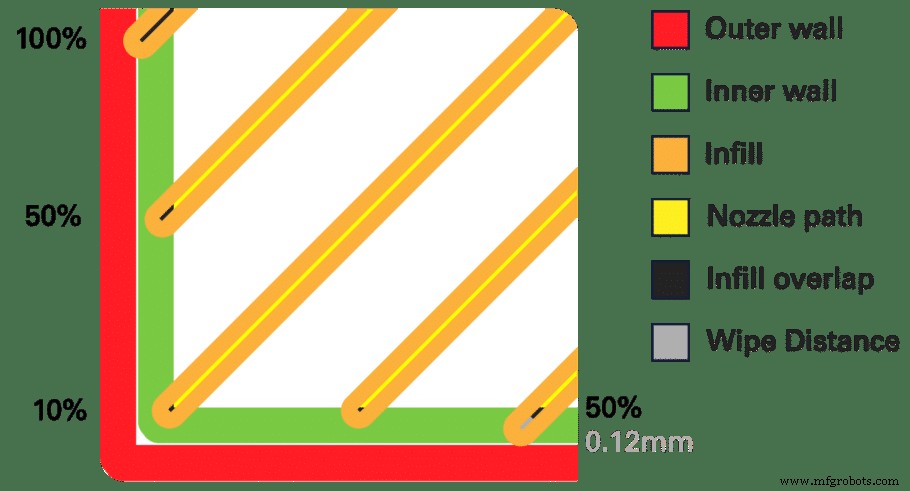
Seperti yang dapat Anda lihat pada ilustrasi visual di atas, pengaturan 100% infill overlap akan berarti jalur nozel akan tumpang tindih seluruh lebar lapisan (0.4mm jika menggunakan diameter nozel paling populer).
Suhu Ekstrusi
Langkah berikutnya Anda adalah memeriksa suhu ekstrusi Anda. Mengapa ini bisa menjadi penyebab potensial? Sederhana saja, jika suhu ekstrusi terlalu rendah, filamen yang meleleh akan lebih viskus dan menghambat aliran reguler atau diinginkan dari nozel karena tekanan lebih tinggi akan diperlukan untuk mengeksstrusi jumlah material yang sama.
Ini pada akhirnya dapat menyebabkan under-extrusion, yang dapat mengarah pada dinding tidak menyentuh infill.
Jika suhu ekstrusi terlalu rendah, ini juga akan mengarah pada komplikasi cetak lain yang mencakup aerasi lapisan yang buruk dan filamen pada bidang horizontal yang sama antara dinding dan infill.
Di sisi lain, jika suhu ekstrusi terlalu tinggi, ini akan menghasilkan serangkaian masalah baru. Perubahan pada filamen yang meleleh akan terjadi jika suhu terlalu panas dan plastik yang meleleh tinggal di nozel terlalu lama, menyebabkan penumpukan.
Periksa suhu yang direkomendasikan yang ditunjukkan oleh produsen filamen pada gulungan yang Anda gunakan dan atur suhu ke pengaturan maksimal yang direkomendasikan gulungan. Ini akan membantu mendapatkan aliran yang tepat dari nozel.
Misalnya, jika PLA yang Anda gunakan memiliki pengaturan suhu 190-215°C, Anda harus mengatur suhu ke 215°C, periksa hasilnya dan kemudian perlahan-lahan turunkan untuk menemukan titik ideal.
Kecepatan Gerakan
Suhu adalah faktor utama dalam debit aliran; namun, debit aliran filamen yang meleleh juga ditentukan oleh ukuran nozel, kecepatan cetak, dan tinggi lapisan. Semua pengaturan ini bersama-sama menentukan debit aliran, yang merupakan pengukuran berapa banyak filamen yang meleleh diekstrusi dari nozel per detik.
Dengan mencoba mendorong lebih banyak material dari yang diizinkan oleh debit aliran, Anda akan berakhir dengan under-extrusion. Keseimbangan antara suhu dan kecepatan filamen melewati printer Anda ke titik ekstrusi tidak boleh didorong ke ekstrem. Selalu harus ada keseimbangan yang baik antara keduanya.
Benar bahwa dengan suhu yang lebih tinggi, Anda dapat mencetak lebih cepat. Sebaliknya, saat menggunakan suhu yang lebih rendah; kecepatan gerakan harus dikurangi untuk mencapai ekstrusi yang optimal.
Kecepatan gerakan akan berbeda antara model printer, dan untuk menghilangkan ini sebagai penyebab Anda dapat mencoba mengatur kecepatan gerakan ke 25mm/s atau setidaknya lebih rendah dari 50mm/s. Kecepatan gerakan ini cukup rendah untuk memungkinkan kita menyimpulkan bahwa, jika masalah berlanjut, disebabkan oleh faktor lain.
Under-extrusion
Anda benar, kita telah membahas under extrusion sebelumnya saat melalui suhu nozel dan kecepatan gerakan. Namun, under-extrusion juga dapat disebabkan oleh faktor-faktor lain yang sedikit lebih rumit. Karena penyebab sebelumnya akan memiliki solusi yang sederhana, kami membuangnya terlebih dahulu.
Seperti yang telah kita sebutkan sebelumnya, under-extrusion terjadi ketika printer Anda tidak mampu menghasilkan jumlah material yang benar yang diperlukan untuk cetakan Anda. Tanda yang jelas akan jika Anda memperhatikan printer Anda melewati lapisan atau mencetak lebih tipis dari biasanya, atau lapisan yang terganggu dan memiliki lubang atau titik di dalamnya.
Setelah suhu nozel dan kecepatan gerakan tidak lagi merupakan masalah, ini mungkin salah satu masalah yang lebih sulit untuk diselesaikan karena ada banyak variabel yang dipertimbangkan. Kami akan melalui masing-masing, mulai dari yang paling mudah untuk diselesaikan hingga yang paling sulit, dan semoga, Anda akan dapat mengidentifikasi masalah asli dan menyelesaikannya dalam prosesnya.
Masalah Pengisi
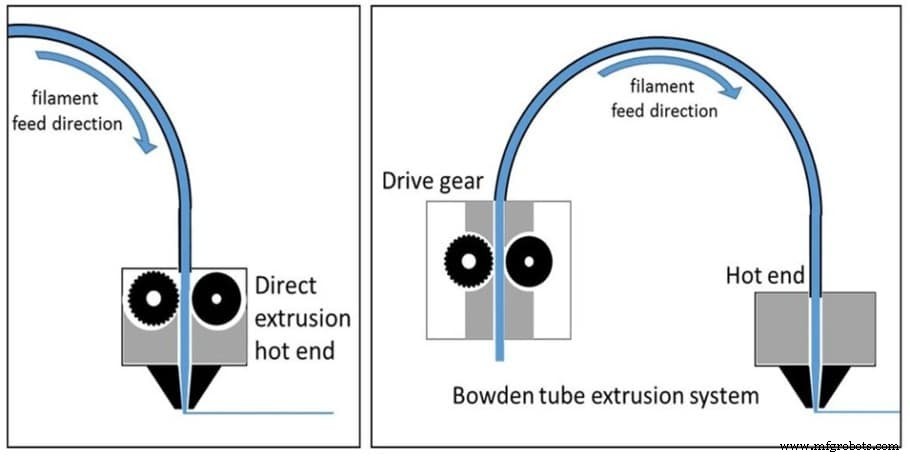
Jika printer Anda menggunakan sistem pakan tabung Bowden, maka ada kemungkinan besar bahwa masalah under-extrusion Anda dapat terkait dengan tabung Bowden Anda yang gagal dalam proses pakan, yang termasuk hot end.
Ini dapat diatribusikan pada gesekan dalam tabung dan hot end yang menghambat pakan, atau tidak ada pegangan yang cukup pada filamen untuk melakukan pakan pada kecepatan yang benar.
Untuk memeriksa tegangan pengisi pada printer Anda, Anda perlu melepaskan filamen dari tabung Bowden dan memeriksanya untuk tanda-tanda bahwa ia sedang diisi melalui tabung. Jika filamen masih halus seperti filamen pada gulungan Anda, tegangan pengisi terlalu rendah, berarti tidak ada pegangan yang cukup pada filamen untuk mendorongnya melalui sistem pengisi.
Seperti menciptakan keseimbangan untuk debit aliran nozel yang optimal, di sini, juga, keseimbangan harus ditetapkan. Terlalu sedikit atau terlalu banyak tegangan dalam pengisi akan menghasilkan under-extrusion. Kami telah membahas terlalu sedikit tegangan; sekarang, mari kita lihat terlalu banyak tegangan dalam sistem pakan.
Ketika filamen masuk ke tabung Bowden, ia akan ditekan dan dipekerjakan, menghasilkan gerakan yang terbatas. Pengisi menggali ke dalam filamen, yang biasa disebut grinding, karena proses ini mengikis filamen. Pengisi kemungkinan besar akan mulai mengeluarkan suara ticking dan melompat kembali, yang juga merupakan tanda bahwa ada hambatan di hot end.
Untuk mengatasi situasi ini, Anda akan perlu melepaskan filamen dari pengisi dan membersihkan seluruh sistem pakan, memeriksa tegangan pengisi dalam prosesnya. Karena ini adalah masalah hardware, itu mungkin berbeda antara printer, tetapi untuk memberi Anda gambaran tentang cara mendekati masalah, periksa video ini tentang menyesuaikan tegangan pengisi Ultimaker.
Under-extrusion karena kalibrasi
Kalibrasi ekstrusi menentukan apa yang diperintahkan oleh slicer untuk dikonsumsi printer Anda dan diukur dalam mm melalui jarak perjalanan yang ditetapkan. Jika dikonfigurasi dengan benar, printer Anda akan benar-benar mengonsumsi jumlah filamen yang sama persis.
Jika pengukuran tidak cocok dan konsumsi lebih sedikit dari yang ditunjukkan oleh slicer, maka kalibrasi tidak tepat dan akan menghasilkan under-extrusion. Ada dua cara untuk memperbaiki ketidaksejajaran kalibrasi, dengan satu metode yang mudah tetapi sementara, sementara metode lain lebih rumit tetapi adalah perbaikan permanen.
Perbaikan permanen: mengkalibrasi langkah ekstruder
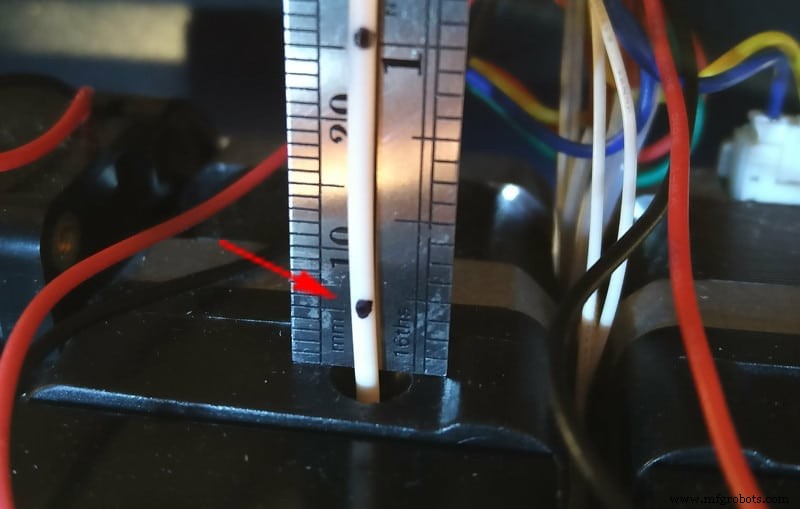
Langkah yang diikuti akan tergantung pada printer yang Anda gunakan, tetapi dasarnya, tes mengikuti pola tertentu. Tujuan latihan adalah untuk menentukan apakah instruksi slicer Anda dilakukan dengan benar.
Mulailah dengan menggunakan busir Vernier, digital atau manual, tidak ada bedanya asalkan Anda tahu cara menggunakannya dan pengukuran Anda akurat. Siapkan penanda permanen atau sharpie, sehingga Anda dapat membuat tanda pada filamen Anda yang tidak akan terhapus. Anda sekarang akan mengukur tepat 100mm atau 10cm dari awal ekstruder Anda dan ulangi pengukuran dua kali lagi, sehingga Anda memiliki tiga tanda pada 100mm, 200mm, dan 300mm.
Panasin hot end sekitar 5 derajat di atas rentang tinggi filamen hanya untuk memastikan aliran konsisten. Sekarang instrumen printer Anda untuk mengeksstrusi 100mm (10cm) material dan lihat apakah tanda yang Anda buat berbaris di masuk ekstruder tepat pada awal pengukuran pertama Anda.
Jika tanda yang Anda buat akhirnya ada di dalam ekstruder, kalibrasi Anda tidak tepat, dan printer Anda mengeksstrusi lebih dari yang diinstruksikan. Ini adalah over-extrusion, dan material ekstra yang diekstrusi akan ditekan terhadap lapisan berharga dan menetes ke sisi cangkeruk luar cetakan Anda. Anda akan memperhatikan finishing buruk dari setiap cetakan yang mungkin telah Anda cetak sebelum tes Anda. Untuk memperbaiki kalibrasi, Anda pertama-tama perlu menentukan nilai yang salah sehingga Anda dapat melakukan penyesuaian yang diperlukan pada konsol printer Anda.
Sebaliknya, jika garis berada di luar dan tidak berbaris dengan masuk, Anda sedang berurusan dengan under-extrusion, dan ini sangat mungkin menjadi penyebab cangkeruk objek Anda tidak menyentuh infill.
Untuk menyelesaikan ini, Anda dapat mengkalibrasi langkah ekstrusi. Anda harus sadar bahwa proses ini tidak sederhana, jadi saya cenderung merekomendasikan meningkatkan debit aliran sebagai proxy untuk menyelesaikan masalah ini.
Perbaikan mudah: mengubah debit aliran
Parameter yang juga harus diperiksa selain langkah ekstruder adalah debit aliran, karena akan memungkinkan Anda untuk secara langsung mengontrol aliran filamen ke ekstruder. Penting untuk mengingat densitas berbeda dari filamen yang akan Anda gunakan.
Debit aliran dipengaruhi oleh diameter filamen yang digunakan dan diameter ekstrusi relatif terhadap motor ekstruder. Tes ini pada dasarnya mengukur jumlah filamen yang diisikan ke ekstruder.
Anda akan membutuhkan busir dan mikrometer untuk mengukur variabel secara akurat sehingga debit aliran dapat dihitung menggunakan nilai-nilai ini. Sebelum Anda memulai tes, Anda harus memastikan bahwa nozel pada printer Anda dalam kondisi fungsional yang baik dan tidak ada penumpukan sisa di dalam dan di luar.
Selain itu, periksa suhu ekstrusi dari filamen tertentu yang Anda gunakan dan pastikan ia mematuhi rekomendasi produsen. Terakhir, pastikan dasarnya diselaraskan dan dikonfigurasi untuk menghindari penyimpangan dimensi sepanjang sumbu Z, dan pastikan untuk membaca dan memahami instruksi tes sebelum Anda melanjutkan.
Seperti yang telah disebutkan sebelumnya, ambil sebuah Sharpie dan buat tanda pada filamen Anda setiap 100mm. Beri tahu printer Anda untuk mengeksstrusi 100mm dan bandingkan dengan tanda. Jika printer mengonsumsi kurang dari 100mm, Anda dapat yakin bahwa ia under-extruding.
Untuk memperbaiki ini, atur debit aliran Anda ke 102% dan lakukan tes lagi. Jika masih under extruding, tingkatkan persentase lebih lanjut. Di sisi lain, jika Anda tidak dapat melihat tanda berikutnya, berarti ia mengeksstrusi lebih dari 10cm, berarti mengurangi debit aliran diperlukan. Anda harus mengulangi proses ini hingga printer Anda tepat mengonsumsi 10cm filamen ketika Anda memintanya untuk melakukannya.
Kesimpulan
Sampai saat ini, saya harap Anda telah dapat menyelesaikan masalah yang membawa Anda ke sini. Dengan sedikit keberuntungan, Anda dapat mengubah Infill Overlap dan meninggalkan artikel ini. Di sisi lain, jika Anda sampai ke akhir melalui debit aliran, saya harap Anda menemukan informasi ini berguna. Jika demikian, Anda pasti sangat mahir dalam seni troubleshooting dan menyelesaikan masalah printer Anda.
Lihat bagian produk kami yang direkomendasikan
Kami membuat bagian produk yang direkomendasikan yang akan memungkinkan Anda untuk menghilangkan tebakan dan mengurangi waktu yang dihabiskan untuk meneliti printer, filamen, atau upgrade yang harus diperoleh, karena kami tahu bahwa ini dapat menjadi tugas yang sangat menakutkan dan umumnya mengarah pada banyak kebingungan.
Kami telah memilih sejumlah printer 3D yang kami pertimbangkan baik untuk pemula, menengah, bahkan para ahli, membuat keputusan lebih mudah, dan filamen serta upgrade yang terdaftar semuanya telah diuji oleh kami dan dipilih dengan cermat, jadi Anda tahu bahwa mana pun yang Anda pilih akan bekerja sesuai harapan.



