Cara Mengatasi Melewati Lapisan Printer 3D: Panduan Lengkap
Terlepas dari merek printer, semua pengguna printer 3D telah mengalami masalah khusus ini pada suatu titik. Artikel ini menganalisis berbagai faktor yang dapat menyebabkan masalah tersebut dan solusi dalam setiap kasus.
Bagaimana cara pengguna memperbaiki masalah melewati lapisan? Secara umum, ini adalah masalah mekanis dan mungkin untuk menyelesaikannya bahkan mencegahnya dengan beberapa penyesuaian sederhana dan pemeliharaan yang baik.
Cara mengetahui apakah printer 3D melewati lapisan?
Ketika ada masalah melewati lapisan, beberapa lapisan dengan kekurangan material atau aliran yang tidak teratur dan langka dapat diamati pada bagian seperti yang terlihat pada gambar di bawah ini. Dengan demikian, bagian memiliki penampilan yang buruk dan bahkan rapuh.
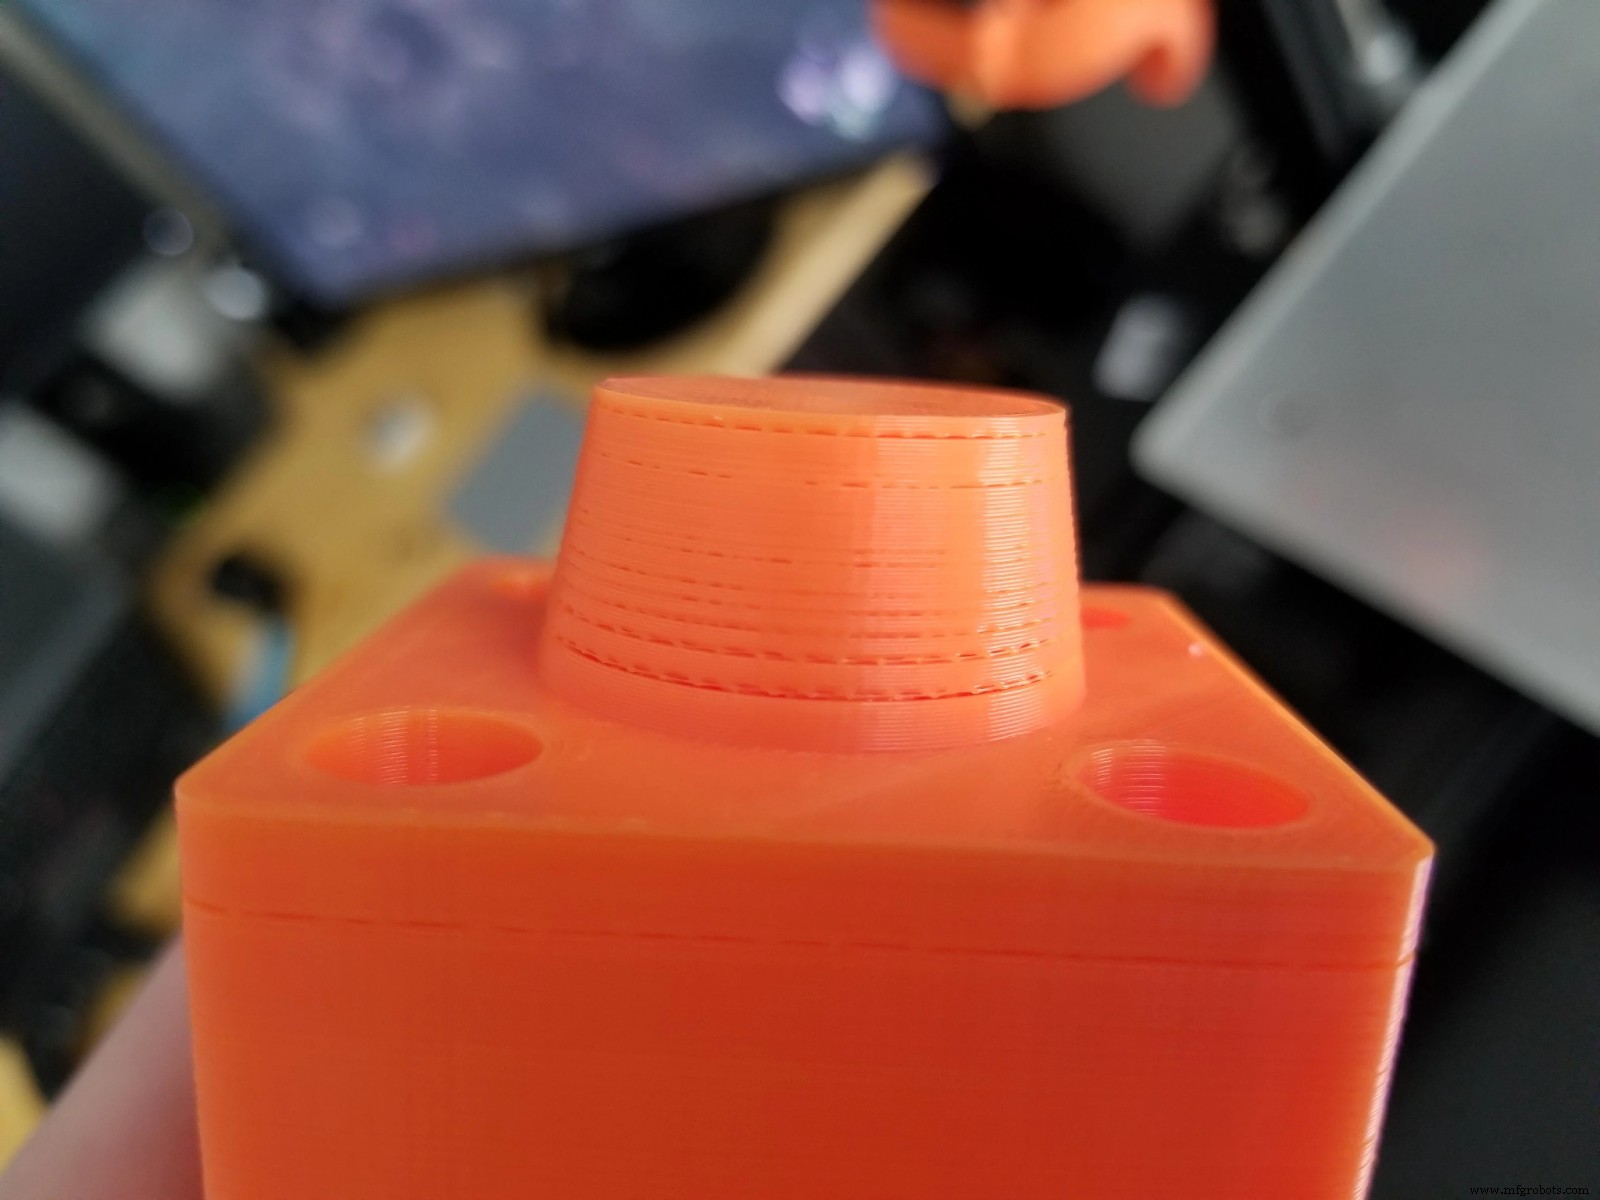
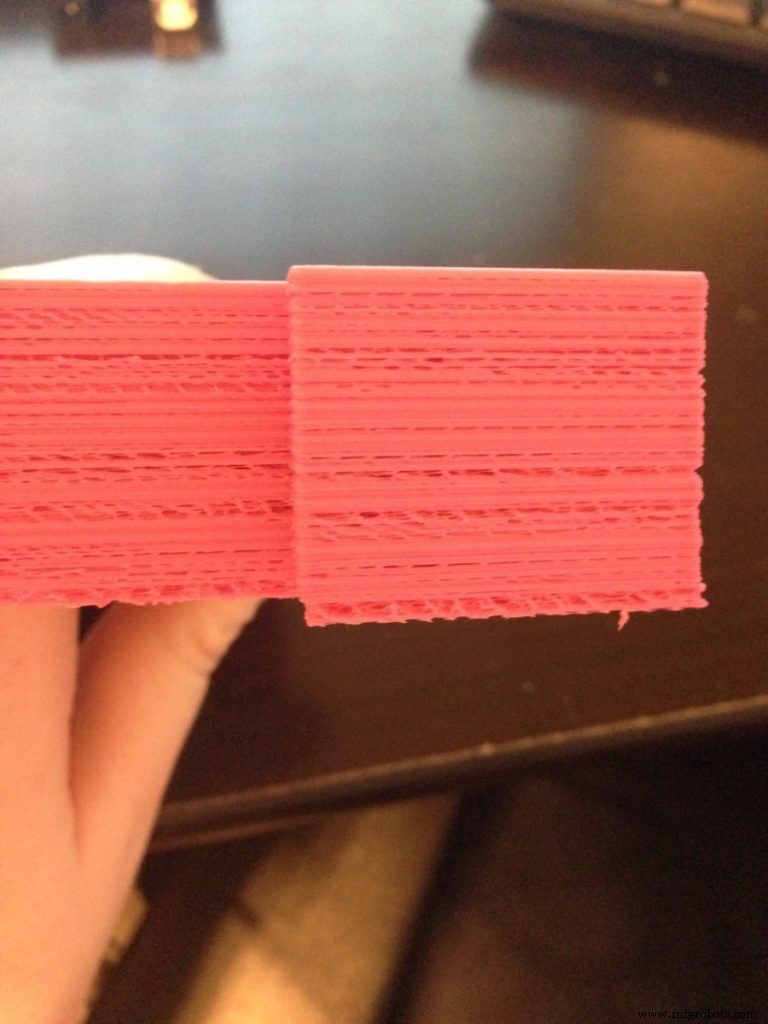
Apa penyebabnya dan cara menyelesaikan masalahnya?
Ada banyak faktor yang dapat menyebabkan masalah jenis ini. Secara umum, kekurangan lapisan atau melewati lapisan biasanya disebabkan oleh masalah mekanis. Solusi dari yang paling umum hingga beberapa yang lebih spesifik untuk memperbaiki masalah tersebut dijelaskan di bawah ini.
Mulai dengan pemeliharaan mekanis
Penting untuk mempelajari cara melakukan pemeliharaan mekanis pada printer untuk mencegah ketidaknyamanan di masa depan dan sehingga juga memperpanjang umur elemen-elemennya. Seperti yang terjadi dengan setiap mesin, bagian-bagian aus karena penggunaan yang sering dan beberapa skru longgar, bagian yang dilumasi mengering, dll.
Lakukan pemeliharaan dengan beberapa langkah sederhana:
Cara melakukannya
Untuk tugas ini, diperlukan kunci Allen dan alat tang atau kunci pembuka ukuran baut.
Cukup periksa dan kencangkan semua skru menggunakan kunci Allen yang tepat. Jika skru melalui dan baut di belakangnya, pegang baut dengan tang atau kunci pembuka sehingga tidak berputar palsu saat mengencangkan skru.
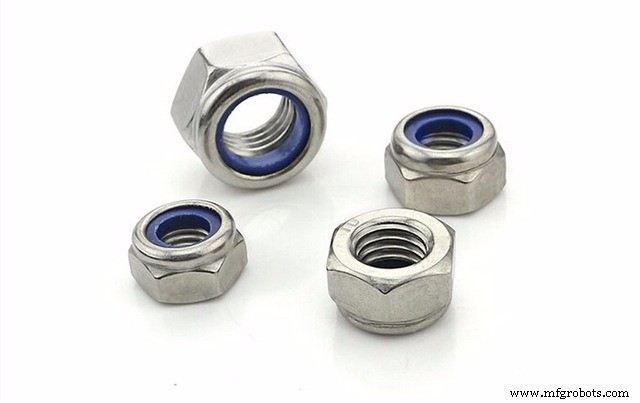
Dalam beberapa kasus, sesuai untuk mengganti baut normal dengan baut self-braking. Ini terbuat dari bahan di dalamnya yang bekerja sebagai rem sehingga tidak longgar dengan getaran.
Penting juga untuk mengencangkan sabuk carriage dengan baik. Secara umum, printer memiliki sistem pengencangan manual. Untuk ini, longgarkan skru dengan melepaskan tegangan sabuk. Kemudian, memegang ujung sabuk dengan tangan, tarik untuk mendapatkan tegangan yang baik dan kencangkan skru sekali lagi.
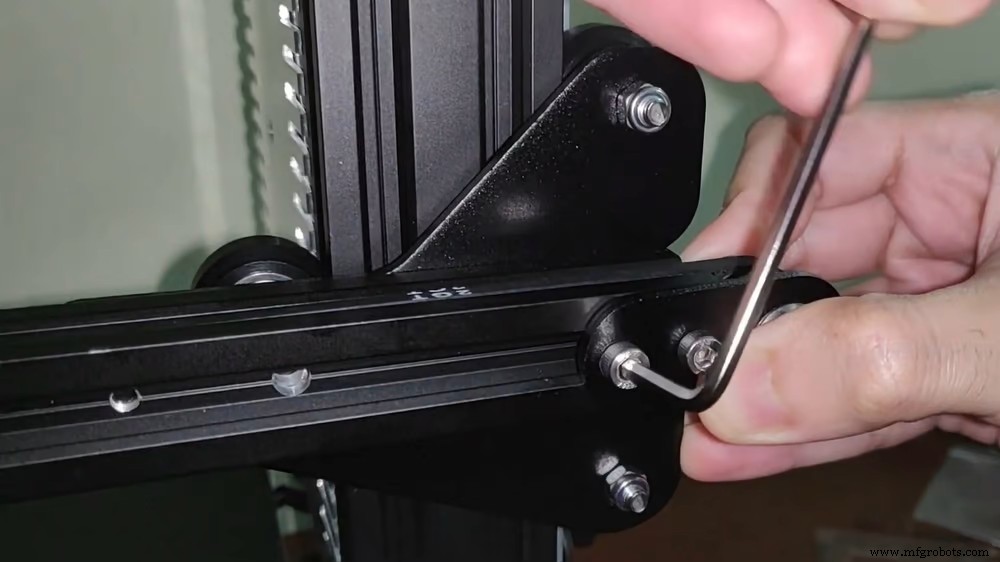
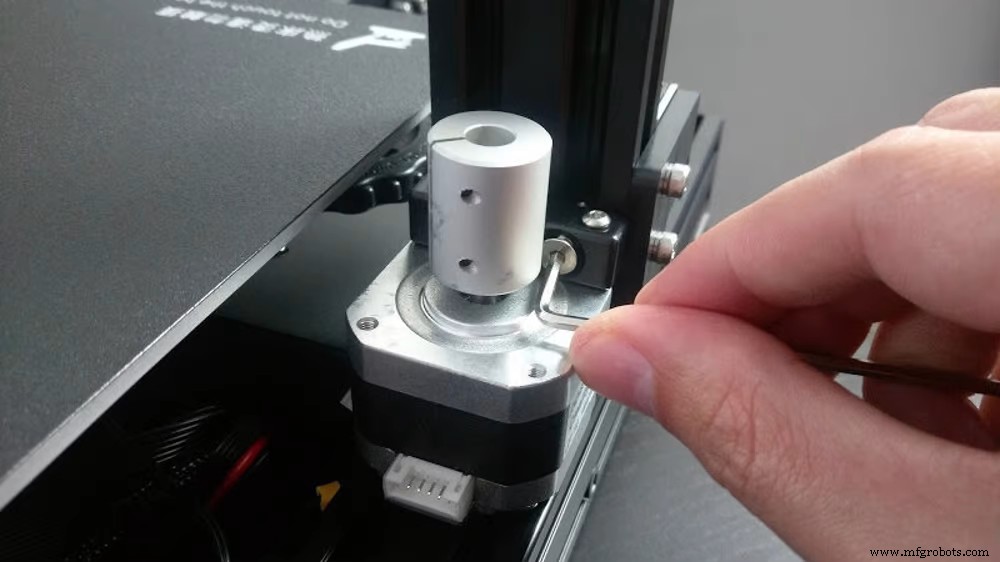
Untuk printer Ender atau yang serupa, juga penting untuk mengencangkan baut eksentrik bearing dengan kunci pembuka seperti yang ditunjukkan di bawah ini.
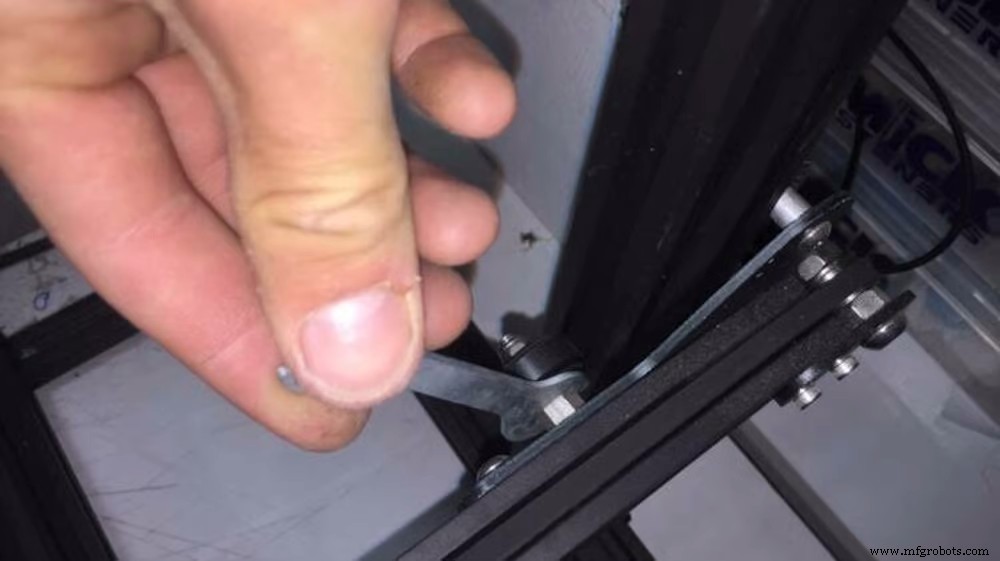
Periksa apakah Rods dan Supports tidak sejajar
Cara melakukannya
Pada beberapa printer, gerakan sumbu Z dilakukan oleh dua motor yang bekerja bersamaan dengan tiang berputar. Penting bahwa kedua ujung berada pada tinggi yang sama. Ini dapat dilakukan dengan mengukur setiap ujung dengan penggaris dan menyesuaikan tinggi hingga sama.
Dengan printer seperti Enders, jenis ketidaksejajaran ini kurang mungkin terjadi karena struktur di ujung carriage menciptakan persegi.
Pastikan nozzle tidak tersumbat (Ini menghasilkan aliran ekstrusi rendah)
Ketika nozzle sebagian tersumbat, aliran ekstrusi tidak teratur. Ini menghasilkan kekurangan material pada lapisan. Ini dapat terjadi karena berbagai faktor:
- Partikel yang masuk ke dalam nozzle karena benda asing di dalam filament;
- Tersumbat karena konfigurasi retraksi yang salah;
- Partikel yang tersisa dari material lain yang kurang umum (serat karbon, filament dicampur kayu, dll.) yang filament baru tidak sepenuhnya membersihkan;
- Sisa filament yang terbakar.
Semua sampah ini menempel pada dinding nozzle dan mengurangi alur. Ini dikenal sebagai under-extrusion.
Filament berkualitas baik cocok untuk mencegah benda asing di dalam material dan mencegah tersumbat. Filament yang diproduksi buruk juga memiliki ketidakkonsistenan diameter dan ini menyebabkan tersumbat jika diameter lebih besar atau alur rendah jika diameter lebih kecil dari standar.
Cara membersihkan nozzle
Teknik yang paling banyak digunakan dijelaskan di bawah ini. Ini memerlukan jarum dengan diameter nozzle (Kit ini biasanya disertakan dengan printer).
- Panasin hotend ke suhu filament. Misalnya, untuk PLA pada 410°F hingga 446°F.
- Masukkan jarum melalui tutupan, dengan gerakan masuk dan keluar.
- Buang jarum dan dorong filament secara manual.
Jika teknik di atas gagal membuka blokir nozzle, teknik pembersihan berikutnya yang disebut “Atomic Method atau Cold Pull” terdiri dari:
- Panasin hotend ke suhu kerja material dan buang filament yang sedang digunakan.
- Masukkan PLA dan biarkan diekstrusikan sedikit.
- Pendinginkan hotend ke sekitar 194°F.
- Tarik filament dengan gerakan yang kuat.
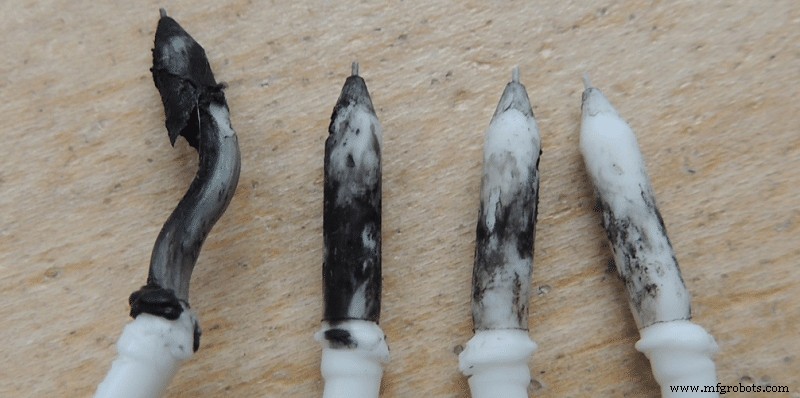
Saat mengekstrak material, mungkin untuk mengamati sampah yang menempel di ujung. Langkah-langkah ini perlu diulang sebanyak yang diperlukan hingga ujung keluar bersih. Pada gambar di bawah ini, lihat bagaimana pengambilan sampah berkurang dengan mengulangi langkah-langkah ini secara berurutan.
Faktor penting lainnya yang perlu diperiksa adalah kondisi tabung PTFE di dalam hotend. Normal untuk tabung terbakar atau rusak dengan penggunaan, juga menyebabkan tersumbat seperti yang terlihat pada gambar berikut. Cukup ganti Teflon dengan yang baru, pastikan bahwa itu ditempatkan dengan baik di nozzle.
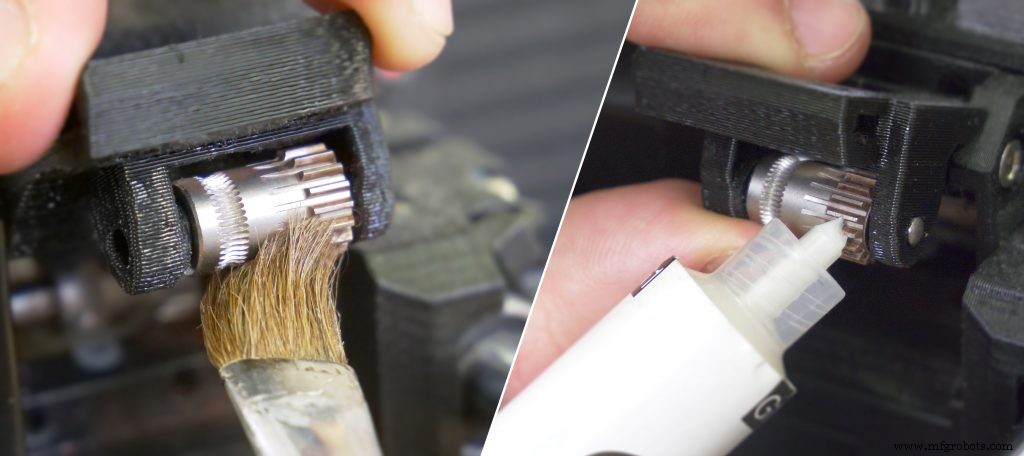
Periksa apakah roda gigi tidak memiliki sampah karena ausnya filament. Jika ada debu dari material, hapus dengan sikat.
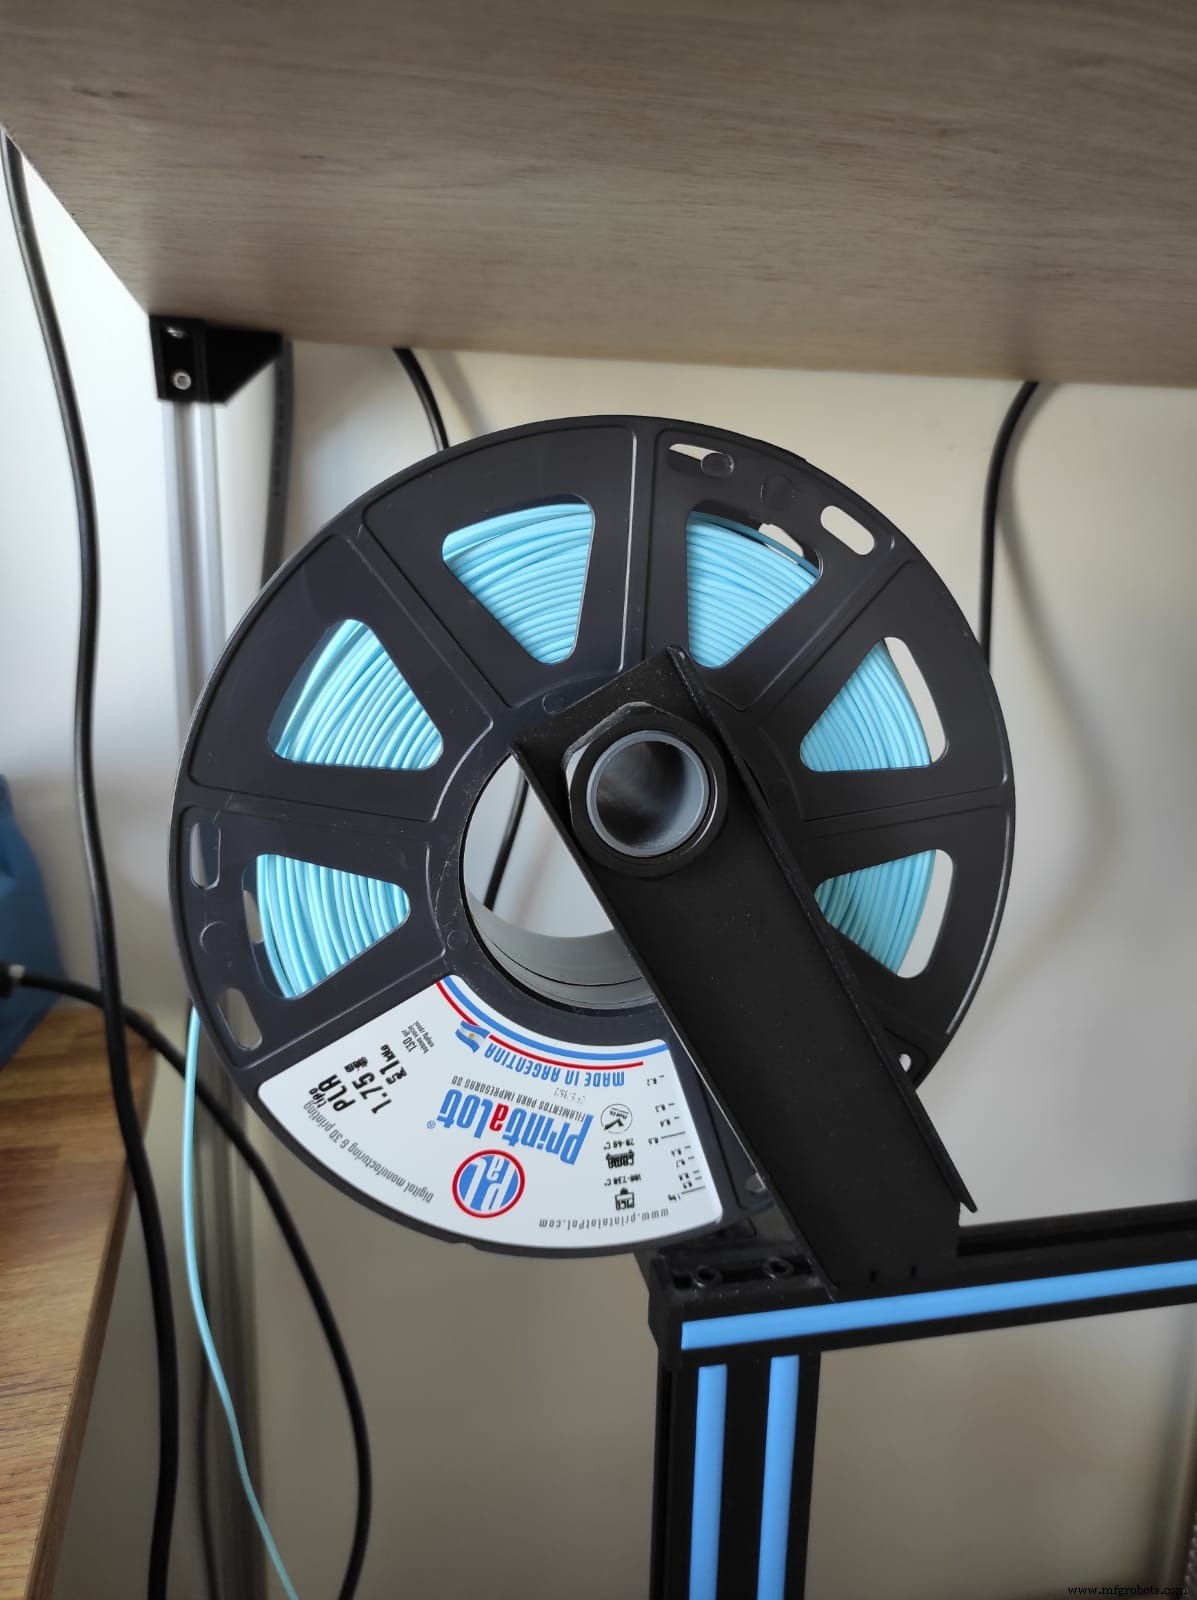
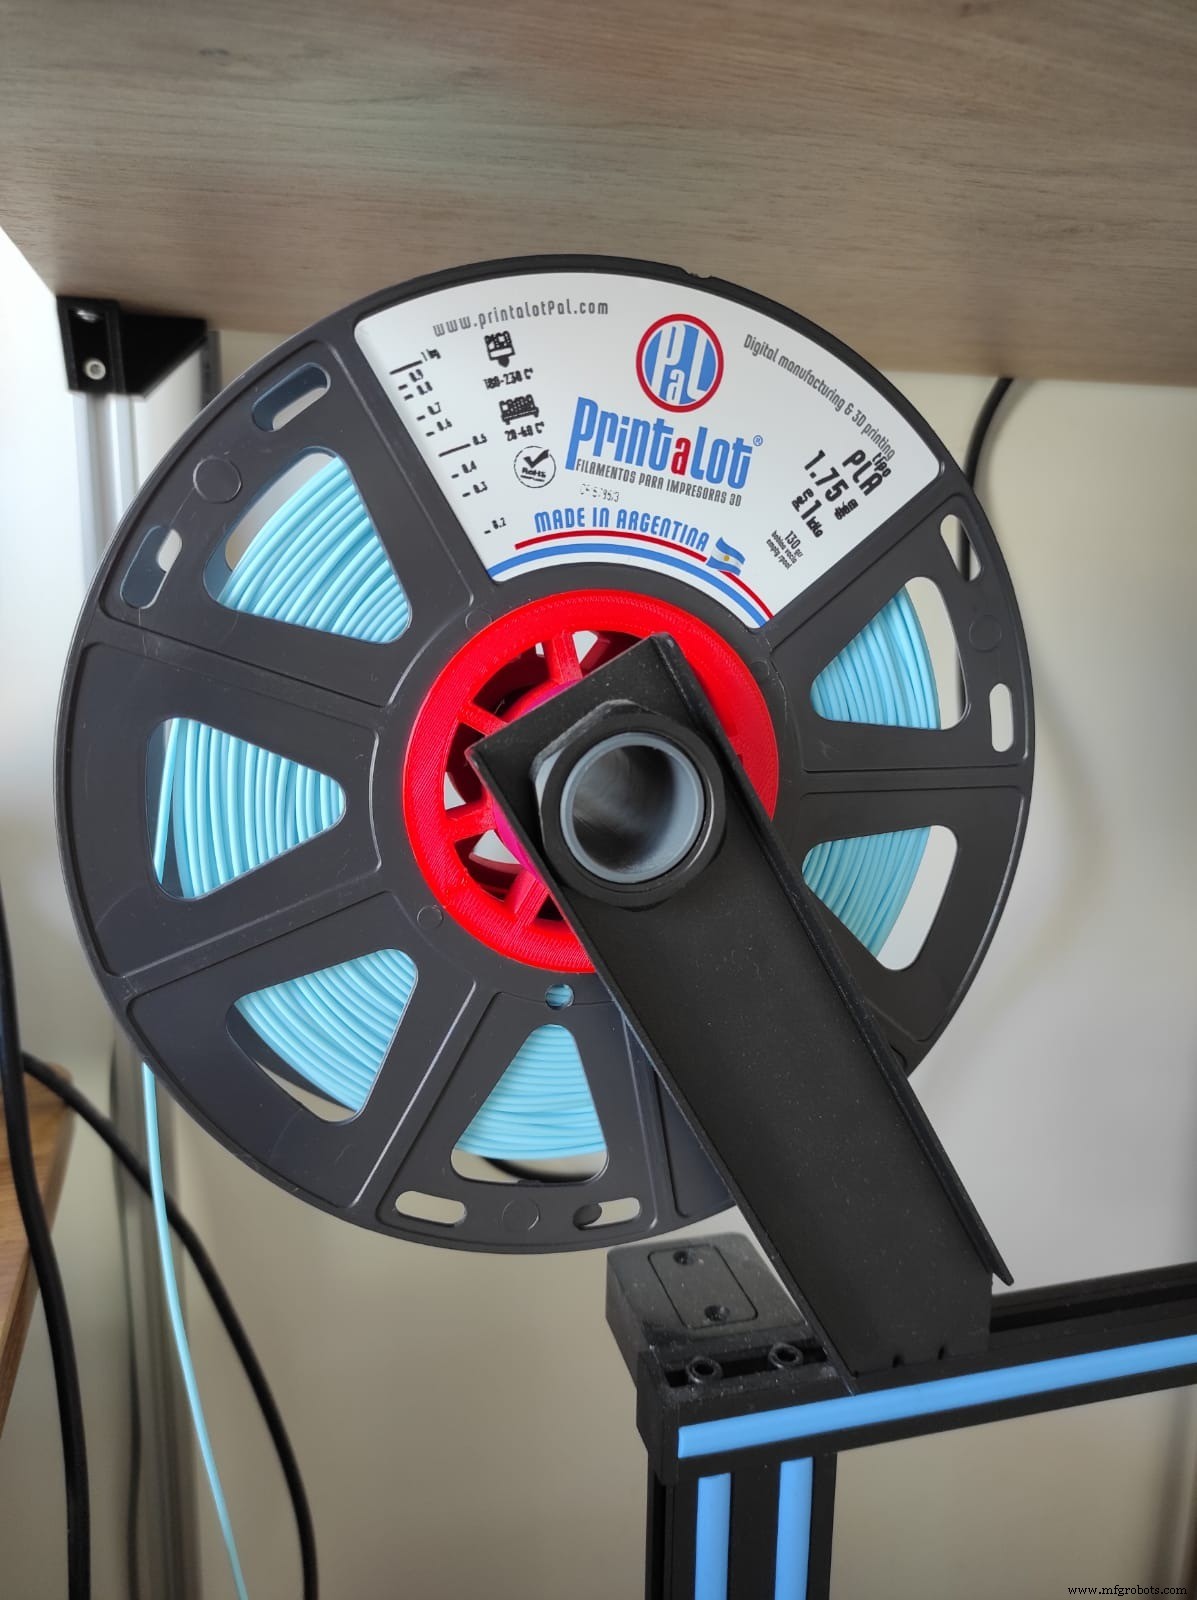
Faktor utama adalah cara gulungan filament berputar. Bentuk gulungan tergantung pada produsen filament dan dalam beberapa kasus, lubang tengah gulungan jauh lebih besar dari dukungan pada printer. Saat mencetak, motor ekstruder akhirnya menarik filament dan dapat menyebabkan material tidak teralimentasi ke hotend dengan baik. Untuk gulungan agar terpusat dengan baik, pengguna dapat mencetak adaptor seperti ini:
Tonton video berikut di mana prosedur-prosedur di atas ditunjukkan:
Lumasi semua bagian sesuai kebutuhan
Cara melakukannya
Jika printer menggunakan sumbu halus dan bearing linear penting untuk melumasi sumbu dengan benar, terlebih dahulu membersihkan lem lama dengan alkohol isopropil. Jangan gunakan WD-40 sebagai pelumas karena mengering sangat cepat, menyebabkan banyak gesekan, dan merusak bearing. Pelumas yang cocok adalah berbasis Teflon (PTFE). Penting juga untuk melumasi bearing dan tiang berputar sumbu Z.
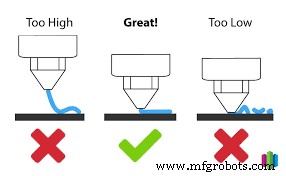
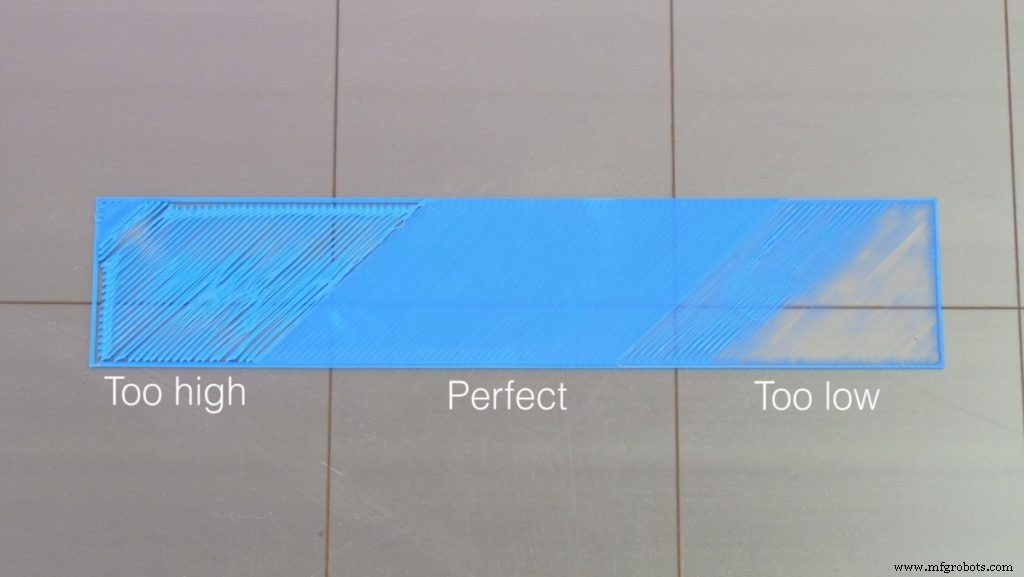
Setel leveling bed
Leveling bed yang baik sangat penting untuk mulai mencetak dengan benar. Kalibrasi bed dapat dilakukan secara manual dengan mengencangkan skru pegas di ujung bed, atau secara otomatis menggunakan sensor. Sensor ini dapat memperbaiki ketidakterataan kecil yang tidak dapat diperbaiki secara manual, terutama ketika permukaan bed besar (lebih dari 9,84×9,84 in) atau jika bed memiliki imperfeksi pabrik.
Cara melakukannya
Jika printer tidak memiliki sensor auto-leveling, perlu untuk mengikuti langkah-langkah sederhana ini menggunakan selembar kertas:
- Bawa semua sumbu ke titik asal
- Nonaktifkan motor untuk memindahkan sumbu X dan Y dengan tangan
- Bawa print head ke sudut dan letakkan lembar kertas di antara nozzle dan bed
- Gerakkan skru di sudut tersebut, mengencangkan atau melembabkannya, dan secara bersamaan gerakkan kertas untuk merasakan gesekan ringan
- Ulangi langkah di semua sudut
- Terakhir, periksa di berbagai titik pada bed bahwa itu telah disetel dengan baik
Untuk memverifikasi bahwa itu telah dikalibrasi dengan baik, lakukan cetakan cepat dengan menempatkan lingkaran atau persegi di berbagai titik pada bed seperti:
Ender 3 Level Test – Thingiverse
Baca artikel berikut di mana langkah-langkah ini dijelaskan dengan lebih detail, menggunakan kertas dan lembar dengan tebal khusus.
Pengaturan Slicer
Perangkat lunak slicing terdiri dari membagi model 3D yang akan dicetak menjadi irisan atau lapisan menggunakan parameter pengaturan yang ditetapkan oleh pengguna. Dengan cara ini, mereka membuat file dengan perintah (gcode) yang dibaca oleh printer. Ini menunjukkan gerakan yang harus dilakukan oleh setiap sumbu serta suhu, kecepatan, dll.
Berikut beberapa pengaturan yang dapat memperbaiki masalah melewati lapisan ini.
Sesuaikan Laju Alur
Karena tidak semua filament memiliki diameter atau material yang sama persis, perlu untuk menyesuaikan parameter alur. Secara default, alur di slicers diatur sebagai 100% tetapi pada umumnya laju alur antara 90% dan 110%.
Cara melakukannya
Kalibrasi membutuhkan penggaris atau busur tang dan penanda.
- Panasin hotend ke suhu kerja
- Dengan penggaris, ukur 4,33 in pada filament di atas tempat print head diperkenalkan dan tandai dengan penanda
- Dari display, ekstrusikan secara lambat total 3,93 in
- Ukur lagi dengan penggaris dan tuliskan jarak antara awal head dan tanda. Jika ukuran:
- a) Sama dengan 0,39 in: alur telah dikalibrasi dengan baik!
- b) Kurang dari 0,39 in: alur lebih besar dari yang seharusnya. Ini disebut over-extrusion
- c) Lebih besar dari 0,39 in: alur lebih kecil dari yang seharusnya. Ini disebut sub extrusion
Jika ukuran tersebut bukan 0,39 in, dapat dengan mudah dikoreksi dengan melakukan penjumlahan. Perlu untuk mengetahui nilai langkah motor ekstruder; umumnya diperoleh dari display (“Control>Movement>Extruder”).
New flow [%] = (Number of steps [steps/in] x 3.93in) / (4.33in – measurement)
Ini adalah nilai baru yang diatur di slicer.
Cara lain untuk mengkalibrasi laju alur adalah mencetak bagian uji dan mengukur sudut tertentu dengan busur tang, seperti yang ditunjukkan dalam panduan berikut: The Best Flowrate Calibration Method! by petrzmax – Thingiverse
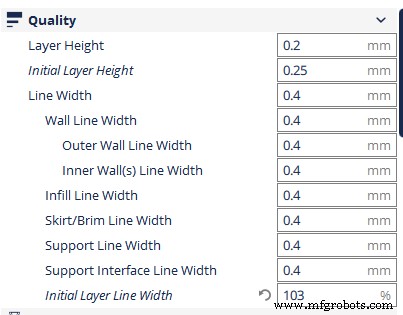
Sesuaikan resolusi (ketebalan garis)
Tinggi lapisan maksimum dibatasi oleh diameter nozzle. Sebagai aturan umum, dianggap 20% lebih kecil dari diameter nozzle. Misalnya, untuk nozzle 0,015in, tinggi lapisan maksimum adalah 0,012in. Dengan cara ini, perekat yang baik antara lapisan terjamin tanpa ada celah di antaranya.
Pada beberapa printer, ada yang disebut “magic numbers” yang merupakan tinggi lapisan di mana printer tertentu tersebut bekerja terbaik. Sebenarnya, angka-angka ini tidak begitu ajaib tetapi ditentukan oleh pitch tiang berputar yang terletak pada sumbu Z.
Untuk printer Ender, peningkatan yang direkomendasikan antara lapisan adalah 0,0015in. Misalnya: 0,0031, 0,0047, 0,0062, 0,0078, 0,0094 in.
Cara melakukannya
Untuk mengatur parameter ini, perlu untuk menyesuaikan parameter “Tinggi lapisan”.
Lainnya alasan yang tidak terlalu umum
Bed merungkai
Di antara pengguna Ender, beberapa kasus bed merungkai telah dilaporkan. Tidak peduli seberapa banyak pengguna mengkalibrasinya secara manual, mereka selalu akan menemukan bagian dari bed di mana filament tidak menempel dengan baik pada bed.
Cara memperbaikinya
Dalam kasus ini, yang terbaik adalah menginstal sensor leveling otomatis dan menetapkan titik kalibrasi dalam firmware.
Temukan langkah demi langkah dalam video berikut tentang cara melakukan pengaturan ini.
Filament tergores atau digigit oleh gigi gear ekstruder
Ketika nozzle tersumbat, material tidak mengalir dengan baik. Gear motor ekstruder mengurangi traksinya. Oleh karena itu, jika material tidak dapat didorong dengan benar gear memakan filament dan ini kehilangan traksi.
Dalam kasus lain, tekanan yang diberikan oleh sistem gear pada filament sangat kuat dan melembabkannya.
Cara memperbaikinya
Untuk menyelesaikan kasus pertama, tersumbat pada nozzle harus dibersihkan seperti yang dijelaskan di atas.
Dalam kasus kedua, cukup untuk melembabkan tegangan gear yang biasanya disebabkan oleh skru dan pegas. Tekanan harus cukup untuk menarik filament tanpa melembabkannya. Cara mudah untuk tahu apakah sudah dikencangkan dengan baik adalah dengan mengekstrusi material dan menarik filament keluar secara manual. Jika gear meloncat, berarti masih perlu sedikit pengencangan lagi.



