Mengapa Isotopi Penting dalam Pencetakan 3D: Meningkatkan Konsistensi dan Performa
Isotopi dalam material adalah kualitas yang mendefinisikan keuniforman propertinya terlepas dari arah di mana diukur.
Secara umum, kebanyakan termoplastik dianggap sebagai material isotropis. Karena sifatnya dan kohesi antara rantai polimer yang menyusunnya seragam di semua arah, properti mekaniknya juga seragam.
Fakta bahwa sebuah material adalah isotropis tidak berarti bahwa semua bagian yang dibuat dengan material itu mempertahankan kualitas ini. Pada banyak kali metode pembentukan atau manufaktur dapat menyebabkan sebuah bagian menjadi anisotropis atau ortotropis, meskipun bahan mentahnya memiliki isotopi.
Misalnya, bagian terbuat dari termoplastik yang diukir serat. Dalam matriks plastik, serat diorientasikan secara acak dan seragam, sehingga mempertahankan isotopi material. Namun jika bagian dari material ini diproduksi menggunakan metode peregang mekanis, serat dapat diulang orientasi dalam matriks dalam arah yang diinginkan dan menyebabkan material menjadi anisotropis. Kadang-kadang, selama proses injeksi termoplastik atau dalam pengeringan resin, stres internal dihasilkan yang dapat menyebabkan material menurun tingkat isotopinya.
Kadang-kadang anisotropi ini adalah keputusan teknik yang mempertimbangkan beban apa yang akan ditopang bagian dan mencoba untuk meningkatkan performanya atau mengoptimalkan rasio bobot / daya tahan. Ini adalah kasus, misalnya dengan komposit yang diukir serat, di mana jaring serat yang diorientasikan sering digunakan untuk meningkatkan properti dalam arah tertentu.
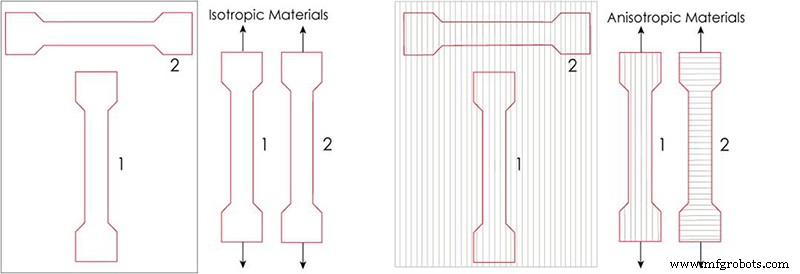
Gambar 1: Material isotropis dan anisotropis. Sumber: Instron.
Tetapi, bagaimana jika anisotropi ini adalah konsekuensi yang tidak disengaja, hasil dari metode pembentukan atau manufaktur? Dalam kasus ini, jika beban yang akan bekerja pada bagian tidak seragam dan kita tahu baik bagaimana isotopi bagian bervariasi setelah produksi, kita dapat menyesuaikan orientasinya selama proses pembentukan sehingga arah yang diinginkan coinciding dengan arah beban. Ini sangat merumitkan tugas desain dan manufaktur, tetapi dapat menjadi hambatan yang dapat diatasi.
Namun, ketika kita tidak tahu secara a priori di arah mana beban akan bekerja pada sebuah bagian, fakta bahwa propertinya tidak seragam di semua arah dapat menjadi masalah besar. Pertama, properti di semua arah harus diuji dan nilai terendah seperti daya tahan bagian harus dipertimbangkan. Kedua, sulit jauh untuk menentukan kapan bagian itu akan gagal, karena umur paket saat beban bekerja di arah yang paling menguntungkan dapat jauh lebih lama daripada saat bekerja di arah yang paling tidak menguntungkan.
Itulah sebabnya ketika datang pada bagian yang harus memenuhi fungsi mekanis atau struktural, pengendalian isotopi sangat penting.
Isotopi dalam pencetakan 3D
Salah satu metode manufaktur di mana isotopi jelas terpengaruh adalah pencetakan 3D FDM. Metode manufaktur ini didasarkan pada pembentukan bagian lapis demi lapis dengan mengeluarkan benang polimer yang meleleh.
Ini adalah alasan yang sama, pada tingkat mikrostrukturnya, bagian yang dicetak menggunakan FDM adalah struktur mikroporous. Ini berarti bahwa bagian sebenarnya berubah di setiap arah dengan seksi yang terlihat yang dapat kita ukur pada tingkat makroskopis. Selain itu, faktor lain juga memainkan peran: kohesi antara lapisan, yang tidak selalu terjadi secara ideal dan dapat direproduksi.
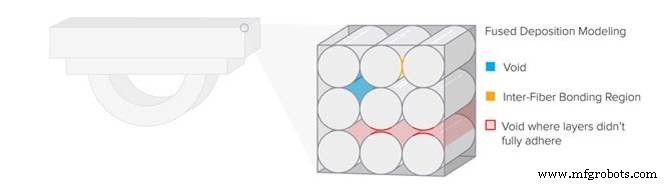
Gambar 2: Mikrostruktur cetakan 3D FDM. Sumber: Formlabs.
Karena ketidakcocokan ini antara seksi bagian sebenarnya dan seksi yang terlihat, modulus yang terlihat saat menguji bagian pada ketiga sumbu juga akan bervariasi.
Misalnya, jika kita menguji kubus 1 cm3, kita akan melihat bahwa modulus elastis berbeda di ketiga sumbu. Ini karena saat menghitung E = (F⁄S) / (∆L⁄L) di mana S adalah seksi bagian, kita mengambil seksi 1 cm2 untuk ketiga sumbu, padahal seksi sebenarnya bervariasi dari satu sumbu ke yang lain seperti yang terlihat pada gambar 3.
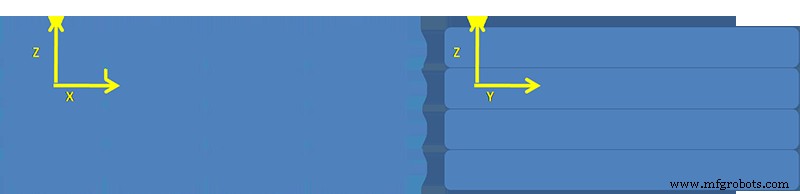
Gambar 3: Seks dari bagian dicetak dengan padding 100% dan semua lapisan menghadap ke arah yang sama.
Kita dapat meminimalkan efek ini dengan mengubah arah pencetakan pada setiap lapisan. Dengan mengorientasikan lapisan pada 90º seperti yang ditunjukkan pada gambar 4, kita dapat mendapatkan bagian ortotropis pada sumbu X dan Y, meskipun anisotropi akan tetap pada sumbu Z.
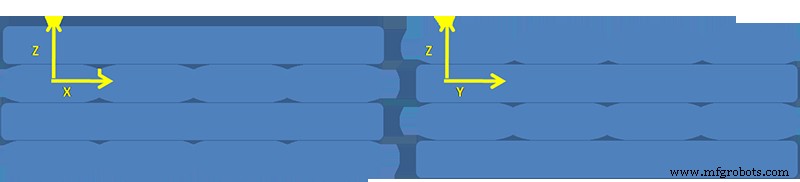
Gambar 4: Seks dari bagian dicetak dengan pengisian 100% dan setiap lapisan diorientasikan pada 90º terhadap yang sebelumnya.
Dalam teori, jika kita mengubah setiap lapisan dengan sudut kecil, pada bagian besar yang terdiri dari sejumlah besar lapisan yang tumpang tindih, kita dapat mendapatkan isotopi planar pada bidang XY, tetapi masih kita tidak akan mencapai isotopi lengkap.
Kita dapat mencoba untuk mendapatkan seksi sebenarnya dari bagian dan sehingga memprediksi properti teoritisnya di setiap arah, namun dalam praktiknya printer FDM tidak cukup presisi untuk mendapatkan struktur yang homogen dan dapat direproduksi, seperti yang terlihat pada gambar 5.
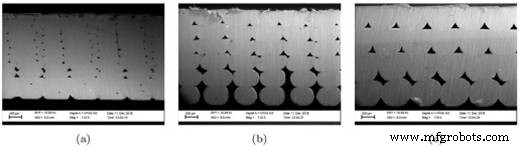
Gambar 5: Seks bagian dicetak dengan lapisan 0,1, 0,2 dan 0,3 mm. Sumber: S. Garzon-Hernandez et al. Materials and Design 188 (2020) 108414
Untuk semua ini, sangat sulit untuk memprediksi perilaku mekanis dari bagian yang dicetak dalam FDM.
Namun, fenomena ini tidak universal dalam pencetakan 3D. Teknologi lain seperti pencetakan 3D SLA dan pencetakan 3D SLS menghasilkan bagian dengan isotopi tinggi.
Dalam pencetakan SLA, bagian dibentuk dengan mengkuringkan resin dengan cahaya lapis demi lapis. Ini berarti bahwa bagian sepenuhnya padat dan oleh karena itu seksi yang terlihat dan seksi sebenarnya sama. Selain itu, kohesi antara molekul dibentuk oleh ikatan kimia dan homogen di seluruh bagian.
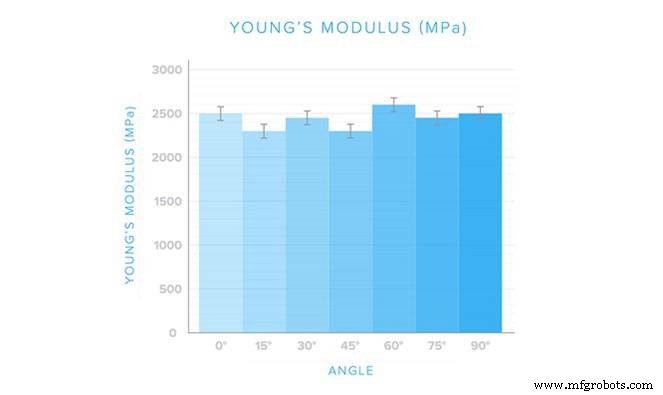
Gambar 6: Modulus Young dari bagian dicetak SLA, diukur pada sudut berbeda. Sumber: Formlabs
Meski tradisional resin SLA tidak dianggap untuk aplikasi teknis karena properti mekanis yang buruk, dalam beberapa tahun terakhir telah terjadi lonjakan signifikan dalam pengembangan resin dengan properti mekanis dan termal yang kompatibel dengan kebutuhan paling menuntut. Ini adalah kasus resin teknik Formlabs, yang bersama dengan printer Form 3L, mampu menghasilkan bagian hingga 335x200x300 mm, membentuk tandem yang sempurna untuk banyak aplikasi yang memerlukan bagian isotropis dengan properti mekanik tinggi.
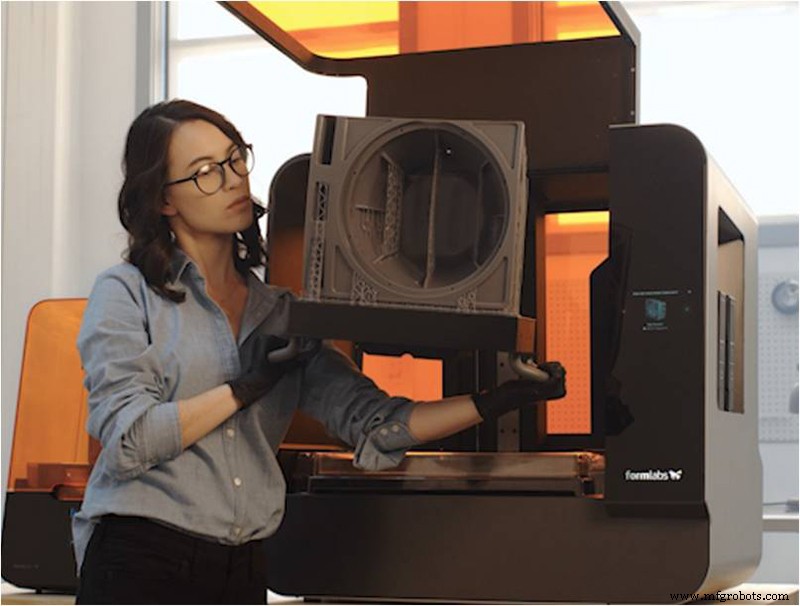
Gambar 7: Printer SLA Form 3L. Sumber: Formlabs
Namun, meski terobosan dalam pengembangan material teknis untuk SLA, teknologi yang menjamin hasil terbaik untuk aplikasi teknis adalah pencetakan 3D SLS.
Teknologi ini didasarkan pada sinterning lapis demi lapis mikropartikel polimer. Hasilnya adalah bagian dengan karakteristik ideal untuk aplikasi teknik: mereka memiliki isotopi tinggi, presisi dimensi tinggi dan dapat dicetak tanpa pendukung, memungkinkan geometri yang sangat kompleks dan bahkan mencetak mekanisme mobile yang sudah dirangkaikan.
Bagian yang diproduksi oleh pencetakan SLS porus, namun, berbeda dengan yang diproduksi oleh FDM, porositasnya homogen dan tidak bergantung pada orientasi bagian selama pencetakan, seperti yang terlihat pada gambar 8.
Gambar 8: Mikrostruktur internal bagian dicetak menggunakan SLS.
Ini membuatnya memiliki isotopi tinggi, karena, meski seksi sebenarnya dan seksi yang terlihat tidak sama, mereka tetap konstan di semua arah.
Itulah sebabnya meski properti mekanis bagian dicetak SLS berbeda dari material awal, mereka konstan, terlepas dari orientasi bagian dan dapat ditentukan dengan mudah, yang menyederhanakan perhitungan teknik dan memungkinkan penentuan dengan margin kesalahan rendah daya tahan dan umur paket komponen yang diproduksi menggunakan teknologi ini.
Selain itu, pencetakan SLS memungkinkan penggunaan polimer teknis yang banyak digunakan di sektor industri, seperti nylon 11, nylon 12 atau bahkan elastomer termoplastik seperti TPE dan TPU.
Ini adalah kasus printer 3D seperti Lisa Pro, printer dengan nilai uang yang bagus, yang mampu menghasilkan bagian berkualitas sangat tinggi dalam material seperti poliamida 11, berkat kemampuannya untuk mencetak dalam atmosfer nitrogen.
Video 1: Video Lisa Pro. Sumber: Sinterit
Saat datang pada produksi bagian oleh pencetakan 3D yang harus memenuhi persyaratan mekanis tertentu, seseorang tidak hanya harus mempertimbangkan properti material awal tetapi juga teknologi dengan yang akan diproduksi. Meskipun teknologi FDM mungkin paling serbaguna saat memilih material teknis, fakta bahwa bagian yang dicetak memiliki isotopi sangat rendah dapat menjadi masalah besar yang sulit diatasi dalam banyak kasus. Orientasi bagian selama pencetakan, pemilihan pola pengisian, dan pemahaman yang baik tentang di mana dan dalam kondisi apa bagian akan bekerja adalah faktor kritis dalam produksi komponen teknis menggunakan pencetakan 3D FDM. Ini berarti bahwa desain dan produksi bagian menggunakan teknologi ini mungkin yang paling kompleks sambil menyajikan keterbatasan signifikan.
Banyak dari keterbatasan ini hilang dengan pencetakan SLA dan SLS. Kemungkinan untuk mendapatkan bagian padat atau porositas homogen, dengan isotopi tinggi dan ketersediaan material teknis dengan properti mekanik yang baik, menjadikannya alternatif yang menjanjikan untuk aplikasi di mana pencetakan 3D FDM tidak cocok.
Selain itu, kemungkinan untuk mencetak bagian tanpa perlu pendukung yang sudah dirangkaikan dan mekanisme mobile, membuat pencetakan SLS teknologi ideal dengan mengurangi dan menyederhanakan pengolahan pasca cetak bagian.



