Mencegah dan Mengatasi Masalah Adhesi dalam 3D Printing FDM
Salah satu bagian paling penting dari proses pencetakan 3D FDM adalah adhesi ke basis manufaktur. Adhesi ini harus cukup pada awal proses pencetakan, lapisan pertama dan selama proses pencetakan untuk menghindari warping, tetapi setelah proses pencetakan selesai, harus mungkin untuk melepaskan bagian dengan mudah.
Bergantung pada bahan dan karakteristik printer 3D yang digunakan, adhesi ke basis dapat gagal dan, dengan itu, pencetakan bagian yang diinginkan.
Ada berbagai produk adhesi yang tersedia, tetapi yang paling umum adalah sprei adhesi, vaporiser atau cairan adhesi. Sprei adhesi kadang-kadang dapat meninggalkan jejak pengikat pada kipas dan komponen lain, yang akhirnya dapat mempengaruhi kinerja printer 3D dan mengarah pada kegagalan dalam proses pencetakan. Penggunaan cairan adhesi seperti Magigoo, yang memiliki aplikator yang praktis, membuat aplikasi lebih mudah dan meningkatkan hasil adhesi.
Magigoo memiliki rentang produk yang luas yang dikembangkan untuk digunakan dalam kombinasi dengan berbagai bahan pencetakan 3D FDM. Di antaranya kita dapat menemukan Magigoo Original (cocok untuk bahan dasar seperti PLA, ABS atau PETG), Magigoo PP, Magigoo PPGF, Magigoo PC, Magigoo PA, Magigoo Flex (dikenal untuk bahan fleksibel), Magigoo HT (untuk bahan suhu tinggi), atau Magigoo Pro Metal (berorientasi pada pencetakan 3D filamen logam BASF).
Dalam artikel ini Anda dapat menemukan beberapa masalah paling umum yang mungkin dihadapi pengguna saat menggunakan adhesi ini:
Efek warping berlanjut
Ada beberapa alasan mengapa ini dapat terjadi:
- Penggunaan parameter yang salah. Magigoo memiliki rentang suhu optimal di mana ia menawarkan kinerja adhesi terbaik.
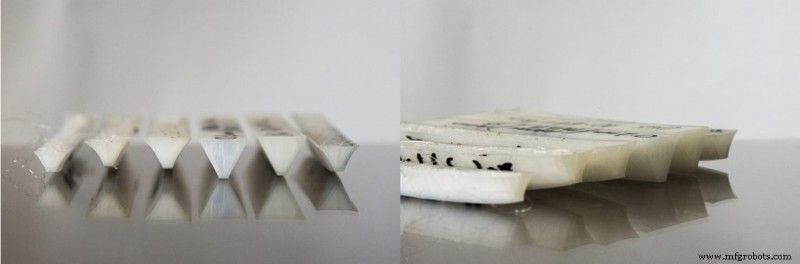
Gambar 1: Bagian yang dicetak 3D dari bahan yang sama merusak dengan tingkat yang berbeda saat menggunakan suhu saran yang berbeda. Sumber: Magigoo.
- Jangan gunakan brim. Beberapa bahan memerlukan brim untuk digunakan dalam kombinasi dengan pengaturan optimal untuk hasil optimal.
- Ketinggian lapisan pertama yang salah. Jika nozzle terlalu jauh atau terlalu dekat ke basis pencetakan, adhesi bahan tidak akan cukup.
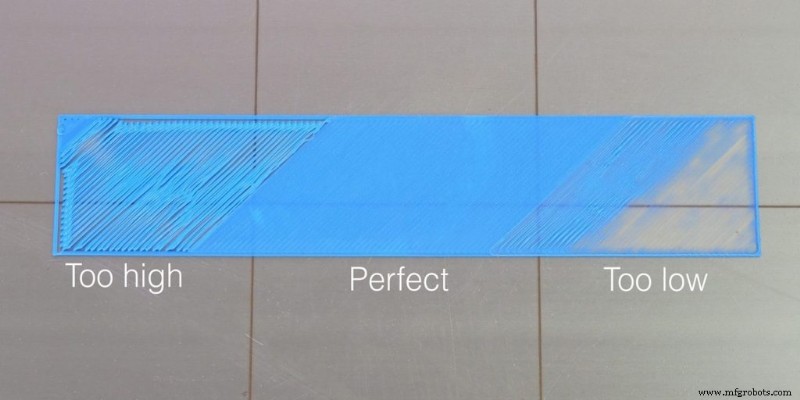
Gambar 1: Contoh berbagai ketinggian lapisan pertama. Sumber: Magigoo.
- Penggunaan kipas pelapis yang salah. Beberapa bahan memerlukan penggunaan kipas lapisan, seperti PLA atau PETG. Namun, saat menggunakan bahan lain ia harus dimatikan selama pencetakan 3D.
- Kecepatan lapisan pertama terlalu tinggi. Beberapa bahan seperti ASA, PC dan PP membutuhkan waktu untuk berinteraksi dengan adhesi pada piring pencetakan, jadi menggunakan kecepatan pencetakan yang terlalu tinggi dapat mengarah pada adhesi lapisan pertama yang buruk. Sebagai aturan tangan disarankan untuk menggunakan kecepatan 20 mm/s atau kurang untuk lapisan pertama.
Bagian terlalu lengket pada basis dan tidak dapat dilepaskan.
Ini mungkin disebabkan oleh sejumlah alasan:
- Mencetak terlalu dekat ke basis atau dengan aliran bahan yang sangat tinggi dalam lapisan pertama dapat menyebabkan adhesi berlebihan yang akan membuat pemakaian bagian sangat sulit.
- Beberapa bahan seperti TPU, TPE, PPGF, beberapa PLA atau beberapa Nylon sering menawarkan resistensi saat melepaskan bagian bahkan setelah pendingin. Dalam kasus ini ada beberapa metode yang dapat digunakan untuk melepaskan bagian yang dicetak yang terlalu lengket pada substrat dengan aman:
- Pastikan bahwa piring bangun telah pendingin sepenuhnya sebelum mencoba untuk melepaskannya. A spatula dapat digunakan jika bagian sebagian terlepas. Dalam beberapa kasus, mengetuk tepi bagian dengan lembut dapat membantu untuk melepaskannya.
- Jika bagian tidak dapat dilepaskan bahkan setelah basis pendingin sepenuhnya, mungkin untuk merendam area di sekitar bagian dengan air atau merendam seluruh piring pencetakan di bawah air. Jika bagian memiliki brim, disarankan untuk melepaskan brim terlebih dahulu. Bagian harus mudah dilepaskan setelah 10 menit. Jika ini bukan kasus, spatula dapat digeser dengan hati-hati di bawah bagian untuk memperkenalkan ke dalam area yang masih lengket atau bagian dapat direndam untuk waktu yang lebih lama. Metode ini sangat berguna untuk melepaskan bagian yang rapuh terbuat dari bahan fleksibel atau lembut.
- Bagian yang dicetak 3D dengan PPGF bereaksi berbeda dengan bahan dasar. Untuk memfasilitasi pemakaian bagian, disarankan bahwa printer 3D dihidupkan kembali dan piring bangun dipanaskan ke suhu 70-90°C dan bagian dilepaskan saat piring bangun panas.
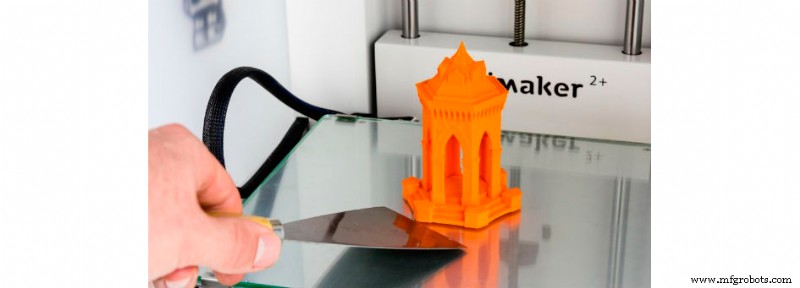
Gambar 3: Pelepasan bagian yang dicetak 3D dengan spatula. Sumber: Magigoo.
Gagal menerapkan Magigoo, adhesi tidak mengalir
Magigoo memiliki klep yang dipicu spring dalam aplikator, yang berarti saat menerapkan Magigoo Anda harus menekan aplikator terhadap piring cetak untuk mengaktifkannya dan melepaskan bahan adhesi. Perlu dicatat bahwa segel klep harus dipecahkan saat Magigoo pertama kali digunakan, yang mungkin membutuhkan sedikit kekuatan tambahan pertama kali.
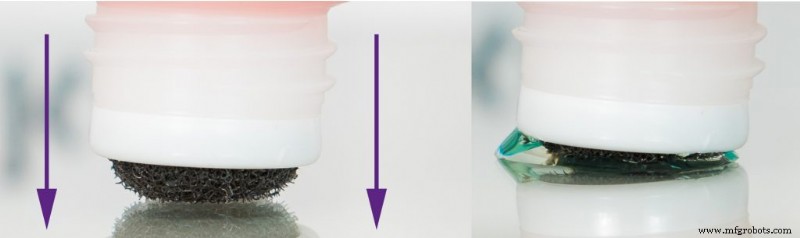
Gambar 4: Cara menekan ujung Magigoo untuk mengaktifkan klep aplikator. Sumber: Magigoo.
Perlu juga dicatat bahwa setelah periode inaktivitas yang panjang atau jika produk tidak mengisi dengan baik, sisa adhesi yang tersisa pada ujung busa setelah penggunaan dapat mengeras dan menyumbat nozzle. Ini dapat dengan mudah dibuka dengan merendam ujung busa dengan sedikit air.
Pada tidak ada hal yang harus menekan sisi botol dengan kuat, karena aplikator dapat lepas, mengakibatkan seluruh isi produk tumpah keluar.

Gambar 5: Jangan menekan sisi wadah dengan kuat. Sumber: Magigoo.
Dapatkah lapisan adhesi yang sama digunakan kembali untuk beberapa cetakan?
Untuk hasil pencetakan terbaik dan keandalan saat pencetakan 3D, selalu disarankan untuk menerapkan ulang Magigoo sebelum setiap cetakan, terutama saat menggunakan bahan performa tinggi seperti PC, ASA, PEEK dan Nylon yang diperkuat.
Penerapan terlebih dahulu sebelum setiap cetakan memastikan hasil terbaik dan membantu menghindari gagal cetakan 3D yang terkait dengan adhesi lapisan pertama.
Aplikator Magigoo rusak
Dalam beberapa kasus, ujung aplikasi busa mungkin aus atau patah. Perlu dicatat bahwa umur ujung busa secara signifikan berkurang jika Anda menerapkan Magigoo pada substrat yang di atas 40 °C.
Umur ujung busa juga berkurang jika busa kotor atau lem dikeringkan pada ujung busa.
Bagaimana Magigoo harus disimpan
Disarankan untuk menyimpan produk dalam posisi tegak di tempat yang sejuk dan gelap. Tutup sekrup harus ditutup erat saat tidak digunakan dan aplikator harus dijaga bersih, bebas dari sisa lem atau debu.
Ini akan memperpanjang umur simpan produk dan memastikan aplikasi yang optimal.
Pembersihan sebelum aplikasi Magigoo
Disarankan untuk memastikan bahwa piring bangun bebas dari debu, sisa, produk adhesi sebelumnya dan minyak. Pembersihan dengan air harus cukup, tetapi jika air tidak cukup, disarankan untuk menggunakan pembersih printer 3D FDM.
Video 1: Cara menggunakan Magigoo. Sumber: Magigoo.
Dengan rekomendasi ini, banyak masalah yang timbul saat menggunakan adhesi seperti Magigoo pada printer 3D FDM dapat diatasi.



