Printer 3D Terbuka vs Tertutup: Pendingin Kamar Pasif & Aktif Dijelaskan
Semua plastik, saat diekstrusi pada suhu tinggi, mengalami penurunan saat mendingin yang dapat berada antara 0,3 % dan 4 %. Penurunan ini dapat menyebabkan deformasi, jika pendinginan tidak mulus dan homogen, mengakibatkan masalah seperti warping, delaminasi lapisan atau deformasi dimensi bagian.
| Bahan | % penurunan saat mendingin |
|---|
| PLA | 0,3 - 0,5 |
| PETG | 0,2 - 1,0 |
| Nylon 12 | 0,7 - 2,0 |
| Nylon 6-6 | 0,7 - 3,0 |
| ABS | 0,7 - 1,6 |
| ASA | 0,4 - 0,7 |
| PP | 1,0 - 3,0 |
| HIPS | 0,2 - 0,8 |
| PC/ABS | 0,5 - 0,7 |
| Nylon serat penguat | 0,5 - 1,0 |
| PEEK | 1,2 - 1,5 |
| PEEK serat penguat | 0,5 - 0,8 |
| PVDF | 2,0 - 4,0 |
Tabel 1. Persentase penurunan berbagai plastik yang digunakan dalam pencetakan FFF 3D. Sumber: SpecialChem.com
Untuk menghindari masalah ini, suhu di sekitar bagian sebaiknya sedikit lebih rendah dari suhu transisi kaca (Tg) bahan selama proses pencetakan, dan harus diurunkan perlahan ke suhu ruangan setelah pencetakan.
| Bahan | Tg (ºC) | Suhu cetak (ºC) |
|---|
| PLA | 40 - 60 | 190 - 215 |
| PETG | 75 - 85 | 220 - 260 |
| Nylon 12 | 55 - 65 | 260 - 290 |
| Nylon 6-6 | 75 - 85 | 255 - 280 |
| ABS | 90 -100 | 220 - 240 |
| ASA | 90 - 100 | 240 - 260 |
| HIPS | 80 - 90 | 210 - 240 |
| PC/ABS | 100 - 150 | 270 - 285 |
| PEEK | 140 -160 | 380 - 400 |
| PEI | 190 - 210 | 350 - 400 |
Tabel 2: Tg dan suhu cetak berbagai filamen. Sumber: Filament2print
Bahan-bahan yang mengalami tingkat penurunan rendah (kurang dari 0,5%) tidak memerlukan pemanasan lingkungan bagian, karena efek penurunan secara praktis tidak terlihat, sehingga dapat dicetak dengan baik pada printer 3D terbuka, bahkan bagian besar. Bahan-bahan ini terutama PLA dan sebagian besar filamen PETg (bukan kopoliester lain seperti PET atau CPE), serta turunan mereka.
Memungkinkan untuk mencetak bahan dengan persentase penurunan yang lebih tinggi pada printer terbuka, namun kemungkinan ini terbatas pada bagian kecil, jadi dengan jenis bahan ini disarankan untuk menggunakan printer tertutup atau printer dengan ruang panas aktif.
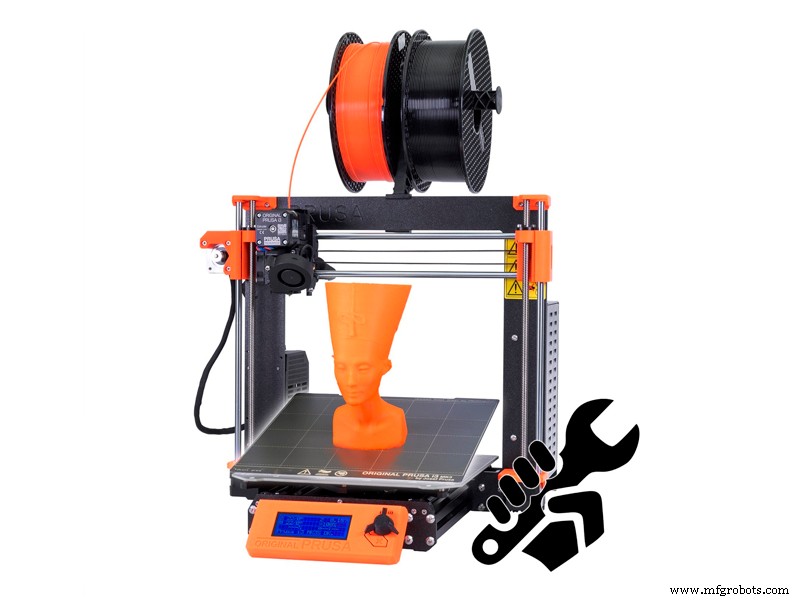
Gambar 1: Printer 3D terbuka. Sumber: Prusa3D
Printer terbuka terutama direkomendasikan untuk mencetak PLA, PETg dan filamen fleksibel.
Printer tertutup atau printer dengan ruang panas pasif
Printer tertutup adalah yang area cetaknya sepenuhnya tertutup. Beberapa produsen menggunakan istilah ruang panas pasif, karena mereka cenderung mengakumulasi panas yang dihasilkan oleh platform cetak.
Suhu internal yang dapat dicapai printer ini sangat bervariasi dari satu printer ke printer lain tergantung pada bahan yang digunakan, volume mereka, suhu platform cetak, kualitas isolasi dan suhu ruangan tempat mereka berada. Secara umum, printer berkualitas terbaik mampu memberikan suhu antara 45°C dan 65°C pada terbaiknya.
Meskipun suhu ini tidak sangat tinggi, mereka mendekati Tg bahan seperti Nylon, ABS atau ASA, membuatnya lebih mudah dicetak dan memungkinkan produksi bagian yang lebih besar. Meskipun jenis printer ini secara substansial meningkatkan pencetakan jenis bahan ini, mereka dapat gagal dengan bagian volume besar. Printer ini direkomendasikan untuk mencetak bagian kecil hingga menengah dalam PETg, ABS, ASA, Nylon atau HIPS.
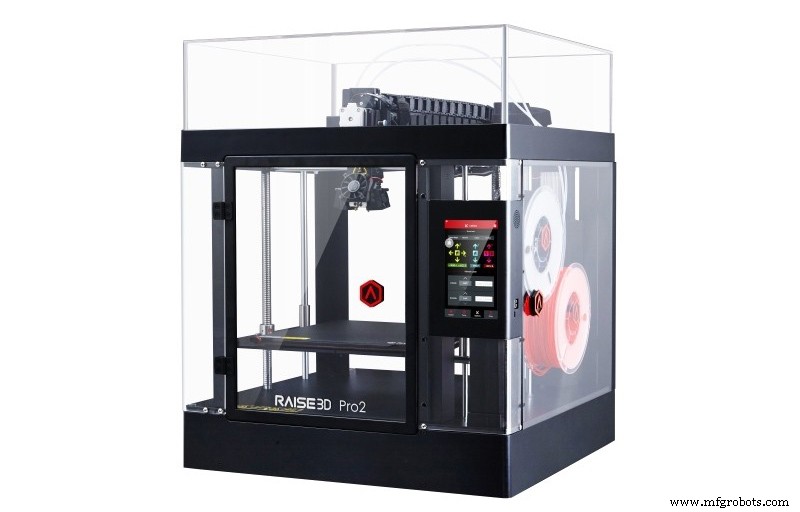
Gambar 2: Printer 3D dengan ruang panas pasif. Sumber: Raise3D
Secara umum, tidak disarankan untuk menggunakan PLA pada jenis printer ini saat sepenuhnya tertutup, karena panas yang dihasilkan dapat melebihi Tg filamen, menyebabkan melembut di dalam hotend dan menyebabkan jam.
Printer tertutup dengan ruang panas aktif
Ini adalah printer 3D yang mampu mengontrol suhu di dalam ruang. Biasanya lebih kompleks dan lebih mahal dari sebelumnya. Mereka juga dilengkapi dengan hotend suhu tinggi (400 ºC - 500 ºC) dan sistem pendingin cair.
Ada dua jenis: suhu tinggi dan suhu rendah.
Ruang panas suhu rendah
Printer ruang panas aktif suhu rendah biasanya memungkinkan suhu maksimum yang dikontrol antara 80 ºC dan 120 ºC. Printer ini dirancang untuk produksi bagian ASA, ABS, Nylon atau PC berkualitas tinggi dan besar.
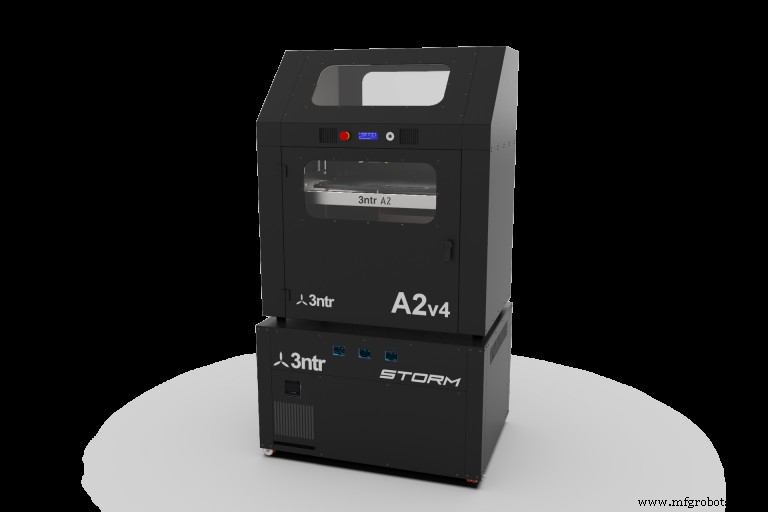
Gambar 3: Printer 3D dengan ruang panas suhu rendah. Sumber: 3ntr
Meskipun beberapa jenis printer 3D ini terkadang diiklankan sebagai kompatibel dengan PEEK, mereka biasanya tidak kompatibel dengan semua jenis PEEK, hanya dengan beberapa PEKK suhu rendah, dan selalu terbatas pada bagian kecil.
Jenis printer 3D ini ideal untuk produksi bagian ABS, ASA, Nylon dan PC yang memerlukan stabilitas dimensi yang baik dan deformasi rendah, menjadikannya opsi terbaik saat memproduksi bagian teknis atau komponen fungsional dengan bahan ini.
Ruang panas suhu tinggi
Secara umum, mereka memungkinkan suhu dalam kisaran 160 ºC - 180 ºC dikontrol. Printer ini dirancang khusus untuk produksi bagian PEEK, PEKK dan PEI, jadi tidak umum untuk menggunakan jenis bahan lain. Peralatan ini mahal dan memerlukan personel terlatih dan terampil untuk penggunaannya.
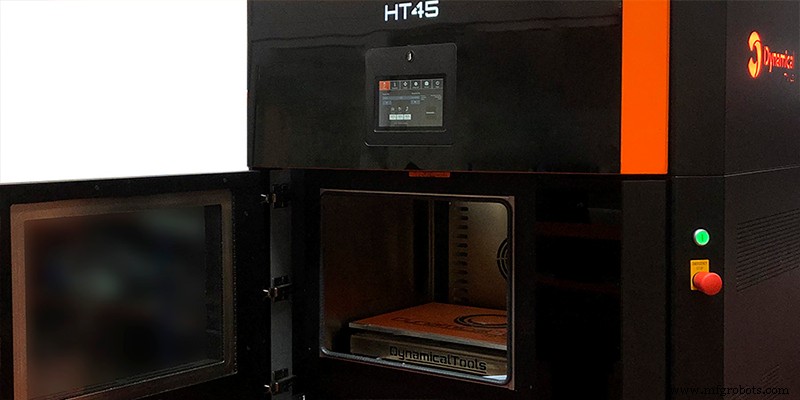
Gambar 4: Printer 3D dengan ruang panas suhu tinggi. Sumber Dynamical3D
Saat memilih jenis printer, sangat penting untuk menentukan sebelumnya jenis bagian dan bahan apa yang akan digunakan.
Panduan ini membahas konsep secara umum dan tidak difokuskan pada merek atau model tertentu, meskipun mungkin disebutkan pada titik tertentu. Mungkin ada perbedaan penting dalam prosedur kalibrasi atau penyesuaian antara merek dan model yang berbeda, jadi disarankan untuk mengonsep manual produsen sebelum membaca panduan ini.



