Mengoptimalkan Retraksi Printer 3D: Tips & Praktik Terbaik
Selama pencetakan, ekstruder mendorong filamen ke dalam hotend, di mana akan dilelehkan dan diekstrusi melalui lubang nozzle. Selama proses ini, tekanan tercipta di dalam nozzle yang memaksa plastik untuk keluar melalui nozzle.
Namun, setelah ekstruder berhenti menarik filamen, tekanan di nozzle tetap terjaga, menyebabkan sejumlah kecil plastik cair terus mengalir keluar hingga tekanan di dalam dan di luar nozzle seimbang.
Fenomena ini menyebabkan sejumlah kecil bahan terus keluar selama gerakan perpindahan di mana tidak ada bahan yang seharusnya diekstrusi. Ini menyebabkan titik-titik kecil dan benang halus muncul di permukaan bagian.
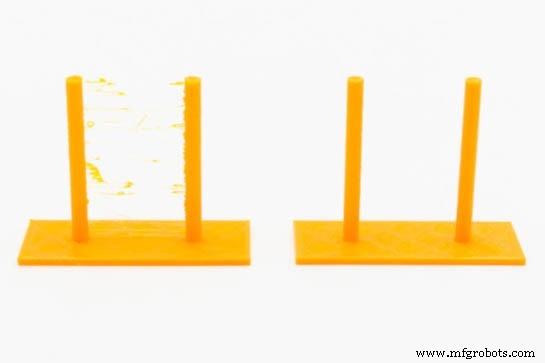
Gambar 1: Efek konfigurasi penyerapan yang buruk (kiri) dan yang benar (kanan) Sumber: Filament2print
Untuk menghindari ini, printer FFF 3D menggunakan mekanisme yang dikenal sebagai retraction. Sebelum melakukan gerakan perpindahan, ekstruder menarik kembali sejumlah kecil filamen, melepaskan tekanan di dalam nozzle. Ketika gerakan perpindahan selesai dan gerakan ekstrusi dimulai, ekstruder mendorong kembali sejumlah kecil filamen hingga nozzle diprim dan tekanan di dalam nozzle dipulihkan.
Untuk mengoptimalkan kualitas cetak ke maksimum, sangat penting untuk mengatur parameter retraction untuk setiap bahan.
Parameter penyerapan
Parameter penyerapan dasar adalah:
- Retraction distance: Ini adalah panjang filamen yang akan ditarik kembali oleh ekstruder. Nilainya, selain tipe bahan, akan tergantung pada panjang antara ekstruder dan hotend. Dalam direct extruder nilainya akan berada dalam kisaran 0,4 mm hingga 1,2 mm, sementara dalam sistem bowden kisarannya akan dari 2 mm hingga 10 mm. Aturan cepat untuk menghitung nilai awal jarak penyerapan dalam sistem bowden adalah menggunakan 1% dari panjang tabung bowden. Misalnya, untuk sistem bowden dengan tabung 40 cm, jarak penyerapan 4 mm akan digunakan. Penting untuk mengonsep spesifikasi hotend, karena banyak produsen menunjukkan jarak retraction maksimum untuk hotend mereka. Melebihi nilai ini kemungkinan besar akan menghasilkan clogging.
- Retraction speed: Ini adalah kecepatan di mana motor ekstruder akan menarik kembali filamen. Kecepatan yang sangat rendah tidak akan mencegah titik-titik di permukaan bagian, sementara kecepatan yang sangat tinggi dapat menyebabkan gigitan pada filamen. Nilai kecepatan ini, secara umum, akan antara 25 mm/s dan 45 mm/s, dengan 30 mm/s sebagai nilai yang paling umum dalam sistem langsung dan 40 mm/s dalam sistem Bowden.
- Distance of deretraction: Ini adalah jumlah filamen yang akan diekstrusi oleh ekstruder setelah retraction filamen. Biasanya nilai yang sama dengan jarak retraction filamen digunakan. Kadang-kadang mungkin perlu menggunakan nilai yang berbeda, terutama dalam sistem Bowden. Jika, setelah retraction, titik kecil terlihat di permukaan bagian, nilai ini harus dikurangi, sementara jika celah kecil terlihat, akan perlu meningkatkannya. Secara umum, harus ditingkatkan atau dikurangi sekitar 5-10 %. Beberapa perangkat lunak menggunakan istilah reset distance, di mana nilai ini adalah peningkatan atau pengurangan dari nilai penyerapan. Misalnya, reset distance 0 akan menggunakan jarak retraction dan penyerapan yang sama, sedangkan nilai -0,2 akan mengambil jarak penyerapan dikurangi 0,2 mm sebagai jarak penyerapan.
- Retraction speed: Ini adalah kecepatan di mana filamen diekstrusi selama perpindahan. Secara umum, nilai yang sama dengan kecepatan retraction atau nilai sedikit lebih rendah akan diambil.
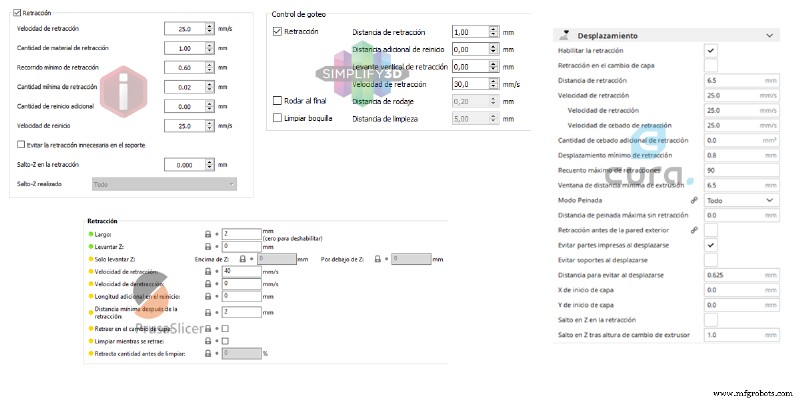
Gambar 2: Bagian konfigurasi penyerapan dalam perangkat lunak slicing yang berbeda. Sumber: Filament2print
Selain parameter dasar ini, ada parameter lain yang mempengaruhi kualitas bagian:
- Minimum distance after retraction: Ini adalah jarak perpindahan minimum sebelum retraction akan dilakukan. Ini mencegah retraction yang tidak perlu saat offset sangat kecil.
- Lift, Z-Lift atau Z-Hop: Jika nilai selain 0 diatur, hotend akan mengangkat jarak yang ditunjukkan selama melakukan retraction dan kemudian menurunkan lagi setelah offset. Fungsi ini membantu menghindari tanda di permukaan benda kerja dan mencegah munculnya benang. Nilai antara 100% dan 200% dari ketinggian lapisan biasanya cukup.
- Clean while retracting, run-in, nozzle cleaning: Melakukan gerakan kecil hotend selama retraction untuk membersihkan nozzle dan menyembunyikan benang. Dalam beberapa perangkat lunak ini adalah kotak centang yang dapat diaktifkan, dalam yang lain nilai dapat diatur.
Tidak semua perangkat lunak mencakup semua parameter ini, dan beberapa parameter ini mungkin berperilaku berbeda dari satu perangkat lunak ke yang lain. Sebelum memodifikasi nilai parameter retraction, manual perangkat lunak harus dikonsultasikan untuk memahami bagaimana masing-masing berperilaku.
Kalibrasi parameter penyerapan
Karena ada banyak parameter, kompleks untuk mendapatkan kombinasi yang sesuai secara langsung. Untuk itu, akan perlu melakukan beberapa tes dalam tahapan sampai nilai yang tepat diperoleh. Akan perlu menyesuaikan parameter penyerapan secara independen untuk setiap bahan, dan untuk itu kita harus telah menentukan suhu cetak yang tepat untuk setiap bahan sebelumnya.
Pertama-tama, jarak retraction dan kecepatan retraction yang tepat harus diperoleh, jadi parameter lain harus dibiarkan nonaktif atau dengan nilai prasetanya.
Nilai optimal untuk kecepatan retraction dan jarak retraction adalah nilai terendah yang menghindari munculnya benang selama gerakan perpindahan. Langkah-langkah berikut akan diambil untuk menentukan nilai-nilai ini:
- Kecepatan retraction rendah akan diatur, Preferably 25 mm/s.
- Nilai jarak penyerapan menengah akan diatur: 0,8 mm untuk direct extruder, 0,75% dari panjang pipa untuk bowden extruder.
- Sebuah tes penyerapan kemudian akan dicetak. Mungkin untuk menemukan beberapa yang dibuat di repositori file terkenal.
- Hasilnya akan diperiksa:
- Jika tidak ada benang yang muncul, jarak penyerapan akan dikurangi menjadi setengah.
- Jika benang muncul, tingkatkan jarak retraction sebesar 50%.
- Ulangi proses sebanyak yang diperlukan sampai hasil yang memuaskan diperoleh.
Dalam setiap kasus, jarak tidak lebih dari 3 mm harus digunakan untuk direct extruder dan tidak lebih dari 5% dari panjang pipa untuk sistem bowden. Jika tidak mungkin untuk mendapatkan hasil yang dapat diterima dalam kisaran ini, tingkatkan kecepatan penyerapan dengan 5 mm/s dan ulangi proses. Tidak disarankan untuk menggunakan kecepatan penyerapan di atas 40 mm/s, jadi jika hasil yang memuaskan masih tidak dicapai setelah ini tercapai, kombinasi yang memberikan hasil terbaik harus dipilih.
Beberapa printer dan filamen mungkin tidak dapat sepenuhnya menghilangkan benang, bahkan dengan kombinasi kecepatan dan jarak penyerapan terbaik. Dalam kasus ini disarankan untuk mengaktifkan fungsi lain seperti "Z-lift", "Clean while retracting", "Run-in" atau "Nozzle cleaning", yang akan membantu meminimalkan atau menghilangkan benang.
Masalah yang terkait dengan pengaturan retraction yang buruk
Konsekuensi dari nilai terlalu tinggi atau rendah dari parameter penyerapan sangat berbeda. Sementara nilai terlalu rendah dari kecepatan retraction dan jarak retraction memiliki konsekuensi estetik murni (munculnya benang dan titik-titik pada bagian), pengaturan nilai terlalu tinggi sering menghasilkan jam di dalam heatbreak. Ini karena jika retraction terlalu panjang, ujung cair filamen akan mencapai zona dingin heatbreak, melebar dan menyumbatnya.
Jika, setelah mengatur retraction, terjadi jam, terutama pada cetakan panjang, jarak retraction harus dikurangi sedikit.



