Menguasai Adheksi Platform Cetak: Panduan Pemecahan Masalah Ahli
Parameter yang menentukan adheksi ke dasar cetak
Adheksi yang tepat antara bagian dan dasar sangat penting untuk menghindari kegagalan selama pencetakan. Ikatan antara lapisan cetak pertama dan permukaan platform memenuhi dua fungsi dasar:
- Menjaga bagian tetap dalam posisi tetap selama proses pencetakan untuk menghindari perpindahan lapisan atau tabrakan dengan kepala cetak.
- Untuk mengomensasi tekanan yang ditimbulkan selama pendinginan bagian, mencegah bagian terlepas atau merubah bentuk.
Adheksi antara bagian dan dasar terutama ditentukan oleh empat faktor.
1. Afinitas fisiko-kimia antara material permukaan cetak dan material cetak.
Afinitas fisiko-kimia antara material cetak dan permukaan substrat adalah parameter paling penting yang harus dipertimbangkan. Itulah sebabnya saat ini umum untuk menggunakan coating polimer yang dikembangkan secara khusus untuk pencetakan 3D di permukaan platform. Sangat penting untuk menggunakan produk yang kompatibel dengan material cetak yang digunakan, karena beberapa material, seperti PP atau nylon, memerlukan produk khusus. Ada terutama dua jenis solusi:
- Coating yang diterapkan pada film perekat.
Mereka terdiri dari film atau perekat yang mengandung coating polimer di salah satu permukaannya. Awalnya Kapton atau perekat serupa digunakan, tetapi saat ini ada banyak solusi dan produk yang dikembangkan secara khusus untuk pencetakan 3D. Contoh yang paling terkenal mungkin adalah film polimer dari Buildtak, meskipun produk serupa dapat ditemukan dari produsen lainnya. Ini adalah solusi generik yang kompatibel dengan material paling umum, meskipun produk yang lebih spesifik dapat ditemukan, seperti film yang dilapisi PEI atau spesifik untuk polipropilena atau nylon. Keuntungan utamanya adalah mereka memiliki daya tahan yang baik, sehingga dapat digunakan untuk beberapa cetakan tanpa penggantian, tetapi mereka kehilangan adheksi dengan penggunaan dan tidak memberikan kinerja terbaik dengan beberapa material teknis. Selain itu, mereka biasanya memiliki batas suhu untuk digunakan. Untuk memperpanjang umur pakainya, disarankan untuk mencetak setiap kali di posisi yang berbeda di platform, sehingga ausnya merata di seluruh permukaan.
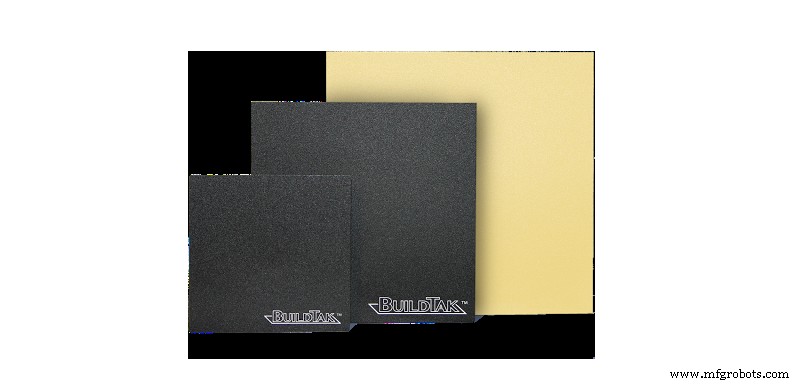
Gambar 1: Film perekat Buildtak. Sumber: buildtak.com
- Coating cair.
Ini adalah suspensi polimer yang diterapkan langsung ke permukaan dasar dan yang, saat kering, membentuk film polimer kontinu yang mirip dengan yang disediakan oleh film perekat. Ini adalah opsi yang direkomendasikan saat bekerja dengan berbagai macam material teknis, karena ada formulasi spesifik yang dioptimalkan untuk masing-masing. Mereka juga mudah dicuci dengan air atau alkohol dan dapat diterapkan ulang dengan cepat, sehingga dapat diganti dengan nyaman saat mengganti material cetak. Keuntungan utamanya adalah tersedianya formulasi khusus material dan suhu tinggi untuk kinerja yang lebih tinggi. Mereka juga memungkinkan coating diregenerasi dengan penerapan ulang sebelum setiap cetak, sehingga adheksi tidak hilang dengan penggunaan.
Secara umum, mereka tersedia dalam dua format: stik atau spray. Dalam hal format spray, disarankan untuk selalu menerapkannya dengan dasar di luar printer untuk menghindari merusak atau mengotori komponen lain. Jika tidak mungkin untuk melepas dasar, disarankan untuk selalu menggunakan format stik karena lebih bersih. Contoh yang paling terkenal adalah solusi adheksi dari Magigoo atau lak pencetakan 3D seperti 3DLac.
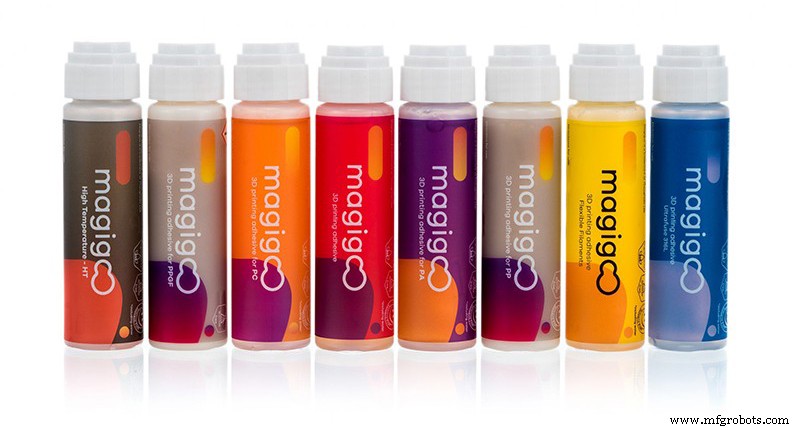
Gambar 2: Stiker pencetakan 3D oleh Magigoo. Sumber: Filament2Print.
2. Luas kontak antara bagian dan dasar.
Luas kontak yang lebih besar antara bagian dan dasar menghasilkan adheksi yang lebih besar. Hati-hati dengan bagian besar di printer tanpa ruang panas, karena meskipun memiliki luas kontak yang lebih besar, volume mereka juga lebih besar dan oleh karena itu tekanan yang berasal dari penurunan saat mendingin. Sumber daya yang paling banyak digunakan untuk meningkatkan luas kontak adalah dengan menetapkan tepi pada bagian selama slicing. Tepi hanya akan diterapkan pada lapisan pertama atau dalam beberapa kasus pada 2 atau 3 lapisan pertama, meningkatkan luas kontak bagian tanpa meningkatkan tekanan penurunan. Ada cara lain untuk meningkatkan luas kontak, seperti meningkatkan faktor ekstrusi selama lapisan pertama, meskipun ini tidak disarankan.
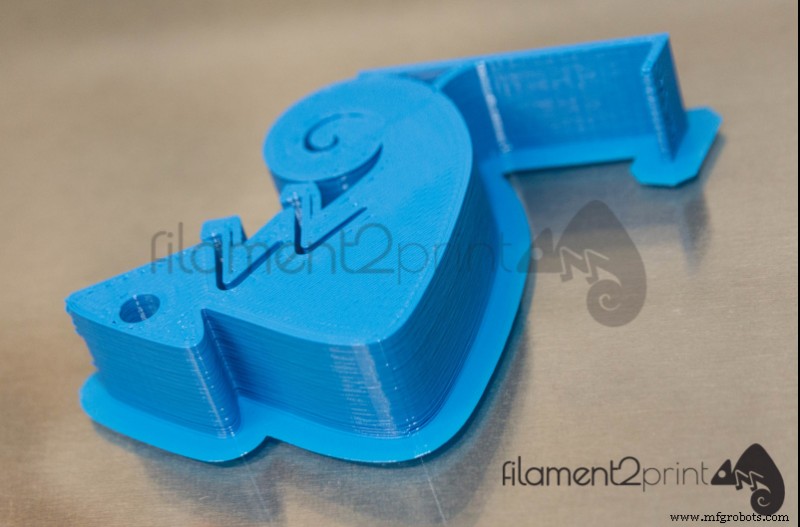
Gambar 3: Tepi ditambahkan untuk meningkatkan adheksi bagian. Sumber: buatan sendiri.
Beberapa printer juga mencakup coating kasar atau bertekstur, yang merupakan cara lain untuk meningkatkan luas kontak dan oleh karena itu adheksi.
3. Suhu dasar cetak.
Suhu dasar cetak memiliki fungsi ganda dalam hal adheksi. Pada satu sisi, jika sama atau sedikit lebih tinggi dari Tg material cetak, akan mencegah penurunan akibat mendingin lapisan pertama, mengurangi tekanan yang cenderung mengangkat atau melepas bagian. Pada sisi lain, itu mendukung ikatan kimia antara material cetak dan material coating permukaan cetak. Disarankan bahwa suhu dasar sama atau sedikit lebih tinggi dari Tg material cetak, namun tidak disarankan untuk menetapkan suhu yang jauh lebih tinggi, karena mereka dapat mengurangi adheksi dan menyebabkan deformasi seperti kaki gajah.
4. Kondisi dasar cetak
Penting juga untuk memeriksa kondisi dasar cetak kita. Meski memenuhi tiga poin sebelumnya, masih dapat terjadi masalah adheksi karena kondisi atau pemeliharaan dasar yang buruk. Poin berikut harus diperiksa secara berkala:
- Pembersihan permukaan: Debu atau kotoran di substrat dapat sangat mengurangi adheksi. Permukaan substrat harus selalu dibersihkan sebelum setiap cetakan.
- Cacat permukaan atau goresan: Permukaan yang rusak juga dapat menyebabkan masalah adheksi. Penting untuk menjaga platform dalam kondisi baik dan menggantinya jika cacat terdeteksi.
- Coating yang aus: Dalam hal film perekat, harus dipertimbangkan bahwa mereka kehilangan efisiensi dengan penggunaan, jadi harus diganti dengan yang baru segera setelah kita mendeteksi bahwa mereka aus. Coating cair dapat digunakan kembali untuk beberapa cetakan, meskipun mungkin sebagian dari coating hilang saat bagian dilepas. Sebelum setiap cetakan, kondisi coating harus diperiksa dan aplikasi baru dilakukan jika perlu.
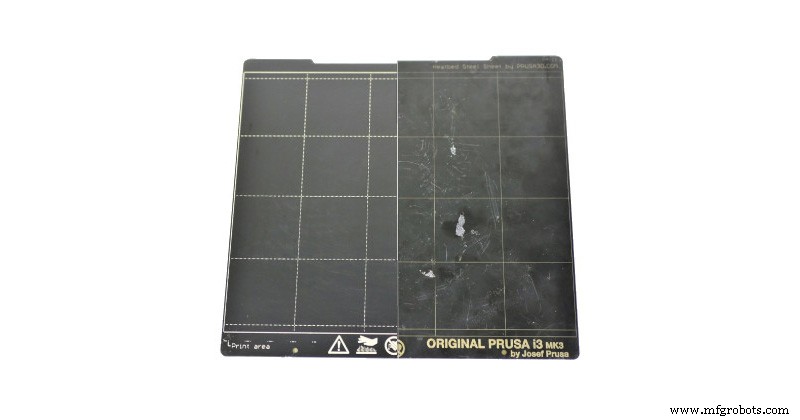
Gambar 4: Perbandingan dasar dalam kondisi baik dan buruk. Sumber: prusa3d.com
Masalah terkait adheksi buruk
Konsekuensi utama dari adheksi buruk ke permukaan cetak adalah bagian terlepas dari dasar. Ini selalu akan menghasilkan kegagalan pencetakan, namun, dalam beberapa kasus, ini juga dapat menjadi penyebab kegagalan atau kerusakan peralatan.
Jika bagian terlepas dan bergerak jauh dari posisi aslinya, printer akan terus mencetak tanpa memiliki substrat tempat menyetorkan material baru. Ini akan menyebabkan plastik menempel pada nozzle dan tersumbat, membentuk massa yang akan tumbuh seiring berjalannya waktu pencetakan. Jika tidak dihentikan tepat waktu, massa plastik cair ini akan tumbuh begitu besar hingga dapat membuat hotend tidak dapat digunakan.
Untuk memahami dan menyelesaikan masalah adheksi, harus dipertimbangkan bahwa bagian dapat terlepas dengan dua mekanisme.
Jika tidak ada adheksi yang baik antara permukaan cetak dan lapisan pertama, bagian akan terlepas sepenuhnya karena gesekan nozzle selama pencetakan dan getaran. Secara umum kegagalan akan terjadi pada awal proses pencetakan. Dalam hal ini disarankan untuk memeriksa poin berikut:
- Jarak antara nozzle dan dasar
- Tinggi lapisan pertama
- Kondisi substrat
- Solusi adheksi yang digunakan
Mungkin terjadi adheksi yang sangat baik ke dasar, tetapi bagian mulai terlepas di ujung-ujungnya. Ini karena penurunan saat mendingin menghasilkan tekanan dari luar bagian menuju pusat yang menyebabkan deformasi. Dalam kasus ini, adheksi antara bagian dan dasar tidak cukup untuk mengomensasi tekanan yang ditimbulkan oleh penurunan. Fenomena ini dikenal sebagai warping. Dalam hal ini, bagian secara bertahap terlepas dan pencetakan dapat gagal kapan saja, bahkan beberapa menit sebelum selesai.
Dalam hal ini, upaya dapat dilakukan untuk meningkatkan adheksi untuk mengomensasi warping, tetapi faktor lain seperti parameter slicing, tipe material atau suhu lingkungan harus dipertimbangkan.
Masalah terkait adheksi berlebih
Dalam beberapa kasus, adheksi berlebih ke dasar dapat membuatnya sangat sulit untuk memisahkan bagian. Dalam kasus ini hal berikut harus diperiksa:
- Jarak antara nozzle dan dasar: Penting untuk memiliki jarak yang memadai antara nozzle dan dasar cetak. Jarak yang terlalu kecil dapat merusak permukaan cetak, menyebabkan adheksi berlebih bagian atau menyebabkan jam dengan tidak mengizinkan plastik cair keluar.
- Solusi adheksi: Beberapa material seperti PETG atau beberapa material fleksibel dapat memiliki adheksi berlebih terhadap coating perekat atau cair. Dalam kasus ini disarankan untuk tidak menggunakan coating di platform cetak atau mencetak pada raft.
- Ekstrusi berlebih: Ekstrusi berlebih, terutama pada lapisan pertama, juga dapat meningkatkan adheksi.
Jika masalah adheksi berlebih muncul, ada beberapa cara untuk mendorong pelepasan bagian:
- Mendinginkan dasar: Karena dasar dan bagian akan memiliki koefisien ekspansi termal yang berbeda, mendinginkan dasar dapat membantu bagian terlepas. Cara terbaik untuk melakukan ini adalah memanaskan dasar lalu menempatkannya di permukaan dingin, seperti kompres es, sehingga itu menyusut secara tiba-tiba.
- Gunakan espatu tajam: Dalam beberapa kasus, adheksi berlebih disebabkan oleh efek sedotan. Dalam kasus ini, disarankan untuk memperkenalkan espatu tajam di bawah bagian dan secara bertahap melepasnya. Metode ini memiliki risiko merusak baik dasar maupun bagian.
- Membalut coating cair: Ini hanya mungkin saat menggunakan coating spray atau stik. Karena produk ini mudah larut, menempatkan dasar di bawah aliran air atau merendamnya dapat membantu untuk melepas bagian.
Saat menggunakan dasar kaca perlu berhati-hati khusus, karena ada risiko pecah yang tinggi. Tidak jarang terjadi sebuah fragmen permukaan dasar kaca tekeras terlepas saat melepas bagian yang terlalu erat menempel.
Penggunaan dasar fleksibel menghindari masalah ini secara signifikan dan oleh karena itu merupakan opsi yang sangat direkomendasikan.
Panduan ini membahas konsep secara umum dan tidak difokuskan pada merek atau model tertentu, meskipun mungkin disebutkan pada titik tertentu. Mungkin ada perbedaan penting dalam prosedur kalibrasi atau penyesuaian antara merek dan model yang berbeda, jadi disarankan untuk mengonsep manual produsen sebelum membaca panduan ini.



