Presisi Terbantu Laser Mempercepat Pemesinan Medis
Apakah pemesinan tradisional atau proses hibrid, manufaktur medis membutuhkan pembangun mesin dan pembuat alat untuk tetap waspada
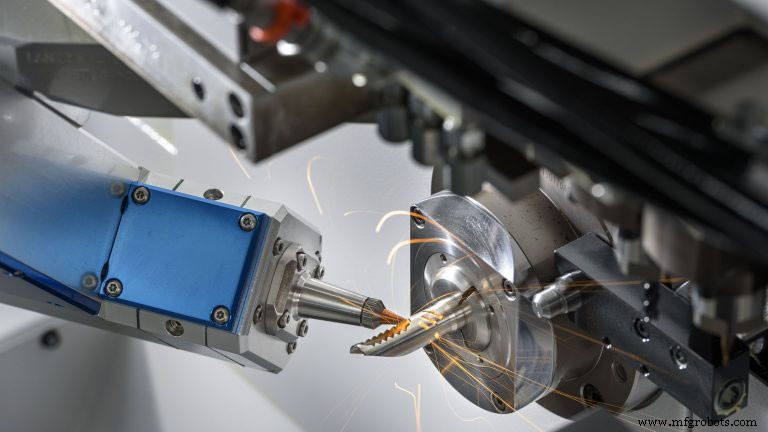
Saat datang ke pemesinan komponen medis yang presisi hari ini, kecepatan—tidak usah menyebutkan usia alat dan otomatisasi—adalah intinya.
Penyempurnaan konstan dari pemesinan medis dari desain alat hingga produk jadi membutuhkan tidak hanya kemampuan untuk menangani berbagai macam materi plastik dan logam tetapi juga untuk mencapai hasil yang dapat diprediksi—terutama di tengah regulasi yang ketat.
Apakah itu hanya turning dan milling atau proses hibrid dengan laser yang berpasangan dengan sistem Swiss untuk melakukan operasi pemotongan dan pengelasan dalam satu mesin, manufaktur medis membutuhkan pembangun mesin dan pembuat alat untuk tetap waspada.
Maksimalkan Usia Alat dan Kualitas Bagian
Untuk memesin bagian dan fitur medis yang kecil seperti hexalobes pada bor tulang sambil mempertahankan usia alat, Tsugami/Rem Sales LLC (Windsor, CT) telah menyiapkan beberapa mesin dalam portofolio mereka dengan unit peningkatan kecepatan custom.
Spindle standar pada mesin gaya Swiss biasanya memutar live tools pada 6000 hingga 8000 rpm, kata Derek Briggs, manajer produk Swiss untuk Tsugami/Rem Sales. "Saat Anda melakukan finishing permukaan halus dan konturing lima sumbu, engraving atau etching, Anda memerlukan rpm yang sangat tinggi karena alatnya sangat kecil; Anda biasanya memiliki ball end mill 0,125 inci [3,175 mm] atau lebih kecil yang Anda gunakan untuk konturing halus, dan Anda memotong di pusat selama jenis operasi ini. Anda memerlukan kecepatan spindle yang sangat tinggi untuk menjaga surface footage pada tingkat yang dapat diterima untuk usia alat dan memenuhi persyaratan finishing permukaan."
Solusi Tsugami adalah attachment menggunakan gear reduction yang mengalikan kecepatan spindle hingga empat kali tanpa memberatkan motor spindle untuk mencapai kecepatan optimal, seperti 20.000 rpm. Tsugami/Rem Sales bahkan dapat mengintegrasikan spindle kecepatan tinggi yang dibuat oleh NSK America dan menjalankannya hingga 80.000 rpm.
Sebagian besar mesin bubut gaya Swiss menggunakan gear train yang menjalankan tiga atau empat spindle secara bersamaan saat motor dinyalakan, Briggs kata. Dengan hanya satu spindle modular dengan gearing yang berkurang yang berjalan lebih cepat dari yang lain, "Anda tidak memberatkan spindle lain. Bagus untuk mendapatkan kecepatan spindle yang lebih tinggi untuk finishing permukaan halus dan pekerjaan lima sumbu kecil yang pasaran medis semakin mencari saat ini."
Sementara attachment thread whirling standar pasti akan melakukan pekerjaan, jika mesin didedikasikan sepenuhnya untuk produksi bor tulang sepanjang hari, produsen sebaiknya meminta bearing keramik daripada bearing roller standar. Dengan bearing keramik, operator dapat mengerakkan preload lebih ketat daripada pada steel, mengakibatkan sistem menjadi lebih kaku dan mempertahankan kecepatan spindle maksimal. Bearing keramik meredam harmonik dan getaran yang sangat halus saat memotong bor tulang dan juga dapat menahan panas dari rpm yang lebih tinggi, menyebarkan panas dengan lebih baik.
Kebutuhan Kecepatan
Selain memaksimalkan kecepatan spindle, Tsugami/Rem Sales juga bekerja untuk memperkenalkan lebih banyak fitur quick-change pada pemesinan Swiss. Perusahaan menawarkan attachment live-tool dan gang tool plates dengan head yang dapat dilepas yang memungkinkan operator untuk menurunkan sekrup, mengeluarkan seluruh ER collet assembly atau tool cartridge, mengatur tinggi alat di luar mesin dan memasang spare yang sudah disiapkan—semua dalam 30 detik, Briggs catat.
Tsugami/Rem Sales juga mengembangkan turret holder quick-change untuk mesin turreted mereka, selain dengan modular tool setups untuk face milling, angular milling dan thread whirling attachments. "Holder ini dirancang untuk membantu mengurangi kesalahan operator yang dapat berpotensi menyebabkan crash mesin atau alat patah. Ini juga dapat dilakukan di luar mesin pada Zoller atau presetting fixture lainnya."
Aplikasi gun-drilling memberikan studi kasus untuk meningkatkan feeds dan speeds.
Saat Tsugami/Rem Sales perlu membuat perangkat penghapusan tumor mata berfrekuensi tinggi, spesifikasi sangat menantang: unit harus panjang 5 inci (127 mm) dengan lubang 0,06 inci (1,52 mm) yang dibor seluruhnya. Mereka menggunakan sistem TriboMAM berfrekuensi tinggi dari M4 Sciences untuk melakukan pekerjaan.
Perangkat, yang terbuat dari titanium custom, mirip dengan vacuum dan dapat menyingkirkan hanya tumor, bukan jaringan lunak lainnya, Briggs menjelaskan. Biasanya, gun drill hanya dapat di-feed kurang dari satu-sepuluh inci per putaran; integrasi TriboMAM melipatgantip kecepatan itu empat kali "karena osilasi alat memecah chip menjadi potongan-potongan sangat kecil, dan pendingin bertekanan tinggi menariknya keluar dari lubang." Secara keseluruhan, proses yang sebaliknya akan memakan waktu beberapa bulan selesai 75% lebih cepat.
Inovasi lain, teknologi servo getaran frekuensi rendah (LFV) "adalah salah satu kemajuan terbesar dalam pemesinan bahan tahan yang digunakan dalam produksi komponen medis," kata Jim Cepican, manajer pameran untuk penjualan aksesori Marubeni Citizen-Cincom Inc. (Allendale, NJ). LFV meningkatkan usia alat, kontrol chip, dan pemrosesan bahan yang sulit diproses.
Mesin seri L dari MCC "digunakan oleh mayoritas produsen medis yang kami kerjakan" untuk kecepatan pemrosesan yang lebih cepat dan kemampuan pemrograman yang ditingkatkan, Cepican catat. "Jumlah sumbu telah meningkat, termasuk sumbu B yang diperlukan untuk manufaktur komponen medis yang lebih kompleks."
L12 adalah penjual yang sangat baik untuk pasar medis, tambah Glen Crews, manajer penjualan regional. "Ukuran mesin yang kecil dan kecepatan spindle tinggi menjadikannya ideal untuk pemesinan komponen perangkat medis miniatur. Opsi juga tersedia pada semua mesin kami untuk mengurangi ukuran spindle, sehingga penanganan materi menjadi lebih mudah."
Spindle yang lebih cepat telah dikembangkan untuk cross working dan end drilling yang dapat dipertukarkan dengan spindle standar mesin, Crews tambah. "Karena bergerigi, mereka dapat mencapai kecepatan spindle tinggi dengan torsi yang lebih baik daripada yang akan Anda dapatkan dengan spindle listrik atau udara yang banyak digunakan produsen."
Spindle Tepat Sasaran
Akhirnya, menggunakan standalone electric atau pneumatically driven spindle yang tepat sangat penting untuk mengoptimalkan feeds dan speeds untuk aplikasi medis saat ini, kata Michael Gabris, manajer penjualan industri di NSK America Corp. (Hoffman Estates, IL).
"Anda mungkin memiliki 20.000 rpm pada mesin milling, tetapi jika Anda memiliki bor diameter 0,01 inci [0,254 mm], Anda tidak akan mendapatkan kecepatan yang diperlukan untuk menjalankannya dengan benar," katanya. "Anda dapat dengan mudah merusak alat."
Faktanya, 0,005 inci (0,127 mm) menjadi diameter standar untuk end mills dan bor solid-carbide, tambah Mike Shea, manajer produk NSK. "Jika Anda ingin menjalankan 200 sfm, itu sekitar 76.000 rpm jika Anda menjalankannya dengan benar," katanya. "Bahkan jika produsen [alat] merekomendasikan menjalankan 100 sfm, Anda masih di bawah 40.000 rpm. Spindle kami sesuai dengan kebutuhan untuk pemesinan aplikasi mikro dan nano yang semakin umum."
Saat spindle NSK keluar dari pabrik, dijamin memiliki runout kurang dari 1 μm, Gabris kata. NSK juga memproduksi collet presisi sendiri, akurat tiga hingga lima mikron, dan menawarkan bearing keramik yang mahal untuk diproduksi pada semua spindle kecepatan tinggi.
Apakah dipasang pada mesin baru atau di-retrofit pada mesin lama, "spindle kami melakukan semua pekerjaan," Gabris kata. Operator "harus mengunci spindle utama dan menjalankan listrik dan udara ke spindle kami, atau hanya udara jika pneumatik," Shea tambah. "Spindle utama tidak berputar, jadi tidak ada aus dan rusak pada spindle mesin. Spindle kami tidak memiliki gear di dalamnya. Dengan memberikan sedikit udara untuk pendingin dan membersihkan, memungkinkan untuk berjalan 24/7, tanpa pertumbuhan termal atau masalah harmonik. Ini ideal dalam situasi produksi tinggi konstan."
Sebaliknya, jika hanya menggunakan speeder head berbagi gear, speeder harus istirahat setelah 20 atau 30 menit penggunaan untuk melepaskan panas di gear, ia nasihati.
Membawa Alat ke Depan
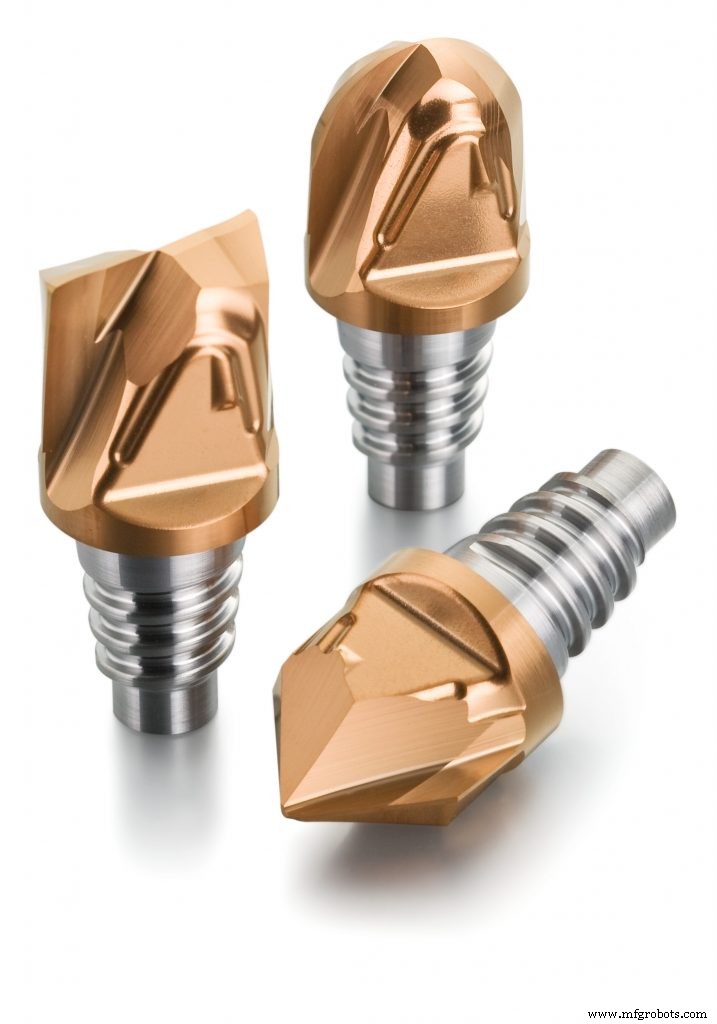
Dengan materi komponen medis yang berkisar dari plastik hingga cobalt chrome hingga titanium, Sandvik Coromant (Fair Lawn, NJ) telah mengembangkan alatnya secara signifikan dalam beberapa tahun terakhir.
"Ya, ini tentang memproduksi bagian lebih cepat dan mempertahankan toleransi," kata Patrick Loughney, manajer produk untuk pemesinan bagian kecil, "tapi ini juga tentang prediktivitas proses dan alat."
Misalnya, dengan turning inserts, "kami mengubah teknologi kami secara besar-besaran dengan inovasi coating Inveio kami," katanya, yang memungkinkan substrat yang lebih kuat, perawatan tepi yang lebih presisi, dan cara baru dalam penerapan coating.
"Kami menemukan bahwa kristal dalam coating pada proses lama acak, sehingga hanya melindungi insert," katanya. "Sekarang kami dapat menyelaraskan kristal tersebut dalam satu arah sehingga kami dapat memberikan usia alat yang lebih baik dan aus insert." Ini memungkinkan lebih sedikit penyesuaian pada mesin dan menawarkan usia alat yang dapat diprediksi yang penting untuk proses pemesinan yang stabil. Setelah insert dicetak, persiapan tepi dieksekusi ke toleransi mikron, katanya.
"Kami telah memodifikasi alat kami untuk mengeksekusi fitur medis yang berbeda," katanya lanjut. "Kami memiliki boring bar medis kami yang dibuat khusus untuk menghasilkan cuff untuk sendi lutut dan pinggang."
Sementara itu, sistem milling exchangeable-head CoroMill 316 telah dimodifikasi dengan kedalaman potongan yang diperpanjang, khusus untuk menghasilkan tray lutut yang mendukung implan.
Sandvik Coromant juga telah membuat turning inserts khusus untuk plastik medis seperti polyether ether ketone. "Sebagian besar insert di-blast di atasnya sehingga plastik tidak menempel," Loughney menjelaskan.
Pada Oktober, bor baru yang dibuat khusus untuk bahan tahan panas dalam aplikasi medis dan penerbang akan menjadi bagian dari rilis produk setengah tahunan perusahaan.
Hambatan terbesar Sandvik Coromant, namun, adalah thread-whirling inserts. "Sebagian besar waktu, bor tulang memiliki bentuk thread khusus," Loughney catat. "Sepertinya setiap dokter yang mengeluarkan bor tulang memiliki bentuk tanda tangannya sendiri. Jadi kami tidak bisa menjual insert standar untuk itu; mereka semua harus dirancang khusus. Kami harus sangat fleksibel dalam menggerinda insert ini berdasarkan kasus per kasus."
Laser Siap Pakai
Saat pemesinan tradisional sendirian tidak mencukupi, menambahkan satu atau lebih laser ke proses sangat meningkatkan kemampuan manufaktur.
Misalnya, garis alat mesin LaserSwiss dari Tsugami/Rem Sales diciptakan untuk industri medis. LaserSwiss menggabungkan pemesinan CNC Swiss turning tradisional dan pemotongan laser dalam satu mesin, menjelaskan Tina Carnelli, manajer pemasaran Tsugami LaserSwiss. "Ini berarti produsen medis dapat memproduksi bagian medis kompleks, seperti stent, dengan satu penyiapan dan satu program bagian," katanya. "Kami baru-baru ini menambahkan laser head kedua, untuk pengelasan, ke mesin LaserSwiss untuk menggabungkan tiga operasi secara efektif dalam satu mesin."
Di Marubeni Citizen-Cincom, "perkenalan pemotongan dan pengelasan laser pada mesin kami adalah salah satu modifikasi paling signifikan yang kami buat," kata Regional Sales Manager Rich Kuhn. "Kemampuan untuk melakukan pekerjaan pemesinan dan pemotongan laser dalam mesin yang sama memiliki efek besar pada pengurangan jumlah operasi yang diperlukan untuk memproduksi komponen. Menambahkan otomatisasi dan melakukan pengelasan laser telah memberikan pelanggan medis kami pilihan tambahan untuk menyelesaikan beberapa persyaratan toleransi tinggi yang semakin meningkat."
Tentu saja, laser telah menjadi solusi manufaktur medis mandiri untuk beberapa waktu. Misalnya, portofolio Trumpf banyak digunakan oleh produsen perangkat medis, dari aplikasi pengelasan laser dan pemotongan halus hingga manufaktur additif dan penandaan laser untuk pelacakan, menurut Salay Quaranta, manajer industri untuk Trumpf Inc. (Farmington, CT).
Manufaktur additif, atau 3D printing, telah memberikan peluang yang banyak bagi Trumpf, katanya tambah. "Pembuatan berbagai crown gigi, jembatan dan RPD menggunakan TruPrint 1000 kami memungkinkan produsen untuk produksi generatif dari bagian single-batch terkecil dan seri pada plate. Dengan opsi multilaser, produksi dapat meningkat hingga 80% sambil tetap mempertahankan fleksibilitas untuk memproses pesanan pelanggan. Bahkan bentuk kompleks dapat dengan cepat dan mudah diubah dari desain CAD menjadi komponen logam 3D dengan kualitas terbaik."
Itulah fleksibilitas desain yang dapat membedakan laser dari pemesinan tradisional saat datang ke produksi powder bed berbasis logam lapis demi lapis.
"Dengan memanfaatkan teknik desain dengan 3D printing, produsen atau laboratorium dapat membangun produk ke near net shape," Quaranta kata. "Ada sangat sedikit sisa seperti yang terlihat pada pemesinan tradisional, dan metalurginya solid. Produsen dapat memanfaatkan platform ini untuk membangun berbagai komponen dari implan dan crown gigi hingga scaffold dan konstruksi untuk banyak aplikasi."
Otomatisasi Lebih Banyak pada Secondary Ops
Regulasi yang ketat yang mengatur setiap aspek produksi komponen medis dan kebutuhan untuk memastikan proses yang stabil dan dapat diprediksi seakan-akan membuatnya ideal untuk otomatisasi. Namun, pengawasan yang kaku ini mempresentasikan dilema, menurut Loughney dari Sandvik Coromant. Setelah suatu proses ditetapkan, dapat sangat sulit dan terlalu banyak waktu atau tidak efisien biaya untuk mengubahnya—bahkan dengan inovasi materi atau proses yang menunggu di balik layar.
"Kami melihat lebih banyak otomatisasi dalam manufaktur medis, tetapi mayoritasnya ada pada operasi sekunder yang tidak dikontrol sebanyak, seperti menggerinda gate dari forging," katanya. "Kami melihat hal-hal baru seperti stem pinggang yang diproduksi dengan otomatisasi."
Dengan komponen medis biasanya diproduksi dalam batch dengan pergantian yang sering, akuntabilitas dan pelacakan sangat penting, katanya lanjut. "Sedikit lebih sulit untuk mengotomatiskan sesuatu seperti itu. Tetapi itu berubah; sistem dan perangkat lunak sedang ditingkatkan sehingga dapat dicatat dengan lebih baik."
Mengenai tren lain, dorongan yang berkelanjutan menuju Industry 4.0, pembangun mesin merespons dengan berbagai inovasi.
Atas permintaan, Rem Sales akan mengintegrasikan mesin Tsugami Swiss dengan robotika FANUC untuk memuat dan membongkar bagian, sistem visi Keyence untuk pengukuran dalam proses dan auto kompensasi untuk mengotomatisasi penyesuaian offset secara on the fly, Briggs kata. "Kami menarik bagian dari konveyor dari mesin dengan robot, mengarahkannya dan menempatkannya ke dalam perangkat pegang pada alat pengukuran. Jika dimensi yang diukur di luar toleransi, sistem AutoComp Caron Engineering akan secara otomatis mengompensasi dalam mesin saat berjalan, dan robot akan menempatkan bagian yang rusak ke dalam wadah terpisah untuk memastikan tidak ada bagian yang rusak dicampur dengan yang baik."
Untuk pelanggan saat ini, "kami tidak dapat hanya menyediakan satu mesin untuk memproses bagian," jelaskan Cepican dari MCC. "Kami harus menyediakan sistem pemrosesan lengkap. Ini termasuk sistem otomatisasi yang sangat teknis." MCC telah merancang beberapa sistem pemuatan dan pembongkaran otomatis—misalnya, sistem yang memuat bagian kosong ke dalam mesin untuk di-laser weld ke komponen yang telah dipemesinan.
Tambah George Bursac, manajer umum Star CNC Machine Tool Corp. (Roslyn Heights, NY), "Otomatisasi telah menjadi bagian dari manufaktur medis untuk beberapa waktu dan berkembang berdasarkan persyaratan baru." Sementara komponen medis seperti bor tulang, implan gigi, instrumen bedah dan komponen lain yang terkait dengan produk-produk tersebut "tetap sama tanpa banyak perubahan," katanya, "tim kami merespons tantangan baru yang mungkin diperlukan oleh perusahaan manufaktur."



