Cara Memilih Mesin CNC yang Tepat untuk Kebutuhan Anda
Tidak seberat yang Anda pikirkan
Seperti sebagian besar arsitektur digital manufaktur, pengontrol numerik komputer (CNC) telah berkembang pesat dalam beberapa tahun terakhir, menghasilkan kecepatan pemrosesan yang jauh lebih besar dan menerapkan algoritma canggih, sambil pada saat waktu menyediakan antarmuka pengguna yang lebih sederhana dan lebih intuitif. Jadi bagaimana memilih antara berbagai jenis CNC? Perlu menetap pada satu? Dan bagaimana Anda akan memperkenalkan versi baru, atau CNC yang sepenuhnya baru?
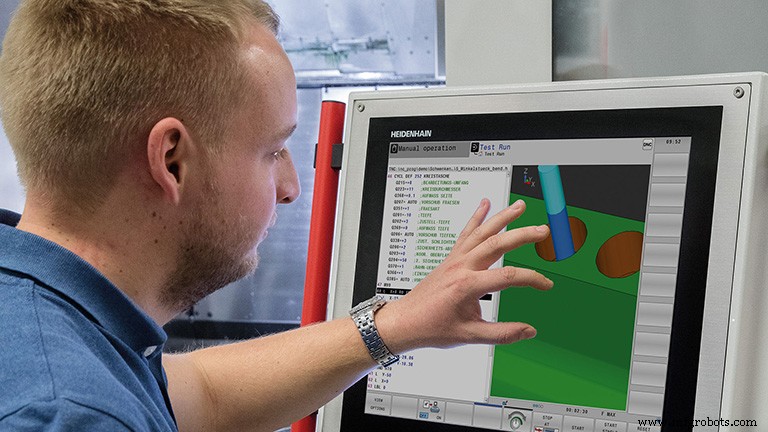
Mari kita selesaikan satu isu kritis di awal: kemungkinan ada lebih banyak opsi dari yang Anda kira. Seperti yang dijelaskan oleh Gisbert Ledvon, direktur pengembangan bisnis, alat mesin, untuk Heidenhain Corp., Schaumburg, Illinois, banyak orang mengasumsikan mereka hanya bisa mendapatkan kontrol yang mereka lihat dalam demo mesin, atau apa yang disajikan oleh salesperson. Tapi itu biasanya bukan kasus. Dia menyebut contoh DMG Mori, pembangun besar mesin canggih. «Anda dapat membeli mesin DMG dengan kontrol Heidenhain,» katanya, «[atau] mendapatkannya dengan Siemens, atau dengan FANUC. Mekanik, cetakan, baut bola, dukungan servis, dan sebagainya semuanya sama.» Atau seperti yang diungkapkan oleh Paul Webster, manajer rekayasa CNC untuk FANUC America Corp., Hoffman Estates, Illinois: «Pembangun alat mesin memutuskan kontrol apa yang akan dipasang pada [mesinnya]. Namun pengguna akhir mempengaruhi keputusan itu dalam hal besar dengan menentukan apa yang mereka inginkan.»
Pertimbangan Kemudahan Penggunaan
Kemudahan penggunaan adalah pertimbangan utama dalam memilih CNC untuk banyak bengkel, mungkin karena tantangan menemukan cukup tenaga kerja terampil. «Sebagian besar waktu,» kata Webster, «mereka ingin apa yang sudah mereka miliki di pabrik. Dan kembali ke tahun 70-an, 80-an dan awal 90-an, FANUC memiliki kontrol yang paling andal dan paling konsisten.» Sementara ada beberapa perdebatan tentang seberapa ramah pengguna kontrol FANUC (selengkapnya segera), mereka memang banyak digunakan. «Antarmuka pengguna FANUC telah berkembang selama 40 tahun sejarah,» mengamati Webster. «Dan banyak pabrik masih memiliki kontrol FANUC 6M, 6T, dan 10T yang berusia 30-plus tahun.» Ini juga menunjukkan fakta bahwa ada kontrol FANUC yang sesuai untuk hampir semuanya di pabrik yang membutuhkan CNC, baik itu pengontrol gerakan untuk peralatan pendukung seperti konveyor, atau press bor, mesin pemesinan lima sumbu, atau mesin bor Index dengan delapan sumbu independen, masing-masing menjalankan proses yang berbeda. «Mereka adalah jenis sistem kontrol yang berbeda, tetapi semuanya bertindak dan terasa mirip,» jelaskan Webster. «Jadi orang yang mengoperasikan alat mesin dapat lompat ke peralatan pendukung dan mengoperasikannya, troubleshoot, dan melakukan pemeliharaan tanpa masalah.»
Todd Drane, manajer penjualan regional untuk Fagor Automation –USA, Elk Grove Village, Illinois, juga berpikir membantu untuk menyelaraskan kontrol di seluruh area manufaktur yang berbeda. Dan Fagor menerapkan antarmuka pengguna yang sama dari aplikasi ke aplikasi. «Dengan Fagor Automation, jika Anda mempelajari CNC bor kami, maka Anda juga tahu CNC pemfrais kami, karena menu dan metode untuk membuat dan menjalankan program identik,» kata Drane. «Tentu pada mesin bor Anda memanggil siklus siap pakai yang berbeda dari pada mesin pemfrais, tetapi metode dalam memanggilnya identik. Manfaat yang jelas adalah personil lantai produksi Anda lebih dapat ditukar dan serbaguna.» Drane menambahkan bahwa Fagor juga telah mengembangkan CNC untuk berbagai aplikasi yang melampaui pemfraisan dan bor tradisional, untuk mencakup «penggerusan, laser, router, airjet, dan aplikasi kontrol gerakan umum. Kami juga memiliki kemampuan untuk menciptakan editor, layar, halaman dan rutinitas kustom pada semua platform CNC kami dengan cepat dan mudah, sehingga, apa pun yang diperlukan pelanggan, kami dapat menyelesaikannya.»
Webster dan Drane keduanya mengacu pada antarmuka pengguna, atau HMI (human-machine interface) sebagai pertimbangan kunci. Namun secara ketat, HMI berbeda dari CNC, dan dalam beberapa kasus pembangun alat mesin melapisi HMI kustom mereka sendiri. Pembangun lebih mungkin melakukan itu untuk aplikasi khusus, seperti penggerusan, dan terkadang mereka melakukannya untuk menciptakan apa yang mereka harap menjadi keunggulan kompetitif atas antarmuka yang lebih «generik». (Ledvon menunjukkan bahwa pengguna Heidenhain adalah pengecualionya bahwa «seluruh antarmuka, keyboard, dan layar sentuh itu sendiri, selalu menunjukkan fungsionalitas Heidenhain. Kami tidak benar-benar memiliki siapa pun yang melapisi itu, kecuali untuk beberapa siklus mereka sendiri.») Mengeksplorasi variasi ini dan bagaimana mereka diciptakan di luar cakupan artikel ini. Kami akan berkonsentrasi pada perbedaan antara apa yang ditawarkan oleh penyedia CNC utama.
Secara luas, kontrol FANUC yang banyak digunakan yang kami sebutkan sebelumnya menawarkan pemrograman kode M&G dari keyboard dan tidak terlalu mewah. Anda dapat mengatakan itu mudah digunakan karena «semua orang» tahu cara menggunakannya. Saat datang ke pemesinan lima sumsu, insinyur membuat program pemesinan dengan paket CAD/CAM dan menggunakan post-processor untuk menghasilkan kode M&G yang berjalan pada mesin. Pengguna tidak, dan umumnya masih tidak, memprogram pekerjaan lima sumbu pada kontrol. Ledvon mengatakan dunia sedang bergerak melewati pendekatan untuk mendefinisikan garis atau radius dalam bahasa abstrak. Kami bergerak menuju pemrograman konversasional dengan «instruksi yang lebih pendek dan jelas yang mengatakan 'Saya ingin menjalankan siklus bor,' atau 'Saya ingin menjalankan siklus skiving.' Anda hanya menjawab beberapa pertanyaan dan kontrol melakukan sisanya untuk Anda. Itulah di mana kita sekarang. Ini akan lebih interaktif dan lebih sederhana.» Dan—tidak mengherankan—pemrograman di mesin akan melalui layar sentuh yang lebih besar dengan fitur seperti smartphone (seperti pinch-to-shrink dan touch-and-swipe) untuk menandai dan menyalin, dan sebagainya.
Perubahan ini didorong sebagian oleh generasi muda tukang mesin yang memasuki bidang, tetapi Ledvon mengatakan operator tua juga menerima teknik-teknik ini, jika mungkin sedikit lebih lambat. «Dalam pengalaman kami, setelah tiga hingga enam bulan mereka biasanya tidak ingin kembali ke cara lama,» katanya.
Heidenhain lama mengambil pendekatan konversasional, tetapi FANUC tidak sedang tidur. Mereka memperkenalkan antarmuka layar sentuh yang lebih ramah yang disebut iHMI pada tahun 2016 dan telah meluncurkan perbaikan besar selama beberapa bulan terakhir. Misalnya, Jody Michaels, manajer penjualan nasional FANUC America, mengatakan antarmuka sebelumnya membuat kalibrasi kinematika sangat sulit sehingga memerlukan ahli FANUC. Sekarang itu ikon pada HMI. «Anda hanya mengisi kotak dan menekan tombol cycle start,» jelaskan Michaels. «Tentu saja, Anda harus memastikan hal-hal seperti diameter probe dan stylus telah diatur terlebih dahulu, tetapi begitu sederhana itu.»
FANUC juga telah memisahkan beberapa rutinitas probing, sehingga pengguna dapat menerapkannya tanpa harus melalui menu lama. Mereka juga menambahkan kemampuan untuk mengimpor data alat (feeds, speeds, informasi coating dan deskripsi alat lainnya) dari sumber eksternal, yang merupakan praktik umum di industri yang FANUC menolak.
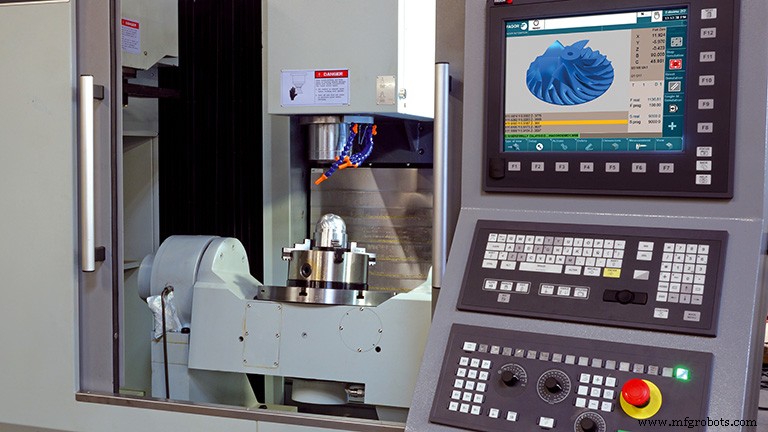
Michaels juga mengatakan iHMI FANUC sekarang memungkinkan impor langsung geometri bagian sebenarnya ke dalam program konversasional. «Kami tidak pernah memiliki kemampuan untuk melakukan itu. Sekarang Anda dapat mengimpor file DXF atau IGES, atau model padat, sehingga Anda dapat memprogram tanpa harus menggambar bagian pada kontrol. Itu adalah pergeseran besar bagi kami.» Ledvon mengatakan kemampuan ini digunakan banyak di Eropa dan mulai banyak dipakai di Amerika Utara juga, terutama untuk bagian yang lebih sederhana dan di bengkel pekerja menengah. «Memanfaatkan importer CAM untuk mengonversi file DXF atau IGES menjadi program yang dapat diproses, tepat pada kontrol, jauh lebih efisien daripada kembali ke orang CAD/CAM dan menunggu antrian, karena dia harus memberi makan lima, enam, tujuh, delapan, atau sepuluh mesin.» Ledvon juga melihat ini sebagai cara untuk memberdayakan operator muda yang menerima pendekatan ini, dan teori bahwa ini akan berkontribusi pada retensi yang lebih baik di seluruh industri.
Masih, Webster memperingatkan untuk tidak melakukan perubahan radikal pada antarmuka pengguna, menggunakan analogi bahwa menukar pedal gas dan rem dalam mobil akan menjadi bencana. «Kami ditarik ke dua arah, karena orang dengan pabrik penuh FANUC tidak ingin berubah,» katanya. «Jadi kami perlu menjaga semuanya tetap mirip. Tapi operator baru yang keluar dari sekolah terbiasa dengan smartphone dan hal semacam itu, dan mereka ingin menggunakan layar sentuh dan menyederhanakannya. iHMI memungkinkan beberapa dari gaya baru itu tetapi tidak menarik kita begitu jauh dari antarmuka yang ada sehingga orang panik.» Dia menambahkan bahwa sebagian besar mesin yang berjalan dengan CNC FANUC menggunakan HMI FANUC dengan kustomisasi yang terbatas «untuk spesifik alat mesin, seperti layar pemeliharaan dan hal-hal seperti penukar alat atau bagian lain yang tidak ditentukan oleh CNC itu sendiri.»
Untuk bagiannya, Fagor telah menggabungkan sistem pemrograman G-code dan konversasional pada CNC yang sama, «sistem CAD/CAM onboard, editor interaktif dan mode bantuan yang digabungkan dengan sentuh mudah langsung ke dalam manual di lantai produksi dari keyboard,» kata Drane. «Setelah programmer atau operator mempelajari dan memahami CNC ini, yang cepat dan sering dalam kurang dari satu hari, kami kemudian menumpangkan fitur teknologi baru tambahan di atas platform yang sama. Dengan demikian operator lantai produksi hanya perlu mempelajari fitur teknologi baru pada platform yang sudah familiar dengan mereka. Faktor kenyamanan jelas dan kami melihat lebih banyak teknologi baru yang digunakan oleh operator.»
Pertimbangan Presisi dan Performa Lainnya
Selain kemudahan penggunaan, pertimbangan kunci lainnya meliputi presisi pemesinan, kecepatan, dan keandalan. Heidenhain dan Fagor dikatakan sebagai satu-satunya pembangun kontrol yang dapat menyediakan seluruh sistem kontrol gerakan. Seperti yang diungkapkan Ledvon, «Anda mendapatkan drive dari kami, skala, encoder, motor, dan kontrol. Membeli sesuatu dari pihak ketiga selalu menghilangkan sesuatu ketika Anda memasuki akurasi mikro dan finishing permukaan super.» Dia mengakui posisi terkemuka Heidenhain di industri pembuatan cetakan yang menuntut ini pada faktor ini, dan menambahkan bahwa «99 persen waktu,» ketika pembangun alat mesin memilih kontrol Heidenhain mereka menggunakannya untuk seluruh sistem. «Kadang-kadang kami tidak menjual motor,» kata Ledvon, «tapi semua motor Siemens memiliki encoder Heidenhain.»
Webster menegaskan bahwa semua kontrol FANUC «melakukan semuanya hingga nanometer. Sebagian besar skala tidak akurat di dekat nanometer. Hilangnya resolusi tidak ada di CNC. Itu pasti di sisi mesin, bukan di sisi kontrol. Produsen skala mengatakan skala mereka jauh lebih akurat dari mesin mekanis, yang saya setujui. Dan orang mesin mengatakan mesin mereka lebih akurat dari workholding. Orang workholding mengatakan [perangkat mereka] lebih akurat dari peralatan. Ini menurun. Tapi CNC bukan faktor pembatas sama sekali. Bahkan tidak dekat.» Dia menambahkan bahwa FANUC membangun motor dan encoder mereka sendiri, dan encoder motor memiliki hingga 32 juta pulsa per revolusi. «Saat Anda berbicara tentang meningkatkan satu rotasi baut bola menjadi 32 juta hitungan, itu banyak resolusi untuk bekerja.» Apa jawabnya? Bicara dengan pengguna yang Anda percayai dan dapatkan demo yang menyeluruh!
Beralih ke kecepatan, semua CNC terbaik menggunakan CPU canggih dan lebih banyak memori untuk memproses program lebih cepat. Ini membuat hal-hal seperti pemesinan kecepatan tinggi jauh lebih baik dari tahun-tahun lalu. Namun selain daya pemrosesan mentah yang lebih besar, layak mempertimbangkan apakah kontrol memanfaatkan metode cerdas lainnya untuk meningkatkan efisiensi. Ini termasuk fitur seperti kontrol adaptif, yang secara otomatis menyesuaikan laju pemakaian berdasarkan beban alat, dan tuning servo otomatis.
Yang terakhir sering bergantung pada ahli dari pembuat CNC. Tapi CNC dari FANUC, Fagor, dan lainnya sekarang lebih baik dalam «memeriksa semua umpan balik pada semua drive dan motor dan menyesuaikannya ke pengaturan optimal secara otomatis,» jelaskan Michaels. Itu dapat memberikan perbaikan yang signifikan jika Anda telah menempatkan beban yang tidak biasa pada meja mesin Anda, atau sebaliknya telah mengubah setup Anda.
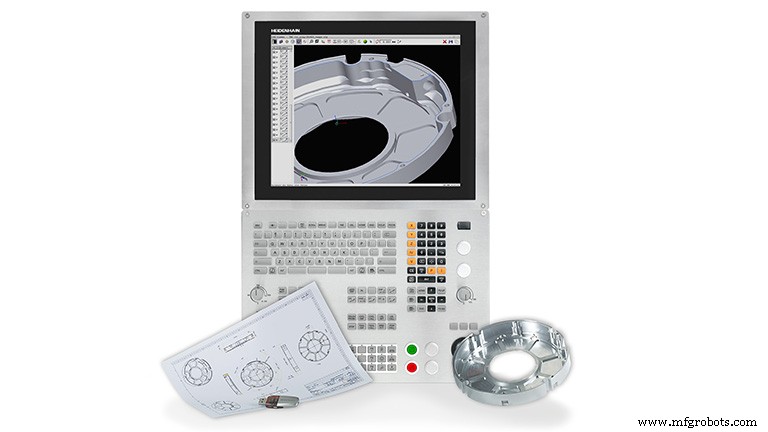
Ledvon menyorot dorongan Heidenhain untuk menambahkan fungsionalitas ke menu konversasional mereka. «Misalnya, penggerusan jig sekarang adalah salah satu fitur kontrol. Kami dapat melakukan pocketing dengan pemfraisan trochoidal. Hal-hal yang biasanya Anda lakukan pada sistem CAM sekarang dapat dilakukan tepat pada kontrol.» Tujuannya adalah untuk melakukan lebih banyak hal pada mesin lima sumbu dalam satu setup. «Anda tidak perlu pergi dari mesin lima sumbu ke penggerus jig untuk menggerus bagian tertentu dari bagian tertentu,» katanya. «Anda sekarang dapat melakukan keduanya pada mesin lima sumbu karena multifungsi dari berbagai teknologi kini dapat dielola dengan satu CNC.» Ledvon juga mengamati bahwa alat mesin yang baik dan stabil yang dilengkapi skala Heidenhain «hampir seperti CMM dari sudut pandang akurasi, dan Anda setidaknya dapat melakukan inspeksi awal pada mesin sebelum bagian keluar.» Ini adalah salah satu banyak cara alat mesin berfungsi sebagai «pusat saraf,» menurut pandangan Ledvon, menyediakan informasi yang berguna bagi pabrik.
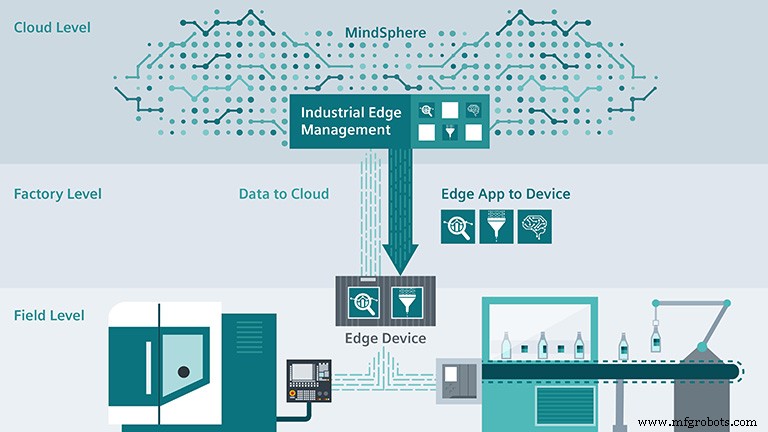
Tiansu Jing, manajer produk untuk Siemens Industry Inc., Elk Grove Village, Illinois, menawarkan sudut pandang yang berbeda: edge computing. Edge computing mempertahankan sebagian besar perhitungan dan pemrosesan pada perangkat edge dan bukan CNC, sementara mesin terus beroperasi secara real-time. «Di masa lalu, berbagai CNC berfokus pada aplikasi yang berbeda dan semua fitur terkait, termasuk hardware, dikembangkan sesuai oleh penyedia kontrol,» jelaskan dia. «Banyak bengkel memilih kontrol tertentu karena perbedaan ini.» Edge computing menghilangi batas ini dan memperluas kemampuan CNC. «Dengan edge computing, berbagai aplikasi dapat digunakan untuk menawarkan performa mesin yang lebih baik untuk meningkatkan kualitas pemotongan dan produktivitas.» Jing menambahkan bahwa dengan menghubungkan CNC ke perangkat edge, server lokal dan cloud, «ada kemungkinan bagi entitas berbeda untuk menawarkan keahlian mereka sendiri ke pelanggan akhir melalui aplikasi di cloud.»
Pada titik terkait, Jing mengatakan «layanan jarak jauh menjadi lebih andal dan lebih murah. Dengan solusi digital twin lengkap, yang mencakup tidak hanya CNC virtual tetapi juga mekanika mesin virtual, pembangun alat mesin dan penyedia CNC dapat memiliki solusi komprehensif untuk menggandakan apa yang digunakan bengkel mesin dan untuk troubleshooting masalah pelanggan. Metodologi ini dapat secara signifikan mengurangi waktu henti yang disebabkan oleh masalah dan meningkatkan produktivitas pengguna akhir. Pada saat yang sama, ini akan secara dramatis mengurangi biaya layanan untuk pembangun alat mesin.»
Hal yang Membuat Ahli CNC Gila
Ternyata penyedia CNC utama sering menemukan pelanggan mereka tidak menggunakan sepenuhnya teknologi luar biasa yang sudah mereka bayar. Menurut Michaels, terus menggunakan metode waktu invers dalam pemesinan lima sumsu adalah contoh prima. «Kami akhirnya membuat orang menggunakan kontrol titik pusat alat, kontrol toleransi, dan fungsi kondisi pemesinan di mana Anda dapat mempercepat roughing dan melambatkan finishing secara independen dalam program,» katanya. «Tetapi ini memakan waktu dan masih ada orang yang meminta perangkat lunak CAM modern mereka untuk menghasilkan program dengan kode waktu invers G93,» sementara metode yang lebih baru menghasilkan pemotongan yang lebih cepat dan finishing yang lebih baik.
Ledvon mengatakan pengguna sering tidak memanfaatkan sepenuhnya siklus pemesinan terintegrasi dalam kontrol, yang dapat jauh lebih efisien dalam membuat bagian. Dia memberikan contoh pelanggan yang lupa bahwa layar sentuhnya memiliki tombol panah kanan untuk mencapai siklus lain. Pelanggan ingin menambahkan siklus bor ke programnya sehingga ia menggunakan perangkat lunak CAM untuk membuat sekitar 200 baris kode untuk melakukan ini, padahal ia cukup menekan tombol panah dan menjawab beberapa pertanyaan untuk membuat siklus bor.
«Banyak orang mengasumsikan kontrol hanya melakukan apa yang dilakukan mesin lain satu tahun yang lalu, atau tiga tahun yang lalu,» katanya, «dan itu bukan kasus. Itulah mengapa kami mendorong pelatihan.»
Webster mengatakan kesengsaran untuk menerima pemrograman CAM modern mungkin merupakan kontributor terbesar terhadap hilangnya produktivitas. Kadang-kadang itu hanya kegagalan untuk menggunakan post-processor terbaru. «Ada fitur kode G yang berguna yang tidak digunakan orang, baik karena mereka tidak tahu ada, atau sistem CAD/CAM mereka tidak mendukungnya,» jelaskan dia. «Kami masih melihat banyak orang memposting program dari sistem CAD/CAM mereka dengan G-1 lurus. [Mereka membuat] gerakan linear segmen garis yang sangat kecil, meskipun ada banyak teknik dan fungsi pemrograman baru. Banyak sistem CAM dan post-processor tidak up to date seperti CNC di lapangan, namun CAD/CAM sangat murah saat ini dan jauh lebih mudah digunakan. Kadang-kadang investasi terbaik adalah memanfaatkan sepenuhnya investasi yang sudah Anda miliki.»
Jadi Apa yang Harus Diperoleh?
Saat memilih CNC, lihat serius model bisnis Anda, saran Ledvon. «Untuk melakukan sebagian besar pekerjaan produksi dengan ukuran lot yang besar, dengan operator yang tidak begitu terampil, maka tentunya standarkan pada kontrol. Tapi saya tidak pikir itu lagi cara untuk menghasilkan uang. Untuk tumbuh ke segmen pasar baru, atau untuk mendapatkan bisnis margin lebih tinggi dengan ukuran lot yang lebih kecil, Anda memerlukan fleksibilitas dalam setup Anda.» Ini berarti mesin multifungsi dan kontrol terbaik untuk aplikasi yang diusulkan oleh perusahaan. «Karena jika Anda terus membeli kontrol yang sama seperti bengkel di jalan raya, satu-satunya cara Anda untuk bersaing adalah pada harga. Anda perlu menemukan cara untuk membedakan diri Anda, dan itu adalah satu cara untuk melakukannya.»



