Menguasai Ketidaklurusan Bar Bahan: Panduan Esensial untuk Bengkel Mesin
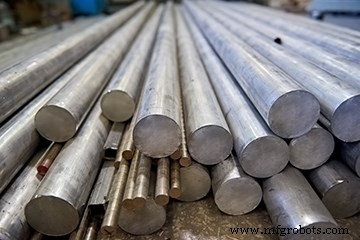
Bar bundar kadang-kadang salah dianggap paling mudah diluruskan dan sering menjadi subjek keluhan pelanggan. Namun, bentuk simetris sebenarnya paling mudah diluruskan.
Sejauh mana, ketidaklurusan bar seperti udara yang kita hirup – Anda hanya benar-benar memikirkannya ketika tercemar atau tidak ada sama sekali.
Dalam pengalaman saya hampir setengah abad dalam manufaktur, sebagian besar terkait dengan produksi dan penggunaan bar logam untuk pemesinan, saya telah belajar bahwa ketidaklurusan bar adalah properti yang dapat krusial untuk operasi pemesinan yang berhasil. Ketidakadaan ketidaklurusan bar yang memadai dapat menciptakan berbagai masalah, terutama masalah pemasukan bar yang salah, bagian di luar toleransi, kebisingan berlebihan, aus mesin premature dan kerusakan perkakas. Mereka yang memiliki atau mengelola bengkel mesin mengetahui ini terlalu baik.
Jelas, beberapa proses pemesinan lebih sensitif terhadap masalah ketidaklurusan bar daripada yang lain. Operasi yang bahan baku berupa batang atau gulungan memiliki fitur desain mekanis yang meluruskan atau menahan bahan sebagai bagian dari mekanisme pemasukan awalnya.
Namun, banyak operasi memerlukan tingkat ketidaklurusan bar yang tinggi, terutama ketika bahan akan disajikan kepada mesin oleh pengumpan bar. Untuk sektor pasar ini, berikut adalah tinjauan singkat dari langkah-langkah yang dapat diambil oleh pemasok bar Anda untuk memastikan hasil positif. Diskusi ini berlaku sama untuk semua bahan, termasuk aluminium, kuningan, perunggu dan baja. Plus, ini melengkapi Anda dengan pertanyaan yang dapat Anda ajukan kepada pemasok bahan Anda jika masalah ketidaklurusan muncul.
Ada secara dasar tiga tipe atau konfigurasi bar lurus yang digunakan sebagai bahan baku untuk membuat bagian yang diproses: bar bundar; bentuk standar dan simetris (heksagon, oktagon, persegi); bentuk khusus non-simetris (double D, teardrop, kunci, twin lobe). Setiap tipe memerlukan pendekatan yang berbeda dalam pembuatannya untuk memastikan ketidaklurusan yang memadai bagi pelanggan pemesinan.
Ada kesempatan untuk mengontrol (atau merusak) ketidaklurusan bar pada delapan tahapan pembuatan dan pengiriman:
- Proses kerja panas asli (guling atau ekstrusi)
- Proses tarik dingin
- Penyelesaian akhir (atau pelurusan)
- Pengumpulan dan pengikatan
- Penanganan dan penyimpanan ikatan
- Pengiriman
- Pembongkaran dan penyimpanan di fasilitas pelanggan
- Pemuatan bar ke dalam proses pemesinan pelanggan
Cukup memiliki prosedur operasional standar yang tepat untuk memastikan bar konsisten langsung keluar cetakan tarik adalah kunci untuk menyediakan bar bundar lurus, terutama bahan tarik dingin. Operasi “pelurusan” kemudian pada bundar mengontrol stres internal daripada ketidaklurusan mutlak. Misalnya, alloy timbal dapat meningkat dalam diameter setelah pelurusan agresif dalam operasi dua roll (misalnya, pada peralatan Medart atau Mecco). Kontrol stres internal ini juga dapat menjadi faktor penentu dalam bahan non-timbal saat stok diproses secara asimetris – seperti saat mememosi rak pengemudi mobil, di mana satu sisi bar bundar secara selektif dihilangkan, mungkin mengekspos stres internal yang dapat menghasilkan bagian akhir yang lengket jika efek stres tersebut tidak dipahami dan dikontrol dengan baik oleh pemasok bar.
Bundar kadang-kadang salah dianggap paling mudah diluruskan dan sering menjadi subjek keluhan pelanggan. Namun, bentuk simetris sebenarnya paling mudah diluruskan. Bar harus keluar dari cetakan penyelesaian dingin dalam keadaan lurus. Ide sederhana ini memerlukan pemahaman yang menyeluruh tentang operasi penarikan oleh pemasok bar dan “kemauan manajemen” untuk mengembangkan teknik yang tepat dan mengontrol proses dengan cermat.
Bentuk non-simetris dapat menjadi tantangan, tetapi kunci untuk menyediakan bar lurus bagi pelanggan adalah konsistensi pembuatan. Dalam banyak kasus, operasi ekstrusi atau penarikan telah mengembangkan teknik untuk menghasilkan lenturan yang kecil tetapi konsisten, yang ketika disajikan ke operasi pelurusan akhir memberikan kesempatan untuk memberikan tekanan koreksi yang konsisten yang menghasilkan bar lurus.
Operasi yang fokus pada pelurusan agresif hanya kemudian sering gagal menghargai sejauh mana ketidaklurusan produk dapat dikontrol dalam ekstrusi atau penarikan. Kontrol ketidaklurusan setelah operasi pembuatan secara fundamental tentang menghindari kerusakan pasca produksi. Desain dan operasi yang cermat dari penanganan bar, pengikatan, kemasan, transportasi, pemuatan, pembongkaran dan penyimpanan seringkali cukup menggunakan kesederhanaan umum akan membantu banyak untuk memastikan bahwa produk mempertahankan ketidaklurusannya sampai titik perkakas mesin melibatkan bar di fasilitas pelanggan.
Tentang Penulis
Roger Bassett adalah mantan presiden perusahaan dan profesor universitas yang telah menikmati karir lebih dari 40 tahun dalam industri logam. Saat ini dia membantu Franconia Industries dan Diehl Brass Solutions dengan pengembangan bisnis mereka. Bassett telah melayani Precision Machined Products Association selama bertahun-tahun, menempati banyak posisi kepemimpinan dan berbicara di rapat lokal dan nasional. Kontak: 586-212-5122 atau bassett@tm.net.