RW Screw: Memimpin Otomatisasi di Peralatan Legasi
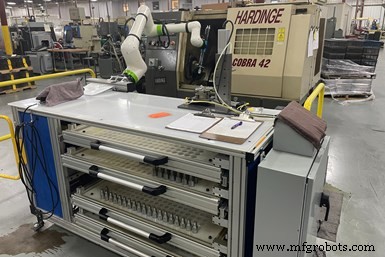
RW Screw percaya menambahkan robot ke peralatan legasi yang masih akurat masuk akal. Di sini, cobot merawat bubut sentral Hardinge. Stasiun robot ini dengan laci untuk stok dan bagian selesai dibaut ke lantai untuk mencegah apa pun “berjalan” karena gerakan robot, mengingat penempatan yang presisi diperlukan untuk memasang benda kerja ke collet chuck.
RW Screw di Massillon, Ohio saat ini mempekerjakan sekitar 230 orang. Bill Reeder, presiden bengkel mesin kontrak berusia 74 tahun, mengatakan tingkat staf optimal dengan kapasitas peralatan adalah sekitar 265. Perusahaan memiliki lebih dari 200 perkakas mesin, termasuk VMC, Swiss-type, single-spindle, multi-spindle, rotary transfer machine dan grinding machine serta peralatan pemesinan dan finishing sekunder. Sayangnya, sejumlah kecil dari ini mungkin diam pada saat karena tidak ada yang tersedia untuk mengoperasikannya.
Salah satu alasannya adalah ada banyak bisnis manufaktur di area Ohio utara yang semua bersaing untuk orang yang sama. Di atas itu, Amazon baru-baru ini membuka pusat fulfillment baru di Canton terdekat yang diperkirakan akan menciptakan 1.000 pekerjaan baru. Tantangan personel telah sampai pada titik di mana RW Screw menyadari bahwa menerapkan otomatisasi dan teknologi yang dapat mengurangi keterlibatan manusia dalam proses manufaktur diperlukan untuk mempertahankan keberhasilan di masa depan.
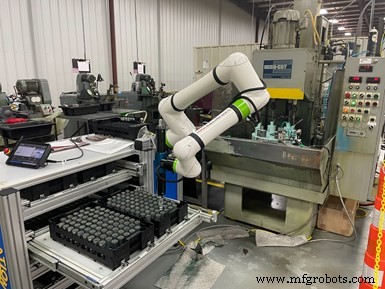
Di sini adalah contoh lain dari cobot baru yang secara efektif merawat mesin honing yang lebih lama — meskipun akurat.
Faktanya, Reeder mengatakan perusahaan mengevaluasi peluang untuk mengotomatisasi proses tidak sekadar dengan tujuan menjadi lebih efisien per se melainkan sebagai sarana yang diperlukan untuk memastikan terus menyampaikan produk tepat waktu dan sesuai spesifikasi kepada pelanggannya seperti yang diharapkan.
Menambahkan robot untuk merawat peralatan manufaktur adalah satu bagian dari solusinya. Perusahaan baru-baru ini memasang enam robot dalam waktu tujuh bulan dan berencana menambahkan 10 lagi tahun ini. Itu dikatakan, Reeder mencatat bahwa tidak ada yang telah atau akan menghapus pekerjaan siapa pun di sana. Sebaliknya, karyawan dapat diredeploy untuk melakukan tugas yang lebih berharga daripada memuat dan membongkarkan perkakas mesin, misalnya.
Selama bertahun-tahun, RW Screw juga telah mempelajari pelajaran tentang integrasi otomatisasi sebagai cara untuk mengurangi atau menghilangkan operasi manual seperti yang dijelaskan Reeder kepada saya selama kunjungan terbaru. Salah satunya adalah otomatisasi lebih dari sekadar robot, menyebut bagaimana perusahaan telah mempertimbangkan bagaimana alat pengukuran alat dan alat tahan serta jenis pengumpan bar yang digunakan dapat menyederhanakan pekerja di lantai bengkel.
Tetapi, selama kunjungan saya, Reeder juga menunjuk pada tiga taktik yang diterapkan RW Screw dengan respecto ke integrasi otomatisasi yang menurut saya layak dipertimbangkan baik untuk bengkel yang baru dalam otomatisasi maupun yang berpengalaman dengan itu. Taktik tersebut melibatkan mengambil waktu saat mengintegrasikan robot, membentuk komite steering otomatisasi, dan bekerja untuk mengembangkan insinyur otomatisasi, tidak harus insinyur manufaktur.
Penambahan Robot dan Otomatisasi Lainnya
E. Ray Woolley mendirikan R.W. Screw Products Inc. pada 1948. Sekarang dikenal sebagai RW Screw, perusahaan memiliki fasilitas dengan lebih dari 200.000 kaki persegi ruang manufaktur dan administrasi.
Langkah pertama yang signifikan bengkel ke dalam otomatisasi robot adalah mengintegrasikan robot Denso itu sendiri untuk memuat dan membongkar shaft ke dalam mesin pembentukan spline. Konveyor digunakan untuk baik mengirimi benda kerja baru ke robot serta mengumpulkan bagian yang selesai setelah pemesinan.
RW Screw juga telah memasang sejumlah model kolaboratif (disebut cobot). Misalnya, sejumlah cobot sumbu enam FANUC CRX-10iA/L merawat peralatan seperti bubut sentral, mesin honing dan mesin gerinda, beberapa adalah peralatan legasi, tetapi tetap sangat akurat.
Reeder mengatakan perusahaan menghargai ketahanan cobot, yang menawarkan payload 10 kg dan jangkauan 1.418 mm serta dukungan pelanggan FANUC. Dan sementara cobot ini dirancang untuk diredeploy dari satu mesin ke mesin lain, bengkel memiliki masing-masing untuk satu mesin tertentu. Kebanyakan terpasang pada tabel/stand dengan laci yang digunakan untuk menyajikan bahan baku ke robot dan mengumpulkan bagian yang selesai setelah diproses. Bengkel membaut stand ini ke lantai untuk mencegah kemungkinan “berjalan” karena gerakan robot.
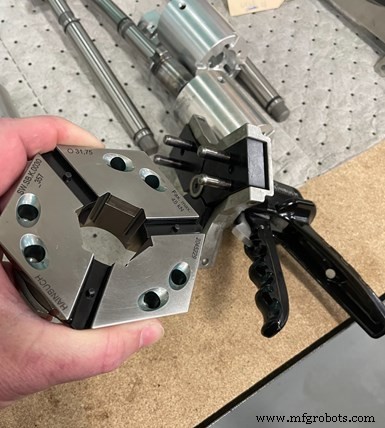
Perubahan untuk rotary transfer machine, multi-spindle dan bubut sentral lainnya sekarang lebih cepat menggunakan collet quick-change.
Tetapi, bengkel mempertimbangkan peralatan lain yang dapat mengotomatisasi proses atau mengurangi waktu dan jumlah intervensi manusia. Quick-change workholding dari Hainbuch adalah contoh dari yang terakhir. Faktanya, tulisan yang diproduksi Hainbuch, bagian yang saya parafrase dalam paragraf berikutnya, yang mendorong saya untuk mengunjungi RW Screw untuk mempelajari lebih lanjut tentang upaya perbaikan bengkel pada awalnya.
Bengkel menggunakan chuck stationary hidrolik Hainbuch Hydrok di mesin rotary transfer Hydromat dan Schutte. Jason Schoemann, insinyur penjualan di Hainbuch America, menunjuk pada mesin rotary transfer Hydromat Eclipse 12 stasiun RW Screw dilengkapi chuck hexagonal Hydrok SE 65 dengan rentang klem 3 hingga 65 mm. “Hydrok SE 65 sangat cocok untuk rentang ukuran keluarga bagian RW Screw, dan geometri heksagonal menawarkan perlindungan optimal dari kontaminasi, meningkatkan umur alat dan memberikan tekanan klem 25% lebih besar,” kata Schoemann. “Itu menampung bar bundar dan heksagon dengan kepala klem yang dapat dengan cepat dan mudah diganti.”
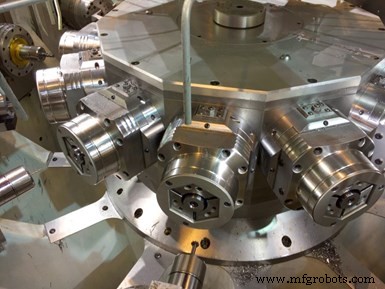
Mesin rotary transfer Hydromat Eclipse 12 stasiun RW Screw dilengkapi chuck hexagonal Hainbuch Hydrok SE 65 yang dikatakan memberikan tekanan klem 25% lebih besar daripada perangkat konvensional. Kredit Foto: RW Screw
Untuk perubahan collet, operator menggunakan perangkat gaya pistol dengan pin yang dimasukkan ke wajah collet dan menekan handle. Mekanisme kunci di handle menjaga fixture runtuh saat memasang dan mencabut collet. Menekan trigger membuka fixture perubahan dan melepaskan collet.
“Fitur quick-change Hainbuch esensial untuk mencapai tujuan produksi kami,” Reeder menjelaskan. “Yang dulunya memakan waktu satu atau dua hari untuk beralih antar bagian sekarang memakan waktu 30 menit, dan kami dapat beralih dari stok heksagon ke stok bundar dalam 3 jam. Sama pentingnya untuk menahan toleransi yang berhasil adalah repeatabilitas tinggi sistem Hainbuch karena grinding presisi. Juga, kekakuan tambahan 25% mengurangi getaran, yang merupakan faktor krusial saat memesin bar heksagon.”
Contoh peralatan lain yang ditemukan bengkel untuk mengotomatisasi proses di luar menambahkan robot meliputi:
- Pengumpan bar majalah. Pengumpan bar umum digunakan di sebagian besar bengkel mesin produksi tinggi, tetapi datang dalam berbagai desain. RW Screw menemukan nilai dalam model majalah yang memungkinkan bundel besar barstok dimuat untuk mencapai run panjang — mungkin tiga shift — pemesinan tanpa pengawas. Ini telah menambahkan ini ke rotary transfer dan multi-spindle machine dalam bentuk Cucchi BLT dan Edge Technologies FMB brand yang menerima bar 12 kaki untuk memperpanjang waktu pemesinan tanpa pengawas lebih lanjut dan mengurangi waktu henti mesin.

Pengumpan bar majalah yang menerima bar 12 kaki memperpanjang waktu pemesinan tanpa pengawas dan mengurangi waktu henti mesin di RW Screw untuk peralatan seperti rotary transfer machine.
- Tool presetter. Tool presetter secara otomatis mengukur offset sehingga operator tidak perlu melakukan itu di mesin saat memasang alat baru untuk pekerjaan baru. RW Screw menggunakan tool presetter Origin dari Omega TMM, yang menurut produsen perangkat memenuhi kebutuhan industri untuk alat presetting optik lantai bengkel level entry. Alat untuk pekerjaan baru kemudian dikit dan diirimi ke work cell mesin untuk menunggu pemasangan.
Berkat tool presetter, alat untuk pekerjaan baru dapat dengan mudah diukur lalu dikit dan diirimi ke work cell mesin untuk menunggu pemasangan untuk pekerjaan baru.
- Vision inspection devices. Alat ukur nonkontak menggunakan kamera untuk mengukur bagian dapat sangat mempercepat proses inspeksi. Dalam satu contoh, studi waktu mengungkapkan seorang yang merawat dua mesin menghabiskan 60% waktunya untuk mengukur bagian di mesin. Sekarang, pengukuran ini dilakukan secara otomatis pada vision system Keyence untuk memungkinkan orang itu merawat tiga mesin. Bengkel juga membuat sel untuk bagian yang memerlukan inspeksi 100% yang menggunakan bowl feeder untuk menyediakan bagian ke vision system dan stasiun touch probing tertutup untuk mengukurnya secara otomatis sambil menyaring yang baik dari yang buruk.
Pada satu titik, teknisi akan menghabiskan 20 menit setiap jam untuk mengukur bagian shaft kompleks ini. Sekarang, vision system Keyence ini secara otomatis mengukur bagian tersebut hampir segera untuk membebaskan teknisi untuk melakukan tugas tambahan nilai lainnya.
Pelajaran dan Saran Otomatisasi
Tiga praktik yang diterapkan RW Screw sebagai bagian dari pendekatannya dalam menerapkan otomatisasi menonjol bagi saya selama percakapan dengan Reeder. Dibawah ini, ide-ide ini mungkin layak dipertimbangkan baik jika Anda berada di tahap awal mengotomatisasi proses atau telah mengintegrasikan otomatisasi untuk beberapa waktu.
- Ambil waktu saat mengintegrasikan robot. Mengintegrasikan robot pertama mengajarkan RW Screw untuk tidak terburu-buru dalam proyek ini, terutama di lingkungan produksi tinggi. Saat ini, bengkel membuat “mock” machines — jirig yang meniru mesin aktual — untuk digunakan saat memprogram robot, mengidentifikasi titik sentuh, menyesuaikan proses dan sebagainya. Menyesuaikan proses dengan robot di depan mesin aktual tidak hanya dapat memperpanjang waktu henti mesin, tetapi juga dapat menyebabkan karyawan meragukan nilai robotika jika mereka menghadapi masalah selama beberapa waktu setelah integrasi.
- Bentuk komite steering otomatisasi. RW Screw membentuk komite steering otomatisasi yang bertemu setiap minggu untuk membahas proyek otomatisasi yang diusulkan. Sekali per kuartal, komite dengan cermat mengidentifikasi proyek yang masuk akal untuk dilanjutkan. Sebagai bagian dari upaya ini, Reeder dan manajer lain secara teratur berjalan di lantai bengkel untuk melibatkan karyawan dan mempelajari titik nyeri produksi apa pun. Solusi untuk masalah mungkin adalah menambahkan robot, tetapi juga bisa menambahkan teknologi lain untuk membuka bottleneck produksi yang ada karena operasi manual.
- Kembangkan insinyur otomatisasi. Di masa lalu, RW Screw fokus pada pengembangan teknisi manufaktur, ahli dalam cara memesin bagian, bagaimana alat atau collet bekerja dan seterusnya. Itu masih berharga. Namun, telah berpivot sedikit untuk mengembangkan teknisi otomatisasi yang memahami robot, pengukuran otomatis dan berbagai bentuk otomatisasi lantai bengkel lainnya. Seperti yang disebut Reeder, bengkel tidak mampu untuk personel perawatan yang terus-menerus mengubah titik sentuh robot selama shift mereka. Semua personel harus belajar cara melakukan tugas seperti itu, dan bengkel akan terus berinvestasi dalam pelatihan jenis itu di masa depan.
Sebelumnya, pekerjaan volume tinggi ini membutuhkan sembilan orang selama tiga shift untuk melakukan inspeksi bagian 100%. Oleh karena itu, RW Screw merancang proses ini yang menggunakan bowl feeder untuk menyediakan bagian ke sel inspeksi yang mencakup vision system dan touch probing untuk secara otomatis mengukur semua bagian dan menyaring yang baik dari yang buruk.



