Sudut Rake Positif vs Negatif: Bagaimana Geometri Mempengaruhi Efisiensi Pemotongan
Pemesinan adalah salah satu proses manufaktur pengurangan di mana material berlebih dihapus dari blank yang telah dibentuk dalam bentuk kerikil untuk meningkatkan akurasi dimensi dan toleransi. Alat pemotong berbentuk cuneiform (atau pemotong) digunakan untuk penyisiran bertahap material lapis demi lapis. Geometri, orientasi dan material adalah tiga faktor utama yang mempengaruhi kemampuan pemesinan dan kualitas produk. Geometri pemutut mencakup fitur-fisial penting dari tepi pemotong dan permukaan yang relevan. Ini mencakup, tetapi tidak terbatas pada, sudut rake di berbagai arah, sudut kelonggaran di berbagai arah, jari-jari tepi, orientasi tepi pemotong, jari-jari hidung, dll. Sistem penyebutan alat yang berbeda menampilkan fitur-fitur ini dengan cara standar.
Sudut rake dari pemutut dasarnya menunjukkan kemiringan permukaan rake. Karena permukaan rake adalah permukaan aliran kerikil, jadi sudut rake juga menunjukkan arah aliran kerikil (dalam pemotongan ortogonal). Ini adalah satu parameter krusial karena secara langsung atau tidak langsung mempengaruhi deformasi geser, arah aliran kerikil, gaya pemotongan, konsumsi daya, keakinan pemesinan, dll. Menurut definisi, sudut rake adalah sudut di antara permukaan rake pemutut dan bidang referensi dan diukur pada bidang lain. Berdasarkan bidang di mana sudut ini diukur, ia dapat memiliki nama yang berbeda, seperti rake ortogonal (diukur pada bidang ortogonal), sisi rake (diukur pada bidang longitudinal mesin), back rake (diukur pada bidang transverse mesin), maximum rake (diukur pada bidang tegak lurus dengan garis master untuk rake), dll.
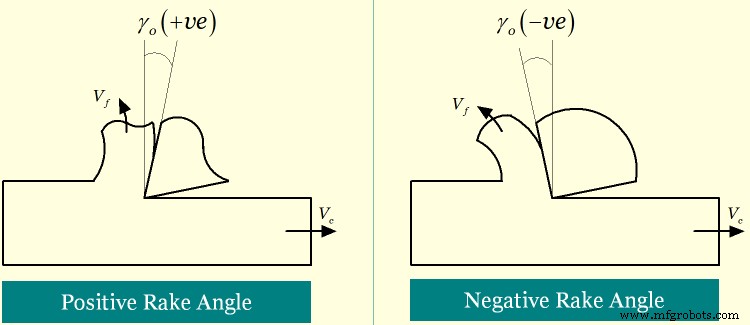
Terlepas dari bidang atau arah di mana diukur, sudut rake dapat positif atau negatif atau bahkan nol. Konsep ini berkembang dari orientasi relatif permukaan rake terhadap bidang referensi yang tetap—di satu arah dianggap positif, di arah lain dianggap negatif dan ketika mereka bergabung bersama sudut rake dianggap nol. Rake positif terjadi ketika jumlah sudut cuneiform dan sudut kelonggaran di bawah 90° pada bidang tertentu. Ini menawarkan tepi pemotong tajam dan oleh karena itu dapat secara efisien menyisir material dari benda kerja dengan gaya yang lebih sedikit. Sekarang jika jumlah sudut cuneiform dan sudut kelonggaran menjadi sama dengan 90° pada bidang tertentu, maka sudut rake menjadi nol. Demikian pula, ketika jumlah sudut cuneiform dan sudut kelonggaran lebih dari 90° pada bidang tertentu, sudut rake menjadi negatif. Rake negatif menawarkan ujung alat yang lebih kuat dan oleh karena itu umur alat yang ditingkatkan. Berbagai perbedaan antara rake positif dan rake negatif diberikan di bawah ini dalam format tabel.
Tabel: Perbedaan antara rake positif dan rake negatif
| Sudut Rake Positif | Sudut Rake Negatif |
| Sudut rake dianggap positif ketika jumlah sudut cuneiform dan sudut flank kurang dari 90°. | Sudut rake dianggap negatif ketika jumlah sudut cuneiform dan sudut flank lebih dari 90°. |
| Rake positif menawarkan cuneiform tipis. | Rake negatif membuat cuneiform lebih tebal. |
| Deformasi geser dari kerikil lebih kecil karena cuneiform tipis. | Cuneiform yang lebih tebal menghasilkan deformasi geser yang tinggi dari kerikil. |
| Ia juga cenderung mengurangi ketebalan kerikil dan dengan demikian CRC tetap rendah. | Ia cenderung meningkatkan ketebalan kerikil dan dengan demikian CRC menjadi tinggi. |
| Gaya pemotongan dan dengan demikian konsumsi daya selama pemesinan relatif lebih sedikit. | Dalam kondisi yang sama, ia memerlukan gaya pemotongan dan daya yang lebih tinggi. |
| CRC rendah, gaya pemotongan rendah dan daya rendah menunjukkan keakinan pemesinan yang baik. | Keakinan pemesinan buruk dengan rake negatif. |
| Ujung alat tidak kuat dan oleh karena itu rentan terhadap kegagala devastating. | Ujung alat lebih kuat dan oleh karena itu peluang patah tiba-tiba lebih kecil. |
| Beban kerikil yang lebih tinggi tidak dapat diterapkan karena alat tidak dapat menahannya. | Beban kerikil yang lebih tinggi dapat diterapkan dengan aman. |
| Rake positif cocok untuk pemesinan material lunak dan duktil, seperti tembaga dan aluminium. | Rake negatif baik untuk pemesinan material keras dan rapuh, seperti titan, stainless steel. |
Konsep sudut flank, sudut cuneiform dan sudut rake: Tampilan penampang cuneiform dari alat pemotong menampilkan tiga sudut yang berbeda ini; namun, tidak ada yang memiliki nilai tetap. Berbagai alat pemotong dapat memiliki nilai yang berbeda dari sudut-sudut ini dan hal yang sama memainkan peran kunci pada kinerja pemesinan. Bidang referensi diangap tegak lurus dengan vektor kecepatan pemotongan. Sudut di antara vektor kecepatan pemotongan dan permukaan flank dari alat pemotong disebut sudut flank atau sudut kelonggaran. Cuneiform diproduksi karena interseksi dari permukaan rake dan permukaan flank di sepanjang tepi pemotong; dan sudut yang sesuai disebut sebagai sudut cuneiform. Sekarang sudut di antara permukaan rake dan bidang referensi disebut sebagai sudut rake. Terhadap bidang referensi, ketika permukaan rake diarahkan menuju vektor kecepatan pemotongan maka sudut yang sesuai dianggap positif; ketika permukaan rake diarahkan berlawanan dengan vektor kecepatan pemotongan maka sudut yang sesuai dianggap negatif; dan ketika permukaan rake bergabung dengan bidang referensi maka sudut yang sesuai dianggap nol.
Ketebalan cuneiform dan sudut rake: Karena jumlah aljabar dari sudut rake, sudut flank dan sudut cuneiform harus nol, jadi untuk sudut flank konstan, sudut cuneiform akan lebih kecil dengan rake positif dibandingkan rake negatif. Dengan demikian rake negatif menawarkan cuneiform yang lebih tebal, yang mampu menahan gaya pemotongan yang lebih tinggi.
Deformasi geser dan ketebalan kerikil: Selama pemesinan, pemutut mengompres lapisan tipis material dan secara bertahap menyisirnya. Akibatnya kerikil yang belum dipotong mengalami deformasi plastis untuk menghasilkan kerikil dan kemudian mengalir di atas permukaan rake sebelum meninggalkan zona pemesinan. Deformasi geser juga meningkatkan ketebalan kerikil dari nilai yang belum dipotong. Peningkatan ini diukur oleh satu koefisien, disebut Chip Reduction Coefficient (CRC), yang didefinisikan sebagai rasio ketebalan kerikil terhadap ketebalan kerikil yang belum dipotong. CRC selalu lebih dari 1; namun, nilai lebih rendah selalu diinginkan. Pemutut dengan rake negatif melemahkan kerikil secara besar menghasilkan ketebalan kerikil yang lebih tinggi dan CRC yang lebih tinggi. Namun, pemutut dengan rake positif mengizinkan aliran halus kerikil di atas permukaan rake yang pada akhirnya menghasilkan deformasi geser yangrelatif lebih rendah dan CRC yang lebih rendah. Namun, dalam kasus apa pun CRC tidak dapat lebih rendah dari 1, kecuali pemotongan pada skala mikro atau nano.
Gaya pemotongan dan konsumsi daya: Semakin rendah daya pemotongan yang dikonsumsi selama pemesinan suatu material, semakin baik kinerja pemesinannya. Meskipun gaya dan daya bergantung pada banyak faktor, sudut rake juga memiliki pengaruh kecil. Karena deformasi geser yang lebih rendah dan CRC yang lebih rendah dengan rake positif, gaya pemotongan yang diperlukan untuk menghapus area material tertentu jauh lebih rendah dibandingkan dengan pemutut yang memiliki rake negatif ketika semua kondisi pemesinan lainnya tetap tidak berubah.
Aspek keakinan pemesinan: Keakinan pemesinan adalah indikasi seberapa mudah material kerja dapat diproses menggunakan alat pemotong tertentu dalam kondisi yang ditentukan. Tidak dapat diukur secara kuantitatif dengan andal; hanya dapat dinilai secara kualitatif berdasarkan parameter lain termasuk deformasi geser, CRC, gaya pemotongan dan daya, suhu pemotongan, bentuk dan warna kerikil, tendensi pembentukan BUE, kondisi permukaan yang telah diproses, dll. Secara keseluruhan, rake positif cenderung menawarkan keakinan pemesinan yang lebih baik.
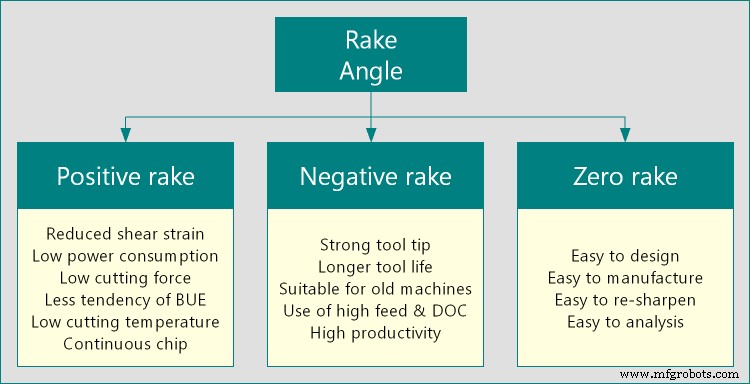
Kekuatan tepi pemotong dan beban kerikil: Rake negatif muncul lebih baik dalam kasus ini karena ia datang dengan cuneiform yang lebih tebal. Ketebalan cuneiform yang meningkat meningkatkan kekuatan tepi pemotong dan oleh karena itu ia dapat menahan beban yang lebih tinggi tanpa kegagalan. Cuneiform tipis, yang terkait dengan rake positif, dapat patah jika beban kerikil meningkat di atas batas tertentu; dan sebagai akibatnya, volume material yang lebih besar tidak dapat dihapus dalam satu lepas (laju penghapusan material atau produktivitas yang lebih rendah). Ia juga dapat memiliki risiko kegagala devastating di bawah getaran mesin atau beban benturan, yang sering terjadi saat memesin bagian yang tidak simetris rotasi atau memotong benda kerja yang memiliki material tidak homogen.
Material kerja yang cocok: Karena rake negatif dapat menahan gaya pemotongan dan beban benturan yang lebih tinggi, jadi ia dapat digunakan dengan aman saat memotong material keras dan rapuh seperti baja alat, stainless steel, titan, dll. Ketika komposisi material tidak homogen atau ada kemungkinan beban benturan maka rake negatif adalah pilihan yang lebih baik. Rake positif bekerja baik saat memotong material yang lebih lunak dan duktil seperti tembaga, aluminium, dll.
Perbandingan ilmiah di antara sudut rake positif dan sudut rake negatif disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Machining and Machine Tools oleh A. B. Chattopadhyay (Edisi 1, Wiley).
- Difference Between Positive Rake and Negative Rake oleh difference.minaprem.com.
- Sumber gambar: minaprem.com.



