Rake vs. Sudut Kelonggaran: Bagaimana Geometri Bentuk Performa Alat Potong
Operasi pemesinan konvensional atau pemotongan logam dilakukan untuk secara bertahap menghilangkan lapisan bahan berlebih dari workpiece untuk memberikan bentuk, dimensi, dan finishing yang diinginkan. Penghilangan bahan direalisasikan dengan bantuan perangkat kecil yang disebut cutter atau alat potong. Selama pemesinan, cutter dan workpiece dipasang secara kaku pada mesin gerinda dengan bantuan berbagai susunan. Kecepatan relatif antara cutter dan workpiece juga diperlukan untuk secara terus-menerus memotong bahan dan yang sama diberikan melalui kecepatan pemotongan, feed, dan kedalaman potong. Cutter sebenarnya mengompres lapisan tipis bahan dan secara bertahap menghilangkannya dalam bentuk irisan. Geometri yang tepat termasuk tepi potong yang tajam dan bahan yang kompatibel juga tidak terpisahkan untuk penghilangan bahan yang tidak terganggu dan efisien.
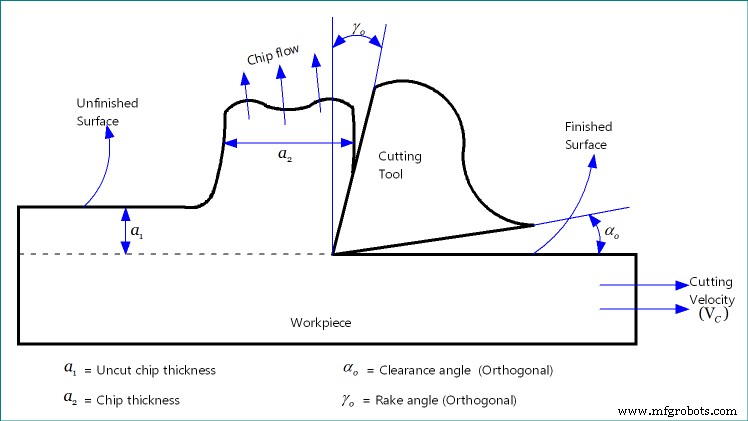
Geometri cutter menunjukkan kemiringan atau orientasi dari berbagai permukaan titik alat. Alat potong terdiri dari tiga permukaan titik alat—permukaan rake, permukaan flank primer, dan permukaan flank tambahan. Berbagai sudut digunakan untuk menunjukkan kemiringan permukaan tersebut dalam arah yang berbeda. Terdapat juga beberapa standar nasional dan internasional yang secara jelas mendefinisikan berbagai fitur cutter termasuk berbagai sudut. Informasi seperti ini dikumpulkan dengan cara tertentu untuk disajikan dalam bentuk tanda alat. Beberapa bidang juga digunakan untuk membantu pengukuran sudut ini tanpa ambigu. Secara umum, kemiringan permukaan rake ditunjukkan oleh sudut rake; sementara kemiringan permukaan flank ditunjukkan oleh sudut kelonggaran.
Menurut definisi, sudut rake adalah sudut orientasi permukaan rake cutter dari bidang referensi dan diukur pada bidang lain. Nilainya mungkin positif, negatif atau bahkan nol; namun, biasanya bervariasi antara +15° hingga –15°. Ini adalah satu sudut krusial yang menentukan kekuatan ujung alat, gaya pemotongan, konsumsi daya, deformasi pemotongan, dan juga machinability. Di sisi lain, sudut kelonggaran adalah sudut kemiringan permukaan flank cutter dari vektor kecepatan dan diukur pada bidang lain. Nilainya harus positif dan biasanya bervariasi antara +3° hingga +15°. Berbagai perbedaan antara sudut rake dan sudut kelonggaran dari alat potong diberikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara sudut rake dan sudut kelonggaran
| Sudut Rake |
Sudut Kelonggaran |
| Kemiringan permukaan rake cutter ditunjukkan oleh sudut rake. |
Kemiringan permukaan flank cutter ditunjukkan oleh sudut kelonggaran. |
| Sudut rake dapat negatif, nol atau positif. |
Sudut kelonggaran harus memiliki nilai positif. Tidak boleh negatif atau nol. |
| Mempengaruhi aliran irisan dan deformasi pemotongan tetapi memiliki pengaruh yang tidak signifikan pada kualitas permukaan dan akurasi. |
Langsung mempengaruhi kualitas permukaan dan akurasi; tetapi tidak berperan dalam aliran irisan dan deformasi pemotongan. |
| Built up edge (BUE) dapat mengubah sudut rake secara tidak menguntungkan. |
BUE tidak dapat mengubah sudut kelonggaran. |
Tujuan dasar
Sudut rake menunjukkan kemiringan permukaan rake dari alat potong dari bidang referensi. Karena permukaan rake adalah permukaan aliran irisan, jadi sudut rake juga menunjukkan arah aliran irisan. Di sisi lain, sudut kelonggaran menunjukkan kemiringan permukaan flank dari alat potong dari vektor kecepatan pemotongan. Sudut ini tidak memiliki pengaruh langsung pada aliran irisan. Namun, kedua sudut dapat diukur pada bidang (arah) yang berbeda untuk mendapatkan gambaran yang jelas tentang kemiringan permukaan yang bersesama.
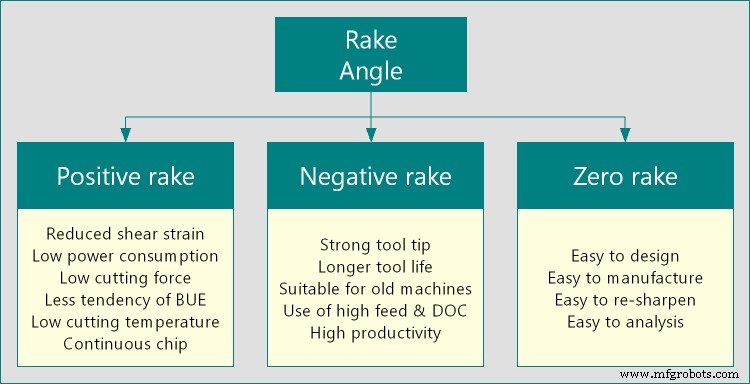
Nilai sudut ini
Cutter mungkin memiliki sudut rake positif, negatif atau nol, masing-masing memiliki signifikansi dan keuntungan khusus pada performa pemesinan. Misalnya, rake positif menawarkan tepi potong yang tajam dan oleh karena itu pemotongan akan terjadi dengan lancar membutuhkan usaha minimum. Sebaliknya, rake negatif menawarkan ujung alat yang lebih kuat dan oleh karena itu alat dapat menahan gaya pemotongan yang lebih tinggi. Namun, sudut kelonggaran cutter tidak boleh negatif atau bahkan nol karena, dalam skenario tersebut, permukaan flank alat akan menggosok permukaan yang selesai dari produk. Biasanya sudut rake bervariasi antara +15° hingga –15° dan sudut kelonggaran bervariasi antara +3° hingga +15°.
Peran pada penyimpangan irisan, kualitas produk dan akurasi
Sudut rake langsung mempengaruhi arah aliran irisan dan deformasi pemotongan irisan. Rake negatif akan meningkatkan deformasi pemotongan dan oleh karena itu ketebalan irisan akan meningkat. Koefisien pengurangan irisan, disingkat CRC, juga akan lebih tinggi dengan rake negatif. Namun, memiliki peran yang tidak signifikan pada kualitas dan akurasi dimensi dari komponen yang telah diproses. Sudut kelonggaran memainkan peran krusial pada faktor-faktor tersebut. Sudut kelonggaran yang rendah dapat sangat mengganggu kualitas permukaan karena geser ekstrim antara permukaan selesai pekerja dan permukaan flank cutter.
Mekanika pemesinan dan peran sudut rake
Sudut rake secara langsung atau tidak langsung mempengaruhi sejumlah besar faktor termasuk regangan pemotongan, gaya pemotongan, torsi atau dorong pemesinan, konsumsi daya, jenis dan warna irisan, dll. Faktanya adalah parameter penting dalam seluruh mekanika pemesinan. Sudut kelonggaran memainkan peran yang tidak signifikan dalam analisis tersebut.
Built up edge (BUE) dan efeknya
Saat pemesinan bahan duktil dengan kontak alat-irisan yang panjang, embrio bahan kerja atau irisan mungkin menempel pada ujung alat di lokasi yang paling menguntungkan dan kemudian berkembang hingga menjadi lebih besar dan dibawa oleh irisan yang mengalir. Keberadaan tidak diinginkan bahan pada ujung alat mengubah sudut rake menjadi sangat negatif. Akibatnya deformasi pemotongan dan gaya pemotongan mungkin meningkat, yang biasanya tidak diinginkan. Namun, sudut kelonggaran tidak berubah oleh BUE.
Perbandingan ilmiah antara sudut rake dan sudut kelonggaran disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Machining and Machine Tools oleh A. B. Chattopadhyay (1st edition, Wiley).
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values oleh minaprem.com.
- Sumber gambar: www.minaprem.com.



