MIG vs. TIG Las: Perbedaan Utama dan Aplikasinya
Las adalah salah satu proses penggabungan populer yang hampir menggantikan proses permanen lainnya, termasuk pemasangan sekrup pasir. Pengembangan intensif teknik las selama beberapa dekade terakhir menjadikannya pilihan unggul untuk menggabungkan struktur logam, plastik, dan bahkan keramik. Menurut definisi, las adalah proses penggabungan yang dapat menyatukan dua atau lebih komponen secara permanen melalui pembentukan koalesensi dengan atau tanpa penggunaan bahan pengisi tambahan, panas, dan tekanan. Terdapat berbagai macam proses untuk memenuhi kebutuhan pengelompokan berbagai materi dengan cara yang berbeda. Proses-proses ini dapat diklasifikasikan sebagai las listrik, las gas, las resistensi, las status padat, dan las energi intens. Setiap kelompok ini memiliki beberapa proses. Las MIG dan TIG adalah dua proses las listrik yang berbeda.
Dalam las listrik, busan listrik terbentuk antara logam induk dan elektroda. Busan ini merupakan sumber panas utama untuk melelehkan permukaan bersanding logam dasar guna membentuk koalesensi. Karena logam dasar perlu meleleh untuk mencapai penggabungan, maka semua proses las listrik pada dasarnya adalah las fusi. Terdapat beberapa proses las listrik, seperti las busa logam manual (MMAW), las busa logam gas (GMAW), las busa wolfram gas (GTAW), las busam tenggelam (SAW), las busa inti flux (FCAW), las slag elektrolit (ESW), dan lain-lain. Semuanya didasarkan pada prinsip yang sama dalam hal teknik penggabungan, tetapi kemampuan dan prosesnya berbeda. Setiap proses menawarkan keuntungan tertentu dibandingkan yang lainnya.
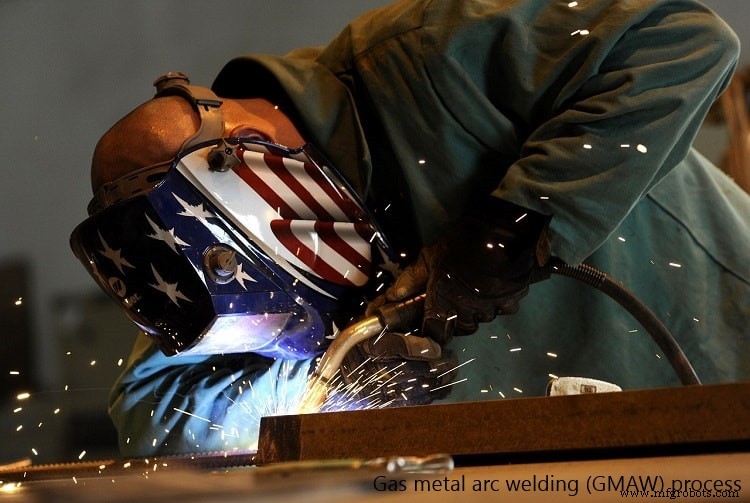
Las busa logam gas (GMAW) adalah proses las fusi yang sangat produktif di mana elektroda yang dapat dikonsumsi secara terus-menerus diumpankan ke zona las dari gulungan kawat menggunakan sistem otomatis. Busan, yang terbentuk antara elektroda dan logam dasar di bawah selisih potensial yang cukup, melelehkan elektroda dengan cepat dan kemudian menyetorkannya pada celas akar untuk melanjutkan proses. Gas pelindung yang tepat juga disuplai untuk melindungi busan suhu tinggi dan area sekitarnya dari oksidasi. Berdasarkan properti gas pelindung, GMAW dapat berupa dua tipe—gas logam aktif dan gas logam iners. Dalam las gas logam iners (MIG), gas kimiawi iners (seperti argon, helium, dll.) digunakan untuk tujuan pelindungan; sedangkan dalam las gas logam aktif, gas kimiawi aktif (seperti karbon dioksida atau oksigen) dicampur dengan gas iners untuk tujuan pelindungan.
Las busa wolfram gas (GTAW), populer dikenal sebagai las gas wolfram iners (TIG), adalah proses las fusi yang serbaguna dan andal yang menggunakan elektroda wolfram yang tidak dapat dikonsumsi untuk membentuk busan listrik. Bahan pengisi, jika diperlukan, juga dapat disuplai secara eksternal dengan memasukkan batang pengisi ke zona las. Tidak seperti las MIG, las TIG tidak cocok untuk laju penyerapan bahan pengisi yang tinggi; namun, kualitas sambungan dan penampilan titik las jauh lebih baik. Oleh karena itu, baik las MIG maupun TIG adalah proses las fusi di mana panas disuplai oleh busan listrik dan keduanya menggunakan gas iners sebagai gas pelindung. Namun, mereka berbeda dalam hal tertentu termasuk proses dan kemampuan. Berbagai perbedaan antara las MIG dan las TIG disajikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara las MIG dan las TIG
| Las MIG |
Las TIG |
| Las MIG dilakukan menggunakan elektroda yang dapat dikonsumsi. |
Las TIG dilakukan menggunakan elektroda yang tidak dapat dikonsumsi. |
| Elektroda dapat terbuat dari logam kompetent apa pun. |
Elektroda terbuat dari wolfram dengan beberapa elemen pelingkapan. |
| Laju penyerapan bahan pengisi sangat tinggi. Jadi proses ini sangat produktif. |
Laju penyerapan bahan pengisi relatif rendah. |
| Ini menghasilkan percikan yang menyebabkan kehilangan bahan pengisi, penampilan buruk, dll. |
Ini bebas dari percikan jika parameter optimum digunakan. |
| Mode las autogen tidak mungkin karena elektroda dapat dikonsumsi. |
Ini dipilih untuk mode autogen; juga dapat diterapkan untuk mode lain. |
| Ini tidak dapat dilakukan untuk persyaratan penggabungan di atas kepala. |
Ini dapat diterapkan untuk persyaratan penggabungan di atas kepala. |
| MIG sederhana dan biasanya tidak memerlukan tukang las yang terlalu terlatih. Ini juga sangat mudah dikontrol. |
TIG sedikit sulit, terutama memelihara dan mempertahankan busan. Jadi memerlukan tukang las yang berpengalaman. |
Elektroda yang dapat dikonsumsi dan tidak dapat dikonsumsi: Elektroda konduktif wajib ada dalam setiap proses las listrik untuk membentuk busan. Kadang-kadang elektroda itu sendiri menyetorkan logam cair di celas akar antara plat dasar. Elektroda yang dapat dikonsumsi adalah elektroda yang dapat meleleh oleh panas busan untuk menyetorkan bahan pengisi selama las. Sebaliknya, elektroda yang tidak dapat dikonsumsi tidak diharapkan meleleh selama las dan demikian bahan pengisi logam diperlukan untuk disuplai secara eksternal kapan saja dimaksudkan. Dalam las MIG, elektroda yang dapat dikonsumsi meleleh oleh panas busan dan kemudian menyuplai bahan pengisi logam. Oleh karena itu, elektroda secara terus-meter diumpankan ke zona las pada laju yang telah ditentukan. Las TIG dilakukan menggunakan elektroda yang tidak dapat dikonsumsi dan demikian tidak meleleh untuk menyuplai bahan pengisi. Jika bahan pengisi diinginkan, sama disuplai secara tambahan dengan memasukkan batang pengisi diameter kecil di bawah busan.
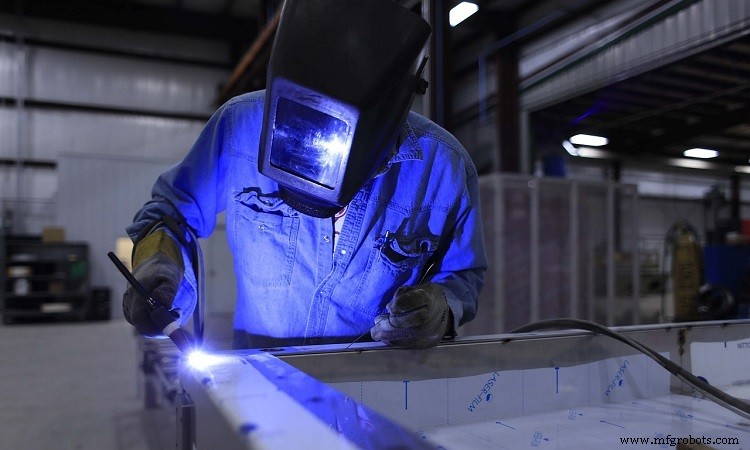
Bahan elektroda: Bahan pengisi harus kompatibel dengan logam induk, jika tidak las cacat akan dihasilkan. Dengan las MIG, logam pengisi (sama dengan logam elektroda) dapat dipilih sesuai logam dasar. Jadi elektroda dapat terbuat dari berbagai macam logam, masing-masing biasanya cocok untuk sekelompok kecil logam dasar. Dalam las TIG, elektroda selalu terbuat dari wolfram karena kekuatan, suhu leleh tinggi, dan kemampuan pemertahanan bentuk yang baik. Kadang-kadang beberapa elemen pelingkapan juga ditambahkan (misalnya torium, oksida lanthanum, oksida cerium, zirkonia, dll.) ke wolfram untuk meningkatkan berbagai karakteristik las seperti emissivitas elektron, erosi elektroda, dll.
Laju penyerapan bahan pengisi dan produktivitas: Dalam proses las MIG, elektroda dalam bentuk kawat diameter kecil yang dililit dalam gulungan secara terus-meter diumpankan oleh pengaturan mekanisasi yang tepat. Jadi bahan pengisi dapat disetorkan dengan laju yang lebih cepat dan akibatnya proses las ini sangat produktif dibandingkan dengan las TIG. Oleh karena itu, las MIG cocok ketika tepi disiapkan dalam bentuk V atau U atau celas akar lebih lebar.
Tingkat percikan dan penampilan: Percikan adalah titik-titik kecil logam pengisi cair yang dihasilkan karena penyebaran busan dan kemudian keluar dari zona las. Percikan ini menyebabkan kehilangan bahan pengisi yang mengarah pada laju penyerapan bahan pengisi yang tidak seragam. Ini juga tidak stabilkan busan. Titik logam cair yang ditetapkan secara tiba-tiba juga mengganggu penampilan dan kadang-kadang memerlukan penggerus untuk pengangkatan. Banyak proses las listrik menghasilkan percikan termasuk GMAW (baik MIG maupun MAG). Meskipun MIG cenderung menghasilkan tingkat percikan rendah, tidak dapat dilakukan secara bebas percikan bahkan jika seperangkat parameter proses optimum dan teknik las yang tepat digunakan. Las TIG biasanya tidak menghasilkan percikan kecuali permukaan bahan kerja tidak bersih. Titik las yang dihasilkan oleh las TIG bersih, halus, dan menarik.
Mode autogen, homogen, dan heterogen: Berdasarkan aplikasi dan komposisi bahan pengisi, las dapat diklasifikasikan sebagai mode autogen, homogen, dan heterogen. Mode autogen las dilakukan tanpa menerapkan bahan pengisi apa pun. Saat celas akar hampir nol atau sangat kecil maka bahan pengisi tidak diperlukan. Dalam mode homogen las, bahan pengisi diterapkan dan komposisi bahan pengisi kurang atau lebih sama dengan logam induk. Bahan pengisi juga diterapkan dalam mode las heterogen tetapi komposisi bahan pengisi berbeda secara signifikan dari logam induk. Karena elektroda yang dapat dikonsumsi adalah inherent pada las MIG, maka tidak dapat dilakukan dalam mode autogen. Sebaliknya, TIG cocok dan dipilih untuk tujuan tersebut. TIG juga dapat diterapkan dengan menguntungkan untuk mode homogen dan heterogen dengan seperangkat parameter optimum.
Kemungkinan penggabungan di atas kepala: Posisi las termasuk posisi lurus, miring, di atas kepala, dll. Posisi penggabungan di atas kepala sangat sulit dieksekusi karena bahan pengisi diperlukan untuk disetorkan terhadap gravitasi. Genangan logam cair selalu memiliki tendensi untuk jatuh dan bahkan dapat melukai tukang las. Oleh karena itu, gaya gravitasi saja tidak cocok untuk penyerapan bahan pengisi yang tepat; sebaliknya, itu memberikan pembatasan. Gaya Lorentz membantu dalam situasi seperti itu. Las TIG dengan seperangkat parameter optimum dapat digunakan untuk las di atas kepala. Namun, ini memerlukan tukang las yang berpengalaman untuk mencapai penetrasi yang baik dan kualitas las.
Perbandingan ilmiah antara las gas logam iners (MIG) dan las gas wolfram iners (TIG) disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Gas Metal Arc Welding Handbook by W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) by I. H. Griffin, E. M. Roden and C. W. Briggs (3rd edition, Delmar Cengage Learning).



