Las TIG vs A-TIG: Perbedaan Utama yang Dijelaskan
Las adalah salah satu proses penggabungan kuno yang dapat secara efisien dan ekonomis merakit dua atau lebih anggota struktural secara permanen. Terdapat berbagai macam proses las yang dapat menggabungkan struktur berbagai materi dengan cara yang beragam. Gas Tungsten Arc Welding (GTAW), populer dikenal sebagai Tungsten Inert Gas (TIG) welding, adalah salah satu proses las fusi di mana logam dapat digabungkan melalui koalesensi atau pembentukan titik las karena pelehan permukaan bersanding komponen induk. Busan listrik, yang dikonstitusikan antara elektroda dan logam induk konduktif, digunakan untuk pemanas dan pelehan.
Akibat perkembangan ekstensif selama beberapa dekade terakhir, las TIG telah muncul sebagai teknik las yang menjanjikan dan andal untuk menggabungkan dua atau lebih komponen logam secara permanen. Ini dapat dilakukan dalam mode autogen; namun, bahan pengisi juga dapat diterapkan kapan saja dimaksudkan (baik mode homogen maupun heterogen mungkin). Penampilan titik las yang megah, efisiensi busan yang lebih tinggi, kemungkinan cacat yang lebih rendah, dan tingkat percikan minimum membuat proses ini menjadi teknik fabrikasi yang menguntungkan dalam berbagai aplikasi industri termasuk konstruksi, otomotif, dan aerospace.
Dalam las TIG, busan listrik muncul antara elektroda yang tidak dapat dikonsumsi (terbuat dari wolfram dengan sedikit elemen pelingkapan) dan benda kerja konduktif. Panas busan ini melelehkan permukaan bersanding komponen induk, yang pada akhirnya menghasilkan koalesensi. Logam pengisi, jika diterapkan, juga menyetorkan pada celas akar dalam keadaan cair karena pemanas busan. Persiapan tepi juga dapat dilakukan jika ketebalan plat lebih dari 4 – 5mm. Meskipun banyak keuntungan, las TIG dibatasi oleh penetrasi yang dapat dicapai, yang sekitar 3 – 3,5mm berdasarkan banyak parameter yang relevan. Mencapai kedalaman penetrasi lebih dari 3,5mm dalam satu pass secara praktis sulit dengan las TIG, jika tidak mustahil.
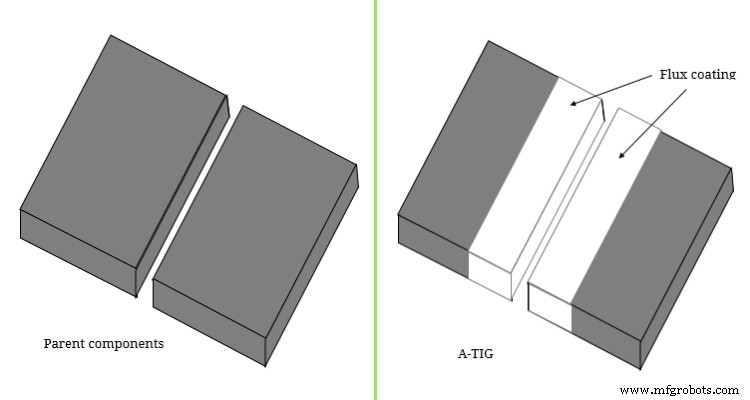
Keterbatasan ini memicu minat penelitian yang nyata dan sebagai akibatnya banyak varian telah muncul yang memberikan keuntungan unik dibandingkan proses las TIG konvensional. Las TIG diaktifkan dan las TIG terikat flux adalah dua varian yang menonjol. Dalam Las Tungsten Inert Gas Diaktifkan (A-TIG) lapisan tipis flux diaktivasi diterapkan pada permukaan bersanding dan area sekitar komponen induk sebelum las. Ini menunjukkan hasil yang menjanjikan dengan meningkatkan kedalaman penetrasi hingga 3 kali lipat atau lebih dibandingkan las TIG konvensional dengan parameter proses yang serupa. Jadi mencapai penetrasi 7 – 11mm dapat dilakukan dengan las A-TIG, yang pada akhirnya menghasilkan peningkatan produktivitas yang luar biasa dalam seluruh manufaktur. Berbagai perbedaan antara las Tungsten Inert Gas (TIG) dan las Tungsten Inert Gas Diaktifkan (A-TIG) disajikan di bawah ini dalam bentuk tabel. Nilai untuk disebutkan bahwa kedua proses dilakukan dalam setup yang sama dan dengan cara yang sama kecuali aplikasi flux dalam las A-TIG.
Tabel: Perbedaan antara las TIG dan las A-TIG
| Las TIG |
Las A-TIG |
| Tidak ada flux diaktivasi yang diterapkan pada logam induk dalam las TIG. |
Lapisan tipis flux diaktivasi diterapkan pada permukaan bersanding dan area sekitar sebelum las. |
| Biasanya memberikan kedalaman penetrasi dalam urutan 3 – 3,5mm. |
Ini dapat memberikan penetrasi yang jauh lebih dalam, dalam rentang 7 – 11mm. |
| Lebar titik las dan juga lebar HAZ lebih lebar. |
Akibat fenomena persempitan busan, lebar titik las dan lebar HAZ lebih sempit. |
| Membentuk busan listrik antara elektroda dan plat dasar tidak bermasalah. |
Akibat kehadiran lapisan flux isolator pada logam induk, pembentukan busan bermasalah. |
| Proses ini dapat diterapkan untuk menggabungkan bahan kerja tipis maupun tebal. |
Proses ini tidak cocok untuk bahan tipis (di bawah 4mm) karena cacat seperti penetrasi berlebih akan diamati. |
| Jika dinilai berdasarkan satu pass, las TIG lebih cepat. |
Karena flux perlu diterapkan sebelum las, jadi las A-TIG memakan waktu. |
| Ini kurang produktif, terutama ketika plat yang lebih tebal perlu digabungkan karena persiapan tepi dan beberapa pass. |
Ini sangat produktif karena penetrasi yang lebih dalam dapat dicapai dalam satu pass tanpa persiapan tepi. |
Penggunaan flux diaktivasi: Ini adalah perbedaan utama antara las TIG dan las A-TIG karena flux diaktivasi hanya digunakan pada yang terakhir. Flux diaktivasi semacam ini mencakup sejumlah besar oksida dan halogen logam seperti oksida titanium (TiO2), silika (SiO2), oksida kromium (Cr2O3), karbonat magnesium (MgCO3), oksida magnesium (MgO), dioksida manganese (MnO2), oksida kalsium (CaO), oksida aluminium (Al2O3), dioksida zirkonium (ZrO2), dll. Campuran homogen dari flux semacam ini dalam proporsi yang berbeda juga digunakan. Flux semacam ini pertama dicampur dengan pelarut yang sesuai untuk mempersiapkan pasta semi-padat dan sama diterapkan pada permukaan bersanding dan daerah sekitar komponen induk. Ini harus diterapkan sebelum las dan harus diizinkan untuk kering sebelum membentuk busan. Flux dapat diterapkan secara manual atau dengan bantuan sistem mekanisasi; namun, ketebalan lapisan flux ini harus seragam untuk mencapai sambungan bebas cacat. Biasanya ketebalan ini bervariasi dari 30 – 75µm berdasarkan sejumlah parameter yang relevan.
Kedalaman penetrasi, lebar titik las, dan HAZ: Berbagai penelitian telah menunjukkan dengan jelas bahwa kedalaman 7 – 11mm dapat dicapai dalam satu pass tanpa persiapan tepi tetapi dengan penggunaan flux yang sesuai; dibandingkan las TIG umum yang dapat memberikan penetrasi maksimum 3,5mm dalam kondisi yang serupa. Peningkatan yang luar biasa dalam penetrasi ini dikaitkan dengan pembalikan Efek Marangoni ketika flux diterapkan. Penggunaan flux diaktivasi juga mengarah pada persempitan busan, yang kemudian meningkatkan kepadatan panas busan listrik. Busan yang tersempit menghasilkan titik las yang lebih sempit dan juga zona terpengaruh panas (HAZ) yang lebih sempit karena tingkat masukan panas yang lebih rendah diperlukan dalam area tertentu.
Membentuk busan antara elektroda: Setiap proses las listrik memerlukan busan listrik untuk terbentuk antara elektroda dan bahan kerja konduktif. Faktanya, busan ini adalah sumber panas utama untuk melelehkan permukaan bersanding bahan induk. Dalam las TIG, membentuk busan antara elektroda wolfram yang runcing dan logam induk konduktif tidak bermasalah. Namun, dengan las A-TIG, karena kehadiran lapisan isolator pada permukaan logam kerja, aliran elektron dibatasi dan demikian membentuk busan sedikit sulit. Seringkali plate pendukung bebas flux tambahan digunakan di entri sambungan untuk memfasilitasi tujuan ini. Ini juga memerlukan tegangan rangkaian tertutup yang sedikit lebih besar untuk memelihara busan selama proses.
Penggabungan lembar tipis dan lembar tebal: Las A-TIG secara inheren memberikan penetrasi yang lebih dalam dan demikian tidak ekonomis untuk menggunakannya untuk menggabungkan lembar tipis atau plat dengan ketebalan di bawah 4mm. Bahkan jika digunakan untuk kasus semacam itu, maka penetrasi berlebih, ketidakakuratan dimensi, dan deformasi tinggi akan diamati. Namun, untuk menggabungkan komponen yang lebih tebal, A-TIG dipilih karena dapat memberikan penetrasi 7 – 11mm dalam satu pass dan itu juga tanpa persiapan tepi. Sebaliknya, las TIG dapat digunakan dengan menguntungkan untuk penggabungan komponen tipis maupun tebal mengikuti teknik yang diperlukan.
Persiapan tepi, beberapa pass, dan produktivitas: Penggabungan plat tebal (ketebalan>3,5mm) dengan las TIG memerlukan persiapan tepi yang tepat dan beberapa pass untuk mengisi seluruh celas akar dengan benar. Beberapa pass las juga meningkatkan tingkat masukan panas dalam area tertentu dan demikian lebar HAZ, deformasi, dll. juga meningkat, yang biasanya tidak diinginkan. Ini memerlukan volume besar bahan pengisi mahal serta jumlah waktu yang cukup besar. Faktanya, las TIG tidak cocok ketika volume besar bahan pengisi perlu disetorkan; las busa logam gas (GMAW) adalah pilihan yang lebih disukai dalam skenario semacam itu. Namun, las A-TIG juga dapat digunakan dengan menguntungkan untuk tujuan semacam itu tanpa memerlukan persiapan tepi atau las beberapa pass.
Perbandingan ilmiah antara las TIG dan las A-TIG disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).



