MMAW vs GMAW: Perbedaan Utama dalam Proses Las
Las, bersama dengan pemenasahan, digunakan secara luas untuk berbagai tujuan rangkaian industri dan rumah tangga. Las adalah salah satu jenis proses penggabungan yang olehnya dua atau lebih komponen padat dapat digabungkan secara permanen melalui pembentukan koalesensi dengan atau tanpa aplikasi logam pengisi, panas, dan tekanan. Dengan perkembangan teknologi las, saat ini sebagian besar telah menggantikan teknik penggabungan permanen lainnya termasuk pemasangan sekrup pasir. Las dapat diterapkan untuk menggabungkan logam, plastik, keramik, dan komposit secara efisien dan ekonomis. Jika dilakukan dengan benar dengan seperangkat parameter optimum, ini dapat menghasilkan sambungan yang kuat dan andal dengan kekuatan yang mirip dengan komponen induk. Terdapat sejumlah besar proses las yang dapat diklasifikasikan secara luas sebagai las fusi dan las status padat.
Proses las fusi adalah proses di mana permukaan bersanding logam dasar dilelehkan dengan menerapkan panas untuk membentuk koalesensi untuk pengakuan penggabungan; sedangkan tidak ada pelehan yang terjadi dalam proses las status padat. Semua proses las listrik, las gas, las resistensi, dan las energi intens pada dasarnya adalah proses fusi. Dalam las listrik, busan listrik dikonstitusikan antara komponen induk dan elektroda dengan menyediakan selisih potensial yang cukup di antara mereka. Busan ini adalah sumber panas utama (energi termal) untuk melelehkan plat dasar dan bahan pengisi. Sekali lagi terdapat berbagai proses las listrik; misalnya, MMAW atau SMAW, GMAW (MIG dan MAG), GTAW atau TIG, SAW, FCAW, ESW, dll. Masing-masing menawarkan beberapa manfaat dibandingkan yang lainnya.
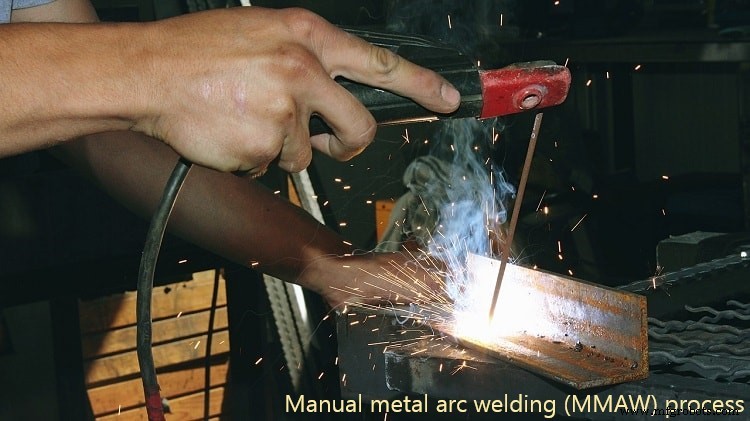
Las busa logam manual (MMAW), juga disebut las busa logam terlindung (SMAW), adalah salah satu proses las fusi di mana busan listrik dikonstitusikan antara elektroda dan plat dasar. Las ini sebagian besar dilakukan secara manual dan demikian namanya. Elektroda yang dapat dikonsumsi dilapisi flux yang sesuai yang terurai selama las untuk menghasilkan gas pelindung dan lapisan slag, yang membantu melindungi busan dan genangan logam cair dari oksidasi atau kontaminasi. Jadi ini tidak memerlukan aplikasi gas pelindung secara terpisah. Las busa logam gas (GMAW) juga adalah salah satu proses las fusi di mana busan dikonstitusikan antara elektroda yang dapat dikonsumsi dan komponen induk. Elektroda, dalam bentuk kawat, secara terus-meter diumpankan ke zona las dari gulungan kawat menggunakan sistem mekanisasi dan pada saat yang sama gas pelindung yang sesuai disuplai dari sumber eksternal untuk melindungi busan dan daerah sekitarnya. GMAW adalah proses yang sangat cepat dengan laju penyerapan bahan pengisi yang tinggi. Berbagai perbedaan antara las busa logam manual (MMAW) dan las busa logam gas (GMAW) disajikan di bawah ini dalam bentuk tabel.
Tabel: Perbedaan antara proses las MMAW dan GMAW
| Las Busa Logam Manual |
Las Busa Logam Gas |
| MMAW menggunakan elektroda yang dapat dikonsumsi dalam bentuk batang kecil berpendek diameter. Jadi ini adalah proses intermiten karena elektroda perlu diganti pada interval tertentu. |
GMAW menggunakan elektroda yang dapat dikonsumsi yang secara terus-meter disuplai dari gulungan kawat. Jadi tidak diperlukan jeda intermiten untuk mengganti elektroda. |
| MMAW menggunakan elektroda dilapisi flux di mana lapisan terurai untuk menghasilkan gas pelindung. Tidak ada gas tambahan yang diterapkan untuk tujuan pelindungan. |
Dalam GMAW, gas pelindung iners atau aktif disuplai di zona las. Elektroda tidak mengandung flux untuk menghasilkan gas. |
| Flux (lapisan elektroda) menghasilkan slag pada titik las. Slag ini dapat menyebabkan cacat atau mengganggu penampilan. Pemrosesan pasca diinginkan untuk menghapus slag. |
Tidak ada flux yang terkait dengan proses ini. Jadi tidak ada pengendapan slag yang diamati. Demikian itu menghilangkan kebutuhan pemrosesan pasca. |
| Proses MMAW sangat fleksibel dan dapat diterapkan di sebagian besar lokasi, di semua posisi, dan untuk sebagian besar materi. |
GMAW menggunakan lebih banyak aksesori dan demikian tidak cocok untuk aplikasi luar ruangan. Ini juga tidak dapat dilakukan di posisi di atas kepala. |
| Biasanya dilakukan oleh operator manusia. Jadi kualitas sambungan tergantung pada keterampilan tukang las. |
Ini dapat diotomatisasi memerlukan intervensi minimum dari operator. Jadi ini memiliki tendensi kesalahan manusia yang lebih rendah. |
Proses intermiten dan terus-meter: Sebuah batang diameter kecil (0,5 – 2,0 mm) dengan panjang 30 – 50 cm dan dilapisi flux yang sesuai digunakan sebagai elektroda dalam las busa logam manual. Karena elektroda ini dapat dikonsumsi, panjangnya berkurang seiring waktu las karena setorkannya pada titik las. Demikian setelah interval tertentu (kala bagian yang dilapisi flux habis), elektroda perlu diganti dengan yang baru untuk melakukan las. Jadi MMAW memerlukan penhentian yang sering dan merupakan satu proses intermiten. Sebaliknya, elektroda yang dapat dikonsumsi (dalam bentuk kawat) disuplai secara terus-meter dari gulungan kawat dalam las busa logam gas. Gulungan kawat ini dapat menyimpan panjang kawat yang cukup (biasanya diukur oleh bobotnya). Demikian GMAW dapat dilakukan untuk waktu yang lebih lama tanpa jeda untuk mengganti elektroda.
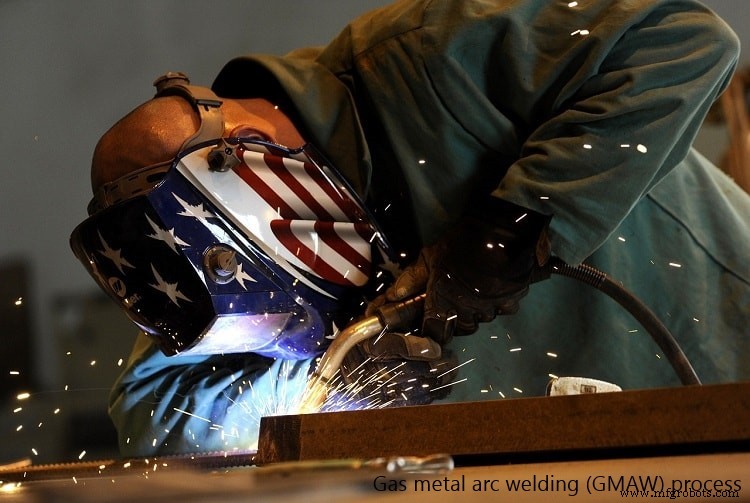
Sumber gas pelindung: Gas pelindung sangat diperlukan dalam proses las listrik untuk melindungi busan dan genangan logam cair dari oksidasi atau kontaminasi lainnya. Selama las listrik, lapisan tebal gas pelindung melingkuri seluruh zona las dan membatasi udara atmosfer untuk bersentuhan dengan titik las dan area panas sekitarnya. Dalam proses MMAW, elektroda dilapisi flux yang terurai oleh panas las dan menghasilkan cukup gas pelindung untuk menutupi area yang dipanaskan. Jadi tidak ada gas pelindung yang perlu disuplai secara tambahan. Namun dalam GMAW, tidak ada lapisan flux yang ada pada elektroda. Demikian gas pelindung disuplai dari sumber tambahan (seperti silinder gas) menggunakan saluran pengiriman dan nozzle yang tepat.
Pengendapan slag dan pengangkatannya: MMAW menggunakan elektroda dilapisi flux dan flux ini sebenarnya menghasilkan gas pelindung yang diinginkan selama las. Flux juga menghasilkan slag yang menempel di permukaan atas titik las dan melindunginya dari kontaminasi. Namun lapisan slag ini perlu diangkat setelah las selesai untuk meningkatkan penampilan. Biasanya penggerusan digunakan untuk pengangkatannya. Namun, jika slag masih terjebak dalam titik las dan gagal mengapung ke permukaan maka cacat seperti inklusi slag diamati. Cacat semacam ini dapat mengurangi kapasitas beban, kekuatan sambungan dan membuatnya rentan terhadap korosi—semua ini akhirnya mengurangi masa pakai. GMAW bebas dari slag karena tidak ada elektroda dilapisi flux yang digunakan. Demikian itu menghilangkan cacat yang terkait dengan slag dan juga kebutuhan pemrosesan pasca untuk pengangkatan slag.
Produktivitas: MMAW tidak sangat produktif. Dalam las multi-pass, slag yang menempel pada titik las perlu diangkat sepenuhnya setelah setiap pass untuk menghindari cacat inklusi slag. Terkait, elektroda perlu diganti dengan sering. Jadi ini tidak cocok jika volume besar logam cair perlu disetorkan pada titik las. Demikian ini tidak produktif untuk las multi-pass. GMAW bebas dari slag dan juga tidak ada penggantian elektroda yang diinginkan. Jadi ini dapat menyetorkan volume besar bahan pengisi dalam waktu singkat. Demikian ini adalah pilihan yang tepat ketika celas akar lebih lebar, tepi disiapkan dalam bentuk U atau V dan/atau ketebalan plat lebih besar. Terkait, diameter elektroda GMAW lebih kecil dari pada MMAW, yang meningkatkan kepadatan arus busan dan demikian laju penyerapan bahan pengisi.
Fleksibilitas las: Fleksibilitas menunjukkan kemampuan proses las untuk menampung berbagai bentuk untuk digabungkan dengan cara yang beragam di bawah kondisi yang berbeda. Secara tidak langsung ini merujuk kemampuan dan kelayakan untuk menerapkan proses tertentu di bawah kondisi tertentu. GMAW memerlukan silinder gas pelindung dan saluran serta aksesori untuk pengiriman yang terkontrol. Jadi ini tidak cocok untuk aplikasi skala kecil di luar ruangan. MMAW dapat diterapkan hampir untuk setiap lokasi di semua posisi dalam jangkauan elektroda; namun, performanya mungkin tidak sama di semua skenario. Bahkan MMAW tidak produktif, namun sangat fleksibel dan memiliki aplikasi yang beragam.
Kualitas las dan ketergantungan pada tukang las: Seperti yang namanya sapikan, las busa logam manual sebagian besar dilakukan oleh operator manusia. Jadi kualitas las bergantung pada keterampilan dan pengalaman tukang las. Ini juga rentan terhadap kesalahan manusia termasuk kesalahan acak dan kesalahan kesempatan. Sebaliknya, GMAW dapat diotomatisasi dan memerlukan intervensi sedikit dari tukang las. Jadi ini dapat memberikan sambungan berkualitas lebih baik jika parameter yang sesuai digunakan.
Perbandingan ilmiah antara las busa logam manual (MMAW) dan las busa logam gas (GMAW) disajikan dalam artikel ini. Penulis juga menyarankan Anda untuk membaca referensi berikut untuk pemahaman yang lebih baik tentang topik ini.
- Arc welding processes by magmaweld.com.
- Shielded Metal Arc Welding by W. L. Ballis (2011, Xulon Press).
- Gas Metal Arc Welding Handbook by W. H. Minnick (2007, Goodheart Willcox).



