Memahami Pola: Jenis dan Peran dalam Pengecoran
Jenis Pola : Pola adalah alat utama dalam proses pengecoran. Pola dapat didefinisikan sebagai model dari sesuatu yang dirancang sedemikian rupa sehingga dapat digunakan untuk membentuk cetakan yang disebut imprestasi dalam pasir lembap atau bahan lain yang cocok. Ketika cetakan ini diisi dengan logam cair, dan logam diizinkan untuk mengental, ia membentuk reproduksi dari pola dan dikenal sebagai pengecoran. Proses pembuatan pola dikenal sebagai pembuatan pola.
Jenis Pola
Jenis pola yang dipilih untuk pengecoran tertentu akan bergantung pada beberapa kondisi. Di antaranya, satu adalah kemudahan atau kesulitan yang diantisipasi dari operasi pencetakan yang akan datang. Lainnya adalah apakah jumlah pengecoran yang diinginkan kecil atau besar, jenis proses pencetakan, dan faktor lain yang mungkin masuk ke dalam situasi karena karakteristik unik dari pengecoran. Beberapa jenis pola yang lebih umum digunakan tercantum
dan dijelaskan di bawah ini :
- Pola satu potongan
- Pola terpisah
- Pola match plate
- Pola cope dan drag
- Pola gated
- Pola loose-piece
- Pola sweep
- Pola skeleton
- Pola segmental
- Pola shell
- Pola built-up
- Pola boxed-up
- Pola lagged-up
- Pola kiri dan kanan
1. Pola Tunggal atau Padat
Jenis pola yang dibuat tanpa sendi, parting, atau potongan longgar dalam konstruksinya disebut pola tunggal atau padat. Pola satu potongan tidak terpasang pada frame atau plate dan oleh karena itu kadang-kadang dikenal sebagai pola longgar. Pola ini lebih murah. Saat menggunakan pola ini, tukang cetak harus membuat saluran dan gate feeding serta riser sendiri. Operasi ini memakan lebih banyak waktu, dan tidak direkomendasikan kecuali untuk produksi terbatas. Pola satu potongan biasanya digunakan untuk pengecoran besar dengan bentuk sederhana.
2. Pola Terpisah
Pola terpisah – Banyak pola tidak dapat dibuat dalam satu potongan karena kesulitan yang dihadapi dalam mencetaknya. Untuk menghilangkan kesulitan ini, dan untuk pengecoran dengan desain yang rumit atau bentuk yang tidak biasa, pola terpisah digunakan untuk membentuk cetakan. Pola ini biasanya dibuat dalam dua bagian, seperti yang ditunjukkan pada Gambar, sehingga satu bagian akan menghasilkan setengah bawah cetakan, dan bagian lainnya, setengah atas.
Dua bagian, yang mungkin atau mungkin tidak memiliki ukuran dan bentuk yang sama, dipertahankan dalam posisi relatif yang tepat dengan cara dowel-pins yang dipasang pada satu bagian dan cocok dengan lubang yang dibor pada bagian lainnya. Permukaan yang terbentuk di garis pemisahan dua bagian, biasanya di garis tengah pola, disebut permukaan parting atau garis parting. Ini juga akan menjadi permukaan parting cetakan.
Kadang-kadang diperlukan untuk membuat pola untuk pengecoran yang rumit yang memerlukan tiga atau lebih bagian daripada dua untuk membuat pola yang lengkap. Jenis pola ini dikenal sebagai pola multi-potongan. Pola tiga bagian mungkin memerlukan penggunaan flask yang memiliki tiga bagian, meskipun mungkin untuk mencetak beberapa jenis pola tiga bagian dalam flask dua bagian.
3. Pola Match Plate
Saat pola terpisah dipasang dengan setengah di satu sisi plate dan setengah lainnya tepat di sisi seberang plate, pola disebut pola match plate. Sebuah pola atau sejumlah pola dapat dipasang pada match plate. Pola terbuat dari logam, dan plate yang membuat garis parting dapat terbuat dari kayu atau logam.
Aluminium umumnya digunakan untuk match plate logam. Pola untuk gate dan runner dipasang di sisi drag plate pada posisi yang tepat untuk membentuk match plate yang lengkap. Saat cetakan semua pola ditarik, dan cope atau setengah atas cetakan cocok sempurna dengan drag atau setengah bawah cetakan. Gate dan runner juga selesai dalam satu operasi.
Gambar menunjukkan plate tersebut, di mana pola untuk dua halter kecil dipasang. Pola match plate digunakan untuk menghasilkan pengecoran kecil dalam jumlah besar dalam mesin pencetakan yang memberikan produksi yang akurat dan cepat. Pola ini mahal untuk dibuat, tetapi biaya awal dibenarkan ketika produksi massal diinginkan.
4. Pola Cope dan Drag
Dalam produksi pengecoran besar, cetakan lengkap terlalu berat untuk ditangani oleh satu operator. Oleh karena itu, pola cope dan drag digunakan untuk mengatasi masalah ini untuk operasi yang efisien. Pola dibuat dalam setengah, terpisah pada garis sendi yang nyaman, dan pola cope dan drag terpisah dibuat dan dipasang pada papan individu.
Pengaturan ini memungkinkan satu operator atau kelompok operator untuk menyiapkan setengah cope cetakan sementara operator atau kelompok lain bekerja pada setengah lainnya. Distribusi tenaga kerja yang direncanakan ini meningkatkan produksi secara signifikan.
5. Pola Gated
Untuk menghasilkan pengecoran yang baik, diperlukan untuk memastikan pasokan logam cair yang penuh mengaliri ke setiap bagian cetakan. Pengaturan untuk aliran logam yang mudah ke dalam cetakan disebut gating yang tidak dapat dibuat dengan operasi tangan untuk produksi volume tinggi terutama karena waktu yang terlibat.
Dalam produksi massal, sejumlah pengecoran dihasilkan dalam satu cetakan multi-cavity dengan menggabungkan sekelompok pola, dan gate atau runner untuk logam cair dibentuk oleh bagian penghubung antara pola individu. Waktu yang biasanya dihabiskan oleh tukang cetak untuk memotong gate dan menarik pola dihilangkan oleh pengaturan ini. Jenis pola ini dengan pembentuk gate yang terpasang pada pola yang tepat disebut pola gated seperti yang ditunjukkan pada Gambar.
Pola gated dapat terbuat dari kayu atau logam dan digunakan untuk produksi massal pengecoran kecil.
6. Pola Loose-piece
Beberapa jenis pola diproduksi sebagai rangkaian dari potongan komponen longgar. Pola loose-piece diperlukan ketika bagian tersebut sehingga pola tidak dapat dikeluarkan sebagai satu potongan, meskipun terpisah dan garis dibuat pada lebih dari satu bidang.
Dalam kasus ini, pola utama biasanya dikeluarkan terlebih dahulu. Kemudian potongan terpisah, yang mungkin harus diputar atau dipindahkan sebelum dapat diambil, dikeluarkan. Pola lengkap jenis ini biasanya memerlukan perawatan lebih banyak dan lebih lambat untuk dicetak. Gambar 11.6 menunjukkan pola loose-piece.
7. Pola Sweep
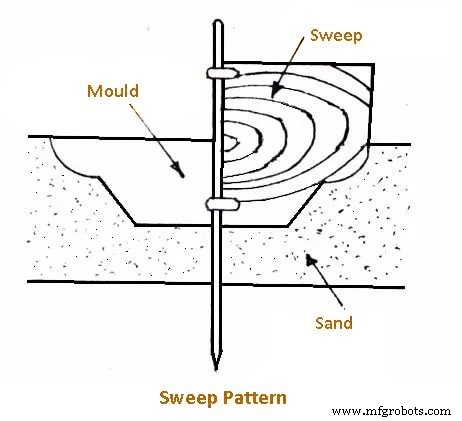
Cetakan dan inti simetris, khususnya dalam ukuran besar, terkadang dibentuk dengan pola sweep. Pola sweep terdiri dari papan yang memiliki bentuk yang sesuai dengan bentuk pengecoran yang diinginkan dan diatur untuk memutar cetakan sekitar sumbu pusat seperti yang diilustrasikan pada Gambar.
Pasir dicengkeram di tempat dan papan sweep diputar di sekitar sumbu rotasinya untuk memberikan bentuk yang diinginkan pada pasir cetak. Pola sweep digunakan untuk pencetakan bagian yang memiliki lingkaran. Sweep yang melengkung mungkin digunakan untuk membentuk bagian cetakan untuk ketel besi cor besar dan sweep lurus untuk bentuk atau selokan atau duri yang saja. Keuntungan utama dari jenis pola ini adalah bahwa ia menghilangkan konstruksi pola yang mahal.
8. Pola Skeleton
Pola untuk pengecoran yang sangat besar akan membutuhkan jumlah kayu yang besar untuk pola penuh. Dalam kasus tersebut, pola skeleton seperti pada Gambar dapat digunakan untuk memberikan kontur umum dan ukuran pengecoran yang diinginkan. Ini adalah konstruksi berduri dengan sejumlah besar pembukaan persegi atau persegi panjang di antara duri yang membentuk kerangka outline dari pola yang akan dibuat.
Kerangka diisi dan dicengkeram dengan liat, pasir atau loam, dan papan strike-off yang dikenal sebagai Stickle board digunakan untuk menggaruk pasir berlebih di antara ruang di antara duri sehingga permukaan rata dengan luar pola. Biasanya dibangun dalam dua bagian: satu untuk cope dan yang lainnya untuk drag.
Pipa tanah dan air, pengali pipa, badan klep, dan kotak adalah beberapa contoh pengecoran yang dibuat dengan membuat pola skeleton.
9. Pola Segmental
Pola segmental atau pola bagian umumnya diterapkan pada pekerjaan lingkaran seperti cincin, lingkaran roda, gear, dll. Mereka adalah bagian dari pola yang diatur sedemikian rupa untuk membentuk cetakan lengkap dengan dipindahkan untuk membentuk setiap bagian cetakan. Saat membuat cetakan menggunakan pola ini, sumbu vertikal ditempatkan dengan kokoh di tengah drag flask (Gambar 11.9).
Bawah cetakan dicengkeram dan diflatakan. Kemudian pola segmental dipasang pada sumbu. Pasir cetak dicengkeram di antara luar pola dan flask, dan di dalamnya, tetapi tidak di ujung pola. Setelah mencengkeram satu bagian, ia melanjutkan ke bagian berikutnya untuk dicengkeram; dan seterusnya, hingga seluruh keliling cetakan selesai.
10. Pola Shell
Pola shell sebagian besar digunakan untuk fitting drainase dan pekerjaan pipa. Sebuah contoh umum ditunjukkan pada Gambar. Pola biasanya terbuat dari logam, dipasang pada plate dan terpisah di sepanjang garis tengah, dua bagian yang secara akurat dicolok bersama. Pengali pendek ini biasanya dicetak dan dicetak dalam pasangan. Pola shell adalah konstruksi rongga seperti cangkang dan bentuk luar digunakan sebagai pola untuk membuat cetakan, sedangkan dalamnya digunakan sebagai kotak inti untuk membuat inti.
Kadang-kadang, pola dari seluruh bentuk pengecoran disebut pola shell, dan pola yang memiliki bentuk yang diinginkan di luar, tetapi dengan bagian dalam yang dicoret disebut pola blok.
11. Pola Boxed-up
Dalam pola boxed-up, papan atau strip kayu digabungkan satu sama lain melalui lem, paku, atau baut sehingga pola dibuat seperti kotak. Metode ini tidak hanya menghemat kayu untuk pola besar tetapi membuatnya lebih ringan. Konstruksi kotak digunakan dalam membuat banyak pola khusus untuk pengecoran yang memiliki outline teratur dan bentuk persegi panjang.
12. Pola Built-up
Seperti namanya menunjukkan, pola built-up atau parted adalah jenis pola yang terdiri dari dua atau lebih potongan. Pola untuk pully khusus adalah segmen built-up dari strip kayu. Segmen ini dibuat dengan memotong strip kayu sesuai dengan lengkungan yang diinginkan, dan ketebalan yang diinginkan dibangun dengan melemnya dalam lapisan.
Flang juga dibuat dengan cara yang sama. Pembangunan terkadang diperlukan karena sulit untuk membuat bentuk yang rumit pada blok kayu untuk konstruksi pola, tetapi lebih mudah untuk membangun bentuk dengan melem atau menggabungkan sejumlah potongan segmen bersama-sama.
13. Pola Lagged-up
Pekerjaan silinder seperti pipa silinder atau kolom dibangun dengan konstruksi lag atau stave yang memastikan keabadian bentuk. Lags atau Staves adalah strip kayu longitudinal yang dihaluskan di setiap sisi untuk membuat Joint rapat di luar, dan dilem dan dipaku atau dibaut pada potongan kayu akhir yang disebut "heads".
Ilustrasi Gambar menunjukkan staves yang dipasang pada heads yang setengah poligon teratur, tujuannya adalah untuk membuat silinder atau tongkat yang akan dipisahkan secara longitudinal melalui pusat. Konstruksi ini memberikan jumlah kekuatan maksimum dan memungkinkan pembuatan mendekati outline atau pola yang selesai sehingga terdapat stok berlebihan yang relatif sedikit yang harus dihapus untuk membawa ke bentuk yang diinginkan.
14. Pola Kiri dan Kanan
Banyak jenis pola perlu dibuat dalam pasangan, dan ketika bentuknya sehingga mereka tidak dapat dibalik dan mereka memiliki pusat hubs, bos, dll., yang berlawanan dan dalam garis lurus, mereka harus dibuat tangan kanan dan tangan kiri. 'J' hangers untuk garis shaft overhead, kaki untuk kayu putar lathe, atau bangku taman atau untuk mesin jahit tipe paddle, dan braket untuk rak bagasi di gerbong kereta api adalah beberapa contoh di mana pasangan pola tangan kanan dan tangan kiri diperlukan.
Dalam kasus tersebut, pada banyak kesempatan, pembuat pola dilengkapi dengan gambar yang menunjukkan pengecoran tangan kanan atau tangan kiri. Dari ini diminta untuk membuat peralatan pola untuk kedua tangan kanan dan tangan kiri. Ini sering menyajikan kesulitan yang cukup besar terutama pada gambar yang lebih rumit mengenai apa yang membedakan antara pola tangan kiri dan tangan kanan.
Braket yang ditunjukkan pada A dalam gambar adalah contoh pola tangan kiri dan tangan kanan. Akan diperhatikan bahwa satu-satunya variasi antara kedua pola ini adalah pada posisi dasar mereka. Jika, bagaimanapun, desain dapat dibuat dengan dasar yang sama di setiap sisi bagian vertikal fig, kebutuhan untuk dua pola akan dihilangkan.
Pola Logam
Jenis pola ini digunakan untuk produksi skala besar pengecoran dan jarang diperlukan sebagai pola longgar. Karena pola dicetak, tidak perlu untuk membuat sendi atau segmen. Namun, metode pembuatan adalah rumit dan membutuhkan keterampilan yang besar.
Pembuat pola harus terlatih dalam pemotongan logam, finishing, dan metode fabrikasi selain teknik inspeksi. Pola logam, saat digunakan, biasanya dipasang pada satu atau kedua sisi plate pola. Saat pola kecil, beberapa pola dapat dipasang pada plate yang sama.
Toleransi Pembuatan Pola
Pola tidak dibuat dengan ukuran yang sama persis dengan pengecoran yang diinginkan untuk beberapa alasan. Jenis pola seperti itu akan menghasilkan pengecoran yang terlalu kecil. Toleransi harus diizinkan untuk penyusutan, draft, finishing, distorsi, dan rapping.
1. Toleransi Penyusutan
Saat logam mengental dan pendingin, ia menyusut dan menyusut dalam ukuran. Untuk mengompensasi ini, pola dibuat lebih besar dari pengecoran yang selesai dengan cara toleransi penyusutan atau kontraksi. Dalam menetapkan ukuran untuk pola, pembuat pola mengizinkan ini dengan menggunakan atur penyusutan atau kontraksi yang sedikit lebih panjang dari atur biasa dengan panjang yang sama.
Sebagai contoh, saat membangun pola untuk besi cor, pembuat pola menggunakan atur penyusutan yang mengukur sekitar 10 mm lebih lama per meter dari atur konvensional karena besi cor menyusut 10 mm per meter. Berbagai logam memiliki penyusutan yang berbeda, oleh karena itu, ada atur penyusutan untuk setiap jenis logam yang digunakan dalam pengecoran. Pola master dari mana pola logam dicetak dapat memiliki toleransi penyusutan ganda.
2. Toleransi Draft
Saat pola ditarik dari cetakan, selalu ada beberapa kemungkinan untuk melukai tepi cetakan. Bahaya ini sangat berkurang jika permukaan vertikal pola sedikit menyempit ke dalam. Kemiringan kecil ke dalam pada permukaan vertikal pola dikenal sebagai draft.
Draft dapat diekspresikan dalam milimeter per meter pada satu sisi, atau dalam derajat, dan jumlah yang diperlukan dalam setiap kasus bergantung pada 1) panjang sisi vertikal (2) kerumitan pola, dan (3) metode pencetakan. Dalam kondisi normal, draft sekitar 10 hingga 20 mm per meter pada permukaan luar dan 40 hingga 60 mm per meter pada permukaan dalam. Gambar menunjukkan bagaimana draft diberikan dalam pola.
3. Toleransi Penggerindaan
Permukaan kasar pengecoran yang harus diproses dibuat dengan ukuran sedikit lebih besar dari yang ditunjukkan pada draft yang diberikan dalam pola. Jumlah logam tambahan yang disediakan pada permukaan yang akan diproses disebut toleransi finishing dan tepi permukaan ini ditandai dengan tanda finishing V, atau F.
Jumlah yang akan ditambahkan pada pola bergantung pada (1) jenis logam yang akan digunakan, (2) ukuran dan bentuk pengecoran dan (3) metode pencetakan. Finishing standar (penggerindaan) toleransi untuk berbagai logam cor dalam mm untuk pencetakan tangan diberikan dalam tabel.
4. Toleransi Distorsi atau Camber
Beberapa pengecoran, karena ukurannya, bentuknya dan jenis logamnya, cenderung melengkung atau mengdistorsi selama periode pendinginan. Ini adalah hasil dari penyusutan yang tidak merata dan disebabkan oleh ketebalan logam yang tidak merata atau satu permukaan yang lebih terpapar daripada yang lain, menyebabkannya pendingin lebih cepat. Bentuk pola sehingga dibengkokkan ke arah berlawanan untuk mengatasi distorsi ini.
Fitur ini disebut toleransi distorsi atau camber. Sebagai contoh, pengecoran berbentuk huruf U akan mengalami distorsi dengan kaki menyebar, daripada paralel. Untuk mengompensasi kondisi ini, pola dibuat sedemikian rupa sehingga kaki menyatukan tetapi saat pengecoran pendingin setelah dilepas dari cetakan, kaki lurus dan tetap paralel.
Meskipun tidak ada data distorsi yang dipublikasikan, toleransi distorsi berkisar dari toleransi finishing standar hingga 20 mm saat pengecoran besar dipertimbangkan.
5. Toleransi Rapping
Saat pola dirap di dalam cetakan sebelum ditarik, rongga dalam cetakan sedikit meningkat. Dalam setiap kasus di mana pengecoran harus seragam dan benar sesuai pola, toleransi rapping atau shake disediakan dengan membuat pola sedikit lebih kecil dari ukuran aktual untuk mengompensasi rapping cetakan.
Bahan Pola
Pemilihan bahan pola terutama bergantung pada faktor-faktor berikut.
- Persyaratan layanan, misalnya kuantitas, kualitas dan kerumitan pengecoran i.e., ketebalan minimum yang diinginkan, tingkat akurasi dan finishing yang diperlukan.
- Jenis produksi pengecoran dan jenis proses pencetakan.
- Kemungkinan perubahan desain.
- Jumlah pengecoran yang akan diproduksi, i.e., kemungkinan pesanan berulang.
Bagaimana menjadi bahan pola yang baik sejenisnya harus :
- Dapat dikerjakan, dibentuk dan digabungkan ;
- Ringan ;
- Kuat, keras dan awet, sehingga tahan terhadap aus dan gosok, terhadap tawaran dan tindakan kimia ;
- stabil dimensi dalam semua situasi ;
- Tersedia dengan mudah dengan biaya rendah ;
- Dapat diperbaiki dan digunakan kembali ;
- Dapat menghasilkan permukaan yang baik.
Beragam bahan logam yang memenuhi karakteristik ini adalah kayu dan produk kayu ; logam dan alian ; gips ; plastik dan karet ; dan lilin.
Kayu :- Kayu adalah bahan paling umum untuk pola karena memenuhi banyak persyaratan yang disebutkan. Mudah dikerjakan dan tersedia dengan mudah. Kayu dapat dipotong dan difabrikasi ke berbagai bentuk dengan melem, membengkokkan, dan melengkung ; mudah digosok hingga permukaan halus, dan dapat dipertahankan dengan shellac, yang merupakan bahan finishing paling umum untuk pola kayu.
Logam :- logam digunakan ketika sejumlah besar pengecoran diinginkan dari logam atau ketika kondisi terlalu parah untuk pola kayu. Pola logam tidak mengubah bentuknya saat terkena kondisi lembap. Keuntungan lain dari pola logam adalah kebebasan dari melengkok saat penyimpanan.
Pola logam sangat berguna dalam pencetakan mesin karena akurasinya, daya tahan dan kekuatannya. Biasanya, pola logam itu sendiri dicetak dari pola kayu yang disebut pola master. Saat pola logam akan dicetak dari pola master, penyusutan ganda harus diizinkan.
Sebagai contoh, jika pola logam akan dibuat dari kuningan dan pengecoran akan dari besi cor, penyusutan yang diizinkan pada pola master kayu harus 14mm per meter untuk kuningan, ditambah 10 mm per meter untuk besi cor, membuat total 24 mm mm m untuk pola termasuk besi cor baja kuningan aluminium , dan logam putih.
Besi cor :- Besi cor digunakan untuk beberapa jenis pola yang sangat spesial. Kuat, memberikan permukaan cetakan yang halus dan halus dengan tepi tajam dan tahan terhadap tindakan pasir. Namun, pola besi cor berat dan mudah patah. Pola besi karat terlalu banyak dan memerlukan area penyimpanan kering.
Kuningan :- Kuningan digunakan dalam pola, terutama ketika pola logam kecil. Kuat, tidak karat, menghasilkan finishing permukaan yang lebih baik daripada besi cor, dan mampu menahan aus dari pasir cetak. Namun, pola kuningan lebih berat daripada besi cor. Itulah sebabnya mereka terbatas pada pola ukuran kecil.
Aluminium :- Aluminium mungkin logam terbaik secara keseluruhan karena meleleh pada suhu yang relatif rendah, lunak dan mudah dikerjakan, ringan, dan tahan terhadap karat. Aluminium, yang cukup lunak, rentan terhadap kerusakan karena penggunaan kasar.
Logam putih :- Logam putih tidak terlalu banyak digunakan untuk pola tetapi adalah bahan terbaik yang dapat digunakan untuk membuat bentuk yang rumit dan halus. Alian ini digunakan dalam sebagian besar produksi die-casting dan oleh karena itu sering disebut alian die-casting. Mereka memiliki titik leleh rendah, sekitar 200°C, dan memiliki penyusutan yang tidak terlalu signifikan. Evaluasi komparatif logam ini diberikan sebagai Tabel 11.1.
Plastik :- Plastik sekarang menemukan tempatnya sebagai bahan pola modern karena tidak menyerap kelembaban, kuat dan stabil dimensi, tahan terhadap aus, memiliki permukaan yang sangat halus dan licin, dan ringan. Karena permukaannya yang licin, dapat ditarik dari cetakan dengan sangat mudah tanpa melukai cetakan, dan tidak diperlukan campuran parting kering atau cair. Selain itu, bahan plastik memiliki penyusutan padat yang sangat rendah.
Saat pola plastik diperlukan, pola kayu dibuat terlebih dahulu untuk melayani sebagai pola master yang membentuk cetakan di mana resin plastik dituang. Cetakan ini dapat terbuat dari berbagai bahan termasuk kayu, karet, plastik, logam atau gips paris, yang terakhir adalah yang paling umum digunakan.
Dua jenis bahan plastik digunakan di bengkel pola, yaitu termoest dan termoplastik. Dalam jenis termoest, resin epoxy telah menjadi sangat populer karena kualitas produksi yang baik. Dari jenis termoplastik, yang cenderung menjadi lunak dan kemudian menguap saat dipanaskan, yang paling umum adalah busa polistiren. Bahan tersedia dalam berbagai densitas dalam bentuk busa atau diperluas. Dapat dengan mudah dibentuk, diproses, dan difabrikasi dengan melem untuk membentuk pola.
Karet :- Beberapa jenis karet, seperti karet silicon, diinginkan untuk membentuk cetak yang sangat rumit untuk pengecoran investasi. Bahan ini seperti resin epoxy, tersedia dalam dua bagian, perekat dan pengeras. Ketika kedua bagian, awalnya dalam bentuk cair, dicampur bersama, dituang pada pola master atau ke dalam cetak, dan dikurasi, bentuk padat, yaitu pola, dihasilkan.
Gips :- Semen gips yang dikenal sebagai gips paris juga digunakan untuk membuat pola dan kotak inti. Memiliki kekuatan tekan tinggi, misalnya, hingga 300 kg/cm, dan dapat dengan mudah dikerjakan dengan alat kayu. Ketika talk dan semen dicampur dengan air, membentuk massa plastik yang dapat dicetak ke dalam cetakan.
Gips juga dapat digunakan dengan nyaman untuk menyiapkan papan follow untuk pekerjaan pencetakan. Variet proprietary gips seperti Ultracal, Hydrocal, Hydrostone, dan pattern shop Hydrocal, juga tersedia.
Pola gips dapat disiapkan dengan langsung mencampur selutur gips dan air ke dalam cetakan yang disiapkan sebelumnya dari pola master atau dengan menyapukannya ke dalam bentuk atau bentuk yang diinginkan dengan metode sweep-and-strickle.
Lilin :- Pola lilin sangat baik untuk proses pengecoran investasi. Bahan yang umumnya digunakan adalah campuran beberapa jenis lilin, dan aditif lainnya yang bertindak sebagai agen polimerisasi, stabilisasi, dll. Lilin yang umumnya dipilih adalah lilin paraffin, lilin shellac, lilin lebah, lilin ceresin, dan lilin mikro-kristal. Sifat yang diinginkan dalam pola lilin yang baik termasuk kandungan abu rendah (hingga 0,05 persen), tahan terhadap bahan lapis primer yang digunakan untuk investasi, kekuatan tarik dan kekerasan tinggi, dan kekuatan las yang signifikan.
Praktik normal dalam membentuk pola lilin adalah menyuntikkan lilin cair atau semi cair ke dalam cetak terpisah. Solid injection juga digunakan untuk menghindari penyusutan dan untuk kekuatan yang lebih baik.



