Rapid Prototyping: Definisi, Proses, Jenis, dan Teknik Utama
Dalam artikel ini kita akan membahas tentang Rapid Prototyping, Teknik, Teknologi yang terlibat, proses lengkap dan aplikasinya. Mari kita mulai dengan definisi Rapid Prototyping.
Apa itu Rapid Prototyping ?
Rapid prototyping (RP ) adalah nama yang paling umum diberikan untuk sekumpulan teknologi terkait yang digunakan untuk memproduksi objek fisik secara langsung dari sumber data CAD. Metode ini unik karena mereka menambahkan dan melekatkan bahan dalam lapisan untuk membentuk objek.
Sistem ini juga dikenal dengan nama additive fabrication, three dimensional printing, solid freeform fabrication (SFF ) dan layered manufacturing. Teknologi aditif saat ini menawarkan keuntungan dalam banyak aplikasi dibandingkan dengan metode subtractive fabrication klasik seperti milling atau turning.
Kemampuan teknik Rapid Prototyping dapat dicantumkan seperti di bawah ini :
Mengurangi waktu pengembangan produk secara signifikan, melalui pembuatan cepat model 3 D.
Meningkatkan komunikasi ( visualisasi ) dalam tim desain multidisiplin.
Mengatasi masalah fleksibilitas yang meningkat dan ukuran batch kecil, sambil tetap kompetitif ( rapid manufacture ).
Proses Rapid Prototyping
Proses dasar
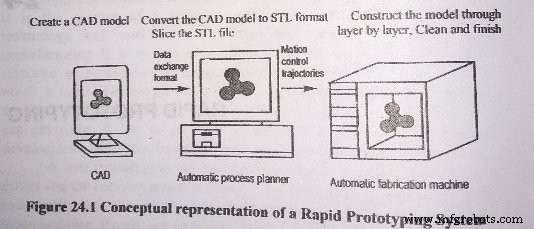
Meski ada beberapa teknik rapid prototyping, semuanya menggunakan lima langkah dasar yang sama. Gambar di bawah ini menunjukkan representasi konseptual dari teknik RP. Langkah-langkahnya tercantum di sini:
Buat model CAD dari desain.
Ubah model CAD ke format STL
Potong file STL menjadi lapisan potongan tipis
Bangun model lapis demi lapis
Bersihkan dan selesaikan model
1. Buat model CAD dari desain
Pertama, objek yang akan dibuat dimodelkan menggunakan paket perangkat lunak Computer-Aided Design (CAD ). Solid modeler, seperti pro/ ENGINEER, cenderung mewakili objek 3-D lebih akurat daripada modeler wire-frame seperti AutoCAD, dan oleh karena itu akan menghasilkan hasil yang lebih baik. Desainer dapat menggunakan file CAD yang sudah ada atau mungkin ingin membuat satu yang khusus untuk tujuan prototyping. Proses ini sama untuk semua teknik pembuatan RP.
2. Ubah model CAD ke format STL :
Berbagai paket CAD menggunakan sejumlah algoritma yang berbeda untuk mewakili objek padat. Untuk menetapkan konsistensi, format STL (stereolithograpghy, teknik Rap pertama ) telah diadopsi sebagai standar industri Rapid prototyping. Langkah kedua, oleh karena itu adalah mengubah file CAD ke format STL. Format ini mewakili permukaan tiga dimensi sebagai kumpulan segitiga datar, "seperti asap dari permata yang dipotong".
File berisi koordinat titik sudut dan arah normal keluar dari setiap segitiga. Karena file STL menggunakan elemen datar, mereka tidak dapat mewakili permukaan lengkung secara tepat. Meningkatkan jumlah segitiga memperbaiki perkiraan, tetapi dengan biaya ukuran file yang lebih besar. File yang besar dan rumit membutuhkan lebih banyak waktu untuk preprocessing dan build, jadi desainer harus menyeimbangkan akurasi dengan kelolaan untuk menghasilkan file STL yang berguna. Karena format file STL adalah universal, proses ini sama untuk semua teknik pembuatan RP.
3. Potong file STL menjadi lapisan potongan :
Dalam langkah ketiga, program preprocessing memprogram file STL untuk dibangun. Beberapa program tersedia , dan sebagian besar memungkinkan pengguna untuk menyesuaikan ukuran, lokasi dan orientasi model. Orientasi build penting untuk beberapa alasan. Pertama, properti rapid prototype bervariasi dari satu arah koordinat ke arah lainnya.
Misalnya, prototype biasanya lebih lemah dan kurang akurat dalam arah z (vertikal ) dibandingkan dengan bidang x-y. Selain itu, orientasi bagian sebagian menentukan waktu yang diperlukan untuk membangun model. Menempatkan dimensi terpendek dalam arah z mengurangi jumlah lapisan, sehingga mempersingkat waktu build. Perangkat lunak preprocessing memotong model STL menjadi sejumlah lapisan dengan ketebalan 0.01 mm hingga 0.7 mm, tergantung pada teknik build.
4. Bangun model lapis demi lapis:
Langkah keempat adalah konstruksi aktual bagian. Menggunakan salah satu beberapa teknik (yang dijelaskan di bagian berikutnya ) mesin RP membangun satu lapis pada satu waktu dari polimer, kertas atau bubuk logam. Sebagian besar mesin cukup otonom, membutuhkan intervensi manusia yang sedikit.
5. Bersihkan dan selesaikan model :
Langkah terakhir adalah post-processing. Ini melibatkan pengeluaran prototype dari mesin dan melepaskan semua support. Prototype mungkin juga memerlukan pembersihan kecil dan perawatan permukaan. Penggosokan, perawatan dan/atau pengecatan model akan memperbaiki penampilan dan daya tahannya.
Teknik Rapid Prototyping
Berbagai teknik RP telah dikembangkan. Mereka dapat diklasifikasikan ke dalam tiga kategori utama, tergantung pada bentuk bahan awal dalam proses RP:
Basis cair
Basis padat, dan
Basis bubuk
1. Teknologi Rapid Prototyping Berbasis Cair
Dalam kategori ini, tiga metode RP akan dibahas :
Stereolithography
Solid ground curing, dan droplet deposition manufacturing.
Stereolithography
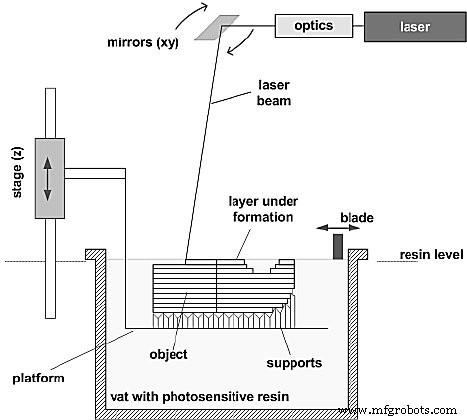
Stereolithography adalah jenis teknologi pencetakan 3D yang digunakan untuk pembuatan lapis demi lapis model, prototype, pola, dan bagian produksi menggunakan proses fotokimia di mana cahaya menyebabkan monomer dan oligomer kimia untuk bersilang membentuk polimer.
Stereolithography (SL ) diperkenalkan secara komersial oleh 3D system Inc. (Valencia, CA ) pada akhir 1987 berdasarkan proses yang dipatenkan yang awalnya dikembangkan oleh Mr. Charles Hull. Karena ini adalah teknik RP pertama, berbagai sistem saat ini tersedia secara komersial untuk industri.
Solid Ground Curing
Cubital limited telah mengembangkan sistem RP ini. Dalam proses ini, lapisan resin polimer cair dikurasi oleh sinar ultraviolet. Ini dicapai dengan Mengekspos lapisan dalam cara flash atau flood. Batas dan area untuk eksposur dihasilkan dengan mengembangkan kaca Mask plate dengan depozisi elektrostatis toner hitam dengan miling untuk menyediakan dukungan datar untuk lapisan berikutnya. Ketika semua lapisan selesai, bagian prototype dicuci untuk menghilangkan lilin yang larut dalam air. Resin fotopolimer Cubital sepenuhnya dikurasi selama pembuatan setiap lapisan.
Droplet Deposition Manufacturing
Menggunakan teknologi ini, titik logam dapat dihasilkan secara fleksibel dan dikontrol dengan tepat. Manufaktur net-firm komponen atau ingot berdasarkan titik logam yang dikontrol dengan tepat gaining intrest industri karena janji kualitas komponen yang ditingkatkan yang dihasilkan dari proses solidifikasi cepat dan manfaat ekonomi yang terkait dengan komponen struktural dalam satu operasi terpadu.
2. Teknik Rapid Prototyping Berbasis Padat
Dalam kategori ini, dua metode RP akan dibahas:
Laminated object manufacturing, dan
Fused deposition modeling
Laminated object manufacturing
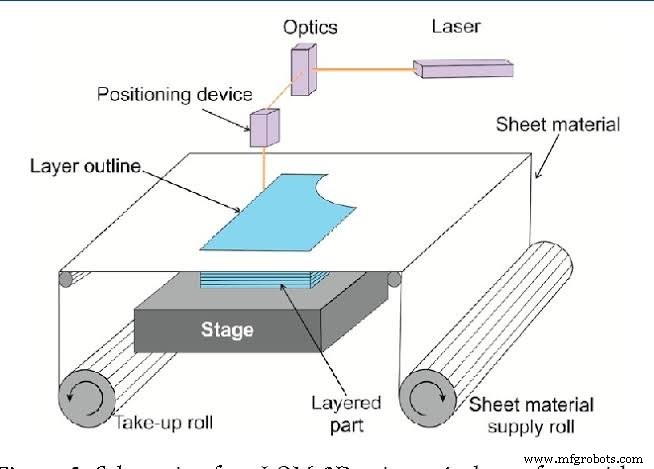
Laminated object manufacturing adalah proses manufaktur aditif yang kurang dikenal yang melibatkan bertumpuknya lembaran bahan build secara berturut-turut, melekatkannya dengan panas dan tekanan, dan kemudian memotongnya ke bentuk yang diinginkan dengan bilah atau laser karbon.
Proses laminated object manufacturing (LOM ) dari Helisys, Inc. ( Torrance, CA ) menggunakan bahan lembar padat, paling tipis kertas "tukang daging" yang dibleach untuk membuat bagian prototype. Dalam proses ini, mesin LOM secara otomatis menempatkan lembar tipis bahan dari gulungan ke platform elevator.
Fused Deposition Modeling
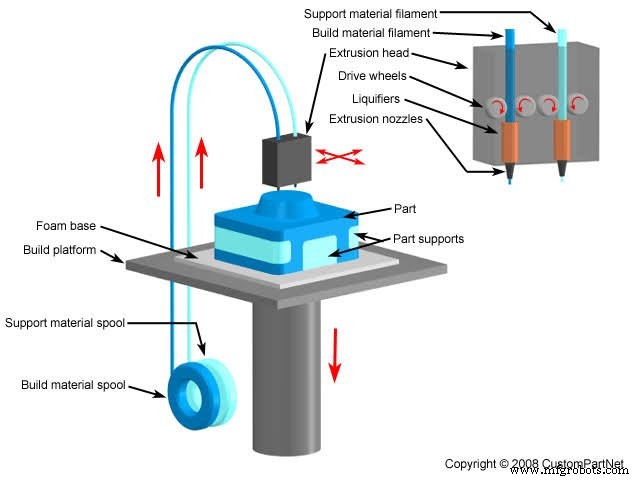
Fused deposition modeling (FDM) adalah teknologi yang menggunakan metode ekstrusi leleh untuk menyetorkan filamen plastik termoplastik dalam pola tertentu. FDM, seperti 3DP, memiliki printhead yang dapat bergerak di sepanjang sumbu X dan Y di atas platform build.
Fused Deposition Modeling ( FDM ) adalah nama teknologi yang digunakan oleh sistem Commercial Rapid Prototyping (RP ) dari stratasys, Inc. ( Minneapolis, MN ). Sistem stratasys terutama ditargetkan untuk tim pengembangan produk untuk digunakan selama tahap desain konseptual. Sistem menggunakan operasi yang sederhana. Bahan iners dan kurangnya asap membuat proses FDM cukup kompatibel dengan lingkungan kantor.
3. Teknologi Rapid Prototyping Berbasis Bubuk
Dalam kategori ini, tiga metode Rapid Prototyping akan dibahas:
Selective laser sintering
Three dimensional printing dan
Laser engineered net shaping
Selective Laser Sintering
Sistem Selective Laser Sintering (SLS ) dari DTM corporation (Austin, Texas ) membangun bagian lapis demi lapis menggunakan laser untuk melekatkan bubuk bahan ke bentuk bagian yang diinginkan. Dalam proses ini, lapisan bubuk termoplastik disebarkan. Kemudian menggunakan sinar laser daya tinggi, bagian yang diperlukan untuk model dilelehkan dan didinginkan. Selembar kemudian menyebarkan lapisan berikutnya dan proses diulang.
Bubuk yang tidak terpusat berfungsi sebagai support untuk fitur yang melengkung. Baru-baru ini, proses telah diperluas untuk menghasilkan bagian keramik dan logam. Proses memerlukan sintering dalam tungku untuk pelekatkan yang sempurna. Prosesnya sederhana. Rentang bahan luas. Keterbatasan visual adalah bahwa bagian berpori dan oleh karena itu berguna hanya untuk Aplikasi tertentu.
Three Dimensional Printing
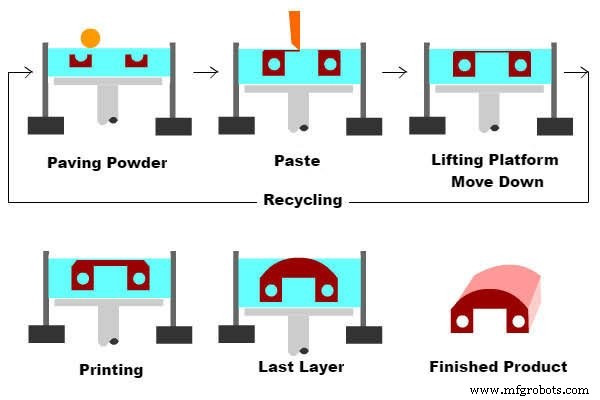
Dalam proses ini, objek tiga dimensi dibuat dengan secara selektif menerapkan perekat ke lapisan bubuk tipis, menyebabkan partikel bubuk menempel bersama. Setiap lapisan dibentuk dengan menghasilkan lapisan bubuk tipis dan kemudian menerapkan perekat padanya dengan mekanisme mirip ink-jet. Lapisan terbentuk secara berurutan dan menempel satu sama lain untuk menghasilkan objek tiga dimensi.
Titik perekat yang tidak diinginkan dihilangkan sebelum mencapai bubuk dengan mengubahnya secara listrik di nozzle dan kemudian menonjolkannya dari aliran dengan memberikan potensial pada elektroda yang terletak di bawah nozzle. Setelah semua lapis terbentuk, bubuk yang tidak melekat dihilangkan dan bagian dibakar dalam tungku untuk mengkuras dan memperkuat.
Proses ini dapat digunakan untuk memproduksi bagian dalam berbagai macam bahan, termasuk keramik, logam, komposisi logam-keramik dan polimer. Keterbatasannya adalah finishing permukaan yang tidak memadai dan porositas.
Laser engineered Net shaping
Kekuatan teknologi ini terletak pada kemampuan untuk memproduksi bagian logam padat penuh dengan properti metalurgi yang baik pada kecepatan yang wajar. Sinar laser daya tinggi digunakan untuk melelehkan bubuk logam yang diupply secara coaxial ke fokus sinar laser melalui kepala depo. Berbagai bahan dapat digunakan seperti stainless steel, tembaga, aluminium dll. Khususnya bahan reaktif seperti titanium.
Sebagian besar sistem menggunakan bubuk sebagai bahan baku. Objek yang dibuat adalah near net shape, tetapi umumnya akan memerlukan finishing penggerindaan. Mereka padat penuh dengan struktur butir yang baik, dan memiliki properti yang serupa dengan, atau bahkan lebih baik dari bahan intrinsik. Aplikasi awal berkonsentrasi pada pembuatan dan perbaikan alat cetak injeksi dan pembuatan bagian titanium besar dan bahan logam ekotik lainnya untuk aplikasi penerbangan angkasa.
Keterbatasan Rapid Prototyping
Sistem rapid prototyping belum dapat menghasilkan bagian dalam rentang produk yang luas, pada laju yang cepat. Meskipun, jumlah aplikasi yang semakin banyak mengambil keuntungan dari manufaktur adatif dan sekarang memasok bagian yang dibuat langsung oleh proses RP. Saat ini, biasanya kebutuhan ini adalah item volume rendah dengan geometri yang kompleks yang digunakan dalam aplikasi nilai tambah tinggi seperti medis atau penerbangan angkasa.
Seiring dengan peningkatan bahan dan teknologi, dan seiring dengan semakin luasnya pemahaman tentang kemampuan, manufaktur langsung telah menjadi area yang berkembang pesat dalam Rapid Prototyping.
Untuk mengatasi rentang aplikasi yang lebih luas lebih cepat, RP juga sering digunakan sebagai titik awal untuk membuat proses manufaktur konvensional lebih cepat, lebih murah dan lebih baik. Rapid prototyping digunakan dalam dua cara untuk mencapai ini: Cetakan dapat dibuat langsung oleh sistem RP, atau bagian yang dihasilkan RP dapat digunakan sebagai pola untuk membuat cetakan melalui proses yang disebut indirect atau secondary.
Aplikasi Rapid Prototyping
Rapid prototyping digunakan untuk memodelkan produk baru dengan laju yang sangat cepat. Jacob telah mengidentifikasi aplikasi Rapid Prototyping berikut :
Visualisasi
Verifikasi
Iterasi
Optimasi
Pembuatan
1. Visualisasi
Dalam blue print dan model CAD, visualizer memiliki beberapa kesulitan untuk mengidentifikasi dengan benar beberapa fitur produk. Ini benar secara khusus ketika produk berlubang buta, jalan interior yang kompleks dan permukaan lengkung majemuk, dll. Rapid prototyping dapat mendeteksi semua fitur karena prototype produk akhir tersedia untuk inspeksi dan pengambilan keputusan yang tepat.
2. Verifikasi
Insinyur manufaktur dan manajer dapat memeriksa karakteristik seperti regangan, suhu operasional, kelelahan dll. pada prototype yang fungsional penuh. Dengan demikian produk dapat diverifikasi sebelum masuk ke siklus manufaktur penuh.
3. Iterasi
Setelah prototype dibuat, desainer dapat melakukan uji padanya dalam batas fisik prototype. Sebagai contoh, uji aliran fluida dinamis dapat dilakukan pada prototype, bahan fotopolimer yang dikurasi. Jika masalah terdeteksi selama uji, geometri dapat dimodifikasi dalam model, RP baru dapat dibuat dan uji yang sama dapat dilakukan untuk penggunaannya.
4. Optimasi
Optimasi Desain dapat memperbaiki situasi lebih jauh. Teknologi RP memungkinkan desain untuk mengubah desain tanpa masalah. Setelah mencapai desain yang dapat diterima melalui RP Iterasi, desainer memiliki kesempatan untuk mengoptimalkan desain dengan mengubah berbagai parameter produk dan menguji, mana yang terbaik.
5. Pembuatan
Setelah prototype yang dioptimalkan telah dikembangkan menggunakan salah satu metode Teknologi RP, penting untuk membuat model uji fungsional (FTM). Karena model ini belum dibuat atau diuji, tidak diketahui apakah ia akan lulus persyaratan uji fungsional. RP dapat digunakan untuk melakukan uji fungsional pada FTM. Jika hasil uji memuaskan, alat pra-produksi dimulai.
Saya harap Anda menyukai artikel ini tentang Rapid prototyping – gambaran lengkap termasuk definisi, teknik, teknologi dan aplikasi.