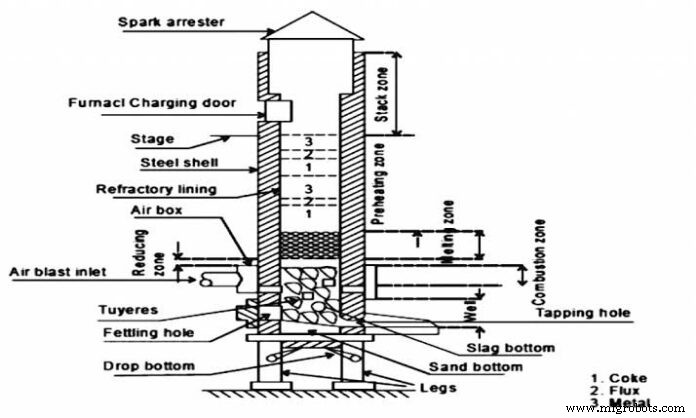
Dalam artikel ini kita akan membahas tentang Bakar Cupola, bagian-bagian Bakar Cupola, diagram Bakar Cupola, zona dalam Cupola, dan operasi Cupola.
Tujuan utama dalam bakarkupola adalah untuk membesi dengan komposisi, suhu, dan sifat yang diinginkan pada laju yang diperlukan dengan cara paling hemat. Selain itu, bakarkupola memiliki banyak keunggulan dibandingkan tipe lainnya, misalnya, kecukupan operasi, kelanjutan produksi, dan output yang meningkat dengan tingkat efisiensi yang tinggi.
Berbagai jenis bakar peleburan digunakan di bengkel pencetakan yang berbeda tergantung pada jumlah logam yang akan dilebur sekaligus, serta sifat pekerjaan yang dilakukan di bengkel. Hanya bakarkupola yang digunakan di pabrik pencetakan untuk melebur dan menyaring besi mentah bersama dengan potongan logam bekas yang dijelaskan di bawah ini.
Bagian Bakarkupola
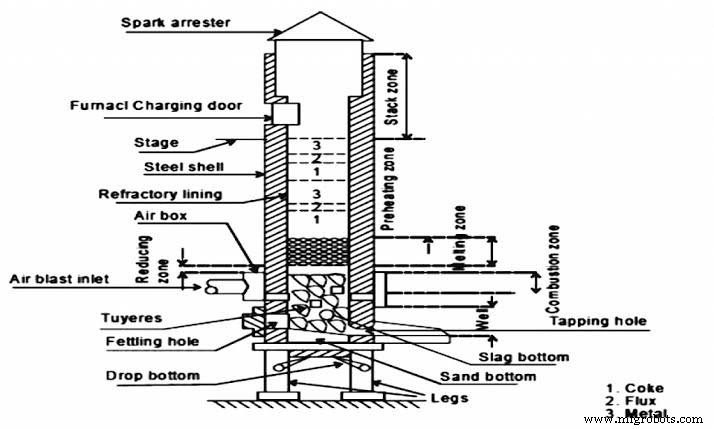
Bakarkupola terdiri dari lembaran baja vertikal berbentuk silinder, tebal 6 hingga 12 mm, dan dilapisi di dalam dengan batu tahan api asam atau pengisi tanah asam. Batu tahan api atau pengisi tanah yang digunakan terdiri dari silikon oksida asam (SiO2) dan alumina (Al2O3). Lapisan umumnya lebih tebal di daerah bawah di mana suhu yang dihadapi lebih tinggi daripada di daerah atas.
Cangkang dipasang pada fondasi batu bata atau pada kolom baja. Pada pengaturan kolom baja, yang digunakan pada sebagian besar bakarkupola modern, bawah cangkang disediakan dengan pintu drop-bottom yang melalui puing-puing, yang terdiri dari kokas, escoria, dll. dapat dibuang pada akhir peleburan. Pada bakarkupola drop-bottom, dasar kerja dibangun dengan pasir cetak yang menutupi pintu drop.
Dasar ini miring ke lubang penabran logam yang terletak di titik terendah di depan bakarkupola. Sebaliknya lubang penabran ini, dan sedikit di atasnya, terdapat lubang lain, yang disebut lubang escoria, yang memungkinkan escoria diambil keluar.
Volume konstan udara untuk pembakaran diperoleh dari blower berdaya motor. Udara dibawa dari blower melalui pipa yang disebut pipa angin (inlet blast udara), terlebih dahulu ke jaket lingkaran di sekitar cangkang yang disebut windbox dan kemudian ke dalam bakarkupola melalui sejumlah pembuka yang disebut tuyeres yang disediakan pada ketinggian antara 450 hingga 500 mm di atas dasar kerja atau tempat tidur bakarkupola.
Tuyeres ini biasanya berjumlah 4, 6, atau 8 tergantung pada ukuran bakarkupola dan dapat dipasang pada satu atau lebih baris. Luas total tuyeres harus sekitar satu lima atau satu enam dari luas penampang bakarkupola di dalam lapisan pada tingkat tuyeres. Biasanya tuyeres berukuran 50×150 mm atau 100×300 mm. Tuyeres tambahan kadang-kadang disediakan untuk meningkatkan efisiensi peleburan.
Klep disediakan dalam pipa blast untuk mengontrol pasokan udara. Tergantung pada ukuran bakarkupola, jenis besi yang dilebur, dan kepadatan muatan, tekanan udara dapat bervariasi dari 250 mm hingga 400 mm air untuk bakarkupola kecil dan menengah, dan dari 400 mm hingga 850 mm untuk bakarkupola besar.
Volume meter kadang-kadang dipasang untuk mengetahui volume udara yang melewati. Jumlah udara yang diperlukan untuk melebur satu ton besi tergantung pada kualitas kokas dan rasio kokas-besi. Praktik lama membuktikan bahwa diperlukan sekitar 800 hingga 900 meter kubik udara untuk melebur satu ton besi dalam bakarkupola, dengan asumsi rasio besi terhadap kokas 10 hingga 1. Untuk rasio yang lebih rendah, volume udara yang lebih tinggi akan diperlukan.
Pintu pengisian disediakan melalui logam, kokas, dan flux dimasukkan ke dalam bakarkupola, dan ini terletak 3 hingga 6 m di atas tuyeres, tergantung pada ukuran bakarkupola. Sebuah platform atau panggung besar biasanya mengelilingi bakarkupola pada ketinggian sekitar 300 mm di bawah bawah pintu pengisian.
Cangkang biasanya dilanjutkan selama 4,5 hingga 6 m di atas pintu pengisian untuk membentuk kegigarungan. Di puncak bakarkupola, tutup kerucut yang disebut spark arrested, mencegah gejolak keluar ke luar. Spark arrested mendinginkan gejolak dan hanya membiarkan asap melolos dari pembuka. Kadang-kadang, bakarkupola dapat dilengkapi dengan kolektor, fitter, dan presipitasi untuk meminimalkan pencemaran atmosfer.
Zona dalam Bakarkupola
Berdasarkan reaksi pembakaran, seluruh shaft bakarkupola dapat dibagi sebagai berikut:
Zona crucible :- Antara atas tempat tidur pasir dan bawah tuyeres. Besi cair terkumpul di sini. Ini juga disebut well atau hearth.
Zona pembakaran atau oksidasi :- Biasanya terletak 150 hingga 300 mmdi atas atas tuyeres. Semua oksigen dalam blast udara dikonsumsi di sini karena pembakaran aktual terjadi di zona ini. Dengan demikian, banyak panas dilepaskan dan disediakan dari sini ke zona lainnya.
Panas juga dihasilkan akibat oksidasi silikon dan mangan. Akibat panas tinggi ini, suhu mencapai 1550° hingga 1850°C, titik besi tuangan cair tuah ke hearth. Reaksi kimia yang terjadi di zona ini adalah:
C + O2 —–>CO2 + Heat
Si + O2 —–>SiO2 + Heat
2 Mn + O2 —–> 2 MnO2 + Heat
Zona pengurangan :- Berkembang dari atas zona pembakaran hingga atas tempat tidur kokas. Di zona ini, pengurangan CO2 menjadi CO terjadi dan suhu turun menjadi sekitar 1200°C pada tempat tidur kokas. Akibat atmosfer pengurangan, muatan dilindungi dari pengaruh oksidasi apa pun. Reaksi yang terjadi di zona ini adalah:
CO2 + C (kokas) —-> 2 CO-Heat
Zona peleburan :- Dimulai dari lapisan pertama muatan logam di atas tempat tidur kokas dan berkembang hingga ketinggian 900 mm. Suhu tertinggi dihasilkan di zona ini untuk pembakaran kokas yang sempurna dan besi dilebur di sini. Suhu di zona ini sekitar 1600°C. Penyerapan karbon yang cukup oleh logam cair juga terjadi di zona ini sesuai dengan reaksi berikut:
3 Fe + 2 CO—–>Fe3C + CO2
Zona pemanasan awal atau zona pengisian :- Dimulai dari di atas zona peleburan dan berkembang hingga bawah pintu pengisian. Zona pemanasan awal berisi muatan bakarkupola sebagai lapisan bergantian kokas, flux, dan logam dan dipanaskan di sana pada suhu sekitar 1100°C sebelum masuk ke zona peleburan.
Zona stack :- Zona stack berkembang dari di atas zona pemanasan awal hingga puncak bakarkupola. Ini membawa gas yang dihasilkan dalam bakarkupola ke atmosfer.
Kapasitas Bakarkupola
Output bakarkupola didefinisikan sebagai ton logam cair yang diperoleh per jam pemanasan. Kapasitas bakarkupola (ukuran) bervariasi dari 1 hingga 15 ton (atau lebih) besi dilebur per jam. Ukurannya tidak hanya bergantung pada luas penampang bakarkupola, tetapi juga pada intensitas konsumsi kokas.
Namun, intensitas konsumsi kokas berarti ton kokas yang terbakar per m persegi dari luas penampang bakarkupola per satuan waktu. Teramati bahwa 14 cm luas rencana bakarkupola membakar sekitar 1 kg kokas per jam. Diameter bakarkupola bervariasi dari 1 hingga 2 m dengan ketinggian 3 hingga 5 kali diameter.
Kerja Bakarkupola
Langkah-langkah yang terlibat dalam operasi bakarkupola adalah:
1. Persiapan bakarkupola
Operasi pertama dalam mempersiapkan bakarkupola adalah untuk membersihkan escoria dan sampah pada lapisan dan sekitar tuyeres dari siklus sebelumnya. Titik rusak atau batu bata yang retak diperbaiki dengan campuran daubing dari tanah api dan pasir silika atau ganister. Persiapan dasar pasir di bakarkupola dimulai segera setelah pemantalan lapisan selesai.
Pintu dasar diangkat dan dipegang dalam posisi ini oleh tiang logam. Pasir dasar diperkenalkan melalui pintu pengisian dan dikompak dengan baik di sekitar lapisan dan di seluruh interseksi pintu dasar. Lapisan pasir ini dibangun hingga ketinggian 100 hingga 200 mm di atas pintu besi tuangan.
Permukaan dasar pasir miring dari semua arah ke arah lubang penabran sehingga logam cair dapat disalurkan sepenuhnya dari bakarkupola kapan saja. Pembuka dengan diameter sekitar 35 mm disediakan untuk pengeluaran escoria, dan lubang penabran dibentuk di sekitar pola kayu dengan diameter sekitar 20 mm. Bakarkupola harus dikeringkan sepenuhnya sebelum dibakar.
2. Membakar bakarkupola
Dalam membakar bakarkupola, api kayu api dihidupkan pada dasar pasir. Ini harus dilakukan 2,5 hingga 3 jam sebelum logam cair diperlukan. Di atas kayu yang menyala, tempat tidur kokas dibangun. Setelah kayu membakar dengan baik, kokas dibuang ke dalam well dari atas dalam beberapa bagian, memastikan bahwa kokas mulai membakar juga.
Kokas ditambahkan ke tingkat sedikit di atas tuyeres dan blast udara dinyalakan pada laju puing lebih rendah dari biasanya untuk menyala kokas. Begitu titik merah mulai muncul di atas tempat tidur bahan bakar, kokas tambahan diperkenalkan ke dalam bakarkupola untuk mencapai ketinggian 700 hingga 800 mm di atas baris tuyeres teratas.
Tempat tidur kokas harus panas sepenuhnya sebelum diselesaikan pada ketinggian akhirnya. Ketinggian tempat tidur kokas ditentukan dengan menggunakan tongkat ukuran yang telah disiapkan untuk menunjukkan jarak dari ambang pintu pengisian hingga atas tempat tidur kokas. Lapisan kokas yang tinggal di atas dasar pasir sebelum memulai pemanasan disebut bed charge. Jumlah kokas di dasar bergantung pada tekanan udara yang disuplai ke bakarkupola.
Ketinggian bed charge atau tempat tidur kokas sangat penting untuk operasi bakarkupola; ini mempengaruhi suhu, laju peleburan, dan komposisi kimia. Hal lain sama, dasar rendah akan menghasilkan besi yang lebih dingin daripada yang tinggi.
3. Mengisi bakarkupola
Begitu tempat tidur kokas dibangun hingga ketinggian yang benar dan menyala merata di seluruhnya, lapisan bergantian besi mentah, kokas, dan flux (batu kapur) dimuat dari pintu pengisian hingga bakarkupola penuh. Potongan logam yang sesuai juga ditambahkan bersama dengan besi mentah untuk mengontrol komposisi kimia besi yang dihasilkan. Proporsi potongan logam ini biasanya dari 25 hingga 50 persen dari total berat besi yang dicetak.
Jika potongan baja yang cukup banyak digunakan bersama dengan besi mentah, jumlah kecil, katakanlah dari 2 hingga 4 persen ferro-manganese digunakan sebagai deoksidator. Berat muatan logam harus dari 10 hingga 15 persen dari output per jam bakarkupola. Tujuan penambahan flux adalah untuk mengurangi kotoran dalam besi, dan untuk melindungi besi dari oksidasi, untuk menurunkan titik leleh escoria, dan untuk meningkatkan keluwurannya untuk pembuangan yang mudah. Selain batu kapur, fluorspar dan soda ash kadang-kadang juga digunakan sebagai bahan flux.
Jumlah batu kapur yang diperlukan mungkin 30 hingga 40 kg per ton besi yang dilebur atau 25 persen menurut berat kokas yang dimuat. Rasio antara besi yang dilebur dan kokas yang dimuat tergantung pada sejumlah besar faktor. Jadi tidak mungkin untuk memberikan rekomendasi pasti untuk rasio ini yang dapat dicapai pada berbagai kelas pekerjaan. Tabel 11.11 diberikan hanya sebagai panduan dan menunjukkan praktik rata-rata yang baik di industri. Biasanya dipertahankan 10: 1. Ini berarti 1 ton kokas diperlukan untuk melebur 10 ton besi.
4. Rendaman besi
Setelah bakarkupola diisi sepenuhnya hingga pintu pengisian, muatan harus direndam dalam panas selama sekitar 45 menit. Muatan dipanaskan perlahan karena blast udara dipertahankan pada laju puing lebih rendah dari biasanya (secara praktis ditutup) selama waktu ini. Ini menyebabkan besi direndam.
5. Blast udara
Pada akhir periode rendaman, blast penuh dinyalakan. Sebelum menyala blast, pembuka tuyeres dan lubang penabran ditutup. Setelah blast menyala selama beberapa menit, katakanlah sekitar 10 menit, besi cair mulai mengumpulkan di hearth. Ketika besi di bakarkupola mulai dilebur, laju pengisian harus sama dengan laju peleburan, sehingga bakarkupola tetap penuh selama pemanasan. Pada akhir peleburan, pengisian dihentikan tetapi blast dipertahankan hingga semua besi dilebur.
6. Penabran dan pengeluaran escoria
Penabran pertama dapat dilakukan 40 hingga 50 menit setelah blast udara penuh dinyalakan. Selama periode ini, cukup besi terkumpul di hearth di atas tempat tidur pasir. Ketika escoria mengumpulkan di well, lubang escoria dibuka dan escoria dijalankan, diinginkan ke dalam bogie untuk pengeluaran yang mudah. Besi cair dikumpulkan di tongkat dan dibawa ke cetakan untuk dicetak. Prosedur yang sama diulang hingga semua besi dilebur dan operasi selesai.
7. Menutup bakarkupola
Ketika operasi selesai, blast dimatikan dan tiang di bawah pintu dasar dicabut sehingga plat dasar berbalik ke bawah. Ini memungkinkan sisa bakarkupola jatuh ke lantai atau ke dalam ember. Kemudian mereka didinginkan dan dikeluarkan dari bawah bakarkupola.
Secara umum, bakarkupola dijalankan secara berkelanjutan seperti blast furnace, tetapi hanya bekerja selama periode yang diperlukan. Di banyak pabrik pencetakan, periode peleburan tidak melebihi 4 jam, tetapi bakarkupola dapat dioperasikan secara berkelanjutan selama 10 jam atau lebih.
Efisiensi Bakarkupola
Efisiensi termal atau peleburan bakarkupola dalam persen dinyatakan sebagai:
(Panas yang digunakan dalam pemanasan awal, peleburan, dan pemanasan berlebih) / (Panas potensial dalam kokas + panas dari oksidasi Fe, Si, Mn + panas dalam blast udara ) x 100
Efisiensi bakarkupola bervariasi dari 30 hingga 50 persen tergantung pada
1. Rasio kokas atau rasio kokas yang diekspresikan sebagai invers dari rasio logam-bahan bakar dalam persen, 2. Laju blast, dan 3. Ukuran kokas rata-rata.
Kebutuhan Udara untuk Bakarkupola
Untuk pembakaran bahan bakar yang sempurna di bakarkupola, sekitar 8,4 meter kubik udara diperlukan per kg kokas pada tekanan dan suhu atmosfer normal. Jika rasio besi terhadap kokas yang dimuat 10:1, yang dianggap angka yang memuaskan, kokas yang diperlukan per ton besi akan 1000/10 kg, yaitu 100 kg. Dengan demikian, volume udara yang diperlukan per ton dilebur adalah >
8.4 x 100 = 840 cu m.
Untuk mengakomodasi kebocoran, dll., udara yang disuplai biasanya sedikit berlebih, yaitu sekitar 900 cu m per ton besi.
Dimensi Bakarkupola
Dimensi utama bakarkupola dipilih berdasarkan data empiris. Dengan demikian, luas penampang A dari bakarkupola bergantung pada output per jam yang dirancang dan ditentukan dari rumus
A = π d^2/4 = Q/Q1 m^2
Dimana d = diameter bakarkupola secara netral , m, Q = output bakarkupola yang dirancang, ton per jam, Q2 = output spesifik per m persegi luas penampang, ton per jam. Sebagai aturan, Q1 = 6 hingga 8 ton per jam.
Ketinggian berguna bakarkupola (jarak dari sumbu tuyeres utama hingga tepi bawah lubang pengisian) bergantung pada diameter dan dirancang menurut rasio H: d = dari 3 hingga 5.
Ketinggian bakarkupola secara langsung mempengaruhi laju peleburan, konsumsi bahan bakar dan suhu serta kualitas logam cair. Jika terlalu tinggi, kokas mungkin hancur saat muatan jatuh; jika terlalu rendah, logam tidak dipanaskan dengan cukup, dorongan berkurang dan output bakarkupola menurun.
Diameter dalam bakarkupola menentukan jumlah kokas yang dikonsumsi dan jumlah besi yang dilebur per satuan waktu. Teramati bahwa 14 cm? luas rencana bakarkupola membakar sekitar 1 kg kokas per jam. Dengan demikian, bakarkupola dengan kapasitas 3 ton per jam akan membutuhkan (3×100) atau 300 kg kokas per jam, dengan asumsi rasio logam-bahan bakar 10 :1. Luas bakarkupola akan sama dengan (14×300) atau 4200 cm². Diameter internal akan kemudian
Akar kuadrat dari (4200×4 )/ π
= 73cm (perkiraan)
Muatan Bakarkupola
Jika produk dengan kualitas seragam diinginkan, pertimbangan hati-hati harus diberikan kepada muatan bakarkupola. Biasanya, beberapa grade besi mentah dan potongan logam tersedia untuk pabrik pencetakan. Untuk mencapai komposisi yang diinginkan dari logam tuangan, grade-grade ini perlu disesuaikan dan dikontrol. Karena berbagai elemen dalam logam mengalami perubahan kimia selama operasi pencetakan ulang, tunjangan harus diberikan untuk kehilangan atau keuntungan mereka saat menyusun muatan. Kehilangan atau keuntungan berbagai elemen adalah sebagai berikut.
1. Karbon : Logam cair menyerap karbon saat melewati kokas yang menyala yang membentuk dasar. Dengan kondisi peleburan yang dikontrol dengan baik, keuntungan 0,15 persen dapat diharapkan. Sementara kandungan karbon logam meningkat karena penyerapan karbon dari kokas, sama mengalami sedikit kehilangan karena oksidasi.
2. Silikon : Silikon mengalami sedikit kehilangan karena oksidasi saat titik besi cair melewati tuyeres. Kehilangan mungkin 10 persen dari silikon yang ada dalam muatan.
3. Mangan : Mangan juga memiliki kecenderungan hilang bersama dengan silikon selama peleburan. Kehilangan mungkin sekitar 15 hingga 20 persen dari mangan yang ada dalam muatan.
4. Sulfur : Sulfur diserap dari kokas, potongan logam, dan flux, dll. Secara umum, keuntungan kandungan sulfur diasumsikan sekitar 0,03 hingga 0,05 persen. 5. Fosfor : Secara praktis tidak ada kehilangan atau keuntungan dalam kandungan fosfor.
6. Besi : Besi itu sendiri juga cenderung dioksidasi dan hilang, tetapi kehilangan yang cukup kecil, diasumsikan sekitar 3 hingga 4 persen.
Ini adalah semua tentang bakarkupola, zonanya, operasinya, dan bagian-bagiannya. Semoga Anda menyukai artikel ini. Berikan masukan Anda di komentar di bawah.