Panduan Ultimat tentang 22 Operasi Mesin Bubut Esensial
Dalam artikel ini, Anda akan mempelajari tentang apa saja jenis-jenis operasi mesin bubut yang dilakukan pada mesin bubut.
Operasi Mesin Bubut
Mesin bubut adalah mesin yang memutar benda kerja tentang sumbu untuk melakukan berbagai operasi seperti turning, facing, taper turning, knurling, grooving, parting off, thread cutting, reaming, dll.
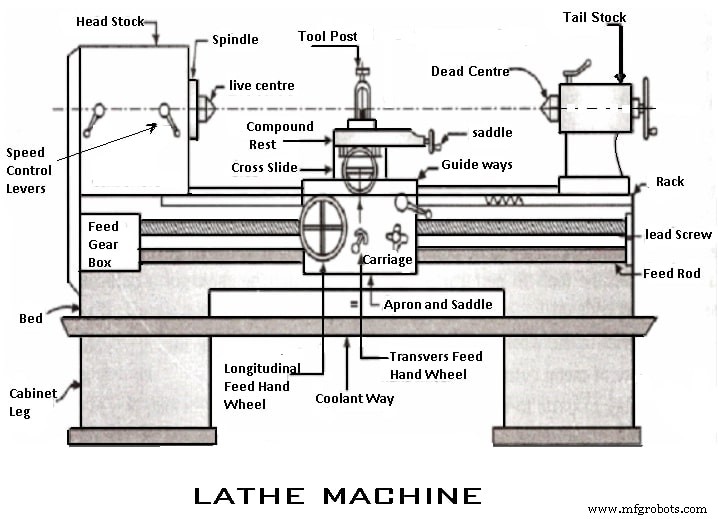
Mari kita diskusikan semua operasi mesin bubut satu per satu sebagai berikut.
Untuk melakukan berbagai operasi mesin bubut pada mesin bubut, benda kerja dapat didukung dan didorong oleh salah satu metode berikut:
- Benda kerja dijepit di antara pusat dan alat didorong oleh carrier dan catch plate.
- Benda kerja dijepit pada mandrel yang didukung di antara pusat dan didorong oleh carrier dan catch plate.
- Dijepit dan didorong oleh chuck dengan ujung lainnya didukung pada pusat tailstock.
- Dijepit dan didorong oleh chuck atau faceplate atau angle plate.
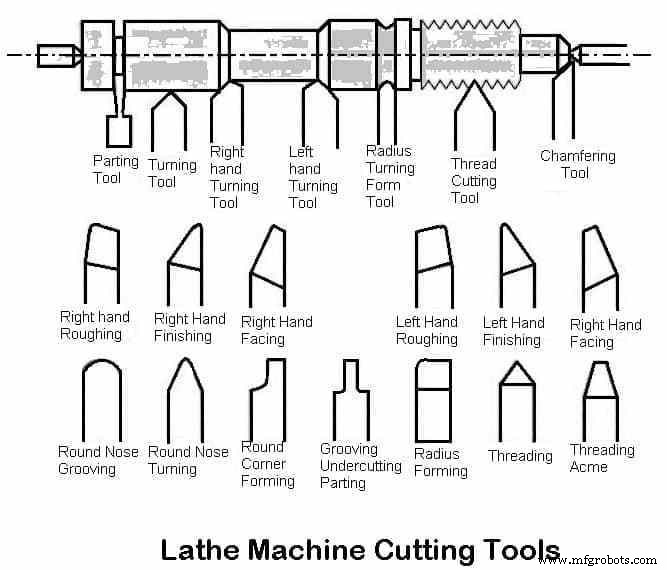
Metode pemijetan benda kerja di atas dapat diklasifikasikan di bawah dua judul:
- Benda kerja dijepit di antara pusat.
- Benda kerja dijepit oleh chuck atau fixtures lainnya.
Jenis Operasi Mesin Bubut
Operasi mesin bubut diklasifikasikan menjadi tiga kategori utama dan adalah sebagai berikut.
Berikut adalah Operasi mesin bubut yang dilakukan baik dengan memijet benda kerja di antara pusat atau oleh chuck:
- Operasi Turning
- Turning Datar atau Lurus
- Turning Kasar
- Turning Bahu
- Turning Taper
- Turning Eksentrik
- Operasi Facing
- Operasi Chamfering
- Operasi Knurling
- Operasi Thread Cutting
- Operasi Filing
- Operasi Polishing
- Operasi Grooving
- Operasi Spinning
- Spring Winding
- Forming
Operasi mesin bubut yang dilakukan dengan memijet pekerja oleh chuck atau faceplate atau angle plate adalah:
- Drilling
- Reaming
- Boring
- Counterboring
- Taper boring
- Tapping
- Undercutting
- Internal thread cutting
- Parting-off
Operasi yang dilakukan oleh menggunakan alat tambahan adalah:
- Grinding
- Milling
Baca juga tentang Mesin Bubut:
- Mesin Bubut: Bagian, Jenis, Aksesori, Alat Tambahan
- 7 Jenis Chuck Mesin Bubut dengan [Gambar]
- Kecepatan Pemotongan, Feed, Kedalaman Pemotongan, Waktu Pemesinan pada mesin bubut
- 14 Jenis Berbeda Alat Pemotong Mesin Bubut
1. Operasi yang Dilakukan dengan Memijet Benda Kerja di Antara Pusat
Turning:
Itu adalah jenis operasi yang paling umum dalam semua operasi mesin bubut. Turning adalah operasi untuk menghilangkan bahan berlebih dari benda kerja untuk menghasilkan permukaan silindris dengan panjang yang diinginkan.
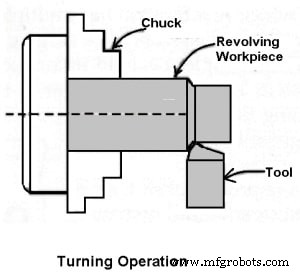
Pekerja dijepit di antara pusat atau chuck dan berputar pada kecepatan yang diperlukan. Alat bergerak secara longitudinal untuk memberikan feed menuju headstock dengan kedalaman pemotongan yang tepat. Finishing permukaan sangat baik.
1. Straight Turning:
Benda kerja dijepit pada chuck dan dibuat berputar tentang sumbu, dan alat di fed paralel dengan sumbu mesin bubut. Straight turning menghasilkan permukaan silindris dengan menghilangkan logam berlebih dari benda kerja.
2. Rough Turning:
Itu adalah proses penghapusan bahan berlebih dari benda kerja dalam waktu minimum dengan menerapkan tingkat feed tinggi dan kedalaman pemotongan yang berat. Dalam rough turning, kedalaman pemotongan rata-rata 2mm hingga 4mm dapat diberikan dan feed adalah 0,3 hingga 1,5mm per revolusi pekerja.
3. Shoulder Turning:
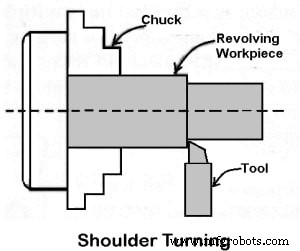
Ketika benda kerja memiliki diameter berbeda dan akan di turning, permukaan yang membentuk langkah dari satu diameter ke diameter lainnya disebut bahu, dan pemesinan bagian benda kerja ini disebut shoulder turning.
Eccentric turning:
Ketika permukaan silindris memiliki dua sumbu rotasi terpisah, dengan sumbu pertama, yang di-offset terhadap sumbu lainnya, maka benda kerja tersebut diproses dengan operasi yang disebut eccentric turning. Di sini tiga set lubang pusat dibuat.
Dengan memijet benda kerja di tiga pusat ini, operasi pemesinan untuk setiap permukaan dapat diselesaikan.
Taper Turning:
- Sebuah "taper" adalah peningkatan atau penurunan seragam dalam diameter benda kerja dan diukur sepanjang panjangnya.
- Taper turning berarti menghasilkan bentuk kerucut dengan pengurangan bertahap diameter dari benda kerja silindris.
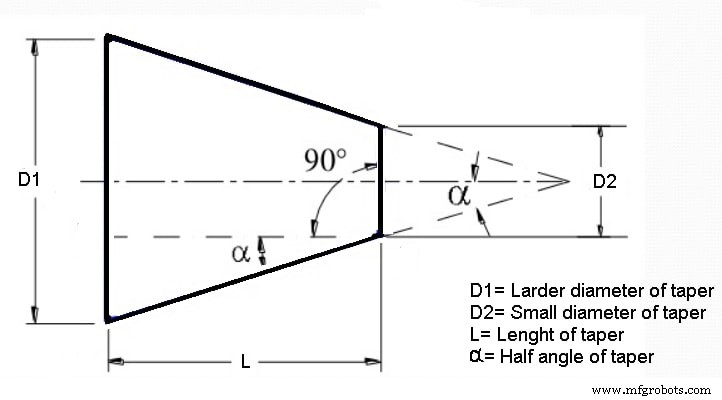
Jumlah taper pada benda kerja biasanya ditentukan berdasarkan perbedaan diameter taper terhadap panjangnya. Ini dikenal sebagai kerucut dan ditunjukkan oleh huruf K.
Ini memiliki rumus K = D-d / 1 untuk menghasilkan taper pada benda kerja.
- D = Diameter besar taper.
- d = Diameter kecil taper.
Dalam kasus mesin bubut, taper pada benda kerja tertentu diperoleh dengan memutar pekerja dan mem feed alat pada sudut untuk menghasilkan peningkatan atau penurunan bertahap dalam diameter benda kerja.
- Dua jenis penting taper adalah,
- "More taper" di sini, sudutnya sangat kecil dan bervariasi dari 1,4 hingga 1,5°.
- "Metric taper" tersedia dalam tujuh ukuran standar dengan sudut taper standar.
- Metode taper turning,
- Form tool method
- Combined feeds method
- Compound rest method atau swivelling compound rest method
- Tailstock set over method
- Taper turning attachment method
1. Form tool method
Di sini panjang taper yang diperoleh sama dengan lebar form tool. Untuk mendapatkan ukuran taper yang diperlukan, form tool di feed perlahan secara lurus ke dalam benda kerja dengan mengoperasikan cross slide tegak lurus dengan sumbu mesin bubut.
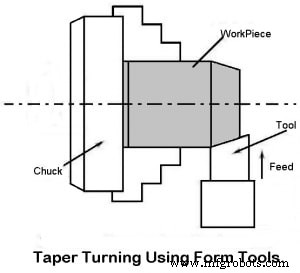
Ini adalah metode taper turning yang paling sederhana. Ini terbatas untuk menghasilkan panjang taper kecil seperti chamfering sisi benda kerja. Metode ini dilakukan dengan tingkat yang lebih cepat.
2. Combined feeds method
Combined feed dibuat dengan gerakan alat secara longitudinal dan lateral secara bersamaan saat memindahkan benda kerja.
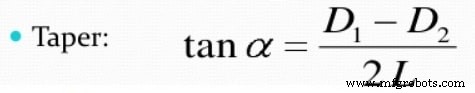
Taper, yang akan kita peroleh, sama dengan resultan dari magnitudo feed longitudinal dan lateral. Mengubah tingkat feed di kedua arah dapat mengubah arah dan sudut taper.
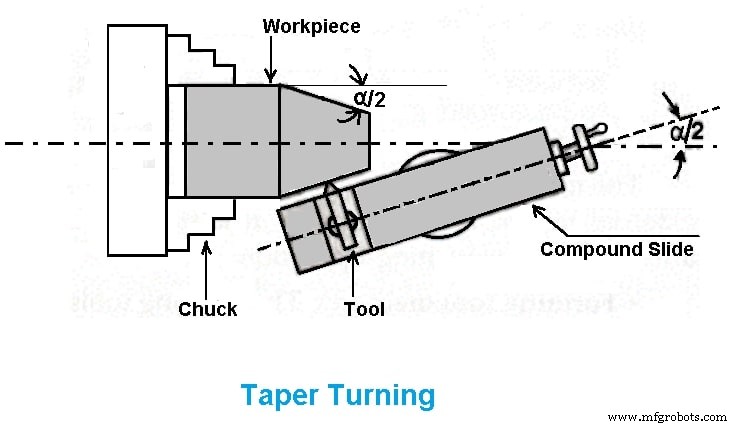
3. Compound rest swivel method
Di sini benda kerja berputar dan alat pemotong di feed pada sudut oleh compound rest yang di swivel. Dasar compound rest terukir dalam derajat.
Sudut taper adalah sudut di mana compound rest harus diputar dihitung dengan menggunakan rumus tanα = D-d / 21, di mana, D= diameter besar, d = diameter kecil, l = panjang benda kerja.
Compound rest dapat di swivel ke sudut yang diperlukan α. Setelah compound rest diatur pada sudut tertentu maka alat dipindahkan oleh compound rest dan roda.
4.Taper turning attachment method
- Metode ini mirip dengan metode compound rest.
- Di sini pekerja atau benda kerja berputar dan alat di feed pada sudut taper α.
- Dalam pengaturan ini, yang memiliki blok panduan yang terukir dalam derajat, dengan bantuan ini blok dapat diatur sudut taper yang diperlukan terhadap sumbu mesin bubut.
- Sudut taper dihitung secara serupa dengan metode compound rest menggunakan rumus: tanα = D-d / 21.
Keuntungan taper turning attachment:
- Taper internal dapat diperoleh dengan akurat.
- Taper ukuran besar dapat diperoleh dengan mudah.
- Setelah attachment diatur, operasi taper turning dapat dilakukan dengan tingkat yang lebih cepat.
- Dengan mengatur sudut taper ke 'nol' kita dapat melakukan plain turning.
Kerugian taper turning attachment:
- Memerlukan fasilitas pemasangan tambahan.
- Pemasangan dan pengangkatan attachment memakan waktu lebih lama.
- Attachment harus menahan gaya yang besar.
Tailstock set over method:
Di sini pekerja pada pekerja diiringi pada sudut taper yang diperlukan. Alat di fed paralel dengan sumbu.
Pengiringan pekerja atau pekerja ke sudut taper yang diperlukan dicapai oleh gerakan tailstock dengan bantuan tailstock set over screw. Metode ini berguna untuk taper kecil.
Facing:
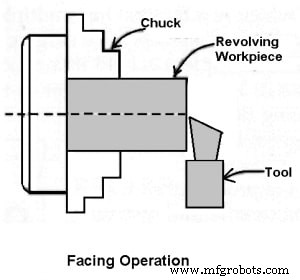
Itu adalah operasi untuk mengurangi panjang benda kerja dengan mem feed tegak lurus dengan sumbu mesin bubut. Operasi ini mengurangi permukaan datar di ujung benda kerja. Untuk operasi ini, alat turning reguler atau facing tool dapat digunakan. Tepi pemotong alat harus diatur pada ketinggian yang sama dengan pusat benda kerja.
- Facing terdiri dari 2 operasi
- Roughing: Di sini kedalaman pemotongan adalah 1,3mm
- Finishing: Di sini kedalaman pemotongan adalah 0,2-0,1mm.
Chamfering operation:
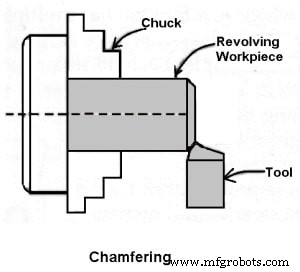
Itu adalah operasi untuk mendapatkan permukaan miring di tepi benda kerja silindris. Operasi ini dilakukan pada ujung baut dan ujung poros. Chamfering membantu menghindari kerusakan pada tepi tajam dan melindungi operator dari cedera selama operasi lainnya. Chamfering pada baut membantu memasang muti dengan mudah.
Knurling operation:
Itu adalah operasi untuk mendapatkan bentuk berlian pada benda kerja untuk tujuan pegangan. Ini dilakukan untuk memberikan permukaan pegangan yang lebih baik saat dioperasikan oleh tangan. Ini dilakukan menggunakan knurling tool. Alat terdiri dari serangkaian roller baja keras, dan dipegang dengan kaku pada toolpost.
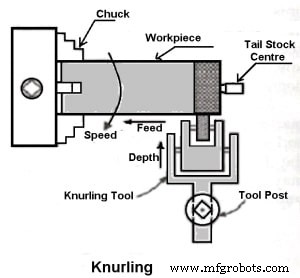
Knurling dilakukan pada kecepatan terendah yang tersedia pada mesin bubut. Ini dilakukan pada pegangan dan juga pada ujung ukur. Feed bervariasi dari 1 hingga 2 mm per revolusi. Dua atau tiga pemotongan mungkin diperlukan untuk memberikan kesan penuh.
Thread cutting:
Itu adalah operasi penting pada mesin bubut untuk mendapatkan "helikal grooves" atau " threads" berkelanjutan.
Ketika threads atau helical grooves terbentuk pada permukaan luar benda kerja disebut external thread cutting. Ketika threads atau helical grooves terbentuk pada permukaan dalam benda kerja disebut internal thread cutting. Benda kerja berputar di antara dua pusat, yaitu live centre dan dead centre dari mesin bubut.
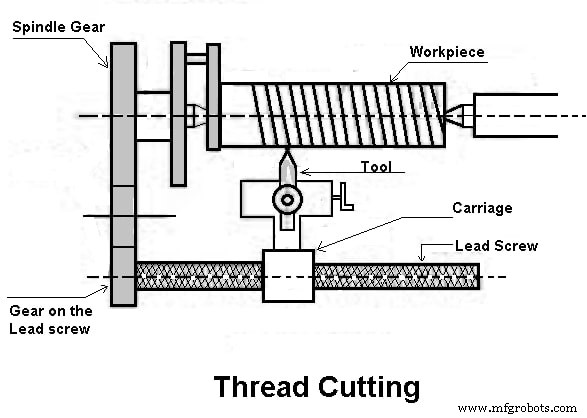
Di sini alat dipindahkan secara longitudinal untuk mendapatkan jenis thread yang diperlukan. Ketika alat dipindahkan dari kanan ke kiri kita mendapatkan thread kiri. Demikian pula, ketika alat dipindahkan dari kiri ke kanan kita mendapatkan thread kanan.
Di sini gerakan carriage disediakan oleh lead screw. Pasangan change gear menggerakkan lead screw dan dengan memutar handle kedalaman pemotongan dapat dikontrol.
Filing:
Itu adalah operasi finishing yang dilakukan setelah turning. Ini dilakukan pada mesin bubut untuk menghilangkan burr, sudut tajam, dan tanda feed pada benda kerja dan juga untuk membawanya ke ukuran dengan menghilangkan jumlah logam yang sangat kecil.
Operasi terdiri dari melewatkan flat single-cut file melalui benda kerja yang berputar pada kecepatan tinggi. Kecepatan biasanya dua kali dari turning.
Polishing:
Operasi ini dilakukan setelah filing untuk meningkatkan kualitas permukaan benda kerja. Polishing dengan grade emery cloth yang semakin halus setelah filing menghasilkan permukaan yang sangat halus dan cerah. Mesin bubut berjalan pada kecepatan tinggi dari 1500 hingga 1800m per menit, dan minyak digunakan pada emery cloth.
Grooving:
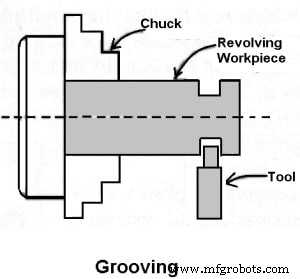
Itu adalah proses untuk mengurangi diameter benda kerja pada permukaan yang sangat sempit. Ini dilakukan oleh groove tool. Grooving tool mirip dengan parting-off tool. Ini sering dilakukan di ujung thread atau di samping bahu untuk menyisakan margin kecil.
Spinning:
Itu adalah proses untuk membentuk lembaran logam tipis dengan memutar pekerja pada kecepatan tinggi dan menekannya terhadap spindle headstock. Dukungan juga diberikan dari ujung tailstock.
Spring Winding:
Spring winding adalah proses untuk membuat spring gulungan dengan melewatkan kawat di sekitar mandrel yang berputar pada chuck atau di antara centers. Sebuah lubang kecil disediakan pada baja batang, yang didukung oleh Tool Post dan kawat diizinkan melewatinya.
Forming:
Itu adalah proses untuk turning bentuk konvex, cekung, atau bentuk tidak teratur apa pun. Form-turning dapat dicapai dengan metode berikut:
- Menggunakan forming tool.
- Menggabungkan cross dan longitudinal feed.
- Menelusuri atau menyalin template.
Forming tools tidak diformasikan untuk menghilangkan banyak bahan dan digunakan terutama untuk finishing formed surfaces. Secara umum, dua jenis forming tools digunakan yaitu straight dan circular. Straight type digunakan untuk permukaan yang lebih lebar dan circular type untuk permukaan sempit.
2. Operasi yang Dilakukan dengan Memijet Pekerja oleh Chuck
Operasi mesin bubut yang dilakukan dengan memijet pekerja oleh chuck atau faceplate atau angle plate adalah:
Drilling:
Drilling adalah operasi untuk menghasilkan lubang silindris pada benda kerja. Ini dilakukan oleh alat berputar, sisi pemotong cutter, dikenal sebagai drilling drill. Dalam operasi ini, benda kerja berputar dalam chuck atau faceplate dan drill dipegang dalam tailstock drill holder atau drill chuck.
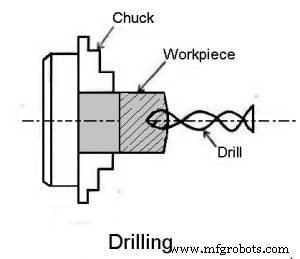
Feeding yang diadopsi dipengaruhi oleh gerakan tailstock spindle. Metode ini diadopsi untuk drilling benda kerja berbentuk reguler.
Reaming:
Reaming adalah operasi untuk finishing dan sizing lubang yang telah di-drilled atau di-bored. Alat yang digunakan disebut reamer, yang memiliki multi-plate cutting edges.
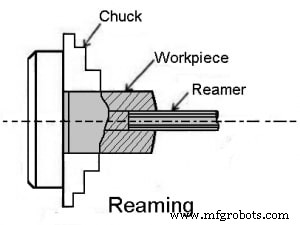
Reamer dipegang pada tailstock spindle, baik langsung atau melalui drill chuck, dan dipegang diam sementara pekerja dirotasikan pada kecepatan yang sangat lambat.
Boring:
Boring adalah operasi untuk memperbesar lubang yang sudah di-drilled, punched, atau forged. Itu tidak dapat menghasilkan lubang. Boring mirip dengan operasi turning eksternal dan dapat dilakukan pada mesin bubut. Dalam operasi ini, benda kerja dirotasikan dalam chuck atau faceplate dan alat yang dipasang pada tool post di feed ke dalam pekerja.
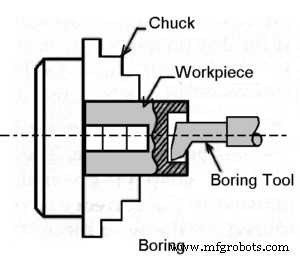
Ini terdiri dari boring bar yang memiliki single-point cutting tool yang memperbesar lubang. Ini juga memperbaiki out of roundness dari lubang. Metode ini diadopsi hanya untuk boring pekerja ukuran kecil. Kecepatan proses ini lambat.
Counterboring:
Counterboring adalah operasi untuk memperbesar ujung lubang melalui jarak tertentu. Ini mirip dengan pekerja bahu dalam turning eksternal.
Operasi mirip dengan boring dan plain boring tools atau counterbore dapat digunakan. Alat yang digunakan disebut counterbore. Kecepatan sedikit lebih rendah dari drilling.
Taper Boring:
Prinsip turning lubang taper mirip dengan operasi taper turning eksternal dan diselesaikan dengan memutar pekerja pada chuck atau faceplate. Feeding alat pada sudut terhadap sumbu rotasi benda kerja.
Boring tool dipasang pada tool post dan dengan meng swivel compound slide ke sudut yang diinginkan, lubang taper pendek diproses dengan hand feeding.
Tapping:
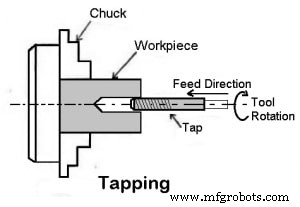
Tapping adalah operasi untuk memotong thread internal diameter kecil menggunakan multipoint cutting tool yang disebut tap. Pada mesin bubut, pekerja dipasang pada chuck atau faceplate dan dirotasikan pada kecepatan yang sangat lambat. Tap dengan ukuran yang diperlukan yang dipasang pada special fixture dipasang pada tailstock spindle.
Undercutting:
Undercutting mirip dengan operasi grooving ketika dilakukan di dalam lubang. Ini adalah proses boring lubang atau lubang besar pada jarak tetap dari ujung lubang.
Ini mirip dengan operasi boring, kecuali bahwa square nose parting digunakan. Undercutting dilakukan di ujung internal thread atau counterboring untuk memberikan ruang untuk alat atau bagian apa pun.
3. Operasi Mesin Bubut yang Dilakukan dengan Menggunakan Alat Tambahan
Operasi mesin bubut dilakukan dengan menggunakan alat tambahan:
Milling:
Milling adalah operasi untuk menghilangkan logam dengan mem feed pekerja terhadap cutter berputar yang memiliki multiple cutting edges.
Untuk memotong keyways atau grooves, pekerja didukung pada cross-slide oleh alat tambahan dan di feed terhadap milling cutter yang dipegang oleh chuck. Kedalaman pemotongan diberikan oleh penyesuaian vertikal pekerja yang disediakan oleh attachment.
Kedalaman pemotongan diberikan oleh penyesuaian vertikal pekerja yang disediakan oleh attachment. Gerakan feed disediakan oleh carriage dan gerakan vertikal cutter diatur dalam attachment.
Grinding:
Grinding adalah operasi untuk menghilangkan logam dalam bentuk chip kecil dengan mem feed pekerja terhadap abrasive wheel berputar yang dikenal sebagai grinding wheel.
Kedua permukaan eksternal dan internal benda kerja dapat di grind dengan menggunakan alat tambahan khusus yang dipasang pada cross slide. Untuk grinding permukaan eksternal, pekerja dapat dirotasikan di antara centers atau pada chuck. Untuk internal grinding, pekerja harus dirotasikan pada chuck atau faceplate.
Feeding dilakukan oleh carriage dan kedalaman pemotongan disediakan oleh cross slide. Grinding dilakukan pada mesin bubut untuk finishing pekerja, mematikan cutter, atau sizing pekerja setelah ia telah diharden.
Kesimpulan:
Seperti yang kita diskusikan mesin bubut memiliki berbagai aplikasi di industri manufaktur. Melakukan operasi apa pun pada mesin bubut jauh lebih mudah dari mesin lain dan mempelajari mesin ini sama mudahnya.
Itu saja, terima kasih telah membaca. Jika Anda menyukai artikel kami tentang “operasi mesin bubut” silakan bagikan dengan teman-teman Anda. Jika Anda memiliki pertanyaan tentang topik ini tanyakan di komentar.
Langganan newsletter untuk mendapatkan pembaruan terbaru melalui email.



