GMAW (MIG) Dijelaskan: Panduan Lengkap Pengelasan Gas Iners Logam
Pengelasan adalah salah satu proses manufaktur yang paling banyak digunakan di dunia industri. Selamat datang kembali di The Mechanical Post! Kali ini kita akan membahas apa itu GMAW atau pengelasan MIG, dimulai dari nama lengkapnya:
MIG – Pengelasan Gas Iners Logam.
GMAW – Pengelasan Busa Listrik Gas Logam.
Sekarang, mari kita definisikan GMAW:
Berbeda dengan pengelasan TIG yang menggunakan elektroda tungsten yang tidak habis pakai, MIG menggunakan elektroda logam yang habis pakai untuk tujuan pengelasan.
Apa yang dimaksud dengan elektroda habis pakai?
Sederhananya, dalam pengelasan jika elektroda meleleh karena panas yang dihasilkan oleh busa listrik dan menjadi bagian dari las, maka dikenal sebagai elektroda habis pakai. Jenis ini memerlukan pemakaian kawat elektroda secara berkelanjutan. Kecepatan pemakaian kawat elektroda bergantung pada tegangan busa. Dalam proses pengelasan, untuk menggabungkan dua potong logam, ujung logam dilelehkan untuk menyatu atau bahan pengisi digunakan. Bahan pengisi memiliki titik leleh yang relatif rendah dan mengisi celah antara dua potong saat dileleh sehingga menggabungkan potongan logam. Dalam TIG elektroda tungsten panas cukup untuk meleleh logam secara langsung sehingga tidak ada bahan pengisi yang digunakan. Sedangkan dalam MIG, elektroda yang menghasilkan busa meleleh untuk membentuk bagian dari pohan leleh. Oleh karena itu, pemberian kawat berkelanjutan diberikan dari gulungan yang dikontrol oleh motor kecepatan variabel.
Apa itu busa listrik?
MIG atau GMAW adalah salah satu jenis “pengelasan busa listrik”. Pengelasan busa listrik adalah metode yang paling luas digunakan untuk menggabungkan komponen bagian logam menggunakan panas yang dihasilkan oleh busa listrik.
Konstruksi MIG.
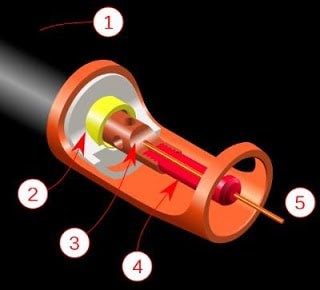
Untuk melakukan MIG atau GMAW, elemen dasar adalah tongkat pengelasan (juga dikenal sebagai tongkat las atau pegangan), sumber daya pengelasan, kawat elektroda pengelasan, unit pemakaian kawat dan suplai gas pelindung. Pengelasan MIG dilakukan dengan bantuan tongkat pengelasan. Ini adalah struktur seperti pegangan di dalamnya kawat elektroda bersama dengan gas pelindung tersedia. Tongkat las GMAW terdiri dari komponen berikut:
- saktek untuk mengontrol aliran gas dan suplai daya,
- titik kontak,
- kabel suplai daya untuk menghasilkan busa,
- nozzel gas untuk gas pelindung,
- konduktor dan liner elektroda
- hos gas.
 |
| Oleh Mysid, TTLightningRod.-Vektorisasi oleh Mysid pada JPEG oleh TTLightningRod., |
Di mana,
(1) Pegangan tongkat yang dipegang di tangan, (2) Dielektrik fenolik cetakan (ditampilkan dalam warna putih) dan insert logam baut berulir (kuning), (3) Pemancar gas pelindung, (4) Titik kontak, (5) Keluaran Tongkat.
Saktek, atau pemicu, ketika ditekan oleh teknisi, memulai pemakaian kawat, daya listrik, dan aliran gas pelindung, menghasilkan busa listrik.
Kawat elektroda meleleh selama pengelasan, sehingga pasokan berkelanjutan disediakan melalui gulungan pemakaian kawat yang dikontrol oleh motor kecepatan variabel. Kecepatan pemakaian bergantung pada tegangan busa yang dihasilkan. Semakin besar busa adalah tegangan, semakin cepat kawat elektroda dipakai. Sebagian besar model GMAW menyediakan kawat elektroda pada pemakaian konstan, namun mesin canggih dapat bervariasi laju pemakaian menurut panjang busa dan tegangan. Laju pemakaian hingga 30 m/min (1200 in/min) dapat dicapai dalam mesin GMAW canggih, sementara laju pemakaian untuk MIG atau GMAW semi otomatis berkisar dari 2 hingga 10 m/min (75 – 400 in/min). Gas pelindung juga dilewatkan melalui lokasi las dengan bantuan silinder gas tertekstur melalui tongkat pengelasan. Gas pelindung biasanya gas iners seperti Helium, Argon, atau campuran argon (80%) dengan karbon dioksida (20%).
Mengapa gas iners digunakan dalam pengelasan MIG atau GMAW?
Penggunaan gas iners memutuskan kontak antara benda kerja dan atmosfer, sehingga mencegah kemungkinan oksidasi. Ini membentuk lapisan pelindung di atas lokasi las dan sehingga nama
‘gas pelindung’.
Kerja pengelasan MIG.
Benda kerja ditempatkan dan diklem dengan kuat. Gas pelindung diarahkan ke lokasi las. Pasokan arus dihidupkan. Arus langsung digunakan dan elektroda diisi positif. Ini menyebabkan arus mengalir dari elektroda ke benda kerja. Karena anoda cenderung memiliki konsentrasi panas yang lebih besar, yang menyebabkan melelehnya kawat pasokan yang lebih cepat, membantu meningkatkan penetrasi las dan kecepatan las. Saat arus mengalir melalui elektroda sebuah busa terbentuk antara elektroda dan benda kerja. Suhu tinggi busa menyebabkan elektroda meleleh dan membentuk bagian dari las.
 |
| Nathaniel C. Sheetz (User:Spangineer) / CC BY-SA (https://creativecommons.org/licenses/by-sa/3.0) |
Di mana,
(1) Arah gerakan tongkat las, (2) Tabung kontak, (3) Elektroda kawat MIG, (4) Gas pelindung untuk pembentukan busa dan las yang lebih baik, (5) Logam las yang meleleh atau logam pengisi, (6) Logam las yang membeku saat pendingin, (7) Benda kerja yang dilakukan las.
Elektroda terdiri dari kawat logam aloi, disebut kawat MIG, yang aloi dan ukurannya tergantung pada komposisi logam yang di las. Bergantung pada bahan dasar yang di las, diameter elektroda yang digunakan dalam MIG atau GMAW bervariasi dari 0,7 hingga 2,4 mm (0,028 – 0,095 in). Untuk operasi beban berat, ukuran elektroda bisa hingga 4 mm diameter.
Dalam GMAW teknisi tidak perlu memelihara panjang busa yang tepat, serta memasok logam pengisi di lokasi las ini memudahkan proses pengelasan. Dalam GMAW operator diharapkan memandu tongkat dengan benar atas area yang di las, dan juga memelihara nozzel gas tongkat untuk menghilangkan pembentukan spatter setelah interval waktu yang teratur.
Setiap jenis proses pengelasan yang menggunakan Busa Listrik dapat berbahaya jika langkah pengaman yang tepat tidak diambil. Teknisi atau operator harus memakai perlengkapan pelindung yang sesuai untuk mencegah kerusakan.
Anda mungkin juga ingin membaca :
- Apa itu Extrusion? | The Mechanical post
- Apa itu otomatisasi industri?
Keuntungan pengelasan MIG atau GMAW :
Produktivitas Tinggi
Dalam GMAW tidak perlu terus-menerus mengganti elektroda seperti dilakukan dalam TIG atau mengosongkan escoria, serta tidak perlu menyikat las berulang kali menghemat banyak waktu operator. Jadi dia dapat menyelesaikan lebih banyak pekerjaan dalam waktu lebih singkat.
Mudah Dipelajari
Ini sangat sederhana berkat proses semi-otomatis sehingga seseorang dapat mempelajari GMAW dalam waktu yang sangat singkat.
Las Berkualitas Baik
MIG memberikan visibilitas kolam las yang lebih baik. Dan dengan kontrol yang ditawarkan oleh kawat otomatis, GMAW membuat mudah untuk menghasilkan las yang tampak bagus.
Escoria yang dihasilkan lebih sedikit
GMAW menggunakan gas pelindung untuk melindungi busa, sehingga ada kehilangan elemen aloi yang sangat sedikit saat logam mentransfer melalui busa. Ini mengurangi jumlah escoria yang dihasilkan.
Fleksibilitas Tinggi
Pengelasan MIG sangat fleksibel karena dapat melas berbagai macam logam dan aloi, sambil beroperasi dengan berbagai cara, seperti semi dan otomatis penuh. Ini memberikan banyak opsi untuk dipilih.
Kecepatan Las yang Lebih Cepat
Karena proses semi dan otomatis penuh mungkin waktu yang dibutuhkan berkurang secara signifikan.
Kekurangan Pengelasan MIG :
Biaya awal dan pemeliharaan yang tinggi
Mesin yang digunakan dalam GMAW kompleks dan mahal. Juga biaya penggantian gas pelindung, kawat elektroda pasokan dan biaya listrik datang bersama dengan harga yang sudah mahal.
Tidak cocok untuk Pengelasan Luar Ruangan
GMAW tidak portabel dan tidak dapat digunakan di luar ruangan karena angin bisa membuang gas pelindung.
Tidak dapat digunakan untuk Logam Tebal
Sementara pengelasan MIG baik untuk logam tipis, ia tidak memberikan penetrasi yang tepat untuk baja yang lebih tebal yang memerlukan las padat.
Efesi radiasi
Radiasi ultraviolet dari busa listrik dapat menyebabkan kerusakan seperti terbakar matahari jika kulit terpapar busa.
Aplikasi GMAW :
- Untuk las pipa persimpangan.
- Dalam proses pembuatan kapal.
- Untuk las rel kereta api.
- Untuk las mobil dll.
Jika Anda suka postingan ini, beri tahu kami di komentar dan bagikan dengan teman dan keluarga dengan tautan sosial yang diberikan di bawah.



