Panduan Lengkap Desain Kotak Elektronik: Panduan Lem Logam
Banyak pengguna Protocase adalah spesialis di bidang teknik atau ilmu pengetahuan mereka tetapi tidak selalu memiliki pelatihan spesifik dalam pembuatan logam atau desain. Menciptakan desain kotak optimal yang mencerminkan kebutuhan dan niat Anda dapat menjadi tantangan pada saat terbaik, apalagi ketika ini adalah wilayah yang belum terjelajahi. Itulah mengapa, selama satu dekade terakhir, kami telah menciptakan materi sumber untuk berbagi pengetahuan kami tentang lem logam dan kotak, termasuk panduan desain lem logam ini. Harapan saya ini akan bertindak sebagai panduan cara untuk membantu Anda memulai, serta menghemat waktu dan redesign yang tidak perlu pada akhirnya.
Blog ini akan menyoroti lima konsep desain kunci: pilihan logam, pengelangan logam, pemasang self-clinching, pengelasan, dan finishing. Jika Anda menemukan ini berguna, Anda juga harus memeriksa materi lain kami di halaman sumber daya Protocase di sini.
Jika Anda memiliki pertanyaan, silakan berkomentar di bawah atau email info@protocase.com – kami akan melakukan yang terbaik untuk menunjukkan arah yang benar kepada Anda.
Pilihan Logam
Sebagai langkah pertama dalam merancang kotak, Anda perlu memilih jenis logam yang akan Anda gunakan dan ketebalannya. Protocase stok semua logam yang umumnya digunakan untuk membuat kotak, termasuk aluminium, stainless steel, carbon steel (cold-rolled steel atau galvanneal) dan tembaga. Di bawah ini adalah deskripsi karakteristik membedakan masing-masing, yang membantu Anda membuat pilihan yang tepat.
- Aluminium adalah logam ringan tahan karat yang hebat untuk kotak dan bagian lem logam. Aluminium dapat dilapisi powdercoat atau dibiarkan polos sebagai logam polos atau finishing garis. Jika kontak listrik diperlukan, harus di chem-filmed (chromate coated). Aluminium juga dapat di-anodized, yang menempatkan lapisan oksida protektif keras dan tahan lama padanya.
Aluminium memiliki kekakuan yang lebih rendah dari steel dan dalam keadaan tertentu; gauge yang lebih tebal mungkin diperlukan untuk memiliki kekuatan yang sama dengan steel dan memenuhi kebutuhan desain Anda. (Hubungi kami jika Anda membutuhkan bantuan dengan ini).
Kami stok dua alloy:
- 5052 Aluminium ideal untuk kotak dan bagian lem logam, karena dapat di lengkungan ke radius ketat tanpa retakan, serta dengan mudah di las dan di mesin.
- 6061 Aluminium mudah di mesin namun lebih rentan terhadap retakan saat di lengkungan ke radius ketat.
- Cold rolled steel juga digunakan untuk kotak dan bagian lem logam umum, setara dengan aluminium. Ini menawarkan kombinasi yang baik antara biaya dan kekakuan dan memiliki daya tahan jangka panjang dalam aplikasi ruangan saat dilapisi powdercoat. Cold rolled steel secara alami tidak tahan karat; jika aplikasi Anda memerlukan ini, opsi terbaik Anda adalah aluminium, stainless steel atau galvanneal.
- Stainless steel memiliki kekuatan tinggi dan kekakuan cold rolled steel tetapi sangat tahan karat karena chromium dan nickel-nya. Stainless steel dapat dilapisi powdercoat atau dibiarkan tanpa cat sebagai logam polos, atau finishing garis yang memberikan tampilan brush yang dicari.
- Galvanneal adalah steel rendah karbon yang dilapisi seng dan kemudian di anneal sehingga seng terikat melalui difusi ke substrat, sehingga mencegah terlapis. Lapisan ini membuatnya jauh lebih tahan lama daripada cold-rolled steel dalam lingkungan basah, meskipun tidak se tahan lama stainless steel atau aluminium.
- Tembaga adalah logam lem, fleksibel dan ductile dengan konduktivitas panas dan listrik yang sangat tinggi. Ini paling umum digunakan untuk bus bar, tetapi dari waktu ke waktu, saya akan memiliki permintaan untuk kotak. Saat menangani jenis logam ini, menourque pemasang ke lubang yang di tap harus dilakukan dengan hati-hati karena kelembutannya, jadi pemasang self-clinching harus digunakan jika memungkinkan. Protocase stok paduan tembaga C110 1/8 hard, yang memiliki konduktivitas sangat tinggi, bersama dengan formabilitas luar biasa, dan sangat cocok untuk aplikasi listrik dan elektronik.
Ingat bahwa jika Anda memilih untuk bekerja dengan material yang di-stok, kami dapat membangun kotak, bagian atau komponen Anda dalam 2-3 hari. Namun, kami selalu dapat memesan logam lain jika desain Anda memerlukan jenis yang berbeda – itu hanya akan memakan waktu beberapa hari tambahan di atas turnaround 2-3 hari kami.
Ketebalan Lem Logam
Untuk memberikan gambaran tentang ketebalan lem logam, silakan lihat tabel di bawah untuk material yang kami stok. Gauge yang ditampilkan berdasarkan ketebalan lem steel CRS Amerika. (Perhatikan bahwa, meskipun gauge diberikan untuk aluminium, biasanya tidak digunakan untuk aluminium; ketebalan aktual aluminium lebih diakui secara internasional).
Salah satu tantangan utama bagi desainer yang tidak sepenuhnya familiar dengan lem logam adalah gauge mana yang akan digunakan, karena semuanya terlihat sama di kertas kecuali Anda memiliki manfaat pengalaman. Jika Anda mencari tempat untuk memulai, lihat template generator online kami atau Protocase Designer (perangkat lunak desain kotak 3D gratis kami). Alat ini akan membantu Anda membuat kotak yang akan menjadi tepat apa yang Anda butuhkan atau sangat mirip dengan dimensi serupa.
Untuk tembaga, silakan lihat Stocked Gauges for CR Copper.
| Gauge # |
Carbon Steel |
Galvanneal |
Stainless Steel |
5052 Aluminium |
6061 Aluminium |
| n/a |
n/a |
n/a |
n/a |
n/a |
0.500″ |
| n/a |
n/a |
n/a |
n/a |
n/a |
0.375″ |
| n/a |
n/a |
n/a |
n/a |
0.250″ |
0.250″ |
| n/a |
n/a |
n/a |
n/a |
0.188″ |
n/a |
| 8 |
n/a |
n/a |
n/a |
0.1285″ |
n/a |
| 11 |
0.120″ |
n/a |
0.125″ |
0.091″ |
0.1285″ |
| 12 |
0.120″ |
n/a |
n/a |
0.081″ |
n/a |
| 13 |
0.090″ |
n/a |
n/a |
n/a |
n/a |
| 14 |
0.075″ |
0.078″ |
0.078″ |
0.064″ |
n/a |
| 16 |
0.060″ |
0.063″ |
0.063″ |
0.051″ |
n/a |
| 18 |
0.048″ |
n/a |
0.050″ |
0.040″ |
n/a |
| 20 |
0.036″ |
0.040″ |
0.037″ |
0.032″ |
n/a |
| 22 |
0.030″ |
0.034″ |
0.031″ |
n/a |
n/a |
| 24 |
0.024″ |
0.028″ |
0.025″ |
n/a |
n/a |
| 26 |
n/a |
n/a |
0.019″ |
n/a |
n/a |
Potongan Kustom
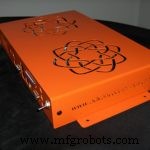
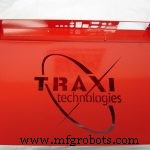
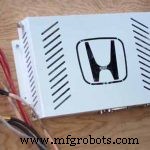
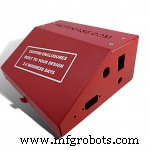
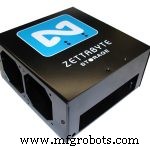
Di Protocase, kotak Anda dibangun kustom untuk Anda, berarti Anda dapat menentukan hampir setiap potongan yang Anda inginkan. Biasanya ini mencakup potongan fungsional untuk konektor, display, saklar, dll. Namun, kami sering melihat desain potongan kreatif, termasuk logo perusahaan, merek, atau nama produk, dan kreativitas di sekitar potongan ventilasi, sehingga menggabungkan bentuk dan fungsi.
Hint: Lihat perpustakaan potongan kami, yang dapat ditemukan di situs web kami di sini dan di Protocase Designer.
Pengelangan Logam dan Jari-jari Lengkungan
Kotak dan bagian lem logam di lengkungan dengan press brake atau folder. Logam biasanya tidak dapat dibentuk menjadi tepi 90 derajat sebenarnya, melainkan sudut memiliki radius, seperti yang Anda lihat dalam diagram di bawah.
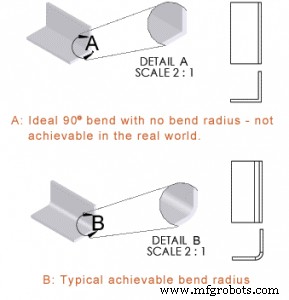
Berbagai tingkat kelengkungan dapat dicapai dengan menggunakan tooling dan parameter pengelangan yang berbeda. Sebagai desainer, Anda mengontrol ini dengan menentukan jari-jari lengkungan – yaitu radius permukaan dalam lengkungan (radius luar hanyalah radius dalam ditambah ketebalan logam).
Ada dua faktor kunci untuk jari-jari lengkungan:
- Pertimbangan fungsional: Anda tidak memiliki permukaan datar untuk pemasang, komponen, atau potongan sampai Anda melewati jari-jari lengkungan.
- Estetika: Misalnya, desain gaya ‘retro’ sering memiliki radius besar untuk kesan yang lebih melengkung.
Pertimbangkan niat Anda untuk estetika dan fungsionalitas saat merancang sehingga Anda memilih jari-jari lengkungan yang tepat untuk kebutuhan Anda.
Idealnya, Anda hanya harus merancang dengan radius yang sebenarnya dapat dibangun; Anda dapat melihat chart kemampuan jari-jari lengkungan kami di sini dan mencocokkan batasan mesin dan tooling kami dengan desain Anda. Tetapi jika Anda tidak dapat memutuskan, kami menyarankan memilih sesuatu yang wajar (0.040″ misalnya) dan kami akan menyesuaikannya untuk Anda sebelum produksi.
Pertimbangan khusus harus diberikan pada interseksi dua garis lengkungan (i.e. sudut) dari kotak. Secara khusus, material tambahan harus dihapus untuk mencegah lengkungan saling mengganggu; ini disebut corner relief (corner trim dalam CAD). Jika Anda tidak menyertakan corner relief yang benar, kami akan menambahkannya untuk Anda. Jika Anda menggunakan Protocase Designer, template akan melakukan ini secara otomatis untuk Anda.
Secara umum, potongan harus tetap jarak minimum dari jari-jari lengkungan, karena potongan terlalu dekat dengan jari-jari lengkungan berisiko potongan meregang atau melebar. Saya sering ditanya pelanggan sejauh mana potongan harus dari lengkungan. Nilai ini didorong oleh jenis material, ketebalan, dan tooling yang digunakan untuk mengelang atau jari-jari lengkungan yang diperlukan. Lihat chart jari-jari lengkungan dan ukuran lengkungan minimum Material kami untuk nilai ini. Apa pun nilai lengkungan minimum yang Anda pilih untuk desain Anda, Anda kemudian harus memastikan potongan Anda setidaknya pada nilai yang sama dari lengkungan. Misalnya, jika Anda menggunakan Stainless Steel 14 gauge (A240 TP304 2B) dan memilih lengkungan minimum .275”, maka potongan Anda tidak boleh lebih dekat dari .275” ke lengkungan. Dengan menggunakan nilai dimensi lengkungan minimum untuk nilai minimum kesesuaian potongan ke lengkungan, Anda akan memastikan Anda tidak mengalami masalah. Saya sering ditanya pelanggan sejauh mana potongan harus dari lengkungan. Aturan sederhana adalah untuk memastikan potongan adalah jarak sama dengan jari-jari lengkungan minimum dari lengkungan. Dengan cara ini, Anda akan memastikan tidak akan ada masalah.
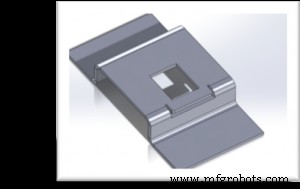
Jika Anda harus menempatkan potongan dekat lengkungan, kami merekomendasikan untuk menghubungi kami, karena kami dapat bekerja bersama untuk memenuhi kebutuhan desain Anda. Anda juga memiliki opsi untuk notch lengkungan di area itu, yang akan membiarkan potongan Anda dalam bentuk sempurna (lihat di bawah).
Pemasang Self-Clinching
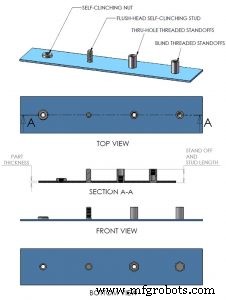
Pemasang self-clinching adalah baut busa, standoff, dan gaya lain yang ditekan ke dalam lem logam untuk memberikan titik pemasang yang kokoh. Baut dapat menerima baut (aturan yang jauh lebih kokoh daripada lem logam yang di tap), standoff dapat dimasukkan untuk memasang papan sirkuit dan standoff dapat digunakan untuk memasang konektor. Sering disebut sebagai PEM ® brand self-clinching fasteners (PEM singkatan dari PennEngineering & Manufacturing Corp.), pemasang self-clinching sangat berguna dan telah menyelesaikan banyak masalah pemasang komponen selama bertahun-tahun.
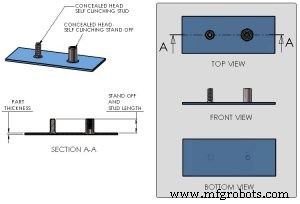
Di bawah ini adalah beberapa contoh pemasang self-clinching.
Pengelasan
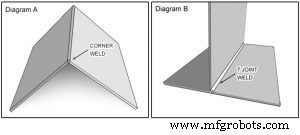
Pengelasan dapat digunakan untuk menyelesaikan masalah tertentu seperti menciptakan bagian kompleks (mengelas bagian-bagian bersama-sama untuk membuat satu bagian), menciptakan sambungan wadtight, atau menambahkan kekuatan pada kotak. Kami menawarkan spot welding, seam welding, dan tack welding.
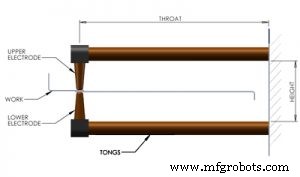
Spot welding – Ini adalah metode cepat, efisien dan murah untuk menyatukan dua potongan lem logam secara permanen di satu atau lebih titik. Berbeda dengan baut berbusa, spot welding hampir tidak meninggalkan jejak sambungan. Ada beberapa batasan dimensi yang perlu dipertimbangkan, karena geometri alat pengelasan, sesuai dengan diagram di bawah. Spot welding kompatibel dengan semua cold-rolled steel, stainless steel, dan galvanneal yang kami stok.
- Maximum throat: 15″ (375mm)
- Maximum height: 5″ (125mm)
Seam welding – Ini berguna untuk menyatukan dua atau lebih potongan lem logam secara kontinu sehingga tampilan sembelas. Kami menggunakan pengelasan Cold Metal Transfer (CMT), yang pada first glance mirip dengan pengelasan MIG wire-feed. Namun, dalam pengelasan MIG, filler metal mentransfer via sputtering pada suhu sangat tinggi. Dalam CMT, kawat dipanaskan cukup untuk meleleh ujungnya dan transfer terjadi melalui kontak fisik. Dengan hanya menghasilkan satu persepuluh panas dari pengelasan MIG, CMT hanya menghasilkan satu persepuluh panas dari pengelasan MIG, yang mencegah kerumunan atau melt back, bahkan untuk lem logam tipis. Dalam sebagian besar kasus, logam berlebih kemudian dihapus dengan menggerinda. Sambungan yang terhubung kontinu yang dihasilkan berguna untuk weatherproofing dan mengurangi kebocoran EMI, serta untuk mencapai penampilan dan sensasi yang sembelas.
Tack welding – Dilakukan dengan cara yang sama persis dengan seam welding, tetapi dalam segmen diskrit.
Finishing
Powdercoating adalah jenis bubuk termoplastik kering, diterapkan secara elektrostatis, dan dilelehkan pada bagian dalam oven. Tersedia dalam berbagai warna, tingkat kilau, dan tekstur, powdercoat diakui luas sebagai standar industri untuk cat logam, karena memberikan finishing berkualitas tinggi dan tahan lama dengan biaya efektif. Keuntungan lain dari powdercoat adalah berbagai tekstur yang tersedia. Misalnya, finishing sandtex (kasar) unggul dalam menyemburkan sidik jari, yang optimal untuk kotak elektronik.
Saat powdercoating, cat akan menambahkan lapisan ekstra pada kotak Anda. Dimensi gambar merujuk pada logam di bawahnya dan tidak pada lapisan! Saya merekomendasikan mengalokasikan tambahan .003″ – .005″ per sisi pada dimensi potongan Anda (i.e. jika Anda memiliki bagian 1” untuk dimasukkan ke dalam panel, buat potongan 1.006” hingga 1.010”). Jika tidak, potongan mungkin tidak cukup besar, dan bagian Anda tidak akan pas.
Untuk menentukan powdercoat, cukup pilih powdercoat dengan warna dan tekstur yang sesuai untuk kebutuhan Anda, dan lampirkan catatan pada desain yang Anda ajukan. Anda dapat menemukan daftar powdercoat stok di sini. Kami juga memiliki akses ke berbagai powdercoat non-stok, tunduk pada waktu produksi tambahan dan charge batch.
Catatan: Kami secara otomatis melakukan masking pada baut berbusa pada pesanan sebelum powdercoating, untuk mencegah masalah. Pelanggan dapat meminta masking tambahan; ini sebagian besar digunakan ketika logam polos diperlukan untuk tujuan kontak listrik.
Digital Printing dan Silkscreening adalah teknik finishing yang akan memberikan desain Anda penampilan dan sensasi profesional. Kedua teknik pencetakan memungkinkan Anda untuk dengan jelas melabeli kotak, bagian atau komponen Anda untuk mengidentifikasi konektor, saklar, port dan lainnya. Digital printing juga unggul untuk grafis, seperti logo perusahaan atau karya seni.
Kedua digital printing dan silkscreening dapat diterapkan pada panel datar, bagian, dan kotak yang dirakit.
Sementara digital printing telah menjadi pilihan default untuk banyak desainer, setiap proses memiliki kekuatan masing-masing, yang mungkin membuat satu atau yang lain lebih sesuai untuk aplikasi spesifik Anda.
Chemical Conversion Coating sering disebut sebagai chem-film atau chromate coating. Ketika kami menerapkan chromate pada substrat logam, itu menciptakan permukaan tahan karat dan tahan lama (mirip dengan stainless steel) yang menunjukkan konduktivitas listrik yang stabil.
Anodizing adalah proses elektro-kimia yang digunakan untuk menyiapkan permukaan logam non-ferrous, paling umum aluminium, untuk membuat permukaan lebih keras dan lebih sulit untuk korosi. Permukaan yang di-anodize sebenarnya menjadi bagian dari aluminium; oleh karena itu itu tidak akan pernah mengelupas, retakan, atau bersisik dan dalam penggunaan normal, tidak akan pernah aus. Kami menawarkan finishing di-anodize melalui kontraktor pihak ketiga, dan jadi itu memerlukan waktu produksi tambahan.
Tin Plating adalah teknik rendaman sederhana yang menimpa timah murni pada tembaga. Di Protocase, tin plating biasanya diterapkan untuk meningkatkan resistensi korosi, konduktivitas listrik, dan solderabilitas. Kami biasanya plating bus bar tembaga custom-fabricated Protocase. Namun, kami juga plating bagian yang di supply klien jika diperlukan.
Bare Metal Finishes ditawarkan dalam tiga jenis dasar untuk aluminium dan stainless steel:
- No Finish – bagian di deburr tanpa finishing tambahan, dan mungkin menunjukkan goresan kecil atau tanda swirl. Ini hemat biaya tetapi hanya berguna untuk bagian fungsional yang tidak akan ditampilkan.
- Grained Finish – bagian di deburr, dan kemudian diberikan arah garis linear spesifik melalui brushing.
- Tumbled Finish – Menyegerakan dan memberikan finishing non-directional melalui tumbling dalam medium abrasive (estetika mirip dengan kaca es).
Jika Anda mencari informasi lebih lanjut tentang finishing apa pun yang terdaftar, silakan lihat situs web kami di sini.
Toleransi
Hal lain yang perlu dipertimbangkan saat merancang kotak Anda adalah variansi dalam dimensi yang merupakan bagian yang tak terhindarkan dari manufaktur. Sumber utama adalah kesalahan posisi dan variasi kerf selama pemotongan, variansi karena komposisi logam dan pemodelan yang tidak sempurna dari peregangan yang terjadi selama pengelangan. Juga, saya akan mengingatkan Anda lagi bahwa dimensi adalah untuk logam polos – jika Anda menambahkan powdercoat, izinkan 0.003″ hingga 0.005″ tambahan. Lihat standar toleransi Protocase di sini.
Tulisan Berikutnya
Ingin pergi lebih jauh dari Enclosure Design 101? Baca tulisan blog saya tentang apa yang harus dilakukan ketika potongan dan komponen perlu ditempatkan dekat lengkungan.
Dukungan Protocase
Protocase menyajikan pengalaman yang baru untuk insinyur dan profesional desain dengan menyediakan kotak elektronik kustom dengan kecepatan, kesederhanaan, dan pelayanan yang tidak tertandingi.
Untuk informasi lebih lanjut tentang material dan layanan kami, kunjungi: www.protocase.com



