Menguasai Pemrograman CNC: Panduan Pemula untuk Kode NC
Kami membuat seri Dasar-dasar Pemesinan untuk membantu Anda mengasah pengetahuan CAM, baik Anda bekerja di bengkel pemesinan atau baru memulai. Pemesin internal di Pusat Teknologi Birmingham kami menanggani setiap episode dan memberikan tinjauan rinci tentang alat/proses. Dalam edisi terakhir, kami membahas offset panjang alat. Di sini kami membahas cara membuat mesin CNC bergerak menggunakan kode NC.
Kode NC adalah bahasa mesin CNC. Perintah ini diprogram ke dalam Fusion 360 dan memberitahu mesin Anda cara memotong bagian. Post-prosesor mengubah jalur alat menjadi kode NC di Fusion 360.
Kode G dan Kode M
Mari kita lihat Kode G dan Kode M, dua jenis kode NC yang paling umum.
Pertama, untuk menyalakan spindle, kita mengetik M03 ke dalam pengontrol. Untuk memberitahu mesin seberapa cepat memutar spindle, kita harus memrogram kecepatan spindle. Dengan mengetik S1000 M03 dan menekan Cycle Start, mesin menyalakan spindle pada 1.000 putaran per menit (rpm). Kode lain yang berguna adalah M08, yang memberitahu mesin untuk menyalakan pendingin.
Gerakan linear dengan Kode G
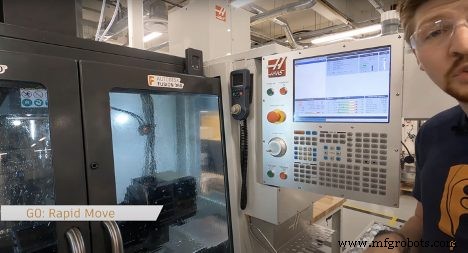
Selanjutnya, kita akan memeriksa gerakan linear dengan Kode G. Dalam mode Input Data Manual (MDI) Fusion 360, kita dapat mengaktifkan sistem koordinat G54. Mengetik G0 (G nol) pada pengontrol menginstruksikan mesin untuk bergerak secepat mungkin ke titik yang diketahui. Ini disebut gerakan cepat.
Kita dapat memrogram mesin untuk pergi secepat mungkin ke koordinat kerja tertentu—misalnya (X0, Y0)—dengan mengetik G0 X0 Y0 (G nol X nol Y nol).
Seperti yang Anda lihat, kode NC sangat penting untuk memberitahu mesin CNC kemana dan bagaimana bergerak. Fusion 360 memberdayakan pemesin untuk mengambil jalur alat dan mengubahnya menjadi kode NC — bahasa yang dipahami mesin.
Lihat seri Dasar-dasar Pemesinan lengkap:
Mesin Pemesinan
Alat Pemesinan
Mesin Bubut
Post-prosesor
Jalur Alat
Sistem Koordinat Kerja (WCS)
Offset Panjang Alat
Pakan dan Kecepatan