Menguasai Sudut Cekung dalam Injeksi Plastik: Prinsip Desain dan Praktik Terbaik
Saat kita membahas praktik terbaik untuk bagian injeksi plastik, ada beberapa yang tidak dapat dihindari. Puncaknya biasanya adalah sudut cekung injeksi plastik. Setiap desain injeksi bertujuan untuk kemanufacturan. Oleh karena itu, Anda harus mempertimbangkan setiap langkah proses.
Meskipun bagian Anda mungkin terbentuk dengan benar dalam cetakan, masalah dapat muncul selama proses peluaran. Ini dapat mengakibatkan cacat yang tidak diinginkan pada bagian yang dicetak. Sudut cekung akan membantu menghindari banyak masalah yang tidak diinginkan ini. Dalam artikel ini, kita akan membahas manfaat sudut cekung dan panduan desain untuk injeksi bagian Anda dengan mudah.
Sementara kita akan membahas lebih banyak tentang manfaatnya nanti, mari kita singkat menjelaskan sudut cekung.
Apa Itu Sudut Cekung?
Sudut cekung merujuk pada kemiringan yang diterapkan pada sisi sebagian besar fitur bagian injeksi plastik. Posisi sudut injeksi sedemikian sehingga berjalan menuju arah tarikan cetakan dan garis pemisahan. Mereka membantu melepaskan bagian yang dicetak dari cetakan dengan mudah.
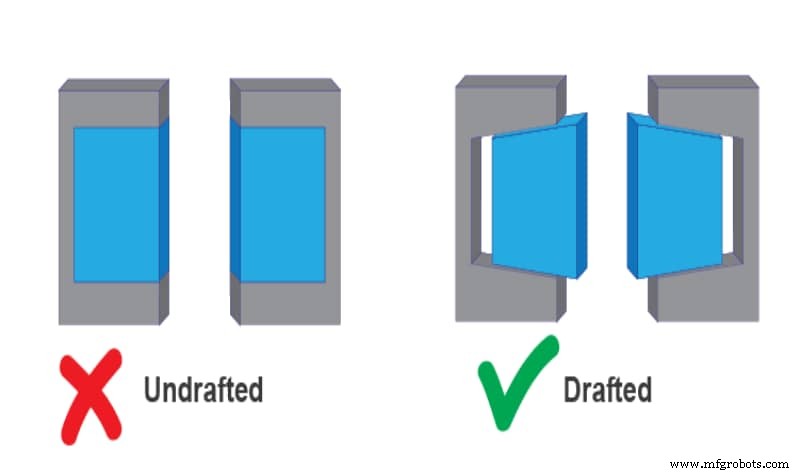
99% desain injeksi plastik Anda akan memerlukan injeksi sudut cekung untuk bagian yang berhasil dibuat. Sudut menyempit pada permukaan bagian yang dicetak. Oleh karena itu, bagian dapat dengan mudah melintasi rongga dan inti cetakan saat Anda melepas cetakan.
Manfaat Sudut Cekung
Banyak kali, sudut cekung dapat menciptakan konflik kepentingan. Pencetak menyukai dan merekomendasikan sudut cekung. Namun, pembuat cetakan merasa sulit untuk memesin sudut pada semua permukaan rongga dan inti. Beberapa juga percaya bahwa sudut cekung dapat menyulitkan desain bagian.
Namun, penting untuk dicatat bahwa sudut cekung menawarkan berbagai manfaat. Mereka vital untuk memastikan bagian yang dicetak memenuhi standar kualitas yang diperlukan. Tanpa sudut, Anda meningkatkan kemungkinan adanya masalah injeksi plastik. Ini dapat secara tidak perlu meningkatkan biaya produksi dan waktu produksi.
Masalah sering muncul dari gesekan dan vakum ketika tidak ada sudut yang dirancang ke dalam bagian. Ini dapat merusak bagian Anda. Dalam kasus ekstrim, cetakan juga terpengaruh. Plastik menyusut sebelum mendingin. Oleh karena itu, sebagian bagian Anda kemungkinan akan terlepas dari cetakan. Bagian lain akan menempel pada inti.
Sudut cekung memungkinkan Anda menggunakan dorongan sederhana pada pin peluaran untuk melempar bagian Anda keluar dari cetakan. Dengan cara ini, Anda akan mencegah permukaan bagian dari seret di cetakan saat dikeluarkan. Gesekan antara permukaan bagian dan permukaan cetakan dapat menyebabkan goresan dan mempengaruhi penampilan bagian Anda.
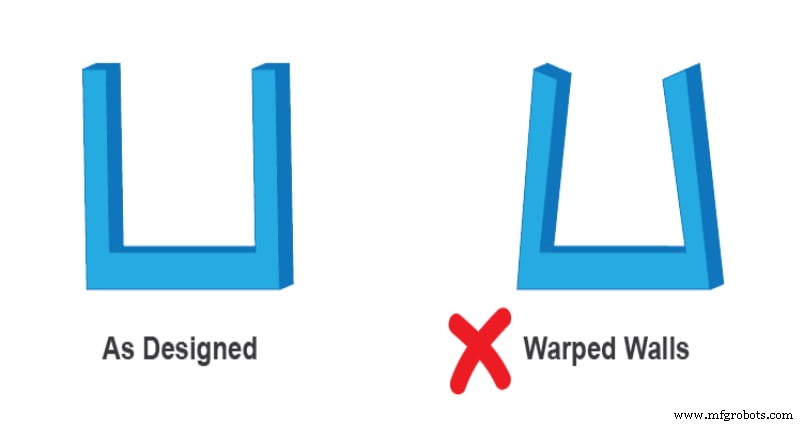
Selanjutnya, sudut injeksi mencegah pembentukan vakum selama peluaran. Ketidakhadiran sudut dapat menyebabkan pin peluaran mendorong komponen hingga stres vakum terjadi. Ini dapat menyebabkan lengkungan, patah, atau kerucutan bagian saat dikeluarkan.
Menambahkan sudut cekung ke desain Anda akan membantu Anda menghindari masalah ini. Oleh karena itu, Anda dapat meningkatkan finishing kosmetik bagian Anda dan mengurangi biaya produksi. Sudut cekung juga membantu Anda mencegah pengaturan peluaran yang rumit dan mahal.
Untuk merangkum, menambahkan sudut injeksi ke desain Anda:
- Memastikan finishing yang halus, seragam, dan tidak tergores saat diperlukan
- Mengurangi kemungkinan kerusakan bagian karena gesekan selama peluaran
- Memastikan keseragaman dan integritas tekstur dan finishing permukaan lainnya
- Mengurangi aus dan robek pada bagian yang dicetak
- Mengurangi kemungkinan kerusakan cetakan
- Meminimalkan kerucutan pada geometri Anda
- Mengurangi waktu pendinginan keseluruhan dengan menghilangkan atau mengurangi kebutuhan akan pengaturan peluaran yang rumit
- Menawarkan pengurangan langsung dan tidak langsung dari biaya produksi keseluruhan
Panduan Desain Sudut Cekung dan Praktik Terbaik
Pertama, Anda harus mencatat bahwa tidak ada satu sudut cekung yang memadai untuk semua bagian yang dicetak. Setiap bagian individual memiliki kebutuhan sudut cekung yang unik. Bagian yang lebih besar mungkin memerlukan lebih banyak sudut dibandingkan bagian yang lebih kecil. Juga, bagian dengan dinding tipis yang dicetak pada tekanan tinggi mungkin memerlukan lebih banyak sudut daripada yang dicetak pada tekanan lebih rendah.
Dengan itu di pikiran, berikut adalah beberapa panduan umum dan praktik terbaik untuk desain sudut:
1. Sebagian Besar Bagian Memerlukan Sudut Cekung 1½ hingga 2 Derajat
Ini adalah aturan jempol yang berlaku untuk bagian yang dicetak dengan kedalaman hingga 2 inci. Dengan ukuran ini, sudut sekitar 1½ derajat sudah cukup untuk melepaskan bagian dari cetakan dengan mudah. Ini membantu mencegah kerusakan pada bagian saat materi termoplastik menyusut.
2. Sudut Cekung Harus Rata-rata Tambahan Derajat untuk Setiap Inci Kedalaman
Praktik ini bekerja paling baik untuk bagian yang lebih besar atau lebih dalam. Jenis bagian ini memerlukan lebih banyak sudut untuk mengakibatkan area permukaan tambahan. Sudut injeksi tambahan juga mengakibatkan gesekan yang terjadi selama pelepasan cetakan.
3. Sudut Cekung Harus Ada Terhadap "Atas" Cetakan
Ini berarti sudut harus mengikuti arah cetakan bergerak ke atas atau menjauh saat pemisahan terjadi. Misalnya, Anda familiar dengan kotak hollow dengan dinding yang dicetak. Dalam hal itu, Anda akan memperhatikan bahwa atas yang terbuka sedikit lebih lebar dari bawah. Ini adalah hasil dari penerapan sudut yang benar.
4. Bagian dengan Tekstur Biasanya Memerlukan Lebih Banyak Sudut
Beberapa bagian mungkin memiliki tekstur yang rumit yang dirancang pada permukaannya. Yang lain mungkin memiliki permukaan yang tenggelam atau menonjol.
Untuk komponen seperti itu, sudut cekung harus ditambahkan ke optimal 1½ hingga 2 derajat. Penambahan harus dilakukan dengan tingkat tambahan 1½ derajat per 0,001 inci kedalaman permukaan.
5. Setiap Komponen dari Sebuah Bagian Harus Memiliki Sudut Cekung
Bahan dengan geometri kompleks atau bagian dengan fitur penurunan tegangan harus memiliki sudut cekung. Fitur-fitur ini meliputi penangga, louvre, tulang, dan lainnya. Mereka semua adalah komponen krusial dari desain yang baik. Akibatnya, setiap area dari fitur ini yang bersentuhan dengan cetakan harus menyertakan sudut injeksi.
6. Mengintegrasikan Sudut Cekung pada Dua Sisi Bagian Menawarkan Manfaat Lebih Banyak
Beberapa bahan (seperti bagian silinder padat) seringkali memiliki garis pemisahan di tengah. Dalam kasus ini, kedua ujung bagian harus memiliki sudut cekung. Ini karena dua aksi pelepasan cetakan terlibat dalam operasi jenis ini.
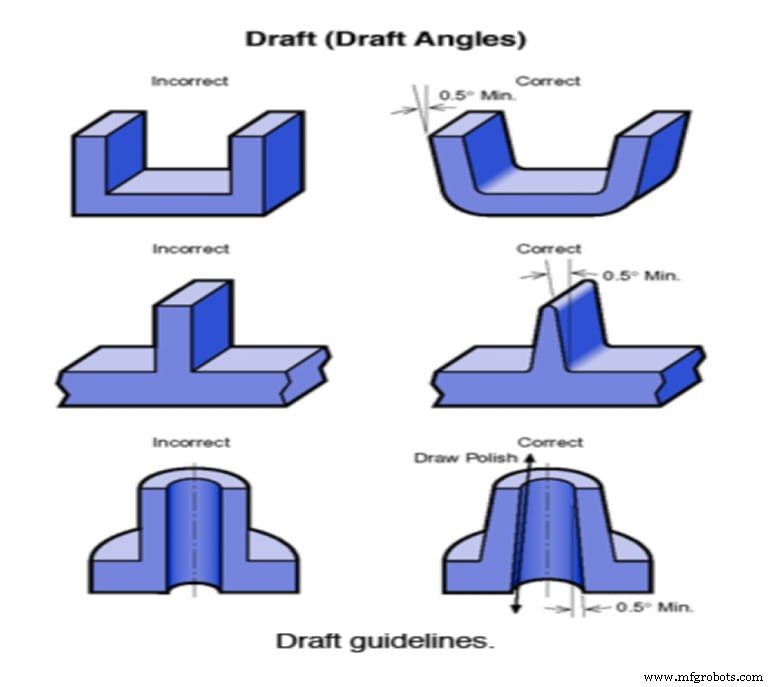
7. Permukaan Vertikal Harus Memiliki – Secara Minimal – Setengah Derajat Sudut
Panduan ini penting saat desain memerlukan sudut yang seragam dari bawah hingga atas permukaan vertikal. Setengah derajat sudut menawarkan kompromi yang efektif untuk desain yang memerlukan dinding lurus. Ini juga membantu bagian untuk memenuhi persyaratan injeksi plastik.
8. Selalu Disarankan untuk Memiliki Sudut Cekung
Penting untuk mengulangi fakta ini karena banyak desainer cenderung menolak untuk mengintegrasikan sudut. Sekecil apa pun, insinyur harus selalu mendukung beberapa derajat sudut. Desain sudut selalu terbaik karena tidak mungkin Anda menemukan kasus desain yang memerlukan sudut nol derajat. Ingat pepatah, "sudut apapun lebih baik daripada tidak ada sudut."
Kedalaman Fitur dan Sudut Cekung Minimal dalam Injeksi Plastik
Beberapa faktor mempengaruhi pemilihan sudut cekung. Faktor-faktor ini meliputi ketebalan dinding, kedalaman dinding, tingkat penyusutan, pemilihan bahan, finishing/tekstur, peluaran, dan kemampuan manufaktur. Tabel di bawah ini menunjukkan kedalaman fitur bagian yang dicetak dan sudut cekung minimum yang diperlukan.
| KEDALAMAN FITUR | KETEBALAN/SUDUT MINIMUM | | | |
| 0,25 in. | 0,040 in./0,5° | | | |
| 0,5 in. | 0,040 in./1° | 0,060 in./0,5° | | |
| 0,75 in. | 0,040 in./2° | 0,060 in./1° | 0,080 in./0,5° | |
| 1 in. | | 0,060 in./2° | 0,080 in./1° | >0,100 in./0,5° |
| 1,5 in. | | | 0,080 in./2° | >0,100 in./1° |
| 2 in. | | | | >0,100 in./2° |
Kesimpulan
Tujuan panduan ini bukan untuk membahas sudut cekung karena itu adalah fitur desain yang menarik. Sebaliknya, sudut cekung adalah komponen penting dari bagian yang dirancang dengan sukses. Mereka memastikan proses produksi yang efektif dan berkualitas tinggi. Mengabaikan sudut cekung dapat menyebabkan sejumlah besar bagian ditolak. Ini juga dapat menyebabkan kerusakan pada cetakan. Selalu lebih baik untuk tetap up to date dengan praktik terbaik injeksi plastik. Salah satunya adalah integrasi sudut cekung dalam injeksi plastik.
Di RapidDirect, kami adalah spesialis injeksi plastik, siap berbagi keahlian kami dengan Anda. Insinyur kami memiliki pemahaman yang dalam tentang praktik terbaik injeksi plastik, dan kami mengintegrasikannya ke dalam layanan kami. Insinyur kami dapat menilai desain Anda dengan memadai dan memberikan saran. Kami menyediakan DfM gratis untuk memastikan Anda mendapatkan hasil terbaik dari desain bagian Anda.
Ragam layanan manufaktur kami mencakup layanan injeksi plastik yang kuat. Jika Anda tidak yakin apakah sudut cekung Anda cukup untuk bagian Anda, kami tersedia untuk diskusi desain. Juga, kami menawarkan pemeriksaan umum bagian untuk memastikan mereka siap untuk proses cetakan. Semua layanan ini datang dengan harga kompetitif.
FAQ – Sudut Cekung untuk Injeksi Plastik
Apa yang Harus Jadi Sudut untuk Bahan Polietilena?Sudut injeksi plastik 1 derajat per sisi akan bermanfaat. Permukaan yang sangat dihaluskan menyebabkan LDPE menempel pada rongga dan inti. Oleh karena itu, sudut sekitar 1½ derajat akan membantu melepaskan bagian dengan mudah.
Bagaimana Menghitung Sudut Cekung?Insinyur menghitung sudut cekung sebagai pengukuran derajat. Dalam kasus langka, sudut dihitung sebagai pengukuran milimeter atau inci. Perhitungan terjadi dari sumbu vertikal cetakan. Ini membantu untuk mengakibatkan penyusutan materi plastik.



