Optimasi Injeksi Plastik dengan Pin Ejector: Jenis dan Praktik Terbaik
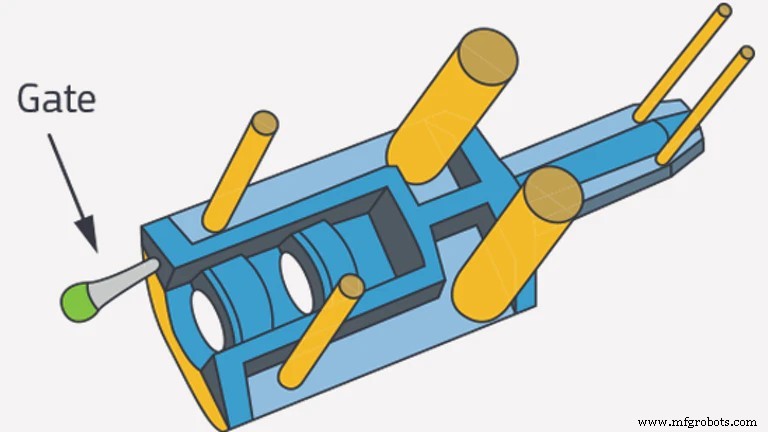
Pengantar pin ejector injeksi plastik ke dalam proses manufaktur telah menghasilkan operasi otomatis, kecepatan produksi yang ditingkatkan, dan memastikan produk yang lebih efisien. Ini juga telah meningkatkan konsistensi dalam desain produk.
Meskipun ada perbaikan dalam proses manufaktur oleh injeksi plastik, ada banyak kekurangan dalam desainnya yang perlu dioptimalkan. Ini untuk menjamin produk yang lebih baik dan lebih efektif.
Oleh karena itu, artikel ini melihat pin ejector injeksi plastik, dan cara mengoptimalkan desainnya untuk memiliki produk yang lebih efektif.
Apa Itu Pin Ejector Injeksi Plastik?
Pin ejector penting dalam membuat bagian. Mereka adalah komponen integral dari sistem peluaran dalam cetakan, yang menentukan hasil akhir produk dalam proses injeksi plastik.
Injeksi plastik adalah proses manufaktur yang melibatkan injeksi plastik cair ke dalam cetakan logam untuk mengambil bentuk cetakan. Oleh karena itu, pin ejector injeksi plastik melibatkan penghapusan bagian yang selesai dari cetakan cetakan. Cetakan logam terdiri dari dua bagian: sisi A dan B. Setelah pendinginan materi cair dalam cetakan, kedua bagian cetakan logam dipisahkan untuk memungkinkan penghapusan plastik padat. Cetakan injeksi dibuat sedemikian sehingga saat dibuka, separuh sisi A diangkat, membiarkan bagian yang terbentuk dan sisi B.
Pin ejector terletak pada separuh sisi B dari cetakan, dari mana mereka mendorong bagian yang terbentuk keluar dari cetakan. Tanda pin cetakan ejector biasanya dicetak pada produk akhir sebagai goresan.
Jenis Pin Ejector
Ada banyak jenis pin ejector yang digunakan dalam manufaktur produk. Berikut adalah jenis-jenis yang paling umum yang akan Anda temukan ideal untuk proses ini.
Pin Ejector Through-Hard
Pin ejector ini dirawat panas untuk memastikan konsistensi kekerasan melalui diameter pin. Pin through-hard dapat menahan suhu kerja hingga 200°C, dan terutama cocok untuk sistem peluaran plastik dalam cetakan.
Pin Ejector Case Hardened
Mereka juga dikenal sebagai pin Nitride H13, adalah pin yang jauh lebih keras dari pin through hard, dan cocok untuk sistem peluaran die casting dalam cetakan. Pin case hardened di-nitride ke 65 – 70 HRC dan dapat menahan suhu di atas 200°C.
Pin Ejector Hitam
Produsen mengembangkan pin ejector ini karena ketidakmampuan pin Nitride H13 untuk digunakan pada suhu kerja di atas 600°C. Pin ejector hitam dilapisi dengan perawatan permukaan hitam yang memungkinkannya untuk menjadi pelumas mandiri dan menahan suhu tinggi hingga 1000°C. Ini adalah pin ejector yang mahal dan cocok untuk sistem peluaran logam dalam cetakan untuk mobil.
Pertimbangan Desain Injeksi Plastik
Desain cetakan injeksi harus sedemikian sehingga berfungsi sesuai rencana. Kesalahan dalam desain dapat mengakibatkan retakan atau penyusutan bagian, yang dapat terlalu mahal atau terlalu sulit untuk diperbaiki.
Oleh karena itu, perlu untuk mengeksekusi desain yang terstruktur dengan baik, dan ada beberapa faktor yang harus dipertimbangkan.
● Buat Sudut Cekung
Sudut cekung adalah kemiringan dalam bentuk yang diterapkan pada kedua sisi cetakan injeksi. Distorsi kecil ini dalam bentuk cetakan memungkinkan pengeluaran yang mudah dari plastik dari cetakan.
Sudut cetakan harus ada untuk memberikan resistensi terhadap gesekan saat mengeluarkan bagian dari cetakan. Mengizinkan lebih banyak sudut cekung akan memastikan pelepasan yang mudah dari bagian dari sistem peluaran dalam cetakan.
Ketidakhadiran sudut cekung akan mengakibatkan tanda pin ejector yang besar pada bagian saat pengeluaran dan goresan pada dinding cetakan.
● Ketebalan Dinding Seragam
Ketika materi cair dituangkan ke dalam cetakan dengan ketebalan dinding seragam, itu mengalir bebas tanpa batasan, mengisi rongga dinding dan mengambil bentuk yang ditentukan.
Dinding cetakan yang tidak seragam akan mengakibatkan pendinginan bagian yang lebih tipis dari materi cair. Oleh karena itu, saat bagian yang lebih kaku mendingin, itu akan mengakibatkan penyusutan materi, konsentrasi stres, dan akhirnya retakan saat pengeluaran.
Namun, jika desain Anda tidak memungkinkan ketebalan dinding seragam, ini dapat diperbaiki dengan coring dan menambahkan gussets. (Coring adalah proses pengurangan plastik cair dari area luas untuk memastikan keseragaman sepanjang dinding. Gussets adalah struktur pendukung yang Anda tambahkan ke dinding sebagai penguat untuk mengurangi ketebalan dinding)
● Pastikan Sudut Membundar
Memiliki sudut membundar di dalam dan di luar bagian memiliki beberapa keuntungan. Ini mengurangi konsentrasi stres dan mencegah bagian dari retakan.
Sudut tajam membatasi aliran plastik cair dalam cetakan, dan saat pendingin, plastik menarik terhadap sudut tajam dan sulit dikeluarkan.
Bagian dengan sudut membundar mudah diproduksi, lebih hemat, dan memungkinkan pembentukan dan pengeluaran produk yang lebih baik.
● Kurangi Undercuts
Undercuts adalah fitur yang melonjak dalam desain cetakan yang menghalangi pengeluaran salah satu sisi cetakan. Undercuts diperlukan dan tidak dapat dihindari dalam desain cetakan karena mereka mencegah bagian untuk peluaran langsung dari cetakan.
Namun, undercuts dapat diperbaiki dengan membuat interlock atau kunci yang memungkinkan pengeluaran atau pengaturan yang mudah. Secara maksimal, tim desain harus menjaga jumlah undercuts dalam sistem peluaran dalam cetakan pada minimum.
● Lokasi Gate
Gate adalah titik masuk plastik cair ke dalam cetakan. Namun, setelah pendinginan bagian, gate meninggalkan tanda pin, yang sebagian besar masih terlihat bahkan setelah pengelupasan goresan.
Tim desain dapat menggunakan gate tepi untuk memperbaiki ini, di mana goresan yang dihasilkan akan kurang terlihat. Materi cair juga dapat disuntik melalui ekstensi yang terletak pada pin peluaran.
Setelah pendinginan bagian, pin peluaran dapat mendorong tanda pin yang dihasilkan dari gate selama pengeluaran bagian dari cetakan.
● Sifat Bahan
Jenis bahan yang digunakan harus bergantung pada fungsi produk
Beberapa bahan tebal, beberapa fleksibel, sementara yang lain keras atau rapuh. Jenis bahan yang dipilih akan menentukan tujuan bagian dan desainnya.
Sementara Anda dapat mengkental beberapa bahan, juga mungkin untuk membengkokkannya ke dalam bentuk. Juga, Anda harus mempertimbangkan ini sebelum memilih jenis bahan.
Cacat Umum dan Solusi
Injeksi plastik menggunakan pin ejector datang dengan beberapa cacat. Berikut adalah cacat yang mungkin, dan solusi yang diperlukan.
Patah
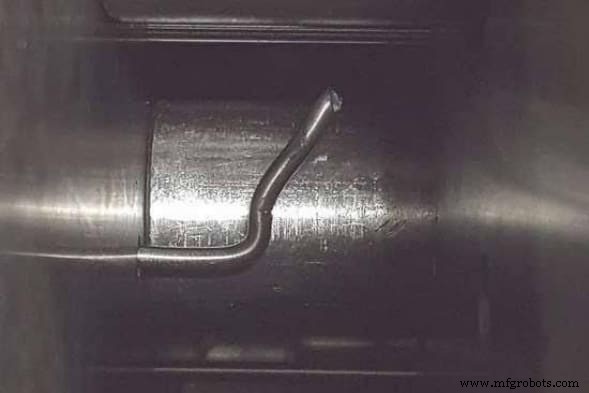
Alasan utama dari patahnya pin ejector adalah perbedaan antara gaya yang diperlukan untuk mengeluarkan bagian dari cetakan dan kekuatan pin.
Peluaran bagian dari cetakan memerlukan gaya. Kadang gaya yang diperlukan melebihi kekuatan pin karena panjang tidak didukungnya, sehingga mengakibatkan patah.
Oleh karena itu, cara paling efisien untuk memperbaiki patah pin ejector adalah dengan menggunakan sejumlah besar pin ejector dengan diameter yang lebih besar. Dengan cara ini, gaya yang diperlukan memiliki distribusi yang merata di berbagai pin, sehingga mengurangi patah.
Tanda Pin Ejector
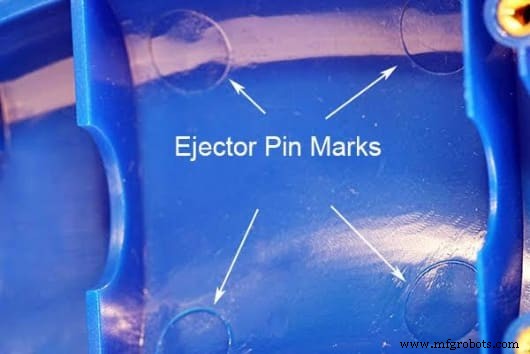
Ini adalah "goresan" yang tertinggal pada bagian oleh pin ejector saat pengeluaran dari cetakan. Tanda pin ini dapat mengakibatkan retakan produk saat digunakan. Oleh karena itu, penting untuk merancang sistem peluaran dalam cetakan untuk mencegah tanda pin ejector.
- Susun pin ejector sedemikian sehingga gaya peluaran di seluruh bagian konstan.
- Tempatkan pin ejector pada bagian keras seperti sisipan logam, tiang, dan tulang untuk menghindari cacat tanda pin ejector.
- Rancang posisi pin ejector pada permukaan datar bagian daripada pada lereng.
Jetting
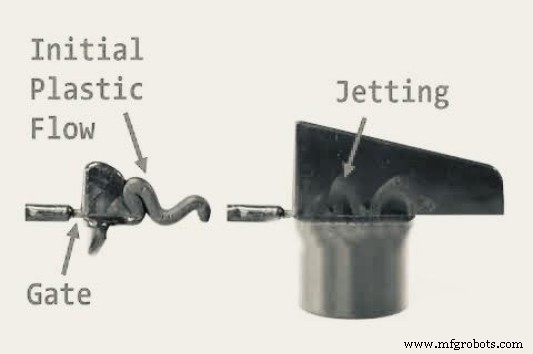
Jetting terjadi karena ukuran gate kecil, atau ada injeksi cepat dari materi cair ke dalam cetakan yang menghasilkan bentuk yang terdistorsi.
Ini dapat diperbaiki dengan:
- Meningkatkan ukuran gate
- Mengontrol aliran materi cair ke cetakan
Jenis Lain Pengeluaran
Sementara mungkin tidak umum dengan banyak tukang mesin, ada juga jenis lain pengeluaran. Berikut adalah beberapa contoh.
Pelurus Ejector
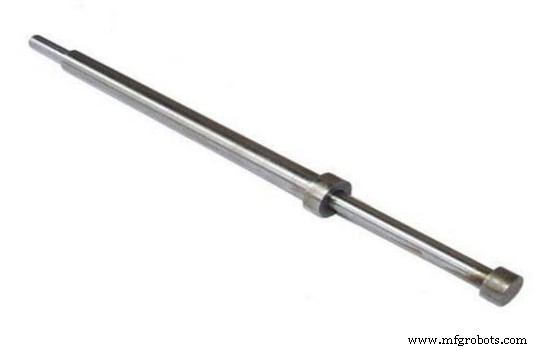
Ini adalah pin ejector hollow sederhana. Ini terdiri dari pelurus pin dengan permukaan keras dengan lubang dan pin inti yang pas di lubang. Lubang di pelurus ejector adalah untuk memandu dan melindungi pin.
Plate Ejector
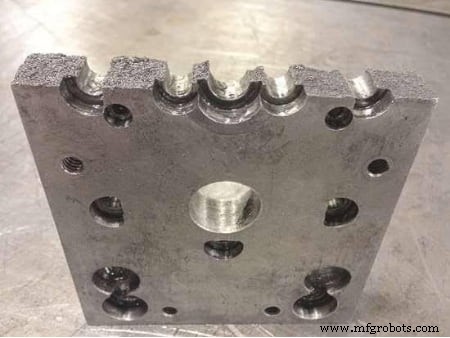
Dalam sistem peluaran dalam cetakan, plate ejector berfungsi bersama dengan pin ejector. Ini memegang kepala pin untuk mencegah mereka keluar selama proses injeksi pin ejector.
Blok Ejector
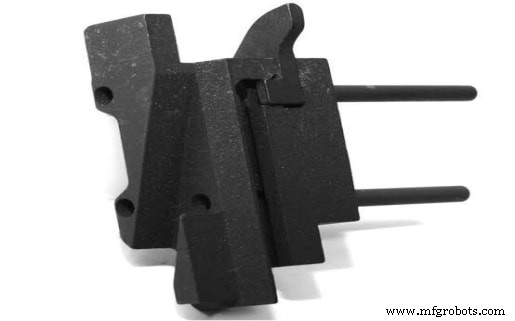
Mereka memiliki ranur pelumas hollow dan diterapkan pada permukaan produk tipis yang memerlukan finishing permukaan tinggi tetapi akan rusak oleh cacat tanda pin ejector.
Mereka membatasi tanda pin ejector dan juga dapat digunakan pada permukaan produk dengan kerucutan tinggi.
Kesimpulan
Ahli desain tidak dapat mengabaikan pentingnya pin ejector dalam proses injeksi plastik. Ini karena produk yang terbentuk dalam cetakan tergantung pada efisiensi pin ejector untuk menghindari cacat tanda pin ejector.
Oleh karena itu, penting untuk mempercayai perusahaan dengan pengetahuan Desain untuk Manufaktur, cara menggunakan pin ejector, dan rekaman yang luar biasa dalam menangani desain injeksi pin ejector.
Kami di RapidDirect dapat menjamin desain yang dioptimalkan untuk proses injeksi pin ejector Anda. Konsultasikan tim dukungan kami untuk saran manufaktur dan jika Anda sudah memiliki file CAD, langkah kecil tersisa. Unggah sekarang untuk mendapatkan penawaran instan untuk desain Anda.
FAQs
Desain Injeksi Plastik Apa yang Dapat Digunakan, Jika Luas Permukaan Terbatas?Dalam kasus desain, di mana luas permukaan terbatas, sehingga tidak ada titik pada bagian yang memungkinkan peluaran dari cetakan, Anda dapat mengoptimalkan desain Anda dengan:
– Menambahkan boss untuk bertindak sebagai pelantar ejector
– Mengganti pin ejector dengan bagian silicone cair, sehingga saat pendingin, bagian dikeluarkan secara manual dari cetakan melalui silicone cair.
Apa Bahan Terbaik untuk Digunakan untuk Bagian?Saat memilih bahan, lebih baik mempertimbangkan fungsi produk Anda dan sifat yang harus dimilikinya. Alternatif yang lebih murah akan gagal pada akhirnya. Oleh karena itu, lebih baik menggunakan bahan berkinerja tinggi yang memenuhi kebutuhan produk Anda.



