Peran Krusial Sudut Kemiringan dalam Keberuntungan Cetak Injeksi
Merancang sudut kemiringan untuk cetak injeksi bisa menjadi hal yang merepotkan. Sebagai desainer dan insinyur, kita suka bekerja dengan model lurus dan tegak lurus yang mudah dan intuitif untuk dibaca, diukur, dan dimodifikasi.
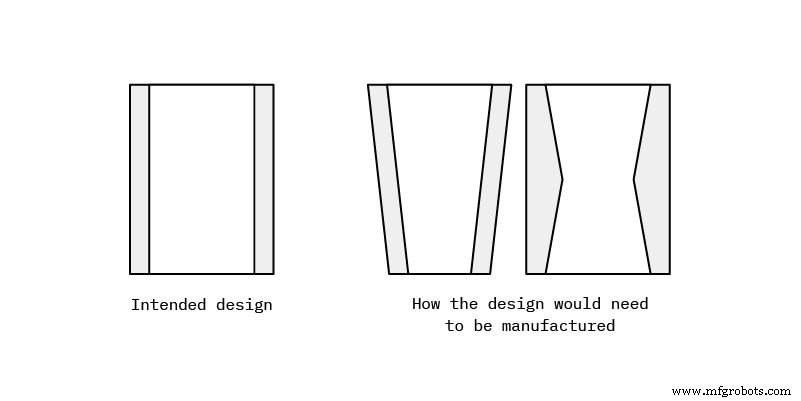
Namun, saatnya untuk sebenarnya memproduksi komponen berdasarkan desain kita, kita dihadapkan pada bentuk trapesium yang dapat mempengaruhi fungsionalitas, kesesuaian, dan estetika. Bentuk trapesium ini adalah hasil dari persyaratan cetak injeksi untuk merancang bagian dengan sudut kemiringan.
Apa itu sudut kemiringan?
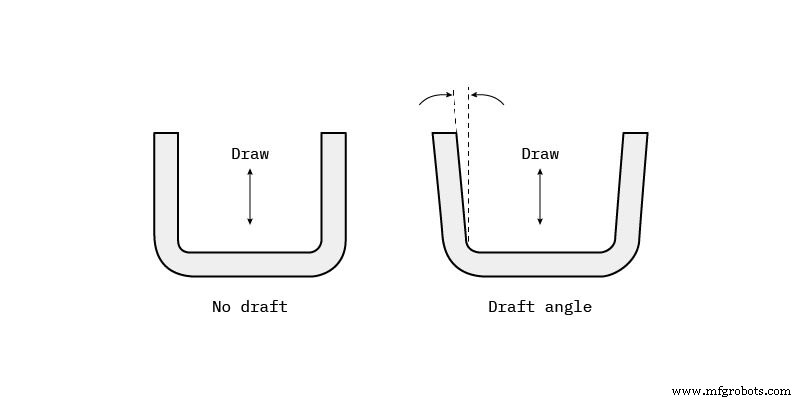
Sudut kemiringan adalah kemiringan yang diterapkan pada dinding vertikal komponen cetak injeksi untuk membantu melepaskan bagian dari cetakan.
Sudut kemiringan adalah fitur yang diperlukan untuk bagian cetak injeksi kustom. Sebuah bagian fungsional untuk cetak injeksi harus memiliki sudut kemiringan yang menghadap baik sisi cetakan maupun sisi inti. Ini akan mengurangi risiko kerusakan pada bagian dan memastikan bahwa bagian dapat dikeluarkan dari mesin.
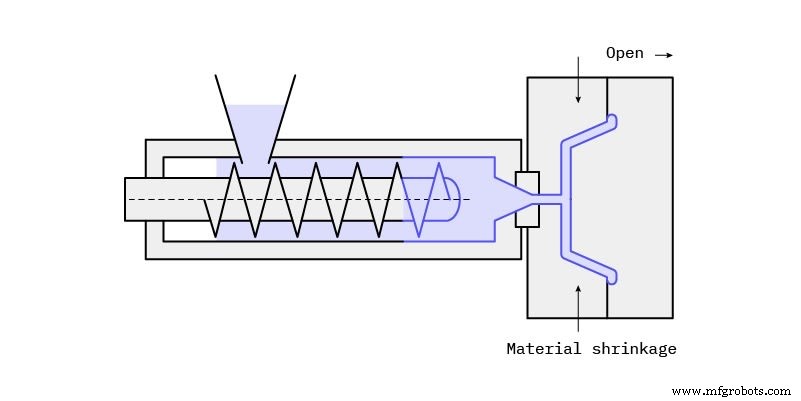
Saat plastik cair mengalir ke dalam cetakan tertutup dan mengisi rongga, material menyusut di dalam cetakan saat pendinginan dan dengan demikian menggenggam inti.
Mengapa sudut kemiringan penting untuk cetak injeksi?
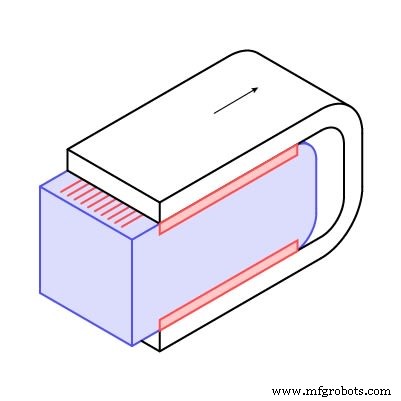
Tanpa kemiringan apa pun, tidak hanya bagian akan keluar dengan goresan, tetapi juga cetakan akan mengalami aus yang tidak diinginkan. Ini pada gilirannya akan mempersingkat umur cetakan. Di atas segalanya, Anda mungkin tidak dapat mengeluarkan bagian dalam hal ini, berarti Anda harus menghentikan produksi untuk secara manual melepas bagian dari cetakan.
Yang juga penting adalah untuk mengatasi gaya vakum dengan membiarkan udara masuk antara logam dan plastik agar bagian dapat dilepaskan dengan benar. Menambahkan sudut kemiringan yang memadai memastikan bahwa penyusutan saat peluasan dicegah sambil mempertahankan finishing kosmetik yang layak.
Dengan cetak injeksi, Anda juga harus menghadapi tradeoff inheren antara mekanisme peluasan dan sistem pendinginan - keduanya bersaing untuk ruang di dalam inti. Jika bagian Anda mudah dilepas dengan desain, Anda membuatnya lebih mudah untuk mengeluarkan bagian, memberikan lebih banyak ruang untuk saluran pendinginan.
Oleh karena itu, alih-alih memiliki banyak pin atau selimut untuk mendorong bagian keluar dari inti - Anda memberikan banyak ruang untuk saluran pendinginan yang secara signifikan memotong waktu siklus Anda. Akibatnya, Anda mendapatkan harga per unit yang lebih kompetitif untuk proyek Anda, yang sangat bermanfaat saat Anda mencapai volume produksi tinggi.
Pengingat berguna
Secara rata-rata, 70% dari waktu siklus selama cetak injeksi digunakan untuk pendinginan.
Jadi, mengapa penting untuk menambahkan sudut kemiringan ke desain Anda?
Meminimalkan penyusutan pada geometri Anda
Meningkatkan umur cetakan cetakan
Meningkatkan finishing permukaan pada bagian plastik Anda
Memotong biaya dengan mengurangi waktu pendinginan
Bagaimana merancang sudut kemiringan yang lebih baik?
Tidak ada rumus universal yang dapat memberitahu Anda tepat cara menerapkan sudut kemiringan dalam desain Anda, tetapi ada beberapa faktor yang perlu Anda pertimbangkan:
Kantong dan rongga dalam
Kantong dan rongga dalam memerlukan sudut kemiringan yang lebih curam untuk membantu mengatasi gaya vakum dan gesekan saat bagian didorong keluar dari inti.
Tips profesional Hub
Tekstur bagian
Tekstur bagian menentukan sudut kemiringan minimum. Permukaan yang lebih halus, seperti finishing cermin, mudah didorong keluar dan dapat mengurangi tingkat limbah. Untuk tekstur ringan, sudut kemiringan 1-5 derajat sesuai. Tekstur kompleks seperti kulit atau kulit ular memperkenalkan undercut mikro dan memerlukan sudut kemiringan 5-12+ derajat.
Tips profesional Hubs
Apa saja material cetak injeksi terbaik untuk sudut kemiringan?
Semakin besar plastik menyusut secara termal, semakin besar sudut kemiringan yang diperlukan. Selain itu - material yang kuat, rapuh, dan abrasif secara alami memerlukan kemiringan yang lebih besar daripada yang lunak, duktil, atau melindiri.
Nylon , misalnya, sangat maaf dan tidak selalu memerlukan sudut kemiringan, meskipun kemiringan standar 2 derajat selalu direkomendasikan.
Material
Sudut kemiringan minimum*
Sudut kemiringan yang direkomendasikan
Nylon
0
1
Polyethylene
0.5
1.5
PVC
0.5
1.5
PP
1
2
PC
1.5
2
*Asumsi kondisi sempurna
Apa tips dan trik terbaik Hubs untuk merancang sudut kemiringan?
Sudut kemiringan mungkin bukan fitur favorit Anda untuk dirancang, tetapi itu layak repot-repotnya. Merancangnya dengan benar adalah kunci untuk mendapatkan biaya kompetitif dan potensialmente mempersingkat waktu produksi.
Ini beberapa tips lanjutan untuk merancang sudut kemiringan terbaik untuk bagian kustom Anda:
Integrasikan sudut kemiringan ke dalam desain Anda sejak awal. Jika Anda ingin membuat prototipe bagian dengan pencetakan 3D, pastikan sudah berisi sudut kemiringan untuk menghindari desain harus mengulangi pekerjaan Anda.
Buat sudut kemiringan baik pada sisi cetakan maupun sisi inti bagian Anda. Inti (permukaan dalam) memerlukan sudut kemiringan yang sedikit lebih besar karena arah penyusutan material.
Semua muka vertikal perlu memiliki sudut kemiringan. Ini mencakup tulang penyangga dan pelopor, bossa dan fitur stand-off.
Semakin besar sudut kemiringan, semakin baik. Bahkan sudut 0.5 derajat (minimum mutlak untuk sebagian besar material) lebih baik daripada tidak ada sudut kemiringan sama sekali.
Perhatikan muka referensi yang Anda buat sudut kemiringan dari dan apakah sudut kemiringan mempengaruhi fungsionalitas atau kesesuaian bagian yang berpasangan.
Lokasi garis perpotongan tidak selalu jelas. Pastikan untuk berkonsultasi dengan supplier Anda sejak awal dalam proses untuk menyampaikan desain akhir tepat waktu.
Buat sudut kemiringan pada fitur yang akan memerlukan side-action (sisi rongga dan bossa).
Untuk panduan yang lebih terperinci tentang cara merancang fitur untuk cetak injeksi, kami punya panduan yang tepat untuk Anda .
Pertanyaan yang sering diajukan
Bagaimana menghitung sudut kemiringan untuk cetak injeksi?
Secara umum, rekomendasi adalah menambahkan minimal 1 derajat sudut kemiringan per inci (2.54 cm) kedalaman rongga cetakan. Faktor lain akan mempengaruhi cara Anda menghitung sudut kemiringan Anda selain kedalaman, jadi Anda dapat menambahkan hingga dua derajat per inci, tetapi itu tidak perlu.
Berapa derajat sudut kemiringan saya harus punya?
Sementara menerapkan 1 hingga 2 derajat sudut kemiringan per inci kedalaman rongga adalah standar yang baik untuk diikuti, sudut tertentu lebih baik untuk situasi spesifik. Misalnya, kami menyarankan menerapkan 0,5 derajat pada setiap muka vertikal komponen Anda. Untuk tekstur ringan (PM-T1), 3 derajat sudut kemiringan diperlukan, sedangkan 5 derajat atau lebih sudut kemiringan wajib untuk tekstur berat (PM-T2).
Kapan Anda harus menambahkan sudut kemiringan dalam proses desain?
Menambahkan sudut kemiringan pada desain pencetakan 3D dan pemesinan CNC tidak diperlukan, jadi umum untuk melupakan sudut kemiringan saat membuat prototipe (atau pada tahap desain awal lainnya). Dengan pencetakan 3D dan pemesinan CNC, Anda cukup tidak perlu khawatir tentang mengeluarkan bagian dari cetakan. Kami merekomendasikan merancang bagian Anda dengan sudut kemiringan sejak awal sehingga saatnya untuk memulai cetak injeksi kuantitas besar bagian, Anda tidak perlu merancang ulang komponen untuk menyesuaikan proses cetak.
Menambahkan sudut kemiringan yang tepat sangat penting untuk menghindari goresan pada bagian Anda. Termoplastik menyusut saat pendinginan dalam cetakan, yang membuat cukup tegangan untuk mencegah peluasan bagian yang bersih dan mudah. Tanpa sudut kemiringan yang tepat, bagian Anda akan mendapat goresan dari tegangan dalam cetakan dan dari mengeluarkannya setelah pendinginan.
Bagaimana merancang sudut kemiringan untuk manufacturability optimal?
Mengikuti pedoman kami pasti akan membantu meningkatkan desain Anda untuk manufacturability. Jika Anda memiliki pertanyaan lebih lanjut atau ingin saran DfM dari ahli, jangan ragu untuk menghubungi kami di sales@hubs.com .