Freze Tinggi: Meningkatkan Efisiensi dengan Frezer Canggih Kyocera
Freze tinggi memiliki banyak keuntungan, termasuk membantu Anda meningkatkan laju pengesanan logam dan memperpanjang umur alat. Ini lebih banyak tentang strategi pemotongan yang dapat meningkatkan output mesin pemesinan Anda.
Saat pemesinan menjadi lebih canggih dan pemain industri mencari solusi untuk membantu mereka mendapatkan keunggulan di pasar yang kompetitif, freze tinggi muncul sebagai metode pemesinan yang populer.
Freze tinggi memungkinkan pemesinan pada kecepatan yang lebih cepat daripada metode konvensional. Dengan kedalaman potong yang lebih dangkal dan laju umpan yang lebih tinggi dari biasanya, Anda mendapatkan pengesanan logam yang ditingkatkan dan, pada akhirnya, umur alat yang lebih lama.
Laju pengesanan logam yang tinggi membuat freze tinggi merupakan metode yang sangat produktif dan hemat biaya untuk cepat rough machine berbagai workpiece.
Keuntungan lainnya dari freze tinggi meliputi:
- Produksi chips yang lebih tipis daripada yang dibuat oleh pemotong konvensional 90 derajat dan 45 derajat. Ini menghasilkan laju pengesanan logam yang lebih tinggi dan waktu siklus yang berkurang.
- Dengan menggunakan pemotong freze tinggi (10-25 derajat), gaya diarahkan ke atas menuju spindle, mengurangi getaran dan meningkatkan umur alat serta permukaan finishing bagian yang dipesan. (Keluarga pemotong freze tinggi MFH dari KYOCERA juga memiliki desain tepi potong konveks yang membantu mengurangi dampak saat pemotong memasuki workpiece, lebih mengurangi gaya potong dan getaran.)
- Tepi potong berjari-jari 10 derajat, yang berarti:
- Ketebalan chip tetap konstan di seluruh rentang kedalaman potong.
- Terlepas dari kedalaman potong, ketebalan chip yang lebih tipis dan gaya potong yang lebih rendah akan terwujud
- Pengurangan suhu pemesinan berarti opsi yang lebih baik untuk material logam tahan panas.
- Pemotong freze tinggi multifungsi dengan rentang aplikasi luas untuk banyak proses pengolahan logam, termasuk:
- Face milling dan shouldering
- Slotting
- Ramping
- Helical milling
- Pocketing
- Contouring
Kedalaman Potong yang Lebih Besar
Berbagai macam desain pemotong freze tinggi indexable yang berbeda tersedia di pasar. KYOCERA sendiri menawarkan lima opsi yang berbeda, termasuk MFH-Max baru, yang menawarkan kemampuan kedalaman potong yang lebih besar daripada pemotong freze tinggi konvensional. MFH-Max memungkinkan kedalaman potong 0,098”, sedangkan pemotong freze tinggi konvensional memungkinkan kedalaman potong yang lebih dangkal 0,039”. Fitur ini memungkinkan produktivitas yang meningkat dan umur alat yang lebih lama.
Sama seperti pemotong lain dalam keluarga MFH, Max baru menghasilkan performa yang sangat baik dalam berbagai aplikasi, termasuk bagian otomotif, material yang sulit dipotong, dan cetakan, menyediakan banyak solusi untuk berbagai lingkungan pemesinan.
Namun, kemampuan kedalaman potong yang lebih besar dari Max berarti laju umpan harus lebih rendah daripada pemotong freze tinggi konvensional. Apakah ini berarti laju pengesanan logam yang lebih rendah? Untuk mengetahuinya, KYOCERA mencoba MFH-Max dengan MFH-Raptor dan MFH-Mini dalam skenario pemesinan tipikal untuk melihat mana yang lebih produktif.
Untuk tes, KYOCERA memilih skenario pemesinan tipikal—decking workpiece 4140, 28-32 Rc, dan 5” x 6” dengan 0,090” total yang akan dihapus—dan mengevaluasi tiga pemotong freze tinggi yang berbeda untuk melihat mana yang paling produktif.
Pemotong Freze Tinggi
Kami menggunakan pemotong berikut untuk tes:
No. 1: 2” MFH-Raptor MFH2000R-14-4T (4 flute, SOMT14 inserts)
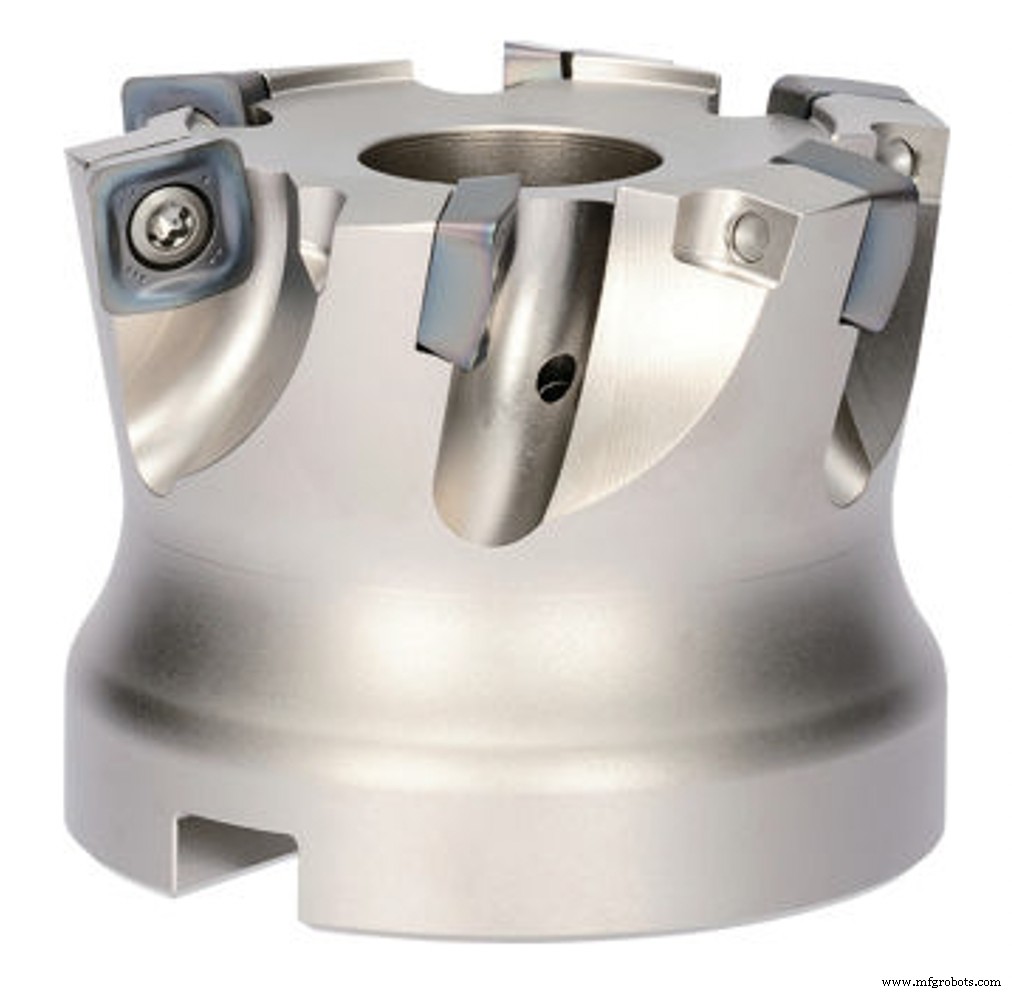
- DCX (diameter maksimum ke tepi insert luar): 2”
- DC (diameter potong): 1.094”
- APMX (kedalaman potong maksimum): 0.079”
No. 2: 2” MFH-Mini MFH2000R-03-9T (9 flute, LOGU03 inserts)
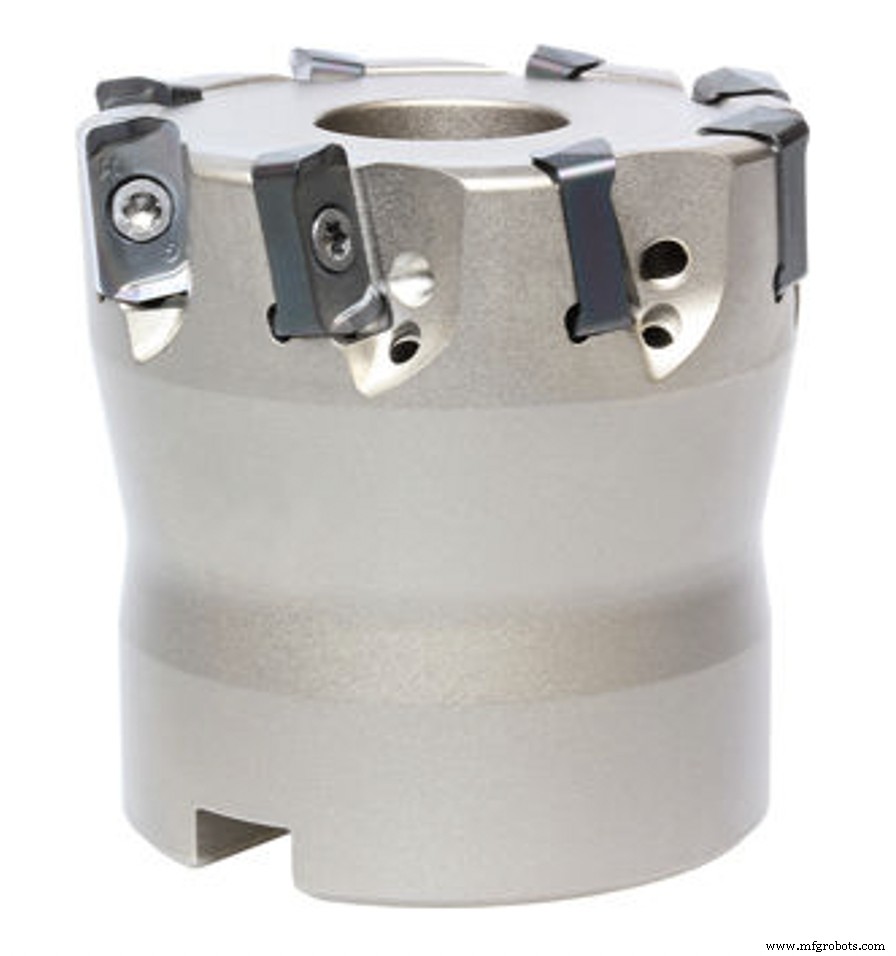
- DCX: 2”
- DC: 1.685”
- APMX: 0.039”
No. 3: 50 mm MFH-Max MFH050R-04-7T-M (2” tidak tersedia pada saat studi, 7 flute, LOMU04 inserts)
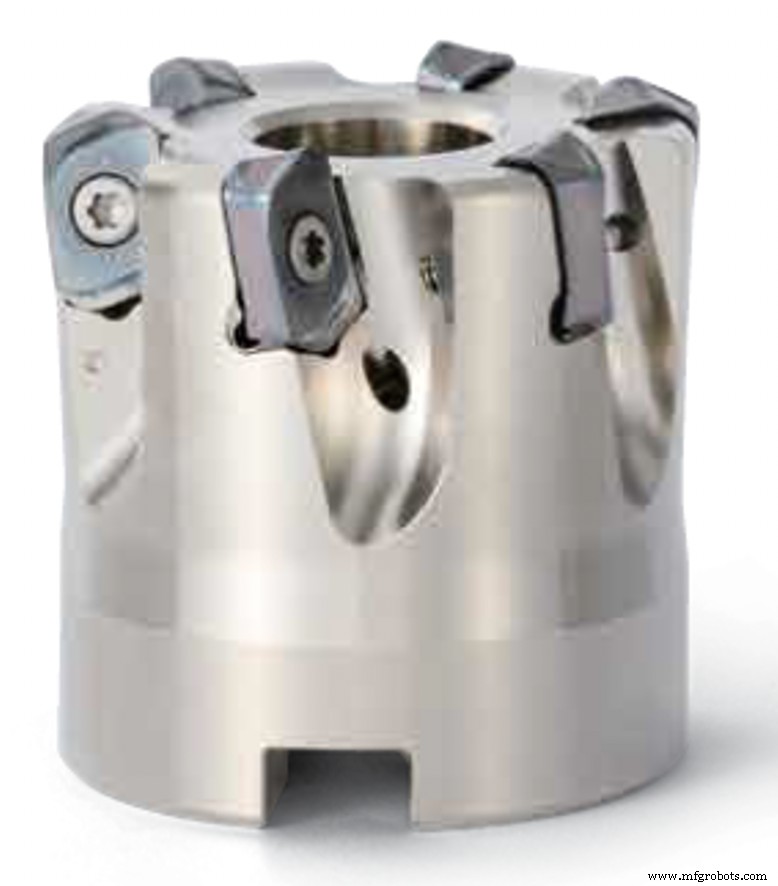
- DCX: 1.969”
- DC: 1.535”
- APMX: 0.098”
Pemotong freze tinggi tidak berbeda dari pemotong lain: Artinya, dengan apapun kecuali sudut 90 derajat, Anda perlu memperhatikan dimensi DC, yang mengatur bagian datar yang dipesan, dan nilai APMX (kedalaman potong maksimum). Dengan mengetahui dimensi ini, kita dapat menghitung berapa banyak pass yang diperlukan dengan setiap pemotong untuk memesin bagian kita hingga kedalaman 0,090”.
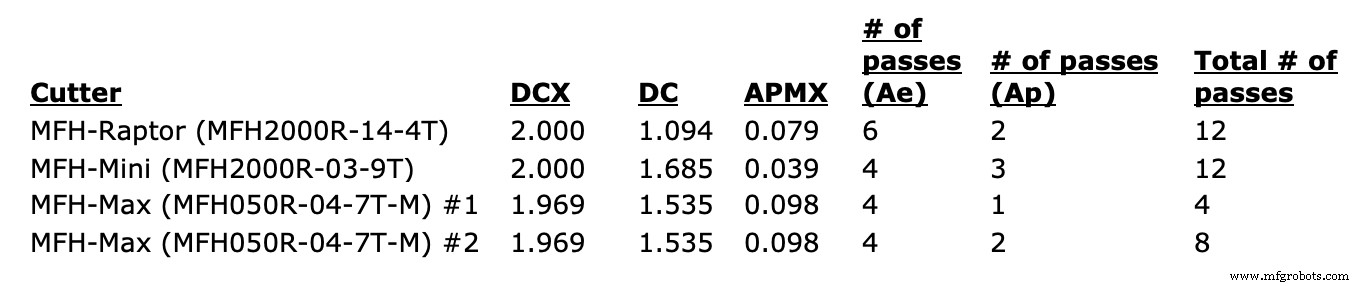
Mengambil MFH-Raptor (MFH2000R-14-4T) sebagai contoh, Anda dapat melihat dari tabel di atas bahwa akan membutuhkan enam pass untuk memesin bagian karena dimensi DC sedikit lebih dari 1”.
Selain itu, karena APMX untuk pemotong kurang dari 0,090” itu akan membutuhkan dua pass dalam arah Z untuk mencapai kedalaman penuh.
Kami akan membutuhkan total 12 pass untuk memesin ke dimensi yang diinginkan (6 x 2 = 12). MFH-Mini memiliki dimensi DC yang lebih besar tetapi APMX yang lebih kecil dan hasilnya juga total 12 pass. Kami mempertimbangkan dua opsi dengan MFH-Max. Ia mampu mengambil kedalaman potong penuh 0,090” menghasilkan empat pass total, tetapi pada laju umpan yang lebih rendah. Kami juga mengevaluasi mengambil dua pass 0,045” (total delapan pass) pada laju umpan yang lebih tinggi.
Untuk tujuan evaluasi ini kami menggunakan grade carbide yang sama (PR1535) di setiap pemotong dan menjalankan masing-masing pada titik awal yang direkomendasikan untuk kecepatan dan umpan.
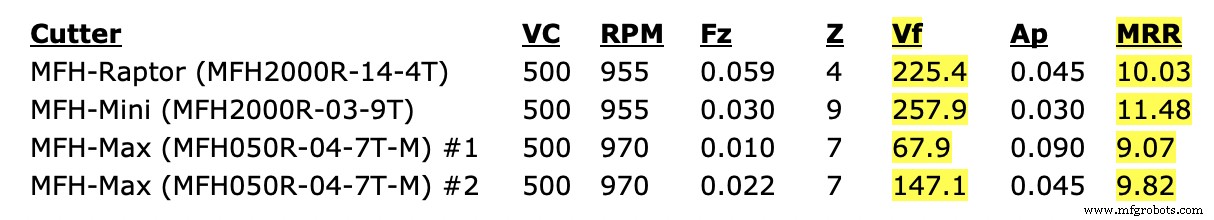
Pengukuran produktivitas yang paling umum adalah table feed (Vf) dan metal removal rate (MRR) yang disorot dalam diagram di atas.
Kedua-duanya menunjukkan kecepatan potong, tetapi tidak menceritakan keseluruhan. Metal removal rate biasanya merupakan representasi yang lebih akurat dari produktivitas, sebagai pengukuran berapa banyak material yang dihapus per menit waktu pemotongan. Ini adalah fungsi dari table feed, kedalaman (Ap) dan lebar (Ae) potong. Dalam kasus khusus ini, justru terjadi bahwa peringkat Vf dan MRR sama untuk setiap pemotong. Namun, Anda dapat melihat bahwa sementara Vf dari MFH-Max (67,9 inci kubik per menit) sekitar seperempat dari MFH-Mini (257,9), metal removal rate adalah 79 persen (9,07 dibandingkan 11,48). Menggunakan ukuran mana pun kami akan mengharapkan MFH-Mini berada di puncak diikuti oleh MFH-Raptor dan MFH-Max di bawah. Yang ini tidak mempertimbangkan waktu non-pemotongan (gerakan cepat untuk menyesuaikan posisi untuk pass tambahan). Semakin banyak jumlah pass, semakin banyak gerakan penyesuaian yang diperlukan.
Untuk melihat setiap strategi pemotongan, klik tautan video di bawah.
No. 1: MFH-Raptor (MFH2000R-14-4T):
No. 2: MFH-Mini (MFH2000R-03-9T):
No. 3: MFH-Max (MFH050R-04-7T-M) (0.090” Ap):
No. 4: MFH-Max (MFH050R-04-7T-M) (0.045” Ap):
Breaking Down the Results
Bagaimana setiap tes membandingkan?
Dalam tabel di bawah Anda dapat melihat bahwa jumlah pass yang paling sedikit lebih dari menimbangi perbedaan dalam table feed (Vf) atau MRR, memungkinkan pemotong MFH-Max (MFH050R-04-7T-M) untuk mengambil kedalaman penuh 0,090” untuk mencapai waktu siklus terpendek (30,23 detik).
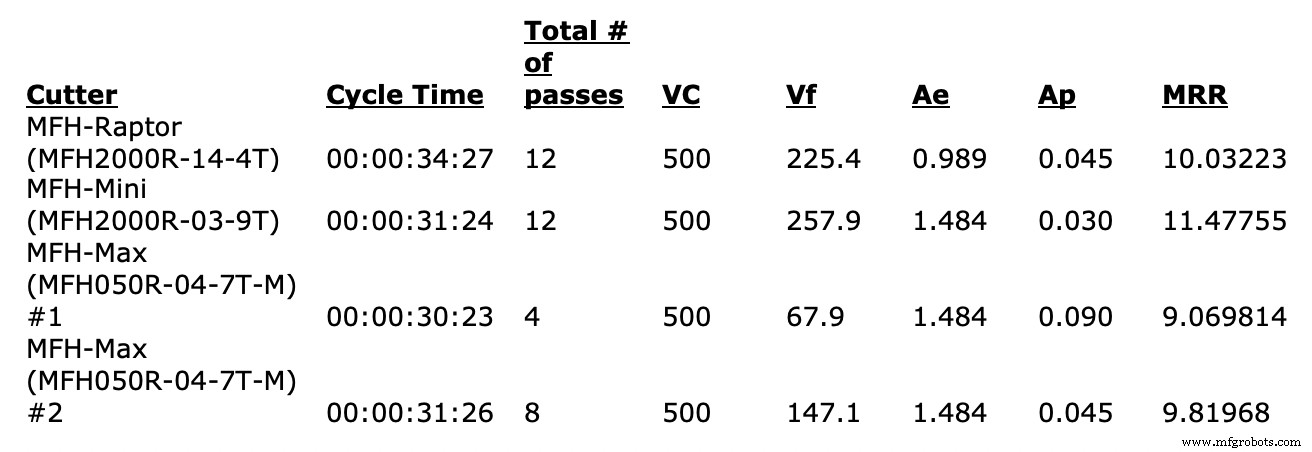
MFH-Mini (MFH2000R-03-9T) dan MFH-Max (MFH050R-04-7T-M) (0.045” Ap) membutuhkan 12 dan delapan pass masing-masing, dan menghasilkan waktu siklus yang hampir identik (31,24 dan 31,26).
MFH-Raptor (MFH2000R-14-4T) (Vf dan MRR tertinggi kedua) mencatat waktu siklus terlama karena jumlah pass yang tinggi.
Membandingkan pemotong dengan 12 total pass, kita dapat melihat bahwa opsi dengan table feed dan MRR yang lebih tinggi berada di puncak. Meskipun ini adalah kasus tertentu, ini menunjukkan bahwa tidak hanya table feed (Vf) dan MRR yang harus dipertimbangkan, tetapi kita juga perlu melihat jumlah pass yang diperlukan dan waktu non-pemotongan saat mengevaluasi waktu siklus keseluruhan.
Jelas, perubahan pada dimensi keseluruhan workpiece atau total pengosongan akan mempengaruhi hasil yang dilihat dalam tes kami.
Tidak perlu dikatakan bahwa Anda harus mempertimbangkan situasi unik Anda untuk menentukan pemotong freze tinggi yang optimal yang cocok dengan workpiece khusus Anda.
Apakah Anda menggunakan freze tinggi di bengkel Anda? Keuntungan apa yang Anda temukan? Bagikan pikiran dan wawasan Anda di komentar di bawah.



