Menguasai Pengolahan Pasca dalam Cetak 3D Industri: Strategi Terbukti untuk Bagian Fungsional, Estetis, dan Akurat
Bagian yang diproduksi secara aditif (AM) jarang lengkap saat keluar dari print bed atau meninggalkan build chamber. Berikut lima strategi untuk membuatnya fungsional, estetis dan lebih akurat.
Meskipun upaya terbaik produsen 3D printer industri, bagian plastik atau logam yang keluar dari mesin mereka biasanya memerlukan pekerjaan tambahan sebelum dianggap selesai.
Langkah ini dalam produksi bagian selesai dikenal sebagai post-processing, dan ini adalah kejahilan yang diperlukan dalam dunia manufaktur aditif.
Ini mencakup machining, heat-treating, grinding dan proses abrasif lainnya. Ini juga mencakup operasi finishing seperti painting dan plating, serta teknologi yang lebih abstruse yang akan kita bahas lebih dalam.
Mengenai Lapisan, Dukungan dan Akurasi
Ada banyak alasan untuk melakukan post-processing pada bagian cetak 3D.
Untuk memulai, sebagian besar bagian ini dibangun dari lapisan metal, plastik atau komposit yang tipis seperti kertas. Dan tidak seperti tepi buku paperback, permukaan bagian cetak memiliki tampilan tangga yang khas, yang tergantung pada aplikasi dan persyaratan kosmetiknya, harus dihaluskan sebelum digunakan.
Menghilangkan permukaan yang kasar juga membantu menghilangkan stress risers yang dapat menyebabkan retak, pertimbangan penting untuk bagian yang menahan beban.
Sebagian besar bagian cetak 3D memerlukan dukungan sementara selama proses pembangunan. Struktur seperti rakam ini membantu mencegah lapisan dan bagian dari melengkung ke atas atau merendah ke bawah (tergantung pada proses AM), dan menjaga warping yang diinduksi panas ke minimum. Setelah bagian selesai, struktur dukungan ini harus dihapus, biasanya dengan cara mekanis atau abrasif—seperti yang akan Anda lihat, meski kadang-kadang air hangat sudah cukup.
Terakhir, dan tentu saja tidak kalah pentingnya, adalah akurasi bagian. Meskipun kebebasan desain yang luar biasa dan peluang yang ditawarkannya untuk bagian yang kuat namun ringan, cetak 3D belum terlalu akurat, setidaknya menurut standar manufaktur konvensional. Ada surface roughness yang telah dijelaskan untuk dihadapi, serta flatness, roundness dan semua yang lainnya. Akibatnya, lubang harus di-ream atau di-bore, journals harus di-turn true, mounting surfaces harus di-mill flat. Itulah mengapa banyak bagian cetak 3D—dan tentu yang terbuat dari logam—pergi ke bengkel mesin setelah pencetakan.
Strategi untuk Keberhasilan Post-Processing Cetak 3D
Untungnya, sejumlah perusahaan peralatan—bagus produsen 3D printer sendiri—sedang mengambil langkah untuk mengatasi kekurangan AM ini.
Pekerjaan ini akan menjadi semakin penting seiring bertambahnya kuantitas produksi dan aditif berkembang menjadi proses mainstream. Meskipun proses sekunder tidak akan pernah hilang (fakta yang juga diketahui oleh produsen subtractive), setidaknya perusahaan ini akan membuat hidup lebih mudah bagi mereka yang mencetak bagian untuk hidupnya.
Bernie Kerschbaum adalah CEO dari salah satu perusahaan tersebut: Rosler Metal Finishing USA, yang berbasis di Battle Creek, Michigan. Kerschbaum menyarankan bahwa para desainer produk dan produsen sebaiknya melakukan pekerjaan rumah mereka ketika datang ke post-processing dari bagian cetak 3D, lebih baik sebelum pencetakan dimulai.
"Tidak ada yang menawarkan teknologi finishing one-size-fits-all, dan seringkali itu bukan satu proses," kata Kerschbaum.
Dia memberikan contoh prototipe botol sampoo cetak 3D yang pernah dia bantu untuk sebuah pelanggan produk konsumen besar beberapa tahun yang lalu, yang memerlukan vibratory finishing yang ekstensif untuk mencapai penampilan dan rasa yang sama dengan sekutu produksi injection-molding plastiknya. Bagian lain memerlukan wet atau dry blasting untuk memperhalus permukaan kasar, sementara yang lain memerlukan beberapa operasi finishing untuk mencapai kehalusan yang diinginkan. Pewarnaan dengan dye atau paint juga cukup umum, begitu dengan polishing, surface grinding dan penerapan protective coatings.
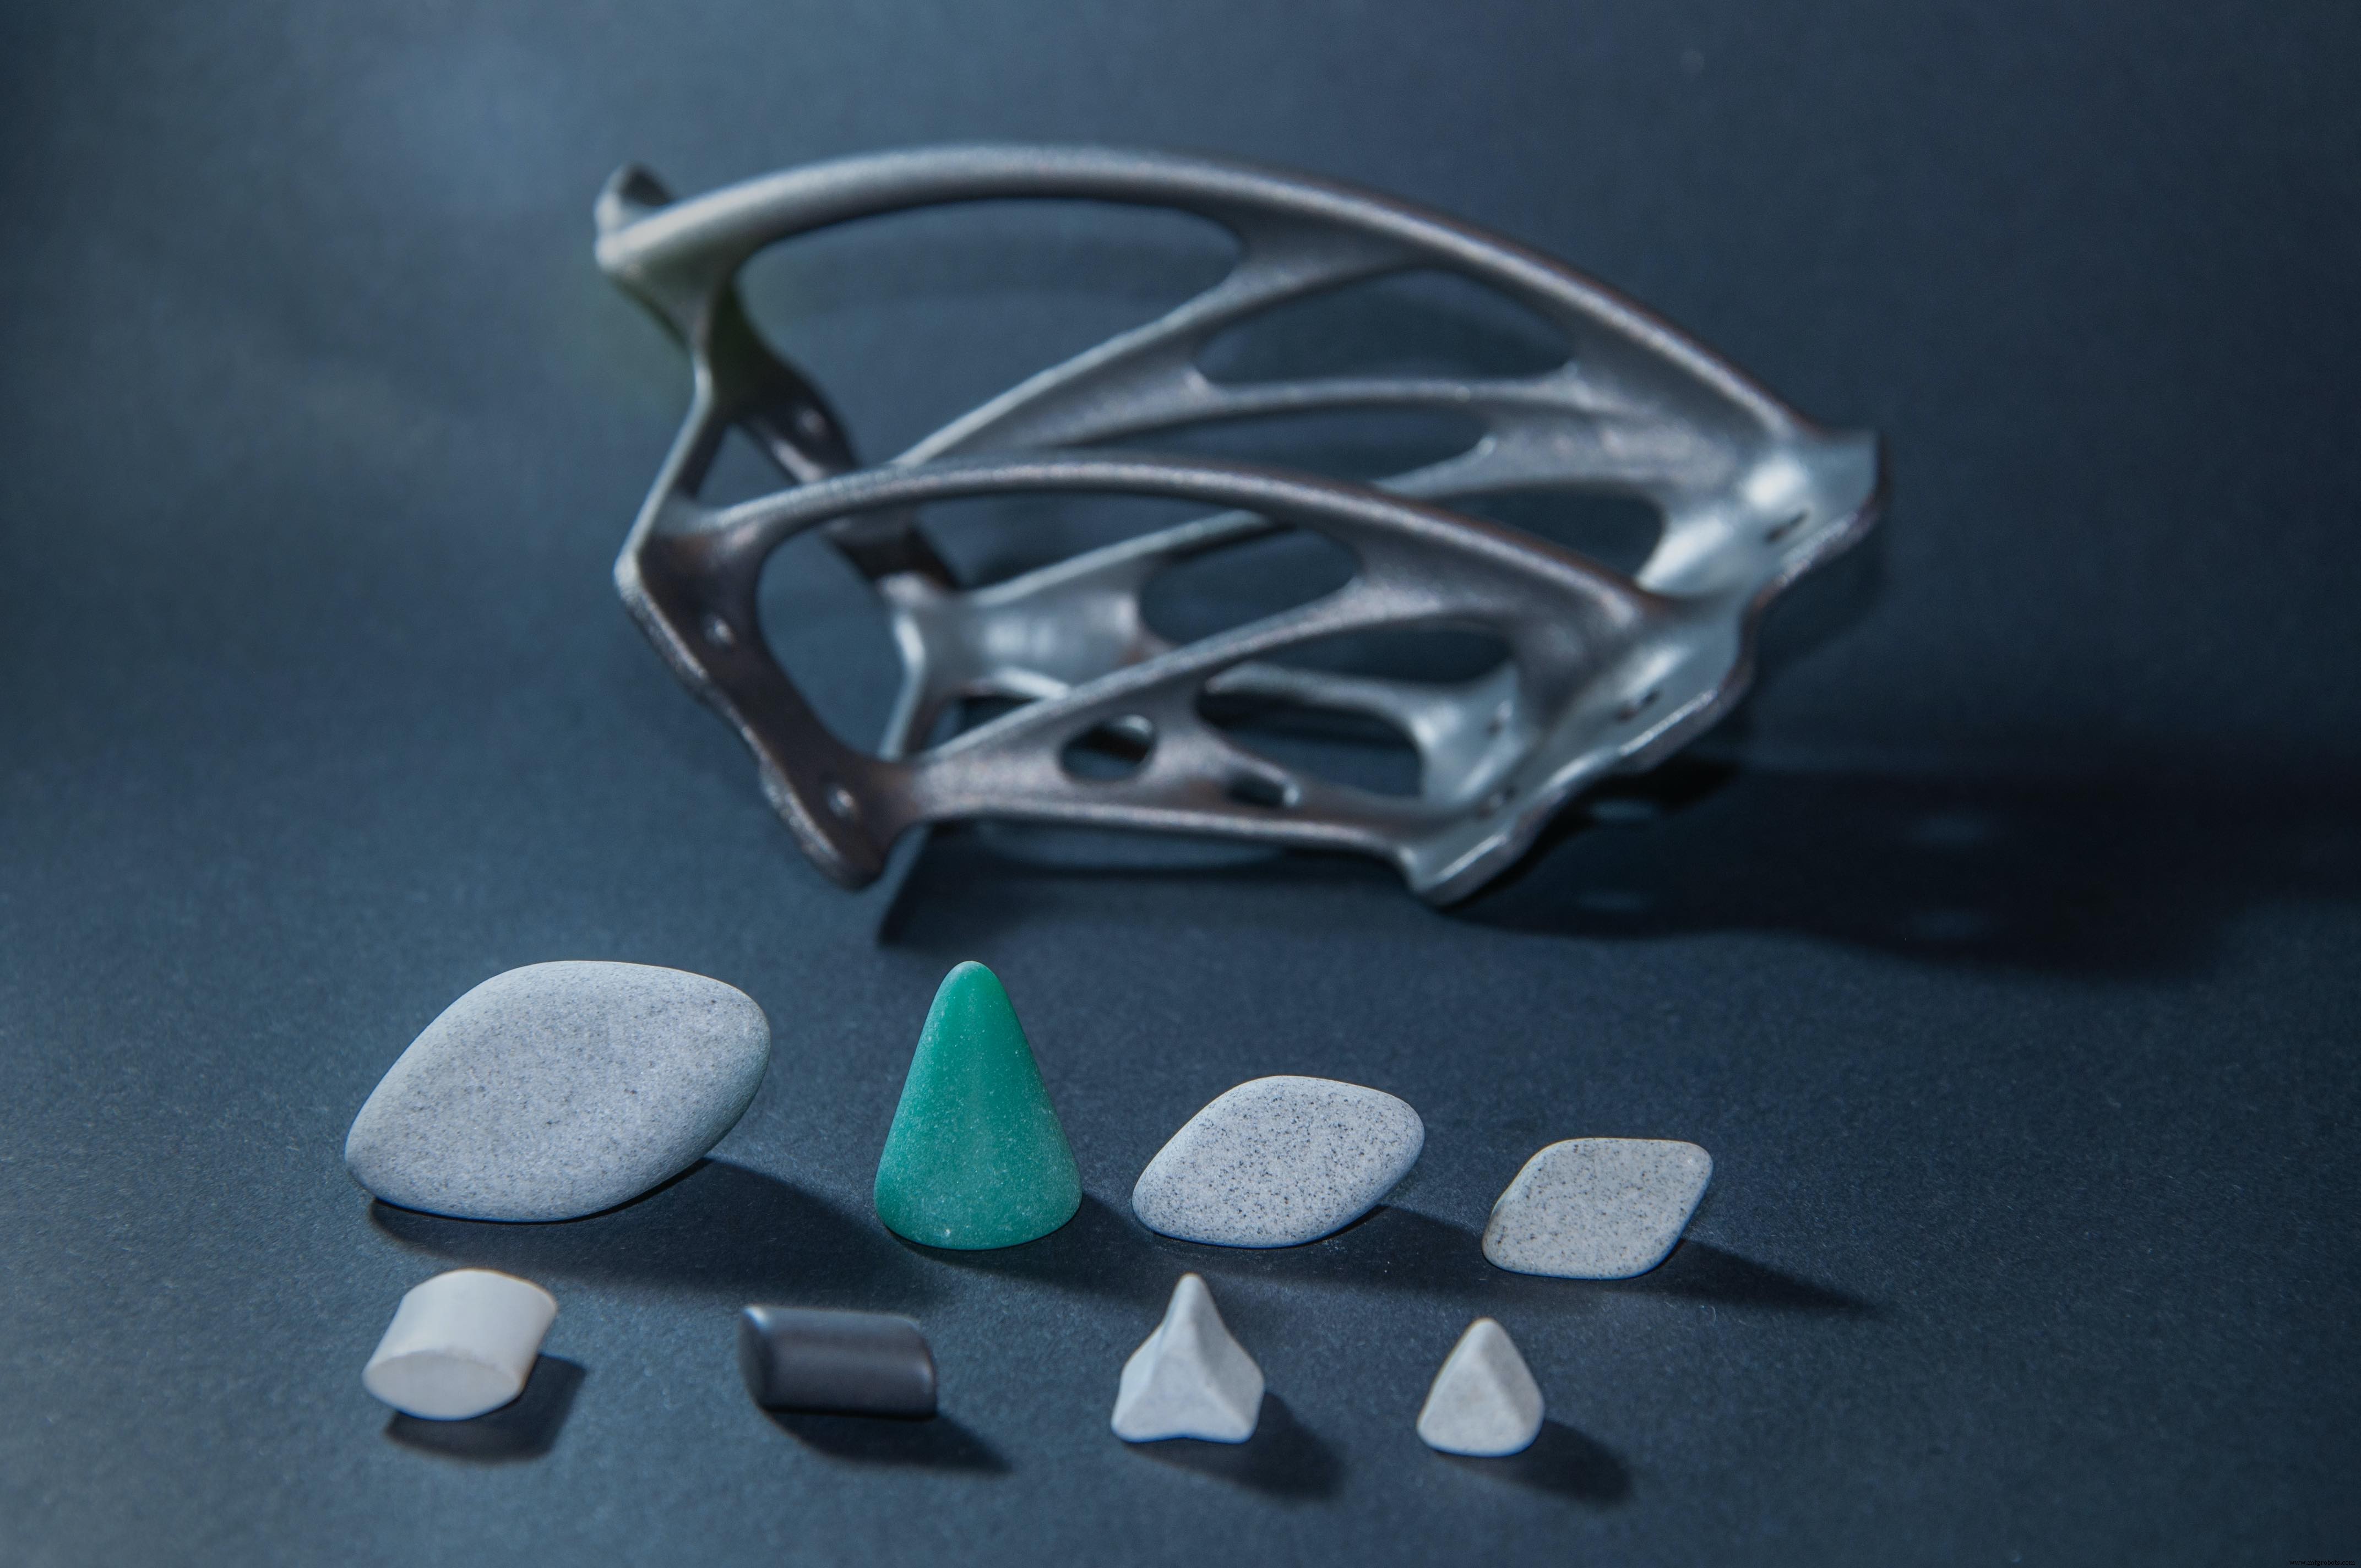
Kerschbaum melanjutkan dengan mencantumkan berbagai langkah yang diperlukan sebelum operasi post-processing ini dan lainnya dapat dilakukan.
Ini termasuk unpacking workpiece dari "cake" dalam kasus printer binder jet dan powder bed. Ada penghapusan struktur dukungan dan debu longgar atau yang tersinter dari permukaan komponen, serta smoothing dan cleaning internal passages. Jika kuantitas memungkinkan, masing-masing operasi ini dapat dilakukan secara otomatis menggunakan salah satu sistem produksi AM Solutions-berbagai merek perusahaan, atau dilakukan dengan cara lama: penggerusan, smoothing dan polishing manual yang melelahkan.
"Banyak kali Anda memulai dengan surface finish yang cukup kasar, tetapi tergantung pada kebutuhan pelanggan, kami dapat menurunkannya ke Ra dalam rentang belasan atau bahkan angka tunggal tanpa terlalu sulit," kata Kerschbaum. "Shot blasting dan mass finishing telah terbukti menjadi proses yang sangat efektif dan ekonomis untuk bagian yang diproduksi secara aditif."
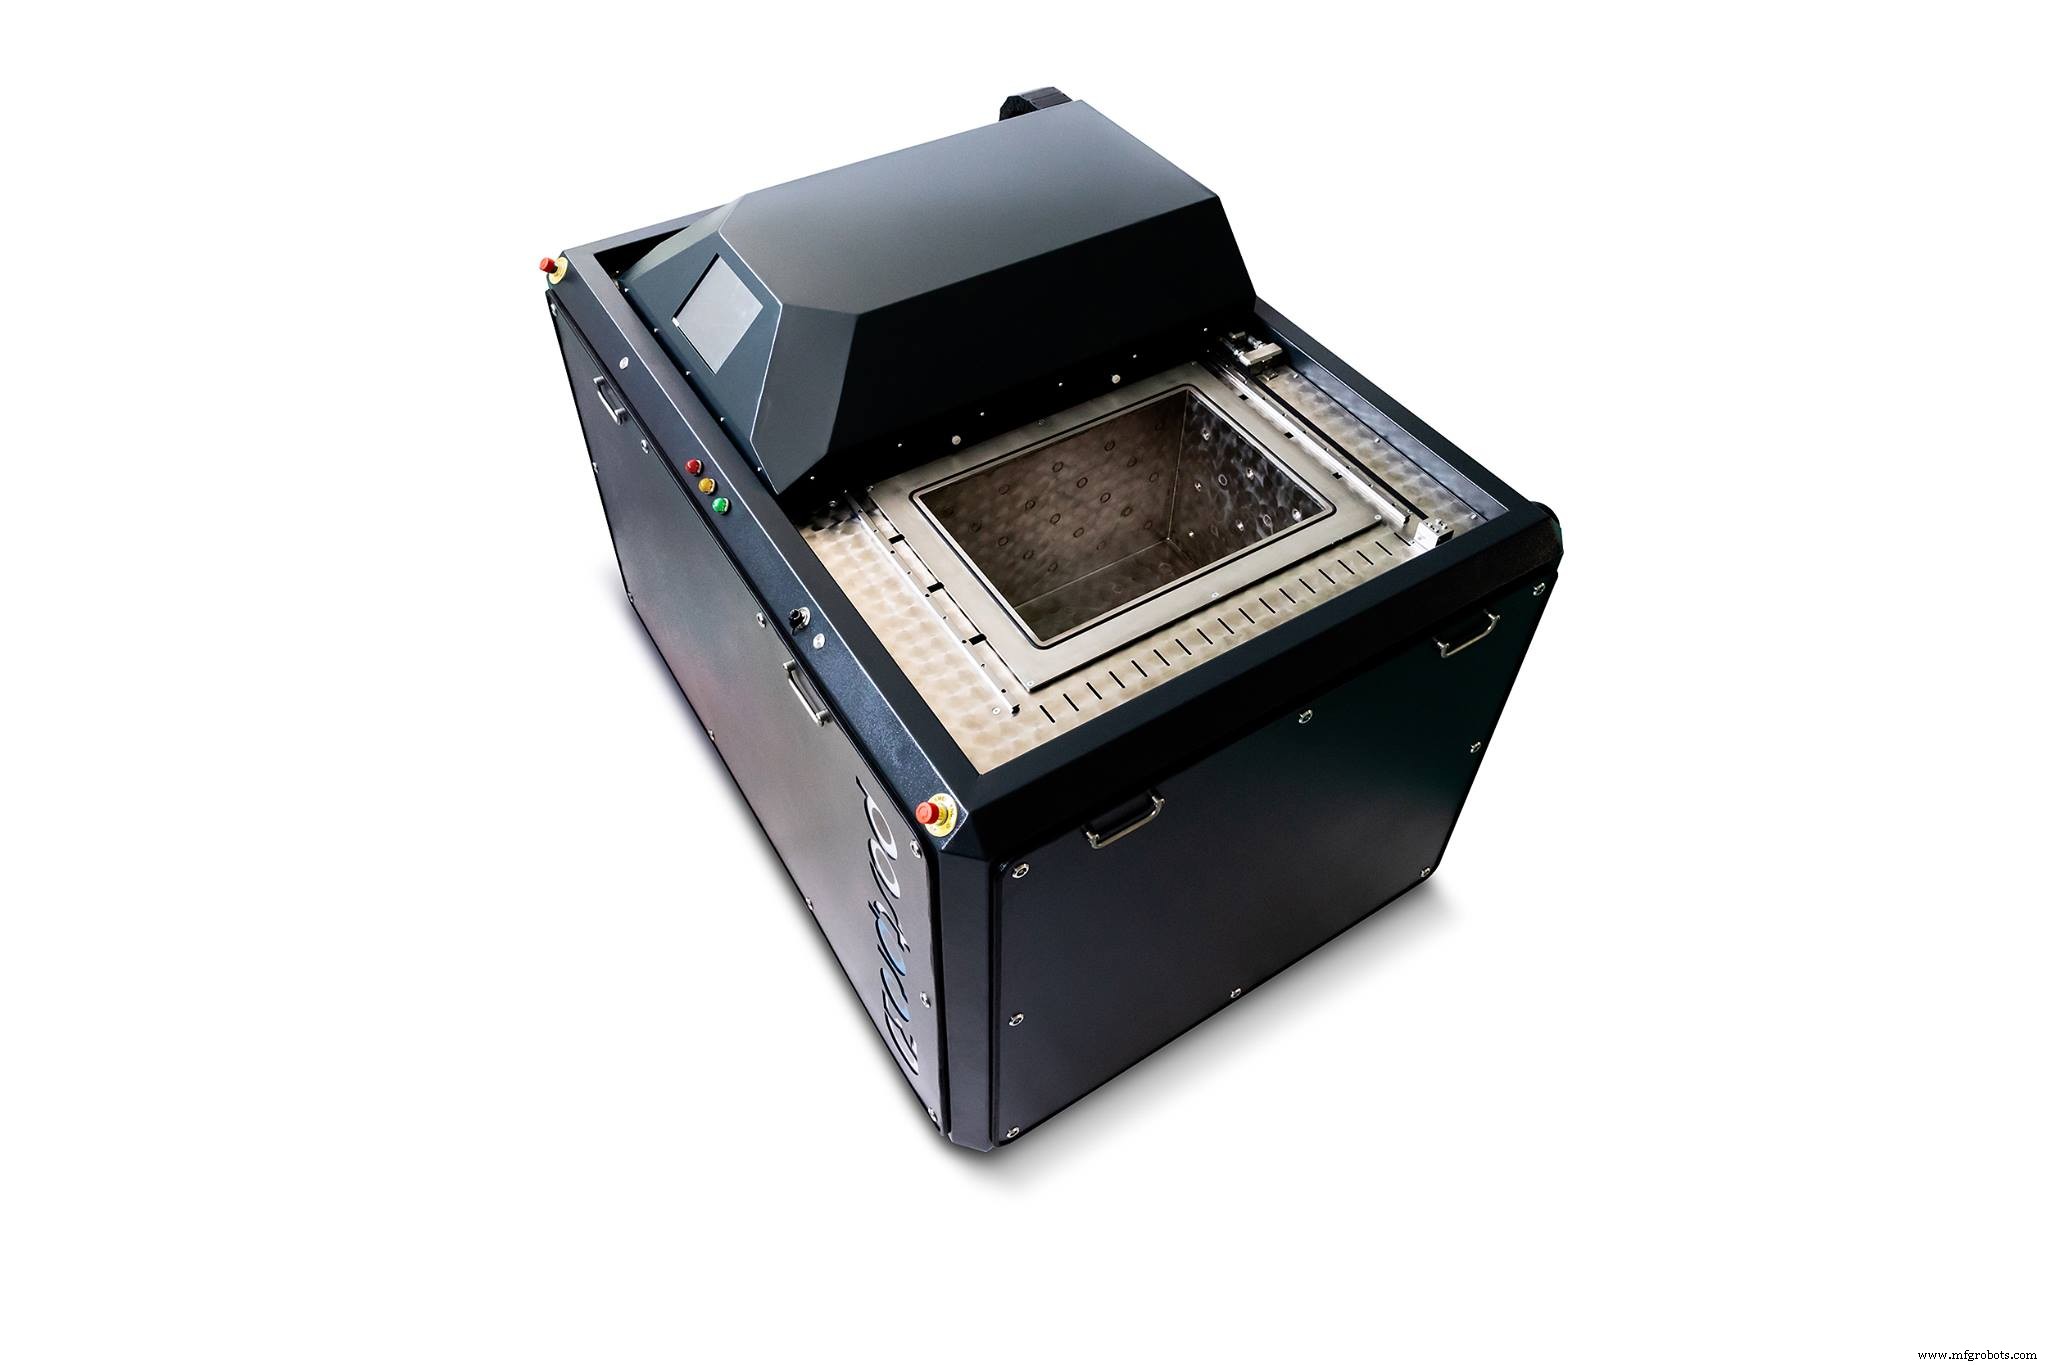
Untuk post-processing bagian polimer, Luis Folgar, executive vice president dari Additive Manufacturing Technologies (AMT) Inc. di Cedar Park, Texas, menawarkan alternatif: salah satu sistem PostPro 3D dan PostPro SF50 otomatis dari perusahaan mereka.
Keduanya menggunakan chemical vapor proprietary yang "aman untuk digunakan, relatif murah, dan di atas semuanya, berkelanjutan" untuk menghaluskan permukaan bagian yang dicetak dengan teknologi powder bed, multi-jet fusion, dan extrusion-based.
Polimer yang memenuhi syarat meliputi nylon, ABS (acrylonitrile butadiene styrene), PC (polycarbonate), polypropylene, TPU (thermoplastic polyurethane) dan TPE (thermoplastic elastomer), Ultem dan bahan yang diisi kaca atau karbon, "dengan PEEK (polyether ether ketone) dan PAEK (polyaryletherketone) akan segera hadir," kata Folgar.
Part surface finishes hingga 1 μm Ra (40 μin Ra) mungkin, katanya, dengan degradasi dimensi tidak lebih dari 0,4 persen, porosity dan retakan permukaan yang berkurang, dan karakteristik warna yang ditingkatkan pada bagian akhir. Seperti Rosler dan penyedia lainnya, AMT juga menawarkan sistem de-powdering dan shot blasting otomatis.
Felipe Castañeda adalah industrial designer dan creative director untuk MakerBot di Brooklyn, New York, anak perusahaan Stratasys. Dia mencatat bahwa, untuk bagian yang dibuat dengan FFF (fused filament fabrication), salah satu cara terbaik untuk menghapus struktur dukungan setelah pencetakan adalah melalui penggunaan material yang larut.
Yang pertama adalah PVA (polyvinyl alcohol), polimer lunak dan terbiodegradasi yang meleleh saat terekspos pada air hangat—cukup jatuhkan bagian yang selesai, putar-putarkan selama beberapa menit, dan keluar bagian yang bebas dukungan. Ini bekerja baik untuk material yang lebih lembut seperti PLA (polylactic acid) dan PETG (polyethylene terephthalate glycol), tetapi untuk "polimer yang lebih kompleks" seperti ABS, MakerBot mendukung penggunaan SR-30 dari Stratasys.
Seperti PVA, ini larut dalam air, tetapi memerlukan sejumlah kecil NaOH (caustic soda, atau lye) dan suhu yang sedikit lebih tinggi. Masing-masing ini diterapkan selama proses pencetakan, dengan deposition head secara otomatis beralih antara workpiece dan support material sesuai kebutuhan.
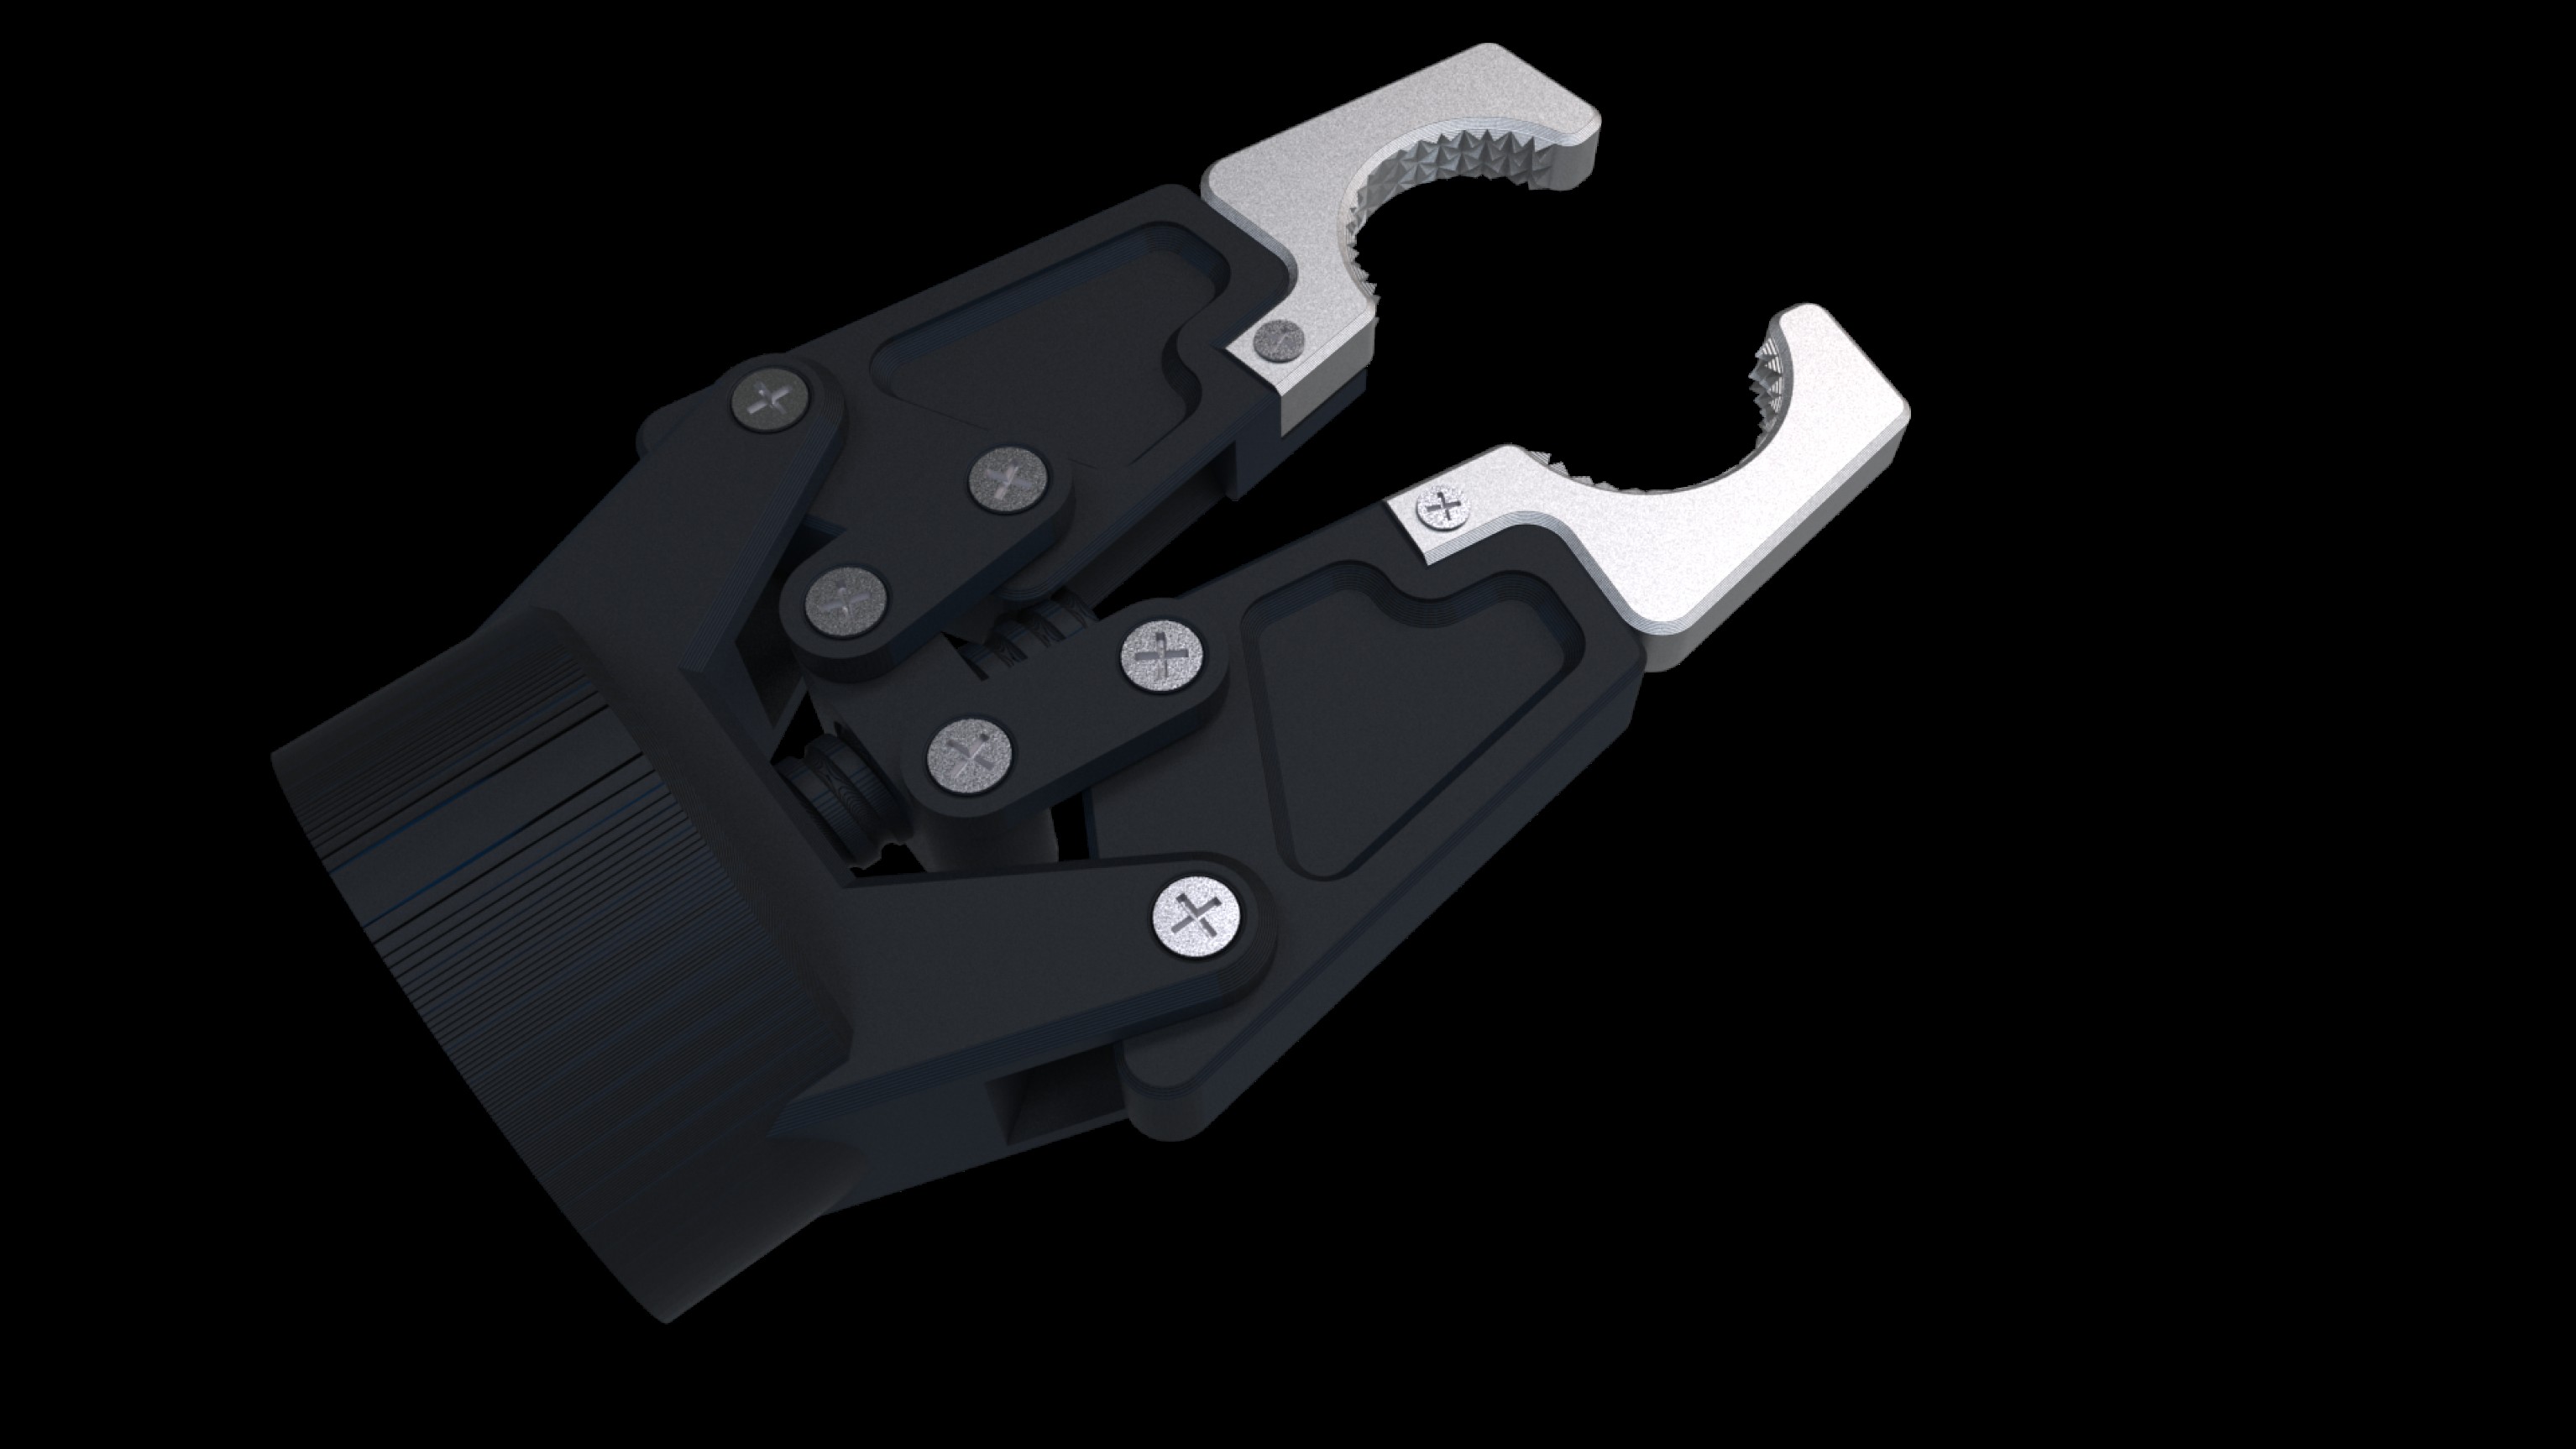
Keindahan material larut ini dan lainnya adalah kemampuan untuk menciptakan struktur dukungan untuk bagian kompleks dan terutama geometri internal yang sebaliknya akan sangat sulit untuk dihilangkan melalui cara mekanis.
Opsi lain adalah pencetakan breakaway supports yang disebut. Di sini, sebagian besar dukungan dicetak dari material yang sama dengan workpiece, dengan PVA atau SR-30 hanya diterapkan di tempat bagian dan dukungan bergabung. Proses penghapusan sama, tetapi karena print head tidak perlu beralih antara material se sering, ini mempercepat proses pembangunan.
"Ini juga mempersingkat waktu yang diperlukan untuk pelarutan, jadi untuk banyak bagian, ini memberikan pendekatan terbaik dari kedua dunia," kata Castañeda.
Seperti yang disebutkan di awal, ada juga machining, grinding dan dalam kasus bagian logam, heat-treating yang perlu dipertimbangkan, yang digunakan untuk melegakan stres internal bagian dan mengeras workpiece jika diinginkan.
Karena logam yang digunakan dalam sebagian besar proses cetak 3D sebagian besar identik dengan samplaran wrought atau cast mereka, tidak ada sihir di sini—cukup saw atau wire EDM bagian bebas dari build plate, clamp dan mulai memotong.
Teknik apa yang Anda gunakan untuk post-processing bagian yang dibuat dengan manufaktur aditif? Bagikan pikiran dan wawasan Anda dalam komentar di bawah.



