6 Tips Desain SLA Terbukti untuk Kualitas Cetak 3D yang Sempurna
Stereolithography (SLA) adalah proses manufaktur aditif yang menggunakan sumber cahaya untuk mengkuringkan resina cair sensitif cahaya menjadi bentuk padat. SLA mampu memproduksi bagian isotropis yang sangat akurat dengan permukaan yang halus dan resolusi fitur desain yang luar biasa, membuatnya ideal untuk memproduksi prototipe yang rumit, pola master, dan model skala.
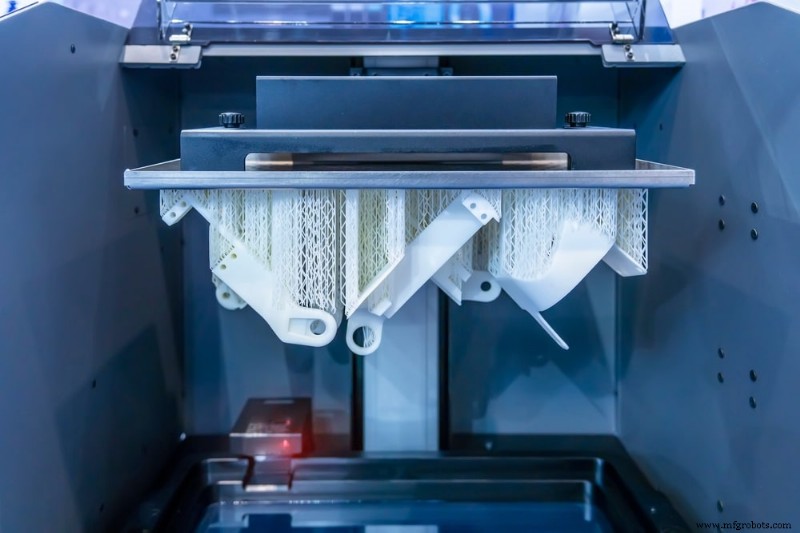
Namun, seperti dengan sebagian besar proses manufaktur, kualitas dan kelayakan bagian tergantung pada mengontrol sebanyak mungkin variabel yang terlibat. Tingkat detail yang dapat dicapai, misalnya, tergantung pada faktor seperti ukuran sumber cahaya dan properti materi resina.
Enam pedoman desain SLA berikut akan membantu mengoptimalkan desain bagian untuk meningkatkan kemanufakturan, menjaga biaya tetap rendah, dan meningkatkan performa.
1. Perhatikan Ukuran Fitur Minimum
Resina sensitif cahaya memiliki viskositas yang relatif tinggi dibandingkan dengan bahan aditif lainnya, yang dapat menyebabkan masalah pasca-build. Lubang yang terlalu kecil, misalnya, dapat tertutup sebelum polimer sepenuhnya terkuring. Untuk alasan ini, lubang tidak boleh lebih kecil dari 0,005 in (0,127 mm).
Bagian dengan dinding tipis juga perlu diperhatikan dengan cermat. Dinding yang didukung tidak boleh lebih tipis dari 0,016 in (0,4 mm) untuk mencegah patah selama proses pelepasan, yaitu saat polimer terkuring dilepaskan dari tangki resina saat platform bangunan bergerak. Dinding yang tidak didukung yang lebih tipis dari 0,024 in (0,6 mm) dapat meremuk atau pecah selama siklus cetak.
2. Pertahankan Ketebalan Dinding yang Sama
Ketebalan dinding penting karena beberapa alasan. Pertama, bagian yang lebih tebal membutuhkan lebih banyak bahan, yang meningkatkan biaya produksi Anda. Kedua, jika dinding suatu bagian tidak seragam di seluruh bagian, bagian yang lebih tipis akan dingin lebih cepat daripada bagian yang lebih tebal, yang dapat menyebabkan keremukan, retakan, dan cacat lainnya. Jika bagian memerlukan variasi dalam ketebalan dinding, transisi harus dibuat sehalus mungkin.
3. Sertakan Struktur Pendukung untuk Fitur yang Melebar
SLA dapat dengan mudah memproduksi bagian dengan fitur yang melebar, asalkan ada cukup struktur pendukung yang diintegrasikan ke dalam desain. Tanpa struktur pendukung, fitur yang melebar cenderung meremuk. Overhang dapat dicetak tanpa pendukung hanya jika mereka kurang dari 0,039 in (1,0 mm) dan dengan sudut minimum 19°. Mencetak di bawah 19° dari level akan menyebabkan fitur yang melebar patah selama pelepasan.
4. Pastikan Detail Terbengkok dan Terukir Berukuran yang Tepat
Fitur yang terangkat di atas permukaan bagian harus setidaknya 0,004 in (0,1m) tinggi untuk memastikan detail dicetak dengan jelas dan terlihat. Tips desain ini sangat relevan untuk fitur teks. Jika fitur yang diukir terlalu kecil, mereka dapat potensial bersatu dan meleleh selama cetak. Detail yang diukir atau terendam harus setidaknya 0,016 in (0,4 mm) lebar dan dalam untuk menjamin akurasi.
5. Pertimbangkan untuk Mengosongkan Bagian Anda
Secara default, bagian cetak SLA akan memproduksi komponen sepenuhnya padat. Namun, kecuali bagian dimaksudkan sebagai bagian akhir yang sepenuhnya fungsional, mengosongkan model memerlukan jauh lebih sedikit resina, yang mengurangi waktu cetak dan biaya manufaktur yang terlibat. Secara umum, dinding bagian yang diosongkan harus minimal 0,079 in (2 mm) untuk menjaga risiko kegagalan cetak tetap rendah.
Untuk mengosongkan bagian, tambahkan lubang drainase di area terendah bagian, ditentukan oleh orientasi cetak, untuk mencegah resina yang belum terkuring mengumpulkan dan terjebak di dalam komponen selesai. Jika tidak diperhitungkan, ini dapat menyebabkan ketidakseimbangan tekanan di dalam bagian yang menyebabkan retakan, lubang, dan bahkan ledakan. Lubang drainase harus setidaknya 0,138 in (3,5 mm) diameter.
6. Bulatkan Sudut Bagian Anda
Bagian dengan sudut tajam akan memiliki konsentrasi stres yang meningkat, yang meningkatkan kemungkinan retakan dan kegagalan bagian. Membulatkan sudut eksternal dan internal membuat perubahan potongan menjadi lebih gradual, yang mendistribusikan stres lebih merata di seluruh bagian.
Kami merekomendasikan radius sudut internal setidaknya setengah ketebalan dinding yang terkait dan sudut eksternal setidaknya 1,5 kali ketebalan dinding yang terkait. Radius yang lebih besar akan membantu mendistribusikan stres secara lebih efektif jika desain SLA Anda dapat menaklukkannya.
Mulai Mengoptimalkan Desain SLA Hari Ini
Stereolithography adalah proses manufaktur aditif yang teruji yang memerlukan perhatian pada detail dan ukuran fitur untuk memastikan cetak yang berhasil. Mempertahankan praktik terbaik ini dalam pikiran dapat menjadi tantangan bagi tim produk, tetapi mitra manufaktur yang berpengalaman dapat membantu. Tim Fast Radius membawa pengalaman yang mendalam dan dapat membantu Anda menyempurnakan desain SLA Anda dan menciptakan bagian yang unggul. Hubungi kami hari ini untuk memulai.



