Mencegah Pergok pada Bagian Cetak Injeksi: Strategi Desain
Dalam bagian keempat dari seri bagian cetak injeksi kami, kami berfokus pada cacat yang umum namun sering diabaikan: pergok. Pergok timbul dari pendinginan tidak merata di seluruh bagian yang baru dicetak, biasanya disebabkan oleh ketebalan dinding yang tidak merata, fitur internal, atau rasio aspek kompleks. Meskipun analisis alur cetakan 3-D dapat memprediksi banyak masalah ini, faktor dunia nyata seperti alur material selama pendingin dan pembebasan stres pascacetak dapat memperkuat distorsi yang diprediksi, menjadikan pergok perhatian serius baik untuk kinerja maupun estetika.
Kondisi yang sama yang mendorong tanda rongak dapat menyebabkan seluruh dinding membengkok dari bidang.
Bahkan pergok yang diprediksi sejumlah kecil dapat berkembang menjadi lenturan yang terlihat jelas selama siklus pendinginan bagian. Ini sangat masalah untuk produk yang harus memenuhi kriteria pemasangan yang ketat atau estetika—seperti casing cat glos tinggi di mana lengkungan kecil menghasilkan refleksi mata ikan. Di tahap prototipe, di mana digunakan tiruan yang diolah atau dicetak, pergok mungkin tidak terlihat hingga cetak injeksi sebenarnya dilakukan.
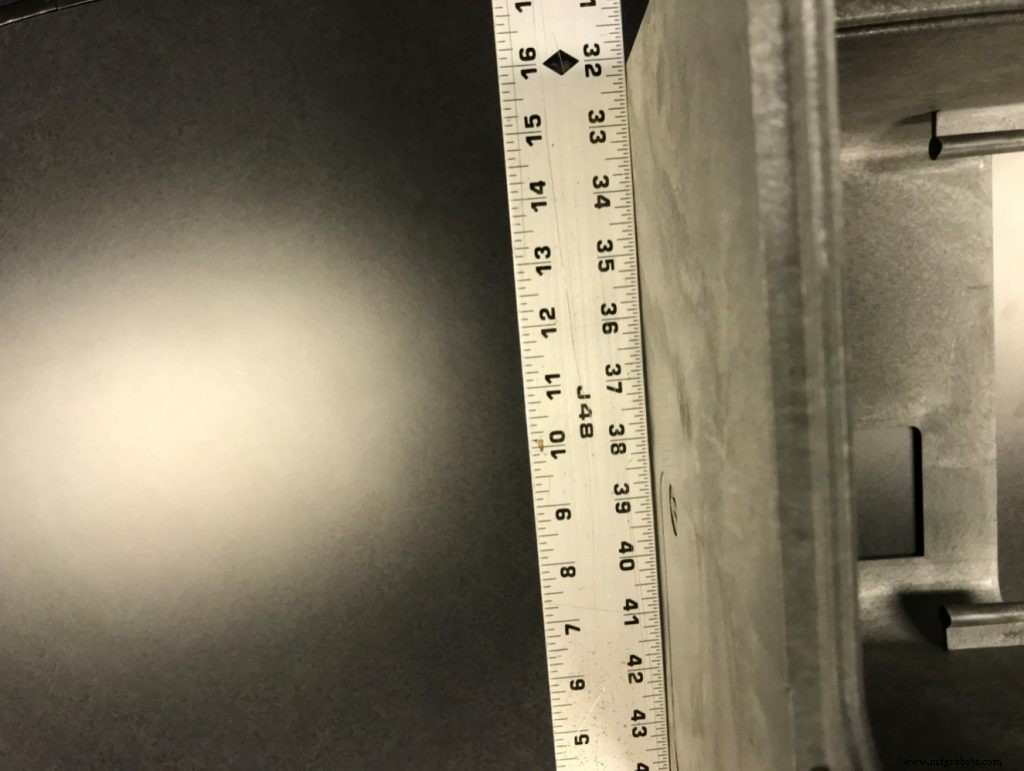
Kesepian bagian sangat penting pada atap casing datar besar ini untuk sejajar dengan atap pintu yang coplanar, yang tidak ditampilkan, dan memenuhi tujuan estetika setelah lapisan cat glos tinggi ditambahkan. Refleksi mata ikan tidak dapat diterima.
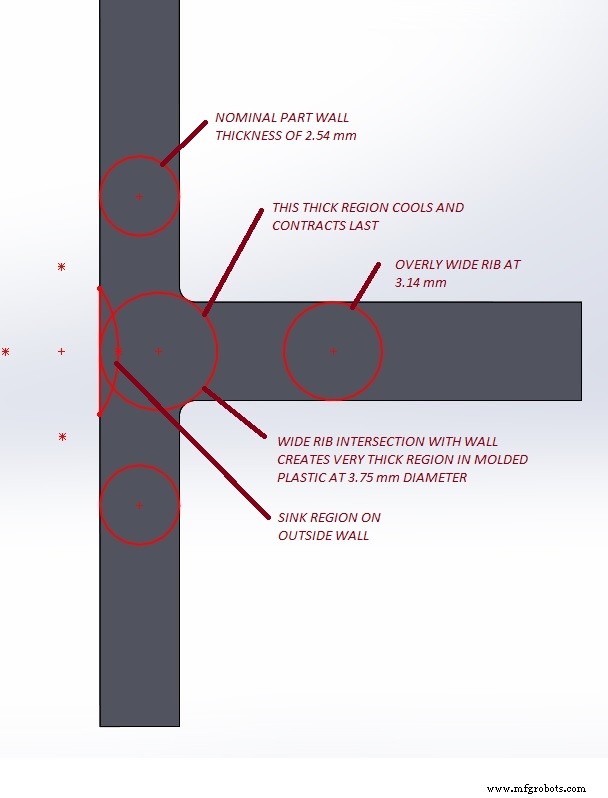
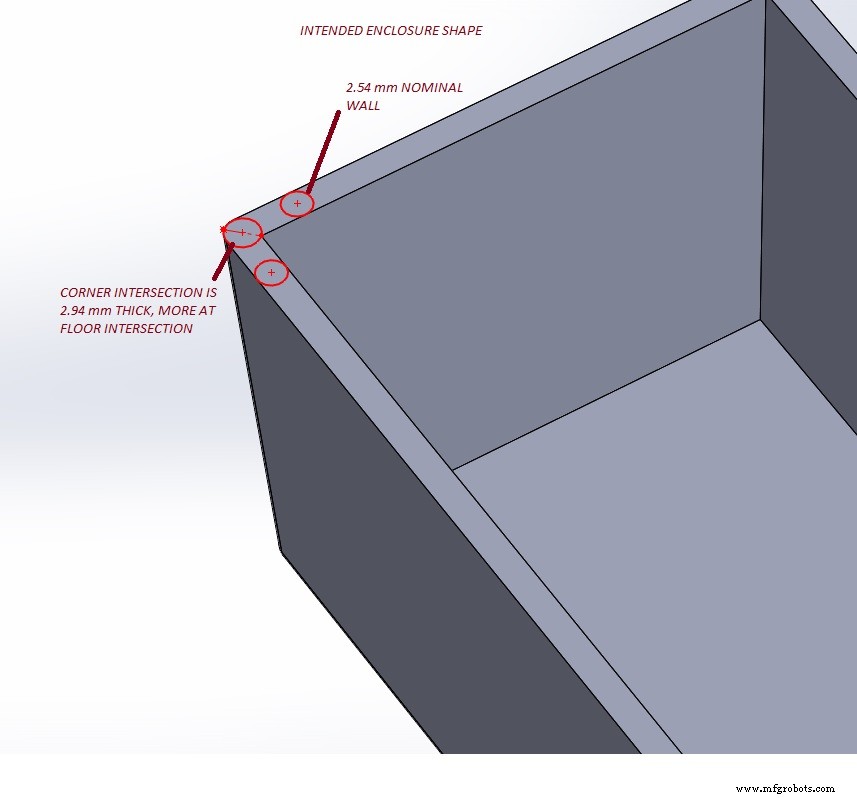
Untuk mengurangi pergok, mulai dengan ketebalan dinding yang konsisten dan transisi yang halus. Pertahankan penyisiran yang halus pada tulang dan boss, dan pertimbangkan untuk meningkatkan radius sudut di luar untuk menjaga ketebalan sudut dalam yang seragam. Jika penampilan luar yang tajam diperlukan, perkenalkan inti internal di sudut untuk menipiskan material secara lokal sambil mempertahankan ketebalan dinding yang konstan di sekitar sudut.
Sudut yang ketat membuat bagian tebal yang cenderung menginduksi stres pada bagian cetak injeksi.
Permukaan datar besar menantangnya sendiri. Secara tunggal lengkungan atau cetakan menjadi sangat terlihat di bawah permukaan glos, seperti yang ditunjukkan pada garis alat lab Protein Simple, di mana bagian pintu awal membengkok dari persegi panjang. Dengan bekerja sama erat dengan pabrik cetak dan menggunakan penyesuaian pasca cetak khusus, tim mencapai kemiripan datar yang hampir sempurna tanpa finishing tambahan. Hasilnya adalah penghargaan desain dan peningkatan penjualan enam kali lipat dalam sebulan pertama.
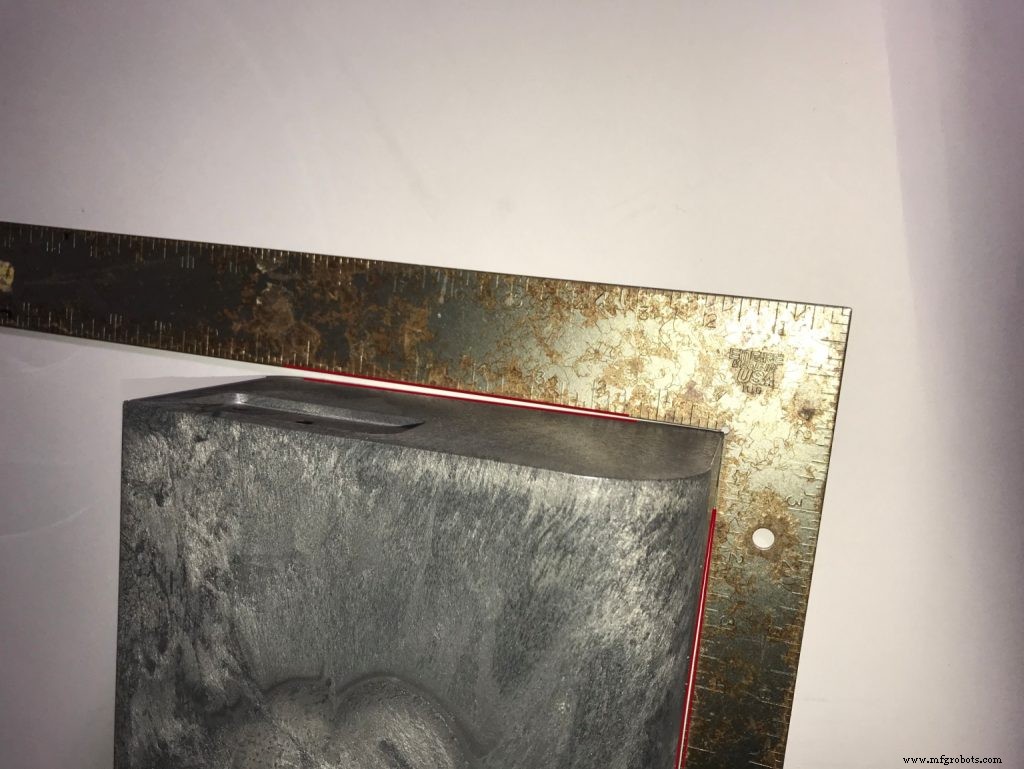
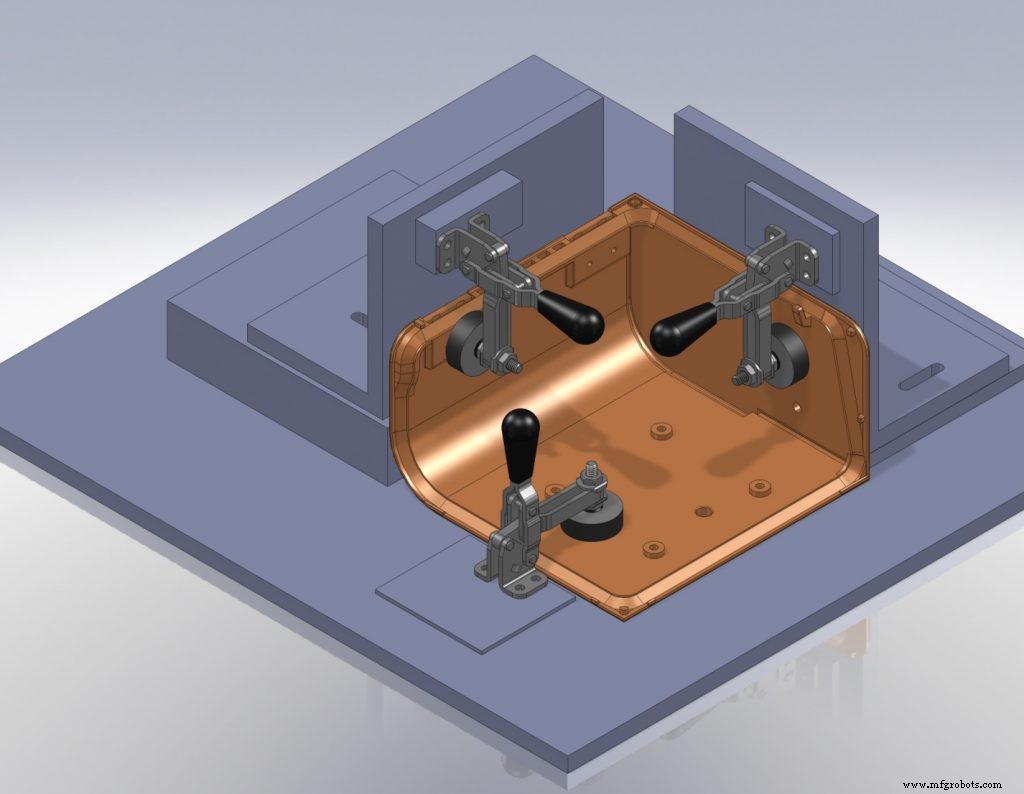
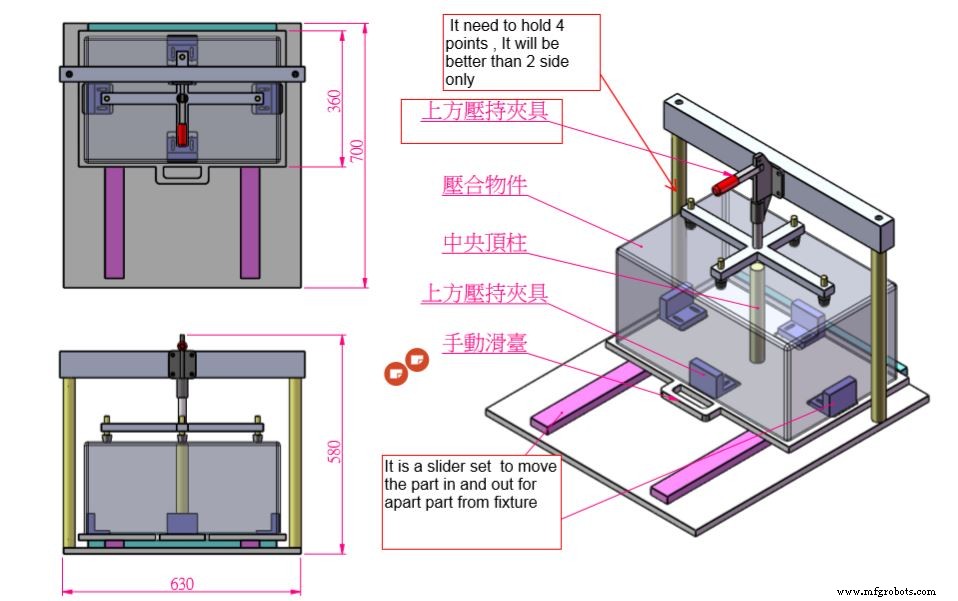
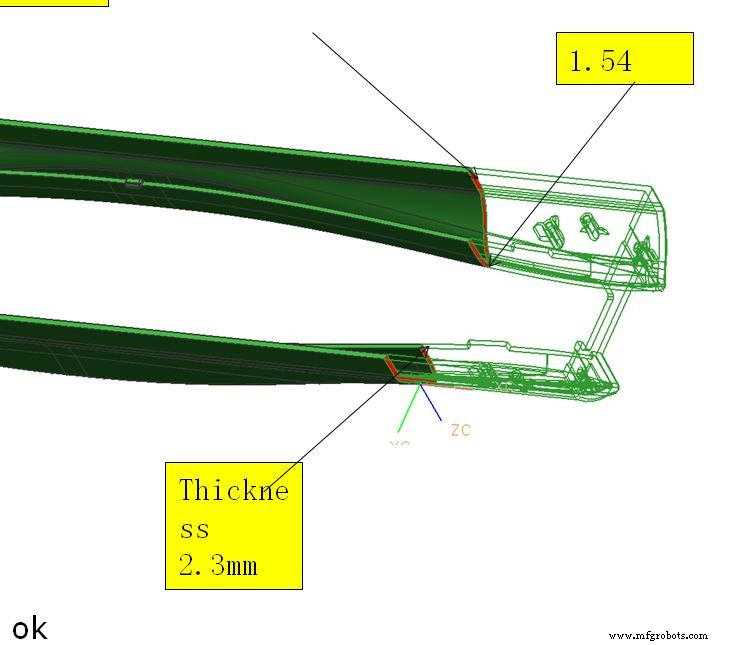
Pintu plastik foam struktural artikel pertama, cat oranjeku, awalnya membengkok dari persegi panjang dan tidak datar di sisi seperti terlihat pada sorotan merah di atas. Ini tidak sejajar dengan casing.Untuk bagian pintu cetak yang menantang, penyesuaian khusus dirancang untuk pendingin pasca injeksi untuk memastikan tampilan datar sempurna yang diinginkan oleh bahasa produk baru.Casing menggunakan penyesuaian seperti gambar pengembangan ini untuk memenuhi persyaratan ketakrataan tinggi. Desain penyesuaian ini berevolusi untuk memberikan beban di tempat yang diperlukan untuk memastikan bentuk pasca pendingin.
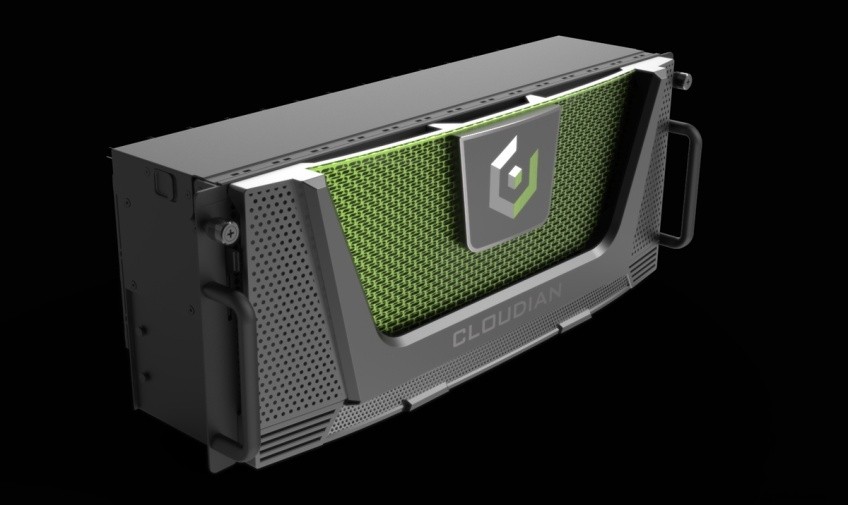
Ketika bagian memiliki pembukaan besar atau rentang tipis—umum dalam desain bezel untuk server rack-mounted—pergok dapat menjadi lebih parah. Bagian seperti jembatan yang memenuhi kebutuhan ventilasi atau akses sangat rentan. Dalam kasus tersebut, penyesuaian ketebalan material, penguatan transisi, dan penggunaan penyesuaian pasca cetak sangat penting. Kolaborasi erat dengan tim cetak, bersama dengan analisis alur cetak dan pengujian fisik berulang, dapat menyelesaikan masalah ini secara efisien.
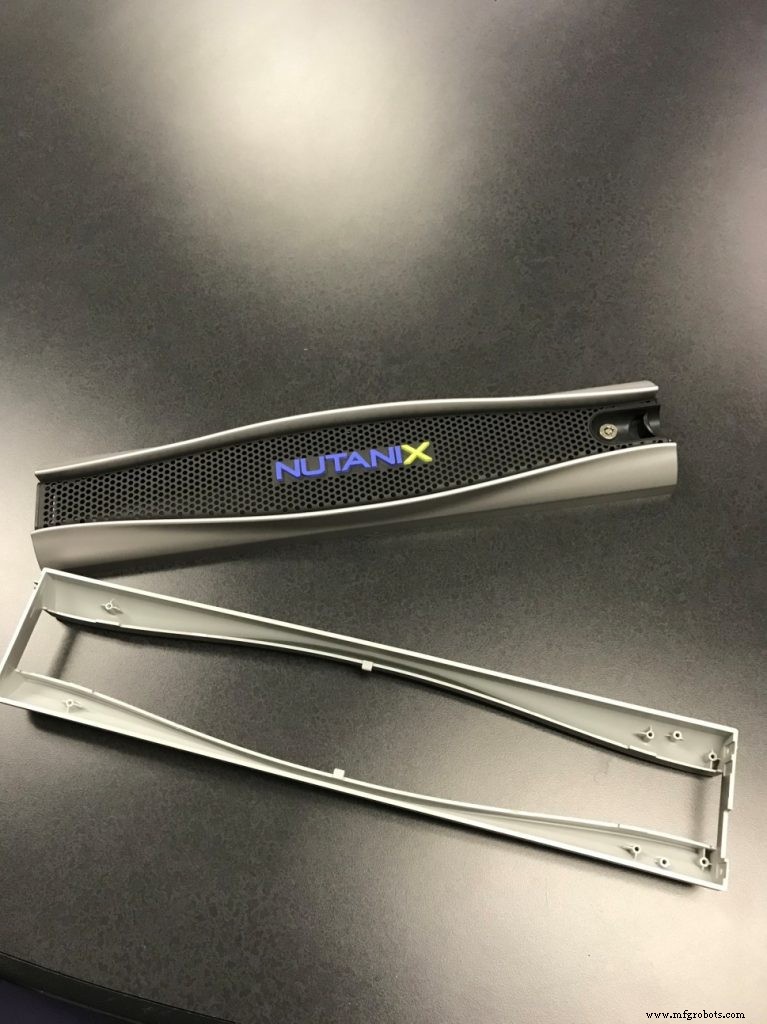
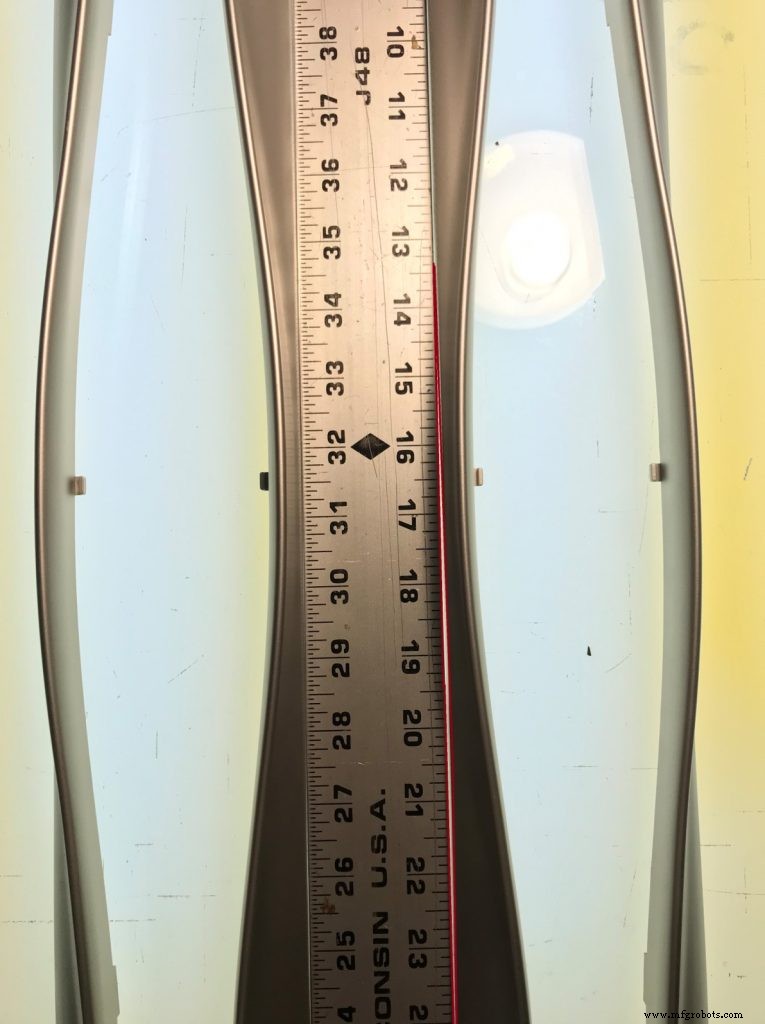
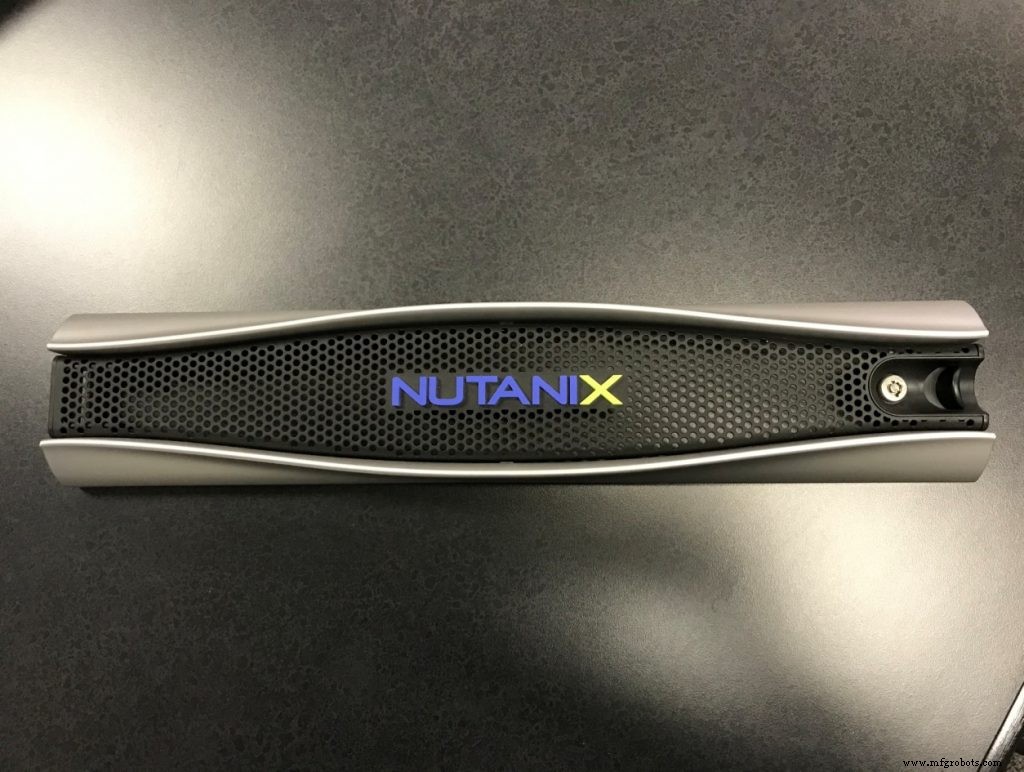
Banyak produk rack memiliki persyaratan untuk ventilasi maksimum di depan bezel yang mungkin terdiri dari logam perf yang dimasukkan, yang lebih mengurangi material plastik yang memanjang lebar produk.Menunjukkan bezel cetak injeksi satu sisi dan luas terbuka.Bagian bezel 2U di kanan adalah tiruan awal dan menunjukkan tanda pergok di tepis dengan penggaris. Pergok ini baik dari sisi ke sisi maupun dari depan ke belakang. Ini dikoreksi dalam proses cetak nanti seperti bagian cetak injeksi di kiri.
Dalam banyak kasus, dukungan struktural yang tersedia hanyalah perforasi logam yang dapat dilepas yang tidak dapat secara andal menahan stres yang diimpos oleh pergok. Solusinya terletak pada tinjauan desain yang ketat, seleksi material, dan pengembangan penyesuaian pasca cetak, yang secara kolektif memberikan komponen berkualitas tinggi yang memenuhi tujuan fungsional dan branding.
Tinjauan, analisis, laporan, dan telepon konferensi semuanya penting untuk bekerja baik dengan pabrik cetak untuk menyesuaikan bagian, tetapi ketika dilakukan dengan tim terbaik, kebutuhan untuk perjalanan panjang ke luar negeri tidak perlu.Sebuah merek keseluruhan dikembangkan di sekitar tampilan yang diciptakan dengan desain bezel ini, yang memiliki persyaratan area terbuka sangat tinggi untuk pendingin berkinerja tinggi.
Secara singkat, pergok adalah perhatian tahap desain yang dapat diatasi melalui geometri yang matang, ketebalan dinding yang konsisten, dan kolaborasi proaktif dengan tim cetak. Dengan mengikuti pedoman ini, desainer dapat membuat bagian cetak injeksi yang tidak hanya berfungsi sempurna tetapi juga mempertahankan standar visual merek.